Wózki podnośnikowe pracujące w magazynach i centrach logistycznych wymagają stosowania rygorystycznych, inżynieryjnych praktyk bezpieczeństwa. W niniejszym artykule przeanalizowano ich podstawowe założenia konstrukcyjne i stabilność, porównano je z wózkami paletowymi oraz szczegółowo opisano strategie zabezpieczeń, widoczności i separacji pieszych. Następnie omówiono zasady bezpiecznej obsługi, w tym inspekcje, obsługę ładunków, kontrolę prędkości, nawigację po wzniesieniach oraz obsługę w przyczepach, wagonach kolejowych i w strefach niebezpiecznych. Na koniec omówiono ustrukturyzowane programy inspekcji i konserwacji, rozwiązywanie problemów oraz nowe narzędzia cyfrowe, a następnie podsumowano kluczowe praktyki, które menedżerowie i inżynierowie ds. bezpieczeństwa mogą stosować w terenie.
Główne cechy konstrukcyjne i zasady stabilności
Kluczowe cechy konstrukcyjne determinowały sposób, w jaki wózki widłowe podwieszane obsługiwały ładunki, wchodziły w interakcje z operatorami i zachowywały się dynamicznie pod wpływem naprężeń. Zasady stabilności, w tym trójkąt stabilności i moment obciążenia, określały bezpieczne obszary robocze i tryby awarii. Zrozumienie tych podstaw pozwoliło inżynierom i kierownikom ds. bezpieczeństwa określić odpowiedni sprzęt i zaprojektować bezpieczniejsze procesy robocze. W tej sekcji omówiono te zasady i przełożono je na praktyczne wytyczne dotyczące bezpieczeństwa w środowiskach przemysłowych.
Wózek paletowy kontra wózek podnośnikowy: kluczowe różnice w zakresie bezpieczeństwa
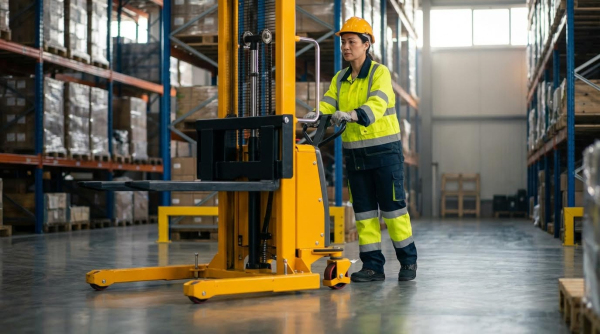
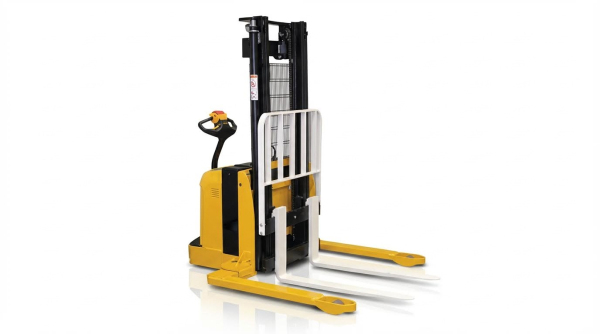
Wózki paletowe typu straddle stackers zawierały podpory, które obejmowały paletę, co zwiększało stabilność boczną w porównaniu ze standardowymi wózkami paletowymi . Podnosiły ładunki na większe wysokości, więc potencjalna energia i konsekwencje przewrócenia były wyższe niż w przypadku wózków paletowych o niskim udźwigu. Operatorzy zazwyczaj szli za lub obok wózka, używając ramienia sterującego ze zintegrowanymi elementami sterującymi, podczas gdy wózki paletowe często polegały na prostszym sterowaniu mechanicznym i ograniczonych interfejsach sterowania. Ponieważ wózki paletowe typu straddle stackers pracowały w węższych korytarzach i na większych wysokościach podnoszenia, narażenie na zagrożenie dla pieszych, regałów i konstrukcji nadziemnych wzrosło. Kontrole techniczne, takie jak płyty znamionowe udźwigu, osłonięte maszty i określone promienie skrętu, były zatem bardziej krytyczne niż w przypadku podstawowych wózków paletowych. Te różnice wymagały bardziej rygorystycznego szkolenia, kontroli prędkości i planowania układu podczas wprowadzania wózków paletowych typu straddle stackers do istniejącego zakładu opartego na wózkach paletowych typu walkie.
Trójkąt stabilności, moment obciążenia i ryzyko wywrócenia
Koncepcja trójkąta stabilności opisuje związek między środkiem ciężkości pojazdu ciężarowego a jego punktami podparcia, zazwyczaj kołem napędowym i dwoma kołami podpór. Gdy połączony środek ciężkości pojazdu ciężarowego i ładunku przemieścił się poza ten trójkąt, nastąpiło wywrócenie. Moment obciążenia był równy masie ładunku pomnożonej przez odległość poziomą od środka ciężkości ładunku do punktu podparcia, zazwyczaj przedniej osi lub linii podpór. Gdy operatorzy podnosili ładunek lub odsuwali go od masztu, moment obciążenia wzrastał i zmniejszał dostępny margines stabilności. Ładunki niecentralne, nierówne podłoże lub skręcanie z podniesionym ładunkiem przesuwały środek ciężkości na bok i znacznie zwiększały ryzyko wywrócenia. Dlatego bezpieczne praktyki wymagały utrzymywania ładunków nisko podczas jazdy, przestrzegania znamionowego udźwigu przy określonym środku ciężkości ładunku i unikania gwałtownych ruchów kierownicą, gdy maszt był podniesiony.
Systemy ochrony, oparcia i operatora
Wózki podnośnikowe z podnoszonym masztem wykorzystywały osłony górne i oparcia ładunku, aby ograniczyć ryzyko spadających przedmiotów i przesuwania się ładunku. Osłony górne musiały być odporne na uderzenia typowych ładunków jednostkowych i pozostawać bezpiecznie zamocowane, nie ograniczając operatorowi widoczności do przodu i do góry. Otwory w osłonach były ograniczone, aby uniemożliwić przejazd najmniejszej jednostki ładunku, co zmniejszało ryzyko uderzenia operatora. Przedłużenia osłon ładunku zapobiegały staczaniu się lub zsuwaniu się ułożonych ładunków do tyłu w kierunku masztu lub obszaru operatora w przypadku jego przechylenia. Osłony masztu, łańcucha i koła zębatego osłaniały ruchome części w zasięgu ręki, zmniejszając ryzyko zaplątania i przytrzaśnięcia. Dodatkowe systemy bezpieczeństwa obejmowały obwody zatrzymania awaryjnego, blokady hamulców powiązane z pozycją dyszla oraz przełączniki cofania „brzuszne”, które zatrzymywały lub cofały jazdę, jeśli operator został uwięziony między wózkiem a przeszkodą.
Widoczność, projekt przejść i rozdzielenie pieszych
Bezpieczna obsługa wózka widłowego z podnośnikiem bramowym w dużym stopniu zależała od widoczności we wszystkich planowanych kierunkach jazdy. Profile masztu, konstrukcja karetki wideł i oparcia ładunku musiały zapewnić równowagę między wytrzymałością konstrukcji a widocznością, aby operatorzy mogli widzieć pieszych, słupki regałów i skrzyżowania. Zakłady, w których stosowano wózki widłowe z podnośnikiem bramowym, zazwyczaj stosowały węższe korytarze niż układy wózków widłowych, dlatego inżynierowie określali minimalne szerokości korytarzy na podstawie wymiarów wózka, promienia skrętu i rozmiaru ładunku. Projekty korytarzy często uwzględniały jednokierunkowe schematy ruchu, oznakowane chodniki dla pieszych oraz umieszczenie luster w przejściach poprzecznych, aby ograniczyć liczbę osób niewidomych. Oznakowanie podłogowe, bariery fizyczne i wyznaczone przejścia pomagały oddzielić pieszych od ścieżek dla wózków z napędem. Ograniczenia prędkości, zasady używania klaksonu w miejscach o ograniczonej widoczności oraz normy oświetleniowe dodatkowo wspomagały widoczność i czas reakcji, szczególnie w obszarach o dużym natężeniu ruchu regałowego lub o ruchu mieszanym.
Bezpieczne praktyki operacyjne i kontrola zagrożeń
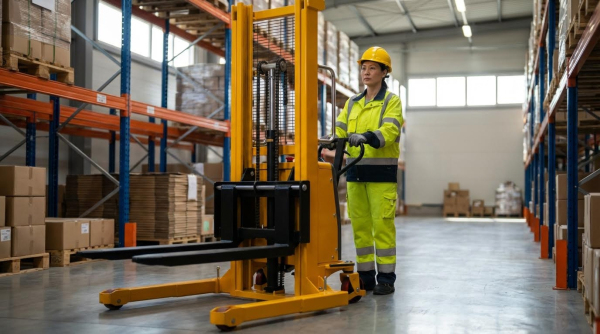
Bezpieczna obsługa wózków widłowych z podnośnikiem bramowym zależała od zdyscyplinowanych procedur, odpowiednio zaprojektowanych zabezpieczeń i przeszkolonych operatorów. W tej sekcji skupiono się na tym, jak przełożyć ograniczenia projektowe i wymogi prawne na codzienne zasady eksploatacji. Połączono w niej kontrole przed zmianą, kontrolę ładunku, zachowanie podczas jazdy i warunki na placu budowy w jedną spójną strategię kontroli zagrożeń. Celem było utrzymanie wózka w granicach stabilności, przy jednoczesnej ochronie pieszych i infrastruktury.
Kontrole przed zmianą i zasady blokowania/oznakowania
Operatorzy przeprowadzali ustrukturyzowaną kontrolę przed rozpoczęciem zmiany przed uruchomieniem jakichkolwiek funkcji elektrycznych. Wizualnie sprawdzali koła, widły, maszt, łańcuchy podnośnika, osłony, karetkę, światła ostrzegawcze i zespół uchwytów pod kątem pęknięć, odkształceń, wycieków lub brakujących elementów. Następnie testowali hamulce, układ kierowniczy, klakson, funkcje podnoszenia i opuszczania oraz wszelkie urządzenia zabezpieczające przed odrzutem lub awaryjne zatrzymanie w warunkach bez obciążenia. W przypadku wykrycia usterek zagrażających bezpieczeństwu, stosowali blokadę/oznakowanie, wyłączali urządzenie z eksploatacji i dokumentowali usterkę.
Procedury blokady/oznakowania izolowały źródła energii, które mogłyby spowodować nieoczekiwany ruch lub porażenie prądem. W przypadku wózków z przeciwwagą oznaczało to zazwyczaj odłączenie akumulatora, zabezpieczenie złącza i przymocowanie widocznej etykiety ze szczegółami usterki. Tylko wyznaczony personel konserwacyjny mógł zdejmować blokady lub etykiety po sprawdzeniu napraw i przeprowadzeniu testów funkcjonalnych. Proces ten zapobiegał omijaniu przez operatorów zabezpieczeń lub obsłudze wózków z uszkodzonymi hamulcami, układem kierowniczym lub elementami konstrukcyjnymi.
Obsługa ładunków, prędkości jazdy i nawigacja po wzniesieniach
Bezpieczne obchodzenie się z ładunkiem zaczynało się od przestrzegania udźwigu znamionowego podanego na tabliczce znamionowej wózka. Operatorzy ustawiali widły całkowicie pod paletą, wyśrodkowywali ładunek bocznie i utrzymywali środek ciężkości jak najbliżej karetki. Podnosili ładunek tylko na tyle wysoko, aby nie przekroczył podłogi, unikając przechyłów lub gwałtownych ruchów, które mogłyby przesunąć moment obrotowy ładunku poza trójkąt stabilności. Ładunki o dużych gabarytach lub niestabilne wymagały dodatkowego zabezpieczenia, takiego jak wiązanie pasami lub owijanie, przed podróżą.
Prędkość jazdy musiała być dostosowana do szerokości korytarza, stanu nawierzchni i natężenia ruchu pieszych. Operatorzy zmniejszali prędkość podczas skręcania, w zatłoczonych miejscach oraz gdy widoczność była ograniczona przez regały lub sam ładunek. Na pochyłościach wjeżdżali i zjeżdżali powoli, utrzymując ładunek w miarę możliwości na wyższym poziomie, aby utrzymać ciężar nad jednostką napędową. Unikali parkowania na pochyłościach; jeśli było to nieuniknione, zaciągali hamulce i blokowali koła, aby zapobiec niezamierzonym ruchom. Gałki sterujące nie były używane, chyba że pojazd był wyposażony w układ wspomagania kierownicy przeznaczony do tego typu urządzeń.
Zapobieganie kolizjom, najechaniu na pojazd i upadkowi ładunku
Zagrożenia kolizjami i najechaniem na przeszkodę wymagały ścisłego oddzielenia ścieżek dla maszyn od przejść dla pieszych. W obiektach pasy ruchu, przejścia dla pieszych i strefy zamknięte były oznakowane za pomocą pasów podłogowych, znaków drogowych i barier fizycznych, tam gdzie było to możliwe. Operatorzy używali sygnału dźwiękowego w przejściach między jezdniami, na zakrętach z ograniczoną widocznością i w drzwiach, szczególnie podczas przewożenia dużych ładunków, które ograniczały widoczność do przodu. W przypadku ograniczonej widoczności, poruszali się w kierunku zapewniającym najlepszą widoczność lub korzystali z pomocy osoby przeszkolonej w zakresie standardowych sygnałów ręcznych.
Zapobieganie upadkom ładunków zależało od prawidłowego stanu palet, rozstawu wideł i ich zgrupowania. Operatorzy odrzucali uszkodzone palety, nieprawidłowo ułożone towary lub ładunki wystające poza oparcie bez dodatkowych zabezpieczeń. Przedłużenia oparcia ładunku pomagały zapobiegać zsuwaniu się ładunku do tyłu w stronę masztu lub operatora podczas hamowania lub przechylania. Osłony dachowe chroniły operatorów przed drobnymi, spadającymi przedmiotami, ale nie zastępowały prawidłowego układania i zabezpieczania ładunków. Personelowi nigdy nie wolno było jeździć na widłach ani na ładunkach, a każda autoryzowana pozycja do jazdy musiała być wyznaczona i zabezpieczona.
Praca w przyczepach, wagonach kolejowych i obszarach niebezpiecznych
Praca wewnątrz naczep i wagonów pociągowych stwarzała zagrożenia dla wytrzymałości, stabilności i wentylacji podłogi. Operatorzy potwierdzili, że płyty dokowe lub płyty pomostowe zostały dobrane pod kątem łącznej masy pojazdu ciężarowego i ładunku oraz że były prawidłowo zabezpieczone. Unikali wchodzenia do widocznie uszkodzonych naczep lub wagonów pociągowych, gdzie podłoga, ściany lub podpory nie były w stanie bezpiecznie przenieść skoncentrowanych obciążeń kół. Kliny lub blokady pojazdów utrzymywały naczepy w miejscu, zapobiegając ich przemieszczaniu się podczas załadunku i rozładunku. Odpowiednie oświetlenie i wyraźna komunikacja z personelem nabrzeża zmniejszyły ryzyko nieoczekiwanego ruchu i uderzenia.
W atmosferach niebezpiecznych z łatwopalnymi gazami, oparami lub pyłami, dopuszczalne były wyłącznie wózki zatwierdzone i oznakowane zgodnie z tą klasyfikacją. Zakłady dokonały oceny stref i wybrały sprzęt o odpowiednich parametrach elektrycznych i temperaturowych powierzchni. Wentylacja musiała kontrolować spaliny i gazy z ładowania akumulatorów, a źródła zapłonu w pobliżu zbiorników paliwa lub miejsc ładowania były ograniczone. Operatorzy przestrzegali obowiązujących w danym miejscu zezwoleń i procedur dotyczących przestrzeni zamkniętych, ekstremalnych temperatur i środowisk korozyjnych. Dzięki tym kontrolom praca podnośnika podnośnikowego nie stwarzała ryzyka zapłonu ani uszkodzenia konstrukcji w obszarach wrażliwych.
Inspekcja, konserwacja i nowe technologie
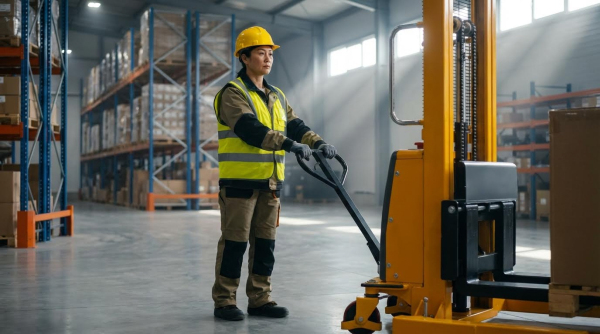
Programy przeglądów i konserwacji pozwoliły określić ogólny poziom bezpieczeństwa wózków widłowych w magazynach i centrach logistycznych. Ustrukturyzowane harmonogramy, przejrzyste listy kontrolne i kwalifikowana konserwacja zmniejszyły wskaźnik awaryjności i wydłużyły żywotność. Inżynierowie wdrożyli również narzędzia cyfrowe i monitorowanie zużycia energii, aby przejść od strategii konserwacji reaktywnej do predykcyjnej. W tej sekcji omówiono praktyczne procedury, konserwację poszczególnych systemów, diagnostykę usterek oraz rolę nowych technologii.
Listy kontrolne przeglądów dziennych, tygodniowych i miesięcznych
Codzienne inspekcje koncentrowały się na elementach krytycznych dla bezpieczeństwa przed rozpoczęciem pracy i zazwyczaj zakładały 8 godzin użytkowania na zmianę, czyli około 200 godzin miesięcznie. Operatorzy wizualnie sprawdzali cylindry i przewody hydrauliczne pod kątem pęknięć, wycieków lub odkształceń, a także badali zespół masztu, łańcuchy podnośnika, rolki, widły i koła pod kątem uszkodzeń, korozji lub nadmiernego zużycia. Sprawdzali również stan akumulatora, integralność przewodów oraz obecność i stan gaśnic, a także czystość i ustawienie lusterek wstecznych. Kontrole funkcjonalne obejmowały sterowanie podnoszeniem i opuszczaniem, przechył i przesuw boczny, jeśli były zamontowane, reakcję układu kierowniczego, hamulce robocze i postojowe, klakson, urządzenia ostrzegawcze oraz wszelkie wyłączniki awaryjnego zatrzymania lub odrzutu.
Cotygodniowe inspekcje po około 50 godzinach pracy pozwoliły na dokładniejsze sprawdzenie działania bez konieczności demontażu podzespołów. Mechanicy potwierdzili prawidłowe działanie hamulców, przestawiając kierownicę lub dźwignię sterującą między zdefiniowanymi pozycjami i nasłuchując charakterystycznego klikania mechanizmu. Usuwali olej i kurz z elementów układu kierowniczego oraz sprawdzali luz hamulca, zazwyczaj utrzymywany w zakresie od 0.2 do 0.8 milimetra. Smarowanie odsłoniętych punktów obrotu i połączeń w tych odstępach czasu zmniejszało zużycie i pomagało utrzymać spójną reakcję układu sterowania.
Miesięczne inspekcje po około 200 godzinach pracy wymagały bardziej kompleksowego przeglądu mechanicznego i elektrycznego. Personel sprawdzał podwozie i spoiny konstrukcyjne pod kątem pęknięć, odkształceń ramy i luźnych elementów złącznych, a także sprawdzał zespoły masztu i wideł pod kątem odkształceń lub niewspółosiowości. Ponownie sprawdzano poziom oleju hydraulicznego w odniesieniu do wysokości podnoszenia, weryfikowano brak wycieków z przewodów i cylindrów oraz potwierdzano płynny ruch masztu w całym zakresie skoku. Czynności elektryczne obejmowały kontrolę poziomu elektrolitu i jego ciężaru właściwego, ocenę powierzchni styków styczników, mikroprzełączników, bezpieczników, wiązek przewodów i połączeń wtykowych oraz ocenę szczotek i komutatorów silnika pod kątem zużycia lub iskrzenia. Często powtarzano te czynności kwartalnie lub co 600 godzin, dodając wymianę lub regulację podzespołów w zależności od stanu.
Konserwacja układów hydraulicznych, elektrycznych i hamulcowych
Konserwacja układu hydraulicznego koncentrowała się na jakości płynu, jego właściwej klasie i kontroli wycieków, aby zachować wydajność podnoszenia i marginesy bezpieczeństwa. Technicy sprawdzali poziom oleju hydraulicznego przy całkowicie opuszczonych widłach, stosując objętości odniesienia powiązane z wysokością masztu, takie jak około 5 litrów na 2.5 metra i do około 6 litrów na 3.5 metra. Sprawdzali cylindry pod kątem zarysowań tłoczysk, uszkodzeń uszczelnień i wycieków zewnętrznych, a także sprawdzali węże pod kątem przetarć, wybrzuszeń lub pęknięć powłok, które mogłyby wskazywać na zbliżającą się awarię. Regularna wymiana filtrów i stosowanie oleju o lepkości zalecanej przez producenta ograniczyły zużycie wewnętrzne i zmniejszyły ryzyko nierównomiernego podnoszenia lub opadania pod obciążeniem.
Konserwacja elektryczna obejmowała zarówno zasilanie, jak i niezawodność sterowania. Personel sprawdzał akumulatory trakcyjne i dźwigowe pod kątem uszkodzeń obudowy, poziomu elektrolitu, korozji na zaciskach i pewności połączeń, a także czyścił i dokręcał zaciski, aby utrzymać połączenia o niskiej rezystancji. Testowano prawidłowe działanie przełączników kluczykowych, wyłączników awaryjnych, styczników, mikroprzełączników i sterowników, wymieniając elementy wykazujące wżery, przegrzanie lub przerywane działanie. Podczas poważniejszych napraw elektrycznych odłączano akumulatory i bezpiecznie rozładowywano energię resztkową, chyba że wymagane było przeprowadzenie próby pod napięciem, zgodnie z procedurami bezpieczeństwa i blokad elektrycznych.
Konserwacja układu hamulcowego zapewniała przewidywalną drogę hamowania i kontrolę na wzniesieniach. Mechanicy sprawdzali, czy hamulce robocze i postojowe załączają się płynnie i całkowicie zwalniają, a także mierzyli luzy hamulcowe w określonym zakresie od 0.2 do 0.8 milimetra. Czyścili klocki hamulcowe, bębny lub tarcze hamulcowe, aby usunąć kurz i zanieczyszczenia, a następnie sprawdzali grubość okładzin i stan powierzchni pod kątem zeszklenia lub pęknięć. W przypadku układów kierowniczych lub napędowych z wbudowanym hamulcem, sprawdzali również drążki sterowe lub kierownicze, połączenia mechaniczne i mechanizmy regulacji pod kątem zużycia, które mogłoby pogorszyć symetrię lub reakcję hamulców.
Rozwiązywanie problemów z typowymi usterkami i trybami awarii
Rozwiązywanie problemów rozpoczynało się od precyzyjnej identyfikacji objawów i uporządkowanej sekwencji przyczyn – od prostych do złożonych. Jeśli układarka z przeciwwagą nie ruszyła, technicy najpierw sprawdzali bezpieczniki, stan naładowania akumulatora, główne wyłączniki zasilania i szczelność złączy, a następnie sprawdzali sterowniki lub silniki. Przepalone bezpieczniki, utlenione styki przełączników, luźne zaciski lub uszkodzone zamki elektryczne często powodowały utratę przyczepności lub funkcji podnoszenia i były rozwiązywane poprzez wymianę, czyszczenie styków lub dokręcanie. Uporczywe usterki napędu prowadziły do inspekcji wiązek przewodów pod kątem uszkodzeń izolacji, przytrzaśniętych kabli lub skorodowanych złączy.
Awarie podnośnika lub słabe podnoszenie zazwyczaj wskazywały na problemy z obwodem hydraulicznym lub procesem załadunku. Najczęstsze przyczyny to przeciążenie przekraczające udźwig znamionowy, niskie ciśnienie na zaworze przelewowym lub bezpieczeństwa, wewnętrzny wyciek w cylindrze podnoszenia, niedobór oleju hydraulicznego lub niskie napięcie akumulatora w agregatach elektrycznych. Działania naprawcze obejmowały zmniejszenie obciążenia do oznaczonego udźwigu, dostosowanie ustawień zaworu bezpieczeństwa do specyfikacji, wymianę uszczelek cylindra, uzupełnienie oleju hydraulicznego lub naładowanie i sprawdzenie akumulatora. Nierównomierne lub szarpane podnoszenie często sugerowało obecność powietrza w układzie, zanieczyszczenie oleju lub zakłócenia mechaniczne w stopniach masztu lub łańcuchach.
Nietypowy hałas, wibracje lub niestabilna jazda wskazywały na zużycie mechaniczne lub problemy z ustawieniem kół. Zgrzytanie lub stukanie dochodzące z napędu wskazywało na zużycie łożysk, uszkodzenie przekładni lub luźne elementy mocujące w układzie napędowym. Nadmierne kołysanie lub słaba przyczepność sygnalizowały uszkodzone lub spłaszczone koła, niewspółosiowość kół jezdnych lub odkształcone osie. Operatorzy zostali poinstruowani o konieczności natychmiastowego zgłaszania objawów i wycofania wózka z eksploatacji w przypadku pogorszenia się funkcji krytycznych dla bezpieczeństwa, takich jak hamowanie, kierowanie lub podnoszenie, zgodnie z przepisami zakazującymi użytkowania wadliwych wózków przemysłowych z napędem.
Narzędzia cyfrowe, konserwacja predykcyjna i zużycie energii
Technologie cyfrowe w coraz większym stopniu wspierały konserwację podnośników bramowych, przekształcając dane operacyjne w praktyczne wnioski. Zintegrowane liczniki godzin, rejestratory zdarzeń i moduły telematyczne rejestrowały wzorce użytkowania, kody błędów i uderzenia, umożliwiając planistom konserwacji planowanie interwencji na podstawie rzeczywistych cykli pracy, a nie na podstawie kalendarza. Czujniki monitorujące stan obwodów hydraulicznych, silników napędowych i akumulatorów dostarczały danych o temperaturze, natężeniu prądu i ciśnieniu, które wskazywały na pojawiające się problemy, zanim wystąpiły awarie funkcjonalne. Zakłady wykorzystywały te zbiory danych do priorytetyzacji jednostek wysokiego ryzyka i optymalizacji zapasów części zamiennych.
Strategie konserwacji predykcyjnej łączyły dane z czujników z modelami analitycznymi, aby prognozować pozostały czas eksploatacji podzespołów. Na przykład, analiza trendów prądu silnika podnośnika w funkcji obciążenia i temperatury pomogła zidentyfikować pogorszenie izolacji lub zużycie łożysk, a monitorowanie profili ciśnienia hydraulicznego ujawniło zacinanie się zaworów lub zużycie pompy. Systemy zarządzania akumulatorami śledziły cykle ładowania i rozładowywania, głębokość rozładowania oraz równowagę napięcia ogniw, aby przewidzieć, kiedy pojemność magazynowania energii spadnie poniżej wymagań operacyjnych. Takie podejście ograniczyło nieplanowane przestoje i wydłużyło żywotność podzespołów w porównaniu z czysto reaktywnymi metodami napraw.
Zarządzanie zużyciem energii stało się również kluczowym obszarem zainteresowania, szczególnie w przypadku elektrycznych wózków podnośnikowych pracujących w systemie wielozmianowym. Operatorzy i inżynierowie monitorowali stan naładowania akumulatorów, schematy ładowania i czasy przestoju, aby zminimalizować głębokie rozładowania i doładowania, które skracały żywotność akumulatorów. Zakłady oceniały wysokowydajne układy napędowe, hamowanie odzyskowe i optymalizowały profile przyspieszania, aby zmniejszyć zużycie kilowatogodzin na tonometr przeładunku. Dzięki integracji monitorowania cyfrowego ze szkoleniami i kontrolą proceduralną, organizacje połączyły bezpieczeństwo, niezawodność i efektywność energetyczną w ramach jednego systemu konserwacji.
Podsumowanie kluczowych praktyk bezpieczeństwa dotyczących układania w stosy
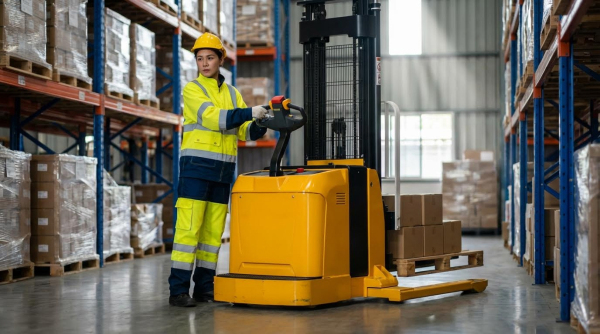
Bezpieczeństwo wózków widłowych opierało się na podejściu systemowym, które integrowało projektowanie, obsługę i kontrolę konserwacji. Inżynierowie i kierownicy ds. bezpieczeństwa traktowali maszynę, operatora i układ magazynu jako jeden, wzajemnie ze sobą powiązany system. Najskuteczniejsze programy łączyły solidne zabezpieczenia sprzętu, zdyscyplinowane zasady obsługi i ustrukturyzowane procedury kontroli. Następnie szkolenia i nadzór połączyły te elementy, tworząc spójne, codzienne zachowania na hali.
Z technicznego punktu widzenia, zrozumienie zasad stabilności pozostało fundamentalne. Operatorzy potrzebowali jasnej wiedzy na temat trójkąta stabilności, odległości między środkami ciężkości ładunku oraz wpływu momentu obrotowego, aby uniknąć przewrócenia się i upadku ładunku. Oznaczenia nośności nominalnej musiały być widoczne i przestrzegane, a oparcia, osłony dachowe i osłony kół zapewniały zaawansowaną ochronę przed uderzeniami i przesuwaniem się ładunku. Zarządzanie widocznością poprzez rozmieszczenie lusterek, projekt korytarzy i separację pieszych dodatkowo zmniejszyło ryzyko kolizji i najechania na przeszkodę.
Oczekiwania regulacyjne i standardy branżowe wymuszały rygorystyczne procedury kontroli i konserwacji. Codzienne kontrole przed użyciem, regularne przeglądy co 50–200–600 godzin oraz ścisłe blokowanie i etykietowanie niebezpiecznych podzespołów zapobiegały awariom mechanicznym podczas eksploatacji. Układy elektryczne, hydrauliczne i hamulcowe wymagały weryfikacji integralności funkcjonalnej i stosowania części zamiennych o równoważnej wydajności. Cyfrowy monitoring, systemy zarządzania akumulatorami i analityka predykcyjna w coraz większym stopniu wspierały wczesne wykrywanie usterek i energooszczędną eksploatację.
Patrząc w przyszłość, praktyki bezpieczeństwa dotyczące wózków widłowych z podnośnikiem bramowym będą się nadal rozwijać dzięki lepszemu wykrywaniu, blokadom i zintegrowanemu zarządzaniu flotą. Jednak rozwiązania techniczne nie zrekompensują słabego przeszkolenia ani słabej kultury bezpieczeństwa. Obiekty, które jasno określają zakresy działania, egzekwują ograniczenia prędkości i nachylenia oraz utrzymują czyste i uporządkowane trasy ruchu, odnotują największą redukcję ryzyka. Zrównoważona strategia łączy konserwatywne założenia projektowe, zdyscyplinowaną konserwację i szkolenie operatorów oparte na kompetencjach, aby utrzymać niską liczbę incydentów przy jednoczesnym zachowaniu wysokiej wydajności obsługi materiałów.