Bezpieczny i wydajny transport materiałów zależy od prawidłowego doboru, kontroli i obsługi podnośników palet, układarek oraz belek podnoszących i rozporowych. W tym artykule opisano, jak korzystać z podnośnika palet i powiązanych urządzeń, jak dokonać wyboru między podnośnikiem palet a belkami podnoszącymi oraz jak dopasować każde narzędzie do charakterystyki ładunku i norm, takich jak DOR i współczynniki bezpieczeństwa.
Omówiono również bezpieczną obsługę podnośników i układarek palet , w tym kontrole przed użyciem, środki ochrony indywidualnej, ergonomię oraz podstawowe rozwiązywanie problemów hydraulicznych i akumulatorowych. Na koniec omówiono prawidłowe zastosowanie belek podnoszących i rozpór, od kątów nachylenia zawiesi i oznakowania, po planowanie skomplikowanych operacji podnoszenia i utrzymanie certyfikacji, a następnie podsumowano najlepsze praktyki i przyszłe trendy w technologii podnoszenia.
Podstawowe funkcje i wybór urządzeń podnoszących
Kluczowe urządzenia dźwigowe, takie jak podnośniki palet i belki nośne, odegrały kluczową rolę w bezpiecznym pionowym transporcie ładunków paletyzowanych i niespaletyzowanych. Zrozumienie ich funkcji, ograniczeń i kryteriów doboru pomogło inżynierom i kierownikom w podjęciu decyzji, jak prawidłowo używać podnośnika palet i kiedy belka nośna jest bardziej odpowiednia. Prawidłowy dobór oparty na geometrii ładunku, środku ciężkości i środowisku podnoszenia zmniejszył ryzyko niestabilności, przeciążenia i uszkodzenia konstrukcji. W tej sekcji omówiono porównawcze przypadki użycia, kluczowe kryteria inżynieryjne oraz rolę norm, DOR i współczynników bezpieczeństwa w specyfikowaniu urządzeń dźwigowych.
Podnośniki paletowe kontra belki podnoszące: przypadki zastosowań
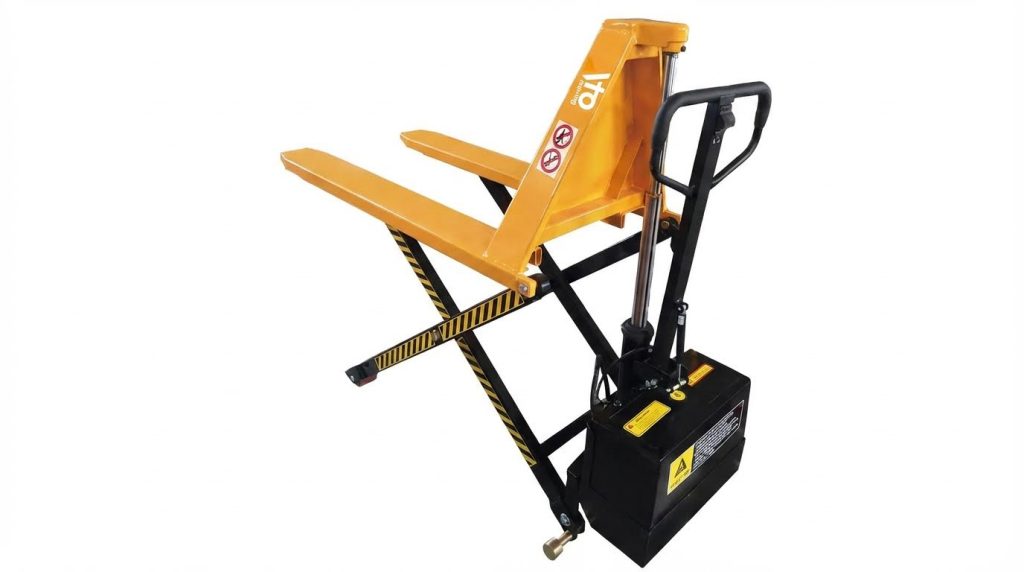
Podnośniki paletowe to pionowe urządzenia podnoszące, które łączą się bezpośrednio z paletami lub paletami za pomocą wideł lub zębów. Operatorzy zazwyczaj używali podnośników palet z suwnicami lub wciągnikami, gdy urządzenia podnoszące, takie jak wózki paletowe czy układarki, nie były w stanie dosięgnąć ładunku. Wiedza o obsłudze podnośnika palet zaczynała się od dopasowania rozstawu wideł, wysokości wjazdu i wysokości nadproża do konstrukcji palety i ograniczeń budynku. Podnośniki paletowe najlepiej sprawdzały się w przypadku zwartych, stosunkowo jednorodnych ładunków, gdzie środek ciężkości znajdował się między widłami i pod punktem zawieszenia. Umożliwiały one zawieszenie jednopunktowe, jednocześnie podpierając paletę od dołu, co zmniejszało ryzyko uszkodzeń w porównaniu z owijaniem ładunku wokół niego.
Belki podnoszące, z kolei, były elementami konstrukcyjnymi, które redystrybuowały obciążenie z jednego lub kilku haków dźwigu do wielu punktów podnoszenia ładunku. Nadały się do ładunków długich, szerokich lub przesuniętych, gdzie pojedynczy hak spowodowałby nadmierne ugięcie lub zmiażdżenie konstrukcji. Belki rozporowe lub dźwigowe kontrolowały kąty zawieszenia i zmniejszały siły ściskające w przypadku delikatnych elementów, takich jak konstrukcje, ramy maszyn czy kontenery. Inżynierowie wybierali belki, gdy potrzebowali kontrolować położenie ładunku, zmniejszyć wysokość nadproża lub połączyć je ze stałymi uchwytami lub otworami. W projektach podnośniki palet często obsługiwały towary pakowane i ładunki jednostkowe, podczas gdy belki podnoszące obsługiwały urządzenia procesowe, elementy konstrukcyjne i nietypowe kształty.
Kluczowe kryteria wyboru i charakterystyki obciążenia
Wybór odpowiedniego urządzenia rozpoczął się od jasnego zdefiniowania charakterystyki ładunku: masy, wymiarów, środka ciężkości, sztywności oraz interfejsu palety lub osprzętu. W przypadku podnośników palet, inżynierowie sprawdzali typ palety, wymiary kieszeni widłowej, minimalną długość wideł i wymagany prześwit pod wózkiem. Obliczali całkowitą podniesioną masę, sumując masę ładunku, masę palety i masę własną podnośnika, a następnie porównując ją z dopuszczalnym obciążeniem roboczym. Zrozumienie, jak bezpiecznie obsługiwać podnośnik palet, wymagało również sprawdzenia, czy udźwig haka dźwigu przekracza tę sumę, z uwzględnieniem odpowiednich sił dynamicznych.
W przypadku belek podnoszących, wybór koncentrował się na rozpiętości przęseł, liczbie i położeniu dolnych punktów podnoszenia oraz wymaganych kątach nachylenia zawiesi. Długie lub giętkie ładunki wymagały belek, które ograniczały ugięcie i utrzymywały niemal poziome położenie pod obciążeniem. Inżynierowie oceniali, czy ładunek wytrzyma ściskanie lub zginanie spowodowane samymi zawiesiami; jeśli nie, belka stawała się koniecznością. Warunki środowiskowe, takie jak użytkowanie na zewnątrz, niskie temperatury lub atmosfera korozyjna, wpływały na wybór materiałów i powłok ochronnych. Ograniczenia wysokości nadproża w halach niskiego składowania często skłaniały do projektowania kompaktowych belek podnoszących lub podnośników palet o niskim nadprożu. We wszystkich przypadkach kompatybilność z istniejącymi hakami, szaklami i zawiesiami stanowiła część listy kontrolnej doboru.
Normy, oceny, WLL i współczynniki bezpieczeństwa
Urządzenia dźwigowe działały zgodnie z surowymi przepisami, które określały czynniki projektowe, testy i oznakowanie. Dopuszczalne obciążenie robocze (WLL) lub bezpieczne obciążenie robocze (SWL) określało maksymalne obciążenie użytkowe, wywodzące się z minimalnej wytrzymałości na zerwanie urządzenia podzielonej przez współczynnik bezpieczeństwa, zazwyczaj od 3:1 do 5:1. W przypadku belek dźwigowych i podnośników paletowych, normy takie jak ASME B30.20 oraz odpowiednie dokumenty EN lub ISO wymagały przeprowadzenia testów kontrolnych, zazwyczaj do 125% obciążenia znamionowego, przed oddaniem do eksploatacji. Inżynierowie dokumentowali te testy i przechowywali certyfikaty wraz z dokumentacją urządzenia.
Prawidłowe użycie WLL było kluczowe dla nauki bezpiecznego korzystania z podnośnika palet lub belki nośnej. Operatorzy musieli uwzględnić masę własną urządzenia podnoszącego, osprzętu montażowego oraz wszelkich zamocowań pod hakiem w obliczeniach udźwigu. Kąty nachylenia zawiesi wpływały na naprężenie zawiesi przymocowanych do belek nośnych; mniejsze kąty zwiększały naprężenie liny i mogły przeciążać poszczególne punkty podnoszenia, nawet gdy całkowite obciążenie wydawało się akceptowalne. Etykiety na zgodnych urządzeniach zawierały DOR, masę urządzenia, numer seryjny i dane identyfikacyjne producenta; nieczytelne lub brakujące etykiety oznaczały, że urządzenie powinno zostać wycofane z eksploatacji do czasu kontroli i ponownego oznakowania. Okresowe kontrole przeprowadzane przez kompetentną osobę weryfikowały, czy korozja, odkształcenia, pęknięte spawy lub nieautoryzowane modyfikacje nie wpłynęły na pierwotną wartość znamionową lub współczynnik bezpieczeństwa.
Bezpieczna obsługa podnośników i układnic palet
Bezpieczna obsługa podnośników palet i układnic opierała się na zdyscyplinowanych kontrolach przed użyciem, prawidłowym obchodzeniu się z ładunkiem oraz ustrukturyzowanym szkoleniu. Zakłady, które zoptymalizowały sposób korzystania z podnośnika palet, skupiły się również na ergonomii i podstawowym rozwiązywaniu problemów, aby zapewnić długi czas sprawności. W kolejnych podrozdziałach opisano praktyczne, przetestowane w praktyce procedury, zgodne z powszechnymi wymogami regulacyjnymi i wytycznymi producenta.
Kontrole przed użyciem, przygotowanie obszaru i środki ochrony indywidualnej
Operatorzy sprawdzali podnośniki i układarki palet przed każdą zmianą. Sprawdzali widły, ramy, spoiny, łańcuchy i koła nośne pod kątem pęknięć, odkształceń lub nadmiernego zużycia. Kontrolowali cyklicznie funkcje podnoszenia, opuszczania i jazdy, aby upewnić się, że sterowanie działa płynnie i przewidywalnie. W przypadku jednostek zasilanych, sprawdzali stan naładowania akumulatora, integralność okablowania, złącza i funkcję zatrzymania awaryjnego.
Przygotowanie terenu odegrało kluczową rolę w zapewnieniu bezpieczeństwa pracy i przepustowości. Operatorzy oczyszczali drogi z gruzu, folii termokurczliwej, uszkodzonych palet i rozsypanego produktu. Sprawdzali stan podłoża pod kątem dziur, ramp, płyt dokowych i zmian poziomu, które mogłyby destabilizować ładunek. W strefach o ruchu mieszanym, przełożeni wyznaczali przejścia dla pieszych, drogi jednokierunkowe oraz ograniczenia prędkości dla wózków paletowych.
Odpowiednie środki ochrony indywidualnej (PPE) zmniejszyły dotkliwość typowych incydentów. Obuwie ochronne z ochronnymi noskami chroniło przed upadkiem ładunku i uderzeniami kół. Odzież o wysokiej widoczności poprawiła wykrywalność przez operatorów innych maszyn na skrzyżowaniach i w przejściach między regałami. W zależności od oceny ryzyka na miejscu, operatorzy stosowali również rękawice, okulary ochronne i kaski, szczególnie w pobliżu podnośników lub regałów.
Obsługa ładunków, stabilność i manewrowanie
Prawidłowa obsługa podnośnika palet zaczynała się od dokładnej oceny ładunku. Operatorzy sprawdzali integralność palet, sprawdzali, czy deski lub podłużnice nie są uszkodzone, oraz czy ciężar ładunku mieści się w granicach udźwigu znamionowego i obciążenia roboczego. Ustawiali ładunek na widłach centralnie i upewniali się, że oba widły są całkowicie wsunięte, z zachowaniem co najmniej 75–100 mm odstępu od najdalszej podłużnicy palety, jeśli to możliwe.
Stabilność zależała od utrzymania niskiej wysokości ładunku i kompaktowego środka ciężkości. Operatorzy podnosili paletę tylko na tyle wysoko, aby pokonać nierówności podłoża, zazwyczaj o 50–100 mm. Unikali gwałtownego przyspieszania, hamowania i ostrych zakrętów, które powodowały dynamiczne obciążenie i siły boczne. Na pochyłościach utrzymywali ładunek po stronie wzniesienia, przestrzegając ograniczeń dotyczących nachylenia terenu.
W ciasnych korytarzach magazynowych operatorzy stosowali przemyślane, niewielkie ruchy kierownicą. Rozumieli promień skrętu ręcznych i elektrycznych wózków paletowych oraz to, jak zmienia się on w zależności od wysokości masztu i długości ładunku. Zmniejszali prędkość przed zakrętami i skrzyżowaniami oraz utrzymywali dobrą widoczność, korzystając z pomocy obserwatorów w miejscach o ograniczonej widoczności. Podczas układania ładunków, ustawiali paletę prostopadle do regału lub znaku na podłodze przed opuszczeniem, aby zapobiec uszkodzeniu krawędzi i przekrzywieniu palety.
Ergonomia, zmęczenie i szkolenie operatorów
Ergonomiczna obsługa znacząco zmniejszyła dolegliwości układu mięśniowo-szkieletowego. Operatorzy, gdy tylko było to możliwe, pchali ręczne podnośniki palet zamiast ciągnąć, aby utrzymać kręgosłup w neutralnej pozycji. Ustawiali ciało blisko uchwytu, ze stopami rozstawionymi naprzemiennie, aby wykorzystać siłę nóg zamiast mięśni pleców. W przypadku podnośników elektrycznych dostosowali wysokość ramienia sterującego, aby nadgarstki były proste, a ramiona rozluźnione.
Polityka zarządzania zmęczeniem poprawiła statystyki bezpieczeństwa. Przełożeni zaplanowali krótkie przerwy podczas powtarzalnych zadań związanych z obsługą i rotowali pracowników między stanowiskami o wysokim i niskim poziomie wysiłku. Jasne zasady ograniczały maksymalną siłę pchania lub ciągnięcia, zgodnie z wewnętrznymi wytycznymi ergonomii i obowiązującymi normami krajowymi. Oświetlenie i kontrastowe oznaczenia na podłodze również pomogły zmniejszyć obciążenie poznawcze podczas długich zmian.
Ustrukturyzowane programy szkoleniowe obejmowały teorię i praktykę. Nowi operatorzy poznawali elementy sprzętu, tablice udźwigu, zasady stateczności oraz przepisy ruchu drogowego. Moduły praktyczne obejmowały uruchamianie, zatrzymywanie, skręcanie, układanie i rozkładanie stosów pod nadzorem. Szkolenia doszkalające utrwalały wiedzę na temat prawidłowych technik i informowały personel o zmianach proceduralnych lub rozmieszczeniu.
Oceny kompetencji zamknęły cykl. Trenerzy obserwowali operatorów wykonujących standardowe zadania, takie jak manewrowanie w przestrzeniach zamkniętych i zatrzymywanie awaryjne. Rejestrowali nieprawidłowości i zalecali ukierunkowane szkolenia. Dokumentacja szkoleń, wyniki ewaluacji i uprawnienia potwierdzały zgodność z przepisami i wymogami audytu wewnętrznego.
Akumulator, hydraulika i podstawowe rozwiązywanie problemów
Efektywne zarządzanie akumulatorami pozwoliło na utrzymanie wydajności elektrycznych podnośników palet i układarek. Operatorzy stosowali się do krzywych ładowania zalecanych przez producenta, zazwyczaj unikając głębokich rozładowań poniżej zalecanych progów. Podłączali i odłączali ładowarki przy wyłączonym sprzęcie i sprawdzali wtyczki pod kątem przebarwień lub uszkodzeń spowodowanych przegrzaniem. Wentylowane pomieszczenia ładowania kontrolowały gromadzenie się wodoru w akumulatorach kwasowo-ołowiowych i były zgodne z przepisami bezpieczeństwa elektrycznego.
Układy hydrauliczne wymagały rutynowych kontroli w celu zapewnienia stałej wydajności podnoszenia. Operatorzy sprawdzali cylindry, węże i uszczelki pod kątem wycieków i zanieczyszczeń. Personel konserwacyjny weryfikował poziom oleju hydraulicznego za pomocą wzierników lub prętów pomiarowych i stosował płyny o klasie zalecanej przez producenta. Po wymianie podzespołów lub oleju usuwali uwięzione powietrze z układów, aby zapobiec nierównomiernej reakcji podnoszenia i nieregularnemu opuszczaniu.
Podstawowe umiejętności rozwiązywania problemów pomagały operatorom odróżniać problemy, które użytkownik może naprawić samodzielnie, od usterek wymagających interwencji specjalistów. Typowe objawy obejmowały powolne podnoszenie, nierównomierne opuszczanie, trudności ze sterowaniem lub zmniejszoną prędkość jazdy. Operatorzy najpierw sprawdzali oczywiste przyczyny, takie jak niski poziom naładowania akumulatora, zaciągnięty hamulec postojowy lub przeszkody wokół kół i kółek jezdnych. Wycofywali sprzęt z eksploatacji i oznaczali go, jeśli wykryli uszkodzenia konstrukcyjne, uporczywe wycieki lub usterki elektryczne.
Przejrzyste kanały raportowania przyspieszyły naprawy. Zakłady korzystały ze standardowych list kontrolnych lub formularzy cyfrowych do rejestrowania usterek, w tym identyfikatorów zasobów, opisów usterek i czasu wystąpienia. Zespoły konserwacyjne priorytetyzowały problemy na podstawie ryzyka dla bezpieczeństwa i operacji. To systematyczne podejście minimalizowało nieplanowane przestoje i utrzymywało podnośniki i układarki palet w stanie pracy zgodnym z ich pierwotnymi parametrami projektowymi.
Prawidłowe stosowanie belek podnoszących i rozporowych
Prawidłowe zastosowanie belek podnoszących i rozporowych bezpośrednio wpływa na bezpieczeństwo podnoszenia, integralność konstrukcji i zgodność z przepisami. Inżynierowie znający się na zachowaniu belek, geometrii zawiesi i zasadach inspekcji mogą planować bezpieczne podnoszenie, a także optymalizować sposób wykorzystania ręcznego wózka paletowego w systemach olinowania kombinowanego. W kolejnych sekcjach wyjaśniono, jak konstrukcja belki, procedury inspekcji i planowanie podnoszenia są ze sobą powiązane, wraz z praktycznymi zasadami obowiązującymi w warsztatach, magazynach i na placach budowy.
Role projektowania belek, SWL/WLL i kąty zawieszenia
Belki podnoszące i trawersy pełniły różne funkcje konstrukcyjne. Belka podnosząca pracowała głównie w warunkach zginania i była odpowiednia do zastosowań o niskim prześwicie lub do podnoszenia ładunków wymagających wielu dolnych punktów podnoszenia pod jednym górnym hakiem. Trawersa pracowała głównie w warunkach ściskania i rozciągania, wykorzystując zawiesia na obu końcach, aby utrzymać niemal pionowy kąt nachylenia zawiesia i zmniejszyć zginanie belki.
Bezpieczne obciążenie robocze (SWL) lub dopuszczalne obciążenie robocze (WLL) określało maksymalne dopuszczalne obciążenie w określonych warunkach. Inżynierowie dobierali belki tak, aby rzeczywiste obciążenie, wliczając w to ciężar własny belki i osprzęt montażowy, nigdy nie przekraczało WLL. Typowe współczynniki bezpieczeństwa konstrukcji wahały się od 3:1 do 5:1, w zależności od normy konstrukcyjnej i klasy obciążenia. Wszelkie modyfikacje, takie jak wiercenie nowych otworów lub spawanie elementów mocujących, unieważniały pierwotne parametry do czasu ponownej certyfikacji urządzenia przez wykwalifikowanego inżyniera.
Kąt zawieszenia miał krytyczny wpływ na naprężenie w każdej nodze. Wraz ze spadkiem kąta między zawiesiem a poziomem poniżej 45°, naprężenie w nodze gwałtownie rosło i mogło przekroczyć zarówno dopuszczalne obciążenie robocze zawiesia, jak i założenia konstrukcyjne belki. Dlatego plany montażowe określały minimalne kąty zawieszenia, weryfikowały naprężenie za pomocą obliczeń wektorowych lub wykresów montażowych oraz zapewniały, że punkty podnoszenia szakli, haka i belki przekraczały obliczone obciążenia. Gdy hydrauliczny wózek paletowy wisiał pod belką, inżynierowie uwzględniali masę podnośnika i jego ładunek we wszystkich kontrolach udźwigu.
Inspekcja, testowanie, certyfikacja i etykiety
Belki podnoszące i rozporowe wymagały udokumentowanych procedur kontroli i testowania zgodnych z normami takimi jak OSHA 1910.184, ASME B30.20, EN 13155 i BS 7121. Kontrole przed użyciem koncentrowały się na oczywistych wadach: pęknięciach, odkształceniach, korozji, uszkodzonych zaczepach, wydłużonych otworach i brakujących sworzniach mocujących. Inspektorzy sprawdzali również, czy etykiety identyfikacyjne i dotyczące udźwigu są czytelne i zgodne z planem podnoszenia. Każda belka z nieczytelnymi lub brakującymi oznaczeniami była wyłączana z eksploatacji do czasu ponownego oznakowania i kontroli.
Okresowe kontrole przeprowadzano w określonych odstępach czasu, zazwyczaj od miesiąca do roku, w zależności od sposobu użytkowania i warunków otoczenia. Kompetentna osoba sprawdzała spoiny, wymiary, prostoliniowość i punkty mocowania. W przypadku belek o krytycznym lub intensywnym użytkowaniu, integralność wewnętrzną potwierdzano badaniami nieniszczącymi, takimi jak badania magnetyczno-proszkowe lub ultradźwiękowe. Dokumentacja każdej kontroli, zawierająca ustalenia i działania naprawcze, stanowiła część zakładowego rejestru sprzętu dźwigowego.
Testy wytrzymałościowe weryfikowały nowe lub znacząco zmodyfikowane belki przed pierwszym użyciem. Niestandardowe belki podnoszące do zastosowań wysokiego ryzyka były zazwyczaj poddawane testom wytrzymałościowym do 125% nominalnego obciążenia roboczego (WLL) zgodnie z normami takimi jak OSHA 1926.251 lub EN 13155. W przypadku produkcji kilku identycznych belek w partii, metody pobierania próbek zgodnie z ISO 2859 lub ANSI/ASQC Z1.4 pozwalały na zmniejszenie ilości belek poddawanych testom wytrzymałościowym, ale inżynierowie nadal traktowali to jako kontrolowany wyjątek. Certyfikaty zawierały dane dotyczące obciążenia testowego, czasu trwania, metody badania oraz wszelkich pomiarów odkształceń trwałych.
Etykiety na belkach zawierały istotne dane: producenta lub producenta, unikalny numer seryjny, DOR, masę własną belki, kategorię konstrukcyjną, a czasem również ograniczenia konfiguracji zawiesi. Operatorzy korzystali z tych informacji, planując sposób użycia podnośnika palet pod belką lub łącząc wiele belek w tandemowych operacjach dźwigowych. Bez wyraźnych etykiet, ocena ryzyka i obliczenia udźwigu stały się spekulatywne i niezgodne z przepisami.
Planowanie wind, rozkładu ładunku i linii tagów
Planowanie podnoszenia rozpoczynało się od jasnego określenia masy ładunku, środka ciężkości, geometrii i punktów mocowania. Inżynierowie dobierali belkę podnoszącą lub trawersę, które odpowiadały tym parametrom i potwierdzali, że dźwig, wciągnik i wszelkie urządzenia pośrednie, takie jak podnośniki palet, zapewniają odpowiedni udźwig z zapasem. Całkowite obciążenie haka zawsze obejmowało masę ładunku, masę własną belki, szekle, zawiesia i osprzęt pomocniczy. Niedoszacowanie masy olinowania często prowadziło do niezamierzonych przeciążeń.
Rozkład obciążenia w punktach nośnych wymagał szczególnej uwagi. Każdy zaczep, szekla lub zacisk miały swoją własną wartość, która mogła być niższa niż globalny dopuszczalny udźwig belki. Nierówna długość zawiesi, przesunięte środki ciężkości lub regulowane punkty nośne w nieprawidłowym położeniu mogły przeciążyć pojedynczy zaczep, nawet gdy całkowite obciążenie mieściło się w dopuszczalnym udźwigu. Inżynierowie wykorzystali obliczenia statyczne lub oprogramowanie do montażu, aby sprawdzić reakcje w każdym punkcie i dostosować długość zawiesi lub położenie zaczepów, aby zrównoważyć reakcje.
Liny holownicze odegrały kluczową rolę w kontrolowaniu długich lub wrażliwych na wiatr ładunków. Riggerzy mocowali liny holownicze w odpowiednich miejscach, aby personel naziemny mógł kontrolować rotację i kołysanie bez konieczności zbliżania rąk do punktów zacisku. Procedury wymagały, aby siły działające na liny holownicze były wystarczająco niskie, aby nie zaburzać równowagi ładunku ani nie przekraczać limitów obciążenia bocznego na hakach lub podnośnikach palet zawieszonych pod belkami. Plany podnoszenia uwzględniały również wysięg dźwigu, odstęp belki od wysięgników i konstrukcji oraz unikanie zabrudzeń pod dźwigarami lub belkami pasa startowego.
Protokoły komunikacyjne stanowiły podstawę bezpiecznego wykonania. Wyznaczony kierownik dźwigu koordynował pracę operatora dźwigu, riggerów oraz wszystkich pracowników obsługujących ładunki paletyzowane pod belką. Standardowe sygnały ręczne lub radiowe zapewniały precyzyjne instrukcje podczas podnoszenia, obracania i lądowania. Przed podnoszeniem zespół przeprowadził instruktaż, w którym omówił zagrożenia, drogi ewakuacyjne i procedury awaryjnego zatrzymania. To ustrukturyzowane planowanie ograniczyło improwizację i zminimalizowało prawdopodobieństwo wystąpienia naciągnięć bocznych, obciążeń udarowych lub niestabilnych lądowań.
Zasady konserwacji, przechowywania i ponownej certyfikacji
Konserwacja zapobiegawcza pozwoliła zachować wydajność belki i wydłużyć jej żywotność. Procedury konserwacyjne obejmowały czyszczenie powierzchni, usuwanie korozji, nakładanie powłok ochronnych oraz smarowanie części ruchomych, takich jak regulowane uchwyty czy mechanizmy zaciskowe. Technicy sprawdzali połączenia śrubowe pod kątem prawidłowego momentu dokręcania, weryfikowali prawidłowe osadzenie sworzni i elementów ustalających oraz wymieniali zużyte lub odkształcone elementy. Każde podejrzenie uszkodzenia konstrukcyjnego skutkowało wycofaniem z eksploatacji i oceną techniczną.
Właściwe warunki przechowywania znacznie ograniczyły korozję i uszkodzenia mechaniczne. Zakłady składowały belki na dedykowanych regałach lub podporach, z dala od podłoża i stref narażonych na uderzenia. Kryte, suche i dobrze wentylowane pomieszczenia ograniczały narażenie na wilgoć i działanie substancji chemicznych. W przypadku stosowania belek z podnośnikami palet, elementy olinowania, takie jak łańcuchy, zawiesia i haki, były przechowywane oddzielnie i kontrolowane zgodnie z tymi samymi standardami, co belka. Czytelne oznaczenia na regałach magazynowych pomagały operatorom dobrać odpowiednią belkę do każdego zadania bez konieczności prób i błędów.
Ponowna certyfikacja następowała po istotnych zdarzeniach: poważnych naprawach, modyfikacjach, incydentach przeciążenia lub w zaplanowanych odstępach czasu określonych w procedurach firmy lub przepisach krajowych. Ponowna certyfikacja przez wykwalifikowanego inżyniera lub akredytowaną jednostkę inspekcyjną obejmowała szczegółowe oględziny wizualne, kontrole wymiarów i często ponowne testy kontrolne. Następnie inżynier wydawał zaktualizowaną dokumentację i, w razie potrzeby, zmienione wartości DOR lub ograniczenia użytkowania. Zintegrowanie ponownej certyfikacji belek z szerszymi systemami zarządzania sprzętem dźwigowym zapewniło, że dźwigi, podnośniki palet i belki działały jako spójny, identyfikowalny zestaw certyfikowanych urządzeń.
Podsumowanie najlepszych praktyk i przyszłych trendów
Bezpieczne i efektywne użytkowanie podnośników palet i belek podnoszących zależało od rygorystycznej kontroli, prawidłowego doboru urządzeń i zdyscyplinowanej techniki obsługi. Każdy, kto uczył się obsługiwać podnośnik palet, musiał traktować kontrole przed użyciem, środki ochrony indywidualnej (PPE) i ocenę ładunku jako czynności nie podlegające negocjacjom. Operatorzy musieli utrzymywać ładunki w granicach dopuszczalnego obciążenia roboczego (WLL), kontrolować kąty zawieszenia na belkach oraz utrzymywać stabilne i wyśrodkowane palety podczas transportu. Regularna konserwacja, obejmująca kontrole hydrauliczne, dbałość o akumulatory oraz formalne inspekcje zgodnie z wymogami FEM i ASME/OSHA, ograniczyła liczbę awarii i nieplanowanych przestojów.
Praktyka branżowa zmierzała w kierunku bardziej ustrukturyzowanych szkoleń, w ramach których operatorzy byli szkoleni z zakresu ergonomii, zarządzania zmęczeniem i procedur awaryjnych. Zakłady coraz częściej stosowały standardowe listy kontrolne, cyfrowe dzienniki konserwacji oraz czytelne oznaczenia DOR, numerów seryjnych i dat przeglądów na podnośnikach i belkach. Takie podejście wspierało zgodność z normami OSHA 1910.184, ASME B30.20, EN 13155 i FEM 4.004, a jednocześnie obniżało koszty cyklu życia sprzętu.
Przyszłe trendy wskazywały na większą integrację czujników i telematyki w podnośnikach palet, układarkach i belkach. Ogniwa tensometryczne, czujniki kąta nachylenia i systemy kontroli dostępu prawdopodobnie będą monitorować przeciążenia, kąty nachylenia zawiesi i autoryzację operatora w czasie rzeczywistym. Algorytmy predykcyjnej konserwacji oparte na wibracjach, liczbie cykli oraz stanie układu hydraulicznego lub akumulatora pomogą zaplanować serwis przed wystąpieniem awarii. Jednocześnie podstawowe najlepsze praktyki pozostałyby niezmienione: wybór odpowiedniego urządzenia podnoszącego, weryfikacja udźwigu, zaplanowanie podnoszenia, kontrolowanie ścieżki ładunku i wycofanie uszkodzonego sprzętu z eksploatacji do czasu jego ponownej certyfikacji przez kompetentną osobę.