Sprzęt do kompletacji zapasów w magazynach stanowił podstawę nowoczesnej realizacji zamówień , łącząc systemy magazynowe z logistyką wysyłkową. W tym artykule omówiono, jak wybierać między podstawowymi typami wózków do kompletacji, od wózków wąskokorytarzowych klasy II po zautomatyzowane systemy „towar do człowieka”, w oparciu o profile SKU i przepustowość. Omówiono również kluczowe czynniki inżynieryjne i bezpieczeństwa, w tym stabilność, ochronę przed upadkiem, zarządzanie ruchem i ergonomię w ramach obowiązujących norm OSHA i ANSI. Na koniec szczegółowo opisano ustrukturyzowane strategie konserwacji i cyklu życia, od codziennych inspekcji po oparte na danych wskaźniki KPI, aby zapewnić bezpieczeństwo, efektywność i wysoką niezawodność operacji kompletacji zapasów.
Podstawowe typy sprzętu do kompletacji zapasów magazynowych
Kompletacja zapasów w magazynie opierała się na szerokim spektrum urządzeń, od maszyn obsługiwanych ręcznie po systemy w pełni zautomatyzowane. Każdy projekt zakładał określoną kombinację szerokości korytarza, wysokości podnoszenia, składu SKU i przepustowości. Zrozumienie tych kategorii pozwoliło inżynierom i kierownikom magazynów dostosować inwestycje kapitałowe do wymogów bezpieczeństwa, wydajności i układu magazynu.
Wózki kompletacyjne klasy II i wózki widłowe do wąskich korytarzy
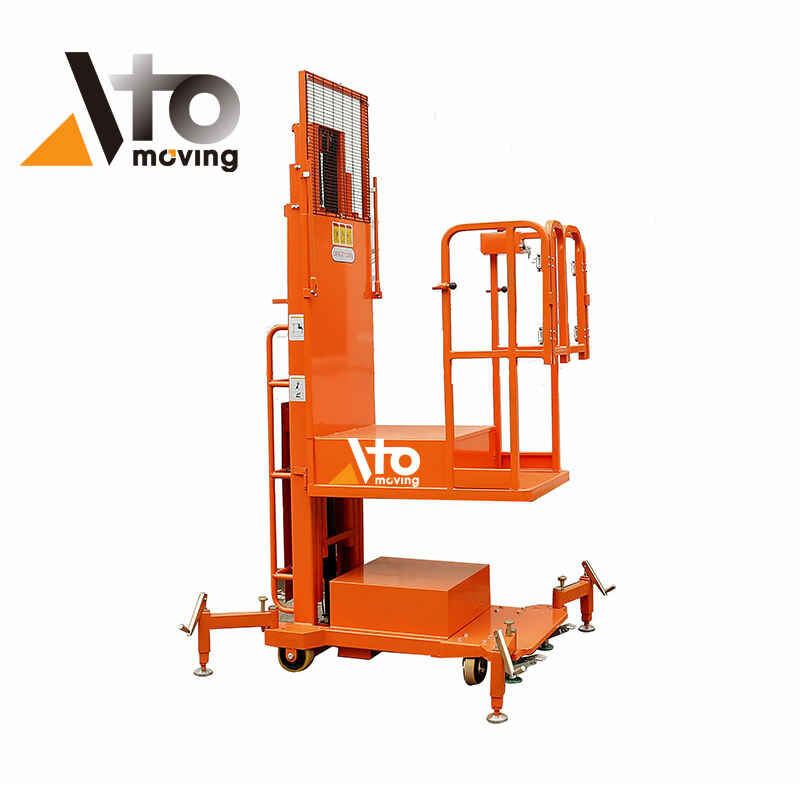
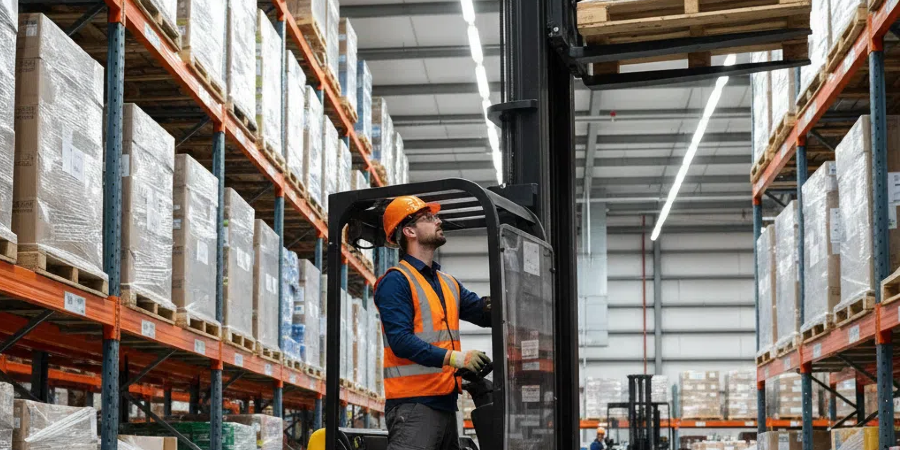
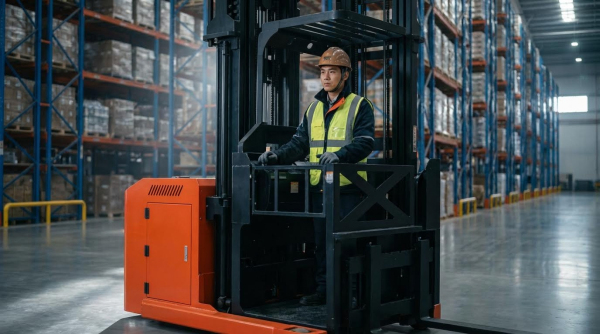
Wózki kompletacyjne klasy II i wózki widłowe do wąskich korytarzy pracowały zazwyczaj w korytarzach o szerokości od 1.5 do 2.0 m. Wykorzystywały one napędy elektryczne i systemy masztów, które podnosiły operatora i ładunek na wysokość, umożliwiając kompletację skrzynek lub pojedynczych sztuk. OSHA sklasyfikowała te urządzenia jako wózki przemysłowe z napędem, co wymagało formalnego przeszkolenia operatora i udokumentowanych ocen. Wyłączniki krańcowe i blokady zapobiegały jeździe, gdy platforma przekroczyła określoną wysokość, zmniejszając ryzyko przewrócenia. Wózki te oferowały wysoką gęstość składowania w wąskich korytarzach, ale wymagały ścisłego zarządzania ruchem i kontroli widoczności, aby uniknąć kolizji.
Selekcjonerzy akcji na niskim, średnim i wysokim poziomie
Roboty do kompletacji towaru na niskim poziomie zazwyczaj pracowały na wysokości do około 2.5 m, obsługując kompletację na poziomie podstawowym i pierwszym, minimalizując czas podnoszenia. Nadały się one do szybko rotujących SKU umieszczonych na niższych poziomach regałów, gdzie badania wykazały wyższą wydajność kompletacji. Roboty do kompletacji na średnim poziomie zazwyczaj obsługiwały zakresy od 2.5 m do 6 m, równoważąc zasięg pionowy z akceptowalnymi prędkościami jazdy i czasami cyklu. Roboty do kompletacji towaru na wysokim poziomie osiągały wysokość powyżej 6 m, a często nawet 10 m lub więcej, co zwiększało gęstość składowania, ale wymagało solidnej ochrony przed upadkiem i bardziej rygorystycznych kontroli stabilności ładunku. Wybór między tymi poziomami zależał od wysokości budynku, profili prędkości SKU oraz akceptowalnego czasu jazdy i podnoszenia przez operatora.
Systemy Towar-Do-Człowieka i Automatyczne Systemy Kompletacji
Systemy typu „towar do człowieka” wykorzystywały przenośniki, wózki wahadłowe lub zautomatyzowane systemy magazynowania i pobierania, aby dostarczać pojemniki lub kartony do stacjonarnych stanowisk operatorskich. Taka architektura ograniczyła konieczność chodzenia, która wcześniej pochłaniała od 50% do 60% czasu kompletacji, oraz zmniejszyła liczbę błędów związanych ze zmęczeniem. Zautomatyzowane rozwiązania zintegrowane z oprogramowaniem do zarządzania magazynem umożliwiały kolejkowanie, równoważenie ładunków między stanowiskami i rejestrowanie śledzenia. Półautomatyczne systemy wspomagające, takie jak półelektryczny wózek do kompletacji zamówień lub sterowanie głosowe, prowadziły operatorów krok po kroku, zwiększając dokładność w środowiskach o dużej liczbie zamówień. W pełni zrobotyzowane systemy, w tym systemy AS/RS oparte na wózkach wahadłowych i robotyczne stanowiska kompletacyjne, dodatkowo ograniczyły ręczną obsługę, ale wymagały wyższych nakładów inwestycyjnych i rygorystycznych harmonogramów konserwacji.
Dopasowywanie typów selektorów do profili SKU i przepustowości
Dopasowanie sprzętu do profili SKU rozpoczęło się od analizy prędkości ruchu sześcianu i częstotliwości linii zamówień. SKU o dużej pojemności i dużej prędkości dobrze pasują do kompletacji na niskich poziomach lub paletach w pobliżu podłogi, minimalizując cykle podnoszenia. Towary o średniej prędkości często uzasadniały użycie kompletatorów średniego poziomu lub ręcznej kompletacji strefowej, podczas gdy towary o niskiej prędkości lub wolno rotujące migrowały na wyższe poziomy regałów lub do magazynów zautomatyzowanych. Obiekty o dużej liczbie zamówień i długich dystansach korzystały ze strategii kompletacji „towar do człowieka” lub strefowej i partiowej, które ograniczały konieczność chodzenia operatora. Inżynierowie oceniali docelowe parametry przepustowości, akceptowalne czasy cyklu zamówień i koszty pracy, aby zdecydować, kiedy przejść z ręcznych kompletatorów magazynowych na kompletatory magazynowe lub systemy w pełni zautomatyzowane. W niektórych przypadkach w celu dalszego zwiększenia wydajności wdrażano maszyny do kompletacji zamówień .
Projektowanie inżynieryjne, bezpieczeństwo i czynniki zgodności
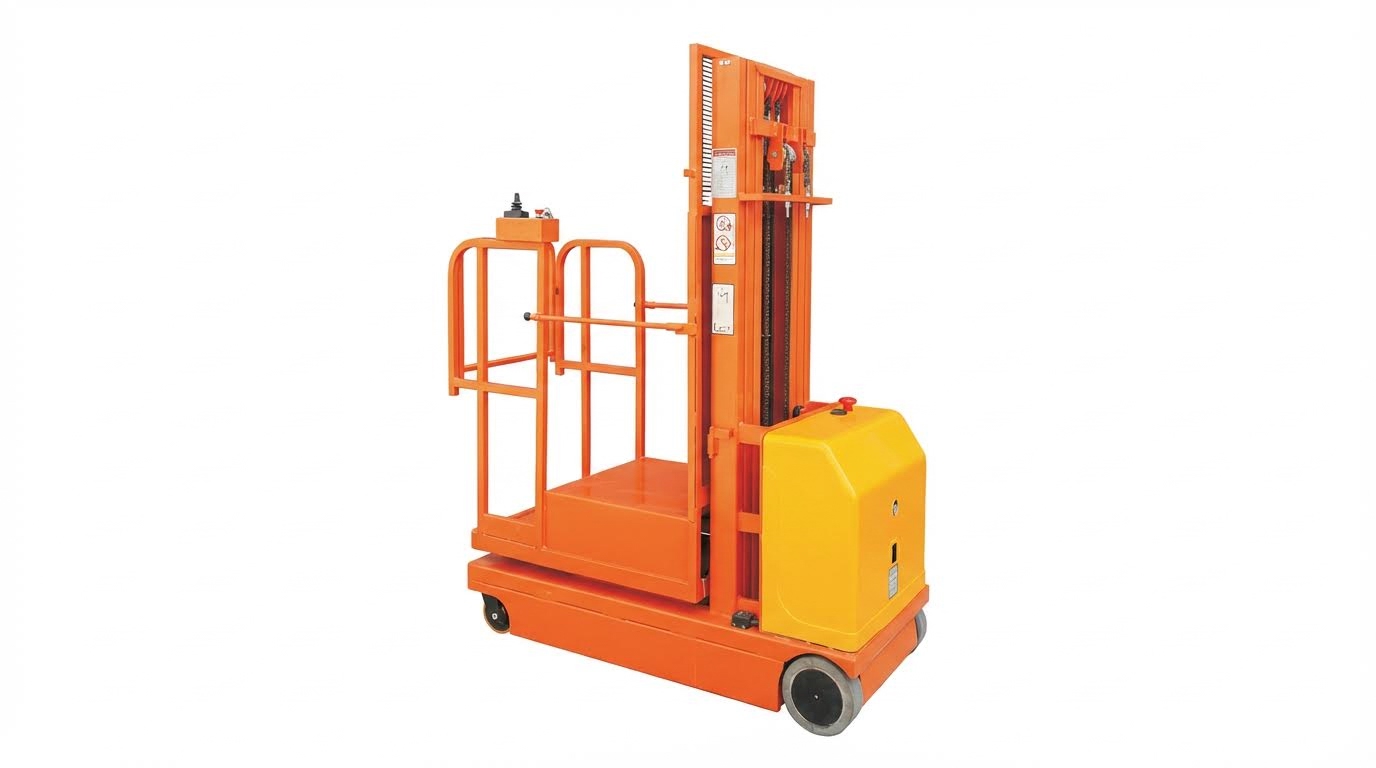
Projekt techniczny urządzeń do kompletacji zapasów magazynowych łączył stabilność konstrukcji, systemy sterowania oraz czynnik ludzki. Wymagania dotyczące bezpieczeństwa i zgodności z przepisami ograniczały geometrię masztu, układ platformy i wydajność napędu. Dobrze zaprojektowane maszyny zmniejszały liczbę wypadków, poprawiały wydajność kompletacji i wydłużały żywotność podzespołów. W tej sekcji omówiono kluczowe czynniki techniczne, które wpływają na bezpieczną i zgodną z przepisami pracę w nowoczesnych magazynach.
Ograniczenia stateczności, nośności i konstrukcji masztu
Stabilność zależała od łącznego położenia środka ciężkości wózka, operatora i ładunku względem rozstawu osi. Inżynierowie określili udźwig znamionowy na podstawie standardowych środków ciężkości ładunku i maksymalnych wysokości podnoszenia określonych na tabliczce znamionowej. Wózki do kompletacji zamówień wykorzystywały sekcje masztu, łańcuchy i rolki zaprojektowane w celu ograniczenia ugięcia i kołysania przy pełnym obciążeniu znamionowym. Wyłączniki krańcowe i logika sterowania ograniczały ruch, gdy platformy przekraczały określone progi wysokości, zapobiegając przewróceniu się.
Projektanci zweryfikowali wytrzymałość masztu i odporność na wyboczenie za pomocą analizy elementów skończonych i testów fizycznych. Uwzględnili dynamiczne efekty przyspieszania, hamowania i skręcania, zwłaszcza na dużych wysokościach. Bezpieczna wysokość jazdy mieściła się tuż nad podłogą, ale poniżej wysokości osi, aby zachować margines stabilności. Operatorzy musieli zachować udźwig znamionowy, uwzględniając masę operatora, narzędzia i osprzęt, aby uniknąć przekroczenia ograniczeń konstrukcyjnych.
Ochrona przed upadkiem, zabezpieczenia i zgodność z normami OSHA/ANSI
Wózki kompletacyjne podlegają przepisom OSHA dotyczącym wózków przemysłowych z napędem oraz odpowiednim normom projektowym ANSI. Platformy wyposażone są w barierki ochronne, barierki środkowe i podesty, aby zmniejszyć ryzyko upadku z wysokości. Operatorzy nosili uprzęże bezpieczeństwa z zatwierdzonymi punktami kotwiczenia, gdy pracowali powyżej określonych progów wysokości. Bramki lub drzwi blokowane na platformach uniemożliwiały jazdę, jeśli nie były prawidłowo zamknięte.
Wyłączniki krańcowe zapobiegały jeździe na nadmiernej wysokości, a normy zabraniały manipulacji przy tych urządzeniach. Obwody zatrzymania awaryjnego, redundantne hamowanie i wyraźnie oznaczone elementy sterujące stanowiły część wymaganych systemów bezpieczeństwa. Codzienne inspekcje sprawdzały barierki ochronne, punkty mocowania lin, bramki i blokady pod kątem uszkodzeń lub nieprawidłowego działania. Sprzęt, który nie spełniał którejkolwiek z funkcji bezpieczeństwa, musiał zostać zablokowany i naprawiony przez wykwalifikowany personel przed ponownym użyciem.
Zarządzanie ruchem, projektowanie przejść i widoczność
Bezpieczna eksploatacja zależała od zaprojektowanej interakcji między maszynami, pieszymi i systemami magazynowymi. Szerokość korytarzy musiała uwzględniać geometrię ruchu ciężarówek, promienie skrętu oraz wymagane odstępy od regałów i konstrukcji nadziemnych. W obiektach zastosowano oznakowane pasy ruchu, linie zatrzymania, lusterka na skrzyżowaniach oraz ograniczenia prędkości, aby zarządzać ruchem. Oznakowanie wskazywało punkty użycia klaksonu, przejścia dla pieszych i strefy ograniczonego ruchu.
Poziomy oświetlenia były niezbędne do zapewnienia wyraźnej widoczności etykiet regałów, oznaczeń podłogowych i przeszkód. Projekt wentylacji uwzględniał emisję spalin z akumulatorów i ładowania wózków elektrycznych, a także pył i opary w określonych procesach. Analizy zagrożeń zawodowych zidentyfikowały martwe pola, strefy zatłoczone i przejścia wysokiego ryzyka, wymagające dodatkowych kontroli. W niektórych lokalizacjach wprowadzono ruch jednokierunkowy lub bariery fizyczne, aby oddzielić trasy kompletacji od ogólnego przepływu towarów w magazynie.
Czynniki ludzkie, ergonomia i zmęczenie operatora
Inżynieria czynników ludzkich miała na celu zmniejszenie zmęczenia i liczby błędów przy jednoczesnym utrzymaniu przepustowości. Uchwyty sterujące, pedały i panele wyświetlacza zostały rozmieszczone tak, aby zminimalizować niewygodne pozycje i powtarzalność. Platformy i barierki zostały zaprojektowane tak, aby umożliwić stabilną postawę, dobrą widoczność i obsługę oburącz podczas jazdy. Projektanci zintegrowali niskie stopnie, powierzchnie antypoślizgowe i uchwyty, aby ułatwić częste wsiadanie i zsiadanie.
Zakłady ograniczyły dystans do pokonania dzięki zoptymalizowanemu systemowi slotów, kompletacji strefowej i koncepcji „towar do człowieka”, aby zmniejszyć zmęczenie operatora. Regulowane konsole i elementy sterujące dostosowały się do operatorów o różnej posturze i zasięgu. Programy szkoleniowe kładły nacisk na utrzymanie trzech punktów kontaktu, prawidłowe ułożenie ciała i kontrolowaną prędkość. Monitorowanie wskaźników KPI, takich jak zgłoszenia niebezpiecznych sytuacji, skargi dotyczące przeciążenia i czas dojazdu, pomogło z czasem udoskonalić działania ergonomiczne.
Konserwacja, niezawodność i optymalizacja cyklu życia
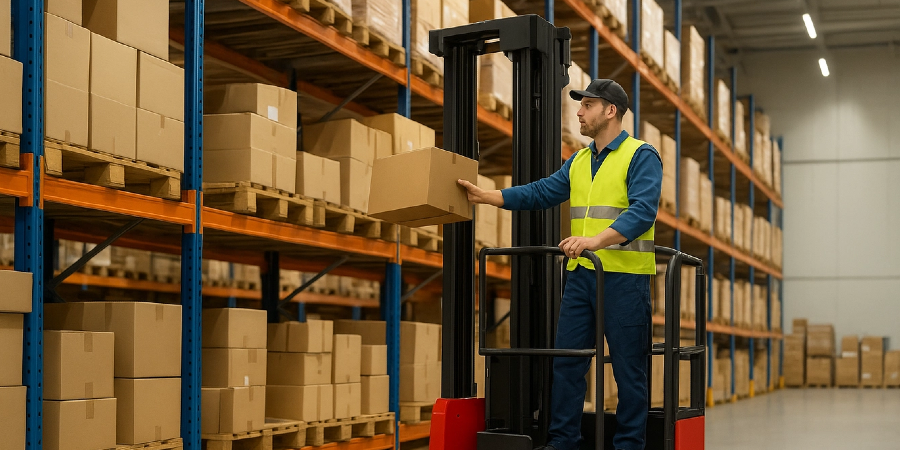
Strategie konserwacji sprzętu do kompletacji zapasów w magazynach miały na celu maksymalizację czasu sprawności, kontrolę kosztów cyklu życia i ochronę operatorów. Skuteczne programy łączyły ustrukturyzowane inspekcje, zdyscyplinowaną opiekę nad komponentami oraz podejmowanie decyzji w oparciu o dane. Zakłady, które dostosowywały konserwację do intensywności wykorzystania i warunków środowiskowych, zazwyczaj osiągały krótszy czas przestoju i bezpieczniejszą pracę.
Listy kontrolne przeglądów dziennych i tygodniowych
Codzienne kontrole na początku każdej zmiany koncentrowały się na natychmiastowym bezpieczeństwie i gotowości funkcjonalnej. Operatorzy sprawdzali widły i maszty pod kątem pęknięć, wygięć, odkształceń lub luźnych mocowań oraz weryfikowali, czy platformy i barierki ochronne są stabilne. Opony i koła musiały być wolne od zanieczyszczeń, przecięć i spłaszczeń, a koła jezdne musiały obracać się bez zacięć. Testy funkcjonalne obejmowały hamulce, układ kierowniczy, klakson, zatrzymanie awaryjne, wyłączniki krańcowe oraz sterowanie podnoszeniem i opuszczaniem, aby potwierdzić poprawność reakcji. Cotygodniowe kontrole obejmowały stan przewodów hydraulicznych, widoczne wycieki, naprężenie łańcuchów i mocowania konstrukcyjne, a ustalenia były rejestrowane w celu zapewnienia identyfikowalności i zgodności z przepisami.
Plany opieki nad akumulatorami, układami hydraulicznymi i smarowaniem
Plany konserwacji akumulatorów określały progi ładowania, zazwyczaj zanim poziom naładowania spadnie poniżej około 20%, aby uniknąć uszkodzeń spowodowanych głębokim rozładowaniem. Zaciski wymagały regularnego czyszczenia i dokręcania, aby zapobiec nagrzewaniu się oporów i sporadycznym zanikom zasilania. Układy hydrauliczne wymagały cotygodniowych kontroli poziomu płynów, a także inspekcji pod kątem wycieków z cylindrów, przewodów i złączy, które mogłyby pogorszyć wydajność podnoszenia lub spowodować niestabilność. Harmonogramy smarowania obejmowały szyny masztu, łańcuchy, łożyska i punkty obrotu zgodnie z zaleceniami producenta i cyklami pracy. Regularne czyszczenie platform, elementów sterujących i sekcji masztu zmniejszało gromadzenie się kurzu, który w przeciwnym razie przyspieszałby zużycie i zakłócał działanie czujników i części ruchomych.
Konserwacja zapobiegawcza, predykcyjna i oparta na sztucznej inteligencji
Konserwacja zapobiegawcza odbywała się w stałych odstępach czasu, zazwyczaj co miesiąc, kwartał lub pół roku, i była przeprowadzana przez wykwalifikowanych techników. Czynności te obejmowały szczegółowe kontrole układów napędowych, mechanizmów łańcuchowo-silnikowych, okablowania elektrycznego, pneumatyki (jeśli była obecna) oraz podzespołów podnoszących, zgodnie ze specyfikacjami producenta. Podejścia predykcyjne wykorzystywały wskaźniki stanu, takie jak wibracje, temperatura, cykle ładowania i trendy ciśnienia hydraulicznego, do planowania interwencji przed wystąpieniem awarii. Zakłady integrujące dane konserwacyjne z systemami zarządzania magazynem lub flotą mogły priorytetyzować prace na podstawie wykorzystania, środowiska i historii usterek. Nowe narzędzia oparte na sztucznej inteligencji analizowały duże zbiory danych z systemów telematycznych w celu rekomendowania optymalnych odstępów między przeglądami, wykrywania anomalii i wspierania analizy przyczyn źródłowych po incydentach.
Kluczowe wskaźniki efektywności (KPI) dotyczące przestojów, kosztów i wykorzystania sprzętu
Kluczowe wskaźniki efektywności (KPI) dla konserwacji maszyn do kompletacji zapasów koncentrowały się na dostępności, niezawodności i koszcie na godzinę pracy. Typowe wskaźniki obejmowały średni czas między awariami, średni czas naprawy, stosunek planowanych do nieplanowanych przeglądów oraz procent dostępności sprzętu w zaplanowanych godzinach pracy. Analiza przestojów uwzględniała zarówno przyczyny techniczne, jak i czynniki organizacyjne, takie jak dostępność części i czas reakcji techników. Kluczowe wskaźniki efektywności (KPI) kosztów monitorowały nakłady pracy konserwacyjnej, części zamiennych i zużycie energii w odniesieniu do przepustowości, umożliwiając porównania między typami sprzętu i strategiami konserwacji. Wskaźniki wykorzystania, takie jak liczba godzin pracy, cykle podnoszenia i czas przestoju, pomogły zidentyfikować niedostatecznie wykorzystywane lub przeciążone jednostki oraz ukierunkować dobór wielkości floty, harmonogram wymiany i planowanie nakładów inwestycyjnych.
Podsumowanie: Bezpieczniejsze, bardziej wydajne i inteligentniejsze systemy wyboru akcji
Nowoczesne systemy kompletacji zapasów w magazynach opierają się na ścisłej integracji projektu sprzętu, inżynierii bezpieczeństwa i operacji opartych na danych. Technicznie solidny system kompletacji zamówień w magazynach, ze zweryfikowanymi wykresami obciążenia, masztami zgodnymi z normami oraz niezawodnymi systemami hamowania i sterowania, stanowił podstawę sprzętu. Obiekty, które połączyły te zasoby ze zorganizowanymi programami konserwacji, od codziennych przeglądów po półroczne demontaże, osiągnęły niższy wskaźnik awaryjności i dłuższą żywotność. Procedury zapobiegawcze dotyczące akumulatorów, hydrauliki i smarowania, wsparte profesjonalnymi audytami, zredukowały nieplanowane przestoje i ustabilizowały koszty operacyjne.
Praktyka branżowa coraz częściej zmierzała w kierunku sprawniejszych, sterowanych programowo przepływów kompletacji. Magazyny, które optymalizowały slotowanie, minimalizowały odległości do przejścia i wdrażały strategie strefowe, partiowe lub falowe, skracały godziny pracy i zmniejszały liczbę błędów. Integracja WMS z ERP, a także sterowanie radiowe (RF) lub pick-to-light, poprawiły identyfikowalność i skróciły cykle realizacji zamówień. Jednocześnie zaostrzyły się oczekiwania dotyczące bezpieczeństwa: szkolenia zgodne z normami OSHA/ANSI, ochrona przed upadkiem, zarządzanie ruchem drogowym i rygorystyczne blokowanie usterek stały się podstawowymi wymaganiami, a nie najlepszymi praktykami.
Przyszłe systemy kompletacji zapasów będą zmierzać w kierunku większej automatyzacji i konserwacji predykcyjnej. Technologie „towar do człowieka”, przenośniki i roboty współpracujące dodatkowo skrócą czas transportu i obciążenie fizyczne, a dane z czujników i modele sztucznej inteligencji będą przewidywać zużycie komponentów przed awarią. Wdrożenie tych udoskonaleń wymaga realistycznej analizy zwrotu z inwestycji (ROI), starannego zarządzania zmianami oraz podnoszenia kwalifikacji techników i operatorów. Zrównoważony plan działania będzie łączył konwencjonalne półelektryczne wózki kompletacyjne , półautomatyczne systemy wspomagające i robotykę dostosowaną do profili SKU i wymagań przepustowości.
Obiekty, które dostosowują inżynierię sprzętu, dyscyplinę konserwacji i szczupłe projektowanie procesów, będą obsługiwać bezpieczniejsze, bardziej wydajne i inteligentniejsze systemy. Będą doświadczać mniejszej liczby incydentów, niższych kosztów kompletacji w cyklu życia oraz większej odporności na wahania popytu. Najbardziej konkurencyjne magazyny będą traktować floty kompletatorów magazynowych nie jako statyczne zasoby, ale jako rozwijające się systemy społeczno-techniczne, które stale dostosowują się do nowych przepisów, technologii i oczekiwań klientów w zakresie obsługi. Ponadto, integracja zaawansowanych narzędzi, takich jak podnośniki nożycowe, może zwiększyć wydajność operacyjną i bezpieczeństwo.