Układy hamulcowe wózków paletowych określają bezpieczeństwo transportu, zatrzymywania i parkowania ładunków w magazynach i obiektach przemysłowych. W niniejszym artykule omówiono podstawowe typy hamulców, w tym funkcje mechaniczne, hydrauliczne, elektryczne i parkingowe, a także powiązano je z obliczeniami drogi hamowania i momentu obrotowego. Omówiono również praktyki inspekcyjne, metody rozwiązywania problemów oraz metody konserwacji predykcyjnej oparte na normach takich jak FEM 4.004. Łącznie te sekcje stanowiły praktyczne ramy do projektowania, wymiarowania i konserwacji bezpiecznych i niezawodnych układów hamulcowych wózków paletowych w urządzeniach ręcznych i z napędem.
Podstawowe typy układów hamulcowych wózków paletowych
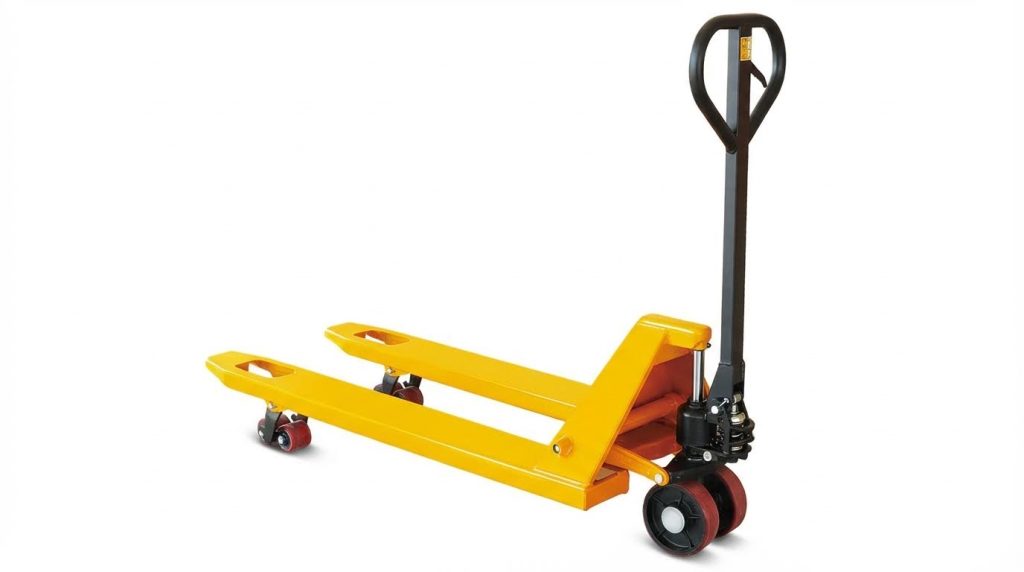
Architektura hamulców w wózkach paletowych ewoluowała od prostych połączeń mechanicznych do zintegrowanych systemów elektrohydraulicznych. Projektanci wybierali koncepcje na podstawie udźwigu, prędkości jazdy, cyklu pracy i regulacyjnych celów bezpieczeństwa. Zrozumienie podstawowych typów hamulców pomogło inżynierom dopasować wydajność hamowania do ergonomii operatora i złożoności konserwacji. W poniższych podrozdziałach opisano dominujące zasady hamowania stosowane w ręcznych i elektrycznych wózkach paletowych.
Mechaniczne hamulce ręczne w ręcznych wózkach paletowych
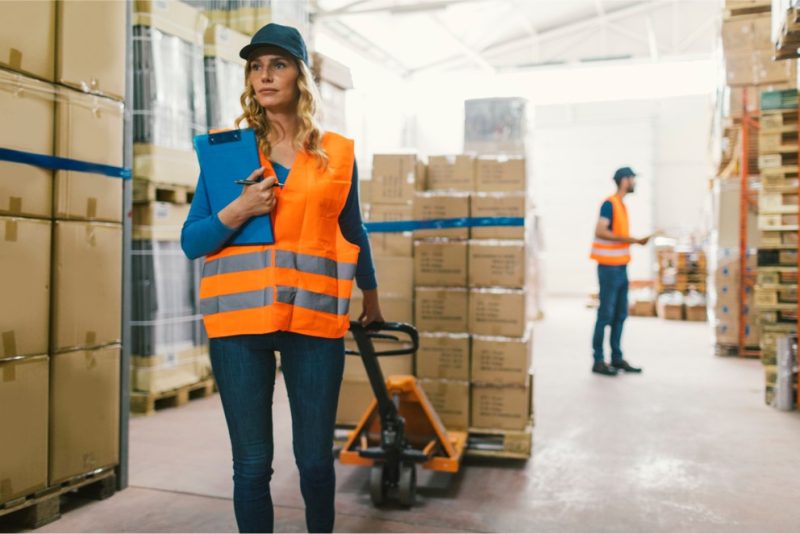
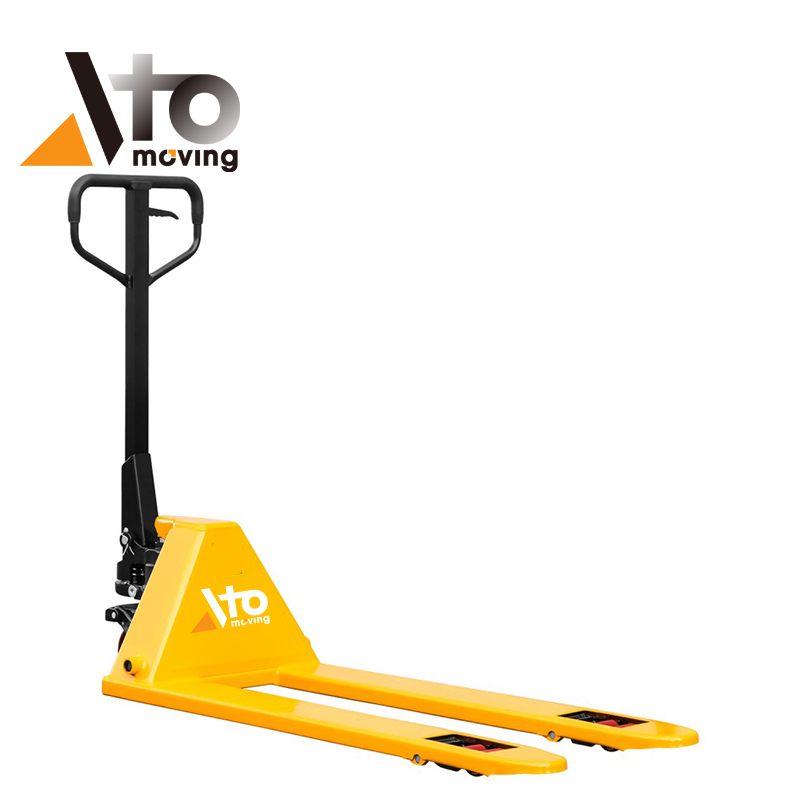
Mechaniczne hamulce ręczne w ręcznych wózkach paletowych zazwyczaj działały na koła skrętne za pośrednictwem cięgna lub linki. Operator przykładał siłę za pomocą dźwigni lub spustu, który zaciskał klocki cierne lub hamulec taśmowy na bębnie lub bieżniku koła. Projektanci dostosowali przełożenie dźwigni i ułożenie linki tak, aby operatorzy mogli utrzymać pełne obciążenie znamionowe na umiarkowanych pochyłościach bez nadmiernego użycia siły. Hamulce te zapewniały przede wszystkim kontrolę postojową i kontrolę przy niskiej prędkości, a nie hamowanie robocze z dużą energią. Regularne sprawdzanie naciągu linki, grubości klocków i sprężyn powrotnych było niezbędne, aby zapobiec zmniejszeniu momentu hamowania lub oporowi hamowania.
Zasady hamowania hydraulicznego i ciernego
Hydrauliczne układy hamulcowe w wózkach paletowych wykorzystywały sprężony płyn do przekazywania impulsów z pedału lub rączki na elementy cierne w kołach. Pompa hamulcowa przekształcała skok mechaniczny w ciśnienie hydrauliczne, które uruchamiało cylindry hamulcowe i dociskało klocki hamulcowe lub szczęki do obracającego się bębna lub tarczy. Uwięzione powietrze, niski poziom oleju lub wewnętrzny wyciek zmniejszały efektywne ciśnienie i powodowały długie, miękkie skoki lub zapadanie się pedałów. Technicy przywracali wydajność, odpowietrzając układ, korygując skok swobodny i utrzymując prawidłowy poziom płynu w otworze wlewowym. Interfejsy cierne wymagały czystych, bezolejowych powierzchni i kontrolowanych odstępów między klockami a piastami, aby uzyskać stabilny współczynnik tarcia i przewidywalne hamowanie.
Hamulce elektryczne i regeneracyjne w jednostkach napędzanych
Elektryczne wózki paletowe łączyły hamowanie elektryczne z mechanicznymi lub hydraulicznymi hamulcami ciernymi, aby zapewnić bezpieczne zatrzymanie w każdych warunkach. Silnik trakcyjny pracował w trybie generatora podczas zwalniania, przekształcając energię kinetyczną w energię elektryczną i przekazując ją do akumulatora lub rozpraszając w rezystorach. Elektronika sterująca modulowała ten odzyskowy moment obrotowy, aby uniknąć zablokowania kół i utrzymać stabilność kierunkową, szczególnie w przypadku pustych wózków o niskiej sile hamowania. Przy niskich prędkościach lub w przypadku awarii hamulce cierne zapewniały ostateczne trzymanie i redundantne hamowanie. Regularna kontrola okablowania elektrycznego, cewek i logiki sterowania miała kluczowe znaczenie, ponieważ zwarcia lub awarie siłowników bezpośrednio wpływały na dostępność hamulców.
Funkcje parkowania i hamowania awaryjnego
Hamulce postojowe w wózkach paletowych zostały zaprojektowane w celu utrzymania wózka i ładunku w miejscu na określonych nachyleniach bez konieczności ciągłej ingerencji operatora. Zazwyczaj działały one poprzez blokadę mechaniczną lub sprężynowe mechanizmy zwalniane elektrycznie w pojazdach z napędem. Natomiast funkcje hamowania awaryjnego miały na celu szybkie zatrzymanie ruchu po naciśnięciu przez operatora pedału, przełącznika dyszla lub awaryjnego cofania. Normy wymagały, aby systemy te działały niezawodnie nawet w przypadku awarii głównych hamulców roboczych, dlatego projektanci wdrożyli zasady bezpieczeństwa i niezależne ścieżki aktywacji. Rutynowe testy na równym podłożu, w tym kontrola hamowania postojowego i weryfikacja działania elementów sterujących awaryjnymi, zapewniły, że moment trzymający i czasy reakcji pozostały zgodne ze specyfikacją przez cały okres eksploatacji urządzenia.
Wymagania dotyczące projektu, wymiarowania i wydajności

Konstrukcja hamulców do wózków paletowych musiała spełniać wymagania bezpieczeństwa, wydajności i przepisów. Inżynierowie połączyli kompaktowe wymiary z niezawodnym hamowaniem na gładkich nawierzchniach przemysłowych, rampach i dokach załadunkowych. Prawidłowe dobranie momentu obrotowego, interfejsów ciernych i pojemności cieplnej zmniejszyło liczbę awarii i wydłużyło żywotność. Wymagania dotyczące wydajności zależały od masy wózka, ładunku, prędkości jazdy i cyklu pracy.
Obliczanie drogi hamowania i momentu hamowania
Dobór wielkości hamulców rozpoczął się od najgorszego, wiarygodnego scenariusza eksploatacji. Inżynierowie zdefiniowali maksymalną masę całkowitą, prędkość docelową, dopuszczalną drogę hamowania oraz maksymalny kąt nachylenia. Na podstawie tych parametrów obliczyli wymagane opóźnienie i odpowiadającą mu siłę hamowania na kołach. Mnożąc tę siłę przez promień koła, uzyskali minimalny moment hamowania na koło lub na jednostkę hamulcową. Projektanci dodali współczynniki bezpieczeństwa, aby uwzględnić zmienność współczynnika tarcia, zanieczyszczenie i zużycie. W przypadku elektrycznych wózków paletowych uwzględnili również wpływ hamowania odzyskowego i upewnili się, że same hamulce mechaniczne nadal spełniają wymagania dotyczące hamowania awaryjnego.
Projektowanie styku klocków hamulcowych, piasty i koła
Interfejs klocek-piasta-koło determinował stabilność tarcia i zużycie. Inżynierowie wybrali materiały okładzinowe o stabilnych współczynnikach tarcia w oczekiwanym zakresie temperatur i warunków podłoża. Określili chropowatość i twardość powierzchni piast i kół, aby zapobiec zeszkleniu i nierównomiernemu stykowi. Geometria styku, taka jak układ bębna, tarczy lub taśmy, wpływała na rozkład nacisku i efekt samowzbudności. Projektanci ograniczyli nacisk styku, aby uniknąć nadmiernego zużycia, jednocześnie utrzymując wystarczającą siłę normalną dla niezawodnego przenoszenia momentu obrotowego. Ochrona antykorozyjna i uszczelnienie wokół interfejsu zmniejszyły zanieczyszczenie olejem, wilgocią i pyłem. W przypadku urządzeń obsługiwanych ręcznie, proste połączenia mechaniczne przenoszą siły uchwytu na interfejs cierny z minimalną histerezą.
Zarządzanie ciepłem, zużyciem i zanikaniem hamulców
Każde hamowanie zamieniało energię kinetyczną i potencjalną na ciepło na powierzchniach ciernych. Inżynierowie oszacowali energię zużywaną na jedno zatrzymanie oraz cykle pracy, aby określić masę i powierzchnię hamowania. Wybrali materiały o odpowiedniej przewodności cieplnej i cieple właściwym, aby ograniczyć wzrost temperatury. Projekty promowały chłodzenie konwekcyjne poprzez odsłonięte powierzchnie i ścieżki przepływu powietrza wokół piast i kół. Aby kontrolować zanik siły hamowania, wybrali materiały cierne o niskiej wrażliwości na temperaturę i unikali żywic, które ulegały degradacji w pobliżu granic eksploatacyjnych. Prognozy zużycia opierały się na empirycznych współczynnikach zużycia i przewidywanej liczbie cykli, co miało wpływ na częstotliwość przeglądów. Projektanci umożliwili wymianę klocków, szczęk i kół za pomocą prostych narzędzi, co usprawniło serwis i zminimalizowało przestoje.
Integracja hamulców ze zboczami i warunkami podłoża
Skuteczność hamowania uległa znacznej zmianie na rampach i zróżnicowanym wykończeniu nawierzchni. Inżynierowie obliczyli wymagane siły trzymania i hamowania na określonych maksymalnych nachyleniach, w tym na nawierzchniach mokrych lub o niskim współczynniku tarcia. W przypadku hamulców postojowych zapewnili wystarczający moment statyczny, aby utrzymać obciążenie znamionowe na najstromszej dozwolonej rampie bez efektu pełzania. Warunki podłoża, takie jak polerowany beton, powłoki epoksydowe lub zatopione szyny, wpływały na dostępne tarcie między kołami a podłożem. Materiały i twardość bieżnika kół dobrano do tych nawierzchni, aby zoptymalizować przyczepność, jednocześnie ograniczając zużycie i hałas. Strategie sterowania w pojazdach elektrycznych ograniczały prędkość na pochyłościach i zapobiegały niezamierzonemu staczaniu się. Dokumentacja projektowa określała dopuszczalne warunki podłoża i ograniczenia nachylenia, aby dostosować je do ocen ryzyka i wytycznych prawnych.
Inspekcja, rozwiązywanie problemów i opieka predykcyjna
Kontrola hamulców i rozwiązywanie problemów pozwoliły ustalić, czy wózek paletowy pozostaje bezpieczny pod rzeczywistym obciążeniem. Ustrukturyzowane procedury łączyły szybkie cotygodniowe kontrole z formalnymi inspekcjami rocznymi i konserwacją opartą na stanie technicznym. Skuteczne programy ograniczyły nieplanowane przestoje, wydłużyły żywotność podzespołów i zapewniły zgodność z przepisami bezpieczeństwa. Narzędzia predykcyjne w coraz większym stopniu wspierały te działania, przekształcając surowe dane z czujników w praktyczne decyzje dotyczące konserwacji.
Tygodniowe kontrole i roczne inspekcje FEM 4.004
Cotygodniowe kontrole koncentrowały się na szybkich, powtarzalnych zadaniach, które operatorzy mogli wykonywać przed rozpoczęciem pracy lub po rozpoczęciu zmiany. Kontrole te obejmowały wizualną kontrolę kół, wideł, cięgien i elementów hamulców, a także testy funkcjonalne hamulców roboczych i postojowych. Operatorzy sprawdzali, czy hamulec załącza się płynnie, utrzymuje wózek na równym podłożu i zwalnia bez oporów i nienormalnego hałasu. Jednostki elektryczne wymagały dodatkowych kontroli awaryjnych elementów sterujących cofaniem i blokad, a każda usterka skutkowała natychmiastowym wycofaniem z eksploatacji do czasu naprawy.
Coroczne inspekcje zgodne z normą FEM 4.004 zapewniły głębszą, wymaganą prawnie ocenę komponentów związanych z bezpieczeństwem. Wykwalifikowany personel zbadał spoiny konstrukcyjne, osie, piasty hamulcowe, klocki hamulcowe, siłowniki, przewody hydrauliczne i obwody elektryczne hamulców pod kątem kryteriów normy. Udokumentowali oni graniczne wartości zużycia, luzy oraz zmierzone parametry, takie jak moment hamowania i zachowanie podczas hamowania, w określonych warunkach testowych. Wyniki inspekcji FEM zostały wykorzystane w planowaniu konserwacji, w tym planowej wymianie części poddawanych dużym obciążeniom, takich jak rolki nośne i koła kierownicze.
Regulacja szczelin, skoku swobodnego i geometrii połączeń
Prawidłowa regulacja odstępów między hamulcami i skoku jałowego zapewniała przewidywalne czucie pedału lub dźwigni oraz stabilną skuteczność hamowania. Zbyt duży luz między tarczą cierną a piastą zazwyczaj powodował długi skok pedału, opóźnione załączanie lub odchylenie siły hamowania między kołami. Technicy przywrócili prawidłowe działanie, regulując połączenia i śruby, aż skok jałowy pedału spełniał wymagania, a obie strony uzyskiwały zrównoważoną siłę hamowania. Sprawdzili również, czy hamulec jest całkowicie zwolniony, ponieważ zbyt ciasna regulacja mogła powodować opór, nagrzewanie się i przyspieszone zużycie okładzin hamulcowych.
Geometria układu zawieszenia wpływała na przewagi mechaniczne i czułość, szczególnie w przypadku wózków paletowych wyposażonych w hamulec ręczny . Zużyte sworznie, wydłużone otwory lub wygięte dźwignie zmieniały efektywne przełożenia dźwigni i wprowadzały histerezę do układu. Zespoły konserwacyjne sprawdzały połączenia pod kątem luzu, korozji i niewspółosiowości, a następnie, w razie potrzeby, wymieniały sworznie lub tuleje. Po naprawie mechanicznej powtarzano statyczne i dynamiczne testy hamulców, aby potwierdzić, że wózek paletowy poruszał się prosto i zatrzymywał się w wymaganym zakresie.
Odpowietrzanie i zarządzanie płynami hamulcowymi hydraulicznymi
Powietrze w obwodach hydraulicznych zmniejszało ciśnienie efektywne i powodowało miękkie, opadające lub nierównomierne działanie pedałów hamulca. Mechanicy odpowietrzali układ, zaczynając od pompy hamulcowej i przechodząc do cylindrów hamulcowych, postępując zgodnie z sekwencją od najbliższego cylindra pomocniczego na zewnątrz. Jedna osoba naciskała pedał, a druga obracała śruby odpowietrzające, pozwalając na ujście płynu i uwięzionego powietrza, aż do momentu, gdy pojawił się czysty płyn. Jeśli pedał nadal zachowywał się nieprawidłowo, sprawdzano szczelność, blokowanie portów kompensacyjnych lub zużycie uszczelek w pompie hamulcowej.
Kontrola stanu płynów uzupełniała procedury odpowietrzania. Niski poziom płynu lub zanieczyszczony olej obniżały skuteczność hamowania i z czasem powodowały uszkodzenia uszczelnień. Dlatego procedury konserwacyjne obejmowały weryfikację poziomu płynu zgodnie z określonym punktem odniesienia, uzupełnianie odpowiedniego oleju hydraulicznego oraz okresowe pełne wymiany oleju. Podczas wymiany technicy spuszczali płyn z układu do pojemnika zbiorczego, sprawdzali pierścienie uszczelniające, ponownie montowali komponenty, a następnie ponownie odpowietrzali układ, aby przywrócić spójną reakcję hydrauliczną.
Diagnostyka AI, cyfrowe bliźniaki i koszty cyklu życia
Zaawansowane floty coraz częściej wykorzystują czujniki i narzędzia analityczne do przewidywania potrzeb w zakresie konserwacji hamulców przed wystąpieniem awarii. Wbudowane czujniki rejestrowały parametry takie jak częstotliwość uruchamiania hamulców, szczytowe temperatury, trendy drogi hamowania oraz prądy siłowników w zasilanych wózkach paletowych . Modele sztucznej inteligencji analizowały te dane, aby oznaczyć wzorce związane ze zużyciem klocków hamulcowych, oporem, degradacją układu hydraulicznego lub awariami elektrycznymi. Takie podejście pozwoliło zespołom konserwacyjnym planować interwencje w trakcie planowanego przestoju, a nie po wystąpieniu incydentu lub awarii.
Modele cyfrowych bliźniaków dodatkowo usprawniły proces decyzyjny, symulując zachowanie hamulców przy zmiennych obciążeniach, nachyleniach i cyklach pracy. Inżynierowie skalibrowali te modele danymi terenowymi, aby oszacować pozostałą grubość okładzin, żywotność płynu hamulcowego i zmęczenie podzespołów. Analiza kosztów cyklu życia (CCO) następnie porównała różne materiały hamulcowe, interwały przeglądów i zasady eksploatacji, określając kompromis między początkowym kosztem podzespołów a długoterminową niezawodnością. W rezultacie operatorzy mogli uzasadnić inwestycje w hamulce o wyższej specyfikacji lub ulepszony system monitorowania, gdy całkowity koszt posiadania (CCO) sprzyjał zmniejszeniu liczby awarii i wydłużeniu okresu eksploatacji.
Podsumowanie i najważniejsze wnioski dotyczące bezpiecznej konstrukcji hamulców
Systemy hamulcowe wózków paletowych wymagały zdyscyplinowanego podejścia inżynierskiego, które równoważyło wydajność hamowania, sterowalność i trwałość. Projektanci połączyli koncepcje mechaniczne, hydrauliczne, elektryczne lub regeneracyjne, aby dopasować jednostki ręczne i napędzane do ich cykli pracy i udźwigów znamionowych. Droga hamowania, moment obrotowy hamulca, rozpraszanie ciepła oraz interakcja koła z podłożem – wszystkie te czynniki ograniczyły ostateczny zakres projektu. Oczekiwania regulacyjne, w tym okresowe inspekcje zgodne z normą FEM 4.004 dla urządzeń do transportu materiałów, dodatkowo ukształtowały decyzje techniczne i dokumentację.
Bezpieczna konstrukcja hamulców opierała się na odpowiednio dobranych powierzchniach ciernych, stabilnym hydraulicznym lub mechanicznym przenoszeniu siły oraz solidnych marginesach termicznych przy wielokrotnych zatrzymaniach. Inżynierowie musieli uwzględnić rampy, podłogi o niskim współczynniku tarcia oraz najgorsze warunki obciążenia podczas definiowania współczynników hamowania i protokołów testowych. Podczas eksploatacji, cotygodniowe kontrole wizualne i funkcjonalne, w połączeniu z co najmniej corocznymi inspekcjami ekspertów, zmniejszały prawdopodobieństwo ukrytych usterek lub pogorszenia wydajności. Prawidłowa regulacja szczelin, skoku i połączeń, wraz z właściwym odpowietrzaniem i zarządzaniem olejem, pozwalała zachować przewidywalne czucie pedału lub dźwigni.
Praktyka branżowa zmierzała w kierunku integracji czujników, diagnostyki pokładowej, a w niektórych przypadkach analityki opartej na sztucznej inteligencji lub cyfrowych bliźniaków, aby śledzić temperaturę hamulców, profile aktywacji i stan zużycia w całym cyklu życia. Narzędzia te umożliwiły konserwację opartą na stanie zamiast wyłącznie serwisowania interwałowego, co zmniejszyło nieplanowane przestoje i poprawiło marginesy bezpieczeństwa. Przyszłe platformy wózków paletowych prawdopodobnie traktowałyby hamowanie jako monitorowany podsystem, z rejestrowanymi danymi o wydajności, wspierającymi zgodność, ocenę wartości rezydualnej i optymalizację floty.
W praktyce inżynierowie i operatorzy powinni dostosowywać procedury projektowania, konserwacji i kontroli do rzeczywistych wzorców użytkowania, widm obciążeń i warunków na miejscu. Zrównoważone podejście zakładało, że nawet zaawansowane technologie hamulcowe nadal wymagają prawidłowej konfiguracji, ostrożnych założeń w obliczeniach, rygorystycznych testów i zdyscyplinowanej opieki w terenie. Połączenie tych elementów pozwoliło na uzyskanie niezawodnych hamulców w wózkach paletowych , stabilnego prowadzenia oraz długiej i przewidywalnej żywotności.