Bezpieczeństwo podnoszenia palet w coraz większym stopniu opiera się na inżynieryjnych elementach sterowania, a nie na indywidualnej sile i technice. W niniejszym artykule zbadano, jak projektowanie zadań, dobór sprzętu i układ miejsca pracy wpływają na obciążenia, postawę i ryzyko obrażeń podczas obsługi palet . Następnie omówiono, jak projektować bezpieczniejsze systemy podnoszenia palet i stanowiska pracy, w tym ergonomiczne wysokości, regulowane pozycjonery i wspomaganie elektryczne. W kolejnych rozdziałach omówiono procedury kontroli i konserwacji, a także cyfrowe zarządzanie bezpieczeństwem, szkolenia i pętle informacji zwrotnej. Artykuł zakończył się praktyczną mapą drogową, która pomogła organizacjom wdrożyć bezpieczniejsze praktyki podnoszenia palet w ustrukturyzowany i mierzalny sposób.
Inżynieria zadania: Podstawy ryzyka związanego z podnoszeniem palet
Inżynieria zadań związanych z podnoszeniem palet wymagała ustrukturyzowanego zrozumienia charakterystyki ładunku, biomechaniki człowieka oraz ograniczeń sprzętu. Praktycy przekładali te czynniki na wymagania dotyczące układu, narzędzi i przepływu pracy. Ta sekcja przedstawiała obraz ryzyka przed szczegółowym projektem, aby późniejsze kontrole inżynieryjne mogły skupić się na czynnikach najbardziej przyczyniających się do obrażeń i strat.
Typowe obciążenia palet, postawy i rodzaje obrażeń
W magazynach i sklepach spożywczych zazwyczaj obsługiwano kartony o wadze 36–45 kg na warstwę palety, a pojedyncze pudła często ważyły 36–45 kg. W chłodniach i mroźniach, selekcjonerzy często obsługiwali ładunki o wadze 36–45 kg na niższych poziomach palet. Operatorzy często pochylali się w pasie, aby umieścić ciężkie kartony na dolnej warstwie, łącząc zgięcie tułowia, sięganie do przodu i skręcanie. Taka pozycja znacznie zwiększała kompresję krążków międzykręgowych w odcinku lędźwiowym kręgosłupa i siły ścinające. Najcięższe jednostki były zazwyczaj umieszczane nisko dla zapewnienia stabilności, co koncentrowało podnoszenie dużych ciężarów w najgorszych pozycjach. Typowe rodzaje urazów obejmowały ostre naciągnięcia odcinka lędźwiowego kręgosłupa, kumulujące się dolegliwości dolnego odcinka kręgosłupa, ucisk barku podczas sięgania po przedmioty uniesione oraz złamania kończyn dolnych w wyniku uderzeń lub najechania na koła wózków paletowych. Dolegliwości dłoni i nadgarstków występowały również z powodu dużych sił pchania i ciągnięcia na glebogryzarkach wózków paletowych , szczególnie na uszkodzonych podłogach lub z kołami o spłaszczonych powierzchniach.
Ramy regulacyjne i standardy branżowe
Ramy regulacyjne dotyczące bezpieczeństwa podnoszenia palet odwoływały się przede wszystkim do ogólnych przepisów dotyczących transportu materiałów i wózków widłowych z napędem. Przepisy bezpieczeństwa pracy nakładały na pracodawców obowiązek identyfikacji zagrożeń związanych z ręcznym przenoszeniem ładunków, wdrażania wykonalnych środków kontroli technicznej oraz szkolenia pracowników w zakresie bezpiecznych technik podnoszenia. W przypadku wózków paletowych z napędem i układnic, normy były zgodne z przepisami dotyczącymi wózków widłowych i wymagały formalnego szkolenia operatorów, oceny i okresowych szkoleń uzupełniających. Dokumenty wytycznych agencji, takich jak NIOSH, zawierały oparte na dowodach ograniczenia i ostrzeżenia, na przykład wskazujące na nieudowodnioną skuteczność pasów bezpieczeństwa w zapobieganiu urazom kręgosłupa. Normy branżowe i kursy najlepszych praktyk obejmowały ergonomię, przeglądy przedoperacyjne oraz bezpieczną obsługę wózków paletowych , układnic i wózków widłowych. Ramy te skłoniły organizacje do sformalizowania list kontrolnych inspekcji, ocen kompetencji oraz dokumentowania szkoleń i konserwacji.
Obsługa ręczna a obsługa mechaniczna: kompromisy ryzyka
Ręczne wózki paletowe i podnoszenie ręczne narażały pracowników na duże obciążenia kręgosłupa, powtarzalne zginanie i znaczne siły pchające i ciągnące. Nieprawidłowa technika, taka jak zginanie w pasie zamiast w kolanach i podnoszenie z dala od ciała, zwiększała prawdopodobieństwo wystąpienia urazów. Elektryczne wózki paletowe i układarki elektryczne zmniejszały siłę podnoszenia w pionie i często obniżały skumulowane obciążenie kręgosłupa. Wiązały się jednak z innymi zagrożeniami, w tym zmiażdżeniami, uderzeniami i wibracjami całego ciała. Sprzęt elektryczny wymagał również wyższych umiejętności operatora, formalnych certyfikatów i bardziej rygorystycznych kontroli przed użyciem. Decyzje inżynieryjne uwzględniały zatem zmniejszone obciążenie układu mięśniowo-szkieletowego w porównaniu ze zwiększoną energią kinetyczną i potencjalną siłą zderzeń. W praktyce organizacje często łączyły napęd z ergonomicznymi elementami sterowania, takimi jak pozycjonery z regulacją wysokości, aby zminimalizować zarówno przeciążenie, jak i urazy związane z uderzeniami.
Kluczowe wskaźniki KPI bezpieczeństwa i progi ergonomii
Zespoły inżynierów śledziły konkretne wskaźniki KPI, aby określić ilościowo ryzyko związane z podnoszeniem palet i skuteczność kontroli. Typowe wskaźniki obejmowały rejestrowane schorzenia układu mięśniowo-szkieletowego na 100 ekwiwalentów pełnego czasu pracy, częstotliwość urazów powodujących utratę czasu pracy oraz wskaźniki ciężkości związane z obsługą materiałów. Metryki na poziomie zadań koncentrowały się na szczytowych i długotrwałych siłach pchania i ciągnięcia na wózkach paletowych, kątach zgięcia tułowia oraz częstotliwości podnoszenia na zmianę. Wytyczne ergonomii zazwyczaj koncentrowały się na utrzymaniu większości podnoszonych ładunków w zalecanych limitach udźwigu na wysokości pasa oraz ograniczeniu zgięcia tułowia do około 20–30 stopni w przypadku zadań powtarzalnych. Projektanci monitorowali również siły uchwytu wózka paletowego, dążąc do utrzymania ich w akceptowalnych granicach dłoni i ramion w najgorszych warunkach obciążenia i obciążenia. Dodatkowe wskaźniki KPI obejmowały odsetek przeszkolonych i certyfikowanych operatorów, wskaźniki ukończenia przeglądów przed użyciem oraz czas zamknięcia kontroli konserwacyjnych. Te progi ilościowe pozwoliły na ciągłe doskonalenie układów stanowisk pracy, specyfikacji sprzętu i metod pracy.
Projektowanie bezpieczniejszych systemów podnoszenia palet i stanowisk pracy
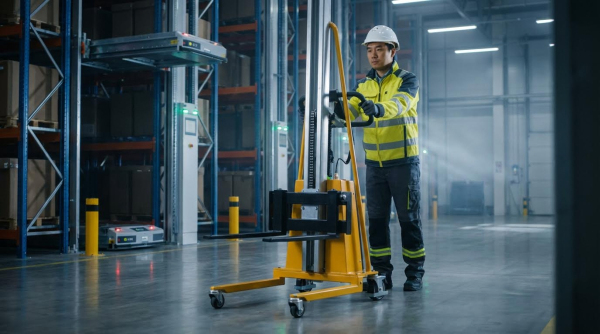
Projektowanie bezpieczniejszych systemów podnoszenia palet wymagało holistycznego spojrzenia na geometrię zadania, charakterystykę ładunku i możliwości operatora. Efektywne projektowanie stanowisk pracy zmniejszyło szczytowe obciążenia kręgosłupa, zminimalizowało niewygodne pozycje i kontrolowało siły pchające i ciągnące podczas obsługi palet. Inżynierowie ds. bezpieczeństwa przełożyli wytyczne prawne i ergonomiczne na konkretne wymiary, dobór sprzętu i zasady rozmieszczenia. W tej sekcji skupiono się na tym, jak skonfigurować wysokości, urządzenia i powierzchnie, aby operatorzy podczas podnoszenia i transportu palet utrzymywali się w granicach ergonomii opartych na dowodach naukowych.
Układy ergonomiczne: wysokości, zasięg i odstępy
Ergonomiczne stanowiska pracy z paletami utrzymywały główną strefę obsługi na wysokości od około 750 do 1100 milimetrów nad podłogą. Ten poziom wysokości odpowiadał poziomowi talii i łokci u większości dorosłych i zmniejszał zgięcie tułowia powyżej 20 stopni podczas podnoszenia. W magazynach spożywczych dolne warstwy palet często znajdowały się blisko podłogi, co wymuszało wielokrotne zginanie się w pasie w celu umieszczenia pudeł o wadze 35–45 kilogramów. Podniesienie najniższego poziomu obsługi za pomocą dodatkowych palet, niskich platform lub urządzeń o regulowanej wysokości zmniejszyło kumulacyjne obciążenie odcinka lędźwiowego kręgosłupa.
Zasięg również wymagał kontroli. Projektanci zazwyczaj ograniczali zasięg poziomy do mniej niż 450–500 milimetrów w przypadku częstego podnoszenia, aby zachować akceptowalne momenty w ramionach i dolnej części pleców. Oznaczało to ustawienie palet tak, aby operatorzy nie pochylali się nad więcej niż jedną głębokością pudełka, aby umieścić lub wyjąć ładunek. Odpowiednie odstępy wokół pozycji palet, zazwyczaj co najmniej 900 milimetrów w przejściach i 1200–1500 milimetrów w strefach kompletacji, umożliwiały neutralne ustawienie stóp i zapobiegały skręcaniu.
Inżynierowie przeanalizowali ścieżki dojazdu dla wózków paletowych i układnic , aby uniknąć ciasnych zakrętów, które wymuszały obrót tułowia pod obciążeniem. Dopasowanie palet do głównych korytarzy transportowych zmniejszyło konieczność załadunku bocznego lub przemieszczania się „krabem”. Wizualne oznakowanie podłogi i ujednolicone rozmieszczenie palet pomogły zachować spójną ergonomię w trakcie każdej zmiany. W przypadku operatorów pracujących w chłodniach lub zamrażarkach, projektanci uwzględnili większe środki ochrony indywidualnej i zmniejszoną sprawność manualną, zwiększając wymagane odstępy, aby zachować bezpieczną postawę i stabilność.
Regulowane pozycjonery palet, podnośniki i układarki
Regulowane pozycjonery palet i podnośniki paletowe o wysokim udźwigu pozwalały na utrzymanie ładunku w preferowanej strefie podnoszenia przez cały cykl produkcyjny. Standardowe ręczne podnośniki paletowe podnosiły palety o około 150–200 milimetrów, pozostawiając dolne warstwy blisko podłogi. Niektóre ergonomiczne podnośniki paletowe i warianty podnośników nożycowych podnosiły ładunki o około 200–250 milimetrów, podczas gdy specjalistyczne urządzenia do kompletacji z regulacją wysokości podnosiły palety o kolejne 200–250 milimetrów, aż do około 250 milimetrów całkowitego skoku wideł nad poziomem podłogi. Ta dodatkowa wysokość znacznie zmniejszyła konieczność pochylania się do przodu podczas obsługi skrzyń o wadze 35–45 kilogramów.
Inżynierowie dobierali wysokości podnoszenia na podstawie analizy zadania. W przypadku częstego kompletowania opakowań zbiorczych, stoły nożycowe lub pozycjonery palet, które śledziły wysokość palety w miarę dodawania warstw, utrzymywały górną warstwę blisko poziomu pasa. Pozycjonery sprężynowe lub pneumatyczne automatycznie utrzymywały wysokość w miarę zmiany masy ładunku, redukując potrzebę ręcznej regulacji. Z kolei elektryczne układarki palet zapewniały pionowe pozycjonowanie pełnych palet, umieszczając ładunki na poziomie belek regałowych, całkowicie eliminując konieczność ręcznego podnoszenia.
Projektanci dobierali typ sprzętu do przepustowości i geometrii korytarzy. Elektryczne układnice z masztami o wysokościach kompatybilnych z istniejącymi regałami umożliwiały przenoszenie pionowe bez użycia wózków widłowych w wąskich korytarzach. Wprowadzono jednak nowe wymagania dotyczące kontroli przed użyciem, oceny stabilności i szkolenia operatorów. W środowiskach mieszanych inżynierowie czasami łączyli standardowe wózki paletowe do transportu z paletyzatorami o stałej, regulowanej wysokości na stanowiskach roboczych, zapewniając, że podnoszenie odbywało się wyłącznie na specjalnie zaprojektowanych stanowiskach, a nie w doraźnych lokalizacjach na podłodze.
Jakość podłogi, wybór kół i kontrola wibracji
Stan podłoża bezpośrednio wpływał na siłę rąk i ramion potrzebną do poruszania wózkami paletowymi i wózkami z napędem. Koła z pełnej gumy w wózkach paletowych i wózkach widłowych pod obciążeniem statycznym tworzyły płaskie powierzchnie, co zwiększało opory toczenia i powodowało niestabilny ruch ładunku. Koleiny, odpryski i nierówności nawierzchni w posadzkach magazynów zwiększały obciążenia udarowe dłoni i ramion operatora podczas kierowania i hamowania. Czynniki te zwiększały ryzyko ergonomiczne nawet przy dobrze zaprojektowanych zadaniach podnoszenia.
Kontrola inżynieryjna rozpoczęła się od określenia płaskich, gładkich i antypoślizgowych powierzchni betonowych z wąskimi tolerancjami równości i lokalnego nachylenia. Regularna konserwacja posadzki usuwała wypustki i wypełniała zagłębienia, które powodowały obciążenia udarowe i drgania przenoszone na całe ciało. Materiał i średnicę kół dobrano na podstawie twardości posadzki i przewidywanych obciążeń; koła poliuretanowe lub gumowe o większej średnicy, wysokiej jakości, zmniejszały obciążenia szczytowe.
Inspekcja, konserwacja i cyfrowe zarządzanie bezpieczeństwem
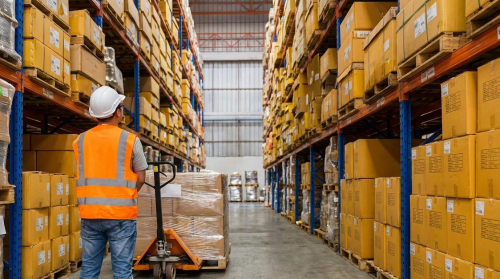
Inspekcje, konserwacja i cyfrowe zarządzanie bezpieczeństwem stanowiły podstawę niezawodnego podnoszenia palet. Programy inżynieryjne połączyły kontrole przed użyciem, konserwację opartą na stanie technicznym i gromadzenie danych, aby wymiernie ograniczyć liczbę obrażeń i nieplanowanych przestojów. Skuteczne systemy łączyły proste inspekcje wizualne ze strukturalnymi listami kontrolnymi, oznaczaniem usterek i śledzoną dokumentacją, co wspierało zgodność z przepisami i ciągłe doskonalenie.
Kontrole przed użyciem wózków paletowych, układnic i wózków widłowych
Kontrole przed użyciem potwierdziły, że wózki paletowe , wózki elektryczne i wózki paletowe z napędem elektrycznym działały bezpiecznie przed załadunkiem. Operatorzy sprawdzali widoczne uszkodzenia, luźne części i zanieczyszczenia, które mogłyby wpłynąć na sterowanie lub stabilność. Sprawdzili widły pod kątem wygięć, pęknięć lub nieprawidłowego ustawienia i potwierdzili, że widły w pełni wchodzą w palety bez przeszkód. Koła i opony wymagały kontroli pod kątem spłaszczeń, wbitych zanieczyszczeń lub nierównomiernego zużycia, które mogłoby powodować niestabilność ładunku lub zwiększoną siłę pchania.
W przypadku urządzeń zasilanych, operatorzy sprawdzali instalację akumulatorów, stan naładowania i solidne mocowanie, a także kable i złącza. Testowali funkcje podnoszenia, opuszczania, kierowania i hamowania bez obciążenia, potwierdzając płynną, przewidywalną reakcję oraz brak nietypowych dźwięków i wibracji. Urządzenia bezpieczeństwa, w tym przyciski zatrzymania awaryjnego, etykiety ostrzegawcze i osłony, musiały być obecne i czytelne. Każda poważna usterka, taka jak uszkodzone koła, wycieki hydrauliczne lub niesprawne hamulce, powodowała natychmiastowe oznaczenie „nieczynne” i zgłoszenie przed użyciem.
Protokoły konserwacji układów hydraulicznych, kół i konstrukcji
Ustrukturyzowane protokoły konserwacji koncentrowały się na integralności hydraulicznej, elementach tocznych i solidności konstrukcji. Cotygodniowe kontrole zazwyczaj obejmowały weryfikację poziomu oleju hydraulicznego zgodnie ze specyfikacją producenta oraz kontrolę zewnętrznych śladów oleju na przewodach, siłownikach i uszczelnieniach. Niski poziom oleju obniżał ciśnienie podnoszenia i powodował nieregularne ruchy wideł, a przedostawanie się powietrza spowodowane częstym przechylaniem lub nierównym pozycjonowaniem prowadziło do awarii podnoszenia i opuszczania.
Technicy odpowietrzali układy hydrauliczne, przełączając dźwignię sterującą w pozycjach podnoszenia i opuszczania, pompując bez obciążenia, a następnie ponownie testując z obciążeniem. Okresowe wymiany oleju usuwały cząsteczki brudu, które mogłyby uszkodzić zawory i uszczelnienia; procedury obejmowały odpowiedni olej hydrauliczny, kontrolowane spuszczanie i kontrolę uszczelnień. Rolki nośne i rolki wideł były poddawane dużym codziennym obciążeniom i wymagały wymiany w przypadku zużycia, wyszczerbienia lub odkształcenia. Prawidłowa wymiana obejmowała podparcie wózka, wyjęcie sworzni i osi, montaż nowych nasmarowanych rolek oraz sprawdzenie płynności ruchu.
Koła kierownicze i koła jezdne również wymagały terminowej wymiany, aby zachować zwrotność i zmniejszyć siłę nacisku dłoni i ramion. Kontrole konstrukcyjne wykryły pęknięcia w piastach wideł, spawach i podwoziu, a także odkształcenia spowodowane przeciążeniami. Każda wada konstrukcyjna gwarantowała natychmiastowe wycofanie z eksploatacji i ocenę przez wykwalifikowany personel, co miało na celu zapewnienie, że naprawiony sprzęt spełniał pierwotne wymagania dotyczące nośności znamionowej i współczynników bezpieczeństwa.
Monitorowanie oparte na sztucznej inteligencji, cyfrowe listy kontrolne i bliźniaki
Cyfrowe zarządzanie bezpieczeństwem usprawniło tradycyjne procedury przeglądów i konserwacji. Elektroniczne listy kontrolne przed użyciem ujednoliciły zakres przeglądów, zmniejszyły liczbę pominięć i umożliwiły raportowanie usterek w czasie rzeczywistym za pomocą zdjęć i znaczników czasu. Systemy przechowywały dane z przeglądów wraz z identyfikatorami sprzętu, datami i danymi inspektorów, wspierając identyfikowalność i planowanie konserwacji zapobiegawczej. Automatyczne alerty powiadamiały zespoły konserwacyjne o wykryciu krytycznych problemów podczas przeglądów lub o zbliżających się terminach przeglądów.
Analityka oparta na sztucznej inteligencji przetwarzała historyczne dane dotyczące inspekcji, awarii i użytkowania, aby identyfikować wzorce, takie jak powtarzające się awarie kół na określonych odcinkach podłogi lub nasilone problemy hydrauliczne po określonych cyklach pracy. Te spostrzeżenia wspierały konserwację opartą na ryzyku, naprawy podłóg i zmiany specyfikacji sprzętu. Cyfrowe bliźniaki zasobów i układów transportu bliskiego modelowały ścieżki obciążenia, wykorzystanie i tryby awarii, umożliwiając inżynierom wirtualne testowanie alternatywnych materiałów kół, parametrów komponentów hydraulicznych lub tras ruchu.
Integracja z systemami zarządzania magazynem lub flotą powiązała wskaźniki wykorzystania ze wskaźnikami stanu, umożliwiając dokładniejsze planowanie przeglądów. Urządzenia mobilne umożliwiły operatorom sterowanie przepływami pracy inspekcji z wbudowanymi obrazami referencyjnymi i kryteriami akceptacji, ograniczając subiektywność. Połączenie sztucznej inteligencji, cyfrowych rejestrów i modeli wirtualnych przesunęło zarządzanie bezpieczeństwem z reaktywnego naprawiania usterek na predykcyjne i normatywne podejmowanie decyzji.
Pętle sprzężenia zwrotnego dotyczące szkoleń, kompetencji i incydentów
Szkolenia i zarządzanie kompetencjami stanowiły podstawę skuteczności programów kontroli i konserwacji. Operatorzy wózków widłowych i elektrycznych wózków paletowych wymagali formalnej certyfikacji obejmującej kontrole przed rozpoczęciem pracy, bezpieczną jazdę, ocenę ładunku i procedury awaryjne. Użytkownicy ręcznych wózków paletowych skorzystali z krótszych kursów, które koncentrowały się na ergonomii, bezpiecznych technikach obsługi i podstawowych czynnościach kontrolnych, ponieważ niewłaściwa obsługa pozostawała główną przyczyną urazów, którym można było zapobiec.
Wysokiej jakości kursy poświęcone ergonomii, podnoszeniu krok po kroku
Podsumowanie i plan wdrożenia dla bezpieczniejszego podnoszenia palet

Inżynieryjne rozwiązania w zakresie podnoszenia palet zmniejszyły narażenie na duże obciążenia kręgosłupa, niewygodne pozycje i wibracje całego ciała. Typowe operacje w sklepach spożywczych i magazynach obejmowały ładunki o wadze 80–100 funtów (ok. 36–45 kg), często na poziomie podłogi, co powodowało duże momenty napięcia odcinka lędźwiowego kręgosłupa i częste urazy przeciążeniowe. Podnośniki elektryczne, układarki , pozycjonery palet oraz roboty współpracujące lub paletyzatory mechaniczne utrzymywały ładunki bliżej wysokości pasa i zmniejszały częstotliwość ręcznego podnoszenia. Jakość podłogi, stan kół oraz prawidłowo dobrane wysokości podnoszenia, zasięgi i prześwity stanowiły podstawę systemu o niskim natężeniu ruchu i niskim ryzyku.
Praktyka branżowa była zgodna z przepisami OSHA dotyczącymi transportu materiałów i uwzględniała wytyczne NIOSH, w tym brak dowodów na skuteczność pasów bezpieczeństwa. Skuteczne programy łączyły odpowiednio zaprojektowane stanowiska pracy, sprzęt z regulacją wysokości i ścisłą kontrolę wydajności z ustrukturyzowanymi inspekcjami przed użyciem i planową konserwacją. Cotygodniowe kontrole hydrauliczne, inspekcja kół i rolek oraz procedury odpowietrzania pozwoliły utrzymać niskie siły dłoni i ramion oraz stabilną obsługę ładunku. Cyfrowe listy kontrolne i zapisy z inspekcji potwierdzały zgodność, wspierały konserwację zapobiegawczą i ograniczały nieoczekiwane przestoje.
Wdrożenie w miejscu eksploatacji przebiegało zgodnie z etapowym planem działania. Najpierw praktycy zmapowali aktualne przepływy palet, zmierzyli masę ładunku, wysokość podnoszenia, siły pchania i ciągnięcia oraz udokumentowali historię incydentów. Po drugie, priorytetowo potraktowali kontrole, które wyeliminowały podnośniki niskopoziomowe, takie jak pozycjonery palet na podnośnikach, układanie pustych palet w stosy lub elektryczne układarki o wymiarach dostosowanych do rzeczywistych przestrzeni ładunkowych. Po trzecie, zmodernizowali specyfikacje podłóg i kół w miejscach, gdzie siły kierowania lub wibracje przekraczały wytyczne ergonomii. Równoległe działania obejmowały wdrożenie standardowych procedur kontroli przed użyciem, raportowanie cyfrowe oraz jasne zasady wyłączania z eksploatacji w przypadku wycieków, pękniętych podzespołów lub uszkodzonych kół.
Szkolenia i rozwój kompetencji zamknęły cykl. Operatorzy nauczyli się ergonomicznych, prawidłowych technik podnoszenia, postawy i obsługi sterownicy, a także ćwiczyli rozpoznawanie wczesnych usterek mechanicznych i niebezpiecznych warunków. Szkolenia mieszane obejmowały obsługę sprzętu ręcznego i zmechanizowanego, podstawy prawne oraz przepisy obowiązujące na miejscu, a cykle ponownej oceny były dostosowane do okresów ważności certyfikatów. Z czasem placówki integrowały dane o incydentach i raporty o sytuacjach potencjalnie niebezpiecznych z przeglądami projektów, wprowadzając iteracyjne ulepszenia w zakresie układów, doboru sprzętu i częstotliwości przeglądów. To podejście oparte na informacjach zwrotnych stworzyło zrównoważoną ścieżkę ewolucji, w której automatyzacja i wspomaganie mechaniczne rozwijały się stopniowo, przy jednoczesnym zachowaniu nadzoru operatora oraz rygorystycznej dyscypliny przeglądów i konserwacji.