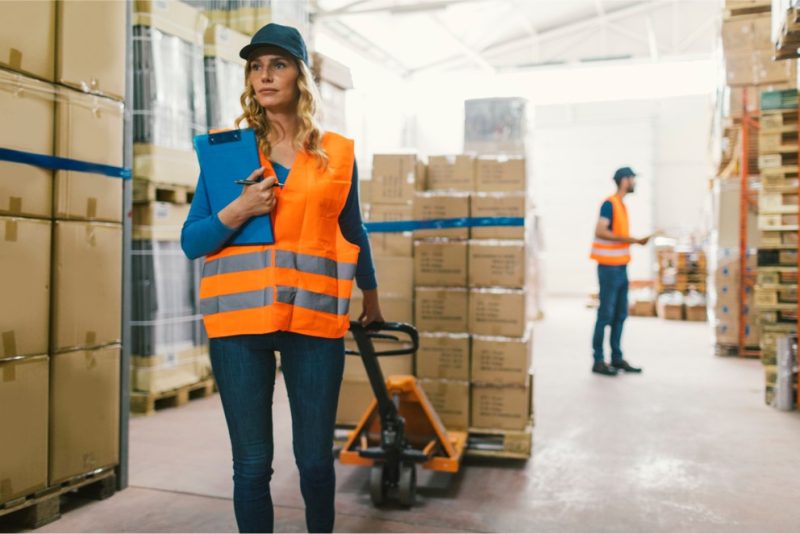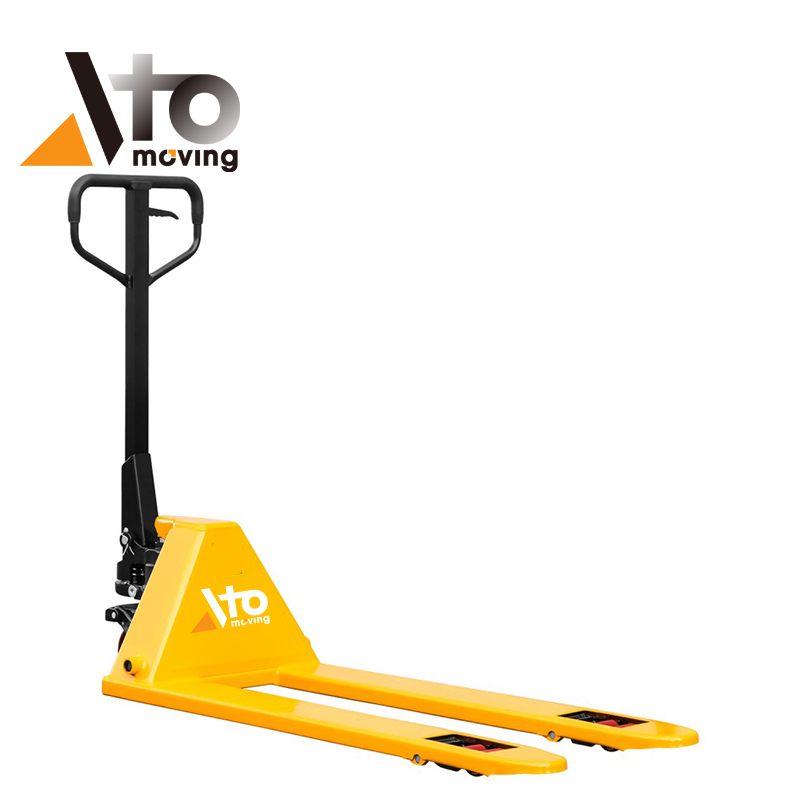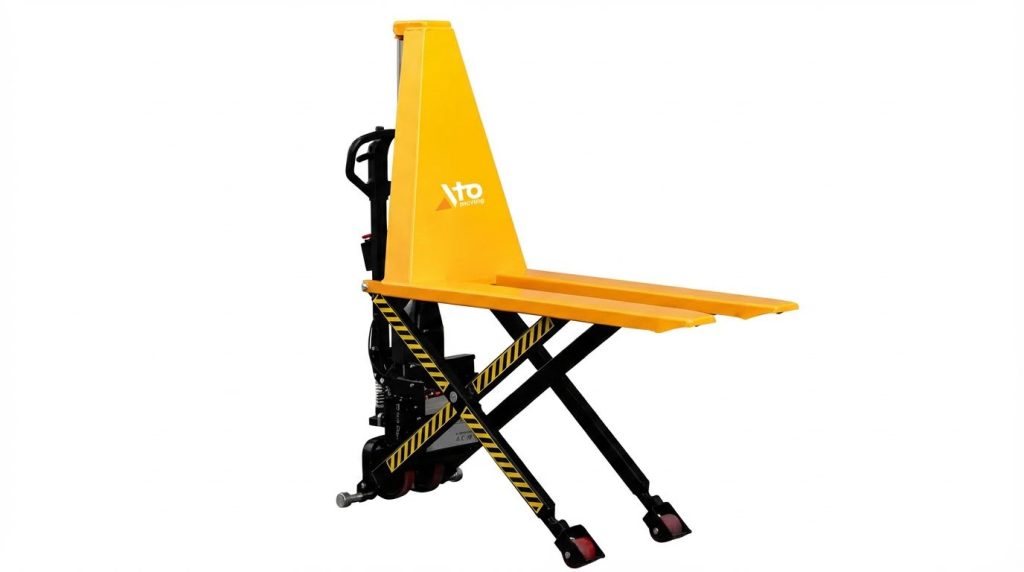
Bezpieczeństwo podnoszenia palet opiera się na połączeniu solidnych rozwiązań technicznych, zdyscyplinowanej obsługi i uporządkowanej konserwacji. W niniejszym artykule zbadano, jak ocena ryzyka i projektowanie sprzętu wpłynęły na bezpieczeństwo systemów obsługi palet, od regałów i doków, przez ścieżki przejazdu, po robotyczne paletyzatory. Następnie omówiono szkolenia operatorów, procedury inspekcyjne oraz techniki ergonomii dla układnic , wózków widłowych i ręcznych wózków paletowych . Na koniec omówiono strategie konserwacji, technologie monitorowania i praktyczne wytyczne dotyczące wdrażania, które zmniejszyły liczbę awarii, obrażeń i koszty cyklu życia w operacjach obsługi palet.
Kontrole inżynieryjne dla bezpiecznego podnoszenia palet
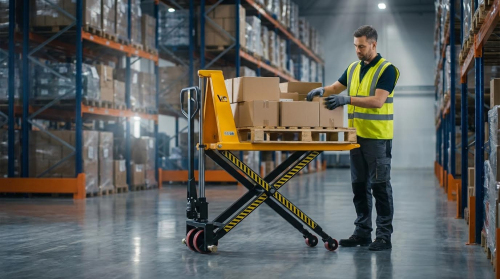
Kontrola inżynieryjna ukształtowała bezpieczeństwo podnoszenia palet poprzez eliminację zagrożeń u źródła. Projektanci zaprojektowali regały, doki i sprzęt tak, aby zapewnić stabilność ładunków i oddzielić operatorów od stref wysokiego ryzyka. Nowoczesne zakłady zintegrowały kryteria ergonomii i NIOSH, aby ograniczyć schorzenia układu mięśniowo-szkieletowego przy jednoczesnym utrzymaniu przepustowości. W kolejnych podrozdziałach opisano, jak przełożyć ocenę ryzyka na konkretny projekt i wybór sprzętu.
Ocena ryzyka dla operacji podnoszenia palet
Ocena ryzyka związanego z podnoszeniem palet rozpoczęła się od analizy każdego etapu obsługi na poziomie zadania. Inżynierowie zmapowali ścieżki ładunków od przyjęcia do składowania, kompletacji i wysyłki, identyfikując ręczne podnoszenie, siły pchania i ciągnięcia oraz wysokości składowania. Ocenili prawdopodobieństwo i skalę zdarzeń, takich jak utrata równowagi, upadek ładunków, kolizje i awarie hydrauliczne, wykorzystując dane dotyczące incydentów i statystyki MSD. Narzędzia ilościowe, takie jak równanie podnoszenia NIOSH i wskaźnik podnoszenia kompozytowego (Composite Lifting Index), wspierały decyzje dotyczące dopuszczalnej masy skrzynek i częstotliwości podnoszenia. Ocena uwzględniała również czynniki środowiskowe, takie jak stan podłoża, oświetlenie, skrajne temperatury oraz natężenie ruchu pieszych lub korytarzy poprzecznych. Dane z oceny były bezpośrednio wykorzystywane do doboru sprzętu, układu regałów oraz kontroli administracyjnych, takich jak rotacja zadań i specyfikacje maksymalnego udźwigu.
Projektowanie regałów paletowych, doków i ścieżek transportowych
Bezpieczna konstrukcja regału opierała się na zweryfikowanych parametrach nośności, słupkach odpornych na uderzenia oraz odpowiednim rozstawie belek dla danego typu palety. Inżynierowie umieszczali cięższe ładunki na niższych poziomach i ograniczali wysokość stosu do poziomu ramion lub oczu, gdzie odbywała się ręczna obsługa skrzyń. Strefy doków wymagały równych, antypoślizgowych powierzchni, zabezpieczonych pomostów z uchwytami oraz wizualnych ostrzeżeń o krawędziach, aby zapobiec wypadnięciu towaru. Drogi przejazdu dla wózków paletowych i widłowych charakteryzowały się wystarczającą szerokością korytarzy, kontrolowanymi nachyleniami i wyraźnym oddzieleniem od chodników dla pieszych barierami lub wyznaczonymi strefami. Projektanci zminimalizowali ciasne zakręty i skrzyżowania z niewidocznym widokiem, dodając lusterka i wyznaczone punkty użycia sygnału dźwiękowego w przejściach poprzecznych. Regularne kryteria kontroli konstrukcji regałów i urządzeń doków stanowiły część dokumentacji projektowej, zapewniając wykrywanie uszkodzeń przed zawaleniem się lub utratą stabilności.
Wybór wózków widłowych, układnic, podnośników i robotów współpracujących
Dobór sprzętu opierał się na zasadzie minimalizacji ręcznego transportu, przy jednoczesnym dopasowaniu udźwigu i cyklu pracy do zastosowania. Ręczne wózki paletowe nadal nadawały się do krótkich, poziomych przejazdów z umiarkowanymi ładunkami na dobrych nawierzchniach, zapewniając ergonomiczne wysokości uchwytów i niskie opory toczenia. Elektryczne wózki paletowe i wózki widłowe obsługiwały podnoszenie pionowe i osiągały wyższą przepustowość, a ich udźwig nominalny zawsze przekraczał przewidywaną masę najcięższej palety wraz z osprzętem. Wciągniki i systemy transportu podwieszanego obsługiwały ładunki w miejscach o ograniczonej powierzchni lub tam, gdzie precyzyjne rozmieszczenie zmniejszało wysiłek operatora. Półautomatyczne i zrobotyzowane stanowiska paletyzacyjne, w tym roboty współpracujące, ograniczyły powtarzalne podnoszenie i niewygodne pozycje, jednocześnie wymagając odpowiednich zabezpieczeń i zdefiniowanych stref interakcji człowiek-robot. Decyzje o wyborze uwzględniały technologię akumulatorów, układy hamulcowe, widoczność oraz integrację z istniejącymi regałami i dokami, a także wymogi prawne dotyczące licencjonowania operatorów.
Stosowanie kryteriów NIOSH i projektowania ergonomicznego
Inżynierowie wykorzystali kryteria NIOSH i ergonomiczne, aby przełożyć ogólne cele bezpieczeństwa na mierzalne ograniczenia projektowe. W przypadku ręcznego przenoszenia skrzyń, za cel przyjęli masy pojedynczych opakowań bliskie lub mniejsze niż 16 kg i zastosowali równanie podnoszenia NIOSH do sprawdzenia mnożników pionowych, poziomych i asymetrii. Umieścili podniesione palety na stojakach lub stołach podnośnych, aby utrzymać częste podnoszenie na wysokości między połową uda a wysokością łokci, redukując zgięcie tułowia i pozycje statyczne. Ograniczyli zasięg, zapewnili dostęp do wielu boków palet i ograniczyli wysokości układania w stosy do poziomu ramion, aby uniknąć pracy nad głową. W przypadku zadań wymagających chodzenia i pchania, projektanci określili gładkie podłogi, koła o niskim oporze toczenia i nachylenia, które utrzymywały siły pchania i ciągnięcia zgodnie z wytycznymi ergonomii. Tam, gdzie pełna zgodność z idealnymi kryteriami była niemożliwa, zespoły wprowadziły pomoce mechaniczne, rotację stanowisk, maty przeciwzmęczeniowe i administracyjne limity czasu narażenia, aby utrzymać ogólny wskaźnik ryzyka ergonomicznego w akceptowalnych zakresach.
Bezpieczna obsługa wózków widłowych, wózków widłowych i wózków ręcznych
Szkolenie operatorów, certyfikacja i procedury
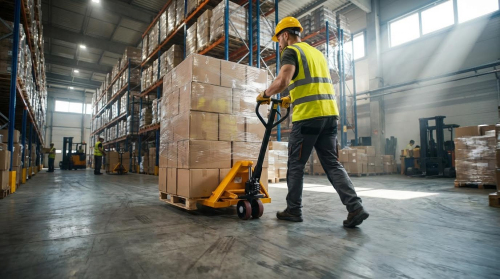
Operatorzy musieli przejść formalne szkolenie przed rozpoczęciem użytkowania elektrycznych wózków widłowych lub podnośników elektrycznych. W jurysdykcjach zgodnych z przepisami OSHA, wózki widłowe mogły być obsługiwane wyłącznie przez przeszkolonych i sprawdzonych operatorów, a pracownicy poniżej 18 roku życia nie mogli ich obsługiwać. Szkolenie obejmowało sterowanie konkretnymi urządzeniami, udźwig znamionowy, ograniczenia stabilności oraz przepisy dotyczące prędkości, sygnałów dźwiękowych i pierwszeństwa przejazdu. Zakłady wdrożyły również pisemne procedury dotyczące uruchamiania, obsługi, parkowania i odłączania sprzętu, który wykazywał usterki.
Szkolenia doszkalające odbywały się zazwyczaj co trzy lata lub wcześniej po incydentach, zdarzeniach potencjalnie wypadkowych lub zmianach w sprzęcie lub układzie. Programy kładły nacisk na rozpoznawanie ograniczeń ergonomii, zwłaszcza podczas ręcznego przenoszenia palet lub obsługi wózków paletowych z wózkiem. Operatorzy uczyli się unikać niebezpiecznych praktyk, takich jak jazda na widłach, omijanie blokad czy pchanie ładunków z podniesionymi widłami. Udokumentowane oceny i potwierdzenia potwierdzały kompetencje i zgodność z przepisami.
Kontrola przed użyciem i kontrole bezpieczeństwa funkcjonalnego
Kontrole przed użyciem zmniejszyły prawdopodobieństwo awarii mechanicznej podczas pracy. W przypadku elektrycznych wózków paletowych operatorzy sprawdzali widoczne uszkodzenia, stan kół, poziom oleju hydraulicznego, poziom naładowania akumulatora i jego prawidłowe zamocowanie. Przed rozpoczęciem transportu ładunku sprawdzali działanie klaksonu, zatrzymania awaryjnego, funkcji podnoszenia i opuszczania oraz elementów sterujących jazdą. Tereny wokół wymagały kontroli pod kątem nierównych podłóg, wycieków i ruchu pieszych.
Wytyczne dotyczące konserwacji zazwyczaj zakładały 8 godzin pracy dziennie, około 200 godzin miesięcznie, i definiowały zadania wykonywane codziennie, co tydzień, co miesiąc i co kwartał. Codzienne kontrole obejmowały dopasowanie objętości oleju hydraulicznego do wysokości podnoszenia, wskaźniki akumulatora i szczelność. Cotygodniowe kontrole po około 50 godzinach obejmowały działanie hamulców, obsługę glebogryzarki oraz czyszczenie układu kierowniczego z kurzu lub oleju. Każda usterka, taka jak nietypowy hałas, wibracje lub słabe hamowanie, wymagała natychmiastowego oznakowania i zgłoszenia za pośrednictwem zdefiniowanego systemu.
Nośność, stabilność i techniki obsługi
Bezpieczne obchodzenie się z ładunkiem zależało od przestrzegania udźwigu znamionowego sprzętu i odległości środka ciężkości ładunku. Operatorzy oceniali masę ładunku, środek ciężkości i integralność palety przed podniesieniem. Upewniali się, że widły zostały całkowicie wsunięte, prawidłowo rozstawione i ustawione tak, aby ładunek był wyśrodkowany i stabilny. Przekroczenie udźwigu znamionowego lub podnoszenie ładunku niecentralnie zwiększało ryzyko przewrócenia się i naprężenia konstrukcyjne masztów i wideł.
Podczas transportu operatorzy utrzymywali ładunki tak nisko, jak to możliwe, zazwyczaj tuż nad podłogą, aby zachować niski środek ciężkości. Unikali gwałtownego przyspieszania, ostrych zakrętów i hamowania z podniesionymi ładunkami, zwłaszcza na pochyłościach lub rampach. Wytyczne dotyczące ręcznego transportu zalecały ograniczenie masy pojedynczych skrzyń do około 16–20 kg i podnoszenie ładunków na wysokości od kolan do ramion. Urządzenia techniczne, takie jak podnośniki, elektryczne wózki paletowe i półautomatyczne paletyzatory, zmniejszyły częstotliwość ręcznego podnoszenia i skumulowane obciążenie układu mięśniowo-szkieletowego.
Środki ochrony indywidualnej, układ miejsca pracy i bezpieczeństwo pieszych
Środki ochrony indywidualnej uzupełniały, ale nie zastępowały, kontroli technicznych i administracyjnych. Typowe środki ochrony indywidualnej (PPE) stosowane w strefach podnoszenia palet obejmowały obuwie ochronne ze wzmocnionymi noskami, odzież odblaskową oraz, w razie potrzeby, kaski, rękawice i okulary ochronne. Strefy ładowania wózków elektrycznych lub układnic wymagały dodatkowych środków ochrony indywidualnej, wentylacji i zabezpieczeń przeciwpożarowych ze względu na zagrożenia związane z akumulatorami. W obiektach obsługujących chemikalia lub w systemach zamrażania kriogenicznego wprowadzono środki ochrony indywidualnej odporne na działanie chemikaliów oraz monitoring tlenu, tam gdzie było to możliwe.
Układ miejsca pracy miał istotny wpływ na liczbę wypadków. Czyste, dobrze oznakowane ścieżki, suche podłogi i odpowiednie oświetlenie zmniejszyły ryzyko kolizji i poślizgnięcia. Projektanci umieścili chodniki dla pieszych z dala od głównych tras dla ciężarówek oraz zastosowali barierki ochronne, lusterka i wizualne systemy ostrzegawcze w pobliżu krawędzi doków i narożników o ograniczonej widoczności. Pracodawcy dbali o stan regałów, pomostów i nawierzchni, aby zapobiec zawaleniom i najazdom na krawędzie. W połączeniu z surowymi zasadami pierwszeństwa przejazdu i użyciem sygnału dźwiękowego na skrzyżowaniach, środki te stworzyły wielowarstwową ochronę dla pieszych i operatorów.
Konserwacja, monitorowanie i zarządzanie cyklem życia
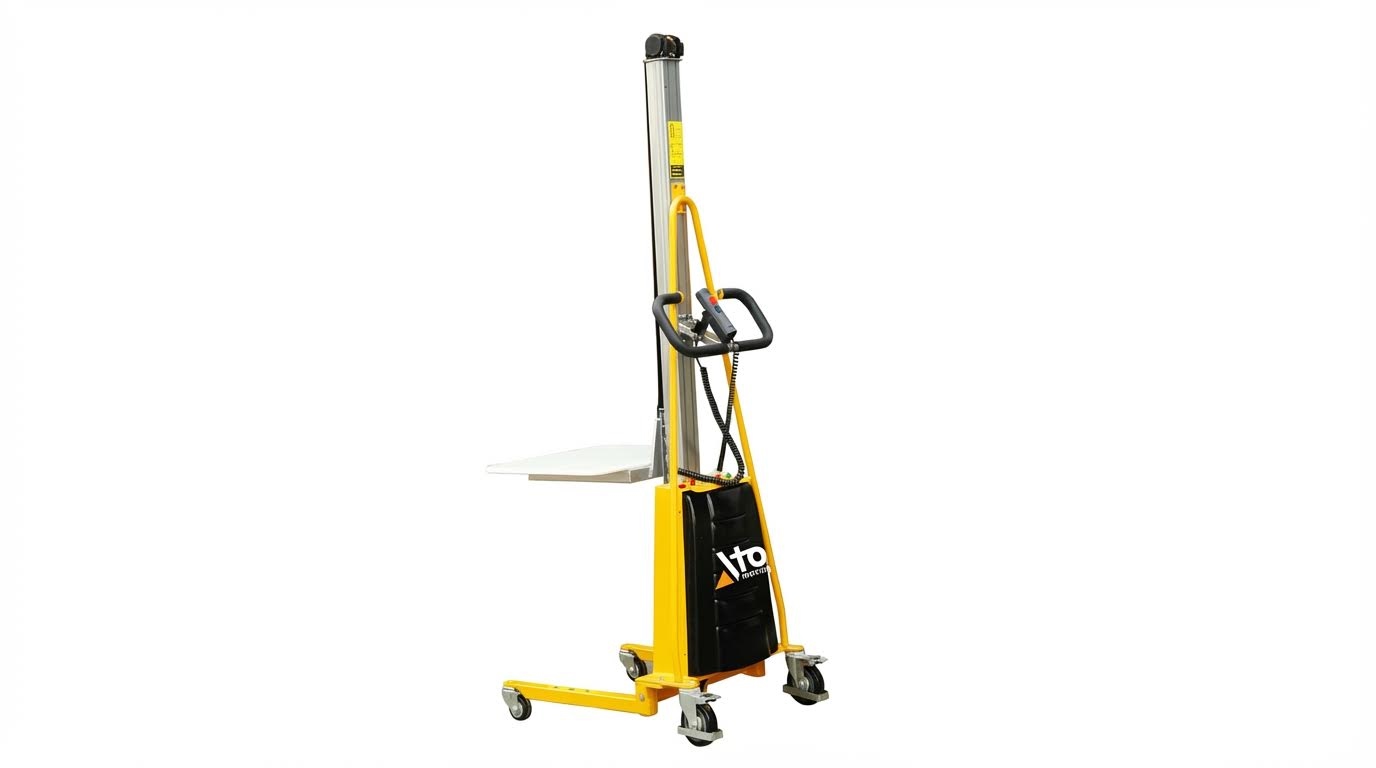
Konserwacja, monitorowanie i zarządzanie cyklem życia determinowały długoterminowe bezpieczeństwo, dostępność i koszt urządzeń do podnoszenia palet. Zespoły inżynierów ustrukturyzowały te działania, uwzględniając ryzyko, cykl pracy i wymogi prawne. Skuteczne programy integrowały konserwację zapobiegawczą, monitorowanie stanu i przejrzyste procesy zgłaszania usterek. Narzędzia cyfrowe w coraz większym stopniu wspierały podejmowanie decyzji dotyczących napraw, wymian i modernizacji w oparciu o dane.
Konserwacja zapobiegawcza wózków widłowych i wózków widłowych
Konserwacja zapobiegawcza elektrycznych wózków widłowych i wózków ręcznych opierała się na ustalonych odstępach czasu, powiązanych z godzinami pracy. Typowy harmonogram zakładał 8 godzin pracy dziennie, czyli około 200 godzin miesięcznie. Codzienne zadania obejmowały wizualną kontrolę uszkodzeń, weryfikację poziomu oleju hydraulicznego, kontrolę naładowania akumulatorów oraz czyszczenie miejsc o wysokim stopniu zanieczyszczenia. Cotygodniowe czynności, trwające około 50 godzin pracy, obejmowały weryfikację działania hamulców, czyszczenie układu kierowniczego oraz potwierdzenie luzu hamulcowego w zakresie od 0.2 mm do 0.8 mm.
Miesięczna konserwacja, co około 200 godzin, obejmowała działanie klaksonu, obsługę glebogryzarki, integralność podwozia, stan wideł i układu zawieszenia, wycieki z przewodów hydraulicznych oraz podzespoły elektryczne. Kwartalne prace konserwacyjne, co około 600 godzin, obejmowały powtarzane comiesięczne kontrole oraz dodatkowo inspekcję styczników, szczotek węglowych i komutatorów, w tym polerowanie lub wymianę zużytych części. W przypadku ręcznych wózków paletowych inżynierowie kładli nacisk na smarowanie kół i przegubów, inspekcję wideł i uchwytów pod kątem pęknięć oraz kontrole układu hydraulicznego. Zakłady o dużym natężeniu ruchu lub pracujące w trudnych warunkach skróciły te interwały i korzystały z dzienników konserwacji, aby śledzić wykonanie prac i ustalenia.
Pielęgnacja akumulatora, układu hydraulicznego i hamulcowego
Pielęgnacja akumulatorów w układarkach elektrycznych koncentrowała się na zarządzaniu ładowaniem i kontroli elektrolitu. Operatorzy codziennie sprawdzali poziom naładowania i przestrzegali instrukcji producenta dotyczących częstotliwości i czasu ładowania, aby uniknąć głębokiego rozładowania lub chronicznego, częściowego ładowania. Personel konserwacyjny sprawdzał poziom elektrolitu, uzupełniał go wodą oczyszczoną i weryfikował gęstość elektrolitu po pełnym naładowaniu, na przykład około 10.67 funta/galon (ok. 4,7 kg/l) w przypadku typowych akumulatorów kwasowo-ołowiowych. Kontrolowali również temperaturę otoczenia, ponieważ ekstremalne ciepło lub zimno przyspieszało degradację i zmniejszało pojemność.
Układy hydrauliczne wymagały odpowiedniej klasy i objętości oleju, dopasowanej do wysokości podnoszenia. Na przykład, zalecane ilości to 5 l na wysokości 2.5 m, 5.5 l na wysokości 3.0 m, 5.7 l na wysokości 3.3 m i 6 l na wysokości 3.5 m. Technicy sprawdzali szczelność cylindrów, przewodów i złączy oraz monitorowali wydajność podnoszenia pod kątem oznak wewnętrznego obejścia. Układy hamulcowe w układarkach z napędem wymagały regularnej weryfikacji luzu w zakresie 0.2–0.8 mm, równomiernej reakcji pedału lub dyszla oraz czystych i suchych powierzchni ciernych. Udokumentowane kontrole tych trzech podsystemów ograniczyły nieplanowane przestoje i złagodziły katastrofalne w skutkach awarie.
Wykrywanie błędów, raportowanie i rozwiązywanie problemów
Operatorzy odegrali pierwszoplanową rolę we wczesnym wykrywaniu usterek. Programy szkoleniowe uczyły rozpoznawania nietypowych dźwięków, wibracji, powolnego podnoszenia lub zmian w reakcji układu kierowniczego i hamulcowego. Przejrzyste kanały zgłaszania usterek, takie jak oznaczone formularze usterek lub cyfrowe zlecenia robocze, zapewniały szybkie docieranie zgłoszeń do zespołów konserwacyjnych. Zakłady natychmiast wycofywały z eksploatacji niebezpieczne jednostki i rejestrowały każdą usterkę wraz z datą, objawami i działaniami naprawczymi.
Do typowych usterek w elektrycznych układarkach należały problemy z napędem spowodowane przepaleniem bezpieczników, wadliwymi wyłącznikami zasilania, luźnymi połączeniami akumulatorów lub awarią styczników. Usterki podnoszenia często wynikały z przeciążenia, niskiego ciśnienia w zaworze przelewowym, wewnętrznego wycieku w siłowniku podnoszenia, niedoboru oleju hydraulicznego, niskiego napięcia akumulatora, uszkodzenia silników pomp lub wadliwych wyłączników podnoszenia. W przypadku wózków ręcznych, utrudnione manewrowanie często wskazywało na obecność zanieczyszczeń w kołach lub niewystarczające smarowanie. Zespoły konserwacyjne postępowały zgodnie ze schematem rozwiązywania problemów, zaczynając od zasilania, sterowania i blokad bezpieczeństwa, a następnie przechodząc do podsystemów hydraulicznych i mechanicznych. Tylko wykwalifikowany personel zajmował się skomplikowanymi naprawami elektrycznymi lub hydraulicznymi, aby zachować zgodność z przepisami bezpieczeństwa.
Metryki, cyfrowe bliźniaki i konserwacja predykcyjna
Zespoły inżynieryjne coraz częściej wykorzystywały metryki i narzędzia cyfrowe do optymalizacji zarządzania cyklem życia urządzeń do podnoszenia palet. Kluczowe wskaźniki efektywności obejmowały średni czas między awariami, przestoje związane z konserwacją, koszty napraw na godzinę pracy oraz wskaźniki ponownego występowania usterek. Informacje zwrotne od operatorów i raporty o incydentach dostarczyły danych jakościowych na temat ergonomii i postrzeganej niezawodności. Te metryki uzasadniały zmiany konstrukcyjne, wymianę sprzętu lub dodatkowe szkolenia.
Podejścia do konserwacji predykcyjnej łączyły dane z czujników, historię konserwacji i profile operacyjne. Parametry takie jak prąd silnika, trendy napięcia akumulatora, liczba cykli podnoszenia i częstotliwość uruchamiania hamulców pomagały w prognozowaniu zużycia. W zaawansowanych obiektach modele cyfrowych bliźniaków wirtualnie reprezentowały układarki lub floty, umożliwiając symulację degradacji przy różnych obciążeniach i cyklach pracy. Modele te wspierały decyzje dotyczące częstotliwości przeglądów i modernizacji podzespołów. Nawet
Podsumowanie i praktyczne wytyczne dotyczące wdrożenia
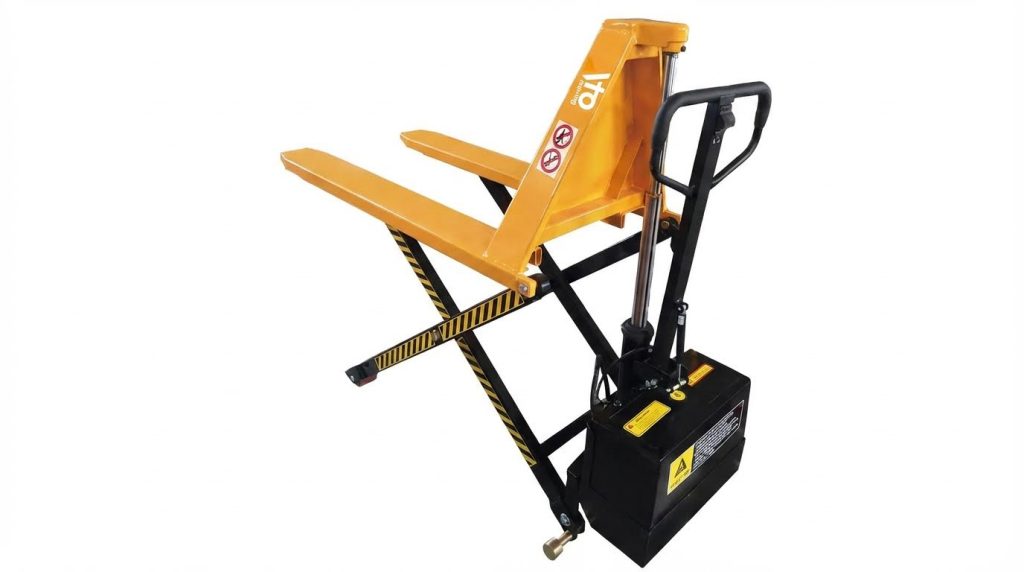
Bezpieczeństwo podnoszenia palet zależało od odpowiednich środków kontroli inżynieryjnej, dyscypliny operacyjnej i zorganizowanej konserwacji. Oceny ryzyka i ergonomia konstrukcji ograniczyły narażenie na konieczność ręcznego przenoszenia ładunków i wpłynęły na wybór wózków widłowych , podnośników, podnośników i automatyzacji paletyzacji. Prawidłowa konstrukcja regałów, doków i ścieżek przejazdu zapewniała stabilność ładunków, kontrolowane nachylenia oraz wyraźne oddzielenie pieszych od pojazdów. Zastosowanie kryteriów podnoszenia NIOSH i danych MSD pomogło inżynierom uzasadnić automatyzację i półautomatyzację w przypadku przekroczenia limitów ręcznych.
Bezpieczna obsługa wymagała przeszkolonych i certyfikowanych operatorów, zwłaszcza wózków widłowych, z możliwością doszkalania się co około trzy lata. Codzienne kontrole przed użyciem, kontrole bezpieczeństwa funkcjonalnego oraz ścisłe przestrzeganie udźwigu znamionowego ograniczały ryzyko przewrócenia się i upuszczenia ładunku. W zakładach egzekwowano zasady dotyczące środków ochrony indywidualnej, kontrolowano dostęp dla pieszych oraz utrzymywano czyste, dobrze oświetlone przejścia i doki, aby spełnić wymogi OSHA i podobne przepisy. Procedury awaryjne, w tym wyłączanie sprzętu i ewakuacja, musiały być zintegrowane z planami działań awaryjnych dla całego zakładu.
Zarządzanie cyklem życia łączy w sobie konserwację zapobiegawczą, monitorowanie stanu i ustrukturyzowane raportowanie usterek. Interwały konserwacji oparte na czasie mierzono w godzinach pracy, z codziennymi kontrolami, zadaniami co 50, 200 i 600 godzin w przypadku wózków elektrycznych , obejmującymi kontrolę ilości oleju hydraulicznego, luzów hamulców i elektrolitu w akumulatorach. W przypadku ręcznych wózków paletowych regularne smarowanie, kontrola kół i kontrole hydrauliczne pozwoliły zachować zwrotność i wydajność podnoszenia. Rejestry konserwacji, etykiety usterek i zasady wycofania z eksploatacji zmniejszyły prawdopodobieństwo wystąpienia poważnych awarii.
Zakłady coraz częściej wdrażały narzędzia cyfrowe, takie jak telematyka, wskaźniki konserwacji i cyfrowe bliźniaki, aby przejść od konserwacji reaktywnej do predykcyjnej. Narzędzia te wspierały decyzje dotyczące optymalnego doboru wielkości floty, terminów wymiany oraz ukierunkowanych interwencji ergonomicznych. W praktyce organizacje wdrażały podejście wielowarstwowe: eliminowały lub automatyzowały niebezpieczne operacje podnoszenia, tam gdzie to możliwe, projektowały bezpieczniejsze systemy dla pozostałych zadań, wdrażały solidne procedury operacyjne oraz stale monitorowały wydajność i dane dotyczące incydentów. Ta zrównoważona strategia umożliwiła stopniowe wdrażanie technologii przy jednoczesnym zachowaniu zgodności z przepisami i poprawie stanu zdrowia pracowników w dłuższej perspektywie.