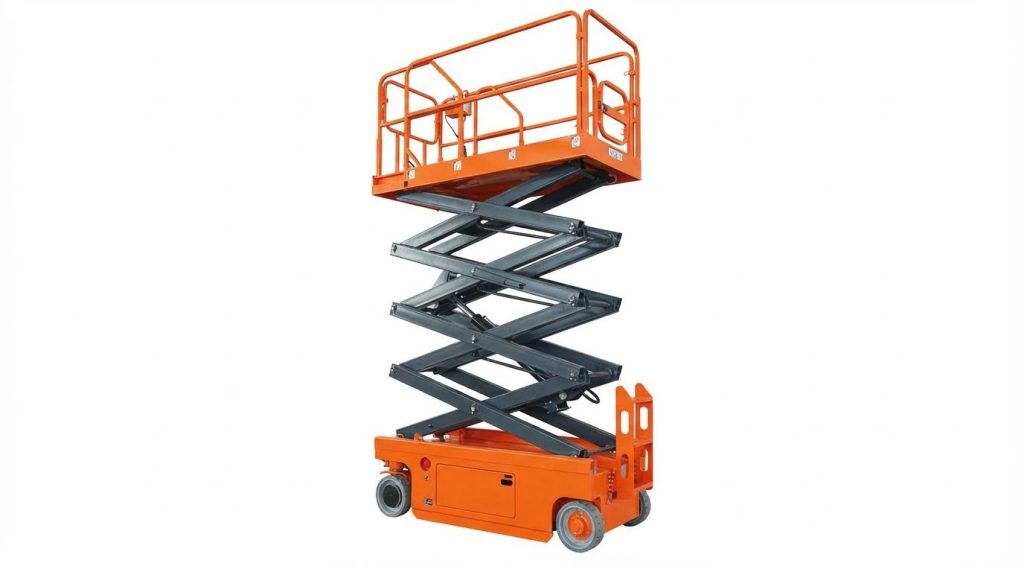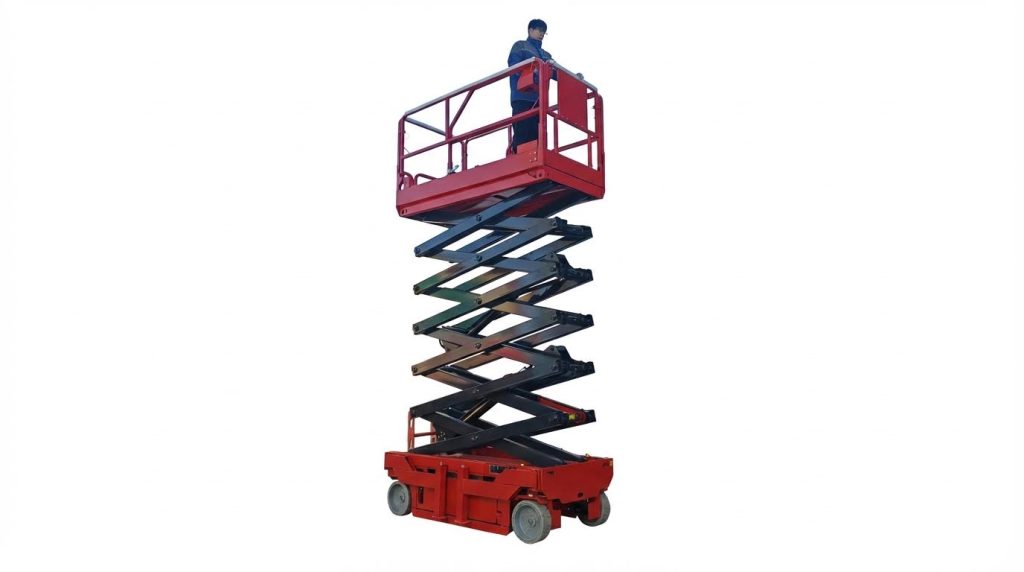
As plataformas elevatórias hidráulicas tipo tesoura dependem de estruturas e sistemas hidráulicos altamente integrados para elevar plataformas com segurança e eficiência. Este artigo examina a geometria central da tesoura e os caminhos de carga, relacionando esses aspectos mecânicos ao projeto do circuito hidráulico e às estratégias de controle. Também detalha os modos de falha comuns, as práticas de manutenção e os diagnósticos para os subsistemas hidráulico, estrutural e elétrico. Por fim, resume as diretrizes de melhores práticas e as tendências de projeto emergentes que aprimoram a confiabilidade, a segurança e o desempenho ao longo do ciclo de vida das plataformas elevatórias industriais tipo tesoura.
Geometria e trajetória de carga do elevador de tesoura principal
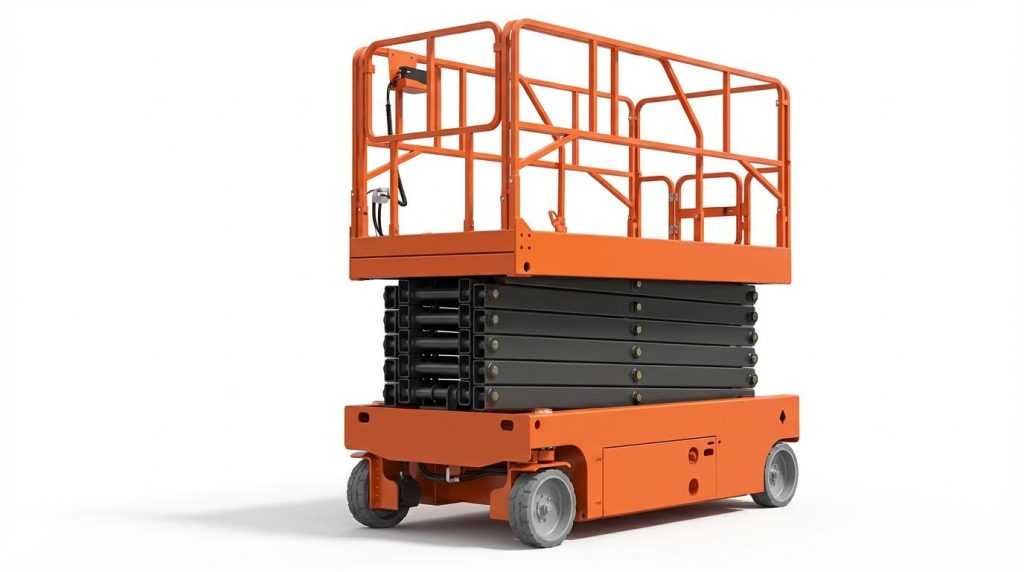
A geometria central definiu a eficiência, a capacidade e a margem de segurança das plataformas elevatórias hidráulicas tipo tesoura . Os engenheiros basearam-se numa compreensão clara dos caminhos de carga através dos braços, pivôs e plataforma para evitar sobrecarga e instabilidade. A geometria também determinou os requisitos de força dos cilindros e influenciou o dimensionamento do circuito hidráulico. Um projeto robusto equilibrou a altura compacta quando recolhida, o curso necessário e a rigidez estrutural.
Cinemática e vantagem mecânica do braço de tesoura
A cinemática do braço articulado converte o curso linear do cilindro em movimento vertical da plataforma. Em alturas baixas da plataforma, o ângulo do braço em relação à base permanecia raso, de modo que a vantagem mecânica se mantinha alta. O cilindro necessitava de pressão relativamente baixa, mas fornecia um deslocamento vertical limitado por milímetro de curso. À medida que a plataforma subia e o ângulo do braço aumentava, a vantagem mecânica diminuía, exigindo maior força do cilindro para a mesma carga. Os projetistas, portanto, dimensionaram os cilindros e os limites de pressão hidráulica para a condição de ângulo baixo mais crítica, onde as forças internas nos pinos e braços atingiam o pico. A análise cinemática também estabeleceu restrições para a altura máxima da plataforma, o comprimento dobrado e a interferência entre os braços cruzados e as mangueiras.
Projeto de plataforma, base e ponto de pivô
A plataforma distribuía as cargas aplicadas por pessoal, ferramentas e materiais nos braços articulados . Os engenheiros especificaram a espessura da placa de base, os reforços e os pontos de fixação do guarda-corpo para controlar a deflexão local e atender às normas de segurança. A estrutura de base ancorava o conjunto articulado ao chassi ou fosso e transferia as cargas para o solo com área de apoio adequada. A localização dos pontos de articulação ao longo dos braços determinava o curso de elevação, a estabilidade lateral e a força necessária nos cilindros. Buchas, pinos e suportes nesses pontos de articulação suportavam cisalhamento e flexão cíclicos; portanto, os projetistas selecionaram diâmetros e materiais para ciclos de trabalho definidos e os inspecionaram quanto ao desgaste durante a manutenção. O alinhamento correto dos pontos de articulação limitava o travamento e reduzia os picos de pressão hidráulica durante o movimento.
Rigidez estrutural, deflexão e estabilidade
A rigidez estrutural determinou a solidez percebida da plataforma e influenciou a confiança do operador. Os engenheiros controlaram a deflexão dos braços e da plataforma utilizando vigas de seção fechada, profundidade adequada dos braços e contraventamento onde necessário. A deflexão vertical sob carga nominal permaneceu dentro dos limites definidos pelas normas para elevadores industriais. A rigidez lateral e torsional também foi importante, especialmente para elevadores altos e estreitos expostos a cargas laterais ou vento em uso externo. A análise de estabilidade considerou o centro de gravidade combinado do elevador e da carga em relação ao polígono de apoio da base. Os projetistas avaliaram os momentos de tombamento provenientes de cargas excêntricas e forças horizontais e os compararam com os momentos de restauração. Eles integraram estabilizadores ou apoios laterais onde necessário e definiram envelopes operacionais que os operadores seguiram durante as verificações pré-uso.
Capacidades de carga, ciclos de trabalho e vida útil à fadiga
As classificações de carga representavam a carga máxima permitida da plataforma, incluindo pessoal e equipamentos, sob condições específicas. Os engenheiros derivaram essas classificações de casos de carga estática e dinâmica com fatores de segurança definidos contra escoamento e flambagem. Os ciclos de trabalho descreviam o número esperado de operações de elevação e descida e a proporção de tempo sob carga, orientando o projeto de fadiga. Os braços da tesoura, os pivôs e as soldas estavam sujeitos a cargas de alto ciclo, portanto, os projetistas utilizaram detalhes resistentes à fadiga e verificaram as faixas de tensão com base em dados S-N. Os componentes hidráulicos e os pinos foram dimensionados tanto para a carga máxima quanto para os ciclos cumulativos. As classes de serviço documentadas e os intervalos de manutenção estavam alinhados com os padrões de uso reais para preservar a vida útil à fadiga e manter as margens de segurança estrutural intactas durante toda a vida útil do elevador.
Circuitos hidráulicos e operação de elevação
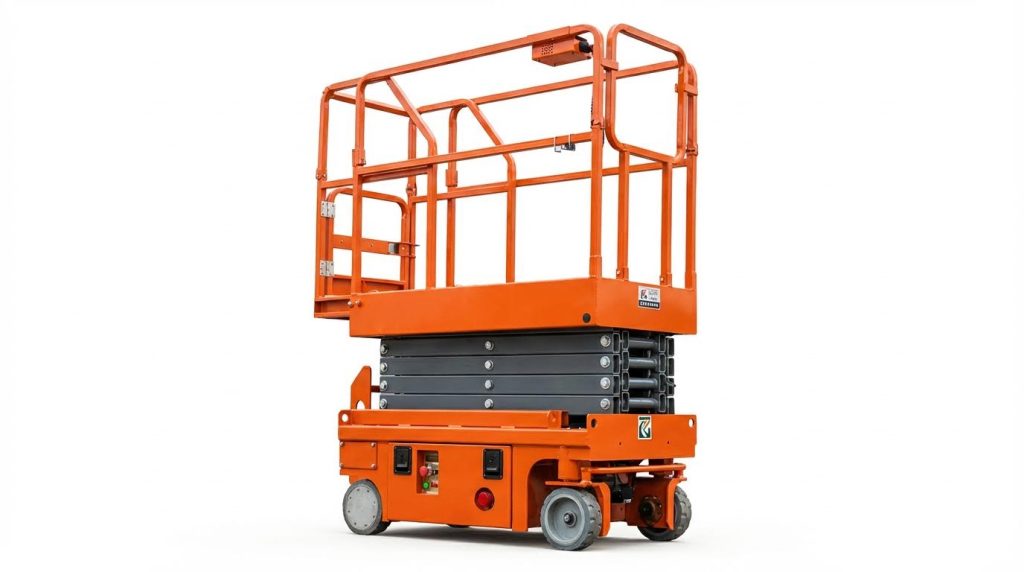
Os circuitos hidráulicos em plataformas elevatórias tipo tesoura convertem energia elétrica ou do motor em movimento linear controlado nos cilindros de elevação. Os projetistas equilibram o fluxo, a pressão e o dimensionamento dos componentes para atingir a velocidade, a capacidade e a precisão de posicionamento necessárias da plataforma. A operação segura depende do comportamento previsível durante a elevação, a sustentação e a descida, mesmo sob cargas e temperaturas variáveis. A compreensão do funcionamento dos circuitos permitiu que engenheiros e técnicos diagnosticassem falhas rapidamente e implementassem estratégias de controle robustas.
Fundamentos de dimensionamento de bombas, motores e cilindros
Os engenheiros dimensionaram a bomba hidráulica e o motor elétrico para fornecer a vazão necessária na pressão máxima de trabalho, com margem adequada. O deslocamento da bomba e a potência do motor determinaram a velocidade de elevação da plataforma, considerando o diâmetro do cilindro, o curso e a relação de movimento do mecanismo de tesoura. A área do cilindro definiu a força de elevação teórica como o produto da pressão pela área efetiva, enquanto o diâmetro da haste influenciou a força de retração e a resistência à flambagem. Os projetistas verificaram os ciclos de trabalho para evitar o superaquecimento do motor e garantiram que o volume do reservatório limitasse o aumento da temperatura do óleo durante elevações repetidas.
A geometria em tesoura amplificou o curso do cilindro, resultando em maior deslocamento da plataforma, de modo que pequenas alterações no tamanho do cilindro afetaram significativamente o desempenho. Os engenheiros verificaram se a pressão máxima sob carga nominal permanecia abaixo das configurações da válvula de alívio e das classificações de pressão dos componentes. Eles também consideraram os requisitos de torque de partida do motor, especialmente em condições de frio com alta viscosidade do óleo. Esse processo de dimensionamento equilibrou a eficiência energética, o tempo de resposta e a confiabilidade a longo prazo.
Funções das válvulas de alívio, retenção e rebaixamento.
As válvulas de alívio protegiam o circuito hidráulico limitando a pressão máxima, tipicamente em torno de 16 MPa em plataformas elevatórias industriais tipo tesoura . Se a carga ou um bloqueio fizesse com que a pressão excedesse o ponto de ajuste, a válvula de alívio abria e redirecionava o fluxo de volta para o tanque, evitando a ruptura da mangueira ou do cilindro. Um ajuste incorreto da válvula de alívio ou contaminação poderiam causar elevação lenta, incapacidade de atingir a altura máxima ou superaquecimento devido ao fluxo contínuo de desvio. Os procedimentos de manutenção exigiam a limpeza e o reajuste das válvulas de alívio quando as leituras de pressão se desviassem das especificações.
As válvulas de retenção mantinham a carga, impedindo o fluxo reverso quando a bomba parava ou quando as válvulas direcionais se centralizavam. As válvulas de retenção eletromagnéticas em plataformas aéreas travavam os cilindros para minimizar a descida involuntária, e falhas nessas válvulas levavam a descidas não intencionais. As válvulas de descida controlavam a descarga do lado do cilindro que suportava a carga, regulando a velocidade de descida e garantindo um movimento suave. Válvulas de descida manuais abertas ou com vazamento, ou carretéis travados, causavam elevação lenta, ausência de elevação ou descida descontrolada; portanto, os técnicos inspecionavam essas válvulas logo no início da solução de problemas.
Seleção de óleo, controle de temperatura e filtragem
A seleção do óleo hidráulico afetou a eficiência, o desgaste e o desempenho em baixas temperaturas das plataformas elevatórias tipo tesoura . Os fabricantes especificaram graus ISO VG, como HL-N46 ou Super Highland 32, adequando a viscosidade à temperatura ambiente esperada, entre 0 °C e 40 °C. Óleos excessivamente viscosos aumentaram as perdas de pressão e as cargas de partida, enquanto óleos de baixa viscosidade reduziram a espessura da película lubrificante e aceleraram o desgaste da bomba e das válvulas. Os operadores seguiram as recomendações de trocar o óleo após 200 horas de operação inicial e, posteriormente, aproximadamente a cada seis meses em condições normais.
As estratégias de filtragem mantiveram a contaminação por partículas abaixo dos níveis de limpeza desejados, utilizando filtros na linha de retorno, peneiras e limpeza periódica do tanque. Peneiras ou filtros obstruídos restringiam o fluxo e causavam elevação lenta ou cavitação, portanto, os cronogramas de manutenção incluíam inspeção e substituição regulares. O controle térmico dependia do dimensionamento correto do reservatório, do resfriamento ambiente e da prevenção de condições de parada prolongada que aqueciam o óleo rapidamente. Aumento anormal da temperatura ou operação ruidosa sinalizavam problemas como vazamento interno, bypass da válvula de alívio ou degradação da bomba, exigindo inspeção imediata antes de qualquer uso posterior.
Controle Proporcional, Deriva e Regulação de Velocidade
Os projetistas de plataformas elevatórias tipo tesoura utilizaram válvulas de controle de fluxo e proporcionais para regular a velocidade da plataforma e obter um movimento suave. Válvulas de alívio ou de dosagem permitiam que os técnicos ajustassem a velocidade de movimento da tesoura girando os plugues no sentido horário.
Modos de falha, manutenção e diagnóstico
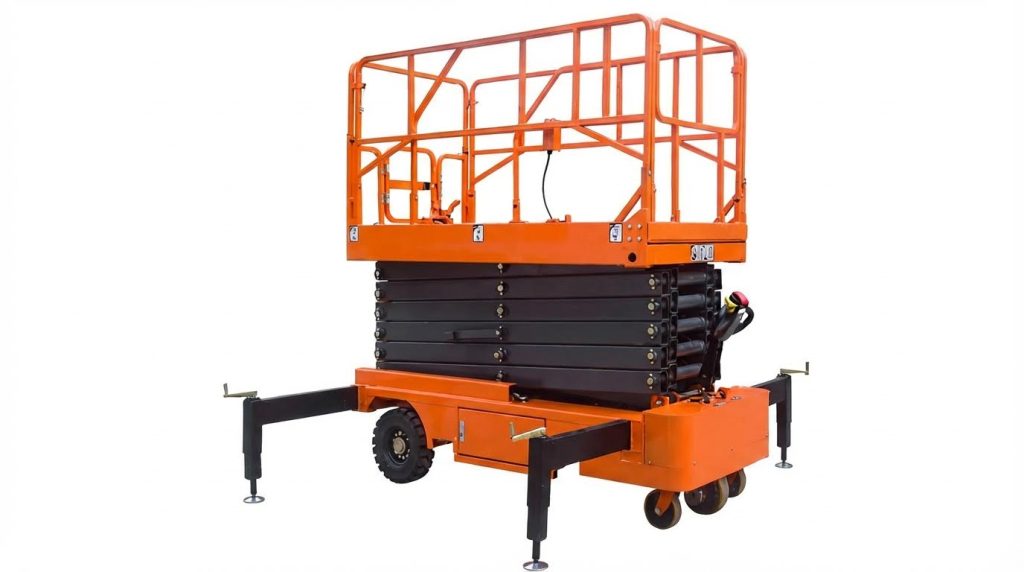
Vazamentos hidráulicos, desgaste de vedações e degradação de mangueiras.
As plataformas elevatórias hidráulicas tipo tesoura operavam em circuitos selados, portanto, qualquer vazamento reduzia diretamente a eficiência de elevação e as margens de segurança. Os locais típicos de vazamento incluíam vedações da haste do cilindro, anéis de vedação do coletor, conexões rápidas e terminais de mangueiras flexíveis. O desgaste progressivo das vedações causava desvio interno, o que reduzia a força efetiva do cilindro sem perda externa óbvia de óleo. Vazamentos externos reduziam a pressão do sistema, contaminavam as áreas de trabalho e aumentavam os riscos de escorregamento ao redor da estrutura de base.
Os mecanismos de degradação incluíram o envelhecimento térmico dos elastômeros, a incompatibilidade química com óleos não aprovados e a abrasão causada por fluido contaminado. As coberturas das mangueiras racharam devido à exposição ultravioleta e à fadiga por flexão, enquanto as camadas de reforço corroeram ou romperam sob pressão cíclica. Os técnicos inspecionaram as conexões em busca de umidade, névoa de óleo, rachaduras nas capas das mangueiras e amolecimento da borracha nos pontos de fixação. As ações corretivas envolveram a substituição das mangueiras e vedações danificadas, a reposição do fluido aos níveis especificados pelo fabricante e a purga do ar antes dos testes funcionais.
Vazamentos não corrigidos resultavam em redução da capacidade nominal, movimento errático da plataforma e maior risco de deslizamento ou queda repentina. A prática da indústria exigia verificações de vazamento durante cada inspeção pré-uso e auditorias detalhadas da condição das mangueiras em intervalos de uma hora definidos. O uso de materiais de vedação e construções de mangueiras aprovados pelo fabricante ajudava a manter a compatibilidade com os óleos hidráulicos e faixas de temperatura especificados. Os reparos de vazamentos documentados garantiam a conformidade com os padrões de segurança e os procedimentos internos de manutenção.
Solução de problemas de decolagem lenta, ausência de decolagem e descida lenta
Condições de elevação lenta ou nula indicavam pressão hidráulica insuficiente no cilindro de elevação ou interferência mecânica na estrutura da plataforma elevatória . Quando o motor funcionava, mas a plataforma não subia, as causas principais incluíam rotação de fase reversa em unidades trifásicas, bombas danificadas, válvulas de retenção travadas ou energizadas abertas e válvulas de alívio mal ajustadas liberando pressão. Filtros contaminados, válvulas de descida manual parcialmente fechadas e baixos níveis de óleo também reduziam o fluxo volumétrico e prolongavam o tempo de elevação. Os técnicos verificavam o nível de óleo, a rotação da bomba e a pressão do sistema nos pontos de teste antes de desmontar os componentes.
A impossibilidade de elevação com o motor parado sugeria problemas elétricos, como disjuntores desarmados, tensão de alimentação insuficiente, contatores com defeito ou interruptores de controle abertos. Os passos de diagnóstico seguiram uma sequência estruturada: confirmar a alimentação, verificar a continuidade do circuito de controle, verificar as tensões das bobinas das válvulas solenoides e, em seguida, avaliar o travamento mecânico nos braços da tesoura ou nas guias da plataforma. O excesso de massa na plataforma acima da carga nominal também impedia a elevação e exigia descarregamento imediato e verificação da capacidade. Restaurar as configurações corretas da válvula de alívio aos valores de fábrica, normalmente na casa das dezenas de megapascais, garantiu que o circuito fornecesse a força projetada, protegendo a estrutura e as mangueiras.
A deriva durante um teste de retenção estática indicou vazamento interno em vez de deformação estrutural externa. As causas comuns incluíam vedações de pistão do cilindro desgastadas, válvulas de retenção contaminadas ou danificadas e válvulas de descida com vazamento ou acionamentos manuais deixados entreabertos. Os técnicos mediram a taxa de deriva sob uma carga fixa e a compararam com os limites permitidos no manual de serviço. As medidas corretivas envolveram a limpeza ou substituição de válvulas, a vedação dos cilindros e a lavagem dos circuitos contaminados para remover as partículas que impediam o fechamento completo da válvula.
Proteção térmica, falhas no motor e problemas de energia
As unidades hidráulicas das plataformas elevatórias tipo tesoura dependiam de motores elétricos protegidos por dispositivos térmicos para evitar danos ao enrolamento. Ciclos frequentes, altas temperaturas ambientes ou operação prolongada próxima à carga máxima aumentavam a corrente e a temperatura do motor. Os protetores térmicos interrompiam o circuito quando o motor superaquecia, resultando na sua inoperância apesar da tensão de linha disponível. Após o resfriamento, os protetores com rearme automático religavam o circuito, mas disparos repetidos indicavam sobrecarga ou problemas de alimentação subjacentes que exigiam correção em vez de simplesmente desativar o dispositivo.
As falhas de partida dos motores surgiram devido a monofásico, baixa tensão de alimentação, contatores defeituosos ou relés de sobrecarga abertos. O diagnóstico em campo incluiu a verificação das tensões entre fases, a inspeção dos contatos dos contatores e a verificação da tensão de controle nos terminais da bobina quando o comando de subida estava ativo. Os testes de resistência de isolamento identificaram a degradação do enrolamento antes da falha catastrófica. Para os motores que funcionavam, mas forneciam baixo torque, os técnicos avaliaram a queda de tensão na alimentação sob carga, o arrasto mecânico na bomba e o desgaste interno da bomba que reduzia a eficiência volumétrica.
A qualidade da energia e a integridade da fiação influenciaram fortemente o desempenho e a confiabilidade do sistema hidráulico. Cabos subdimensionados causaram quedas de tensão, especialmente em longas distâncias até os elevadores móveis, o que reduziu o torque do motor e
Resumo das melhores práticas e tendências de design
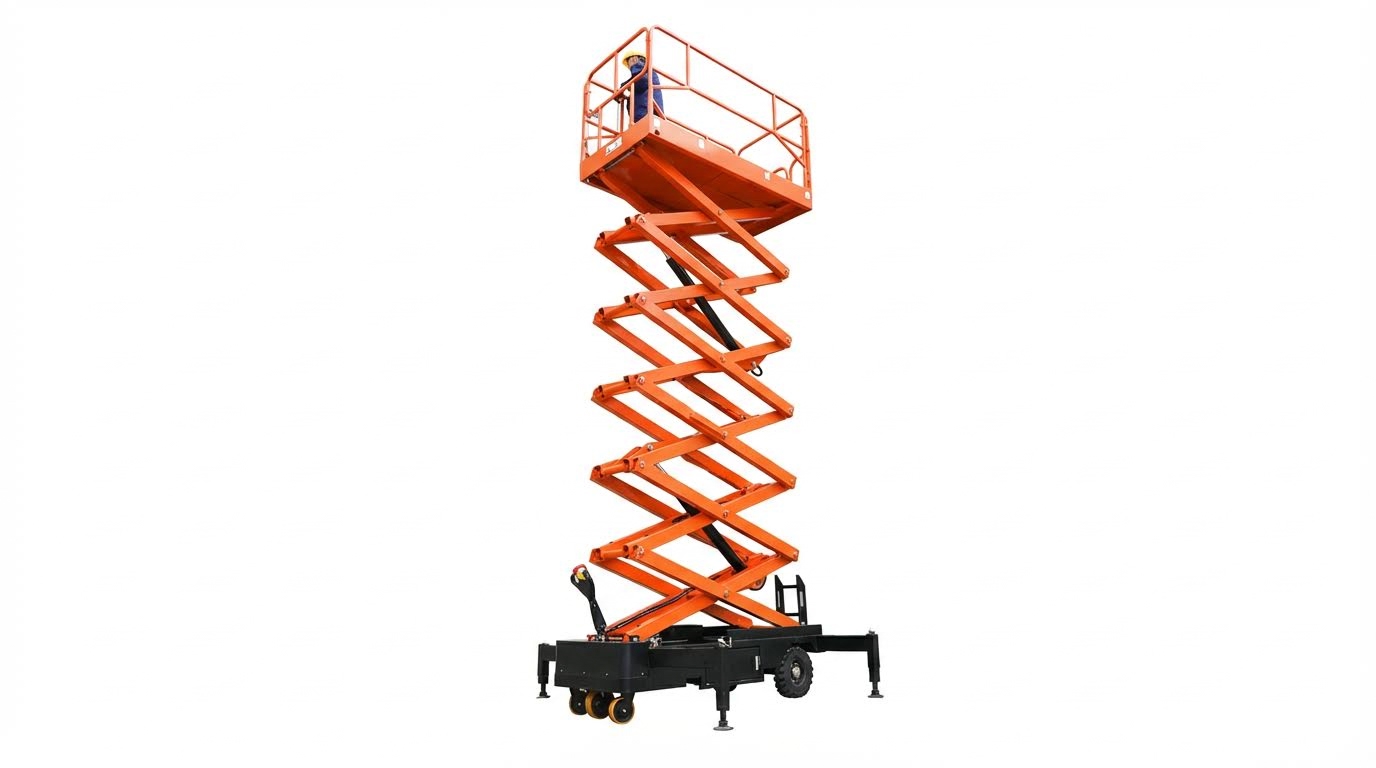
O projeto e a operação de plataformas elevatórias hidráulicas tipo tesoura dependiam de uma integração precisa entre estrutura, hidráulica e controles. As melhores práticas combinavam geometria robusta da tesoura, componentes hidráulicos dimensionados corretamente e manutenção rigorosa para preservar a capacidade de elevação e as margens de segurança ao longo da vida útil. Dados de campo mostraram que a integridade hidráulica, particularmente a prevenção de vazamentos e o desempenho das válvulas de controle, afetava diretamente o comportamento da plataforma, incluindo velocidade de elevação, deriva descendente e estabilidade. Com o envelhecimento das frotas, programas de inspeção estruturados tornaram-se a principal ferramenta para conter paradas não planejadas e riscos de incidentes.
As melhores práticas de operação e manutenção enfatizavam circuitos hidráulicos selados e sem vazamentos, trocas regulares de fluido e estrita observância das especificações do fabricante. Os técnicos inspecionavam mangueiras, cilindros e conexões em busca de vazamentos ou abrasões, verificavam as configurações das válvulas de alívio e confirmavam o funcionamento correto das válvulas de retenção e abaixamento antes de retornar o equipamento ao serviço. As verificações diárias pré-uso abrangiam o nível de óleo, ruídos anormais, aumento rápido da temperatura do óleo e movimentos erráticos da plataforma, com bloqueio imediato em caso de anomalias. O treinamento e a certificação dos operadores, complementados por recertificação periódica, reduziram as falhas relacionadas ao uso indevido, como sobrecarga, acionamento inadequado dos estabilizadores ou desativação dos dispositivos de segurança.
As tendências de projeto caminharam para maior transparência diagnóstica, controle mais preciso do movimento e maior confiabilidade ao longo do ciclo de vida. Os fabricantes incorporaram mais sensores de pressão, temperatura e posição, possibilitando códigos de falha mais claros e análises de causa raiz mais rápidas para problemas como elevação lenta, ausência de elevação ou desvios indesejados. Os controles evoluíram de simples válvulas liga/desliga para sistemas proporcionais ou modulados eletronicamente, aprimorando a regulação da velocidade e reduzindo os impactos nos braços articulados e pivôs. Ao mesmo tempo, os projetistas mantiveram fatores de segurança estrutural conservadores, refinaram os detalhes de soldagem e padronizaram os pontos de inspeção para simplificar as verificações de integridade estrutural.
Do ponto de vista da implementação, os proprietários de ativos obtiveram os maiores benefícios ao combinar projetos modernos com regimes de manutenção rigorosos. Isso incluiu intervalos de inspeção codificados para cilindros, mangueiras e válvulas; especificações documentadas de fluidos e graxas; e critérios claros para a substituição de componentes em vez de reparos no local. O alinhamento dos dados de manutenção com os modos de falha observados permitiu a otimização dos intervalos de serviço, reduzindo tanto as revisões prematuras quanto as intervenções tardias. Olhando para o futuro, espera-se que a integração com sistemas de manutenção digital, a análise preditiva da condição hidráulica e o aprimoramento de unidades de potência com eficiência energética reduzam os custos operacionais, mantendo ou melhorando o desempenho de segurança.