O manuseio seguro de tambores de aço, plástico e fibra em instalações industriais e armazéns exige uma abordagem integrada. O artigo completo examinou a avaliação de riscos, as obrigações regulamentares e os perigos específicos associados ao conteúdo dos tambores. Em seguida, abordou os controles de engenharia e os equipamentos dedicados ao manuseio de tambores , seguidos por práticas detalhadas de operação e armazenamento. Por fim, descreveu como projetar um programa robusto de manuseio de tambores, em conformidade com as normas, que reduza lesões, derramamentos e danos em todo o ciclo de vida do manuseio de materiais.
Avaliação de riscos, regulamentações e perigos associados a tambores
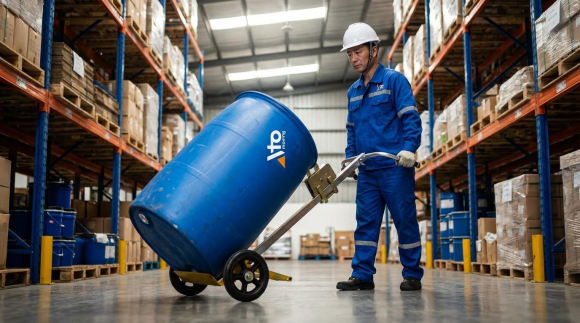
A avaliação de riscos para o manuseio de tambores em instalações industriais e armazéns exigiu uma análise estruturada das tarefas, ambientes e materiais. As instalações avaliaram tanto as operações de rotina quanto as atividades não rotineiras, como limpeza de derramamentos, sobreembalagem e consolidação de resíduos. Programas eficazes combinaram dados de incidentes, requisitos regulatórios e controles de engenharia para reduzir a exposição a riscos mecânicos e químicos. Esta seção abordou mecanismos de lesão, reconhecimento de perigos, contexto regulatório e riscos específicos de conteúdos perigosos e sensíveis a choques.
Modos típicos de lesão e estatísticas de incidentes
Os tipos de lesão mais comuns durante o manuseio de tambores incluíam distensões musculoesqueléticas, esmagamentos e exposição a produtos químicos. Entorses nas costas ocorriam quando os trabalhadores tentavam inclinar, virar ou rolar tambores de 208 litros (55 galões) com peso entre 180 e 360 kg sem auxílio mecânico. Dedos dos pés e das mãos esmagados resultavam do movimento descontrolado do tambor, pontos de pressão nas bordas e posicionamento inadequado das mãos sob ou ao lado da borda de rolamento. Dados de incidentes de transporte de agências como a PHMSA mostraram que danos causados por empilhadeiras, quedas de embalagens e bloqueios e escoras inadequados eram os principais fatores que contribuíam para vazamentos relacionados a tambores.
Tambores com vazamentos ou perfurações expunham os trabalhadores a substâncias corrosivas, tóxicas ou inflamáveis, principalmente quando os rótulos estavam ausentes ou eram ignorados. Investigações de incidentes frequentemente identificavam a falta de treinamento, a má organização e os métodos improvisados de manuseio como causas principais. Uma avaliação de risco eficaz, portanto, quantificava tanto a energia mecânica (massa e movimento dos tambores) quanto a gravidade do risco químico (toxicidade, inflamabilidade, reatividade). As fábricas que monitoravam quase acidentes, pequenos vazamentos e tendências de danos aos contêineres podiam ajustar proativamente os procedimentos e as especificações dos equipamentos.
Identificação de Perigos, Rotulagem e Revisão de FISPQ
A identificação de perigos começava com o rótulo do tambor e quaisquer placas ou marcações associadas. Os operadores revisavam os símbolos e a redação que indicavam conteúdo corrosivo, inflamável, oxidante, tóxico ou ambientalmente perigoso. Quando os tambores não tinham rótulo ou o rótulo era ilegível, a melhor prática era tratar o conteúdo como perigoso até que análises ou documentação confirmassem o contrário. Antes de mover um tambor, o pessoal inspecionava-o em busca de vazamentos, deformações, corrosão ou depósitos cristalinos que indicassem reação interna ou pressurização.
A revisão da Ficha de Dados de Segurança (FDS) do produto era uma etapa obrigatória antes do manuseio, transferência ou abertura. A FDS fornecia informações sobre propriedades físicas, pressão de vapor, ponto de fulgor, incompatibilidades e requisitos específicos de EPI e controle de derramamentos. Os trabalhadores utilizavam essas informações para selecionar luvas, proteção ocular e facial, calçados e proteção respiratória, além de definir zonas de exclusão. Para operações de limpeza ou reembalagem, a identificação de perigos também considerava misturas, embalagens de laboratório desconhecidas e tambores enterrados ou parcialmente enterrados, onde sistemas de detecção eram utilizados para localizar e caracterizar os recipientes. A rotulagem clara e o acesso atualizado à FDS reduziram significativamente os erros de manuseio e os eventos de exposição.
Quadro regulatório: Requisitos da OSHA, DOT e EPA
O manuseio seguro de tambores era regido por uma estrutura regulatória conjunta da OSHA, DOT e EPA. As normas da OSHA regiam a proteção do trabalhador, a integridade dos recipientes durante as operações de limpeza, a comunicação de riscos, os EPIs e o planejamento de resposta a emergências. Os tambores utilizados em operações com resíduos perigosos deviam atender aos requisitos da OSHA para inspeção, rotulagem e compatibilidade com o conteúdo. Os empregadores eram obrigados a fornecer tambores de recuperação, absorventes e equipamentos adequados de combate a incêndio para casos de vazamentos ou rupturas.
As normas do Departamento de Transportes (DOT) nos Títulos 49 do Código de Regulamentações Federais (49 CFR Partes 171–178) especificavam os requisitos de projeto, teste, fechamento e embalagem para tambores utilizados no transporte. As instalações precisavam seguir as instruções de fechamento do fabricante e as diretrizes do Departamento de Transportes para garantir que as tampas, os tampões e as juntas estivessem vedados para evitar vazamentos durante o transporte. As normas da Agência de Proteção Ambiental (EPA) nos Títulos 40 do Código de Regulamentações Federais (40 CFR Partes 264–265 e 300) abordavam o armazenamento, o tratamento e o descarte de resíduos perigosos, incluindo padrões de gerenciamento de contêineres. A conformidade exigia rotulagem adequada, contenção secundária para líquidos inflamáveis ou tóxicos de grande volume e envio somente para instalações de descarte licenciadas. Um programa robusto de tambores alinhou os procedimentos internos a essas normas e os submeteu à revisão por um comitê interno de segurança.
Conteúdo perigoso, inflamável e sensível a choques elétricos.
Tambores contendo materiais perigosos, inflamáveis ou sensíveis a choques elétricos apresentavam riscos elevados de segurança mecânica e de processo. Líquidos inflamáveis em recipientes de 208 litros (55 galões) exigiam segregação de fontes de ignição, como chamas abertas, superfícies metálicas quentes ou equipamentos elétricos não classificados. Regulamentos exigiam
Controles de engenharia e equipamentos para manuseio de tambores
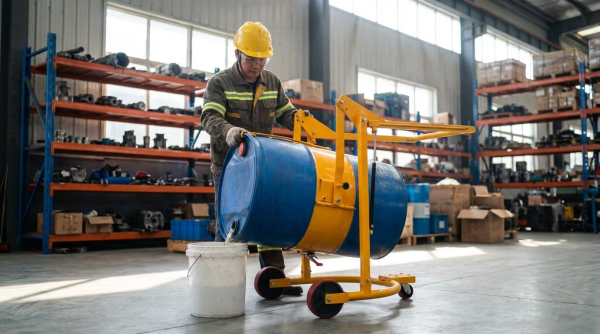
Os controles de engenharia para o manuseio de tambores reduziram o esforço manual, limitaram a exposição a produtos químicos e melhoraram a repetibilidade. As fábricas passaram a utilizar caminhões, plataformas, empilhadeiras e acessórios especialmente projetados, em vez de métodos improvisados. A seleção adequada dependia do tipo de tambor, sua massa, conteúdo e movimento necessário, como levantar, inclinar ou girar. A integração desses dispositivos com treinamento e procedimentos tornou-se a base de um sistema seguro para o manuseio de tambores.
Selecionando caminhões, plataformas rolantes, empilhadeiras e ferramentas para empilhadeiras
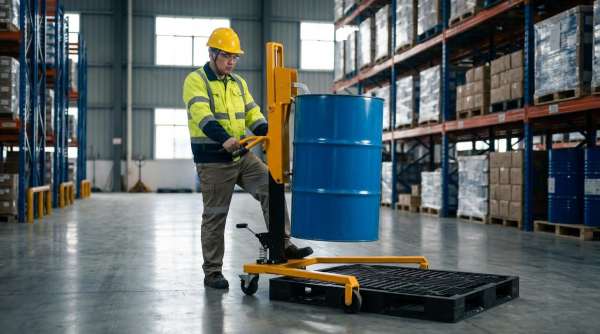
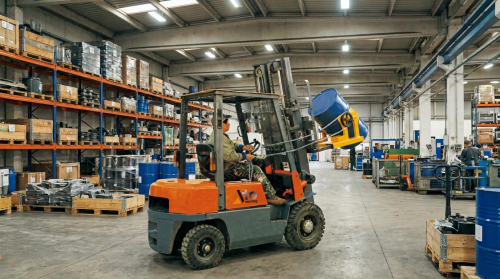
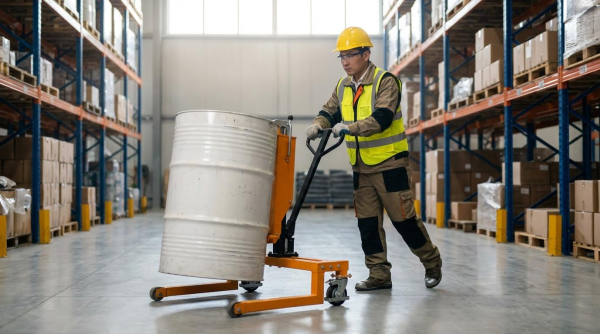
As instalações optavam por carrinhos e plataformas para tambores ao movimentar tambores individuais em curtas distâncias internas. Um típico carrinho pneumático de quatro rodas com estrutura de aço transportava até 450 kg e era compatível com tambores de 30 e 55 galões. Pés ajustáveis, ganchos para a borda e suportes seguros mantinham os tambores de aço, plástico ou fibra firmemente presos durante o transporte. Para maior produtividade ou armazenamento vertical, os operadores utilizavam empilhadeiras de tambores ou garras acopladas a empilhadeiras que prendiam o corpo ou a borda do tambor, mantendo a capacidade nominal e evitando perfurações na carcaça.
Os acessórios para tambores de empilhadeiras permitiam a movimentação de paletes e o empilhamento em grandes alturas, mas exigiam atenção rigorosa ao espaçamento dos garfos e à condição dos paletes. Os operadores verificavam se os paletes estavam livres de pregos ou bordas afiadas que pudessem perfurar os tambores ou causar deslocamento da carga. Em corredores com largura limitada, os carrinhos de mão compactos com rodízios traseiros melhoravam a manobrabilidade e reduziam o raio de giro. A seleção sempre levava em consideração as condições do piso, inclinações e a necessidade de capacidade de frenagem em rampas ou superfícies irregulares.
Elevadores de tambores, rotadores, despejadores e dispositivos abaixo do gancho
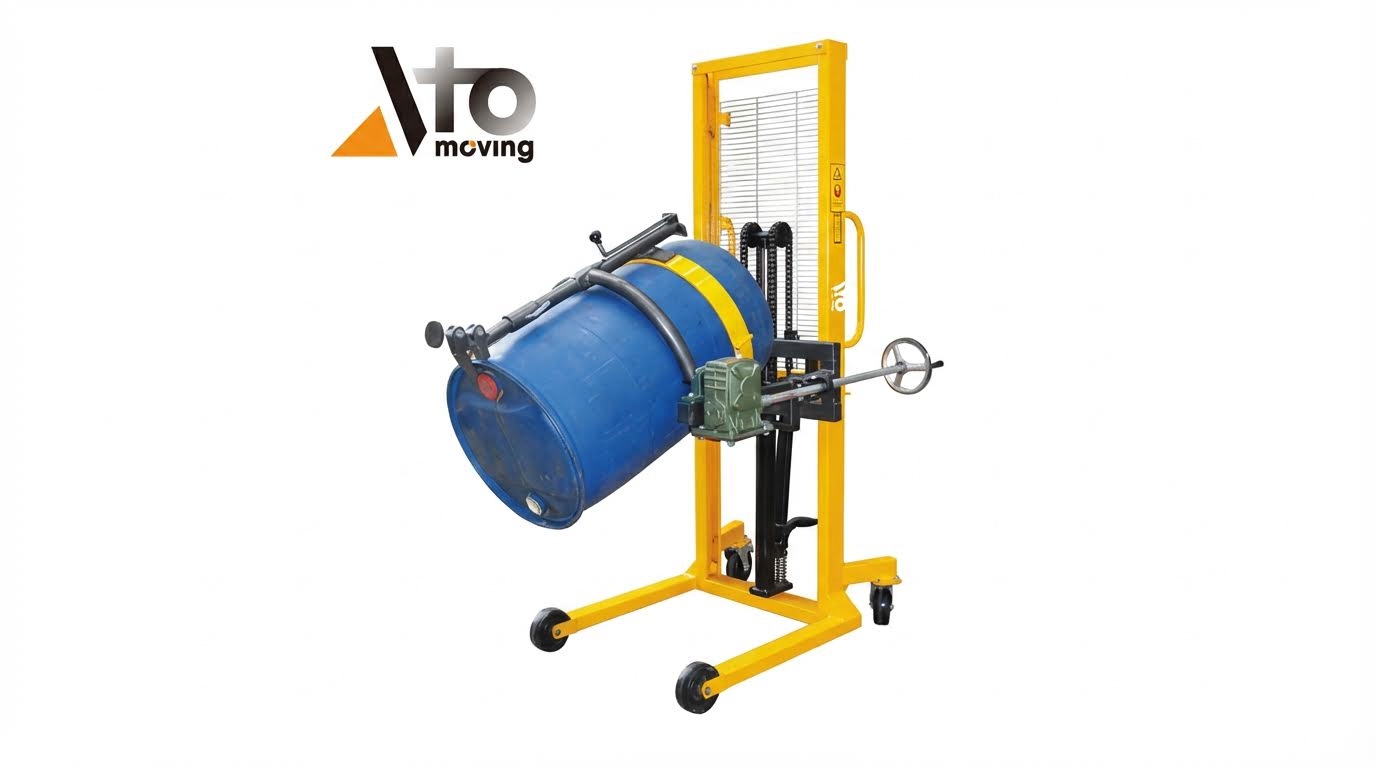
Elevadores de tambores e dispositivos de içamento vertical permitiam o içamento com pontes rolantes ou talhas. Esses dispositivos prendiam o tambor ou o corpo usando grampos, garras ou cintas ajustáveis, distribuindo a carga para evitar deformações localizadas. Rotadores e despejadores de tambores motorizados permitiam a inclinação e rotação controladas para decantar líquidos viscosos ou perigosos sem a necessidade de basculamento manual. Os modelos totalmente motorizados ofereciam rotação com velocidade variável e mecanismos de travamento para manter um ângulo de despejo predefinido.
Para processamento em lotes, tambores rotativos e rolos misturavam o conteúdo em um tambor fechado, eliminando etapas de transferência separadas e reduzindo o risco de derramamento. Rotadores abaixo do gancho, integrados a guinchos, permitiam levantar, girar e despejar em uma única configuração, melhorando o fluxo de trabalho em fábricas químicas e alimentícias. Os engenheiros adequaram a geometria do elevador ao diâmetro e material do tambor, verificando a compatibilidade com estruturas de aço, plástico ou fibra. Todos os acessórios de elevação exigiam marcação clara da carga nominal e inspeção periódica de acordo com as normas de elevação do local.
Designs resistentes a faíscas e à corrosão
Em locais onde vapores inflamáveis ou poeiras combustíveis estavam presentes, as instalações especificavam manipuladores de tambores resistentes a faíscas. Essas unidades utilizavam metais não ferrosos, como bronze ou alumínio, nos pontos de contato para minimizar o risco de ignição por impacto ou fricção. Em ambientes corrosivos, como armazenamento de ácido ou terminais marítimos, acabamentos e materiais resistentes à corrosão prolongavam a vida útil dos equipamentos. Componentes de aço inoxidável, rolamentos selados e estruturas com revestimento em pó reduziam a degradação causada pela exposição a produtos químicos.
A seleção levou em consideração tanto o ambiente externo do tambor quanto seu conteúdo. Por exemplo, equipamentos que manuseiam líquidos corrosivos exigem compatibilidade com possíveis respingos e vapores. Características de resistência a faíscas e à corrosão frequentemente se sobrepõem em instalações de processamento químico e de petróleo e gás. Os engenheiros garantiram que esses projetos especializados ainda atendessem aos requisitos de capacidade estrutural e não reduzissem os fatores de segurança sob cargas dinâmicas.
Classificações de capacidade, estabilidade e critérios ergonômicos
A capacidade do equipamento de movimentação de tambores tinha que exceder a massa máxima realista do tambor, e não apenas o volume nominal. Um tambor de 208 litros (55 galões) pesava entre aproximadamente 180 kg e 360 kg quando cheio, dependendo da densidade do produto; portanto, um caminhão ou elevador com capacidade para 450 kg oferecia margem suficiente. Os engenheiros levaram em consideração os efeitos dinâmicos da partida, da parada e dos pisos irregulares ao selecionar a capacidade. A análise de estabilidade considerou a distância entre eixos, a altura do centro de gravidade e o ângulo de inclinação durante a movimentação, especialmente em rampas.
Os critérios ergonômicos focaram na altura da alça, no design da empunhadura e na força necessária para empurrar ou puxar. Alças duplas com revestimento de borracha e freios integrados reduziram o esforço e melhoraram o controle em inclinações. Projetos que permitiam aos operadores manter as costas retas e usar os músculos das pernas estavam alinhados com as diretrizes de manuseio manual e reduziram lesões nas costas. As instalações priorizaram equipamentos que minimizassem a necessidade de virar, rolar ou segurar manualmente um tambor basculante, transferindo essas tarefas para dispositivos mecânicos sempre que possível.
Procedimentos Operacionais Seguros e Práticas de Armazenamento
Manuseio manual, rolamento, tombamento e pontos de esmagamento
O manuseio manual do tambor exigia técnica rigorosa para controlar cargas elevadas e reduzir lesões musculoesqueléticas. Os operadores primeiro verificavam a rotulagem, estimavam o peso e confirmavam o fechamento antes de tentar qualquer movimento. Para rolar o tambor, eles se posicionavam em frente ao tambor, colocavam ambas as mãos na extremidade oposta do sino e puxavam até que o tambor se equilibrasse no sino inferior. Eles rolavam o tambor com as mãos afastadas das extremidades, evitavam cruzar as mãos e nunca usavam os pés como pontos de apoio.
A descida de um tambor até o chão exigia que os operadores mantivessem as costas retas, os joelhos flexionados e as mãos posicionadas na parte inferior do carrilhão, longe das zonas de esmagamento. Para virá-lo de cabeça para baixo, utilizava-se uma barra de elevação de tambores , quando disponível; caso contrário, os operadores agachavam-se com os joelhos afastados, seguravam o carrilhão e usavam a musculatura das pernas para levantá-lo e equilibrar-se sobre a parte inferior. Havia pontos de esmagamento nos carrilhões, sob os tambores rolantes e entre os tambores e as estruturas fixas, portanto, os procedimentos proibiam ficar em pé sobre os tambores ou trabalhar sobre eles. As instalações minimizavam o manuseio manual priorizando caminhões , carrinhos e empilhadeiras especialmente projetados para o transporte de tambores.
EPI, Zonas de Exclusão e Planejamento de Resposta a Derramamentos
A seleção dos EPIs dependia do conteúdo dos tambores, que os operadores identificavam por meio dos rótulos e das Fichas de Dados de Segurança (FISPQ). Calçados de segurança com biqueira de proteção protegiam contra esmagamento causado por tambores com peso entre 180 e 360 kg. Luvas resistentes a produtos químicos, proteção ocular ou facial e aventais protegiam os funcionários de materiais corrosivos, tóxicos ou inflamáveis. A proteção respiratória seguia as avaliações de risco para substâncias voláteis ou tóxicas e atendia aos requisitos regulamentares.
Zonas de exclusão ao redor das áreas de manuseio, transferência e abertura limitavam o acesso apenas a funcionários treinados e reduziam o risco para pessoas não autorizadas. As instalações estabeleciam demarcações claras utilizando marcações no piso, barreiras ou cones, e proibiam o acesso de pessoal não essencial a áreas com resíduos sensíveis a choques ou explosivos. Os planos de resposta a derramamentos definiam métodos de contenção, tipos de absorventes, uso de tambores de recuperação e posicionamento de extintores de incêndio compatíveis com os produtos químicos armazenados. Os empregadores posicionavam absorventes, tambores de sobreembalagem e extintores apropriados ao alcance imediato dos pontos de armazenamento e transferência de tambores, e mantinham sistemas de comunicação e alarme para coordenação de emergências.
Bloqueio, escoramento e fixação de cargas durante o transporte
Bloqueios e escoras eficazes impediram a movimentação dos tambores, evitando perfurações, vazamentos ou danos estruturais durante o transporte. Antes do carregamento, os operadores inspecionaram os paletes em busca de pregos salientes ou tábuas quebradas que pudessem comprometer a integridade dos tambores. Os tambores nos paletes foram dispostos de forma a eliminar folgas, utilizando calços, travas ou barras de carga para fixá-los na posição correta. Os operadores de empilhadeira controlaram o espaçamento dos garfos e o ângulo de entrada para evitar impactos na lateral ou na borda do tambor.
Dentro de reboques ou contêineres, os engenheiros especificaram padrões de bloqueio que resistiam às acelerações longitudinais e laterais esperadas durante o transporte. Dispositivos de fixação de carga, como cintas, cunhas e tapetes de fricção, limitavam o deslizamento e o tombamento durante a frenagem ou em curvas. Os procedimentos exigiam a verificação de que os tambores não pudessem se mover independentemente ou entrar em contato com as paredes do reboque. Essas práticas estavam alinhadas com os dados de incidentes que relacionavam o bloqueio inadequado, danos causados por empilhadeiras e erro humano a uma parcela significativa de eventos relacionados ao transporte de tambores.
Limites de empilhamento de tambores, disposição e acesso para inspeção
O projeto de armazenamento limitou o empilhamento de tambores para manter a estabilidade e permitir uma inspeção segura. As diretrizes do setor recomendavam o empilhamento de tambores de 208 litros (55 galões) em no máximo dois de altura e dois de largura por fileira para controlar os caminhos de carga e reduzir o risco de tombamento. A condição variável dos tambores, a qualidade dos paletes e a geometria dos contêineres tornavam as pilhas mais altas pouco confiáveis e aumentavam a pressão sobre os tambores inferiores. Os layouts preservaram corredores com largura suficiente para equipamentos de movimentação e saídas de emergência.
Os engenheiros organizaram as fileiras de forma a proporcionar visibilidade clara das etiquetas, sinalizações de perigo e pontos de vazamento, sem a necessidade de escadas. A contenção secundária, como diques ou bacias de contenção, envolveu grupos de grandes tambores contendo líquidos inflamáveis ou tóxicos, com capacidade de pelo menos 35% do volume armazenado. As instalações evitaram posicionar tambores pressurizados ou inflamáveis perto de chamas ou superfícies quentes e utilizaram barreiras onde havia possibilidade de impacto de veículos. Inspeções visuais regulares verificavam a presença de corrosão e deformações.
Resumo: Desenvolvendo um programa robusto para manuseio de tambores
Um programa robusto de manuseio de tambores integrou avaliação de riscos, controles de engenharia e procedimentos operacionais rigorosos. As instalações primeiro caracterizaram os riscos relacionados aos tambores, incluindo faixas de peso de 400 a 800 libras para tambores de 208 litros, toxicidade química, inflamabilidade e potencial para conteúdo sensível a choques ou reativo. Em seguida, alinharam as práticas de manuseio com as normas de proteção ao trabalhador da OSHA, os requisitos de embalagem e transporte do DOT e os padrões de resíduos perigosos e controle de derramamentos da EPA, utilizando os dados da FISPQ e a rotulagem como principal fonte de informação.
Os controles de engenharia formaram a camada seguinte. As fábricas implantaram caminhões, plataformas, carrinhos para tambores , empilhadeiras e acessórios para empilhadeiras projetados especificamente para essa finalidade , em vez de métodos improvisados. Para tarefas de alta frequência ou alto risco, especificaram elevadores de tambores , rotadores e dispositivos de içamento com capacidades e margens de estabilidade verificadas, e utilizaram designs resistentes a faíscas ou à corrosão onde havia produtos químicos inflamáveis ou agressivos. Critérios ergonômicos, como geometria da alça, seleção de rodas e forças de empurrar e puxar necessárias, reduziram o esforço manual e as lesões nas costas.
Operacionalmente, os procedimentos escritos padronizaram as técnicas manuais de rolamento, abaixamento e desengate, definiram as combinações de EPI por classe de risco e estabeleceram zonas de exclusão e protocolos de alarme para materiais explosivos ou sensíveis a choques. As normas de armazenamento limitaram a altura das pilhas de tambores, preservaram o acesso para inspeção e exigiram bloqueio, escoramento e contenção secundária para estoques de grande volume de materiais inflamáveis ou tóxicos. Durante o transporte, a condição adequada dos paletes, o bloqueio e o escoramento minimizaram os incidentes de perfuração e relacionados ao turno, documentados nos dados da PHMSA.
Com o tempo, as organizações de alto desempenho passaram a tratar o manuseio de tambores como um sistema de melhoria contínua, em vez de um conjunto estático de regras. Elas utilizaram relatórios de incidentes, dados de quase acidentes e atualizações regulatórias para aprimorar a seleção de equipamentos, o conteúdo dos treinamentos e o layout. Essa abordagem equilibrada, que combina margens de projeto conservadoras com considerações práticas de fluxo de trabalho, permitiu que as instalações manuseassem tambores pesados e perigosos com eficiência, mantendo baixos os índices de lesões, derramamentos e violações regulatórias.