O carregamento de baterias de empilhadeiras introduziu riscos únicos de explosão, incêndio e exposição a produtos químicos, que exigiram controles de engenharia. Este artigo examinou como as baterias de chumbo-ácido geram hidrogênio, como esse gás se comporta nas salas de carregamento e quais limites da OSHA definem o risco aceitável. Em seguida, detalhou os critérios de projeto de ventilação, incluindo taxas de fluxo de ar, dutos, ventiladores à prova de explosão, detecção de gás e layouts de baias de carregamento com zonas de segurança contra incêndio. Por fim, abordou os sistemas de segurança, os padrões de EPI e as rotinas de manutenção que mantêm as salas de baterias de empilhadeiras seguras, em conformidade com as normas e operacionalmente confiáveis.
Geração de gás em baterias e riscos de explosão
O carregamento de baterias em frotas de empilhadeiras criava riscos químicos e elétricos. As baterias de chumbo-ácido geravam hidrogênio e oxigênio, enquanto as baterias de íon-lítio introduziam riscos de fuga térmica e emissão de gases tóxicos. Salas de carregamento mal projetadas aumentavam a probabilidade de explosões, incêndios e aceleravam a degradação das baterias. A compreensão dos mecanismos de geração de gases e do comportamento de dispersão permitiu que os engenheiros projetassem sistemas de ventilação que respeitassem os limites regulamentares e protegessem os operadores.
Como as baterias de chumbo-ácido para empilhadeiras produzem hidrogênio
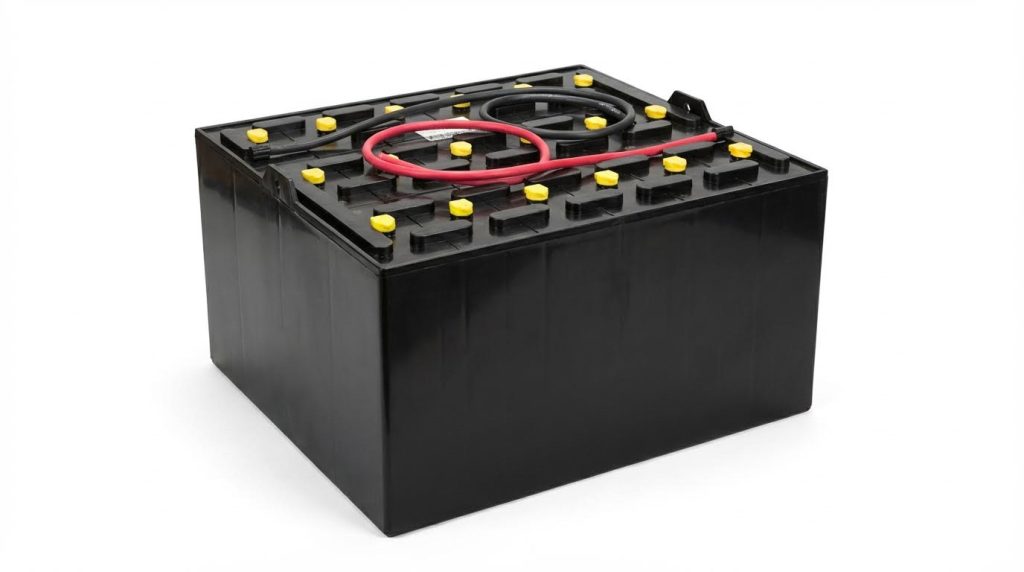
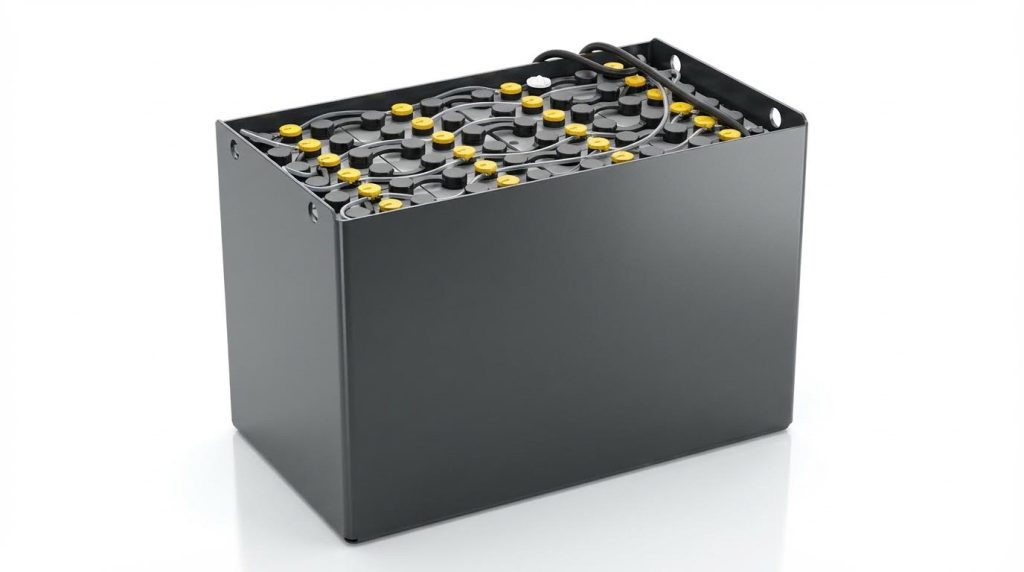
As baterias de chumbo-ácido produzem hidrogênio durante a fase de gaseificação do carregamento, tipicamente acima de 80% da capacidade de carga. Nessa fase, a corrente de carga deixa de ser utilizada principalmente para converter o sulfato de chumbo e passa a eletrolisar a água presente no eletrólito. A eletrólise decompõe a água em hidrogênio nas placas negativas e em oxigênio nas placas positivas, liberando bolhas de gás através de orifícios de ventilação. Uma bateria industrial de 500 amperes-hora pode liberar aproximadamente 25 litros de hidrogênio durante um ciclo de carga completo, dependendo do perfil de carga e da temperatura.
As taxas de geração de hidrogênio aumentaram drasticamente com sobrecarga, altas tensões de equalização e temperatura elevada do eletrólito. Configurações inadequadas do carregador, placas sulfatadas ou células desbalanceadas direcionavam mais corrente para a eletrólise e aumentavam a produção de gás. A perda de água devido à gaseificação repetida exigia reposições semanais e, se negligenciada, as placas ficavam expostas, o que aumentava ainda mais a resistência interna e o calor. Portanto, os engenheiros especificaram carregadores com limites de tensão adequados e curvas de carga compatíveis com a capacidade da bateria para minimizar a gaseificação desnecessária.
As tampas de ventilação e as aberturas do compartimento da bateria proporcionavam apenas ventilação passiva limitada. Quando as baterias ficavam em bandejas fechadas ou sob coberturas de aço fechadas, o hidrogênio se acumulava localmente antes de se difundir no ambiente. Deixar os assentos e as tampas das baterias abertos durante o carregamento melhorou significativamente a convecção e reduziu a formação de bolsas de hidrogênio. No entanto, essa prática não substituiu a necessidade de ventilação mecânica dimensionada para os piores cenários de gaseificação.
Limites Inferiores de Explosividade (LIE) para Hidrogênio, Limiares de Risco e Requisitos da OSHA
O hidrogênio tinha um limite inferior de explosividade de cerca de 4% em volume no ar. Em concentrações iguais ou superiores a esse limite, uma pequena fonte de ignição, como o contato de um relé ou uma descarga eletrostática, poderia desencadear uma explosão. A prática industrial mantinha as concentrações de projeto abaixo de 25% do LEL, ou aproximadamente 1% de hidrogênio, para manter uma margem de segurança conservadora. Para uma sala de 10 metros cúbicos, 4% de hidrogênio correspondiam a cerca de 400 litros de gás; portanto, uma única bateria de 500 amperes-hora liberando 25 litros poderia aumentar significativamente a concentração em um espaço estagnado.
As normas OSHA 1910.178 e 1910.441 exigiam ventilação adequada em áreas de carregamento de baterias para evitar o acúmulo de misturas de gases explosivos. As normas proibiam chamas abertas, faíscas ou arcos elétricos em zonas de carregamento e exigiam equipamentos que não introduzissem fontes de ignição. As instalações tinham que projetar o fluxo de ar de forma que o hidrogênio e o oxigênio se difundissem com segurança e não excedessem concentrações perigosas durante os períodos de pico de carregamento. A conformidade envolvia tanto controles de engenharia quanto controles administrativos, como políticas de proibição de fumar e restrição do uso de ferramentas.
Para manter os níveis de hidrogênio bem abaixo de 4%, as diretrizes recomendavam de 5 a 10 trocas de ar por hora em salas de carregamento típicas, com taxas mais altas onde várias baterias grandes eram carregadas simultaneamente. Alguns métodos de projeto especificavam um fluxo de ar mínimo de aproximadamente 0.3 metros cúbicos por minuto por quilowatt de potência do carregador. Sistemas de detecção de gás com sensores configurados para disparar alarmes em torno de 1% de hidrogênio forneciam uma camada adicional de segurança e alerta precoce de falhas na ventilação. A OSHA também exigia áreas de carregamento designadas com sinalização clara e procedimentos para controlar a exposição dos trabalhadores.
Comportamento dos gases em salas de carregamento e espaços confinados
O hidrogênio era o gás mais leve e subia rapidamente em direção aos tetos e espaços vazios acima das cabeças. Em salas de carregamento com mistura vertical deficiente, o hidrogênio formava camadas estratificadas perto de lajes, vigas e bandejas de cabos, enquanto o ar próximo ao piso permanecia relativamente inalterado. Essa estratificação criava bolsões ocultos perto de lâmpadas, conduítes e equipamentos elétricos suspensos, onde até mesmo pequenas falhas poderiam inflamar uma mistura explosiva. Superfícies de teto lisas e grelhas de exaustão bem posicionadas reduziam as zonas mortas onde o gás poderia ficar estagnado.
Espaços confinados ou parcialmente fechados, como compartimentos de baterias, nichos ou mezaninos com pé-direito baixo, apresentaram maior risco. Quando as empilhadeiras eram carregadas com as coberturas dos assentos fechadas, o hidrogênio se acumulava primeiro sob a cobertura e, em seguida, vazava para a área circundante. Salas estreitas com ventilação cruzada inadequada atingiam concentrações perigosas mais rapidamente do que grandes galpões abertos. O carregamento dentro de contêineres, reboques ou pequenos depósitos de manutenção aumentava significativamente a probabilidade de atingir ou exceder o LEL (Limite Inferior de Explosividade).
O projeto de ventilação eficiente levou em consideração a flutuabilidade do hidrogênio, posicionando os pontos de exaustão em locais altos e garantindo a entrada suficiente de ar em altitudes mais baixas. Sistemas mecânicos com ventiladores à prova de explosão capturavam o gás ascendente e o descarregavam com segurança para o exterior, longe de entradas de ar ou fontes de ignição. Verificações computacionais simples, como a confirmação de 5 a 10 trocas de ar por hora e a validação dos fluxos de ar reais com testes de fumaça, ajudaram a confirmar a eficácia dos projetos teóricos na prática. Em salas com misturas de produtos químicos que também abrigavam equipamentos como selecionadores de pedidos semielétricos ou transpaleteiras elétricas , os engenheiros geralmente priorizavam a ventilação superior e segregavam as zonas para controlar tanto o acúmulo de hidrogênio quanto a dispersão da pluma quente durante uma falha. Além disso, equipamentos como a transpaleteira manual exigiam um posicionamento cuidadoso para evitar a obstrução do fluxo de ar.
Critérios de projeto de ventilação para áreas de carregamento
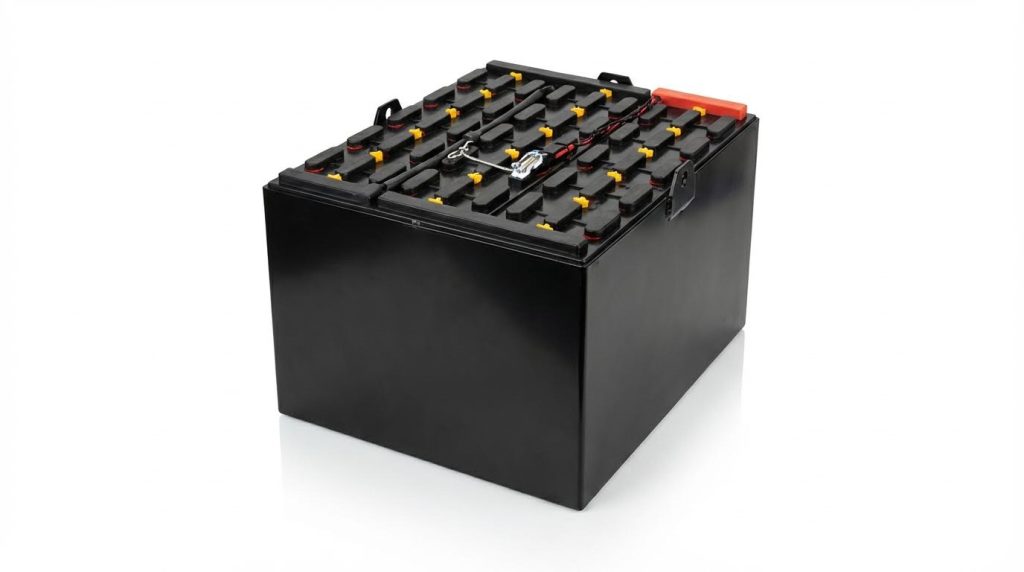
O projeto de ventilação para áreas de carregamento de baterias de empilhadeiras deve controlar a concentração de hidrogênio bem abaixo do limite inferior de explosividade e gerenciar o calor gerado por baterias de chumbo-ácido e de íon-lítio. Os engenheiros geralmente consideram uma meta mínima de 5 a 10 renovações de ar por hora, com valores mais altos para instalações com alta densidade de baterias de chumbo-ácido. Os cálculos de projeto utilizaram métodos de renovação de ar e fórmulas baseadas em potência para dimensionar ventiladores e dutos. Os sistemas também integraram detecção de gás, zoneamento e proteção contra incêndio para atender às normas de segurança elétrica e da OSHA.
Taxas de fluxo de ar, trocas de ar e métodos de dimensionamento de CFM
Os engenheiros dimensionaram a ventilação usando duas abordagens complementares: trocas de ar por hora e fluxo de ar por unidade de potência de carregamento. Para salas de carregamento de baterias de chumbo-ácido, as diretrizes recomendavam de 12 a 15 trocas de ar por hora, enquanto de 6 a 8 trocas de ar por hora geralmente eram suficientes para salas com foco em baterias de íon-lítio. Outro método utilizou um fluxo de ar mínimo de 0.3 metros cúbicos por minuto por quilowatt de carga do carregador conectado para diluir o hidrogênio e outros gases. Para uma estação de carregamento de 10 quilowatts, isso se traduziu em aproximadamente 300 pés cúbicos por minuto de ventilação contínua. Os projetistas também validaram se o hidrogênio permanecia abaixo de 1% do limite inferior de explosividade, o que corresponde a cerca de 1% de concentração absoluta de hidrogênio, usando taxas de evolução de gás no pior cenário, como 25 litros de hidrogênio a partir de uma carga de bateria de 500 amperes-hora.
Seleção de exaustores, dutos e ventiladores à prova de explosão
Os sistemas de exaustão removiam o hidrogênio no nível do teto e forneciam ar de reposição sem criar pontos de estagnação. Os projetistas utilizavam exaustão canalizada com ventiladores classificados para áreas classificadas como perigosas, geralmente Classe I Divisão 2, para evitar ignição por faíscas do motor. Para salas com baterias de chumbo-ácido, ventiladores à prova de explosão e rotores anti-faísca eram padrão, pois o hidrogênio podia atingir níveis inflamáveis próximo ao teto ou em cantos mal ventilados. Os engenheiros dimensionavam os dutos para limitar as perdas por atrito e evitar altas velocidades que gerassem ruído ou erosão; a substituição dos dutos de 200 milímetros por 250 milímetros frequentemente eliminava pontos quentes, reduzindo a queda de pressão. O posicionamento das entradas e saídas de ar seguia a flutuabilidade do gás: as entradas introduziam ar de reposição em níveis mais baixos, enquanto as grelhas de exaustão próximas ao teto capturavam as plumas ascendentes de hidrogênio. Os sistemas de carregamento de íons de lítio priorizavam a remoção de calor, portanto, os projetos às vezes combinavam exaustão no teto com difusores de suprimento distribuídos para manter as temperaturas das células abaixo de cerca de 30 graus Celsius.
Detecção de gás, posicionamento de sensores e calibração
A detecção de hidrogênio constituía uma segunda camada de segurança quando o desempenho da ventilação se deteriorava ou ocorria carregamento anormal. As instalações normalmente instalavam sensores fixos de hidrogênio configurados para disparar alarmes em torno de 1% de concentração de hidrogênio, bem abaixo do limite inferior de explosividade de 4%. Os engenheiros instalavam os sensores de hidrogênio perto do teto ou nos pontos mais altos da sala, pois o hidrogênio era mais leve que o ar e se acumulava acima da cabeça. As áreas com baterias de íon-lítio, por sua vez, utilizavam sensores de monóxido de carbono e temperatura, já que o risco de fuga térmica precoce produzia gases quentes em vez de grandes volumes de hidrogênio. Os sistemas de detecção interagiam com os controles de gerenciamento predial para aumentar a velocidade dos ventiladores, disparar alarmes e, em alguns casos, desligar os carregadores automaticamente quando os níveis de gás excediam os limites. Os programas de manutenção incluíam a calibração dos sensores de gás pelo menos a cada seis meses, pois os dados de campo mostravam que aproximadamente um quarto das falhas de detecção resultava de deriva ou incrustação dos sensores. A verificação anual do fluxo de ar, frequentemente utilizando lápis de fumaça, confirmava se a cobertura dos sensores correspondia aos padrões de fluxo reais.
Disposição das baias de carregamento, distâncias livres e zoneamento de incêndio.
O layout das baias de carregamento influenciou a eficácia da ventilação, a segurança contra incêndio e o fluxo de tráfego. Os projetistas organizaram os carregadores em fileiras lineares ou lado a lado, com corredores desobstruídos e raio de giro de pelo menos 4 metros para empilhadeiras, reduzindo os riscos de colisão e prevenindo danos aos equipamentos elétricos ou de ventilação. As estratégias de zoneamento contra incêndio separaram as áreas de baterias de chumbo-ácido e de íon-lítio com paredes corta-fogo classificadas e zonas de exaustão não sobrepostas para evitar a contaminação cruzada de gases e calor. As normas e as melhores práticas recomendavam um espaço livre de 1 metro entre os racks de baterias de íon-lítio para o fluxo de ar de resfriamento e acesso para manutenção, e aproximadamente 48 metro de espaço livre em frente aos painéis elétricos e carregadores para proteção contra arco elétrico. Os pisos próximos às baias de carregamento utilizaram revestimentos epóxi resistentes a ácidos e uma leve inclinação de 1 a 2 graus em direção aos ralos para evitar o acúmulo de eletrólitos derramados. Os projetistas também reservaram espaço acima dos racks de baterias para ventilação desobstruída, evitando tetos baixos ou armazenamento suspenso que pudessem reter hidrogênio e comprometer os cálculos de fluxo de ar.
Sistemas de segurança, EPI e práticas de manutenção
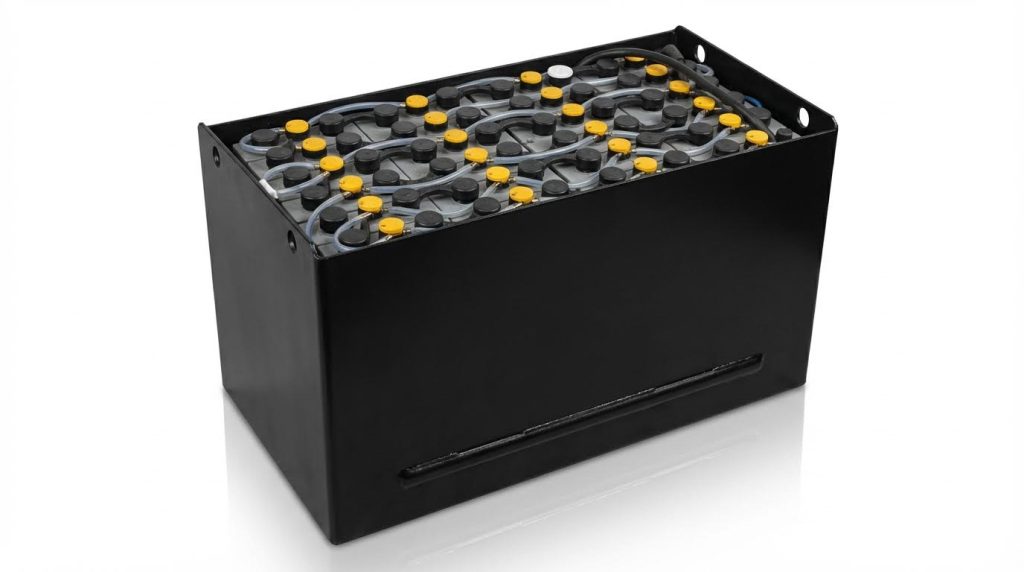
Os sistemas de segurança em torno das áreas de carregamento de baterias de empilhadeiras protegiam trabalhadores e equipamentos quando projetados corretamente. Esta seção conectou os requisitos regulamentares de lava-olhos e controle de derramamentos com a seleção de EPIs, proteção elétrica e rotinas de manutenção. A integração desses elementos em um único procedimento operacional minimizou o risco de explosão de hidrogênio, exposição a ácido e falhas térmicas ou elétricas. O objetivo era uma zona de carregamento que permanecesse em conformidade, previsível e resiliente em condições de falha.
Lava-olhos, chuveiros e sistemas de controle de derramamentos em conformidade com as normas da OSHA
A norma OSHA 1926.441(a)(6) exigia instalações de lavagem rápida a uma distância de até 7.6 m das áreas de manuseio de baterias. Os lava-olhos de emergência deveriam fornecer pelo menos 0.4 galões por minuto durante 15 minutos para garantir a descontaminação completa após respingos de eletrólito. Os lava-olhos portáteis serviam apenas como dispositivos provisórios enquanto o trabalhador afetado se deslocava para um lava-olhos fixo ou autossuficiente. Instalações que lidavam com frotas maiores geralmente instalavam chuveiros de emergência e lava-olhos combinados perto dos racks de carregamento de baterias de chumbo-ácido.
A engenharia de controle de derramamentos começou com o projeto do piso e do sistema de drenagem. As baias de carregamento utilizavam acabamentos resistentes a produtos químicos e não porosos, como epóxi espesso sobre concreto, frequentemente com inclinação de 1 a 2° em direção aos drenos de coleta para conter derramamentos de ácido. Carbonato de sódio ou agentes neutralizantes alcalinos similares precisavam ser mantidos ao alcance dos operadores, juntamente com pás anti-faísca e almofadas absorventes. Os operadores tinham que documentar os procedimentos de resposta a derramamentos, incluindo neutralização, solidificação e descarte, de acordo com as normas ambientais locais.
A capacidade de abastecimento de água também influenciou o projeto. Uma fonte de água confiável próxima à área de carregamento permitia tanto o enxágue de emergência quanto a limpeza de rotina após pequenos respingos de eletrólitos. As instalações às vezes instalavam pontos de enxágue e torneiras dedicadas que não comprometiam as distâncias de segurança elétrica nem criavam riscos de escorregamento. Sinalização clara identificava lava-olhos, chuveiros e kits de contenção de derramamentos para que os operadores pudessem localizá-los em segundos durante um incidente.
Normas de EPI para baterias de chumbo-ácido e íon-lítio
Os requisitos de EPI variavam de acordo com a composição química, pois os riscos eram diferentes. O manuseio de baterias de chumbo-ácido expunha os trabalhadores a ácido sulfúrico a 10% e gás hidrogênio; portanto, as diretrizes da OSHA (Administração de Segurança e Saúde Ocupacional dos EUA) recomendavam luvas resistentes a produtos químicos, aventais e proteção facial completa. As especificações típicas incluíam luvas de neoprene de 6 mm ou equivalente resistentes a ácidos, protetores faciais de policarbonato com classificação para proteção contra respingos de ácido e óculos de proteção por baixo para contenção secundária. Calçados de segurança com biqueira de aço protegiam contra lesões por esmagamento causadas por baterias industriais pesadas.
Os sistemas de íon-lítio introduziram tensões nominais mais elevadas e maior potencial de arco elétrico, em vez dos riscos de ácidos líquidos. Para esses sistemas, luvas dielétricas com classificação de pelo menos 500 V forneceram isolamento durante as tarefas de conexão e desconexão. Os operadores também utilizaram protetores faciais ou óculos de proteção contra arco elétrico, em conformidade com as normas de segurança elétrica relevantes e adequados ao nível de energia incidente previsto. Roupas resistentes a chamas reduziram o risco de lesões causadas por possíveis eventos de fuga térmica ou arcos elétricos durante falhas.
Instalações com composições químicas mistas tiveram que definir zonas de EPI e requisitos baseados em tarefas para evitar subproteção. Por exemplo, um trabalhador que completava o eletrólito de chumbo-ácido precisava de EPI contra respingos químicos, enquanto outro, solucionando problemas em um sistema de gerenciamento de baterias de íon-lítio, precisava de EPI contra eletricidade. Os programas de treinamento esclareceram os procedimentos de colocação e remoção de EPI, a inspeção de luvas e protetores faciais quanto a degradação e os intervalos de substituição com base na exposição real, e não apenas no tempo corrido.
Segurança elétrica, GFCI e equipamentos anti-faísca
A infraestrutura elétrica ao redor das baias de carregamento precisava limitar os riscos de choque elétrico, arco voltaico e ignição. Interruptores de circuito de falha à terra protegiam o pessoal contra correntes de fuga, com disjuntores geralmente especificados com sensibilidade de disparo de 30 mA. Monitores de falha à terra limitavam as tensões de fuga permitidas a aproximadamente 50 V, em conformidade com as diretrizes de segurança elétrica para ambientes úmidos ou condutivos. Os circuitos de carregamento eram normalmente roteados por meio de invólucros com classificação IP65 ou superior para impedir a entrada de poeira e umidade condutivas.
As normas de instalação exigiam espaço de trabalho livre ao redor de equipamentos energizados. Uma área de segurança de 1.2 m ao redor de carregadores e disjuntores permitia a operação segura e a evacuação em caso de arco elétrico. Os disjuntores precisavam de etiquetas visíveis e duráveis para que os técnicos pudessem isolar os circuitos rapidamente durante emergências, reduzindo o tempo de resposta em dezenas de segundos. Onde as concentrações de hidrogênio pudessem se aproximar dos limites regulamentares, as tomadas e acessórios deveriam ser anti-faísca e adequados para locais classificados, como caixas NEMA 4X em zonas apropriadamente classificadas.
Ferramentas manuais anti-faísca reduziram o risco de ignição quando os trabalhadores realizavam manutenção nos terminais ou suportes das baterias. Ferramentas de cobre-berílio ou bronze-alumínio minimizaram a energia da faísca em comparação com as ferramentas de aço padrão. Os operadores removeram joias metálicas e evitaram objetos condutores soltos perto das tampas das baterias descobertas para evitar curtos-circuitos acidentais entre os terminais. Essas práticas complementaram a ventilação e a detecção de gases, formando uma proteção em camadas contra ignição dentro das salas de carregamento.
Rotinas de inspeção, torque e manutenção preditiva
Rotinas estruturadas de inspeção e manutenção influenciaram diretamente a confiabilidade e a segurança das baterias. As baterias de chumbo-ácido exigiam verificações semanais dos níveis de eletrólito, com reposição utilizando apenas água deionizada. A limpeza mensal dos terminais com uma solução de bicarbonato de sódio e água controlava a corrosão, que, caso contrário, aumentaria a resistência de contato. Os sistemas de íon-lítio não necessitavam de reposição de água, mas seus sistemas de gerenciamento de bateria exigiam revisões e atualizações de firmware aproximadamente duas vezes por ano para manter a lógica de proteção adequada.
As conexões mecânicas exigiam atenção especial. Terminais soltos aumentavam drasticamente a resistência, convertendo energia elétrica em calor localizado que degradava os terminais e o isolamento. Uma prática industrial típica consistia em apertar os terminais com um torque de 10 a 12 N·m usando ferramentas calibradas e verificá-los trimestralmente. Registros de manutenção documentavam os valores de torque, retrabalho e substituições de componentes, permitindo a rastreabilidade após qualquer incidente de superaquecimento ou quase acidente.
A manutenção preditiva utilizava imagens térmicas e dados de sensores para identificar problemas emergentes antes que ocorressem falhas. Câmeras infravermelhas escaneavam as baterias durante ou imediatamente após o carregamento, destacando pontos quentes que indicavam conexões deficientes ou problemas internos nas células. Os sensores de gás e temperatura precisavam ser calibrados a cada seis meses, aproximadamente, pois a variação nos limites de detecção causava cerca de um quarto das falhas em campo. A combinação de inspeção, verificação de torque e manutenção de sensores reduziu as paradas não planejadas e prolongou a vida útil das baterias, mantendo os riscos de hidrogênio e térmicos sob controle rigoroso.
Resumo: Ventilação segura e em conformidade com as normas para baterias de empilhadeiras
O carregamento seguro de baterias de empilhadeiras exigia uma abordagem sistêmica que combinasse física de gases, engenharia de ventilação e conformidade com as normas da OSHA. As baterias de chumbo-ácido geravam hidrogênio à medida que se aproximavam da carga completa, com o risco de explosão aumentando drasticamente acima de 4% de concentração, o limite inferior de explosividade aproximado. Projetos eficazes mantiveram o hidrogênio bem abaixo de 1% do LEL, utilizando fluxo de ar dimensionado corretamente, tipicamente de 5 a 15 trocas de ar por hora ou pelo menos 0.3 m³/min por quilowatt de potência de carregamento. Os sistemas de íon-lítio reduziram os riscos de hidrogênio, mas ainda exigiam ventilação para controlar o calor e a liberação de gases tóxicos durante falhas.
A prática da indústria convergiu para salas de carregamento com ventilação mecânica e ventiladores à prova de explosão para instalações de baterias de chumbo-ácido, e espaços bem refrigerados e monitorados para bancos de baterias de íon-lítio. Os engenheiros posicionaram a entrada e a saída de ar para abranger todo o volume da sala, evitaram pontos de estagnação no teto e utilizaram exaustão canalizada para zonas classificadas como Classe I Divisão 2. Os sistemas de detecção de gases, tipicamente sensores de hidrogênio para baterias de chumbo-ácido e sensores de temperatura ou monóxido de carbono para baterias de íon-lítio, foram integrados a alarmes e, às vezes, ao controle da velocidade dos ventiladores. As instalações também implementaram layouts de baias livres, separações de 1 metro ou mais e separações resistentes ao fogo entre os tipos de baterias para limitar a propagação de incidentes.
A implementação prática exigiu mais do que apenas hardware. As instalações contaram com lava-olhos e chuveiros de emergência em conformidade com as normas da OSHA, kits de neutralização de derramamentos, equipamentos elétricos anti-faísca e dispositivos de desconexão de emergência claramente sinalizados. O treinamento dos operadores sobre como deixar as tampas das baterias abertas durante o carregamento, o cumprimento das normas de proibição de fumar e o uso de EPIs adequados reduziu significativamente a frequência de incidentes. A manutenção preditiva, incluindo verificações de torque dos terminais, termografia e calibração de sensores, melhorou a confiabilidade e reduziu os custos do ciclo de vida. No geral, as tendências tecnológicas favoreceram carregadores mais inteligentes, monitoramento integrado e melhores controles de ventilação, mas não eliminaram a necessidade de margens de projeto conservadoras e práticas operacionais rigorosas.