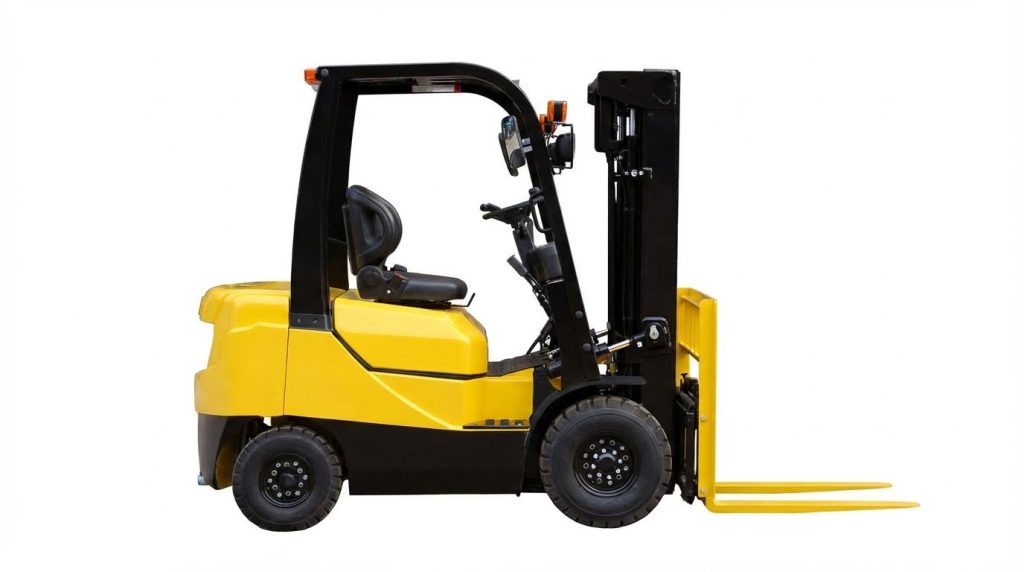
As inspeções diárias de pré-uso de empilhadeiras constituem um controle crítico para a segurança, a conformidade com as normas e a confiabilidade dos equipamentos. Este artigo estruturou essas inspeções com base nos requisitos da OSHA (Administração de Segurança e Saúde Ocupacional), nos fundamentos da gestão de riscos e nas obrigações de competência do operador. Em seguida, detalhou o processo em verificações visuais pré-operacionais, seguidas por testes de funcionamento operacional antes da entrada em serviço da empilhadeira. Por fim, resumiu as melhores práticas e destacou como dados, registros e tecnologias emergentes podem fortalecer os futuros regimes de inspeção.
Ao longo de todo o processo, o foco permaneceu nos detalhes de nível de engenharia: o que verificar, as condições aceitáveis e os critérios claros para a retirada de serviço. A abordagem de lista de verificação permitiu uma execução consistente em empilhadeiras elétricas, a GLP e a combustão interna em ambientes industriais exigentes.
Requisitos da OSHA e Noções Básicas de Gerenciamento de Riscos
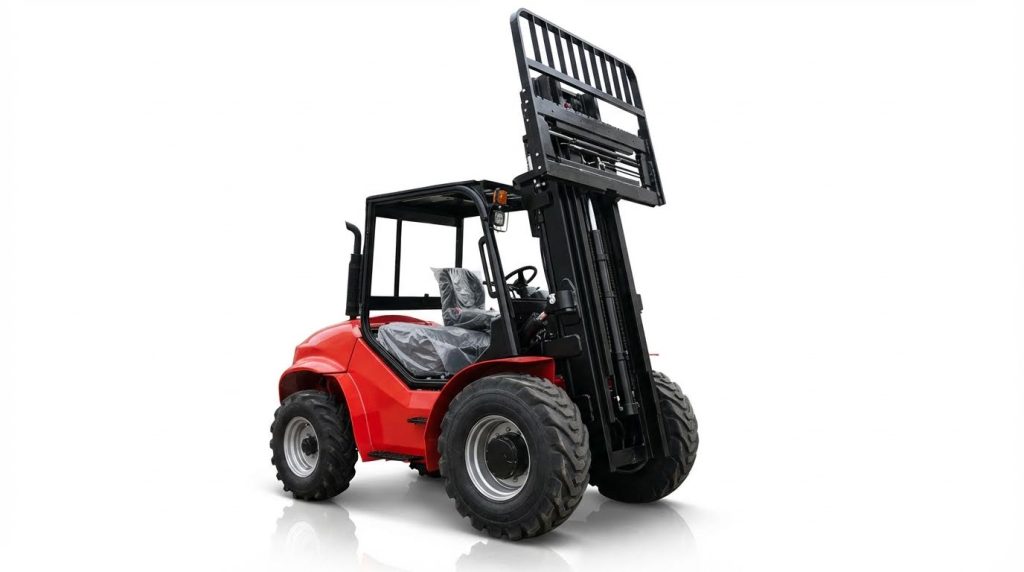
A OSHA definiu as inspeções diárias de empilhadeiras como um controle obrigatório, e não como uma melhoria de segurança opcional. As equipes de engenharia utilizaram esses requisitos para padronizar o gerenciamento de riscos, reduzir as taxas de falhas e demonstrar a conformidade com as normas. Uma abordagem estruturada para inspeção, documentação e resposta a defeitos reduziu a frequência de incidentes e melhorou a disponibilidade dos equipamentos. As subseções a seguir detalham como traduzir o texto regulamentar em práticas de engenharia aplicáveis em campo.
Requisitos de inspeção diária e por turno
A norma OSHA 29 CFR 1910.178(q)(7) exigia que todos os veículos industriais motorizados fossem examinados pelo menos uma vez por dia de trabalho. Para operações em três turnos, a norma exigia uma inspeção após cada turno, antes de colocar o veículo em serviço. A sequência de inspeção começava com uma verificação visual com a chave desligada, seguida de um teste operacional com o motor ou sistema de tração em funcionamento. Os operadores precisavam verificar os níveis de fluidos, procurar vazamentos ou rachaduras e verificar se havia defeitos visíveis nos pneus, garfos, correntes do mastro e mangueiras hidráulicas. Qualquer condição insegura, incluindo vazamentos de combustível, temperaturas anormais ou emissão de gases poluentes, exigia a remoção imediata do veículo de serviço até o reparo por pessoal autorizado.
Competências, licenciamento e treinamento do operador
A OSHA considerava a qualificação do operador um controle de risco essencial, equivalente à inspeção mecânica. Os regulamentos exigiam que os operadores de empilhadeiras recebessem instrução formal, treinamento prático e avaliação de desempenho antes de operarem a máquina de forma independente. Os empregadores tinham que garantir que os operadores possuíssem a carteira de habilitação exigida pela jurisdição e fossem aprovados nas avaliações específicas do local de trabalho. O conteúdo do treinamento abrangia inspeções pré-uso, limites de carga, princípios de estabilidade e manuseio de combustível ou bateria, incluindo os equipamentos de proteção individual obrigatórios. O treinamento de reciclagem tornava-se necessário após incidentes, quase acidentes, comportamentos inseguros ou mudanças significativas nos equipamentos ou nas condições de operação.
Critérios de bloqueio, etiquetagem e interdição de serviço
As decisões de retirada de serviço seguiram diretrizes claras da OSHA para evitar operações inseguras. Qualquer caminhão com freios, direção ou mecanismos de içamento defeituosos , vazamentos de combustível, pressão de óleo baixa ou nula, ou superaquecimento anormal, exigia retirada imediata de serviço. Supervisores ou pessoal de manutenção aplicavam então dispositivos de bloqueio e etiquetagem de acordo com o programa de controle de energia da instalação, especialmente para sistemas elétricos, hidráulicos ou de GLP. Somente técnicos qualificados podiam remover os bloqueios ou etiquetas após verificar se os defeitos haviam sido corrigidos e se o caminhão atendia às especificações do fabricante. Esse processo estruturado de isolamento reduziu a probabilidade de partida inadvertida e liberação descontrolada de energia durante o reparo.
Registro de informações, logs e preparação para auditoria
Os registros de inspeção constituíam a base documental de um sistema de gestão de riscos robusto. As instalações normalmente utilizavam listas de verificação diárias que registravam data, identificação do caminhão, nome do operador, resultados da inspeção, defeitos encontrados e ações corretivas. A manutenção desses registros dava suporte às demonstrações de conformidade com as normas da OSHA, auditorias internas e análises de causa raiz após incidentes. A análise de tendências de falhas recorrentes, como vazamentos hidráulicos ou falhas de pneus, permitia que as equipes de engenharia ajustassem os intervalos de manutenção ou as especificações dos componentes. Os sistemas de registro digital melhoraram a rastreabilidade, reduziram a falta de registros e possibilitaram a recuperação rápida durante inspeções regulatórias ou auditorias de terceiros.
Verificações visuais pré-operacionais da estrutura e dos sistemas
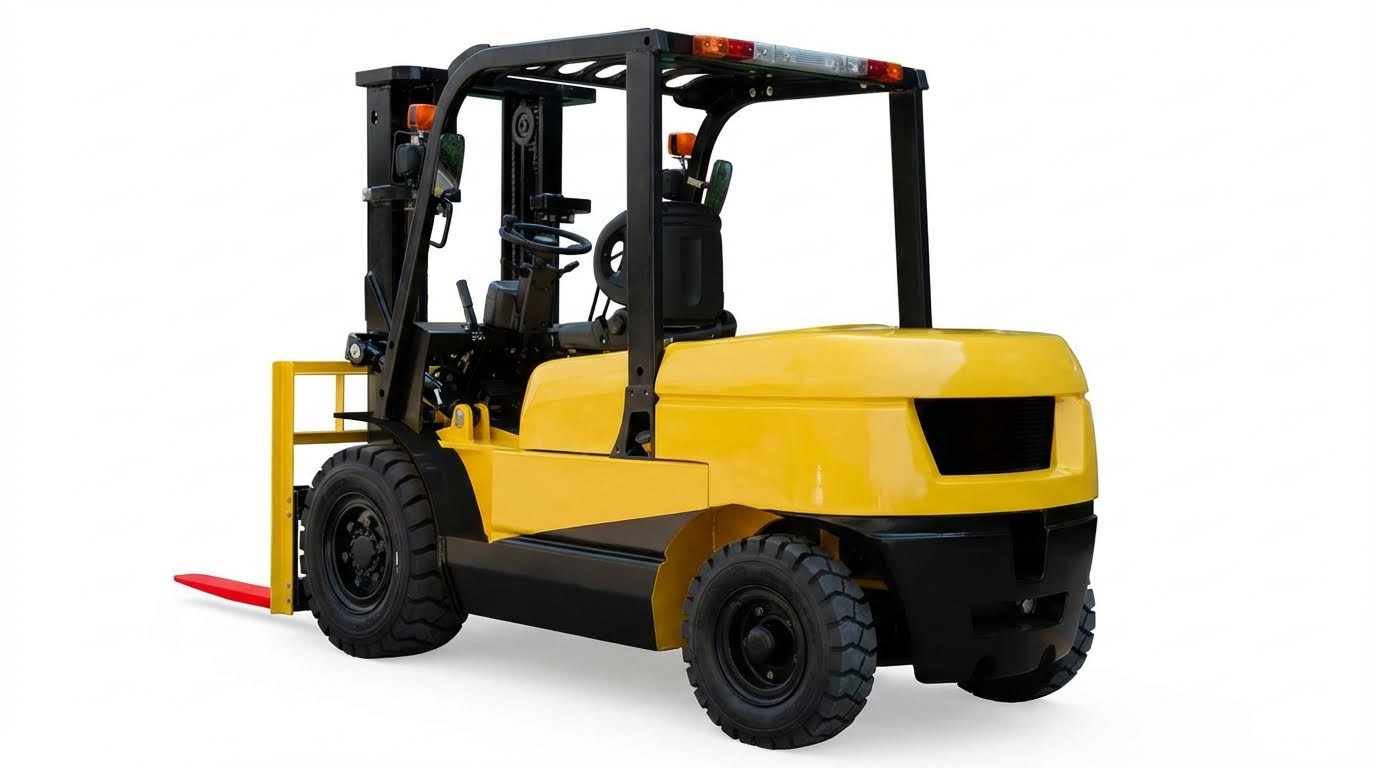
As verificações visuais pré-operacionais estabeleciam a condição inicial da empilhadeira antes de qualquer movimentação de carga. Essas inspeções reduziam a probabilidade de falhas em serviço, garantiam a conformidade com as normas da OSHA e prolongavam a vida útil dos componentes. Uma sequência sistemática de inspeções ao redor da empilhadeira ajudava os operadores a detectar danos estruturais, vazamentos e a ausência de equipamentos de segurança. Programas liderados pela engenharia geralmente padronizavam essas verificações em rotinas repetíveis e auditáveis.
Integridade estrutural, desgaste do mastro, da estrutura e dos garfos
A inspeção estrutural começou com a estrutura do caminhão, a proteção superior e o contrapeso. Os operadores procuraram por rachaduras, amassados, deformações, corrosão ou evidências de impacto nas soldas e nos elementos estruturais. Os canais e roletes do mastro foram verificados quanto ao alinhamento, marcas de desgaste anormais e livre movimentação sem travamento. As correntes do mastro foram inspecionadas quanto à tensão uniforme, lubrificação adequada, elos danificados e pinos ausentes ou deformados, utilizando uma ferramenta em vez das mãos dentro do mastro.
As forquilhas exigiam inspeção minuciosa na base e na haste para verificar rachaduras, sulcos ou empenamento permanente. Desgaste excessivo na base da forquilha, tipicamente acima de 10% de perda da espessura original, reduzia a capacidade nominal e exigia a remoção do equipamento de serviço. Pinos de retenção, clipes e travas da forquilha deviam estar presentes e totalmente encaixados para evitar a queda da forquilha. A placa de suporte e as superfícies de apoio foram verificadas quanto a distorções, parafusos ausentes e encaixe seguro com o mastro.
Inspeção de pneus, rodas e encosto de carga
A condição dos pneus influenciou diretamente a estabilidade e a distância de frenagem. Os operadores inspecionaram a profundidade da banda de rodagem, a integridade da lateral e a superfície de contato em busca de cortes, lascas, objetos incrustados e desgaste irregular. Os pneus pneumáticos exigiram a verificação da pressão de acordo com as especificações do fabricante, utilizando um medidor calibrado, enquanto os pneus maciços exigiram verificações quanto a separação, pontos planos e limites legais de desgaste. Os aros das rodas foram inspecionados quanto a rachaduras, deformações, fixadores ausentes ou soltos e sinais de danos por impacto.
A extensão do encosto de carga tinha que estar reta, firmemente fixada e livre de rachaduras ou falhas de solda. Qualquer deformação poderia permitir que as cargas se deslocassem para trás, em direção ao operador. As proteções de dedos e as grades do encosto de carga foram verificadas quanto a barras faltantes ou bordas afiadas que pudessem danificar as embalagens. Se o encosto ou os conjuntos de rodas apresentassem defeitos estruturais, a empilhadeira era interditada até que o reparo fosse realizado por pessoal de manutenção autorizado.
Fonte de alimentação: Bateria, GLP e motores de combustão interna.
As verificações da fonte de energia variavam de acordo com o tipo de energia, mas seguiam a mesma lógica de segurança: verificar a integridade, o confinamento e as conexões. No caso de empilhadeiras elétricas, os operadores inspecionavam a caixa da bateria em busca de rachaduras, vazamentos e corrosão nos terminais e conectores. Os cabos e plugues deviam estar livres de desgaste, condutores expostos e terminais soltos, enquanto os dispositivos de fixação da bateria e as travas do capô mantinham o conjunto firmemente no lugar. Os níveis de eletrólito e as tampas de ventilação exigiam inspeção com os equipamentos de proteção individual adequados e de acordo com os limites do fabricante.
Para motores de combustão interna, as inspeções visuais abrangiam os níveis de óleo do motor, líquido de arrefecimento e fluido hidráulico, além de correias, mangueiras e a caixa do filtro de ar. Os operadores procuravam por vazamentos de óleo, combustível ou líquido de arrefecimento ao redor das tubulações, conexões e embaixo do caminhão. Nos sistemas de GLP, era necessário confirmar se o cilindro estava corretamente encaixado, se os suportes de fixação estavam seguros e se a válvula de alívio de pressão estava apontando para cima. Mangueiras, conectores e a superfície do tanque eram inspecionados quanto a amassados, rachaduras, abrasões, marcas de gelo ou odores que indicassem vazamentos, sendo que qualquer suspeita de vazamento resultava na retirada imediata do veículo de serviço.
Dispositivos de segurança, etiquetas e compartimento do operador
As verificações dos dispositivos de segurança garantiram que as proteções passivas e ativas estivessem disponíveis antes da operação. Os operadores verificaram se os cintos de segurança possuíam fitas intactas, retração correta e travas funcionais. Espelhos, buzinas, luzes e alarmes de ré foram visualmente verificados quanto à presença e integridade antes dos testes de funcionamento. Os extintores de incêndio, quando presentes, deveriam estar carregados, acessíveis e dentro do prazo de validade.
As etiquetas e placas de identificação foram verificadas quanto à legibilidade e correção, incluindo dados de capacidade que correspondiam ao modelo do caminhão e aos implementos instalados. Placas de capacidade ausentes ou ilegíveis invalidavam o planejamento de operação segura. O compartimento do operador deveria estar livre de graxa, ferramentas soltas, embalagens e detritos que pudessem obstruir os pedais ou alavancas. A presença e a legibilidade do manual do operador completaram a verificação pré-operacional da estação de controle e do ambiente de documentação.
Testes de funcionamento operacional antes da entrada em serviço
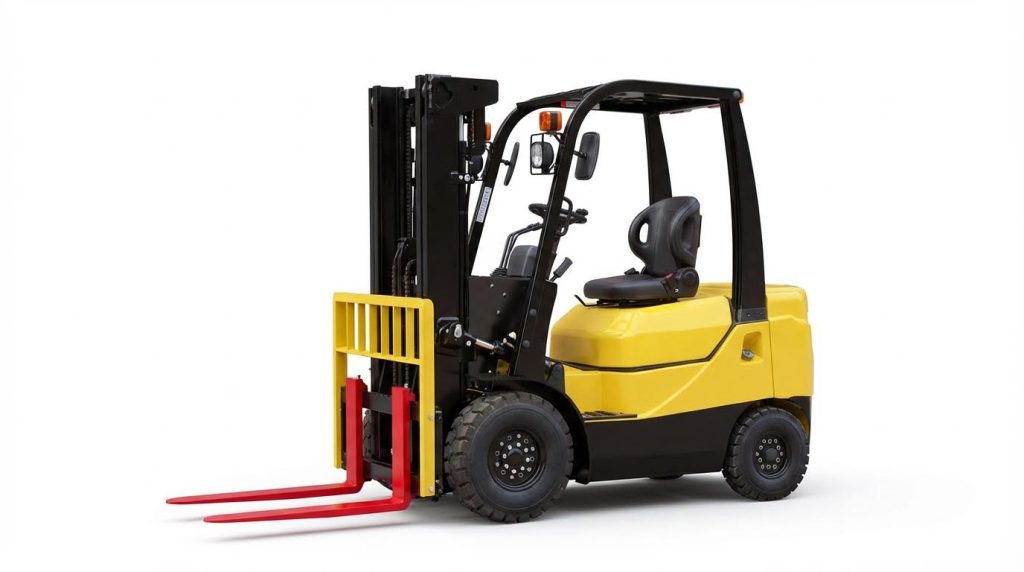
As verificações operacionais comprovaram que uma empilhadeira aprovada na inspeção visual ainda funcionava com segurança sob carga. Os engenheiros consideraram esses testes como uma validação funcional dos sistemas de direção, frenagem, tração, hidráulico e elétrico em trajetórias de carga realistas. A OSHA exigia que os operadores realizassem essas verificações pelo menos uma vez por turno e retirassem de serviço qualquer empilhadeira insegura. Uma sequência estruturada e repetível reduziu o erro humano e permitiu a obtenção de registros de manutenção confiáveis.
Verificação das funções de direção, frenagem e tração
Os operadores realizaram verificações de direção em uma área aberta e demarcada, com o mastro abaixado e sem carga. Eles verificaram a amplitude total da direção, a ausência de travamento e a resposta previsível, sem folga excessiva no volante. Os testes de freio incluíram a distância de frenagem do freio de serviço em baixa velocidade, a capacidade de retenção do freio de estacionamento em inclinações nominais e a sensação consistente do pedal, sem esponjosidade ou afundamento. Os controles de tração para frente e para trás precisavam de engate suave, sem solavancos inesperados e com comportamento correto do controle de aproximação, quando aplicável. Qualquer puxada para um lado, resposta atrasada ou perda de tração sob aceleração moderada indicavam problemas que exigiam a retirada imediata de serviço.
Verificações de sistemas hidráulicos, acessórios e movimento do mastro
Os testes de funcionamento hidráulico começaram com o caminhão em terreno plano, mastro na vertical e garfos ou implementos homologados instalados. Os operadores levantaram e abaixaram o mastro em todo o seu curso, verificando a suavidade do movimento, a ausência de vibrações e de desvios quando os controles retornavam à posição neutra. Eles inclinaram o mastro totalmente para frente e para trás, verificando a simetria do movimento, a velocidade correta e a ausência de atraso hidráulico ou transições bruscas. Implementos como garras, rotadores ou deslocadores laterais exigiram ciclos completos sem carga para confirmar a resposta correta, a integridade da vedação e a fixação segura. Protuberâncias visíveis nas mangueiras, resposta tardia ou cavitação audível durante a operação sinalizaram falhas hidráulicas que exigiram bloqueio e manutenção.
Sistemas elétricos, medidores e indicadores de aviso
Com a ignição ligada e o motor em funcionamento ou o sistema de tração energizado, os operadores confirmaram se a buzina, os faróis, as luzes de freio, as setas e os alarmes de ré funcionavam corretamente. Para caminhões elétricos, verificaram o indicador de descarga da bateria, o horímetro e quaisquer indicadores de estado de carga ou de falha para leituras normais. As unidades de combustão interna exigiam a verificação de que a pressão do óleo, a temperatura do líquido de arrefecimento e os indicadores do sistema de carga permaneciam dentro dos limites do fabricante, sem luzes de advertência acesas persistentemente. Os indicadores do painel, incluindo freio de estacionamento, cinto de segurança e ícones de falha do sistema, precisavam acender durante o autoteste e apagar conforme especificado. Qualquer leitura anormal do indicador, luz de advertência piscando ou dispositivo de segurança inoperante exigia comunicação imediata e retirada de serviço, conforme 29 CFR 1910.178.
Sinais de ruído anormal, vibração e superaquecimento
Durante a operação em baixa velocidade, os operadores ficavam atentos a ruídos como rangidos, estalos, guinchos ou batidas que diferiam do perfil sonoro normal da empilhadeira. Eles monitoravam novas vibrações no assento, na placa do piso, no mastro ou no volante, que frequentemente indicavam danos nos pneus, desgaste dos rolamentos ou desalinhamento da transmissão. Testes funcionais curtos permitiam verificações rápidas das tendências de temperatura do motor e a confirmação de que o radiador e o fluxo de ar de refrigeração impediam o superaquecimento rápido. Os operadores observavam cheiros de isolamento queimado, óleo quente ou vapores de combustível, que sinalizavam falhas elétricas ou vazamentos. Qualquer indicação de superaquecimento, vazamento de combustível ou ruído mecânico anormal exigia que a empilhadeira fosse desligada, sinalizada e inspecionada por pessoal de manutenção autorizado antes de ser usada novamente.
Resumo das melhores práticas e inovações futuras
As inspeções diárias pré-uso funcionavam como um controle de engenharia primário para o risco de empilhadeiras . A OSHA exigia inspeções pelo menos uma vez por dia, ou uma vez por turno para operação contínua, e determinava a retirada imediata de serviço quando defeitos afetassem a segurança. A melhor prática combinava uma lista de verificação estruturada com um processo de duas etapas: inspeção visual com a chave desligada, seguida por um teste funcional com o motor ligado ou com a energia ligada. Os operadores verificavam a integridade estrutural, a condição dos garfos e do mastro, os pneus, os fluidos, a fonte de energia, os dispositivos de segurança e, em seguida, confirmavam a frenagem, a direção, o sistema hidráulico e os controles em condições de vazio.
As organizações melhoraram os resultados ao formalizarem o registro de dados, utilizarem formulários de inspeção padronizados e vincularem os relatórios de defeitos diretamente às ordens de serviço de manutenção. As equipes de engenharia especificaram critérios de aceitação mensuráveis, como limites de desgaste de pneus, faixas de nível de fluidos e valores normais de pressão do líquido de arrefecimento e do óleo, para evitar julgamentos subjetivos. Regras claras de bloqueio e etiquetagem, além da autoridade para os operadores retirarem caminhões inseguros de serviço, reduziram as taxas de incidentes e se alinharam aos requisitos da norma 29 CFR 1910.178. Inspeções ao final do turno e áreas de estacionamento seguras designadas reduziram ainda mais o risco residual.
As práticas futuras integraram cada vez mais telemática, diagnósticos a bordo e listas de verificação eletrônicas pré-uso. Esses sistemas suportavam registros automatizados com data e hora, relatórios de exceção e manutenção preditiva baseada em dados de sensores, como tendências de temperatura, vibração e pressão hidráulica. Sistemas de detecção de objetos e alerta de proximidade baseados em câmeras continuaram a complementar as buzinas e luzes tradicionais. No entanto, os controles de engenharia e a automação não substituíram o treinamento do operador. Programas eficazes mantiveram uma abordagem equilibrada: treinamento e licenciamento robustos, inspeções diárias rigorosas, manutenção orientada por dados e adoção progressiva de tecnologias de segurança à medida que amadureciam e se adequavam aos padrões em evolução.