As empilhadeiras movidas a GLP dependem de sistemas de combustível rigorosamente controlados, práticas operacionais disciplinadas e estrita conformidade com as normas regulamentares. Este artigo descreve como as normas OSHA 1910.178, NFPA 58 e 1910.110 regem o projeto de caminhões movidos a GLP, os componentes do combustível e o treinamento de operadores. Também examina os requisitos de armazenamento, manuseio e transporte de cilindros de GLP, incluindo distâncias de separação, intervalos de inspeção e normas de transporte do Departamento de Transportes (DOT). Por fim, detalha os programas de inspeção e manutenção do sistema de combustível, diagnósticos avançados e integração de listas de verificação digitais, antes de resumir estratégias práticas para manter a segurança e a conformidade das empilhadeiras a GLP.
Normas básicas da OSHA e da NFPA para empilhadeiras a GLP
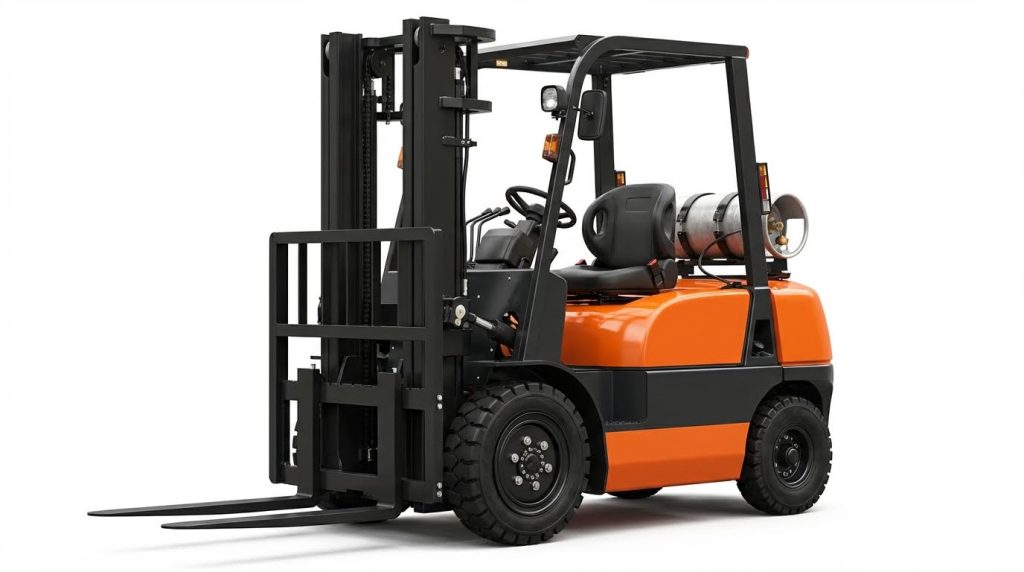
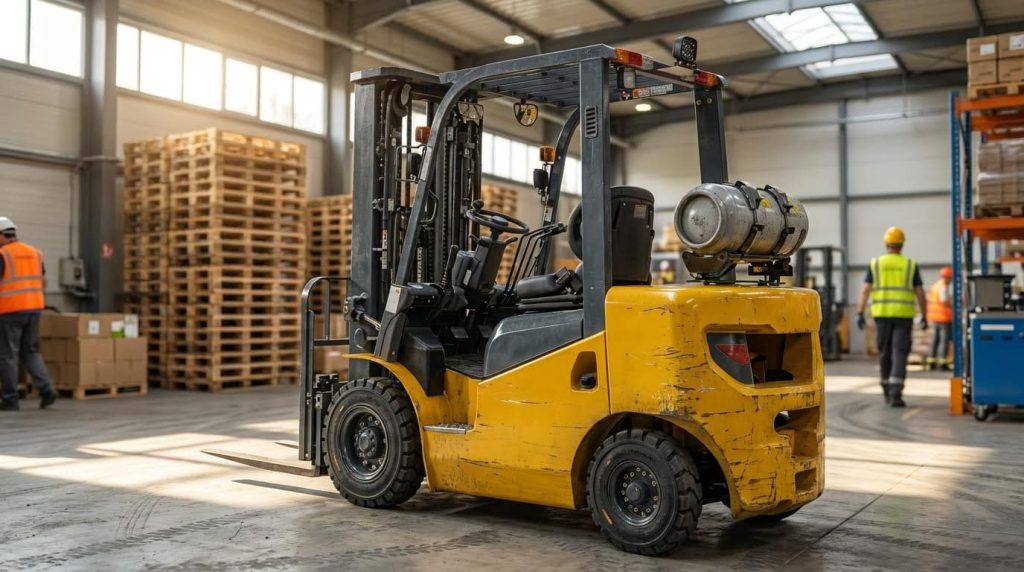
Os sistemas de combustível de empilhadeiras a GLP operam sob uma estrutura complexa de normas OSHA, NFPA, DOT e ANSI. A conformidade reduz os riscos de incêndio, explosão e exposição a substâncias tóxicas, ao mesmo tempo que garante a disponibilidade confiável da frota. Esta seção explica como as principais normas da OSHA 1910.178 interagem com as disposições de projeto da NFPA 58 e 1910.110, e como o treinamento, a documentação e as auditorias integram o sistema. Os líderes de manutenção podem usar esses requisitos para construir programas de segurança auditáveis e replicáveis, em vez de práticas improvisadas.
Principais requisitos da norma OSHA 1910.178 para caminhões a gás liquefeito de petróleo (GLP)
A norma OSHA 29 CFR 1910.178 regulamentava o uso de empilhadeiras, incluindo as movidas a GLP, na indústria em geral. Ela exigia inspeções pré-uso no início de cada turno, com verificação de vazamentos de combustível, mangueiras danificadas, suportes de cilindro soltos e ausência de dispositivos de segurança. A norma determinava que empilhadeiras com vazamentos de combustível, freios defeituosos ou em condições inseguras fossem retiradas de serviço até o reparo. Os operadores deviam fechar as válvulas de serviço ao estacionar por longos períodos e evitar o reabastecimento ou a troca de cilindros em espaços confinados onde os vapores pudessem se acumular. Era proibido fumar e utilizar fontes de ignição nas áreas de reabastecimento e armazenamento de cilindros, e as instalações deviam fornecer ventilação adequada para controlar as concentrações de monóxido de carbono.
NFPA 58 e 1910.110: Projeto e componentes do sistema
As normas NFPA 58 e OSHA 1910.110 abordavam o armazenamento, a tubulação e o projeto de equipamentos de GLP. Elas exigiam válvulas de alívio de segurança aprovadas em todos os recipientes e vaporizadores, com a descarga direcionada a pelo menos 1.5 metros horizontalmente de distância das aberturas do edifício. Sistemas que utilizassem recipientes com capacidade superior a 2.5 libras de água necessitavam de válvulas de excesso de fluxo para limitar a liberação de gás durante falhas na linha. Os reguladores deviam ser adequados para o serviço de GLP e classificados para uma pressão de serviço de pelo menos 1.7 megapascals. Os recipientes utilizados em ambientes internos necessitavam de suporte firme e substancialmente nivelado, fixação vertical e capacidade máxima de 245 libras de água por recipiente individual. Essas normas também proibiam a soldagem em campo nas carcaças dos recipientes, exceto em placas ou suportes aplicados pelo fabricante, e exigiam marcações de conteúdo claras, conforme a norma ANSI Z48.1-1954.
Obrigações de Treinamento e Certificação do Operador
A norma OSHA 1910.178 exigia que apenas pessoal treinado e autorizado operasse ou reabastecesse empilhadeiras a GLP e trocasse cilindros. O treinamento deveria abranger as características do combustível, os riscos de congelamento, a identificação de vazamentos, o desligamento de emergência e a montagem e desmontagem corretas dos cilindros. Os operadores também precisavam de instruções sobre inspeções pré-uso, incluindo verificações de tanques de combustível, válvulas, reguladores, mangueiras e acessórios de montagem. O treinamento de reciclagem era obrigatório quando ocorresse operação insegura, quase acidentes ou incidentes, ou quando as condições do local de trabalho mudassem. Os empregadores tinham que avaliar o desempenho dos operadores pelo menos a cada três anos e documentar que cada operador era competente em tarefas específicas de GLP, como troca de cilindros e procedimentos de estacionamento seguro.
Riscos relacionados à documentação, auditorias e fiscalização.
A OSHA esperava que os empregadores mantivessem registros que demonstrassem a conformidade contínua, em vez de apenas eventos de treinamento pontuais. A documentação típica incluía registros de treinamento e avaliação de operadores, registros de inspeção pré-turno, inventário de cilindros e datas de requalificação, além de históricos de manutenção de componentes do sistema de combustível. Listas de verificação digitais ou em papel auxiliavam em inspeções estruturadas de tanques, mangueiras, reguladores e dispositivos de segurança, permitindo ações corretivas rastreáveis. Auditorias regulatórias e investigações de incidentes frequentemente se concentravam em lacunas entre os procedimentos escritos e a prática real. Violações das normas 1910.178, 1910.110 ou das disposições da NFPA referenciadas poderiam levar a notificações, multas e, após eventos graves, possíveis classificações de infração intencional ou reincidente. Auditorias internas robustas, revisões periódicas por terceiros e um rastreamento claro das ações corretivas reduziram significativamente o risco de fiscalização e melhoraram o desempenho em segurança.
Armazenamento, manuseio e transporte de cilindros de GLP
Os cilindros de GLP para empilhadeiras exigem controles rigorosos quanto à localização, condição e movimentação. As normas OSHA 29 CFR 1910.110 e NFPA 58 especificam critérios de distância, construção e proteção contra incêndio para armazenamento e uso. Instalações que padronizaram os procedimentos de armazenamento, inspeção, manuseio e transporte reduziram os incidentes de vazamento e as constatações de não conformidade. Esta seção descreve como estruturar esses controles para que o GLP permaneça contido e disponível sem aumentar os riscos de explosão ou de monóxido de carbono.
Distâncias de armazenamento de cilindros em ambientes internos e externos
As normas distinguiam claramente entre o armazenamento de GLP em ambientes internos e externos. Em ambientes internos, a norma OSHA 1910.110 limitava a maioria das instalações industriais a 300 libras de GLP por área, a menos que houvesse uma sala de armazenamento dedicada e em conformidade com as normas. Os cilindros armazenados em ambientes internos deviam ser colocados na vertical sobre superfícies firmes e niveladas, a pelo menos 10 metros de distância de saídas, escadas, corredores e entradas, para proteger as rotas de fuga. O armazenamento externo era mais adequado em gaiolas abertas com cobertura, a pelo menos 20 metros de distância de edifícios e fontes de ignição. As tabelas de distância da NFPA exigiam um espaçamento crescente à medida que a massa total armazenada aumentava, com limites típicos em torno de 500, 6,000, 10,000 e acima de 10,000 libras. As instalações também deviam manter corredores desobstruídos e acesso para os bombeiros, além de manter os cilindros longe de zonas de alto tráfego e impacto.
Inspeção, requalificação e controle FIFO de cilindros
Todos os cilindros de GLP precisavam passar por uma inspeção prévia antes da instalação em uma empilhadeira. Operadores ou técnicos verificavam amassados, protuberâncias, ferrugem profunda, anéis de vedação danificados e defeitos nas válvulas ou dispositivos de alívio. Eles inspecionavam roscas, anéis de vedação e conexões em busca de contaminação ou danos mecânicos e rejeitavam qualquer cilindro com suspeita de comprometimento estrutural. As normas exigiam a requalificação periódica dos cilindros, geralmente a cada 10 anos, com marcações estampadas ou etiquetadas no anel de vedação. Um sistema de inventário FIFO (primeiro a entrar, primeiro a sair) ajudava a garantir que os cilindros mais antigos fossem usados primeiro e não ultrapassassem a data de requalificação. As áreas de armazenamento se beneficiavam de sistemas de etiquetagem visíveis que sinalizavam os cilindros como em serviço, cheios, vazios ou fora de serviço, aguardando inspeção ou destruição.
Manuseio, montagem e substituição seguros de cilindros
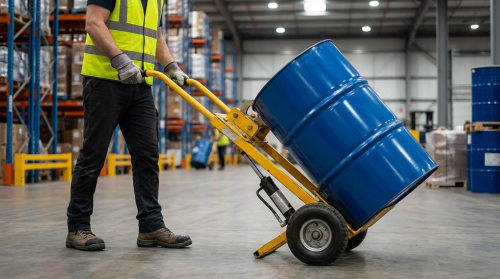
Práticas seguras de manuseio minimizaram tanto lesões por esforço repetitivo quanto vazamentos de gás. Os funcionários precisavam de treinamento e autorização antes de levantar ou trocar cilindros de GLP, incluindo instruções sobre EPIs como luvas e proteção ocular. Os trabalhadores evitavam arrastar, rolar ou deixar cair os cilindros e, em vez disso, utilizavam auxílios mecânicos ou uma empilhadeira semielétrica para os cilindros cheios. Durante a troca, os operadores fechavam a válvula de serviço, ligavam o motor para despressurizar a linha, se os procedimentos permitissem, e então desconectavam as conexões lentamente, monitorando a presença de gelo ou odor. O cilindro de reposição tinha que ser montado com segurança no suporte do caminhão, com a orientação correta, geralmente com o pino de localização engatado e a válvula de alívio na posição projetada. Após a conexão, uma solução de detecção de vazamentos ao redor das conexões verificava a vedação antes que o caminhão voltasse a operar, e o cilindro antigo era prontamente movido para um local de armazenamento designado.
DOT Transporte, Proteção contra Incêndio e Proteção contra Impacto
O transporte de cilindros de GLP entre locais gerou obrigações junto ao Departamento de Transportes (DOT) e à Associação Nacional de Proteção contra Incêndios (NFPA). Veículos que transportavam cilindros precisavam de pelo menos um extintor de 10 libras com classificação ABC ou 20-B:C e placas de identificação apropriadas com o número de identificação UN 1075 quando os limites fossem atingidos. Os cilindros deviam estar na posição vertical ou devidamente apoiados, com as válvulas fechadas, as tampas ou colares de proteção no lugar e fixados contra movimentação por meio de cintas ou suportes. Tampas de válvulas resistentes a impactos e dispositivos de alívio térmico tornaram-se padrão para recipientes maiores, a fim de evitar rupturas durante incêndios ou colisões. As áreas de armazenamento e carregamento exigiam pelo menos um extintor portátil aprovado, dimensionado para a carga potencial de incêndio e localizado em um local de fácil acesso. As instalações também implementaram barreiras, postes ou guarda-corpos onde o tráfego de veículos pudesse atingir os bancos de cilindros ou tubulações, reduzindo a probabilidade de danos mecânicos catastróficos durante as operações de rotina.
Inspeção, manutenção e tecnologia do sistema de combustível
Os sistemas de abastecimento de empilhadeiras a GLP exigem regimes de inspeção estruturados para controlar os riscos de incêndio, explosão e exposição. As verificações diárias, mensais e anuais estão alinhadas com os requisitos das normas OSHA 1910.178, NFPA 58 e 1910.110. As instalações utilizam cada vez mais diagnósticos avançados e ferramentas digitais para sanar as lacunas de conformidade. As seções a seguir detalham as práticas de inspeção e as tecnologias de suporte para frotas de GLP.
Inspeções diárias, mensais e anuais do sistema de GLP
As inspeções diárias focavam na segurança operacional imediata antes de cada turno. Os técnicos verificavam visualmente os cilindros, válvulas e reguladores em busca de amassados, corrosão, congelamento e vazamentos visíveis. Inspecionavam as mangueiras quanto a rachaduras, abrasões, dobras e conexões soltas, e verificavam a fixação segura dos cilindros e os pinos de travamento. Os operadores também confirmavam o funcionamento adequado das válvulas de serviço, dispositivos de alívio de pressão e controles de corte de combustível durante testes funcionais.
As inspeções mensais aprofundaram-se na integridade dos componentes. A equipe de manutenção substituiu anéis de vedação, examinou os suportes de montagem dos cilindros em busca de deformações e verificou o torque de aperto em comparação com os dados do fabricante. Eles verificaram o desempenho do regulador sob carga, inspecionaram as superfícies de troca de calor do vaporizador e confirmaram se os conjuntos de mangueiras mantinham o roteamento e o suporte corretos. Os registros capturavam os números das peças, as datas das inspeções e quaisquer trabalhos corretivos para dar suporte às auditorias.
As inspeções anuais exigiam um técnico de GLP licenciado ou qualificado, conforme a norma NFPA 58. Essas inspeções incluíam testes de válvulas de alívio de pressão, calibração do regulador e verificação das válvulas de excesso de fluxo e de retenção, quando instaladas. Os técnicos confirmavam se os cilindros permaneciam dentro do prazo de requalificação e se atendiam aos requisitos de marcação. Relatórios abrangentes documentavam os métodos de teste, as pressões medidas e os critérios de aprovação ou reprovação para demonstrar a conformidade com as normas.
Detecção de vazamentos, ventilação e limites de exposição ao CO
A detecção de vazamentos combinou inspeções visuais de rotina com testes direcionados. Os operadores utilizaram soluções aprovadas para detecção de vazamentos em válvulas, conexões e mangueiras após a troca ou manutenção dos cilindros. Instalações com perfis de risco mais elevados instalaram detectores de gás fixos próximos ao nível do piso, pois o vapor de GLP é mais pesado que o ar. Esses detectores disparavam alarmes em limites predefinidos para acionar a evacuação e o isolamento do suprimento de combustível.
O projeto de ventilação foi crucial em armazéns fechados e áreas de manutenção. As diretrizes da OSHA exigiam taxas mínimas de renovação do ar em torno de 1 pé cúbico por minuto por pé quadrado para operações com empilhadeiras a GLP. Os engenheiros dimensionaram a ventilação mecânica para evitar o acúmulo de propano não queimado e monóxido de carbono proveniente da combustão. Os padrões de fluxo de ar evitaram zonas mortas próximas a docas de carga, fossos e outras áreas baixas onde o vapor poderia se acumular.
O controle da exposição ao CO seguiu os limites da OSHA de 50 partes por milhão, calculados como média ponderada de 8 horas. As instalações utilizaram medidores portáteis de CO e monitores fixos para acompanhar as concentrações durante os horários de pico de tráfego. Quando as leituras se aproximavam dos níveis de ação, os supervisores reduziam a densidade de caminhões dentro da área de carga e descarga, aumentavam a ventilação ou transferiam o carregamento para áreas externas. Os registros de incidentes documentavam as ocorrências, as análises de causa raiz e as ações corretivas para revisão regulatória.
Ferramentas de diagnóstico avançadas e manutenção preditiva
O diagnóstico avançado melhorou a detecção de falhas emergentes no sistema de combustível antes que causassem incidentes. Os testes ultrassônicos identificaram microvazamentos em tubulações e conexões de combustível que não eram visíveis ou audíveis durante verificações de rotina. Os técnicos inspecionaram as mangueiras, reguladores e conjuntos de conexões, marcando os locais suspeitos para reparo. Essa abordagem reduziu o tempo de inatividade não planejado e minimizou as emissões fugitivas de GLP.
A termografia infravermelha permitiu a identificação precoce de anomalias térmicas. As equipes de manutenção obtiveram imagens de vaporizadores, reguladores e linhas de alta pressão sob carga operacional. Pontos quentes indicavam restrição, regulação inadequada ou componentes com defeito, enquanto zonas frias anormais sugeriam problemas de vaporização instantânea ou expansão. A análise de tendências das imagens térmicas possibilitou a substituição planejada de componentes em vez de reparos reativos.
Os programas de manutenção preditiva integraram dados de sensores de pressão, temperatura e vazão. Algoritmos identificaram desvios em relação ao desempenho de referência, como quedas graduais de pressão em filtros ou reguladores. Os planejadores, então, programaram intervenções durante períodos de baixa demanda, otimizando o uso de peças e mão de obra. Os modos de falha documentados alimentaram as listas de verificação de treinamento e inspeção.
Integração de listas de verificação digitais e sistemas de EHS (Saúde, Segurança e Meio Ambiente)
Listas de verificação digitais padronizaram as inspeções do sistema de combustível GLP em diferentes turnos e locais. Aplicativos móveis guiaram os operadores pelos pontos de inspeção das normas OSHA 1910.178 e NFPA 58, com campos obrigatórios e lógica condicional. A documentação fotográfica obrigatória reduziu a subjetividade e forneceu evidências visuais de defeitos ou condições corrigidas. Registros de data e hora e autenticação do usuário fortaleceram a rastreabilidade para órgãos reguladores e seguradoras.
A integração com plataformas de meio ambiente, saúde e segurança (EHS) centralizou os dados de conformidade. Os resultados das inspeções geravam automaticamente ordens de serviço para vazamentos, cilindros danificados ou problemas de montagem. Painéis exibiam ações corretivas em aberto, inspeções atrasadas e padrões de defeitos recorrentes por caminhão ou área. Os gerentes de segurança usavam essas análises para priorizar controles de engenharia e treinamentos direcionados.
Os sistemas digitais também auxiliaram na notificação de incidentes e quase acidentes relacionados às operações com GLP. Os trabalhadores enviavam relatórios pela mesma interface utilizada para inspeções, anexando registros de detectores de gás ou leituras de CO. As equipes de EHS correlacionavam esses eventos com os registros de manutenção para identificar fragilidades sistêmicas. A exportação periódica de dados agregados simplificava a preparação para auditorias da OSHA e revisões internas de governança.
Resumo das normas de segurança para empilhadeiras a GLP
A segurança e a conformidade das empilhadeiras a GLP dependiam de uma estrutura rigorosamente integrada de requisitos da OSHA, NFPA, ANSI, DOT e EPA. Os elementos essenciais incluíam o projeto adequado da empilhadeira, a especificação correta dos reguladores, válvulas de alívio e de excesso de fluxo, armazenamento disciplinado dos cilindros e programas de inspeção estruturados. As instalações que alinharam as verificações pré-uso, a manutenção preventiva e o treinamento dos operadores com as normas 29 CFR 1910.178, NFPA 58 e 1910.110 reduziram significativamente os incidentes com o sistema de combustível e a exposição ao CO. Listas de verificação digitais e trilhas de auditoria eletrônicas contribuíram cada vez mais para a conformidade contínua e para a resolução mais rápida dos defeitos identificados.
Essas normas tiveram implicações claras para a indústria. As operações passaram a priorizar layouts de armazenamento projetados com distâncias de separação definidas, extintores de incêndio certificados e taxas de ventilação controlada de pelo menos 1 CFM por pé quadrado em ambientes internos. Os regimes de inspeção evoluíram de verificações apenas visuais para testes de vazamento ultrassônicos e termografia infravermelha em componentes de alto risco, combinados com a requalificação periódica de cilindros e o controle sistemático de estoque FIFO (primeiro a entrar, primeiro a sair). Ao mesmo tempo, a pressão ambiental e a contabilização de gases de efeito estufa impulsionaram o interesse em propano renovável e motores de maior eficiência para reduzir as emissões ao longo do ciclo de vida.
A implementação prática exigiu documentação precisa do sistema, definições claras de funções e treinamento recorrente e específico para cada tarefa dos operadores, incluindo reabastecimento, troca de cilindros e resposta a emergências. Os locais precisavam de procedimentos escritos para resposta a vazamentos, bloqueio/etiquetagem durante o reparo e critérios para a retirada imediata dos caminhões de serviço. Olhando para o futuro, a integração de plataformas de telemática, detecção de gás e EHS (Saúde, Segurança e Meio Ambiente) apontava para uma manutenção mais preditiva, relatórios de conformidade automatizados e um controle mais rigoroso das emissões de CO₂ e hidrocarbonetos. O GLP continuou sendo um combustível viável, mas a competitividade a longo prazo dependia de uma cultura de segurança rigorosa, atualizações tecnológicas e alinhamento com as expectativas em constante evolução em saúde, segurança e meio ambiente.