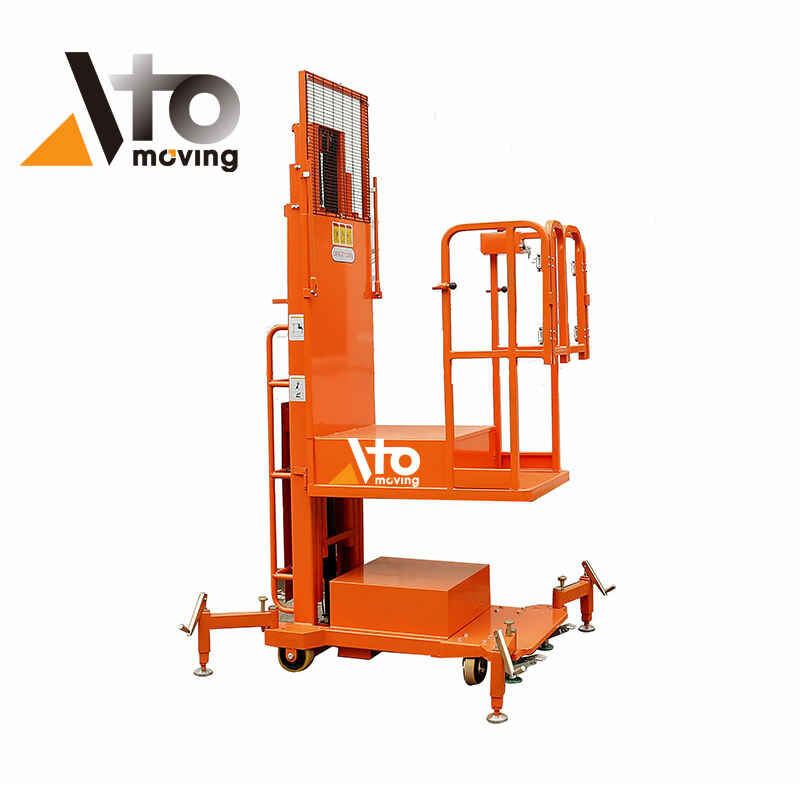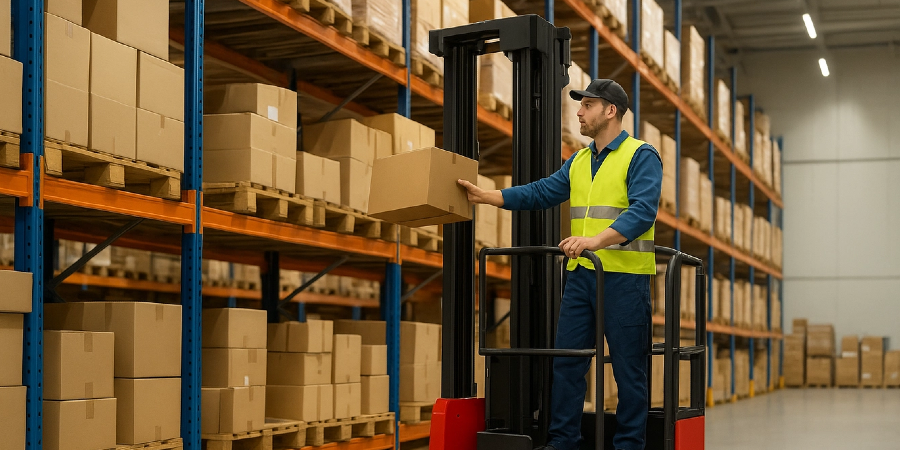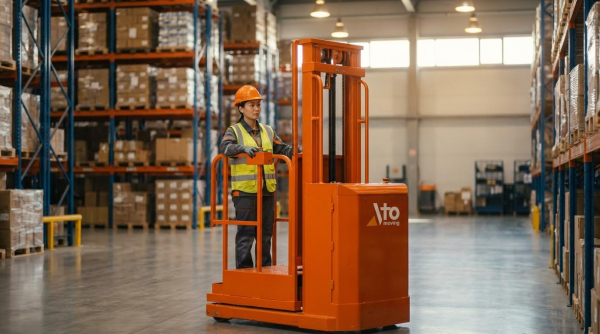
A separação por lotes permitiu que centros de distribuição de alto volume agrupassem vários pedidos em um único percurso de coleta, reduzindo drasticamente o tempo de deslocamento e a mão de obra. O artigo completo explicou os principais conceitos de separação por lotes, o projeto de engenharia de armazenamento e rotas de coleta, e o papel da automação e da lógica de software na formação inteligente de lotes. Também abordou tecnologias habilitadoras, como código de barras, RFID, sistemas de voz, selecionadores de pedidos em armazéns , robôs móveis autônomos (AMRs), inteligência artificial (IA) e gêmeos digitais, que aumentaram a precisão e a produtividade. As seções finais conectaram esses elementos técnicos às práticas de segurança, aos indicadores-chave de desempenho (KPIs) e às diretrizes práticas de implementação para operações modernas de alto volume.
Conceitos básicos das operações de separação de lotes
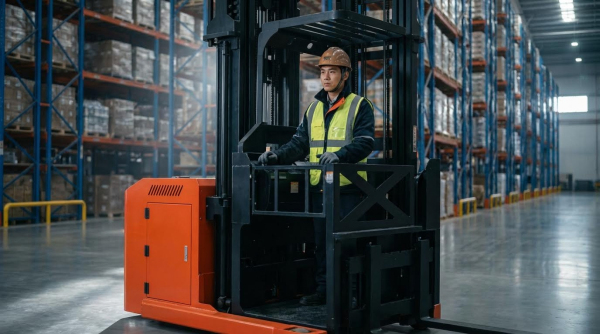
Os conceitos fundamentais das operações de separação por lotes definiram como instalações de alto volume estruturavam mão de obra, armazenamento e tecnologia. Os engenheiros utilizaram esses conceitos para reduzir a distância percorrida, aumentar a produtividade e estabilizar o empacotamento subsequente. Definições claras, disciplina no fluxo de trabalho e dimensionamento de lotes considerando a capacidade disponível formaram a base para a automação e análise posteriores. Esta seção descreveu quando a separação por lotes era adequada para uma operação e como ela se comparava a estratégias alternativas.
Definição, objetivos e quando usar a separação por lotes.
A separação por lotes consistia em um operador coletar itens para vários pedidos em uma única rota pelo armazém. Os principais objetivos eram reduzir o tempo de deslocamento, aumentar o número de itens separados por hora e manter alta precisão nos pedidos, frequentemente acima de 99.5%. As operações utilizavam o método ABC (Analytics and Compartilhaments) para alocação de itens, de forma que os itens de alta rotatividade ficassem próximos à área de embalagem, reduzindo ainda mais a distância percorrida. A separação por lotes era mais adequada para pedidos com perfis que compartilhavam SKUs sobrepostos, como em operações de e-commerce, reabastecimento de varejo e peças de reposição com itens comuns repetidos. Tornou-se especialmente eficaz em situações de alto volume de pedidos, com metas de ciclo de pedidos curtos e quando o operador de separação de pedidos do armazém suportava agregação de pedidos em tempo real e otimização do percurso de coleta.
Colheita em lotes, ondas e zonas: principais diferenças
A separação por lotes agrupava os pedidos por similaridade de SKU e densidade de coleta, executando-os em rotas consolidadas. A separação por ondas liberava grupos de pedidos em horários programados, alinhados a restrições como horários de corte das transportadoras, capacidade do cais e produtividade das estações de embalagem. A separação por zonas dividia o armazém em zonas, com cada separador responsável por uma zona e os pedidos fluindo por várias zonas. A separação por lotes minimizava o deslocamento de cada separador, enquanto a separação por ondas otimizava o fluxo ao longo do tempo e a separação por zonas reduzia o congestionamento em áreas definidas. Estratégias híbridas frequentemente combinavam a separação por lotes e por zonas, onde os separadores realizavam a coleta em lotes dentro de suas zonas e a triagem ou embalagem subsequente consolidava os pedidos.
Fluxos de trabalho de coleta em lotes com base em carrinhos e para caixas de coleta
Os fluxos de trabalho de separação e entrega utilizavam caixas com códigos de barras exclusivos em um carrinho, cada caixa representando um pedido individual dentro do lote. O operador seguia um caminho predefinido pelo sistema, escaneava o local de armazenamento e o SKU e, em seguida, escaneava a caixa de destino para que o sistema alocasse as quantidades corretamente. O código de barras de cada caixa permanecia associado ao seu pedido até a conclusão da embalagem, permitindo uma transferência rápida para as estações de embalagem e reduzindo o esforço de triagem. Os carrinhos podiam utilizar prateleiras de vários níveis, divisórias ou estruturas modulares de caixas dimensionadas de acordo com os perfis de lote e volumes de pedidos esperados. As equipes de engenharia validaram se a área ocupada pelo carrinho, a seleção das rodas e a manobrabilidade correspondiam à largura dos corredores e às condições do piso para evitar congestionamento e esforço ergonômico.
Dimensionamento adequado dos lotes para corresponder à capacidade subsequente
Lotes com o tamanho ideal equilibravam a eficiência dos operadores de picking com os limites das estações de triagem e embalagem. Lotes superdimensionados criavam picos de demanda de curto prazo que sobrecarregavam a embalagem, aumentavam o tempo de espera nas filas e corriam o risco de não cumprimento dos prazos de entrega das transportadoras. Os engenheiros modelaram a capacidade de ponta a ponta, incluindo o tempo médio de embalagem por pedido, as estações de embalagem disponíveis e a produtividade dos operadores de triagem, e então definiram o tamanho do lote e as regras de liberação de acordo. Os sistemas de gerenciamento ou execução de armazém alinharam a liberação de lotes com as restrições reais, como os horários de recebimento e a capacidade de impressão de etiquetas. O monitoramento contínuo de KPIs, incluindo linhas por hora, tempo de ciclo do pedido e taxa de entrega no prazo por onda, orientou o ajuste iterativo dos tamanhos dos lotes e dos tempos de liberação.
Projeto de Engenharia de Sistemas de Separação de Lotes
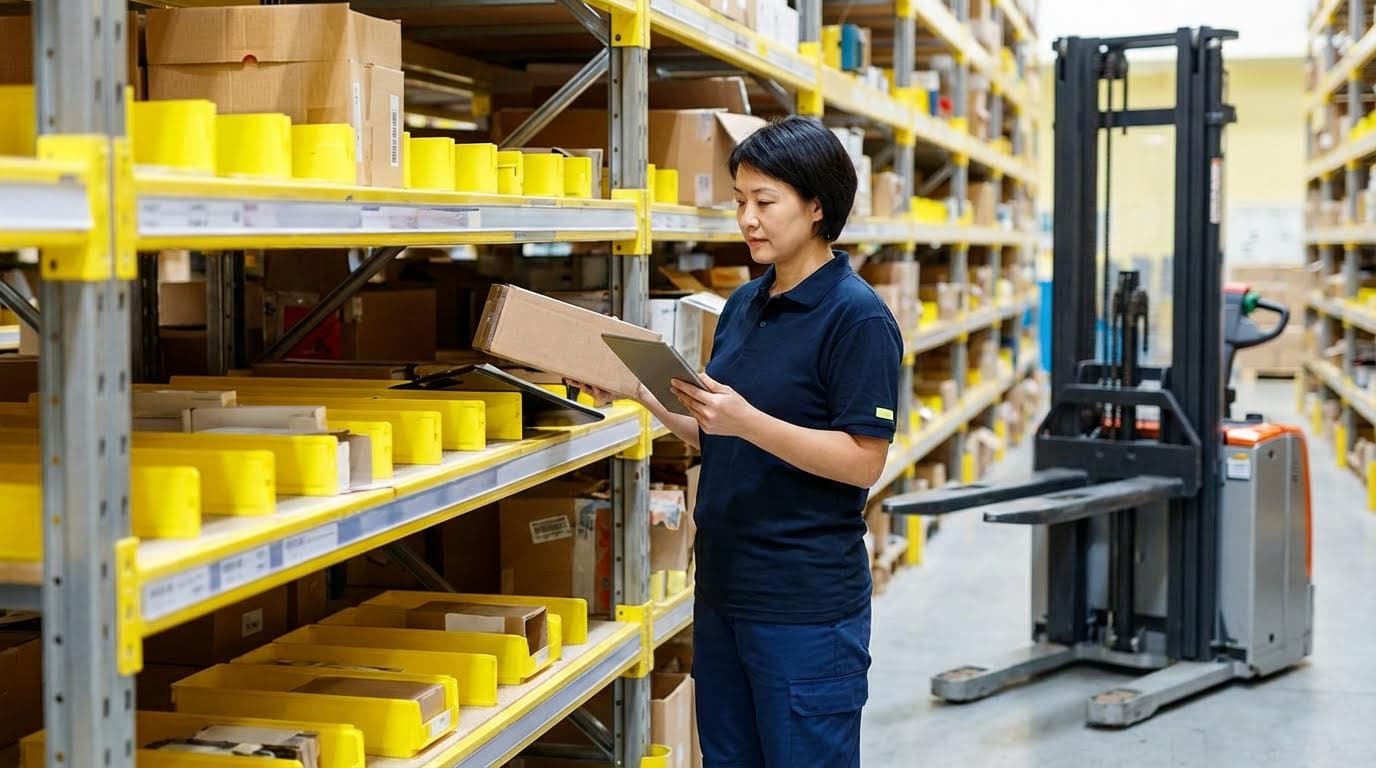
O projeto de engenharia de sistemas de separação de pedidos em lotes focou na tradução de ganhos teóricos de eficiência em fluxos de trabalho seguros e reproduzíveis. Os projetistas integraram layouts de armazenamento, rotas de separação e equipamentos para suportar altos volumes de pedidos com o mínimo de deslocamento e manuseio. Sistemas eficazes alinharam tamanhos de lote, alocação de itens e design de carrinhos com restrições reais, como a capacidade da estação de embalagem e os prazos de entrega das transportadoras. A robustez da engenharia também exigiu ajustes contínuos baseados em dados, utilizando KPIs como linhas por hora, tempo de ciclo do pedido e taxa de entrega no prazo.
Estratégia de alocação de slots: Análise ABC e reposicionamento dinâmico de slots
A análise ABC categorizou os SKUs por frequência e valor de demanda, posicionando os itens de maior afinidade (A) mais próximos dos pontos de embalagem e indução. Isso reduziu a distância média percorrida e permitiu alta densidade de lotes em cada rota. Os engenheiros utilizaram o histórico de linhas de pedidos, e não apenas o volume unitário, para classificar os SKUs e definir as zonas de armazenamento. O realojamento dinâmico reavaliou periodicamente essas atribuições conforme os padrões de demanda mudavam, especialmente durante promoções ou períodos de pico. Estratégias avançadas de alocação agruparam SKUs de alta afinidade próximos uns dos outros para aumentar o número de itens de diferentes linhas por parada durante as rotas de lotes. As políticas dinâmicas também respeitaram restrições como zonas de temperatura, segregação de produtos perigosos e limites de alcance ergonômico.
Otimização do percurso de coleta e agrupamento de pedidos por SKU
A otimização do percurso de coleta minimizou a distância total percorrida por um lote, respeitando a direção dos corredores, os pontos de congestionamento e as regras de tráfego unidirecional. Os engenheiros modelaram os percursos de coleta usando algoritmos semelhantes às heurísticas do caixeiro-viajante, frequentemente incorporados em módulos WMS. O agrupamento de pedidos por SKU reuniu pedidos com SKUs em comum no mesmo lote, aumentando a densidade de coleta por visita ao local. Isso reduziu as passagens redundantes pelos corredores e permitiu que os coletores processassem um número maior de pedidos por hora com precisão estável. Os sistemas ajustaram a composição dos lotes para evitar percursos muito grandes que excedessem a capacidade dos carrinhos ou sobrecarregassem a triagem subsequente. Posteriormente, ferramentas de aprendizado de máquina refinaram os percursos de coleta usando dados em tempo real, alcançando reduções de deslocamento de até 25% em comparação com rotas estáticas.
Projeto de carrinho, caixa e estação de trabalho para separação de pedidos em lotes
O design dos carrinhos influenciou diretamente o tamanho seguro dos lotes, a manobrabilidade e as taxas de erro. Os engenheiros selecionaram entre carrinhos de prateleira, carrinhos com caixas e carrinhos multiníveis com base no perfil do pedido, tamanho do item e requisitos de manuseio. Cada carrinho normalmente transportava várias caixas com códigos de barras exclusivos, permitindo fluxos de trabalho de coleta e armazenamento, onde cada caixa representava um único pedido. Divisórias físicas claras e códigos de cores reduziram o risco de mistura de itens entre pedidos. As dimensões dos carrinhos equilibraram o volume de armazenamento com a largura do corredor e os raios de giro para evitar congestionamentos e problemas de segurança. As estações de trabalho nas áreas de embalagem e consolidação incorporaram bancadas com altura ajustável, scanners integrados e impressoras de etiquetas para facilitar a verificação rápida. O layout ergonômico minimizou os movimentos de alcance e torção, melhorando a produtividade contínua e reduzindo lesões por esforço repetitivo.
Equilibrando Densidade de Armazenamento, Tempo de Viagem e Taxa de Transferência
O projeto de engenharia sempre considerou o equilíbrio entre densidade de armazenamento, tempo de deslocamento e produtividade necessária. O armazenamento de alta densidade reduzia a área ocupada, mas aumentava o alcance vertical e a congestão, o que atrasava os percursos dos lotes. Uma densidade menor, com corredores mais largos e mais áreas de picking, melhorava a velocidade de deslocamento e a segurança, mas exigia mais espaço. Os engenheiros usaram simulações ou modelos de gêmeos digitais para testar diferentes cenários de layout, avaliando linhas por hora, comprimento das filas e utilização das estações de embalagem. Lotes dimensionados corretamente combinavam a capacidade de picking a montante com a triagem e embalagem a jusante, evitando gargalos nas estações de trabalho. Os projetistas também consideraram futuras atualizações de automação, reservando espaço e capacidade estrutural para potenciais transpaleteiras elétricas , selecionadoras de pedidos semielétricas ou classificadores automatizados. O monitoramento contínuo de KPIs orientou as mudanças incrementais no layout, garantindo que o sistema evoluísse com os volumes de pedidos e a variedade de SKUs.
Automação, lógica WMS e tecnologias avançadas
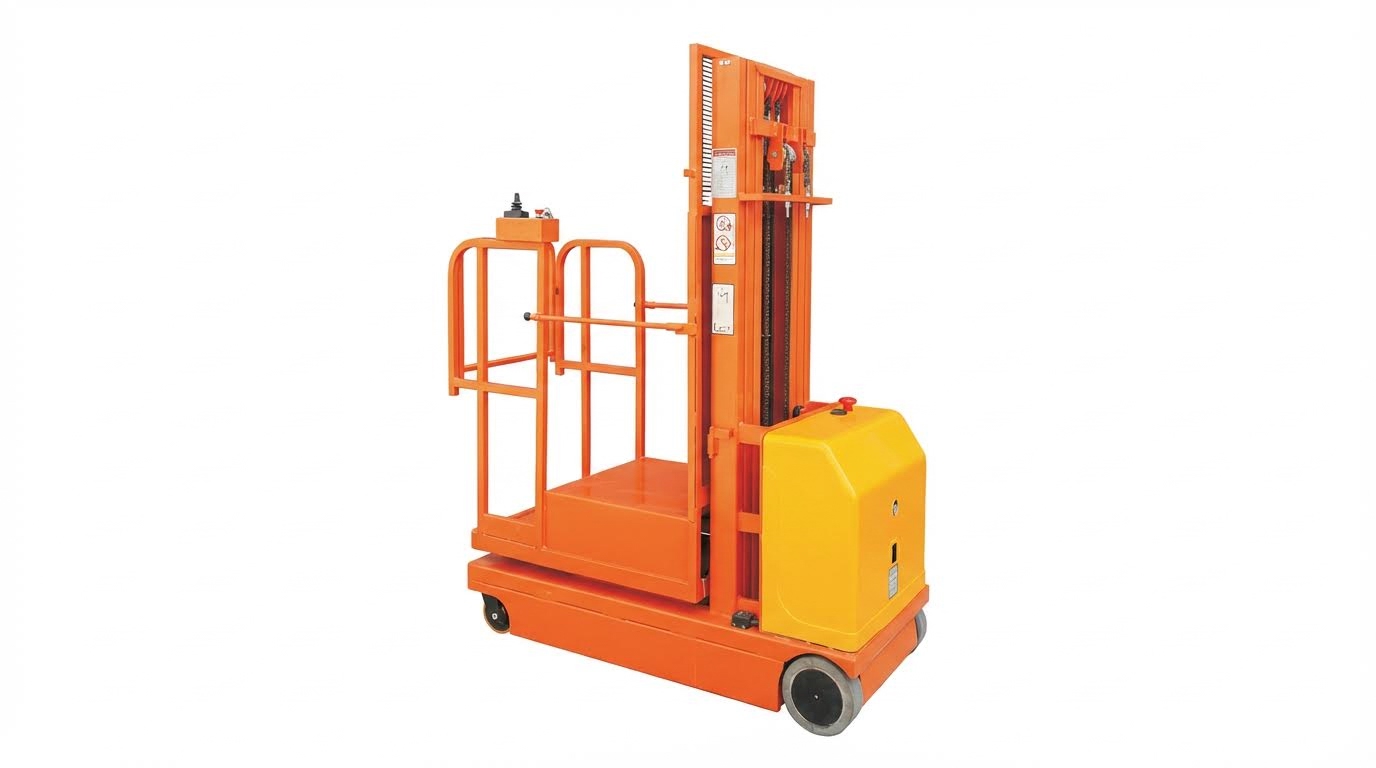
As tecnologias de automação transformaram a separação de lotes, antes um problema de roteamento manual, em um processo altamente otimizado e orientado por dados. Os modernos sistemas de gerenciamento e execução de armazéns orquestram lotes, recursos e equipamentos em tempo real. Identificação avançada, mobilidade e robótica reduziram o tempo de deslocamento, aumentaram a precisão e estabilizaram a produtividade. Esta seção focou em como a lógica de software e as tecnologias emergentes projetaram operações de lotes de alto desempenho.
Regras WMS e WES para formação inteligente de lotes
Os Sistemas de Gerenciamento de Armazém (WMS) e os Sistemas de Execução de Armazém (WES) definiram como os pedidos eram agrupados em lotes e como as ondas eram liberadas. Regras inteligentes de agrupamento agrupavam os pedidos por afinidade de SKU, densidade de coleta, classe de temperatura ou restrições de embalagem para reduzir o deslocamento e o manuseio. Os sistemas alinhavam os tamanhos dos lotes com restrições reais, como capacidade da estação de embalagem, rendimento do classificador, portas de doca e horários limite de entrega das transportadoras. Lotes com o tamanho correto evitavam congestionamentos a jusante, ao mesmo tempo que melhoravam a eficiência da mão de obra em até 25% por meio de rotas de coleta otimizadas. Os módulos WES sequenciavam as ondas para que os classificadores e as linhas de embalagem recebessem um fluxo constante e controlável, em vez de picos. O feedback contínuo de KPIs, incluindo linhas por hora, tempo de ciclo do pedido e taxa de entrega no prazo por onda, impulsionava o refinamento das regras e o ajuste dos parâmetros.
Sistemas de código de barras, RFID e voz na separação de lotes
Tecnologias de identificação automática garantiram a execução confiável de lotes. A leitura de códigos de barras com scanners portáteis reduziu os erros de entrada manual em até 30% e deu suporte a fluxos de trabalho de coleta e armazenamento com caixas ou recipientes etiquetados individualmente. Etiquetas e leitores RFID possibilitaram a verificação sem contato visual direto e reduziram o tempo de coleta em cerca de 40% em perfis de itens adequados. A coleta guiada por voz orientou os operadores em percursos com múltiplos pedidos, mantendo as mãos e os olhos livres, aumentando a produtividade em aproximadamente 20%. A combinação dessas tecnologias com a lógica do WMS permitiu a confirmação de itens, localização e recipiente em cada etapa, atingindo níveis de precisão de pedidos próximos a 99.8%. Padrões de etiquetas bem definidos, convenções de nomenclatura de recipientes e regras de validação de leitura minimizaram erros de identificação e simplificaram o tratamento de exceções.
AGVs, AMRs e auxílios robóticos para visitas em grupo
Veículos Guiados Automaticamente (AGVs) e Robôs Móveis Autônomos (AMRs) assumiram a componente de deslocamento intensivo das rotas de produção em lote. Os robôs transportavam carrinhos ou caixas de vários níveis entre zonas, áreas de separação e embalagens, reduzindo o esforço manual de empurrar e as distâncias percorridas a pé em até 50%. Os operadores humanos geralmente permaneciam em zonas compactas enquanto os AMRs transportavam os lotes, o que melhorava a ergonomia e reduzia o congestionamento em corredores compartilhados. Os sistemas robóticos integrados ao WES recebiam missões com base em filas de pedidos em tempo real, status do estoque e mapas de congestionamento. Essa orquestração reduziu os custos de mão de obra, estabilizou a produtividade e suportou estratégias híbridas que combinavam a separação por lote e por zona em grandes instalações. Sensores com classificação de segurança e lógica de controle de tráfego mantinham a conformidade com os padrões de segurança industrial enquanto os robôs operavam perto de pedestres.
Inteligência Artificial, Aprendizado de Máquina e Gêmeos Digitais para Otimização
A inteligência artificial e o aprendizado de máquina analisaram padrões históricos de pedidos para prever a demanda e refinar as estratégias de lotes. Algoritmos geraram rotas de coleta que reduziram a distância percorrida em até 25% e o tempo de deslocamento entre locais em até 50%. Mecanismos de coleta em lotes baseados em IA ajustaram o tamanho, a composição e o tempo de liberação dos lotes, aprendendo com KPIs como taxa de coleta, discrepâncias nos pedidos e atrasos nas entregas. Gêmeos digitais do armazém modelaram layouts de armazenamento, regras de roteamento e comportamento dos equipamentos, permitindo que os engenheiros testassem novos esquemas de alocação ou políticas de lotes sem interromper as operações. Estudos de caso relataram aumentos de produtividade de 25 a 40% durante os períodos de pico, quando a otimização por IA e a automação avançada trabalharam em conjunto. Essas ferramentas apoiaram a melhoria contínua, revelando gargalos e quantificando o impacto de mudanças de projeto ou de políticas antes da implementação física.
Segurança, indicadores-chave de desempenho e conclusões práticas.
A segurança em ambientes de separação de pedidos em lotes exigia o mesmo rigor de engenharia que o projeto de produtividade. As equipes de operações precisavam de avaliações de risco estruturadas em torno de pontos de congestionamento, corredores estreitos e cruzamentos onde transpaleteiras elétricas , robôs móveis autônomos (AMRs) ou veículos guiados automaticamente (AGVs) interagiam com pedestres. A separação clara entre as faixas de pedestres e equipamentos, com sinalização no piso, guarda-corpos e pontos de travessia controlados, reduzia o risco de colisões. Auditorias de segurança regulares, manutenção preventiva e procedimentos de bloqueio para equipamentos móveis mantinham as taxas de incidentes baixas e garantiam a conformidade com regulamentações como as da OSHA nos Estados Unidos.
A ergonomia desempenhou um papel fundamental na manutenção de altas taxas de separação de pedidos. Estações de trabalho com altura ajustável, alturas corretas das caixas nos carrinhos e limites de massa nos contêineres reduziram as lesões musculoesqueléticas. O rodízio de funcionários entre as etapas de separação, embalagem e reposição limitou o esforço repetitivo. A tecnologia também contribuiu para a segurança: a lógica do WMS ou WES permitiu sequenciar tarefas para evitar tráfego em sentido contrário, enquanto os robôs móveis autônomos (AMRs) e os veículos guiados automaticamente (AGVs) eliminaram grande parte do trabalho manual de empurrar e puxar. A leitura por voz e o escaneamento sem as mãos reduziram as distrações, permitindo que os operadores mantivessem os olhos nos trajetos.
Operadores de alto volume monitoravam um conjunto rigoroso de KPIs para controlar o desempenho da separação de lotes. Benchmarks típicos de implantações no setor mostraram reduções no tempo de deslocamento de até 50-60%, ganhos de eficiência da mão de obra próximos a 25% e precisão dos pedidos próxima a 99.8% quando cada movimentação era validada por código de barras ou RFID. As principais métricas incluíam linhas e unidades por hora, tempo médio do ciclo do pedido, taxa de entrega no prazo por onda, precisão de separação e embalagem e utilização da estação de embalagem. Instalações que ajustaram os tamanhos dos lotes e o tempo das ondas com base nesses KPIs relataram aumentos na velocidade de processamento de pedidos entre 25% e 40% e reduções nos custos operacionais de até aproximadamente 15-30%.
Os desenvolvimentos futuros apontavam para uma integração mais profunda de IA, aprendizado de máquina e gêmeos digitais. Os modelos de aprendizado de máquina já otimizavam rotas de coleta e composição de lotes, reduzindo a distância percorrida em cerca de 25% em casos documentados. Os gêmeos digitais do armazém permitiam que os engenheiros testassem virtualmente regras de lotes, projetos de carrinhos e alterações de alocação antes da implementação, reduzindo o risco de comissionamento. Os projetos mais resilientes combinavam automação com uma cultura de segurança robusta, revisão disciplinada de KPIs e projetos-piloto iterativos. As instalações que tratavam a coleta de lotes como um sistema vivo, reequilibrando continuamente a densidade de armazenamento, o tempo de deslocamento, a segurança e o bem-estar dos trabalhadores, alcançaram ganhos duradouros tanto em produtividade quanto em sustentabilidade da força de trabalho.