As plataformas elevatórias e os selecionadores de pedidos transformaram a maneira como os armazéns lidam com o trabalho em altura e a separação de itens. O artigo completo examinou suas funções principais, projeto mecânico e critérios de desempenho em sistemas modernos de movimentação de materiais . Também abordou a conformidade regulatória, os procedimentos operacionais seguros e os regimes de manutenção estruturados que reduzem o tempo de inatividade e os incidentes. Por fim, avaliou como a análise de dados, a automação e a integração com ferramentas digitais influenciarão o futuro da separação de pedidos em armazéns.
Funções principais de plataformas elevatórias e plataformas de coleta de estoque
Definições, configurações e componentes principais
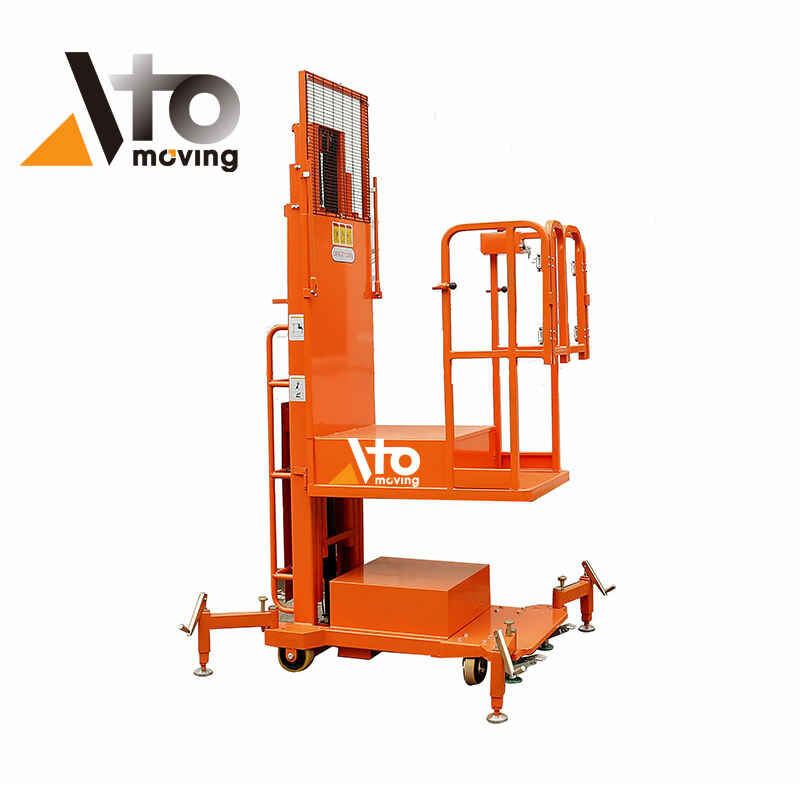
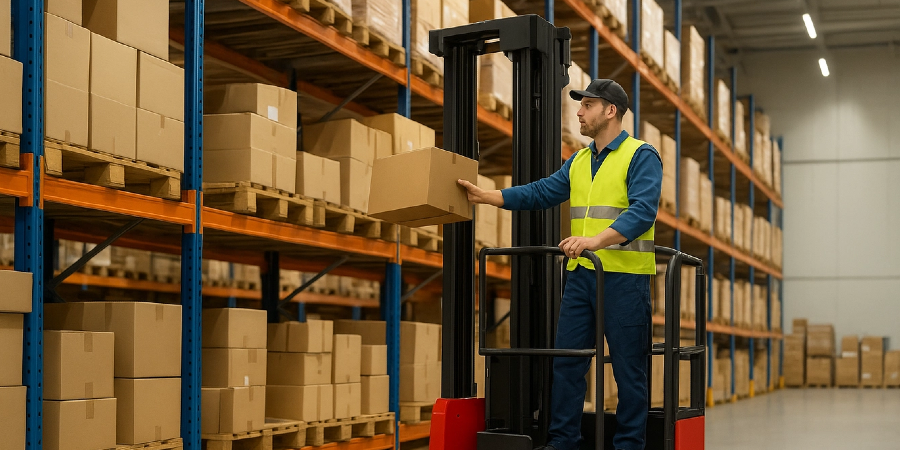
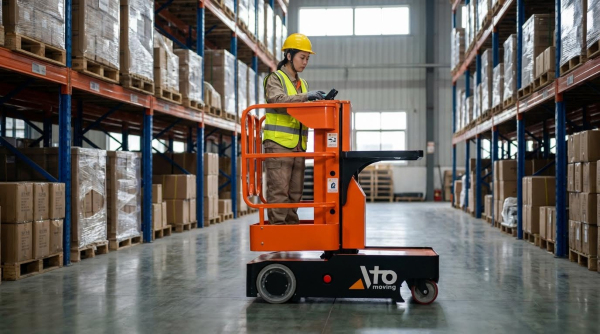
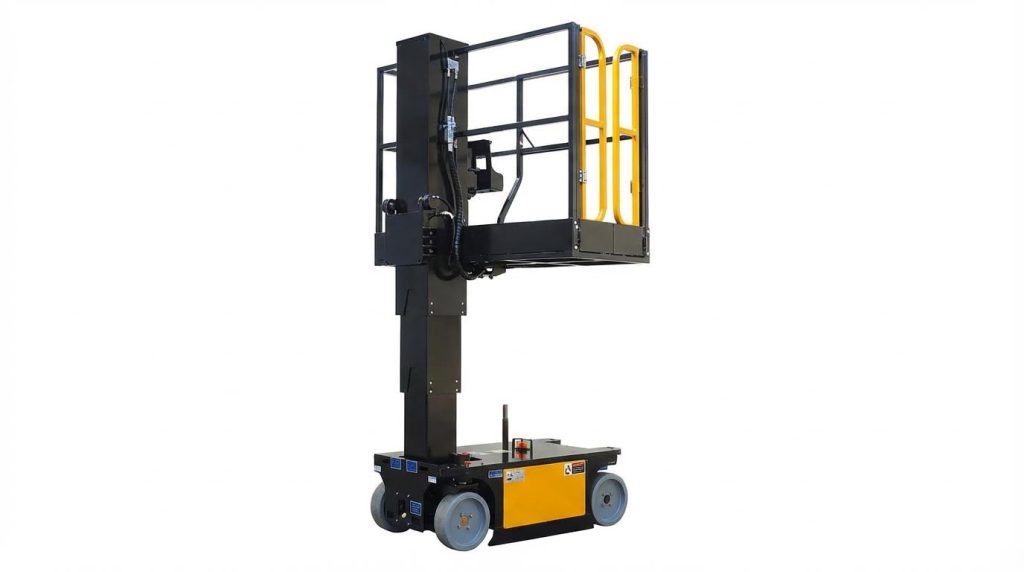
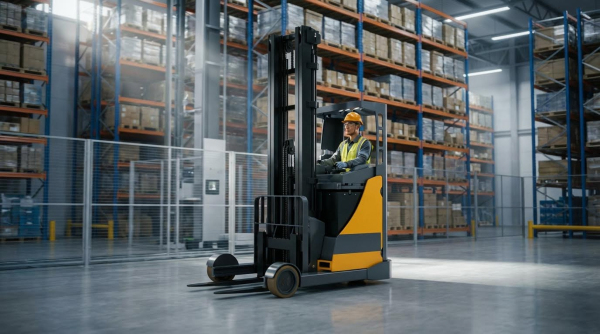
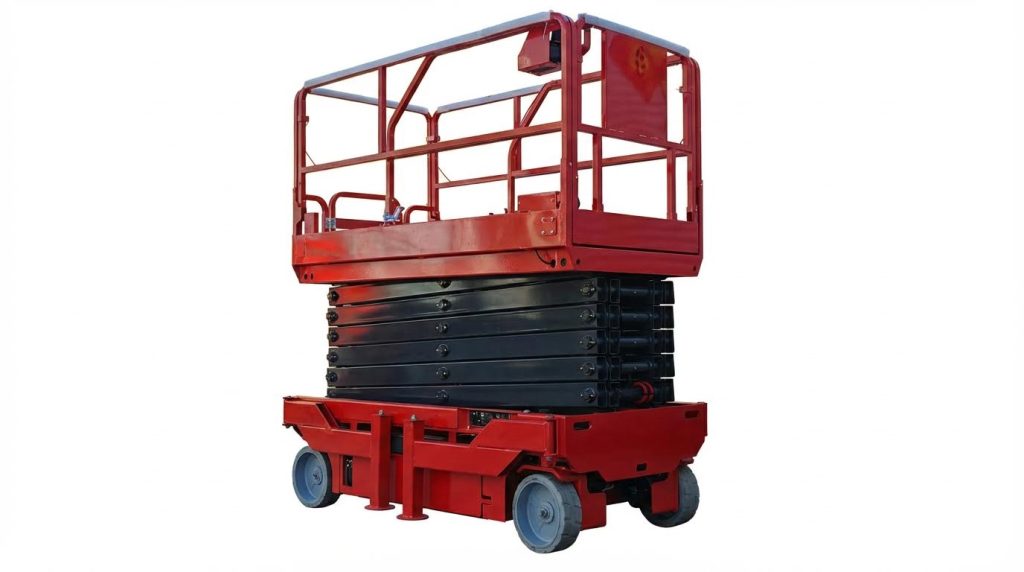
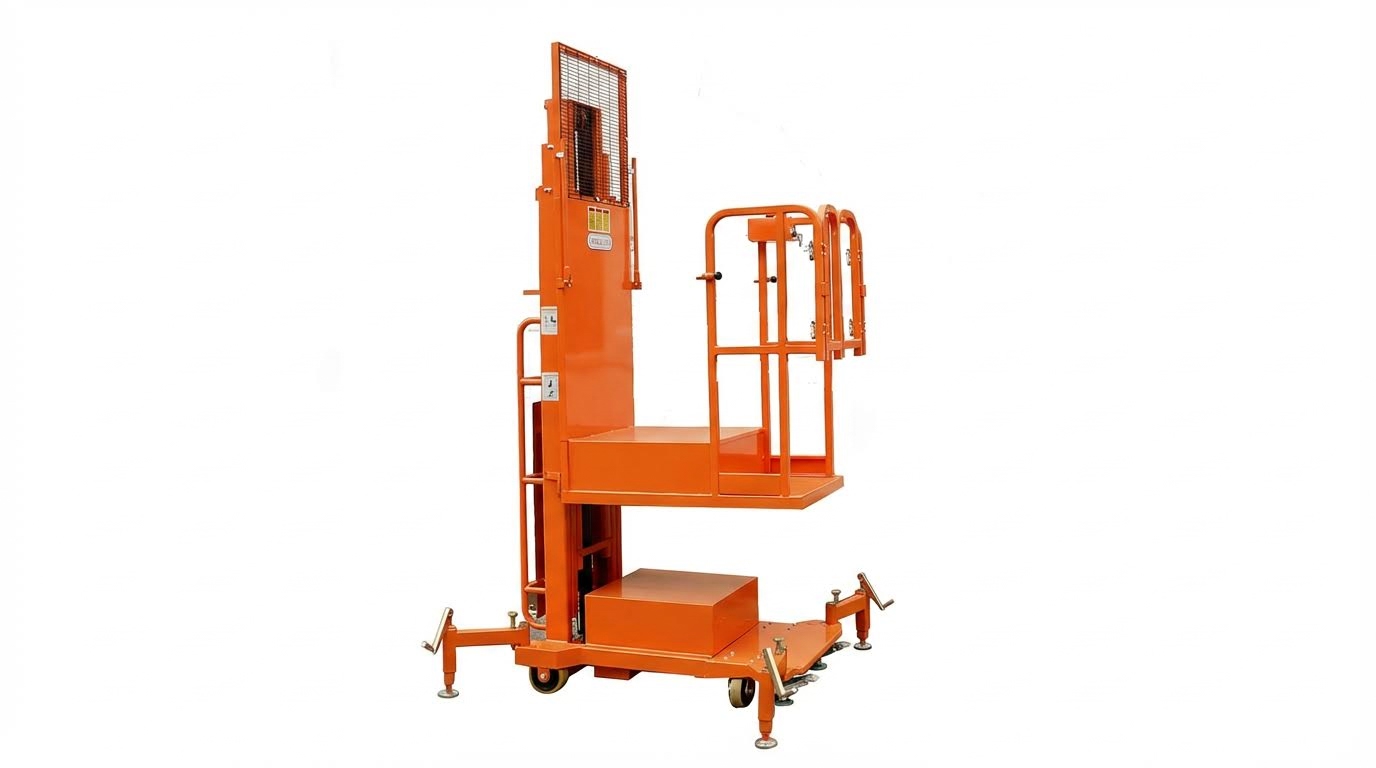
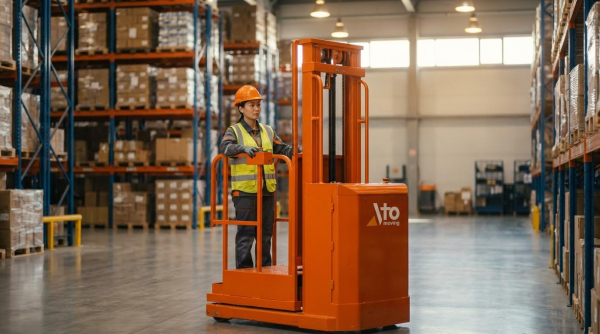
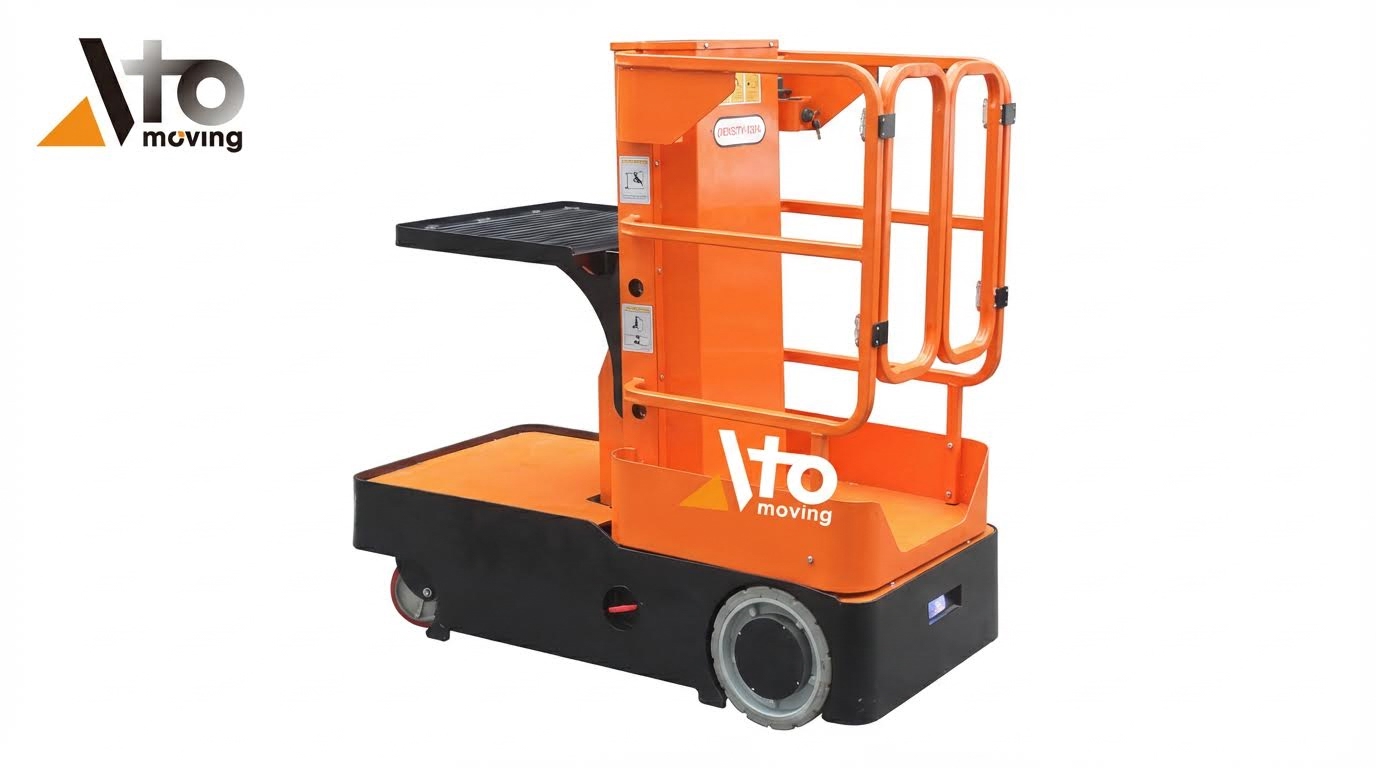
As plataformas elevatórias móveis em armazéns permitiam que um operador selecionasse itens individuais em altura. Já as empilhadeiras de picking, também chamadas de empilhadeiras de picking de pedidos , elevavam tanto o operador quanto uma pequena plataforma de carga para a coleta de itens em nível de caixa. As configurações típicas incluíam elevadores verticais tipo mastro, braços articulados ou telescópicos e sistemas de trilhos guiados em layouts de corredor muito estreito (VNA). Os principais elementos estruturais compreendiam chassi, mastro ou braço, plataforma do operador com guarda-corpos e plataforma de carga ou garfos.
Os sistemas de propulsão utilizavam motores elétricos com baterias, acoplados a sistemas de elevação hidráulicos ou eletro-hidráulicos. As estações de controle ficavam na plataforma e, às vezes, no nível do solo, com joysticks, interruptores de direção, pedais de segurança e botões de parada de emergência. Os subsistemas de segurança incluíam intertravamentos, sensores de inclinação e sobrecarga, interruptores de limite e sistemas de descida de emergência. Os projetistas integraram pontos de ancoragem para proteção contra quedas, corrimãos e pisos antiderrapantes para atender às normas de trabalho em altura.
Casos de uso típicos de armazém e ciclos de trabalho
Os armazéns utilizavam empilhadeiras de alcance vertical e selecionadoras de pedidos principalmente para a coleta de caixas e itens individuais em estantes acima do alcance manual, frequentemente entre 3 m e 12 m. As aplicações típicas incluíam o processamento de pedidos de e-commerce , a separação de peças de reposição, o reabastecimento de lojas de varejo e a contagem cíclica em altura. Os operadores realizavam ciclos curtos de elevação frequentes, movendo-se entre as áreas de coleta, parando, elevando, coletando e descendo repetidamente durante um turno. Esse ciclo de trabalho impunha demandas intermitentes, porém repetitivas, de elevação e deslocamento, em vez de uma operação contínua em altura total.
As máquinas de picking elétricas em armazéns de grande altura geralmente operavam em turnos múltiplos, o que exigia sistemas de recarga de oportunidade ou troca de baterias. Os operadores navegavam por corredores estreitos com folgas mínimas, portanto, o controle preciso em baixa velocidade e a boa visibilidade eram cruciais. Comparadas com as transpaleteiras, essas máquinas lidavam com cargas unitárias menores, mas com frequências de picking por hora muito maiores. Os ciclos de trabalho influenciavam o dimensionamento dos componentes, desde a capacidade nominal das bombas hidráulicas até a capacidade da bateria e o gerenciamento térmico.
Comparando plataformas elevatórias, plataformas elevatórias de estoque e plataformas elevatórias de camadas.
As empilhadeiras tipo "cherry picker" e "stock picker" elevavam os operadores, mas diferiam das empilhadeiras tipo "layer picker" na forma como manuseavam o produto. As "layer picker" permaneciam ao nível do chão e utilizavam braços de fixação ou cabeçotes de sucção para remover camadas inteiras de cargas paletizadas. Essa configuração permitia a separação rápida, camada por camada, para a montagem de paletes com SKUs mistos sem a necessidade de levantar o operador. Em contrapartida, as empilhadeiras tipo "cherry picker" e "stock picker" aproximavam o operador do produto, o que era adequado para a separação de itens individuais ou caixas.
Em termos de produtividade, as empilhadeiras de coleta por camada alcançaram maior número de coletas por hora para produtos paletizados homogêneos, especialmente nos setores de alimentos e bebidas ou bens de consumo de alta rotatividade. As empilhadeiras de coleta por camada e as empilhadeiras de coleta de estoque ofereceram maior flexibilidade para perfis de armazenamento mistos, itens irregulares ou de baixa rotatividade, onde o manuseio de camadas inteiras era ineficiente. Os perfis de risco também diferiram: as empilhadeiras de coleta por camada e as empilhadeiras de coleta de estoque concentraram-se nos riscos de trabalho em altura e na proteção contra quedas, enquanto as empilhadeiras de coleta por camada focaram nas forças de fixação, na integridade do vácuo e na estabilidade do produto. Os armazéns modernos combinam cada vez mais as três tecnologias, utilizando empilhadeiras de coleta por camada para o manuseio de grandes quantidades de produtos e empilhadeiras de coleta por camada ou de coleta de estoque para a conclusão de pedidos com itens de menor tamanho e para o tratamento de exceções.
Critérios de projeto, seleção e desempenho
Capacidade de carga, altura de elevação e faixa de estabilidade
A seleção de plataformas elevatórias, tanto para transporte de carga quanto para armazenamento, sempre começava com a carga nominal e a altura de elevação. Os fabricantes definiam uma capacidade nominal, por exemplo, 1.000 kg, em um centro de carga específico, tipicamente 600 mm, e uma altura máxima da plataforma ou dos garfos. Os engenheiros avaliavam a faixa de estabilidade, que descrevia a combinação permitida de carga, alcance e elevação antes que o centro de gravidade se aproximasse da linha de tombamento. Efeitos dinâmicos, como frenagem, comandos de direção e articulação do mastro, reduziam a margem de estabilidade efetiva em comparação com os cálculos estáticos.
O layout dos armazéns impôs restrições quanto à altura de elevação, largura dos corredores e raio de giro necessários. Para estantes de grande altura acima de 12 m, os projetistas geralmente especificavam selecionadores de pedidos guiados para corredores muito estreitos , com controle otimizado da deflexão do mastro. A análise do ciclo de trabalho considerou a densidade de separação de pedidos, a média de elevações por ciclo e a produtividade máxima para evitar o superdimensionamento ou a subespecificação das máquinas. A conformidade com as normas para plataformas elevatórias móveis de trabalho (PEMTs) e empilhadeiras garantiu que os métodos de teste de estabilidade e capacidade correspondessem às condições reais de operação.
Transmissão, hidráulica e eficiência energética
As plataformas elevatórias e selecionadoras de pedidos modernas em armazéns utilizam predominantemente sistemas de propulsão elétrica. Os engenheiros selecionam entre baterias de chumbo-ácido e sistemas de íon-lítio com base na duração do turno, na capacidade de recarga e no custo do ciclo de vida. Circuitos hidráulicos acionam a elevação do mastro, a elevação da plataforma e a direção, e os projetistas otimizam o deslocamento da bomba, as características das válvulas e o dimensionamento das tubulações para minimizar as perdas por estrangulamento. A correspondência adequada das curvas de velocidade-torque do motor elétrico com os requisitos da bomba hidráulica melhora a eficiência geral do sistema.
As estratégias de gerenciamento de energia incluíram a descida regenerativa e, quando viável, a frenagem regenerativa nas rodas motrizes. Os algoritmos de controle limitaram funções simultâneas de pico de demanda, como acionamento rápido com elevação em velocidade máxima, para evitar picos de corrente e quedas de tensão. Os programas de manutenção verificaram a limpeza do fluido hidráulico, a integridade das mangueiras e a condição das vedações dos cilindros, pois vazamentos internos reduziam diretamente a eficiência de elevação e aumentavam a geração de calor. Os engenheiros também avaliaram as emissões acústicas e a vibração do trem de força para atender aos requisitos de saúde ocupacional.
Controles, ergonomia e interface homem-máquina
A arquitetura de controle para plataformas elevatórias e selecionadoras de estoque combinava controles no solo com controles na plataforma ou no compartimento do operador. Os projetistas implementaram joysticks proporcionais ou timãos multifuncionais para proporcionar um controle preciso de elevação, deslocamento e direção, especialmente em altura. Interruptores de segurança e pedais de habilitação garantiam que o movimento parasse quando o operador soltasse a interface de controle. Os layouts da interface homem-máquina seguiam os limites de alcance e força para reduzir a fadiga e as lesões por esforço repetitivo.
O design ergonômico contemplou plataformas de trabalho em pé, guarda-corpos e pontos de ancoragem de cintos de segurança, em conformidade com as diretrizes de proteção contra quedas. A visibilidade dos garfos, bordas da plataforma e estantes em altura máxima influenciou o design do mastro e da proteção, bem como o posicionamento de câmeras ou indicadores de posição a laser. O feedback claro por meio de luzes de status, alarmes sonoros e displays ajudou os operadores a interpretar rapidamente condições de sobrecarga, inclinação ou falha. Os materiais de treinamento e os Procedimentos Operacionais Padrão (POPs) refletiram a lógica de controle e o layout da interface reais para evitar confusão entre os modos de operação.
Integração com WMS, AGVs e gêmeos digitais
A integração com sistemas de gerenciamento de armazém (WMS) definiu cada vez mais os critérios de seleção para equipamentos de picking. Empilhadeiras de alcance vertical e selecionadoras de pedidos podiam receber atribuições de tarefas, locais de coleta e dados de carga por meio de terminais sem fio ou dispositivos portáteis. Dispositivos de posicionamento, como leitores de código de barras, RFID ou sistemas de orientação de corredores, sincronizavam os movimentos físicos com os registros digitais de estoque. Essa integração reduziu erros de picking e melhorou a rastreabilidade em setores regulamentados, como o farmacêutico e o alimentício.
As interfaces com veículos guiados automaticamente (AGVs) e sistemas de esteiras exigiam pontos de transferência definidos, limites de velocidade e intertravamentos para evitar colisões. O registro de dados dos controladores dos caminhões permitiu a criação de gêmeos digitais que representavam a utilização, o consumo de energia e o desgaste dos componentes ao longo do tempo. Os engenheiros usaram esses modelos para simular alterações de layout, avaliar o dimensionamento da frota e planejar janelas de manutenção. Máquinas prontas para integração, com protocolos de comunicação abertos e conectividade de diagnóstico, apoiaram a transição para operações de armazém mais automatizadas e orientadas por dados.
Operação, inspeção e manutenção seguras
Conformidade regulatória e certificação de operadores
As plataformas elevatórias e os selecionadores de pedidos operados em armazéns estavam sujeitos às normas de trabalho em altura e de equipamentos de elevação. No Reino Unido, operadores e empregadores cumpriam a Lei de Saúde e Segurança no Trabalho de 1974, o LOLER de 1998 e o Regulamento de Trabalho em Altura de 2005. Estruturas semelhantes eram aplicadas globalmente, exigindo avaliações de risco, manutenção documentada e inspeções periódicas minuciosas em intervalos definidos, geralmente a cada seis meses para equipamentos de elevação de pessoas. Operadores competentes e treinados possuíam comprovante de treinamento, como a Licença de Acesso Motorizado (PAL) da IPAF, válida por períodos fixos, como cinco anos. O treinamento abrangia categorias de PEMT (Plataformas Elevatórias Móveis de Trabalho), componentes estruturais, princípios de estabilidade, inspeções pré-uso e reconhecimento de riscos, incluindo eletrocussão, esmagamento e quedas. Os empregadores documentavam as autorizações específicas para cada função, garantiam que os operadores estivessem fisicamente aptos e aplicavam limites de idade, geralmente de pelo menos 16 anos. Procedimentos escritos e registros de treinamento demonstravam a conformidade durante auditorias e investigações de incidentes.
Verificações pré-uso, procedimentos operacionais padrão e avaliações de riscos.
A operação segura começava com inspeções pré-uso estruturadas antes de cada turno. Os operadores revisavam os registros anteriores no diário de bordo e, em seguida, realizavam verificações visuais para detectar vazamentos, danos estruturais, componentes soltos e a condição dos pneus ou rodas. Eles testavam a direção, as funções de elevação e descida, a parada de emergência, os controles de segurança (homem morto), as luzes, as buzinas e os alarmes, além de verificar a carga da bateria, os níveis do fluido hidráulico e os indicadores de pressão. Procedimentos Operacionais Padrão (POPs) formais descreviam as tarefas passo a passo, os equipamentos de proteção individual necessários e as condições de bloqueio, servindo de apoio tanto para o treinamento inicial quanto para o de reciclagem. Pessoas capacitadas personalizavam os modelos de POPs para refletir os layouts específicos do local, os riscos elétricos, as folgas das estruturas de carga e as regras de gerenciamento de tráfego. Avaliações de risco baseadas em tarefas identificavam riscos de eletrocussão por meio de linhas aéreas, colisão com estruturas de carga, esmagamento em pontos de pinçamento e riscos de queda na plataforma. Os controles incluíam cintos de segurança presos a pontos de ancoragem aprovados, velocidade de deslocamento controlada, zonas de exclusão e protocolos de comunicação claros com a equipe em solo.
Manutenção preventiva, bloqueio e etiquetagem (LOTO) e modos de falha.
Os regimes de manutenção preventiva seguiam os cronogramas do fabricante e as metas internas de confiabilidade. As tarefas diárias incluíam limpeza, lubrificação básica e testes funcionais, enquanto as inspeções mensais realizadas por técnicos qualificados abrangiam fontes de alimentação, sistemas de acionamento, correntes, sistemas hidráulicos ou pneumáticos e todos os componentes de elevação, comparando-os com as especificações. Desmontagens semestrais ou anuais abordavam o desgaste, a corrosão e a fadiga em membros estruturais, seções do mastro e pinos da lança, substituindo as peças com desempenho inferior antes da falha. Os procedimentos de bloqueio e etiquetagem (LOTO) isolavam a energia elétrica e hidráulica durante a manutenção, utilizando travas físicas, etiquetas e testes de verificação para evitar movimentos inesperados. Os modos de falha típicos incluíam vazamentos hidráulicos causando elevação lenta ou irregular, degradação da bateria reduzindo os ciclos de trabalho, falhas em sensores ou interruptores desativando os intertravamentos de segurança e problemas na fiação de controle levando a uma operação errática. A manutenção sistemática reduzia o tempo de inatividade não planejado, protegia os operadores contra riscos mecânicos ou elétricos e ajudava a manter a prontidão para inspeções regulatórias.
Diagnóstico baseado em dados e manutenção preditiva
As modernas plataformas elevatórias , selecionadoras de pedidos e sistemas relacionados, como as selecionadoras de camadas , incorporam cada vez mais diagnósticos e telemetria embarcados. Os controladores registram códigos de falha, horas de operação, ciclos de elevação e eventos de sobrecarga, que as equipes de manutenção baixam ou transmitem sem fio para plataformas de gerenciamento de frota. Os engenheiros analisam as tendências na voltagem da bateria, pressões hidráulicas, correntes do motor e temperatura para detectar sinais precoces de desgaste ou desalinhamento. Modelos de manutenção preditiva estimam a vida útil restante de componentes-chave, permitindo substituições planejadas durante períodos de baixa demanda. A integração com sistemas de gerenciamento de armazém vincula o status do equipamento à alocação de tarefas, evitando o envio de unidades com falhas pendentes para zonas de separação críticas. Os dados de diagnóstico também são enviados às equipes de projeto e segurança, aprimorando especificações futuras, lógica de controle e seleção de componentes. Essa abordagem orientada por dados reduz os custos do ciclo de vida, melhora a disponibilidade e apoia a melhoria contínua no desempenho de segurança do armazém.
Resumo e perspectivas futuras para a separação de pedidos em armazéns
Empilhadeiras de alcance vertical, selecionadoras de pedidos e equipamentos similares formavam a espinha dorsal da separação de pedidos vertical segura e eficiente em armazéns. Sua eficácia dependia da seleção correta de acordo com a carga, altura e ciclo de trabalho, combinada com treinamento disciplinado do operador e conformidade com regulamentações como LOLER, Regulamentos de Trabalho em Altura e normas gerais de SST (Saúde e Segurança no Trabalho). Procedimentos Operacionais Padrão (POPs) estruturados, inspeções pré-uso e programas de bloqueio/etiquetagem reduziam incidentes envolvendo quedas, eletrocussão, colisões e falhas mecânicas. Separadoras de pedidos por camada e subsistemas automatizados estenderam esses princípios ao manuseio em nível de palete e por camada, melhorando a produtividade e reduzindo o esforço manual e os danos aos produtos.
As tendências futuras na separação de pedidos em armazéns apontam para maior integração e autonomia. Os equipamentos estão cada vez mais conectados a sistemas de gerenciamento de armazéns e gêmeos digitais, permitindo a alocação de tarefas em tempo real, o rastreamento da utilização e a otimização do layout com base em simulações. Sensores avançados, aprendizado de máquina e monitoramento de condição dão suporte à manutenção preditiva, reduzindo o tempo de inatividade não planejado e prolongando a vida útil dos ativos. Sistemas de propulsão com eficiência energética e estratégias de carregamento mais inteligentes abordam as pressões de sustentabilidade e custos operacionais, especialmente em operações de alto volume e com múltiplos turnos.
A implementação prática exigiu implantação faseada, gestão de mudanças clara e capacitação contínua dos operadores. Os locais precisavam de uma governança de dados robusta para usar dados de diagnóstico e telemática sem sobrecarregar as equipes de manutenção. Uma abordagem equilibrada combinou projetos comprovados de selecionadores de pedidos semielétricos e de armazém , procedimentos operacionais padrão (POPs) rigorosos e automação seletiva onde o risco, o volume e a variabilidade justificavam o investimento. À medida que a automação se expandia, o design da interface homem-máquina e a gestão de competências permaneceram críticos, garantindo que operadores, técnicos e supervisores pudessem supervisionar com segurança máquinas de separação de pedidos cada vez mais complexas e controladas por software.