A otimização da taxa de separação de pedidos em armazéns exigiu uma abordagem de engenharia integrada que combinasse layout, processos, mão de obra e projeto de automação. Este artigo examinou como projetar o armazém para altas taxas de separação, desde regras de alocação de espaço e armazenamento compacto até a separação clara das áreas de separação, devoluções e zonas de transição. Em seguida, explorou o projeto de processos e a otimização da mão de obra, incluindo métodos de separação de pedidos , rotas de separação otimizadas, estruturas de KPIs e fatores humanos como treinamento, ergonomia, segurança e gamificação. Por fim, analisou como a automação centrada em WMS, dados em tempo real, IA, agrupamento dinâmico e roteamento acelerado por GPU criaram um roteiro estratégico para ganhos sustentáveis na taxa de separação em operações de alto rendimento.
Projetando o armazém para altas taxas de separação de pedidos.
Projetar um armazém para altas taxas de separação de pedidos exigiu uma abordagem coordenada para o layout, a política de armazenamento e o controle de fluxo. Instalações de alto rendimento minimizaram deslocamentos desnecessários, concentraram itens de alta rotatividade e separaram fluxos conflitantes, como devoluções e separação de pedidos. Projetos modernos combinaram a reconfiguração física com o controle digital por meio de software de gerenciamento de armazém para manter o desempenho sob demandas voláteis. As seções a seguir detalham as principais alavancas de engenharia nos níveis de layout e armazenamento.
Projeto de layout para minimizar o deslocamento do operador de picking
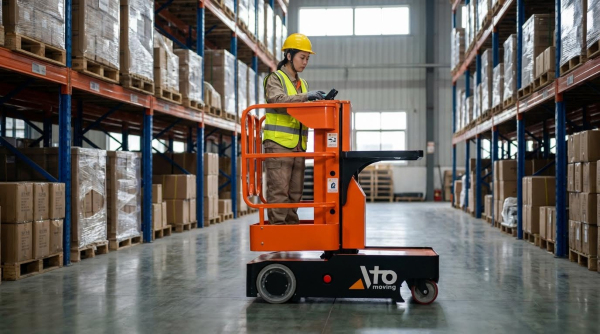
O projeto de layout para altas taxas de picking focou na redução da distância média percorrida por item coletado. Os engenheiros posicionaram os SKUs de alta demanda mais próximos das zonas de embalagem e consolidação, geralmente em áreas de picking no térreo, ao longo dos corredores principais. A largura dos corredores permitiu o tráfego bidirecional com transpaleteiras elétricas , limitando o espaço morto, geralmente entre 2.4 m e 3.6 m, dependendo do tamanho do equipamento. Os projetistas organizaram as zonas por família de produtos, tamanho e características de manuseio para simplificar a navegação e reduzir os pontos de decisão. O software de gerenciamento de armazém ou os módulos de otimização de rotas geraram trajetórias de picking que seguiam padrões predefinidos, como rotas em zigue-zague ou em forma de U, para evitar o retorno ao ponto inicial. Dados em tempo real dos Sistemas de Gerenciamento de Mão de Obra (LMS) identificaram pontos de congestionamento, permitindo ajustes iterativos no layout ou na alocação de espaços para equilibrar a densidade de coletores nas diferentes zonas.
Regras de alocação de espaço baseadas na demanda e em pedidos conjuntos.
Regras de alocação eficientes determinavam onde cada SKU deveria ser armazenado com base na frequência da demanda e nos padrões de pedidos conjuntos. Os engenheiros classificavam os SKUs em classes de velocidade, geralmente A, B e C, usando o histórico de linhas de pedidos por período e, em seguida, atribuíam os itens da classe A a posições ergonomicamente otimizadas entre a altura do joelho e do ombro. Os itens com pedidos conjuntos, identificados por meio da análise de correlação do histórico de pedidos, eram colocados próximos uns dos outros para reduzir o deslocamento entre as linhas de pedido. O software de gerenciamento de armazém recalculava periodicamente as recomendações de alocação, levando em consideração a sazonalidade e os picos promocionais, e propunha realocações para manter o alinhamento com a demanda atual. Operações avançadas integravam análises preditivas que previam mudanças na demanda e ajustavam a alocação antes que os picos ocorressem. Essa abordagem de alocação contínua reduziu o deslocamento dos operadores de picking, diminuiu o risco de erros e estabilizou as taxas de picking, apesar das mudanças nos perfis de pedidos.
Separação de áreas de picking, devoluções e zonas de buffer.
A separação das áreas de picking, devolução e armazenamento temporário evitou interferências no fluxo, o que reduzia as taxas de picking. As áreas de devolução eram responsáveis pela inspeção, controle de qualidade e retrabalho, o que introduzia variabilidade e tempo de espera incompatíveis com corredores de picking de alta velocidade. Ao isolar as devoluções, os engenheiros evitaram o retorno descontrolado de estoque para as áreas de picking e reduziram o risco de discrepâncias no inventário. As áreas de armazenamento temporário ou de preparação próximas às docas desacoplaram o recebimento de entrada e o envio de saída do picking ativo, suavizando as flutuações de curto prazo na carga de trabalho. Limites físicos claros, sinalização e caminhos dedicados para empilhadeiras semielétricas minimizaram o tráfego cruzado entre os operadores de picking, recebedores e funcionários de devolução. O software de gerenciamento de armazém controlava as transições de status do estoque, garantindo que apenas as unidades verificadas e confirmadas pelo sistema retornassem ao inventário disponível para picking, o que contribuiu para a disponibilidade precisa e reduziu as reposições.
Armazenamento compacto para expandir a área ativa de coleta.
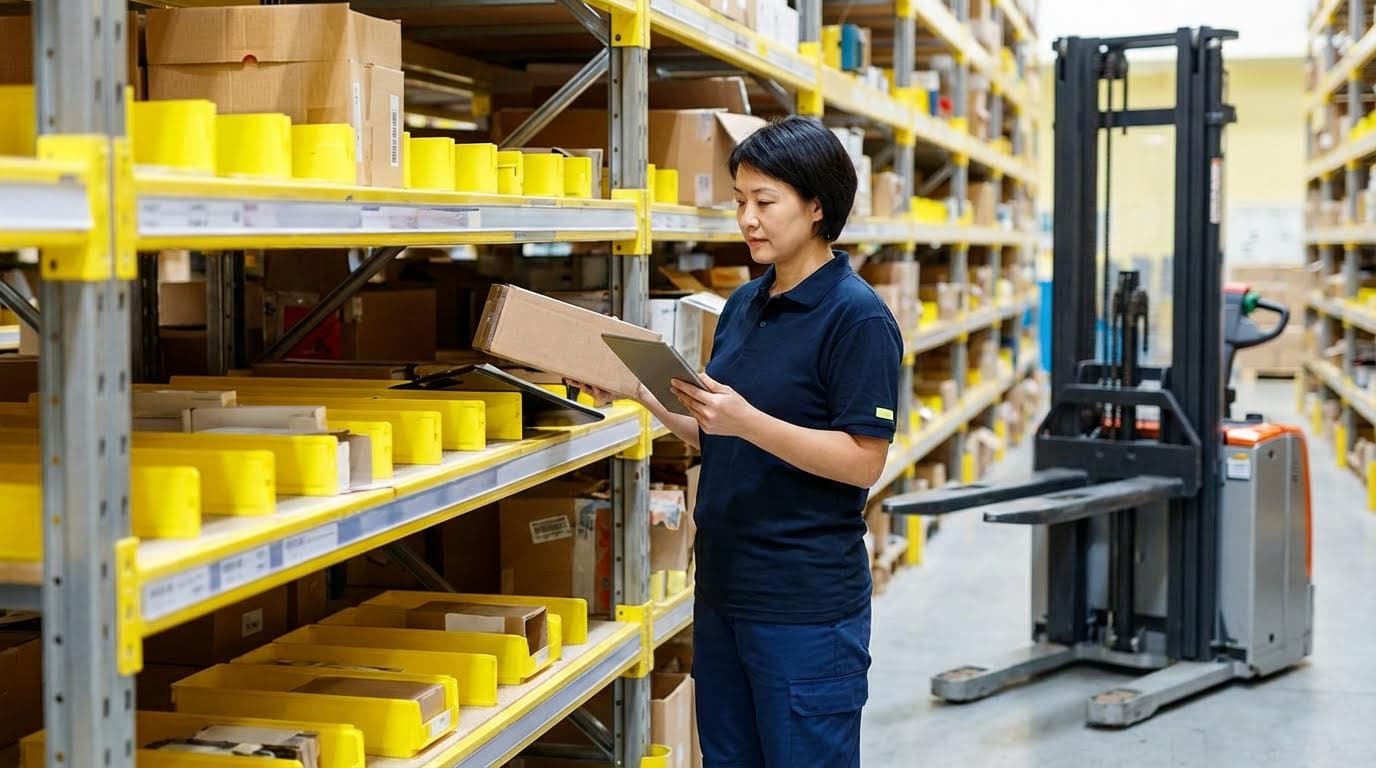
Soluções de armazenamento compactas aumentaram a utilização do espaço, permitindo que uma proporção maior da área fosse destinada à coleta ativa de pedidos. Os engenheiros implementaram sistemas de alta densidade, como estantes de fluxo contínuo para caixas pequenas e médias, que proporcionavam reabastecimento por gravidade a partir da parte traseira e separavam o reabastecimento da coleta pela frente. Configurações de fluxo de paletes ou drive-in suportavam a coleta em nível de palete, onde a homogeneidade de SKUs por palete era alta. Ao comprimir o armazenamento de reserva verticalmente e em profundidade, as instalações liberaram área para frentes de coleta adicionais, mais estações de coleta ou corredores de circulação mais amplos, reduzindo o congestionamento. O armazenamento compacto inerentemente encurtou as distâncias de alcance e melhorou a ergonomia dos operadores de estantes, o que permitiu altas taxas de coleta sustentadas. As equipes de projeto validaram a proteção contra incêndio, as saídas de emergência e a conformidade das estantes com as normas relevantes, como as normas EN ou NFPA, ao aumentar a densidade, garantindo que os ganhos de produtividade não comprometessem a segurança ou a conformidade regulatória.
Projeto de Processos, Métodos e Otimização da Mão de Obra
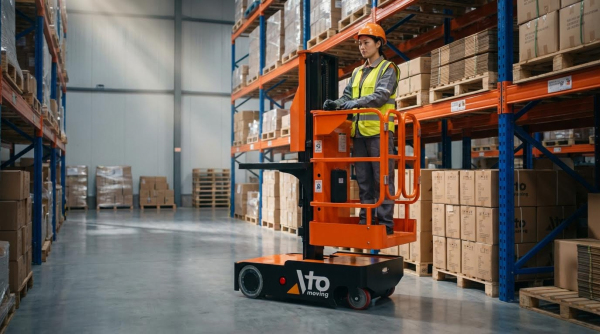
O projeto do processo determinou a eficácia com que um layout planejado se traduziu em taxas de separação de pedidos efetivas. Armazéns que padronizaram métodos, alinharam modelos de mão de obra e incorporaram melhoria contínua alcançaram consistentemente custos unitários mais baixos e níveis de serviço mais elevados. Esta seção examinou a seleção do método de separação, o projeto do percurso, as estruturas de KPIs e os fatores humanos que sustentaram operações de alto rendimento.
Escolhendo a separação discreta, em lote, em onda e por zona.
Os engenheiros selecionaram os métodos de separação com base no perfil do pedido, na quantidade de SKUs e nos compromissos de serviço. A separação discreta (pedido por pedido) era adequada para ambientes de baixo volume ou alta urgência, onde a simplicidade e a rastreabilidade superavam a ineficiência de deslocamento. A separação em lote agrupava vários pedidos com SKUs sobrepostos, o que reduzia a distância percorrida e se integrava bem à lógica de atribuição de carrinhos ou caixas controlada pelo WMS. A separação por onda e por zona coordenava o tempo de liberação e a segmentação espacial, suavizando a carga de trabalho, limitando o congestionamento e permitindo a separação paralela em diferentes áreas com a embalagem sincronizada.
Instalações de comércio eletrônico de alto volume frequentemente combinavam métodos, como a separação de pedidos em lotes dentro de zonas e a liberação de pedidos por ondas. O Software de Distribuição em Tempo Real e sistemas similares orquestravam regras de ondas, encaixotamento e atribuição de carrinhos para reduzir o tempo de deslocamento em até 50%. Os engenheiros validaram a seleção do método usando dados históricos de pedidos, simulando a distância percorrida, o número de itens por linha e a utilização da mão de obra sob diferentes estratégias. A combinação escolhida foi então incorporada aos padrões de mão de obra e aos modelos de dimensionamento de pessoal.
Escolha o projeto do caminho e a eliminação de desperdícios Lean
O projeto do percurso de picking impactou diretamente o tempo de deslocamento, o congestionamento e a probabilidade de erros. Os módulos do WMS (Sistema de Gerenciamento de Armazém) e do Sistema de Gerenciamento de Mão de Obra configuraram rotas otimizadas usando caminhos fixos ou dinâmicos, geralmente impondo corredores de sentido único, padrões em ziguezague ou lógica de priorização de zonas. Os engenheiros utilizaram dados de alocação de espaço e mapas de calor para minimizar o retorno e os pontos de decisão, especialmente em módulos de picking com grande volume de SKUs. A lógica automatizada de liberação de pedidos sequenciou as paradas para reduzir o deslocamento sem carga e evitar cruzamentos de alto tráfego.
Os princípios Lean visavam os desperdícios clássicos: deslocamento excessivo, espera, processamento excessivo, movimentação e defeitos. Os dados dos sistemas de radiofrequência (RF) ou de voz destacavam gargalos, como filas crônicas em corredores específicos ou estações de embalagem. O redesenho do processo eliminou etapas desnecessárias, por exemplo, eliminando a papelada manual por meio de listas de separação digitais e auditorias de visão com leitura de código de barras e pesagem. Ciclos de melhoria contínua utilizavam estudos de tempo e análise de percursos para encurtar rotas e reequilibrar zonas de forma iterativa.
Estrutura de KPIs: Taxa de coleta, precisão e tempo de ciclo
Uma estrutura robusta de KPIs (Indicadores-Chave de Desempenho) vinculava as operações do armazém aos objetivos de serviço e custo. Os principais indicadores incluíam itens separados por hora de trabalho, percentual de precisão dos pedidos, tempo de ciclo interno do pedido, taxa de pedidos em atraso e retrabalho devido a erros de separação. Sistemas WMS (Sistema de Gerenciamento de Armazém) e sistemas RDS (Sistema de Distribuição de Requisições) capturavam eventos de escaneamento em tempo real, permitindo a exibição de painéis que mostravam o rendimento por zona, turno e operador de separação. Implementações avançadas integravam essas métricas ao ERP (Planejamento de Recursos Empresariais) para alinhar o desempenho operacional às promessas comerciais.
Os engenheiros definiram metas de KPIs comparando o desempenho atual e modelando cenários de crescimento da demanda. Análises automatizadas identificaram variações por família de SKU, tipo de armazenamento ou método de separação, expondo problemas estruturais em vez de culpar indivíduos. Sistemas de Gestão de Mão de Obra converteram os KPIs em padrões de engenharia, considerando distância percorrida, separações por parada e equipamentos utilizados. Isso permitiu uma gestão de desempenho justa, ao mesmo tempo que destacou onde o layout, o posicionamento ou a automação, e não os trabalhadores, estavam limitando a taxa de separação.
Treinamento, Ergonomia, Segurança e Gamificação
Altas taxas de separação de pedidos dependiam de operadores treinados, saudáveis e engajados. Um treinamento de integração estruturado familiarizou a equipe com os sistemas de armazenamento, equipamentos de movimentação, sinalização e fluxos de trabalho do WMS, incluindo como as mudanças de alocação afetavam as rotas. Treinamentos de reciclagem abordaram novas tecnologias, como fones de ouvido com comando de voz, displays de separação por luz ou scanners de radiofrequência (RF), que historicamente proporcionaram ganhos de produtividade de 10 a 35% em comparação com os métodos baseados em papel. A comunicação clara dos fundamentos dos processos melhorou a adesão e reduziu as soluções alternativas.
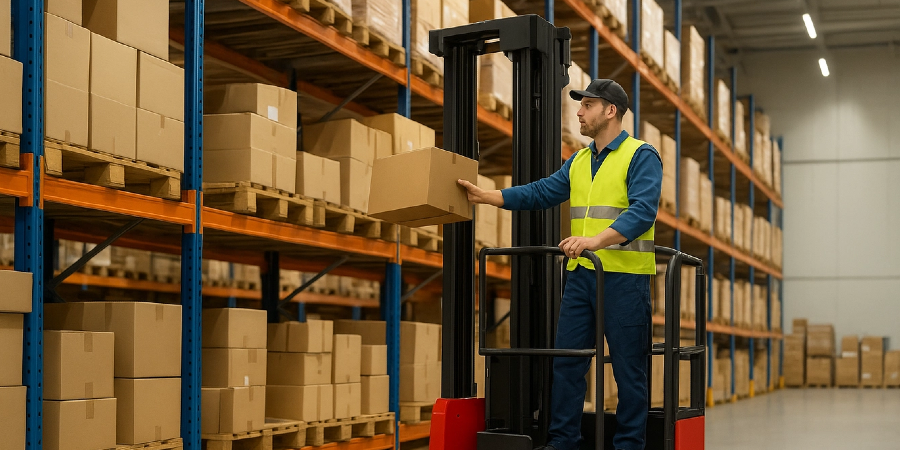
O design ergonômico reduziu a fadiga e o risco de lesões, preservando a produtividade durante longos turnos. Os engenheiros posicionaram os equipamentos de movimentação rápida na altura da cintura ou dos ombros, limitaram o peso de levantamento de acordo com as normas e forneceram estações de trabalho ajustáveis nas áreas de embalagem e preparação de kits. Boa iluminação, sinalização e organização minimizaram erros de separação e acidentes, especialmente em áreas de trabalho manual. Algumas operações incorporaram a gamificação à segurança e à ergonomia, utilizando painéis de controle, concursos e reconhecimento para aumentar o engajamento e manter um alto desempenho de separação, mantendo a segurança.
Automação, Dados e Otimização Avançada
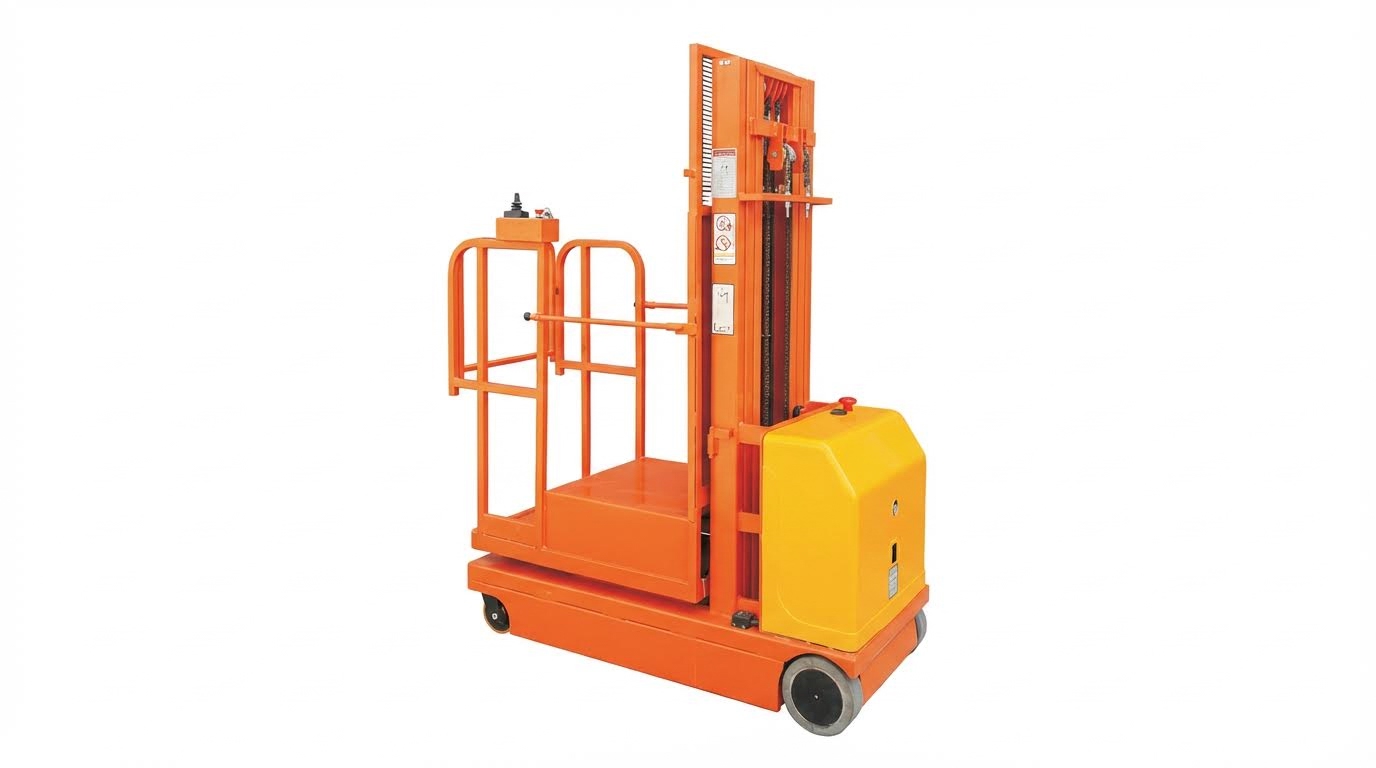
A automação, os dados e as tecnologias avançadas de otimização transformaram a separação de pedidos em armazéns, de um trabalho manual e sujeito a erros, em um fluxo altamente automatizado. Esta seção se concentra em como o software, os sistemas de assistência e os algoritmos interagiram para aumentar as taxas de separação, preservando a precisão. Ela integra sistemas de execução, interfaces homem-máquina e análises avançadas em uma única estrutura técnica. O objetivo é mostrar como empilhar essas camadas progressivamente, em vez de implantar ferramentas isoladas.
Integração de WMS, RDS e Sistema de Gestão de Mão de Obra
Os Sistemas de Gerenciamento de Armazém (WMS) forneceram a infraestrutura digital para o controle de estoque e a orquestração de pedidos. O Software de Distribuição em Tempo Real (RDS) integrado ou os Sistemas de Execução/Controle de Armazém coordenaram a liberação de pedidos, o intercalamento de tarefas e os comandos de equipamentos em tempo real. Quando os engenheiros integraram o WMS e o RDS aos Sistemas de Gerenciamento de Mão de Obra (LMS), obtiveram visibilidade detalhada da produtividade de separação de pedidos, da utilização do estoque e dos gargalos. A integração bidirecional com o ERP garantiu a importação automática de pedidos, atualizações de estoque e feedback de confirmações de envio sem a necessidade de entrada manual de dados.
Tecnicamente, o WMS definia regras de alocação de espaço, estratégias de separação e lógica de formação de ondas ou lotes, enquanto o RDS sequenciava o trabalho para ativos de automação, como esteiras, classificadores ou robôs móveis autônomos (AMRs). Os módulos do LMS analisavam tempos de separação históricos, distâncias percorridas e períodos ociosos para gerar padrões de mão de obra otimizados. Esses sistemas suportavam painéis que monitoravam a taxa de separação, a precisão dos pedidos e o tempo do ciclo interno do pedido em tempo real. Quando devidamente ajustados, os sistemas integrados reduziam o tempo de deslocamento, equilibravam as cargas de trabalho entre as zonas e estabilizavam a produtividade sob variações de demanda.
Pick-To-Light, Voz, Mercadoria-Para-Pessoa e Robôs Móveis Autônomos
Os sistemas pick-to-light e put-to-light utilizavam LEDs de localização e botões de confirmação para substituir listas em papel, o que aumentava a velocidade e reduzia o tempo de busca visual. A separação por voz utilizava computadores vestíveis e fones de ouvido para fornecer instruções e capturar confirmações sem o uso das mãos, o que historicamente proporcionava ganhos de produtividade de 20 a 35% em comparação com a leitura por radiofrequência (RF) isoladamente. Ambas as tecnologias reduziam a carga cognitiva ao apresentar uma próxima ação inequívoca, o que diminuía erros de separação em áreas de separação densas. Os engenheiros selecionavam entre os sistemas de luz e voz com base na densidade de SKUs, na complexidade da linha e na flexibilidade necessária.
Os sistemas de mercadoria para operador (GTP, na sigla em inglês) inverteram o paradigma tradicional, movendo caixas, embalagens ou paletes para operadores estacionários por meio de sistemas automatizados de armazenamento e recuperação (AS/RS), shuttles ou paredes robotizadas. Essa abordagem minimizou o deslocamento a pé e permitiu estações de picking ergonômicas e de alta velocidade, que rotineiramente ultrapassavam 250 a 300 itens por hora. Robôs móveis autônomos (AMRs, na sigla em inglês) automatizaram ainda mais o transporte interno, dando suporte à separação de lotes por carrinho e ao fluxo de separação de caixas mistas para paletes. Frotas avançadas de AMRs podiam transportar dezenas de pedidos por missão, enquanto o software otimizava suas missões para reduzir a distância total percorrida e o congestionamento.
Inteligência Artificial, Análise Preditiva e Gêmeos Digitais
A inteligência artificial e a análise preditiva utilizaram pedidos históricos, perfis de demanda de SKUs e sazonalidade para antecipar a carga de trabalho e adaptar a configuração do armazém. Os algoritmos previram picos de demanda, recomendaram alterações de alocação de espaço e propuseram ajustes nas estratégias de separação de pedidos, como a transição da separação individual para a separação por lotes durante períodos de alto volume. Os modelos de dados também detectaram padrões de erros associados a SKUs, locais ou operadores específicos, o que orientou treinamentos direcionados e correções de layout. A redução da entrada manual de dados e o uso de tecnologias de captura automática melhoraram a qualidade dos dados e a confiabilidade do modelo.
Os gêmeos digitais ampliaram essas capacidades ao criar réplicas virtuais de layouts de armazém, fluxos de materiais e lógica de controle. Os engenheiros os utilizaram para simular novas regras de roteamento, implantações de automação e políticas de liberação de ondas antes da implementação física. Ao executar cenários hipotéticos, os planejadores avaliaram as compensações entre taxa de coleta, congestionamento e utilização da mão de obra. Combinados com a telemetria em tempo real de WMS, RDS e LMS, os gêmeos digitais possibilitaram a otimização contínua em vez de projetos de redesenho pontuais.
Agrupamento dinâmico e otimização de rotas acelerada por GPU
Técnicas de agrupamento dinâmico agruparam pedidos e SKUs com base em padrões de co-pedidos e proximidade espacial para reduzir longas distâncias de deslocamento. Uma estrutura de 2025 aplicou agrupamento não supervisionado para compactar regiões de pedidos e reordenou iterativamente os locais de armazenamento em direção aos centros dos clusters. Ao longo das iterações, a separação entre os clusters aumentou e a variância diminuiu para padrões de demanda estáveis, o que encurtou os percursos típicos de coleta. Mesmo com perfis de pedidos ruidosos, o agrupamento ainda produziu ganhos mensuráveis, demonstrando robustez para operações reais.
A otimização de rotas para coletas agrupadas assemelhava-se a um problema do caixeiro-viajante e permanecia computacionalmente intensiva em grande escala. Por isso, os engenheiros utilizaram implementações aceleradas por GPU de algoritmos como o Bellman-Ford para avaliar segmentos de rota em paralelo. Estratégias de segmentação dividiram grandes grafos de roteamento em subproblemas que se adequavam aos limites de memória da GPU, preservando caminhos quase ótimos. Experimentos numéricos mostraram reduções substanciais na distância total de coleta e um aumento de capacidade de até aproximadamente 80% após extensas iterações. Grandes empresas de e-commerce validaram abordagens semelhantes aplicando roteamento baseado em GPU e modelagem estocástica a frotas de robôs de coleta em centros de distribuição em operação.
Resumo e roteiro estratégico para aumento da taxa de seleção
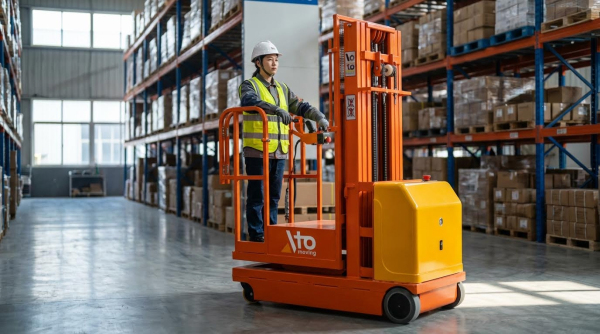
A otimização da taxa de separação de pedidos no armazém exigiu uma abordagem coordenada que abrangesse o projeto das instalações, os processos, a tecnologia e a análise de dados. Projetar o armazém para altas taxas de separação significou minimizar o deslocamento por meio de layouts otimizados, alocação de estoque baseada na demanda e separação clara das áreas de separação, devolução e buffer, utilizando armazenamento compacto para ampliar a área ativa de separação. O projeto de processos e mão de obra definiu o fluxo de trabalho: escolha dos métodos de separação apropriados, planejamento das rotas de separação, aplicação dos princípios Lean para eliminar movimentos sem valor agregado e controle de desempenho utilizando KPIs como linhas por hora, precisão dos pedidos e tempo de ciclo interno do pedido. Treinamento, ergonomia, segurança e práticas de engajamento sustentaram esses ganhos no nível do operador.
A digitalização e a automação formaram o segundo pilar. Sistemas integrados de gerenciamento de armazém (WMS), softwares de distribuição em tempo real e sistemas de gestão de mão de obra orquestraram pedidos, mão de obra e equipamentos, enquanto sistemas de separação por luz (pick-to-light), de voz, de mercadoria para pessoa (goods-to-person), robôs móveis autônomos (AMRs) e sistemas automatizados de armazenamento e recuperação (AS/RS) aumentaram a produtividade e reduziram erros. Análise de dados, inteligência artificial (IA) e gêmeos digitais possibilitaram o planejamento preditivo de estoque, a previsão de demanda e o ajuste contínuo de processos. O agrupamento dinâmico e o roteamento acelerado por GPU, como demonstrado em pesquisas recentes e em operações de comércio eletrônico em larga escala, mostraram que rotas de coleta e políticas de armazenamento quase ideais eram alcançáveis em tempo real, mesmo sob demanda estocástica.
Um roteiro prático começa com a medição inicial e a revisão do layout, seguidas por mudanças rápidas nos processos e configuração do WMS (Sistema de Gerenciamento de Armazém), e então pela implantação progressiva de tecnologias de separação de pedidos e automação de transporte. As fases subsequentes introduzem análises avançadas, agrupamento e roteamento baseado em GPU, onde o volume e a complexidade dos pedidos justificam o investimento. Ao longo do tempo, revisões periódicas de KPIs (Indicadores-chave de desempenho), regras de alocação de espaço e desempenho de roteamento mantêm o sistema alinhado com as mudanças nos perfis de SKU (Unidades de Manutenção de Estoque) e padrões de demanda. Essa evolução equilibrada — da engenharia básica à otimização de ponta — permitiu que os armazéns aumentassem as taxas de separação, mantivessem a precisão e permanecessem flexíveis em condições de mercado voláteis, sem automatizar em excesso prematuramente. Além disso, ferramentas como plataformas elevatórias tesoura e transpaleteiras elétricas aprimoram ainda mais a eficiência operacional.