A estratégia de separação por ondas em armazéns estrutura a liberação de pedidos em "ondas" planejadas, alinhando a separação, embalagem e expedição às restrições operacionais reais. Este artigo examina como definir ondas e regras de loteamento, compara a separação por ondas com os métodos de lote, zona e cluster, e decide quando as ondas se adequam a um determinado perfil operacional. Em seguida, explora como projetar os parâmetros das ondas considerando a capacidade do cais, a produtividade das estações de embalagem, os modos de armazenamento e os fluxos mistos, incluindo manuseio manual, esteiras transportadoras, sistemas automatizados de armazenamento e recuperação (ASRS) e sistemas de separação de pedidos em armazéns . Por fim, detalha a pilha de tecnologia, a estrutura de indicadores-chave de desempenho (KPIs) e as práticas de melhoria contínua necessárias, concluindo com um roteiro prático de implementação para a transição da separação ad hoc para um atendimento robusto baseado em ondas.
Princípios básicos do projeto de seleção de ondas
O sistema de separação por ondas estabeleceu uma maneira estruturada e cronometrada de liberar o trabalho em um armazém. Ele agrupou os pedidos em unidades executáveis que respeitavam restrições reais, como mão de obra, equipamentos e prazos de entrega das transportadoras. Um projeto robusto vinculou os perfis de pedidos a montante com as capacidades de embalagem e expedição a jusante. Os engenheiros trataram as ondas como unidades de fluxo controláveis, em vez de listas de separação ad hoc.
Definindo Ondas, Lotes e Regras de Agrupamento de Pedidos
Uma onda era uma liberação programada de um conjunto de pedidos no sistema de separação de pedidos. Dentro de uma onda, os lotes agrupavam as linhas de pedidos para que os separadores coletassem itens de vários pedidos em uma única rota. As regras de agrupamento utilizavam critérios como afinidade de SKU, zonas de armazenamento compartilhadas, prazos de entrega e classes de temperatura ou risco. Os engenheiros configuravam as regras do sistema de gerenciamento de armazém para que pedidos com embalagens ou requisitos de conformidade incompatíveis nunca entrassem no mesmo lote. Projetos eficazes também limitavam o tamanho do lote pela capacidade da estação de embalagem e pela taxa de transferência do classificador para evitar congestionamentos subsequentes. Isso criava uma relação previsível entre o trabalho liberado, o deslocamento dos separadores e o esforço de consolidação.
Seleção por Ondas versus Métodos de Lote, Zona e Cluster
A separação por ondas diferia da separação por lotes pura por adicionar uma dimensão temporal e horários de corte explícitos. A separação por lotes, por si só, agrupava os pedidos, mas não se coordenava com os horários das transportadoras ou com a capacidade do cais. A separação por zonas atribuía trabalhadores a áreas fixas, que os engenheiros frequentemente combinavam com ondas, de modo que cada zona executasse sua parte de uma onda em paralelo. A separação por clusters utilizava carrinhos ou caixas com múltiplos compartimentos, permitindo que um separador preparasse vários pedidos simultaneamente durante uma onda. Comparadas à separação contínua, pedido por pedido, as estratégias baseadas em ondas melhoravam a eficiência do deslocamento, mas reduziam a flexibilidade para pedidos urgentes com atraso. Os engenheiros frequentemente implementavam esquemas híbridos, utilizando ondas para pedidos de volume padrão e ondas discretas ou prioritárias para pedidos expressos.
Quando a seleção por ondas se encaixa no seu perfil de operação
A separação por ondas (wave picking) é adequada para instalações com volumes de pedidos médios a altos e padrões de demanda relativamente estáveis. Operações com horários de corte claros para transportadoras, perfis de pedidos repetíveis e docas com espaço limitado se beneficiam de ondas programadas. Ambientes dominados por pedidos pequenos e de um único item podem usar ondas para liberar grandes grupos no início do dia e manter os operadores de picking continuamente carregados. Ambientes altamente voláteis, com entregas no mesmo dia e frequentes mudanças nos pedidos, favorecem abordagens mais dinâmicas ou sem ondas, ou micro-ondas muito curtas. Antes de adotar ondas, os engenheiros analisam a distribuição do tamanho dos pedidos, a diversidade de SKUs e os requisitos de tempo de ciclo com resolução horária. Se a análise mostrar que a liberação controlada melhora a utilização das docas e reduz o deslocamento dos operadores de picking sem comprometer os níveis de serviço, a separação por ondas se torna uma forte candidata.
Impactos no layout, modos de armazenamento e fluxo
O projeto de picking por ondas influenciou diretamente a configuração das estantes, o espaço de estocagem e a seleção de equipamentos. Ondas de alta densidade exigiam que os SKUs de alta rotatividade fossem alocados próximos uns dos outros, perto dos principais corredores de circulação e pontos de entrada para a triagem. Os engenheiros dimensionaram as áreas de consolidação e estocagem para acomodar ondas completas sem bloquear corredores ou docas. Modos de armazenamento, como fluxo de caixas, fluxo de paletes ou corredores de shuttle e ASRS, foram posicionados para suportar os principais caminhos das ondas e minimizar o tráfego cruzado. Esteiras, classificadores e rotas de carrinhos manuais precisavam absorver a produção instantânea de uma onda, em vez do volume médio por hora. Isso exigiu um cuidadoso balanceamento das capacidades de picking, triagem, embalagem e expedição, para que cada onda fluísse suavemente da liberação ao carregamento, sem formar gargalos crônicos.
Engenharia de parâmetros de ondas para restrições reais

Os parâmetros de geração de ondas exigiam uma forte ligação entre as decisões de liberação de pedidos e os limites físicos do sistema. Operações que tratavam as ondas como um mero artefato de planejamento geralmente geravam picos, tempo ocioso e atrasos nos prazos de entrega. Projetos eficazes, por outro lado, sincronizavam o tamanho, o tempo e o conteúdo das ondas com as capacidades de embalagem, triagem, doca e automação. Esta seção descreveu como traduzir restrições reais em regras quantitativas para a geração e liberação de ondas.
Dimensionamento adequado das ondas para corresponder à capacidade a jusante
O dimensionamento correto das ondas começou com um modelo de capacidade claro para cada etapa subsequente. Os engenheiros calcularam a produção sustentável para estações de embalagem, triagem e áreas de preparação em linhas por hora e pedidos por hora. O tamanho da onda foi então ajustado à menor capacidade efetiva nessa cadeia, com margens de segurança para variabilidade e retrabalho. Instalações que ignoraram esse processo frequentemente liberavam ondas superdimensionadas, o que sobrecarregava a embalagem e a triagem, aumentava o tempo do ciclo do pedido e elevava as taxas de erro.
Projetos práticos utilizavam limites de lote por SKU, por onda ou por estação de embalagem. Por exemplo, uma regra poderia limitar o número de pedidos com várias linhas e de embalagem lenta em uma única onda. Sincronizar a cadência de liberação da onda com o tempo de ciclo da estação de embalagem mantinha o trabalho em andamento estável, em vez de oscilar. Experimentos controlados que variavam o tamanho e a mistura da onda, enquanto monitoravam a utilização da embalagem e o backlog, permitiram que as equipes chegassem a parâmetros de lote ideais.
Alinhamento de ondas com limites de carga e capacidade de atracação
O cronograma das ondas de embarque precisava respeitar os horários de coleta das transportadoras, a disponibilidade de caminhões e a capacidade das docas. Os engenheiros mapearam o horário limite de cada transportadora, o tempo médio de carregamento e a doca atribuída, e então calcularam o horário de início viável mais tardio para cada onda de embarque. Esse cronograma garantiu que a separação, a triagem, a embalagem e o armazenamento temporário fossem concluídos antes do início do carregamento. Ondas mal alinhadas anteriormente criavam gargalos nas docas e causavam atrasos nas entregas.
As instalações reduziram esses problemas distribuindo as ondas de entrega ao longo do dia, em vez de liberar grandes volumes no final do turno. Elas projetaram as ondas de forma que cada doca lidasse com um fluxo previsível e constante de volume de saída. As regras de planejamento de ondas agrupavam os pedidos por transportadora, nível de serviço e região de destino para minimizar o manuseio e a necessidade de remanejamento de caminhões. O monitoramento da taxa de entregas no prazo por onda ajudou a validar se a lógica de temporização e as suposições de capacidade da doca se mantinham sob padrões reais de demanda.
Otimização de ranhuras e trajetórias de coleta para ondas de alta densidade
Ondas de alta densidade dependiam de um posicionamento inteligente e de rotas de coleta otimizadas. Os engenheiros usavam dados de frequência de coleta e afinidade de SKU para posicionar itens frequentemente agrupados em proximidade uns dos outros. Isso reduzia a distância percorrida e aumentava a probabilidade de um operador coletar várias linhas de pedido em uma única passagem. Regras de formação de ondas que enfatizavam a sobreposição de SKUs amplificavam ainda mais esse benefício.
Os sistemas de gerenciamento de armazém (WMS) apoiaram a otimização do percurso de coleta, sequenciando locais para minimizar o retorno e o tráfego cruzado. Em rotas com alta demanda, a direção clara dos corredores e os limites das zonas evitaram congestionamentos e riscos à segurança. O reposicionamento periódico, baseado em perfis de demanda atualizados, manteve o layout alinhado com os padrões de demanda em constante evolução. A comparação do número de linhas por hora e da distância percorrida antes e depois do reposicionamento quantificou os ganhos dessas mudanças de engenharia.
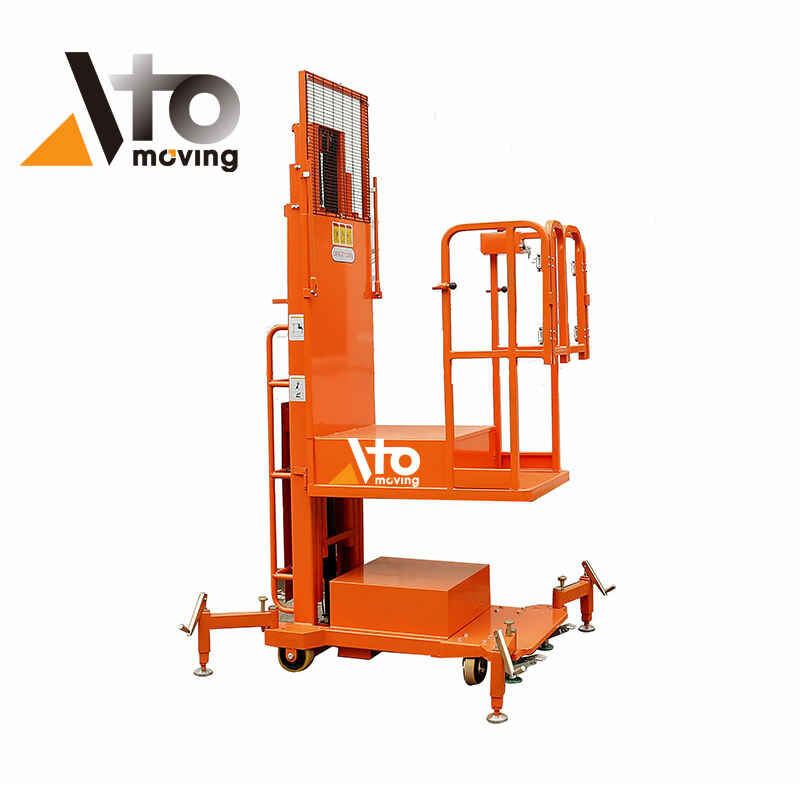
Balanceamento de fluxos manuais, em esteiras transportadoras, ASRS e Atomoving
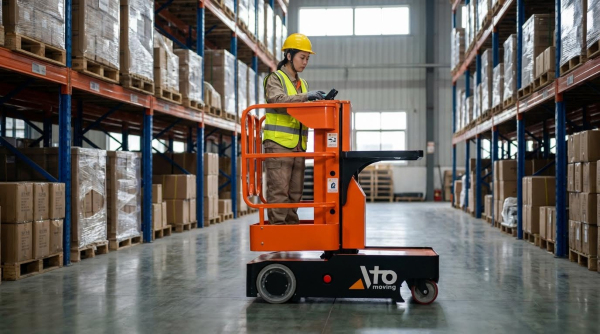
Os parâmetros de onda também precisavam refletir a combinação de fluxos manuais, baseados em esteiras, ASRS e selecionadores de pedidos semielétricos . Cada subsistema tinha tempos de resposta, capacidades de buffer e modos de falha diferentes. Os engenheiros modelaram esses subsistemas como recursos paralelos ou sequenciais e definiram regras de onda para que nenhuma tecnologia se tornasse um gargalo persistente. Por exemplo, as zonas de ASRS e de selecionadores de pedidos do armazém podiam alimentar SKUs de alta frequência, enquanto as zonas manuais lidavam com itens irregulares ou volumosos.
A coordenação da liberação de ondas com o sistema ASRS e os tempos de ciclo das máquinas de separação de pedidos manteve o comprimento das filas estável nos pontos de entrada e saída. Os limites de acumulação nas esteiras e a capacidade de processamento dos classificadores definiram o número máximo de ondas simultâneas para determinadas famílias de produtos. O treinamento cruzado da equipe permitiu a realocação temporária entre as funções manuais de separação, embalagem e preparação quando a automação se aproximava da saturação. O monitoramento contínuo da utilização por subsistema, combinado com pequenos ajustes no tamanho e conteúdo das ondas, manteve o fluxo geral equilibrado e resiliente.
Tecnologia, Controle e Melhoria Contínua
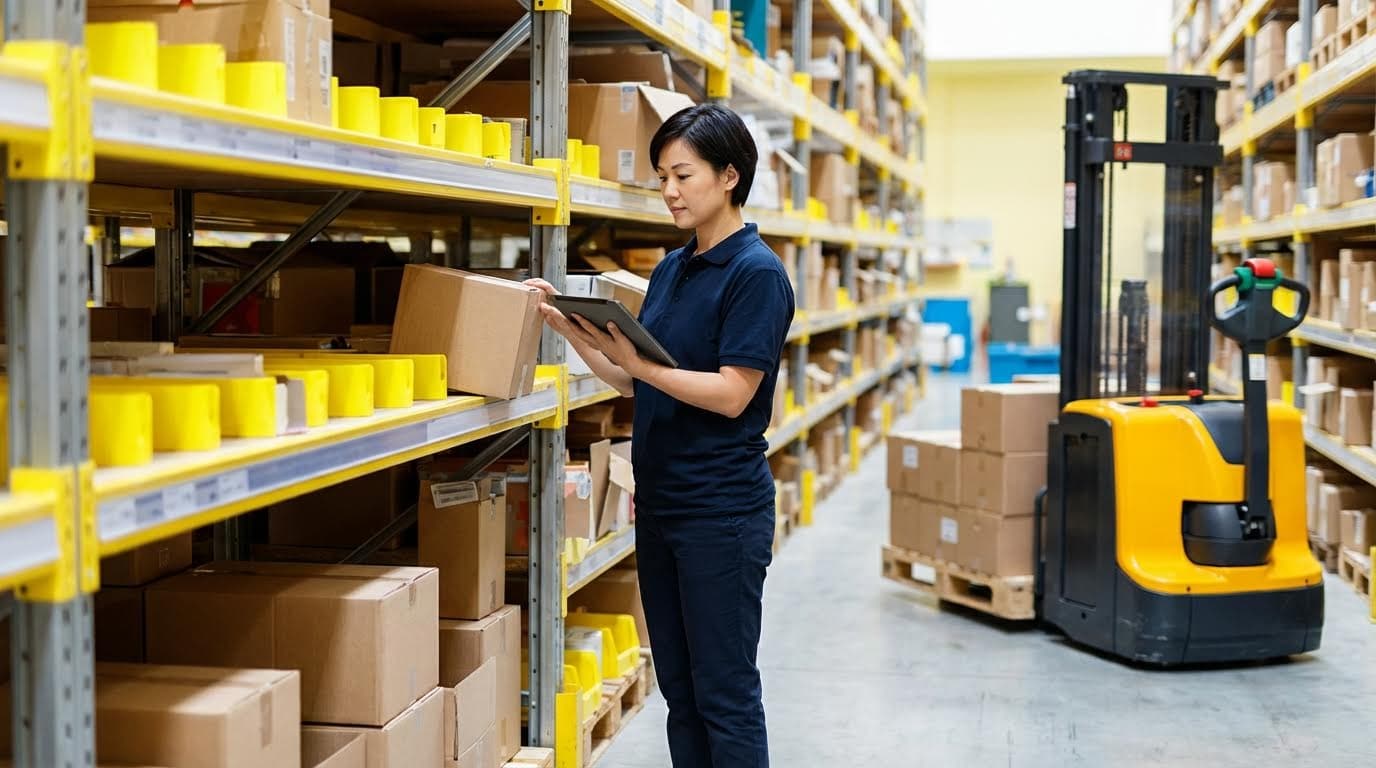
A tecnologia governava a estabilidade e o desempenho das operações de separação de pedidos. Arquiteturas de controle modernas integravam a lógica do WMS (Sistema de Gerenciamento de Pedidos), a automação e a análise em um único fluxo, desde a liberação do pedido até a emissão da manifestação. As equipes de engenharia precisavam tratar o projeto de separação de pedidos como um problema de controle em malha fechada, e não como uma tarefa de configuração pontual. Esta seção abordou como codificar regras, orquestrar subsistemas e institucionalizar a melhoria contínua.
Configuração de regras WMS, lógica de loteamento e exceções
O WMS definia como os pedidos entravam nas ondas, portanto, seu conjunto de regras influenciava diretamente a distância percorrida, o congestionamento e a carga de embalagem. Os engenheiros configuraram a lógica de loteamento para agrupar os pedidos por afinidade de SKU, densidade de coleta, classe de temperatura, classe de risco e requisitos de embalagem. Eles também implementaram limites por SKU, por coletor e por estação de embalagem para evitar que ondas muito grandes sobrecarregassem a capacidade subsequente. As regras de prioridade permitiam que pedidos urgentes ou de ciclo curto ignorassem o loteamento padrão e fossem iniciados como micro-ondas ou coletas discretas. Os fluxos de trabalho de tratamento de exceções no WMS direcionavam pedidos faltantes, substituições e pedidos com atraso para ondas separadas ou filas manuais, evitando a interrupção das ondas em andamento.
Conjuntos de regras eficazes refletiam restrições reais, não suposições idealizadas. As equipes mapearam os horários de corte das transportadoras, a disponibilidade das docas de carga e descarga, a capacidade de processamento dos classificadores e os tempos de ciclo das estações de embalagem, codificando-os em janelas de liberação de ondas e tamanhos máximos de onda. Elas usaram ambientes de simulação ou teste do WMS para validar novas combinações de regras antes da implementação, verificando o acúmulo de filas e os horários de corte perdidos. Processos de governança controlavam quem podia alterar parâmetros como frequência de ondas, limites de tamanho de lote e regras de zoneamento para evitar desvios descontrolados no comportamento do sistema.
Integração de triagem, estações de embalagem, ASRS e robôs colaborativos.
O desempenho da coleta por ondas dependia da integração precisa entre as tecnologias de coleta, triagem, embalagem e armazenamento. Os engenheiros sincronizaram os volumes de liberação das ondas com as taxas de triagem, a capacidade da esteira de acumulação e a equipe nas estações de embalagem para manter um nível estável de trabalho em andamento. Os layouts posicionaram os pontos de indução, as paredes de armazenamento e as estações de embalagem em linha com a descarga da triagem para minimizar o manuseio manual. O dimensionamento do buffer entre a coleta e a embalagem refletiu a variabilidade medida nas taxas de coleta e os picos de interrupção das transportadoras.
A integração do ASRS alterou a natureza das ondas de triagem ao desacoplar o deslocamento dos operadores de picking dos locais de armazenamento. O sistema sequenciou a apresentação de caixas ou contêineres para corresponder às prioridades das ondas e às atribuições de zona, enquanto o WMS garantiu que a saída do ASRS não excedesse os limites de triagem subsequentes. Robôs colaborativos ou estações de trabalho de mercadoria para operador (goods-to-person) suportaram ondas de alta densidade, lidando com tarefas repetitivas de transporte e apresentação, liberando os operadores humanos para o tratamento de exceções e verificações de qualidade. Padrões de interface, como integração baseada em API e mensagens orientadas a eventos, permitiram que o WMS, os controladores do ASRS, os classificadores e os robôs colaborativos trocassem dados de status em tempo real.
As equipes de comissionamento validaram os fluxos de ponta a ponta com ondas de teste controladas. Elas mediram os tempos de permanência em cada interface, verificaram as taxas de leitura de código de barras ou RFID e ajustaram a lógica de roteamento. Alarmes e painéis destacaram discrepâncias entre o fluxo planejado e o real, como saturação das pistas de triagem ou corredores subutilizados do sistema ASRS, permitindo correções rápidas.
KPIs, gêmeos digitais e otimização orientada por experimentos
A melhoria contínua na separação por ondas dependia da medição precisa do desempenho em nível de onda. Os principais KPIs incluíam linhas e unidades por hora, tempo de ciclo do pedido, taxa de entrega no prazo por onda, precisão de separação e embalagem e utilização de classificadores e estações de embalagem. Os engenheiros segmentaram essas métricas por tipo de onda, tamanho do lote, zona e turno para identificar gargalos estruturais em vez de incidentes isolados. Eles também monitoraram as taxas de remanuseio e o volume de exceções como indicadores de regras de loteamento inadequadas ou violações de restrições.
Gêmeos digitais do armazém, construídos em ferramentas de simulação, permitiram que as equipes testassem tamanhos de onda alternativos, cadências de liberação, esquemas de zoneamento e configurações de equipamentos sem comprometer as operações reais. Esses modelos utilizaram perfis históricos de pedidos, distâncias percorridas e dados de desempenho dos equipamentos para aproximar-se da realidade. A otimização orientada por experimentos seguiu um ciclo PDCA (planejar-executar-verificar-agir), no qual testes A/B controlados ajustaram parâmetros como limites de lote, horários de início de onda ou estratégias de coleta. Os resultados embasaram mudanças permanentes na configuração do WMS (Sistema de Gerenciamento de Armazém) e dos sistemas de controle.
Os ciclos de feedback foram fechados em múltiplos horizontes. Painéis de controle em tempo real permitiram ajustes intradiários, como antecipar uma onda adicional antes do prazo final para entregas. Revisões semanais e mensais focaram na reestruturação do sistema, incluindo revisões de alocação de espaço e modelos de equipe. Ao longo do tempo, essa experimentação sistemática melhorou a produtividade, reduziu a variabilidade e estabilizou os níveis de serviço.
Segurança, Treinamento e Modelos de Equipes Interfuncionais
Os ambientes de separação de pedidos por ondas, que exigem alta tecnologia, introduziram novas considerações de segurança e fatores humanos. Engenheiros e gestores de segurança avaliaram as interações entre pessoas, esteiras transportadoras, robôs colaborativos e interfaces de sistemas automatizados de armazenamento e recuperação (ASRS), definindo rotas claras para pedestres e zonas de exclusão. Procedimentos de bloqueio e etiquetagem, acessibilidade para paradas de emergência e sinais visuais para o status da onda reduziram os riscos durante a manutenção e períodos de pico de atividade. O design ergonômico das estações de embalagem e das paredes de distribuição limitou o esforço repetitivo durante ondas de alto volume.
Os programas de treinamento abordaram fluxos de trabalho do WMS, padrões de escaneamento, tratamento de exceções e regras de interação com equipamentos. Os funcionários aprenderam como as prioridades de ondas, a lógica de loteamento e os horários de corte influenciavam suas tarefas diárias, o que melhorou a adesão aos processos. O treinamento cruzado permitiu que os separadores de pedidos auxiliassem na embalagem, no armazenamento temporário ou no processamento de exceções durante os picos de demanda, otimizando a utilização entre as funções. Os procedimentos operacionais padrão documentaram as respostas a problemas comuns, como transbordamento de corredores, faltas de itens e caixas mal classificadas.
Os modelos de equipes multifuncionais tratavam o armazém como um sistema de fluxo integrado, em vez de departamentos isolados. Os líderes de equipe monitoravam os KPIs em tempo real e realocavam os trabalhadores entre as etapas de separação, consolidação, embalagem e carregamento para manter os tamanhos de fila desejados. Essa flexibilidade complementava a automação e o controle do WMS, garantindo que os recursos humanos absorvessem a variabilidade que os equipamentos fixos não conseguiam lidar. Ao longo do tempo, o foco combinado em segurança, habilidades e adaptabilidade sustentou operações de alto desempenho sem sacrificar a conformidade ou o bem-estar dos trabalhadores.
Resumo e roteiro prático de implementação
A separação por ondas era uma forma estruturada de agrupar pedidos em ondas cronometradas que sincronizavam a separação, a embalagem e o envio. Isso aumentava a produtividade e a precisão quando os engenheiros dimensionavam as ondas de acordo com restrições reais, como capacidade do cais, produtividade da estação de embalagem, limites do classificador e horários de corte das transportadoras. Os projetos mais eficazes combinavam regras inteligentes de loteamento no sistema de gerenciamento de armazém com otimização de alocação de espaço, controle de rotas de separação e uso adequado de tecnologias como ASRS (Sistemas Automatizados de Recuperação e Armazenamento), esteiras transportadoras e automação móvel. As operações que monitoravam KPIs por onda, como linhas por hora, tempo de ciclo do pedido e taxa de envio no prazo, mantinham um desempenho estável e reagiam mais rapidamente às mudanças na demanda.
Do ponto de vista da indústria, a separação por ondas situava-se entre o atendimento de pedidos em tempo real e a separação em lotes de grande porte. Era adequada para perfis de pedidos de alto volume e relativamente estáveis, particularmente para o comércio eletrônico e o reabastecimento do varejo, onde os planejadores podiam pré-criar ondas com base nos cronogramas das transportadoras. As tendências futuras apontavam para modelos híbridos que combinavam separação por ondas, separação sem ondas e separação dinâmica em lotes, orquestrados por sistemas de gerenciamento de armazém (WMS) e sistemas de execução de armazém (WES) usando dados em tempo real de sistemas automatizados de armazenamento e recuperação (ASRS), classificadores e automação. Gêmeos digitais e ferramentas de simulação passaram a oferecer suporte crescente ao ajuste offline do tamanho, tempo e atribuição de zonas das ondas antes que as alterações chegassem ao chão de fábrica.
Na prática, a implementação funcionou melhor em etapas. As equipes primeiro mapearam a capacidade de fluxo de ponta a ponta, incluindo zonas de picking, triagem, embalagem, docas e limites de entrega das transportadoras. Em seguida, testaram regras de ondas em uma zona limitada, dimensionaram lotes adequadamente para evitar sobrecarga na embalagem e triagem e configuraram restrições do WMS para famílias de SKU, temperatura e classes de risco. Após estabilizar o desempenho, implementaram alterações de alocação de espaço, otimização de rotas de picking e, quando justificado, sistemas ASRS ou transporte automatizado. Um planejamento estratégico equilibrado manteve a flexibilidade para pedidos urgentes, reforçou as análises de KPIs baseadas em dados e institucionalizou a melhoria contínua, de modo que a lógica de ondas evoluisse com os perfis de pedidos, em vez de se degradar conforme os volumes e mixes mudavam. Para aumentar a eficiência, ferramentas como selecionadores de pedidos de armazém , plataformas elevatórias e paleteiras manuais foram frequentemente integradas aos fluxos de trabalho.