A separação por zonas remodelou a forma como grandes armazéns organizam o armazenamento, a mão de obra e o fluxo de materiais para atender a altos volumes de pedidos. Este guia aborda os princípios básicos de layout, desde o zoneamento por velocidade de SKU e famílias de produtos até o equilíbrio entre distância percorrida, produtividade e mão de obra. Em seguida, examina os fluxos físicos, incluindo o roteamento de separadores de pedidos , esteiras, carrinhos e mercadorias para o operador, além da integração de sistemas automatizados de armazenamento e recuperação (AS/RS), separadores por camadas e fluxos de paletes. Por fim, aborda sistemas de controle, automação, métricas de desempenho e conclui com um checklist prático para a implementação de layouts de separação por zonas robustos e escaláveis.
Princípios básicos dos layouts de separação por zona
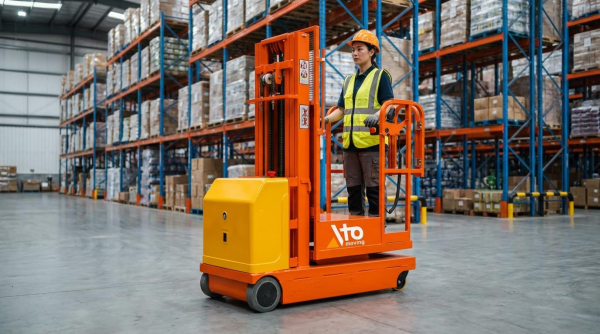
Os princípios fundamentais para o layout de separação por zonas focavam na redução de deslocamentos, no aumento da precisão e na viabilização do trabalho paralelo. Os engenheiros estruturaram as zonas com base no comportamento dos SKUs, nas restrições de segurança e nas capacidades dos equipamentos para suportar o atendimento de grandes volumes. Regras robustas de alocação de espaço, políticas de armazenamento e lógica de reabastecimento garantiram um desempenho confiável durante os períodos de pico de demanda. Um layout em conformidade com as normas também separou o estoque de materiais perigosos e de alto valor, mantendo fluxos eficientes.
Definindo zonas por velocidade de SKU e famílias de produtos
Normalmente, os engenheiros definiam as zonas com base na velocidade de rotatividade dos SKUs, na família de produtos e nas características físicas. Os itens de alta rotatividade eram concentrados perto da embalagem ou do setor de expedição para minimizar a distância percorrida e o tempo de ciclo. Os itens de baixa rotatividade eram alocados em zonas mais profundas ou em posições mais altas nas prateleiras, onde a frequência de acesso era menor. O agrupamento por família de produtos, como bebidas, vestuário ou produtos farmacêuticos, simplificava o armazenamento especializado, os materiais de embalagem e os controles de qualidade. Dentro de cada família, os projetistas consideravam o tamanho e o método de manuseio, por exemplo, caixas pequenas, fluxo de caixas ou localização de paletes. Essa estrutura permitia limites de zona flexíveis quando os padrões de vendas ou a sazonalidade mudavam.
Equilibrando distância percorrida, produtividade e mão de obra.
O layout de separação por zonas visava minimizar deslocamentos desnecessários, ao mesmo tempo que adequava a capacidade de cada zona à demanda. Os engenheiros utilizaram o histórico de pedidos para estimar a quantidade de itens por hora em cada zona e dimensionaram as áreas de separação e o comprimento dos corredores de acordo. A separação paralela por múltiplos funcionários em diferentes zonas reduziu o tempo do ciclo de pedidos, mas exigiu cargas de trabalho equilibradas para evitar gargalos. A distância percorrida foi controlada por meio de zonas compactas, rotas de separação otimizadas e uso de esteiras ou carrinhos para movimentar as caixas entre as zonas. Os projetistas também avaliaram modelos de mão de obra, por exemplo, um separador por zona versus equipe de apoio rotativa, para manter a produtividade desejada durante os picos de demanda e intervalos.
Regras de alocação de espaço, políticas de armazenamento e reabastecimento
Regras eficazes de alocação de estoque garantiram que os SKUs mais frequentemente selecionados ocupassem locais ergonomicamente favoráveis e de curto percurso. Políticas de armazenamento baseadas na velocidade posicionaram os itens de alta rotatividade na altura da cintura e próximos aos pontos de entrada ou saída da zona. Os engenheiros diferenciaram entre armazenamento fixo e aleatório, reconhecendo que o armazenamento aleatório acelerava o processo de armazenagem, mas poderia retardar a separação de pedidos se não fosse apoiado por um sistema de orientação robusto. A lógica de reabastecimento visava níveis mínimos e máximos na área de separação, acionando tarefas antes que a falta de estoque afetasse os níveis de serviço. A coordenação entre o estoque de reserva, o sistema AS/RS ou o fluxo de paletes e as zonas de separação de pedidos limitou o congestionamento e evitou reabastecimentos emergenciais durante os picos de demanda.
Segurança, segregação de riscos e conformidade regulamentar
Os layouts de separação por zonas tiveram que estar em conformidade com os códigos de incêndio, regulamentos de materiais perigosos e requisitos de segurança ocupacional. Os projetistas segregaram mercadorias inflamáveis, corrosivas ou sensíveis à temperatura em zonas dedicadas com contenção, ventilação e proteção contra incêndio adequadas. Os SKUs de alto valor geralmente ficavam em gaiolas de segurança ou áreas de acesso controlado integradas ao padrão geral de roteamento da zona. As larguras dos corredores, as folgas entre as estantes e as rotas de saída de emergência seguiram os padrões aplicáveis, ao mesmo tempo que suportavam os equipamentos de separação, como paleteiras manuais ou empilhadeiras de corredor estreito. Sinalização clara, zonas restritas e caminhos de pedestres definidos reduziram o risco de colisões e facilitaram o treinamento e a fiscalização.
Projetando fluxos físicos e manuseio de materiais
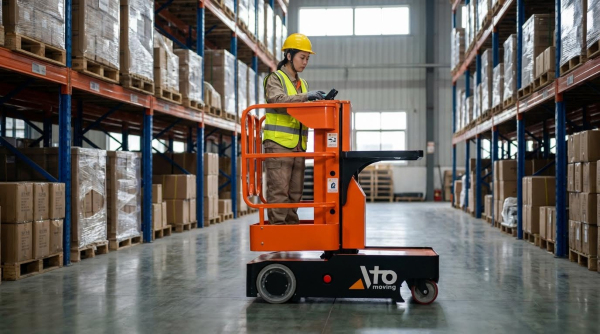
O projeto do fluxo físico determinava a produtividade real de um armazém de picking por zonas. Os engenheiros precisavam alinhar métodos de roteamento, tecnologias de armazenamento e ergonomia para reduzir deslocamentos, proteger os trabalhadores e estabilizar os tempos de ciclo. Fluxos bem projetados sincronizavam esteiras, carrinhos e sistemas de mercadoria para pessoa com a lógica de roteamento por zonas. Esta seção descreve como integrar esses elementos em um layout coerente e escalável.
Roteamento por esteira, carrinho e zona de mercadoria para pessoa
O roteamento baseado em esteiras transportadoras criava um caminho fixo e previsível para caixas ou embalagens entre as zonas. As esteiras com roteamento por zona permitiam que os pedidos ignorassem zonas desnecessárias, reduzindo o acúmulo e o deslocamento desnecessário. Os engenheiros localizavam os pontos de indução próximos ao recebimento ou decantação e posicionavam os pontos de descarga próximos à embalagem e expedição. O roteamento baseado em carrinhos utilizava veículos ou trens de coleta que se moviam ao longo dos corredores, oferecendo maior flexibilidade, mas exigindo um projeto cuidadoso da largura e do raio de giro dos corredores. Os sistemas de mercadoria para pessoa, como shuttles ou carrosséis, levavam os SKUs para estações de coleta estáticas, minimizando o deslocamento do operador e permitindo altas taxas de coleta. Os layouts híbridos frequentemente combinavam esteiras transportadoras entre macrozonas com carrinhos ou sistemas de mercadoria para pessoa dentro de cada zona.
A lógica de controle precisava sincronizar o roteamento físico com as prioridades dos pedidos e os horários limite. Os sistemas de execução de armazém atribuíam a cada caixa uma sequência de zona e liberavam o trabalho para evitar a sobrecarga de qualquer zona. Os engenheiros dimensionavam as velocidades das esteiras, a capacidade de acumulação e o tamanho da frota de carrinhos para atender à demanda do horário de pico com margens de segurança definidas.
Integração de sistemas AS/RS, selecionadores de camadas e fluxos de paletes
Os sistemas automatizados de armazenamento e recuperação (AS/RS) armazenavam estoques de alta densidade e alimentavam a rede de zonas com caixas ou paletes. Os sistemas AS/RS com shuttles ou guindastes recuperavam caixas ou paletes e os descarregavam em esteiras ou carros de transferência que atendiam às zonas de picking ou despaletização. Os selecionadores de camadas lidavam com fluxos parciais de paletes, removendo uma ou mais camadas de uma unidade de carga sem perturbar a pilha restante. Os engenheiros usavam os selecionadores de camadas para montar paletes com SKUs mistos ou para reabastecer as frentes de picking com camadas completas em vez de caixas individuais, o que reduzia o número de manipulações.
Os sistemas de estanteria dinâmica de paletes suportavam a movimentação FIFO (primeiro a entrar, primeiro a sair) utilizando corredores alimentados por gravidade, o que era ideal para SKUs de alta rotatividade que eram reabastecidos pela parte traseira e coletados pela frente. A integração exigiu interfaces claras: sistema AS/RS para fluxo de paletes para armazenamento de reserva, estações de coleta de camadas adjacentes aos ramais de esteira e paleteiras manuais ou automatizadas para transferência de paletes completos. Os projetistas especificaram folgas, dimensões de paletes e critérios de estabilidade de carga para evitar travamentos e danos aos produtos. Os sistemas de controle rastreavam cada transação de palete ou camada para manter a precisão e a rastreabilidade do estoque.
Minimizar o congestionamento nos corredores e pontos de junção
O congestionamento ocorreu em cruzamentos de corredores, junções de esteiras e estações de trabalho com cargas de trabalho desequilibradas. Os engenheiros mapearam inicialmente os fluxos de tráfego de pico usando perfis históricos de pedidos e simularam os movimentos de coletores e caixas. Em seguida, alargaram os corredores principais, separaram os caminhos de pedestres e veículos e limitaram o tráfego transversal em zonas de alto volume. As junções de esteiras utilizaram correias dosadoras, zonas de acumulação e controles de junção para manter os espaços e evitar a contrapressão nas áreas de coleta.
A lógica de roteamento por zonas ajudou a desviar dinamicamente as caixas para caminhos alternativos ou circuitos de buffer quando as rotas principais se aproximavam da saturação. O balanceamento de carga de trabalho, como a realocação de SKUs entre zonas adjacentes ou a divisão de corredores longos em subzonas, reduziu as filas localizadas. A visibilidade direta nas interseções, a sinalização clara no piso e as regras de tráfego de sentido único reduziram ainda mais os atrasos e o risco de colisões. Revisões periódicas de mapas de calor e dados de fluxo permitiram o aprimoramento contínuo do layout dos corredores e das configurações de junção.
Ergonomia, alcance e design da face de coleta
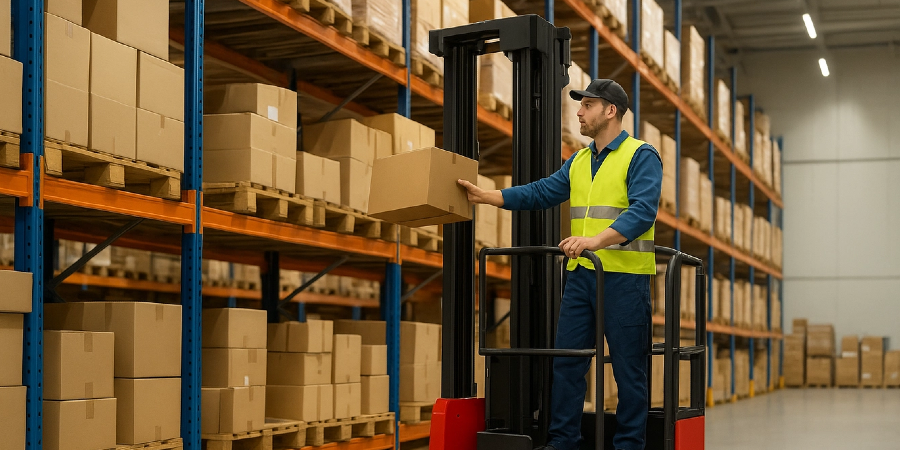
O design ergonômico protegeu os trabalhadores e manteve taxas de separação de pedidos consistentes durante longos turnos. Os engenheiros mantiveram as principais áreas de separação dentro da zona vertical ideal, geralmente da metade da coxa até a altura do ombro, para reduzir a necessidade de se curvar e alcançar itens acima da cabeça. Itens pesados ou volumosos ocupavam os níveis mais baixos dentro dessa faixa, enquanto itens leves podiam ficar um pouco mais acima. A necessidade de alcançar itens em prateleiras profundas foi evitada limitando a profundidade das prateleiras ou utilizando sistemas de estante dinâmica que apresentavam as caixas na frente.
O design da área de separação de pedidos alinhou o tamanho do compartimento, a altura da abertura e o ângulo de apresentação com as dimensões da caixa e o método de manuseio. Os SKUs de alta rotatividade receberam áreas de separação mais largas ou múltiplas para reduzir o congestionamento e a frequência de reabastecimento, enquanto os de baixa rotatividade compartilharam locais segmentados. A etiquetagem, a codificação por cores e os divisores de pista claros melhoraram a identificação visual e reduziram os erros de separação. Nas estações de separação de mercadorias, os engenheiros especificaram superfícies de trabalho ajustáveis, pisos anti-fadiga e scanners ou displays posicionados adequadamente. A validação dos projetos por meio de avaliações ergonômicas e estações piloto garantiu que os alcances teóricos correspondessem às capacidades reais dos operadores.
Sistemas de controle, automação e métricas de desempenho
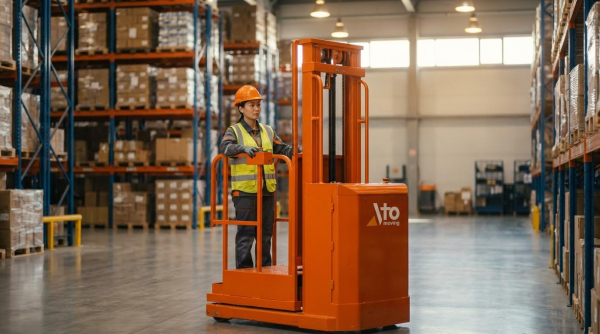
Os sistemas de controle definiram como os layouts de separação por zonas se traduziam em comportamento em tempo real no armazém. Os engenheiros combinaram software, automação e sensores para coordenar pessoas, equipamentos e estoque. Projetos robustos minimizaram deslocamentos, equilibraram cargas de trabalho e garantiram o cumprimento das políticas de segurança e armazenamento. As métricas de desempenho fecharam o ciclo, quantificando a produtividade, a precisão e a eficiência da mão de obra.
WMS, WES e lógica de roteamento de zona em tempo real
Os Sistemas de Gerenciamento de Armazém (WMS) armazenavam dados mestres, localizações de estoque e detalhes de pedidos, além de gerar ondas ou tarefas de separação. Os Sistemas de Execução de Armazém (WES) orquestravam o trabalho em tempo real, incluindo o roteamento de caixas ou contêineres entre zonas, o controle de dispositivos e o balanceamento da carga de trabalho. Na separação por zonas, a lógica de roteamento determinava quais zonas cada pedido exigia e as sequenciava para minimizar a distância percorrida pelas esteiras e o tempo de permanência. Implementações avançadas de WES suportavam roteamento dinâmico por zonas, permitindo que os contêineres ignorassem zonas desnecessárias e redirecionando o pedido em caso de congestionamento ou indisponibilidade de equipamentos.
Os engenheiros configuraram tabelas de roteamento com base na velocidade de SKU, capacidades de zona e restrições de nível de serviço. O sistema agrupou pedidos em zonas comuns para aumentar a densidade de lotes, respeitando os limites de tamanho e peso das caixas. As interfaces entre o WMS e o WES trocaram mensagens de status, como conclusão de tarefas, sinalizadores de exceção e ajustes de estoque, usando APIs padrão ou filas de mensagens. Os projetos robustos incluíram modos de contingência que permitiam uma operação degradada, porém segura, durante incidentes de rede ou servidor.
Interfaces Pick-To-Light, de Voz e Vestíveis
Os sistemas pick-to-light utilizavam módulos de luz montados nas áreas de coleta para indicar localizações e quantidades. Esses sistemas reduziam o tempo de busca e permitiam altas taxas de coleta em zonas densas, especialmente para itens pequenos e SKUs de alta rotatividade. A coleta guiada por voz utilizava fones de ouvido e reconhecimento de voz para orientar os operadores durante as sequências, deixando ambas as mãos livres. Os fluxos de trabalho por voz eram adequados para ambientes com iluminação variável ou onde os operadores se deslocavam entre vários níveis de racks ou estações de trabalho.
Dispositivos vestíveis, incluindo terminais de pulso ou dedo, permitiam a leitura de códigos de barras e a confirmação de tarefas com o mínimo de movimento. Os engenheiros selecionaram as tecnologias de interface com base nas características da zona, nos perfis de SKU e nos níveis de precisão exigidos. Por exemplo, o sistema pick-to-light geralmente suportava um número muito alto de itens por hora, enquanto os sistemas de voz lidavam com instruções mais complexas ou verificações de segurança. A integração com o WMS ou WES garantia que a confirmação da tarefa atualizasse o inventário em tempo real e acionasse as decisões de roteamento subsequentes.
Inteligência Artificial, Gêmeos Digitais e Manutenção Preditiva
Modelos de inteligência artificial analisaram padrões históricos de pedidos, velocidade de SKU e dados de congestionamento para otimizar a alocação de zonas e as regras de alocação de espaço. Algoritmos de aprendizado de máquina previram picos de demanda e recomendaram o reequilíbrio temporário da mão de obra ou limites de zona dinâmicos. Gêmeos digitais criaram réplicas virtuais do layout do armazém, esteiras transportadoras e processos de separação de pedidos. Engenheiros utilizaram esses modelos para simular estratégias de roteamento, cenários de dimensionamento de pessoal e alterações de equipamentos antes da implementação física.
A manutenção preditiva combinava dados de sensores de transportadores, selecionadores de camadas e outros sistemas de automação com análises para prever falhas de componentes. Vibração, temperatura e contagens de ciclos alimentavam modelos que estimavam a vida útil restante de motores, correias e atuadores. As equipes de manutenção programavam intervenções durante paradas programadas, reduzindo interrupções não planejadas que afetavam o roteamento de zonas. Essas ferramentas exigiam captura precisa de dados, etiquetagem consistente de ativos e integração com Sistemas Computadorizados de Gerenciamento de Manutenção.
Indicadores-chave de desempenho (KPIs) para produtividade, precisão e utilização da mão de obra.
As métricas de produtividade incluíam linhas de pedidos separadas por hora, caixas processadas por hora e o fluxo máximo versus o fluxo médio por zona. Os engenheiros monitoravam esses dados em nível de zona, turno e equipamento para identificar gargalos e capacidade subutilizada. As métricas de precisão abrangiam a precisão da separação, a precisão do pedido e as fontes de erro, como separações incorretas, separações incompletas e erros de substituição. A verificação por código de barras ou RFID na embalagem ou nas saídas de zona fornecia feedback para aprimorar os processos e o treinamento.
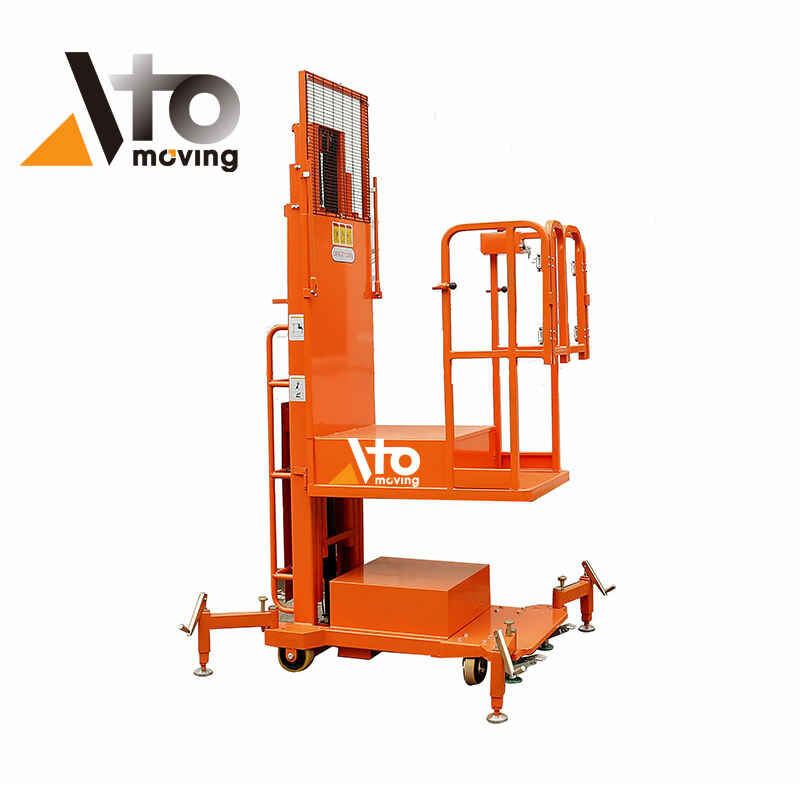
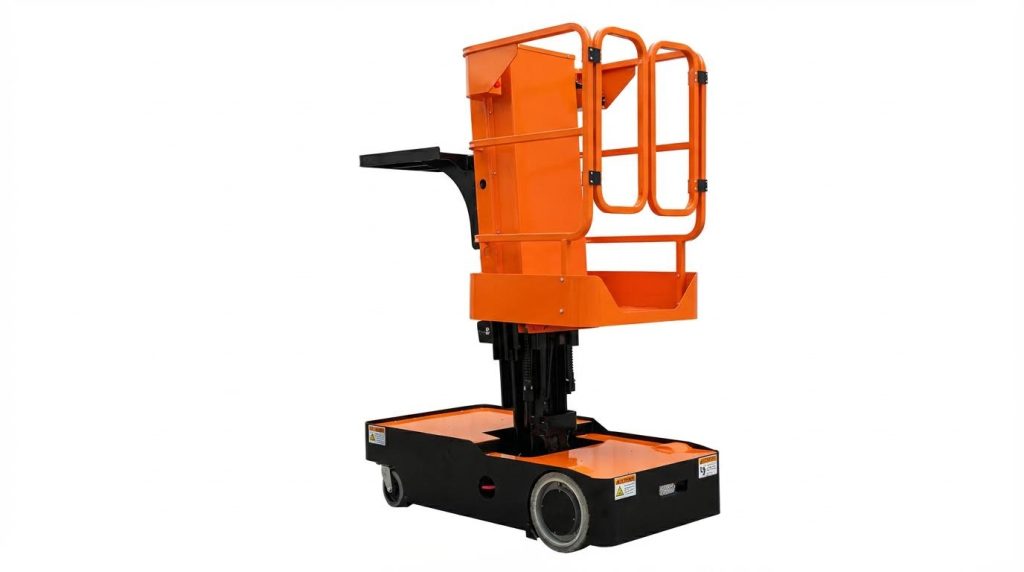
As métricas de utilização da mão de obra mediam as separações por hora de trabalho, o tempo ocioso e a proporção entre tempo de deslocamento e tempo produtivo. As estratégias de zoneamento visavam aumentar a proporção de tempo gasto na separação de pedidos, reduzindo o deslocamento a pé e o tempo de espera. Outros KPIs incluíam o tempo de atividade da esteira, o tempo médio de permanência da caixa por zona e a conclusão dos pedidos dentro do prazo, em comparação com as metas de nível de serviço. Os painéis de controle no WMS ou WES apresentavam esses indicadores, permitindo ciclos de melhoria contínua e decisões baseadas em evidências sobre investimentos em selecionadores de pedidos semielétricos e outras tecnologias de automação.
Resumo e lista de verificação para implementação prática
O layout de separação por zonas dividiu o espaço do armazém em zonas projetadas para corresponder à velocidade de movimentação dos SKUs, famílias de produtos e restrições de armazenamento. Essa abordagem reduziu a distância percorrida, possibilitou a separação paralela e suportou o atendimento de alto volume, mesmo com metas de nível de serviço rigorosas. O posicionamento adequado, as políticas de armazenamento e a lógica de reposição alinharam a alocação de estoque aos padrões de demanda, mantendo os produtos perigosos e de alto valor segregados para segurança e conformidade. Os fluxos de materiais combinaram esteiras, carrinhos e sistemas de mercadoria para pessoa para direcionar o trabalho de forma eficiente entre as zonas e para a embalagem.
Sistemas de controle, como softwares de gerenciamento e execução de armazém, coordenaram o roteamento de caixas e contêineres, equilibraram a carga de trabalho entre as zonas e sincronizaram com tecnologias como pick-to-light, voz e interfaces vestíveis. Elementos de automação, incluindo sistemas automatizados de armazenamento e recuperação (AS/RS), selecionadores de pedidos por camada e corredores de fluxo de paletes, aumentaram a densidade de separação e reduziram o manuseio manual, enquanto gêmeos digitais e manutenção preditiva estabilizaram o desempenho e minimizaram o tempo de inatividade não planejado. Estruturas de indicadores-chave de desempenho (KPIs) bem definidas monitoraram a produtividade, a precisão dos pedidos, a utilização da mão de obra, o congestionamento e a saúde dos equipamentos, permitindo melhoria contínua e realocação de estoque baseada em dados.
Na prática, os engenheiros começaram com uma análise quantitativa dos perfis de pedidos, curvas de velocidade de SKU, dados de volume por velocidade e requisitos de segurança, definindo então os limites das zonas e os meios de armazenamento de acordo. Validaram os fluxos com simulações ou áreas piloto antes da expansão e garantiram que cada zona suportasse métodos de picking, equipamentos e ergonomia adequados. Revisões regulares da lógica de zoneamento, dos gatilhos de reabastecimento e das configurações tecnológicas levaram em conta a sazonalidade, os lançamentos de produtos e as mudanças no comportamento do cliente. Os futuros projetos de picking por zona integrarão automação mais profunda, dados de sensores mais abrangentes e algoritmos de roteamento adaptativos, mas ainda dependerão de uma engenharia rigorosa de layout, segurança e fluxos de trabalho humanos.