As baterias das paleteiras elétricas são fundamentais para a confiabilidade, produtividade e segurança nas operações de movimentação de materiais. Os engenheiros precisam equilibrar a seleção da composição química, os requisitos de ciclo de trabalho, a infraestrutura de carregamento e os sistemas de segurança para alcançar um desempenho previsível. Este artigo examina as composições químicas das baterias e seus ciclos de trabalho, o projeto de engenharia das áreas de carregamento e dos sistemas de energia, bem como os protocolos de manutenção e segurança, considerando as atuais expectativas regulatórias. Conclui com um resumo estruturado das melhores práticas e etapas de implementação que as instalações podem aplicar para modernizar as frotas existentes ou projetar novas instalações.
Químicas de baterias e requisitos de ciclo de trabalho
A seleção da bateria para paleteiras elétricas dependia da adequação da composição química ao ciclo de trabalho, ao ambiente e às restrições de infraestrutura. Baterias de chumbo-ácido, AGM e íon-lítio ofereciam vantagens e desvantagens distintas em termos de densidade de energia, manutenção e custo do ciclo de vida. Os engenheiros precisavam avaliar os padrões de turno, os períodos de inatividade e as condições ambientais antes de padronizar uma plataforma. Requisitos regulatórios e o descarte no fim da vida útil também influenciaram as escolhas tecnológicas.
Comparando as opções de baterias de chumbo-ácido, AGM e íon-lítio.
As baterias de chumbo-ácido inundadas (FLA) ofereciam desempenho robusto para aplicações de baixa a média intensidade, com janelas de carga previsíveis de várias horas. Elas exigiam abastecimento regular de água, ventilação durante o carregamento e controle da corrosão nos terminais, mas ofereciam baixo custo inicial e alta reciclabilidade. As variantes com eletrólito absorvido em manta de fibra de vidro (AGM) reduziam o risco de vazamento de eletrólito e as necessidades de manutenção, mantendo os perfis de tensão das baterias de chumbo-ácido e a compatibilidade com carregadores convencionais. As baterias de íon-lítio, especialmente as de fosfato de ferro-lítio (LFP), proporcionavam maior capacidade utilizável por quilograma, carregamento rápido ou de oportunidade e manutenção de rotina mínima, à custa de maior investimento inicial e maiores requisitos de sistema de gerenciamento de baterias (BMS).
Ciclo de vida, profundidade de descarga e planejamento de turnos
A vida útil das baterias dependia fortemente da profundidade de descarga (DoD) e da estratégia de carga. As baterias de chumbo-ácido normalmente atingiam o número de ciclos nominais quando os operadores evitavam descargas profundas abaixo de aproximadamente 20-30% do estado de carga e minimizavam as cargas parciais de "oportunidade" que promoviam a sulfatação. As baterias LFP toleravam cargas parciais frequentes e DoD mais elevadas, mantendo ainda entre 2,000 e 4,000 ciclos até atingirem 80% da capacidade, o que era adequado para operações em vários turnos com intervalos curtos. O planejamento de turnos, portanto, precisava alinhar as janelas de descarga, a disponibilidade do carregador e os períodos de descanso para que as baterias completassem ciclos de carga completos sempre que possível, evitando tanto a sobrecarga crônica quanto eventos repetidos de descarga profunda.
Armazenamento refrigerado, limites ambientais e efeitos térmicos
O desempenho e a longevidade das baterias dependiam muito da temperatura. As condições ideais de carregamento geralmente situavam-se entre 15 °C e 25 °C; a operação contínua ou o carregamento acima dessa faixa acelerava o envelhecimento, e o calor excessivo podia reduzir pela metade a vida útil esperada. As baterias de chumbo-ácido apresentavam capacidade reduzida em armazenamento a frio e necessitavam de compensação cuidadosa da tensão de carga e ventilação para a liberação de gases. Os sistemas de íon-lítio baseados em LFP mantinham uma potência de saída mais estável em ambientes frios e suportavam o carregamento de oportunidade, mas ainda exigiam gerenciamento e monitoramento térmico para evitar o carregamento fora das faixas de temperatura especificadas e para mitigar o risco de fuga térmica.
Custo do ciclo de vida, sustentabilidade e reciclagem
A análise do custo do ciclo de vida teve que incluir preço de compra, consumo de energia, infraestrutura de carregadores, mão de obra de manutenção, tempo de inatividade e intervalos de substituição. As baterias de chumbo-ácido e AGM ofereciam baixo custo de aquisição e um fluxo de reciclagem consolidado, com taxas de reciclagem relatadas em torno de 99.1% em mercados industriais, o que apoiava os objetivos de sustentabilidade e a conformidade regulatória. No entanto, seu ciclo de vida mais curto e maior carga de manutenção aumentavam o custo total de propriedade em frotas intensivas com múltiplos turnos de operação. As soluções de íon-lítio impunham um investimento inicial maior, mas reduziam a manutenção, permitiam frotas de baterias menores por meio do carregamento rápido e intervalos de substituição mais longos, muitas vezes reduzindo o custo por hora de operação. As estratégias de fim de vida útil precisavam abordar as opções emergentes de reciclagem de íon-lítio, mantendo a documentação e a conformidade com as regulamentações de materiais perigosos.
Projeto de engenharia de áreas de carregamento e sistemas de energia

Layout, Espaço Livre, Ventilação e Gestão Térmica
Os engenheiros posicionaram as áreas de carregamento das paleteiras em zonas frescas, secas e bem ventiladas, longe da luz solar direta. Reservaram espaço suficiente para o tamanho das baterias, equipamentos de movimentação e acesso seguro para manutenção e substituição. Corredores desobstruídos para empilhadeiras e paleteiras reduziram o risco de colisões e facilitaram o cumprimento das normas de segurança do trabalho. Os projetistas espaçaram os carregadores para evitar o aquecimento mútuo e manter o fluxo de ar ao redor dos dissipadores de calor e cabos.
Os sistemas de ventilação diluíam os gases liberados pelas baterias de chumbo-ácido durante o carregamento, reduzindo os riscos de explosão e corrosão. As instalações utilizavam ventilação cruzada natural ou exaustão mecânica, dimensionadas com base nas taxas de evolução de gases e no volume do ambiente. O controle de temperatura mantinha as áreas de carregamento tipicamente entre 15 °C e 25 °C para limitar o estresse térmico e a perda de capacidade. O monitoramento térmico e o isolamento dos carregadores de alta potência reduziam os pontos quentes localizados e melhoravam a vida útil das baterias a longo prazo.
Dimensionamento da fonte de alimentação, seleção do carregador e compatibilidade
O projeto do sistema de energia começou com um inventário das frotas de caminhões, tensões e capacidades das baterias, e tempos de carregamento previstos. Os engenheiros calcularam a carga de pico coincidente e, em seguida, dimensionaram os alimentadores, os painéis de distribuição e os dispositivos de proteção de acordo, frequentemente com fatores de diversidade. Por exemplo, uma bateria de chumbo-ácido inundada de 48 V e 500 Ah exigia um carregador de aproximadamente 5 kW para um perfil de carregamento de oito horas. Um conjunto equivalente de baterias de íon-lítio, que suportasse um carregamento de oportunidade de uma hora, necessitava de cerca de 25 kW, o que alterou significativamente o projeto elétrico a montante.
A seleção do carregador dependia da composição química, com os sistemas de chumbo-ácido priorizando perfis que limitassem a sobrecarga e estabilizassem a corrente e a tensão. Os carregadores de íon-lítio operavam com limites de tensão mais rigorosos e comunicavam-se com sistemas integrados de gerenciamento de baterias para proteção. Os engenheiros verificavam a compatibilidade em vez de presumir a intercambialidade, especialmente ao reutilizar carregadores de baterias de chumbo-ácido antigos com baterias de lítio. Eles também especificavam os conectores, as classificações dos cabos e os intertravamentos corretos para evitar conexões incorretas e arcos elétricos.
Centralizado versus descentralizado e cobrança por oportunidade
Historicamente, as salas de carregamento centralizadas concentravam baterias, carregadores, ventilação e proteção contra incêndio em um único espaço controlado. Essa abordagem simplificava a manutenção, o manuseio do eletrólito e a documentação de conformidade, mas aumentava o tempo de deslocamento dos operadores e exigia salas dedicadas maiores. O carregamento descentralizado, por sua vez, posicionava pequenos grupos de carregamento próximos às áreas de trabalho, reduzindo deslocamentos improdutivos e incentivando o carregamento regular. Em seguida, os engenheiros consideraram a distribuição das cargas elétricas, a ventilação local e o zoneamento contra incêndio em cada grupo.
Estratégias de carregamento oportuno, especialmente com baterias de fosfato de ferro-lítio, permitiam cargas curtas e frequentes durante os intervalos. Essa abordagem eliminava a necessidade de troca de baterias e reduzia os estoques de baterias sobressalentes. No entanto, exigia carregadores de maior potência e controle cuidadoso da profundidade de descarga para evitar degradação acelerada. Portanto, as equipes de projeto modelavam padrões de turnos, janelas de tempo de inatividade e perfis de estado de carga antes de selecionar estratégias centralizadas, descentralizadas ou híbridas.
Monitoramento digital, BMS, IoT e manutenção preditiva.
As baterias modernas para paleteiras incorporam cada vez mais Sistemas de Gerenciamento de Bateria (BMS) que medem a tensão, a corrente e a temperatura das células. Essas unidades BMS controlam a aceitação de carga, aplicam limites de segurança e registram históricos detalhados de carga e descarga. Quando conectadas por meio de plataformas de IoT, transmitem dados sobre o estado de carga e a integridade da bateria para painéis de gerenciamento de frota. Os engenheiros utilizam esses fluxos de dados para detectar aquecimento anormal, desequilíbrio ou subcarga crônica antes que ocorram falhas.
Algoritmos de manutenção preditiva processaram tendências históricas para estimar a vida útil restante e o momento ideal para a substituição. As instalações integraram a telemetria dos carregadores com os dados do BMS (Sistema de Gerenciamento de Edifícios) para verificar se os perfis de carga seguiam as recomendações do fabricante. Alertas em tempo real notificavam os supervisores sobre eventos de superaquecimento, tempo ocioso excessivo nos carregadores ou descargas profundas repetidas. Essas camadas digitais transformaram as áreas de carregamento de infraestrutura passiva em sistemas de energia gerenciados ativamente, melhorando a disponibilidade e a segurança.
Manutenção, protocolos de segurança e conformidade
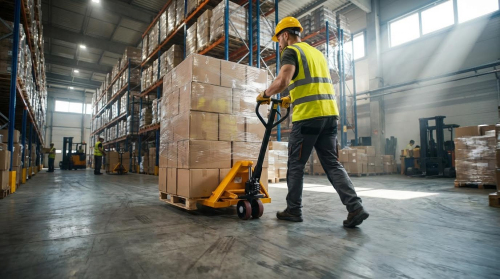
Os protocolos de manutenção e segurança para baterias de paleteiras elétricas exigiam uma abordagem estruturada e documentada. As instalações integraram cuidados específicos para cada composição química, treinamento de operadores e medidas de segurança projetadas para atender às normas de segurança ocupacional e contra incêndio. As subseções a seguir descrevem rotinas práticas que se alinham às expectativas regulamentares, ao mesmo tempo que prolongam a vida útil e o tempo de atividade das baterias.
Práticas de rotina de inspeção, limpeza e rega.
A inspeção de rotina começava com verificações visuais para detectar inchaço, rachaduras, vazamentos, cabos soltos e isolamento descolorido. Os técnicos inspecionavam os terminais em busca de corrosão e verificavam se os orifícios de ventilação das tampas permaneciam desobstruídos para evitar o acúmulo de pressão. A limpeza mensal da parte superior das baterias com produtos de limpeza aprovados ou água morna reduzia as correntes de fuga superficial e a corrosão, que, de outra forma, acelerariam a autodescarga. Para baterias de chumbo-ácido inundadas, a equipe de manutenção verificava os níveis de eletrólito ou água a cada cinco ciclos de carga e após a carga, mantendo as placas totalmente cobertas, mas evitando o excesso de líquido que causava o transbordamento de ácido.
A água destilada com pH entre 5 e 7 minimizou a contaminação mineral e a sulfatação das placas. As instalações registravam leituras de densidade específica, tipicamente em torno de 1.285 para baterias de tração padrão totalmente carregadas, pelo menos mensalmente, utilizando um hidrômetro para confirmar o estado de carga e o balanceamento das células. As equipes de manutenção apertavam as conexões com os valores de torque especificados e garantiam o isolamento dos equipamentos de manuseio para evitar curtos-circuitos. Os conjuntos de baterias de íon-lítio exigiam menos manutenção rotineira de fluidos, mas ainda necessitavam de inspeção regular para verificar deformações da carcaça, desgaste dos conectores e contaminação nas superfícies de resfriamento.
Procedimentos de carregamento seguro e treinamento do operador
Os procedimentos de carregamento seguro baseavam-se em protocolos claros e pessoal treinado e designado. Os empregadores designavam apenas operadores autorizados para conectar carregadores, trocar baterias e manusear o eletrólito, conforme exigido pelas normas de segurança do trabalho. Os operadores desligavam os carregadores antes de conectar ou desconectar os cabos e confirmavam se as tampas de ventilação estavam instaladas nas baterias de chumbo-ácido durante o carregamento. Os freios de estacionamento permaneciam acionados e os controles do caminhão desligados antes de qualquer intervenção na bateria, reduzindo os riscos de movimentos involuntários.
Os programas de treinamento abordaram a seleção correta do carregador de acordo com a composição química, a proibição do uso de carregadores de chumbo-ácido em baterias de íon-lítio, a menos que explicitamente compatíveis, e o manuseio adequado dos cabos para evitar danos. Os operadores aprenderam a evitar descargas profundas abaixo de aproximadamente 20-30% da capacidade e a completar os ciclos de carga completos após o início, ao usar estratégias de carregamento convencionais. As instalações utilizavam fichas de registro escritas ou digitais para que nenhuma bateria permanecesse em carregamento sem supervisão por longos períodos. Carregadores de alta frequência e com desligamento automático ajudaram a limitar a sobrecarga, mas a equipe ainda monitorava a temperatura e o status da carga, intervindo caso ocorresse aquecimento anormal.
Proteção contra incêndio, planejamento de emergência e regulamentos
A proteção contra incêndio e o planejamento de emergência combinaram controles de engenharia com prontidão processual. As áreas de carregamento incluíam extintores de incêndio apropriados, geralmente unidades de pó químico seco classificadas para incêndios elétricos, posicionados em locais de fácil acesso, mas fora das zonas prováveis de derramamento. As instalações contavam com lava-olhos e estações de lavagem corporal em todos os locais onde ocorria o manuseio de eletrólitos, garantindo a conformidade com as normas de segurança e saúde. Os sistemas de ventilação mantinham a qualidade do ar e limitavam o acúmulo de hidrogênio ou outros gases durante o carregamento de baterias de chumbo-ácido.
Os locais que utilizavam baterias de íon-lítio informaram os bombeiros locais, visto que eventos de fuga térmica exigiam táticas e equipamentos específicos. As Fichas de Dados de Segurança (FISPQ) para cada tipo de bateria permaneceram acessíveis, e os planos de resposta a emergências documentaram os procedimentos de desligamento, os locais de desconexão elétrica e as etapas de isolamento para baterias danificadas. Simulações e treinamentos regulares garantiram que os funcionários conhecessem os protocolos de alarme, as rotas de evacuação e as ações iniciais de contenção. A gerência revisava periodicamente os planos com especialistas jurídicos e de segurança para manter a conformidade com as diretrizes locais, nacionais e da NFPA sobre armazenamento de energia em baterias e operações de empilhadeiras industriais.
Comportamento, práticas operacionais e duração da bateria
O comportamento do operador influenciou fortemente a vida útil da bateria e a disponibilidade da frota. O treinamento enfatizou a aceleração suave, a frenagem controlada e a minimização de deslocamentos ou marcha lenta desnecessários para reduzir os picos de consumo de corrente e a geração de calor. As instalações definiram limites de carga, geralmente recarregando após um turno de oito horas ou quando a descarga excedia cerca de 30%, evitando recargas superficiais frequentes que poderiam reduzir a vida útil de certas composições químicas. Para baterias de chumbo-ácido, os gerentes desencorajaram o carregamento oportuno fora dos períodos definidos, a menos que os carregadores e os procedimentos fossem projetados para isso.
Os sistemas de íon-lítio, especialmente os do tipo fosfato de ferro-lítio, suportavam o carregamento estruturado de oportunidade, permitindo cargas parciais durante interrupções sem degradação significativa, quando projetados adequadamente. Os supervisores utilizavam dados de telemática ou de sistemas de gerenciamento predial (BMS) habilitados para IoT para monitorar os perfis de estado de carga e detectar uso indevido, como descargas profundas repetidas ou sobrecarga crônica. Os cronogramas de manutenção preventiva integravam dados operacionais para ajustar os intervalos de serviço antes que falhas ocorressem. Essa abordagem de circuito fechado conectava as práticas do operador, o monitoramento e o planejamento de manutenção, maximizando a vida útil do sistema e mantendo a conformidade com os padrões de segurança e de equipamentos.
Resumo das melhores práticas e etapas de implementação
As equipes de engenharia responsáveis pela especificação das baterias e sistemas de carregamento para paleteiras elétricas seguiram uma abordagem rigorosamente integrada, abrangendo a seleção da composição química, a infraestrutura de carregamento, a manutenção e a segurança. As baterias de chumbo-ácido, AGM e íon-lítio apresentavam diferentes vantagens e desvantagens em termos de vida útil, tolerância à profundidade de descarga, desempenho em baixas temperaturas e custo do ciclo de vida. Assim, os engenheiros alinharam a escolha da composição química com o ciclo de trabalho, as condições ambientais e as metas de sustentabilidade. Áreas de carregamento bem projetadas mantinham temperaturas entre 15 e 25 °C, ofereciam ventilação robusta, folgas adequadas e distribuição de energia dimensionada corretamente para suportar tanto o carregamento convencional quanto o carregamento de oportunidade, sem sobrecarga térmica ou elétrica. Ferramentas digitais, como BMS (Sistema de Gerenciamento de Bateria), conectividade IoT e análises preditivas, permitiam o monitoramento em tempo real da temperatura, da tensão e do estado de carga, além de subsidiar as decisões de manutenção e planejamento de turnos.
Do ponto de vista da implementação, as instalações geralmente começavam com uma avaliação inicial: tamanho da frota, padrões de turnos, consumo médio diário de energia e capacidade elétrica existente. Em seguida, selecionavam as composições químicas das baterias e os tipos de carregadores, verificavam a compatibilidade e demarcavam zonas de carregamento com corredores definidos, ventilação, proteção contra incêndio e lava-olhos, em conformidade com normas como as diretrizes da OSHA e da NFPA. Os programas de manutenção formalizavam os intervalos de abastecimento de água para unidades de chumbo-ácido inundadas, limpeza mensal, cronogramas de equalização quando especificados e verificações periódicas da densidade do eletrólito ou dos registros do BMS. O treinamento dos operadores abrangia carregamento seguro, manuseio de conectores, EPIs, resposta a emergências e comportamentos que influenciam a vida útil da bateria, como evitar descargas profundas e acelerações desnecessárias. As organizações que revisavam periodicamente os dados de desempenho e atualizavam seus planos de resposta a emergências, processos de reciclagem e conteúdo de treinamento se adaptavam com mais eficácia à medida que as tecnologias de baterias e carregadores evoluíam, mantendo a segurança e reduzindo o custo total de propriedade.