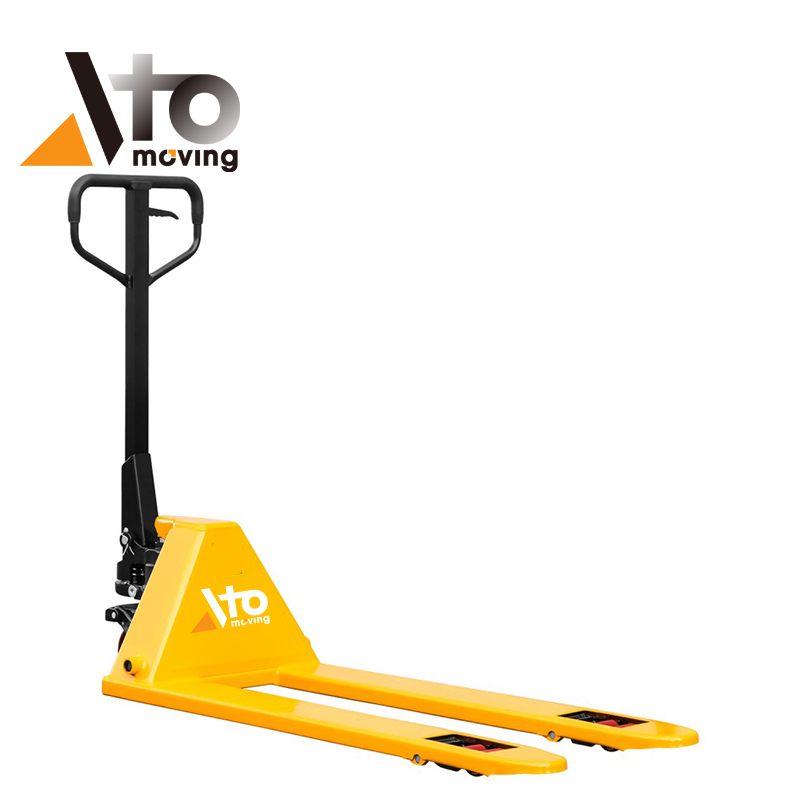
As paleteiras eram ferramentas fundamentais para a movimentação de curta distância de cargas paletizadas em armazéns, lojas e centros de distribuição. Os modelos manuais e elétricos utilizavam diferentes fontes de energia e perfis de operação, mas compartilhavam geometria e restrições de estabilidade comuns. As normas da OSHA classificaram as paleteiras elétricas como empilhadeiras, o que impôs aos empregadores a obrigação de treinamento formal, avaliação e documentação. Este artigo descreve os tipos de paleteiras e suas aplicações, a classificação da OSHA e as obrigações legais, as práticas de inspeção e manutenção, além de uma visão consolidada das melhores práticas e prioridades de conformidade para uma operação segura e eficiente.
Tipos de paleteiras, ciclos de trabalho e casos de uso
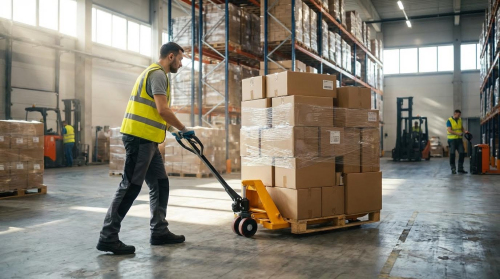
Transpaleteiras movimentavam cargas paletizadas em curtas distâncias em armazéns, lojas e docas. Engenheiros e gerentes de segurança selecionavam entre modelos manuais e elétricos com base no perfil de carga, ciclo de trabalho e ambiente. A escolha correta do tipo de transpaleteira para cada caso de uso reduzia os riscos ergonômicos, aumentava a produtividade e prolongava a vida útil do equipamento. Esta seção contextualiza essas decisões utilizando critérios de projeto mecânico, capacidade e integração.
Manual vs. Elétrico: Diferenças no Projeto Mecânico
As paleteiras manuais utilizavam uma bomba mecânica e a força do operador para elevar cargas através de um cilindro hidráulico. O operador aplicava força por meio de uma alavanca de controle de aço que acionava uma bomba de pequeno deslocamento; cada acionamento aumentava a pressão hidráulica e elevava os garfos. As configurações típicas incluíam uma capacidade de carga de 2500 kg, largura dos garfos em torno de 520 mm e comprimentos de garfo de 0.8 m até cerca de 2.0 m ou mais. Duas rodas direcionais maiores e várias rodas menores nos garfos, geralmente de poliuretano, distribuíam as cargas e reduziam a resistência ao rolamento em pisos lisos.
As paleteiras elétricas substituíram a força manual de empurrar e bombear por um motor de tração elétrico e um motor de elevação. As especificações típicas incluíam capacidades de elevação entre 1000 kg e 2500 kg, dimensões dos garfos próximas a 60 × 184 × 1200 mm e um centro de carga em torno de 600 mm. Um motor de deslocamento CA de aproximadamente 1.3 kW e um motor de elevação próximo a 2.2 kW eram alimentados por uma bateria de 24 V com cerca de 150 Ah. A arquitetura de controle incluía uma coluna de direção com controles de deslocamento, elevação e abaixamento, frenagem integrada e, frequentemente, uma parada de emergência, o que permitia ciclos de trabalho mais longos e reduzia a fadiga do operador.
Essas diferenças mecânicas resultaram em perfis ergonômicos e de produtividade divergentes. As unidades manuais eram adequadas para manuseio intermitente, pequenos empurrões e paletes mais leves em pisos planos, onde a força do operador permanecia adequada. As unidades elétricas eram adequadas para operação contínua em vários turnos, deslocamento horizontal mais longo, paletes mais pesados e ambientes que exigiam aceleração e frenagem controladas, além de velocidades consistentes para fluxos de trabalho padronizados.
Capacidade de carga, geometria e limites de estabilidade
A capacidade de carga e a geometria determinavam a segurança com que uma paleteira transportava materiais. As paleteiras manuais normalmente suportavam de 1 a 5 toneladas, com modelos comuns classificados para 2500 kg, enquanto os modelos elétricos frequentemente variavam de 1000 kg a 2500 kg, com alguns projetos ultrapassando 5000 libras. Os engenheiros especificavam a capacidade em um centro de carga definido, geralmente a 600 mm da base dos garfos, assumindo que o centro de massa da carga estivesse centralizado em ambos os garfos. Exceder essa classificação ou deslocar o centro de massa para a frente aumentava a carga no eixo dianteiro e reduzia as margens de estabilidade.
O comprimento e a largura dos garfos também influenciaram a estabilidade e a manobrabilidade. Garfos mais longos, de até cerca de 3.5 m, permitiam o manuseio de paletes grandes ou paletes duplos, mas aumentavam o raio de giro e o risco de colisões laterais em corredores estreitos. Garfos mais largos melhoravam a estabilidade lateral, mas precisavam ser compatíveis com o espaçamento das longarinas do palete para evitar interferências. A distância entre eixos, o diâmetro das rodas e a altura de rebaixamento dos garfos, geralmente em torno de 88 a 120 mm, definiam o desempenho em rampas e a folga sobre as plataformas de carga e descarga.
Os limites de estabilidade dependiam da geometria combinada da carga, dos garfos e da disposição das rodas. Cargas altas ou com o centro de gravidade elevado elevavam o centro de gravidade, aumentando o risco de tombamento em curvas ou rampas. Os operadores precisavam manter as cargas baixas, centradas e dentro da capacidade nominal, e os supervisores tinham que selecionar tipos de paleteiras que correspondessem à geometria do palete, à largura do corredor e ao raio de giro necessário, como cerca de 1707 mm para um modelo elétrico típico.
Restrições ambientais: das câmaras frigoríficas às docas
Os ambientes operacionais influenciaram fortemente a seleção e a configuração das paleteiras. Em câmaras frigoríficas e congeladores, as baixas temperaturas aumentaram a viscosidade do óleo hidráulico, enrijeceram as vedações e reduziram o desempenho da bateria nas unidades elétricas. As paleteiras manuais com fluidos hidráulicos adequados para baixas temperaturas e acabamentos resistentes à corrosão apresentaram desempenho confiável, desde que os usuários inspecionassem o equipamento em busca de ferrugem relacionada à condensação e endurecimento das vedações. As paleteiras elétricas em câmaras frigoríficas exigiram compartimentos de bateria isolados ou aquecidos, componentes eletrônicos próprios para baixas temperaturas e estratégias de carregamento cuidadosas fora da zona fria para manter a capacidade.
Em docas e rampas de carga, irregularidades na superfície, umidade e inclinações tornaram-se as principais restrições. Transpaleteiras manuais operavam com segurança em declives curtos e moderados, desde que os operadores se mantivessem acima da carga e evitassem fazer curvas nas rampas, conforme recomendado pelas normas de segurança. Transpaleteiras elétricas ofereciam tração e frenagem controladas, mas ainda exigiam plataformas de carga planas e limpas, além da observância das normas de segurança.
Classificação, treinamento e deveres legais da OSHA
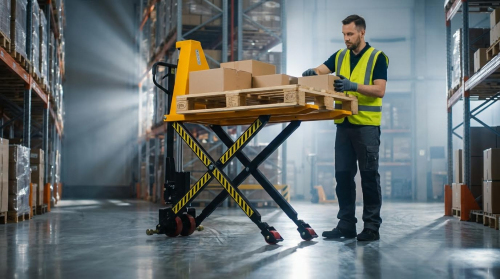
A OSHA tratou as transpaleteiras de forma diferente dependendo da sua fonte de energia e perfil de risco. As transpaleteiras elétricas se enquadravam na categoria de veículos industriais motorizados, enquanto as manuais não. Compreender essa distinção ajudou as empresas a desenvolverem sistemas de treinamento e documentação em conformidade com as normas. Também reduziu a exposição a problemas legais durante investigações de incidentes e auditorias regulatórias.
Caminhões motorizados Classe III: Escopo da norma 29 CFR 1910.178
A OSHA classificou as paleteiras elétricas como veículos industriais motorizados Classe III, de acordo com a norma 29 CFR 1910.178. Essa classificação abrangia paleteiras de baixa elevação e paleteiras manuais movidas a motores elétricos, e não equipamentos de propulsão manual. Consequentemente, as paleteiras elétricas precisavam atender aos requisitos de projeto, manutenção, operação e treinamento do operador especificados nessa norma. As paleteiras manuais permaneciam fora do escopo dos veículos industriais motorizados, embora as disposições gerais de uso e controle de riscos ainda se aplicassem. Portanto, as instalações precisavam distinguir claramente entre unidades motorizadas e não motorizadas em seus programas escritos e avaliações de risco. Essa distinção afetava quem precisava de certificação, quais inspeções eram obrigatórias e como os incidentes eram documentados.
Treinamento, avaliação e recertificação de operadores
A OSHA exigia que apenas operadores treinados e certificados, com idade mínima de 18 anos, operassem paleteiras elétricas. A certificação envolvia instrução formal, treinamento prático e uma avaliação conduzida pelo empregador no local de trabalho real ou simulado. Cursos online podiam fornecer a parte teórica, mas os empregadores ainda precisavam verificar a competência prática em seus modelos e configurações específicos de paleteiras. As avaliações tinham que abordar limites de carga, controle de velocidade, interação com pedestres e riscos específicos do local. A OSHA exigia reavaliação pelo menos a cada três anos, ou antes, após incidentes, quase acidentes ou operação insegura. Usuários de paleteiras manuais não precisavam de certificação formal, mas os empregadores ainda tinham que fornecer treinamento adequado à tarefa, conforme a cláusula de dever geral.
Regras de operação: Rampas, elevadores e segurança nos corredores
As normas de operação da OSHA para empilhadeiras elétricas se aplicavam diretamente às paleteiras elétricas. Os operadores deviam respeitar a capacidade nominal, manter velocidades seguras e manter as cargas estáveis e dentro dos limites da empilhadeira. Orientações de fontes da indústria recomendavam inspeções pré-uso que verificassem os garfos, freios, buzina, controles e a área ao redor em busca de riscos. Em rampas, os operadores deviam manter o controle, evitar curvas em declives e manter a carga elevada para evitar que ela desgovernada se descontrolasse. Para elevadores, os operadores deviam verificar se a estrutura suportava o peso combinado da empilhadeira, da carga e dos funcionários antes de entrar. As normas de estacionamento exigiam que os garfos estivessem totalmente abaixados, a energia desligada e que as distâncias de segurança fossem mantidas em relação às saídas, corredores e equipamentos de emergência. Práticas semelhantes para paleteiras manuais reduziam o risco de tombamento e protegiam o tráfego de pedestres em corredores congestionados.
Documentação, Registro e Responsabilidade
A OSHA esperava que os empregadores mantivessem documentação que comprovasse a conformidade com a norma 29 CFR 1910.178 para paleteiras elétricas. Os registros típicos incluíam materiais de treinamento, listas de presença, formulários de avaliação e datas de recertificação trienal. As instalações também documentavam listas de verificação de inspeção pré-uso, ações de manutenção corretiva e investigações de incidentes ou quase acidentes. Registros precisos ajudavam a comprovar que a gerência havia identificado os riscos e implementado controles adequados. Em ações de fiscalização ou litígios cíveis, lacunas na documentação frequentemente aumentavam a exposição do empregador à responsabilidade civil. A separação clara dos registros para paleteiras elétricas e manuais evitava confusão sobre quem precisava de certificação e quais equipamentos se enquadravam na norma PIT. Uma documentação bem estruturada também dava suporte a auditorias internas e à melhoria contínua dos programas de segurança na movimentação de materiais.
Inspeção, Manutenção e Gestão do Ciclo de Vida

A inspeção, a manutenção e a gestão do ciclo de vida determinaram se as paleteiras permaneceriam ferramentas seguras ou se tornariam ativos de alto risco. Instalações que seguiam rotinas estruturadas reduziram significativamente as falhas não planejadas e prolongaram a vida útil dos equipamentos. Esta seção focou em listas de verificação práticas, checagens de integridade de componentes, gestão de energia e estratégias digitais emergentes que apoiam a manutenção orientada por dados. Ela conectou as tarefas diárias da linha de produção com as decisões de gestão de ativos a longo prazo.
Listas de verificação para inspeções diárias e semanais
As verificações diárias começavam com uma inspeção visual de 30 segundos da paleteira antes do uso. Os operadores inspecionavam as rodas em busca de detritos incrustados, pontos planos ou pedaços faltantes, e verificavam os garfos quanto a dobras, rachaduras ou desalinhamento visíveis. Eles confirmavam se a alavanca se movia suavemente, sem solavancos, e se a unidade hidráulica elevava e sustentava a carga sem afundar. No caso das paleteiras elétricas, a inspeção diária também abrangia vazamentos, cabos danificados, funcionamento da buzina, freios e controles de acionamento e elevação, além de confirmar se a área de trabalho estava livre de obstruções.
As equipes de manutenção geralmente realizavam uma breve rotina de limpeza de 3 minutos ao final do turno. Limpavam os garfos e quadros, removiam o acúmulo de poeira ao redor dos eixos das rodas e limpavam qualquer óleo derramado com um produto de limpeza adequado. Um teste hidráulico de 1 minuto consistia em bombear a alavanca três vezes e verificar se havia dificuldade para levantar, o que indicava nível baixo ou óleo hidráulico degradado. As tarefas semanais incluíam lubrificar as rodas com spray de silicone, lubrificar as juntas de pivô, engraxar o pivô central, apertar os parafusos dos garfos e os fixadores da base da alavanca, além de realizar testes de carga e rotação das rodas para identificar precocemente o desgaste dos rolamentos.
Verificações de integridade hidráulica, de rodas e estrutural
As verificações de integridade hidráulica focaram no desempenho do elevador e no controle de vazamentos. Os técnicos inspecionaram a carcaça da bomba, o cilindro e as conexões das mangueiras em busca de resíduos de óleo, manchas de ferrugem ou vedações úmidas, que indicavam desgaste interno. Eles monitoraram o afundamento dos garfos sob carga estática, já que o assentamento gradual indicava problemas nas válvulas ou vedações que exigiam manutenção. Vazamentos persistentes após o reabastecimento de fluido ou a substituição das vedações justificavam o planejamento para a substituição da bomba ou de todo o macaco hidráulico.
As inspeções das rodas abrangiam o estado da banda de rodagem, a concentricidade e a rotação livre tanto das rodas de carga quanto das rodas direcionais. As rodas de poliuretano ofereciam baixa resistência ao rolamento e alta durabilidade, mas desenvolviam pontos planos ou lascas sob sobrecargas ou detritos. Testes semanais de rotação das rodas detectavam ruídos, oscilações ou arrasto nos rolamentos, o que afetava a manobrabilidade e aumentava o risco ergonômico. As verificações estruturais incluíam a verificação do alinhamento dos garfos, a medição de curvaturas visíveis e a inspeção de soldas e componentes da estrutura em busca de trincas; curvaturas perceptíveis nos garfos, desalinhamento ou trincas indicavam o fim da vida útil e exigiam a sua retirada de serviço.
Cuidados com a bateria e modelos elétricos com eficiência energética
As paleteiras elétricas dependiam de cuidados consistentes com as baterias para um funcionamento confiável e ciclos de trabalho previsíveis. Os operadores carregavam totalmente as baterias antes de turnos intensivos, evitavam descargas profundas repetidas e armazenavam as unidades em locais frescos e secos para limitar o estresse térmico. A equipe de manutenção limpava os terminais das baterias regularmente, verificava se os cabos e conectores apresentavam danos no isolamento e garantia que as tampas e proteções de ventilação estivessem intactas. Essas práticas reduziam as quedas de tensão sob carga e evitavam desligamentos indesejados durante os períodos de pico de atividade.
As instalações passaram a optar cada vez mais por modelos elétricos com motores de acionamento CA de maior eficiência e unidades hidráulicas otimizadas para reduzir o consumo de energia por tonelada movimentada. As configurações de baterias de lítio, incluindo designs de cartucho de fácil substituição, minimizaram o tempo de inatividade durante as trocas de bateria e permitiram o carregamento durante os intervalos. Os modelos energeticamente eficientes também reduziram a geração de calor e prolongaram a vida útil dos componentes, como contatores e controladores. Rotinas documentadas de manutenção da bateria, juntamente com o monitoramento dos ciclos de carga e do tempo de funcionamento, possibilitaram um planejamento preciso para a substituição da bateria e o orçamento.
Manutenção preditiva, telemática e gêmeos digitais
As abordagens de manutenção preditiva evoluíram de simples intervalos baseados no tempo para decisões orientadas por dados. Módulos telemáticos em paleteiras elétricas registravam parâmetros-chave como horas de deslocamento, ciclos de elevação, estimativas de carga, códigos de falha e eventos de impacto. Os gestores de frota usavam esses dados para identificar unidades de alta utilização, operadores com sobrecargas frequentes e locais com padrões de danos recorrentes. Em seguida, ajustavam o treinamento, o layout do tráfego ou os procedimentos de manuseio de carga para reduzir falhas e incidentes de segurança.
Os conceitos de gêmeos digitais ampliaram isso ao criar modelos virtuais de frotas de paleteiras que refletiam o uso real e as tendências de degradação. Os engenheiros inseriram dados telemáticos, resultados de inspeções e histórico de manutenção nesses modelos para prever a vida útil restante dos sistemas hidráulicos, rodas e baterias. Os modelos permitiram o armazenamento otimizado de peças de reposição e o agendamento de períodos de inatividade que correspondiam aos planos de produção.
Resumo das melhores práticas e prioridades de conformidade
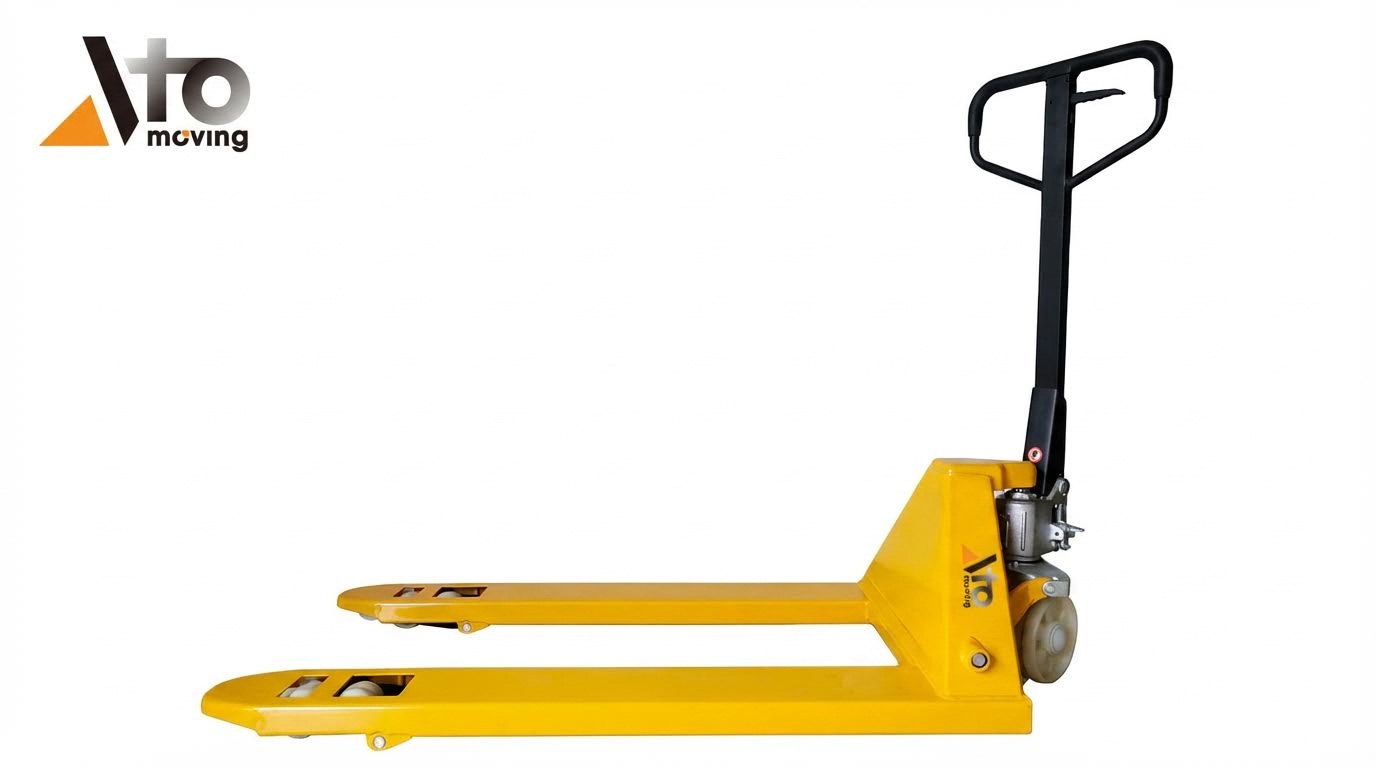
Os programas de paleteiras funcionaram melhor quando as instalações adequavam o tipo de empilhadeira ao ciclo de trabalho, aplicavam as normas da OSHA e institucionalizavam a manutenção. As unidades manuais eram adequadas para movimentações curtas e intermitentes em pisos planos, enquanto as empilhadeiras elétricas Classe III suportavam maior produtividade e cargas mais pesadas com menor esforço do operador. Análises de engenharia da geometria da carga, dimensões dos garfos e layout dos corredores reduziram problemas de estabilidade e risco de colisões. Câmaras frigoríficas, docas e áreas de varejo congestionadas exigiam limites ambientais explícitos, seleção adequada do material das rodas e controle de velocidade.
A OSHA (Administração de Segurança e Saúde Ocupacional dos EUA) classificou as paleteiras elétricas como empilhadeiras industriais motorizadas, conforme a norma 29 CFR 1910.178, obrigando os empregadores a fornecer treinamento formal, avaliação prática e recertificação a cada três anos. Locais que documentaram a autorização do operador, investigações de incidentes e inspeções pré-uso reduziram as multas e a exposição a responsabilidades legais. Regras claras para rampas, elevadores e estacionamento — garfos abaixados, capacidade respeitada, saídas desobstruídas — reduziram significativamente os tombamentos e atropelamentos. Operadores de paleteiras manuais não precisavam de certificação, mas o treinamento estruturado em segurança e as políticas de EPI (Equipamento de Proteção Individual) ainda eram requisitos de diligência devida.
As estratégias de gestão do ciclo de vida combinavam inspeções diárias rápidas, lubrificação semanal e verificações de fixadores, além de revisões estruturais e hidráulicas mensais. Instalações que monitoravam falhas, desgaste das rodas e vazamentos hidráulicos estabeleciam critérios objetivos de desativação e evitavam falhas catastróficas em garfos ou rolamentos. Para modelos elétricos, o carregamento disciplinado da bateria, a limpeza dos terminais e o armazenamento em áreas secas e frescas prolongavam a vida útil da bateria e preservavam a velocidade de deslocamento. Ferramentas emergentes, como telemática e gêmeos digitais, possibilitavam o planejamento baseado em dados, a otimização de energia e a detecção precoce de falhas, mas exigiam uma governança de dados robusta e integração com os sistemas de manutenção existentes.