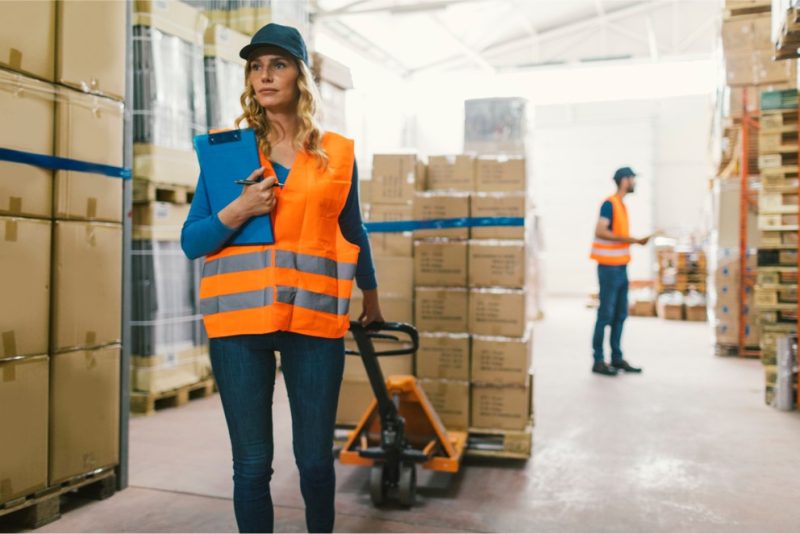
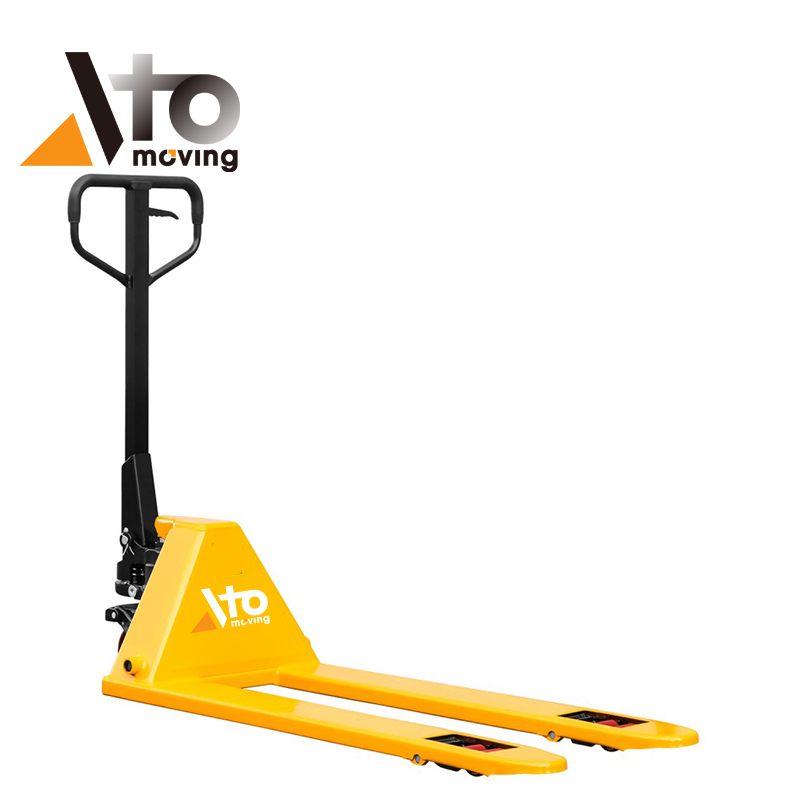
A segurança na movimentação de paletes passou a depender cada vez mais de controles projetados em vez de força ou técnica individual. Este artigo examinou como o projeto da tarefa, a seleção de equipamentos e o layout do local de trabalho afetam as cargas, a postura e o risco de lesões durante o manuseio de paletes . Em seguida, explorou como projetar sistemas e estações de trabalho mais seguros para a movimentação de paletes, incluindo alturas ergonômicas, posicionadores ajustáveis e dispositivos auxiliares motorizados. As seções subsequentes abordaram regimes de inspeção e manutenção, bem como gerenciamento digital de segurança, treinamento e ciclos de feedback. O artigo concluiu com um roteiro prático que ajudou as organizações a implementar práticas mais seguras de movimentação de paletes de forma estruturada e mensurável.
Engenharia da Tarefa: Fundamentos de Risco no Levantamento de Paletes
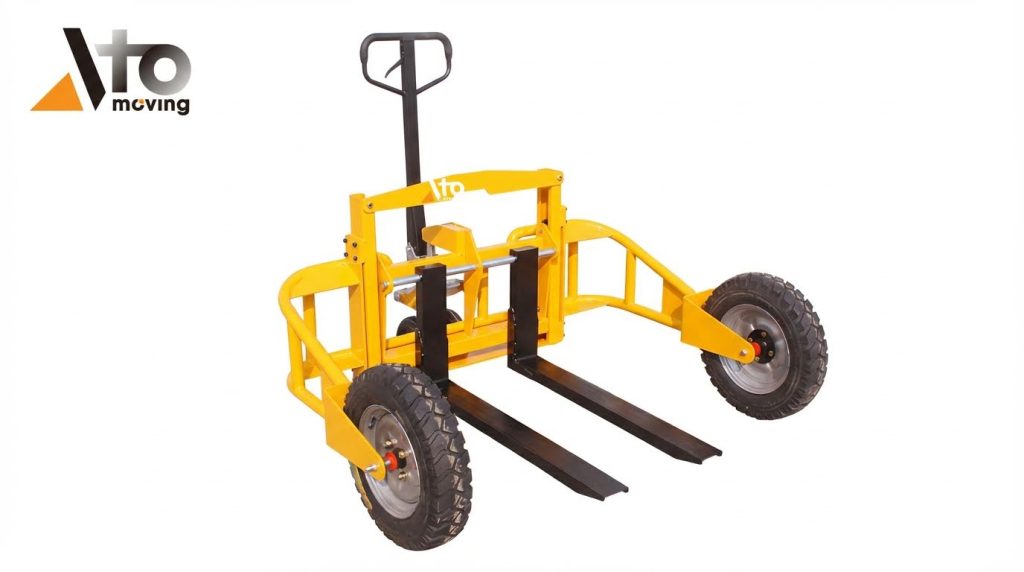
As tarefas de elevação de paletes na engenharia exigiam uma compreensão estruturada das características da carga, da biomecânica humana e dos limites do equipamento. Os profissionais traduziam esses fatores em requisitos de layout, ferramentas e fluxo de trabalho. Esta seção definia o panorama de riscos antes do projeto detalhado, para que os controles de engenharia posteriores pudessem visar os principais fatores que contribuem para lesões e perdas.
Cargas típicas de paletes, posturas e tipos de lesão
Em operações de armazém e supermercado, normalmente se lidava com pesos de caixas de 36 a 45 kg por camada de palete, com caixas individuais frequentemente pesando entre 36 e 45 kg. Em áreas refrigeradas e de congelamento, os operadores frequentemente manuseavam cargas de 36 a 45 kg nos níveis inferiores dos paletes. Os operadores muitas vezes se curvavam na cintura para colocar caixas pesadas na camada inferior, combinando flexão do tronco, alcance para frente e torção. Essa postura aumentava significativamente a compressão dos discos lombares e as forças de cisalhamento. As unidades mais pesadas geralmente eram colocadas na parte inferior para maior estabilidade, o que concentrava o levantamento de cargas pesadas nas piores posturas. Os modos de lesão típicos incluíam distensões lombares agudas, distúrbios cumulativos na região lombar, impacto no ombro devido a alcance elevado e fraturas nos membros inferiores por impactos ou atropelamentos por rodas de paleteiras. Distúrbios nas mãos e nos pulsos também ocorriam devido às altas forças de empurrar e puxar nos guinchos das paleteiras , especialmente em pisos danificados ou com rodas desgastadas.
Quadro regulatório e normas da indústria
As estruturas regulatórias para segurança no levantamento de paletes faziam referência principalmente às normas gerais de movimentação de materiais e de empilhadeiras. As normas de segurança do trabalho exigiam que os empregadores identificassem os riscos associados ao manuseio manual, implementassem controles de engenharia viáveis e treinassem os funcionários em técnicas seguras de levantamento. Para transpaleteiras e empilhadeiras elétricas, as normas estavam alinhadas às regras para empilhadeiras e exigiam treinamento formal para operadores, avaliação e reciclagem periódica. Documentos de orientação de agências como o NIOSH forneciam limites e precauções baseados em evidências, por exemplo, observando que a eficácia dos cintos lombares na prevenção de lesões nas costas não havia sido comprovada. Normas do setor e cursos de melhores práticas abrangiam ergonomia, inspeções pré-operacionais e operação segura de transpaleteiras , empilhadeiras e empilhadeiras elétricas. Essas estruturas incentivaram as organizações a formalizar listas de verificação de inspeção, avaliações de competência e documentação de treinamento e manutenção.
Manuseio manual versus motorizado: vantagens e desvantagens em termos de risco
Transpaleteiras manuais e levantamento manual expunham os trabalhadores a altas cargas na coluna, flexões repetitivas e forças consideráveis de empurrar e puxar. Técnicas incorretas, como flexionar a cintura em vez dos joelhos e levantar afastando a carga do corpo, aumentavam a probabilidade de lesões. Transpaleteiras elétricas e empilhadeiras elétricas reduziam o esforço de levantamento vertical e, frequentemente, diminuíam a carga cumulativa na coluna. No entanto, introduziam riscos diferentes, incluindo lesões por esmagamento, acidentes por impacto e vibração de corpo inteiro. Equipamentos motorizados também exigiam maior habilidade do operador, certificação formal e verificações pré-uso mais rigorosas. As decisões de engenharia, portanto, ponderavam a redução do esforço musculoesquelético em relação ao aumento da energia cinética e à potencial gravidade das colisões. Na prática, as organizações frequentemente combinavam o movimento motorizado com controles ergonômicos projetados, como posicionadores com altura ajustável, para minimizar tanto o esforço excessivo quanto as lesões relacionadas ao impacto.
Principais indicadores de segurança e limites ergonômicos
As equipes de engenharia monitoraram KPIs específicos para quantificar o risco da movimentação de paletes e a eficácia do controle. Os indicadores comuns incluíam distúrbios musculoesqueléticos registráveis por 100 funcionários em tempo integral (ou equivalentes), frequência de lesões com afastamento do trabalho e taxas de gravidade associadas ao manuseio de materiais. As métricas de nível de tarefa focavam nas forças máximas e sustentadas de empurrar e puxar em paleteiras, ângulos de flexão do tronco e frequência de levantamento por turno. As diretrizes ergonômicas geralmente visavam manter a maioria dos levantamentos dentro dos limites de peso recomendados na altura da cintura e restringir a flexão do tronco além de aproximadamente 20 a 30 graus para tarefas repetitivas. Os projetistas também monitoravam as forças na alavanca da paleteira, buscando mantê-las dentro dos limites aceitáveis de mão-braço nas piores condições de piso e carga. KPIs adicionais incluíam a porcentagem de operadores treinados e certificados, taxas de conclusão de inspeções pré-uso e tempo de resolução de problemas de manutenção. Esses limites quantitativos permitiram a melhoria contínua do layout das estações de trabalho, das especificações dos equipamentos e dos métodos de trabalho.
Projetando sistemas e estações de trabalho mais seguros para elevação de paletes
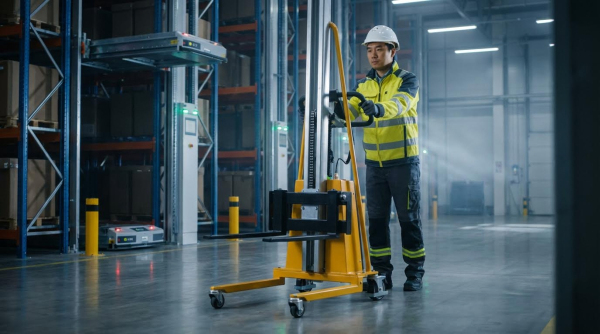
O desenvolvimento de sistemas de elevação de paletes mais seguros exigiu uma visão holística da geometria da tarefa, das características da carga e da capacidade do operador. Um projeto eficaz da estação de trabalho reduziu os picos de carga na coluna vertebral, minimizou posturas inadequadas e controlou as forças de empurrar e puxar durante o manuseio de paletes. Os engenheiros de segurança traduziram as diretrizes regulamentares e ergonômicas em dimensões concretas, escolhas de equipamentos e regras de layout. Esta seção abordou como configurar alturas, dispositivos e superfícies para que os operadores permanecessem dentro dos limites ergonômicos baseados em evidências durante a elevação e o transporte de paletes.
Layouts ergonômicos: alturas, alcance e folgas
As estações de trabalho ergonômicas para paletes mantinham a zona de manuseio principal entre aproximadamente 750 milímetros e 1.100 milímetros do chão. Essa faixa de altura alinhava-se com a altura da cintura ao cotovelo da maioria dos adultos e reduzia a flexão do tronco além de 20 graus durante o levantamento. Em armazéns de supermercados, as camadas inferiores dos paletes frequentemente ficavam próximas ao nível do chão, forçando flexões repetidas na cintura para colocar caixas de 35 a 45 quilos. Elevar o nível de manuseio mais baixo usando paletes extras, plataformas baixas ou dispositivos com altura ajustável reduziu a carga lombar cumulativa.
O alcance também exigia controle. Os projetistas geralmente limitavam o alcance horizontal a menos de 450 a 500 milímetros para levantamentos frequentes, a fim de manter momentos aceitáveis nos ombros e na região lombar. Isso significava posicionar os paletes de forma que os operadores não se inclinassem mais do que a profundidade de uma caixa para colocar ou retirar cargas. Espaços livres adequados ao redor dos paletes, geralmente de pelo menos 900 milímetros para corredores e de 1.200 a 1.500 milímetros em áreas de picking, permitiam o posicionamento neutro dos pés e desencorajavam a torção.
Os engenheiros avaliaram as trajetórias de aproximação para paleteiras e empilhadeiras , evitando curvas fechadas que forçavam a rotação do tronco sob carga. O alinhamento dos paletes com os corredores principais reduziu a necessidade de carregamento lateral ou movimentação lateral dos produtos. Marcações visuais no piso e padronização da pegada dos paletes ajudaram a manter a ergonomia consistente entre os turnos. Em áreas onde os operadores trabalhavam em câmaras frigoríficas ou congeladores, os projetistas consideraram o uso de EPIs mais volumosos e a redução da destreza, aumentando as folgas necessárias para manter uma postura segura e um apoio estável.
Posicionadores de paletes ajustáveis, alturas de elevação de macacos hidráulicos e empilhadeiras.
Posicionadores de paletes ajustáveis e paleteiras de alta elevação permitiram que a carga permanecesse dentro da zona de elevação ideal durante todo o ciclo de montagem. As paleteiras manuais padrão elevavam os paletes em cerca de 150 a 200 milímetros, deixando as camadas inferiores próximas ao chão. Algumas paleteiras ergonômicas e variantes de plataformas elevatórias tipo tesoura elevavam as cargas em cerca de 200 a 250 milímetros, enquanto equipamentos de picking especializados com altura ajustável elevavam os paletes mais 200 a 250 milímetros, até um curso total dos garfos de aproximadamente 250 milímetros acima do nível do chão. Essa altura adicional reduziu significativamente a necessidade de se curvar para a frente ao manusear caixas de 35 a 45 quilos.
Os engenheiros selecionaram as alturas de elevação com base na análise da tarefa. Para a separação de pedidos em caixas com alta frequência, mesas elevatórias tipo tesoura ou posicionadores de paletes que acompanhavam a altura do palete à medida que as camadas eram adicionadas mantinham a camada superior próxima à altura da cintura. Posicionadores acionados por mola ou ar mantinham automaticamente a altura conforme a massa da carga mudava, reduzindo a necessidade de ajustes manuais. Em contrapartida, empilhadeiras elétricas de paletes proporcionavam o posicionamento vertical de paletes completos, colocando as cargas no nível das vigas das estantes e eliminando completamente o levantamento manual.
Os projetistas adequaram o tipo de equipamento à capacidade de produção e à geometria dos corredores. Empilhadeiras elétricas com alturas de mastro compatíveis com as estantes existentes permitiram a movimentação vertical sem o uso de empilhadeiras em corredores estreitos. No entanto, elas introduziram novos requisitos para verificações pré-uso, avaliação de estabilidade e treinamento de operadores. Para ambientes mistos, os engenheiros às vezes combinaram paleteiras manuais padrão para transporte com paletizadores fixos de altura ajustável nas estações de trabalho, garantindo que a elevação ocorresse apenas em estações projetadas, e não em locais improvisados no chão.
Qualidade do piso, seleção de rodas e controle de vibração.
As condições do piso influenciavam diretamente a força necessária nas mãos e nos braços para movimentar paleteiras e empilhadeiras. As rodas de borracha maciça das paleteiras e empilhadeiras desenvolviam pontos planos sob cargas estáticas, o que aumentava a resistência ao rolamento e produzia movimentos instáveis da carga. Sulcos, lascas e irregularidades na superfície dos pisos do armazém adicionavam cargas de impacto às mãos e aos braços do operador durante a direção e a frenagem. Esses fatores elevavam o risco ergonômico mesmo quando as tarefas de levantamento eram bem planejadas.
Os controles de engenharia começaram com a especificação de superfícies de concreto planas, lisas e antiderrapantes, com tolerâncias rigorosas de nivelamento e inclinação local. A manutenção regular do piso removeu saliências e preencheu depressões que causavam impactos e vibrações em toda a superfície. O material e o diâmetro das rodas foram selecionados com base na dureza do piso e nas cargas esperadas; rodas de poliuretano ou borracha de alta qualidade e diâmetro maior reduziram os picos de vibração.
Inspeção, Manutenção e Gestão de Segurança Digital
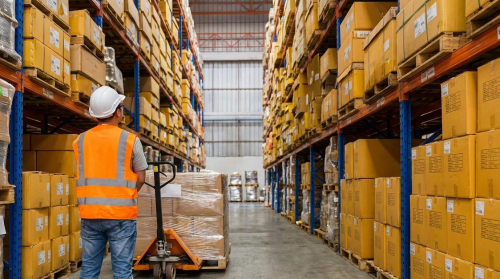
Inspeção, manutenção e gestão digital de segurança formaram a espinha dorsal de operações confiáveis de elevação de paletes. Programas liderados por engenheiros vincularam verificações pré-uso, manutenção baseada em condição e coleta de dados a reduções mensuráveis em lesões e tempo de inatividade não planejado. Sistemas eficazes combinaram inspeções visuais simples com listas de verificação estruturadas, etiquetagem de defeitos e registros rastreáveis que apoiaram a conformidade regulatória e a melhoria contínua.
Verificações pré-uso para paleteiras, empilhadeiras e caminhões
As verificações pré-uso garantiram que as paleteiras , empilhadeiras elétricas e transpaleteiras elétricas funcionassem com segurança antes do carregamento. Os operadores inspecionaram danos visíveis, peças soltas e contaminação que pudessem afetar os controles ou a estabilidade. Eles examinaram os garfos quanto a empenamento, rachaduras ou desalinhamento e confirmaram que os garfos entravam completamente nos paletes sem interferência. As rodas e os pneus precisavam ser inspecionados quanto a pontos planos, detritos incrustados ou desgaste irregular que pudessem causar cargas instáveis ou aumento da força de empuxo.
Para equipamentos motorizados, os operadores verificaram a instalação da bateria, o estado da carga e a fixação segura, juntamente com os cabos e conectores. Testaram as funções de elevação, descida, direção e frenagem sem carga, confirmando uma resposta suave e previsível e a ausência de ruídos ou vibrações anormais. Os dispositivos de segurança, incluindo botões de parada de emergência, etiquetas de advertência e proteções, tinham de estar presentes e legíveis. Qualquer defeito crítico, como rodas danificadas, vazamentos hidráulicos ou freios com mau funcionamento, resultava na imediata sinalização de "fora de serviço" e no registro da ocorrência antes do uso.
Protocolos de manutenção hidráulica, de rodas e estrutural
Protocolos de manutenção estruturados focavam na integridade hidráulica, componentes rolantes e solidez estrutural. As verificações semanais normalmente incluíam a verificação do nível de óleo hidráulico de acordo com as especificações do fabricante e a inspeção de vestígios de óleo em mangueiras, cilindros e vedações. Níveis baixos de óleo reduziam a pressão de elevação e causavam movimentos irregulares dos garfos, enquanto a entrada de ar devido à inclinação frequente ou posicionamento irregular levava a falhas de elevação e abaixamento.
Os técnicos sangraram os sistemas hidráulicos acionando a alavanca de controle nas posições de elevação e abaixamento, bombeando sem carga e, em seguida, testando novamente com carga. As trocas periódicas de óleo removeram partículas de sujeira que poderiam danificar válvulas e vedações; os procedimentos utilizaram óleo hidráulico apropriado, drenagem controlada e inspeção de vedações. Os roletes de carga e os roletes dos garfos sofreram alto desgaste diário e precisaram ser substituídos quando desgastados, lascados ou ovalizados. A substituição adequada envolveu o apoio do caminhão, a remoção dos pinos e eixos, a instalação de novos roletes lubrificados e a verificação do funcionamento suave.
Volantes e rodízios também precisavam ser substituídos prontamente para manter a manobrabilidade e reduzir o esforço nas mãos e braços. As inspeções estruturais visavam identificar rachaduras nas bases dos garfos, soldas e chassis, além de deformações causadas por sobrecargas. Qualquer defeito estrutural justificava a retirada imediata de serviço e a avaliação por pessoal qualificado, garantindo que o equipamento reparado atendesse à capacidade nominal original e aos fatores de segurança.
Monitoramento orientado por IA, listas de verificação digitais e gêmeos digitais.
A gestão digital de segurança aprimorou os regimes tradicionais de inspeção e manutenção. Listas de verificação eletrônicas pré-uso padronizaram o conteúdo da inspeção, reduziram omissões e possibilitaram o registro de defeitos em tempo real com fotos e datas e hora. Os sistemas armazenavam dados de inspeção com identificadores de equipamentos, datas e detalhes do inspetor, facilitando a rastreabilidade e o planejamento de manutenção preventiva. Alertas automáticos notificavam as equipes de manutenção quando as inspeções identificavam problemas críticos ou quando os intervalos de serviço programados se aproximavam.
A análise baseada em IA processou dados históricos de inspeção, avarias e utilização para identificar padrões, como falhas recorrentes nas rodas em seções específicas do piso ou aumento de problemas hidráulicos após determinados ciclos de trabalho. Essas informações subsidiaram a manutenção baseada em risco, reparos no piso e alterações nas especificações dos equipamentos. Gêmeos digitais de ativos e layouts de movimentação de materiais modelaram trajetórias de carga, utilização e modos de falha, permitindo que os engenheiros testassem virtualmente materiais alternativos para rodas, classificações de componentes hidráulicos ou rotas de tráfego.
A integração com sistemas de gestão de armazéns ou de frotas vinculou métricas de utilização a indicadores de condição, permitindo um agendamento de serviços mais preciso. Dispositivos móveis forneceram aos operadores fluxos de trabalho de inspeção guiados com imagens de referência e critérios de aceitação incorporados, reduzindo a subjetividade. A combinação de IA, registros digitais e modelos virtuais transformou a gestão de segurança, passando de uma abordagem reativa de reparo de falhas para uma tomada de decisão preditiva e prescritiva.
Ciclos de feedback de treinamento, competência e incidentes
O treinamento e a gestão de competências foram fundamentais para a eficácia dos programas de inspeção e manutenção. Os operadores de empilhadeiras e transpaleteiras elétricas precisavam de certificação formal que abrangesse verificações pré-operacionais, direção segura, avaliação de carga e procedimentos de emergência. Os usuários de transpaleteiras manuais se beneficiaram de cursos mais curtos com foco em ergonomia, técnicas de manuseio seguro e etapas básicas de inspeção, visto que o manuseio incorreto continuava sendo uma das principais causas de lesões evitáveis.
Cursos de alta qualidade abordaram ergonomia e levantamento de peso passo a passo.
Resumo e roteiro de implementação para um levantamento de paletes mais seguro

Os controles de engenharia para elevação de paletes reduziram a exposição a altas cargas na coluna vertebral, posturas inadequadas e vibração em todo o corpo. As operações típicas em supermercados e armazéns lidavam com unidades de 80 a 100 kg, frequentemente ao nível do chão, o que gerava altos momentos lombares e lesões frequentes por esforço excessivo. Empilhadeiras elétricas, posicionadores de paletes e paletizadores mecânicos ou robôs colaborativos mantinham as cargas mais próximas da altura da cintura e reduziam a frequência de levantamento manual. A qualidade do piso, a condição das rodas e a especificação correta das alturas, alcances e folgas de elevação formavam a base de um sistema de baixa força e baixo risco.
As práticas da indústria estavam alinhadas com as normas de manuseio de materiais da OSHA e consultavam as diretrizes do NIOSH, incluindo a falta de evidências sobre a eficácia das cintas lombares. Programas eficazes combinaram estações de trabalho projetadas, equipamentos com altura ajustável e controle rigoroso da capacidade com inspeções pré-uso estruturadas e manutenção planejada. Verificações hidráulicas semanais, inspeção de rodas e roletes e procedimentos de sangria mantiveram baixas forças nas mãos e nos braços e o manuseio estável da carga. Listas de verificação digitais e registros de inspeção demonstraram a conformidade, apoiaram a manutenção preventiva e reduziram o tempo de inatividade inesperado.
A implementação em um local operacional seguiu um roteiro em etapas. Primeiro, os profissionais mapearam os fluxos de paletes atuais, mediram os pesos das cargas, as alturas de elevação, as forças de empurrar e puxar e documentaram o histórico de incidentes. Em segundo lugar, priorizaram os controles que eliminaram as elevações de baixa altura, como posicionadores de paletes em paleteiras, paletes vazios empilhados ou empilhadeiras elétricas dimensionadas para as capacidades de carga reais. Em terceiro lugar, atualizaram os pisos e as especificações das rodas onde as forças de direção ou a vibração excediam as diretrizes ergonômicas. Ações paralelas incluíram a implementação de rotinas padronizadas de inspeção pré-uso, relatórios digitais e regras claras de interdição de serviço para vazamentos, componentes trincados ou rodas danificadas.
O treinamento e o desenvolvimento de competências fecharam o ciclo. Os operadores aprenderam técnicas ergonomicamente corretas de levantamento, postura e manuseio do timão, e praticaram o reconhecimento precoce de falhas mecânicas e condições inseguras. Os cursos, que combinavam métodos manuais e motorizados, abrangiam desde os princípios básicos das normas até as regras específicas de cada local, com ciclos de reavaliação alinhados aos períodos de validade dos certificados. Ao longo do tempo, os locais integraram dados de incidentes e relatórios de quase acidentes às revisões de projeto, impulsionando melhorias iterativas nos layouts, na seleção de equipamentos e nos intervalos de manutenção. Essa abordagem orientada por feedback criou um caminho de evolução equilibrado, no qual a automação e a assistência elétrica se expandiram gradualmente, preservando a supervisão do operador e mantendo uma rigorosa disciplina de inspeção e manutenção.