Подъемные и погрузчики изменили подход к работе на высоте и комплектации заказов на складах. В полной статье рассматриваются их основные функции, механическая конструкция и критерии производительности в современных системах обработки материалов . Также освещаются вопросы соответствия нормативным требованиям, безопасных методов работы и структурированных режимов технического обслуживания, которые сокращают время простоя и количество инцидентов. Наконец, оценивается, как анализ данных, автоматизация и интеграция с цифровыми инструментами повлияют на будущее комплектации заказов на складах.
Основные функции подъемников типа «вишня» и комплектовщиков грузов.
Определения, конфигурации и ключевые компоненты
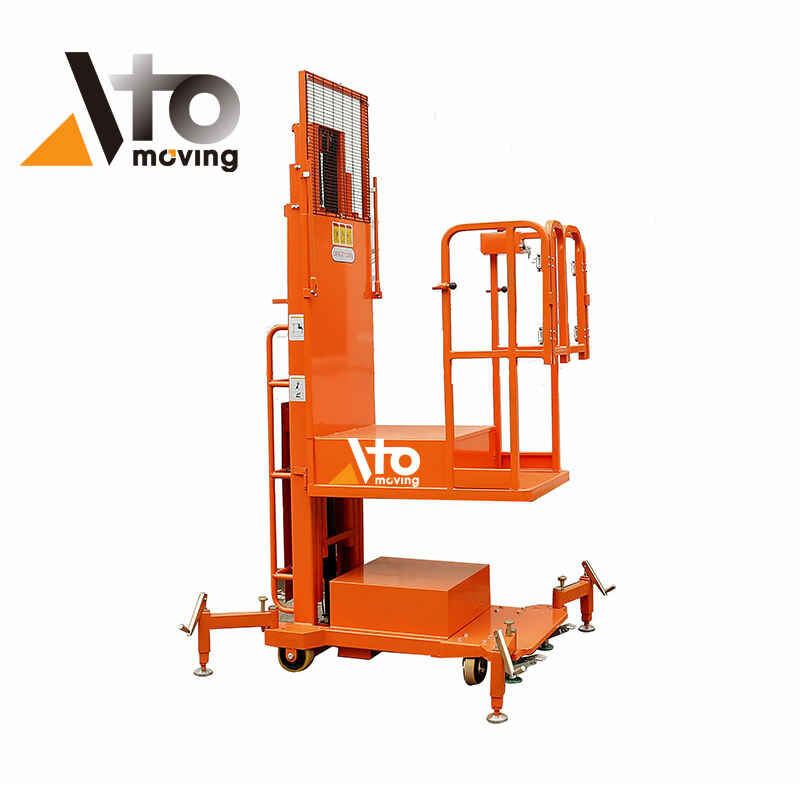
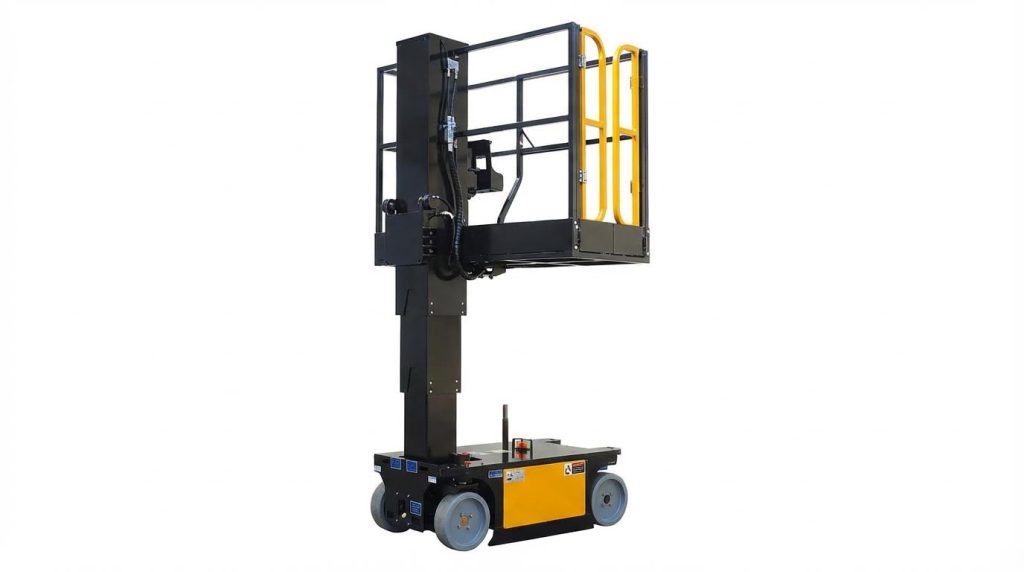
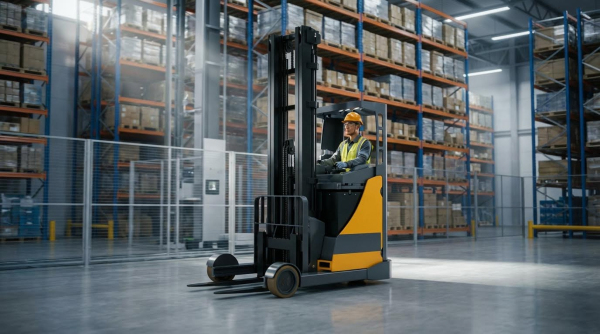
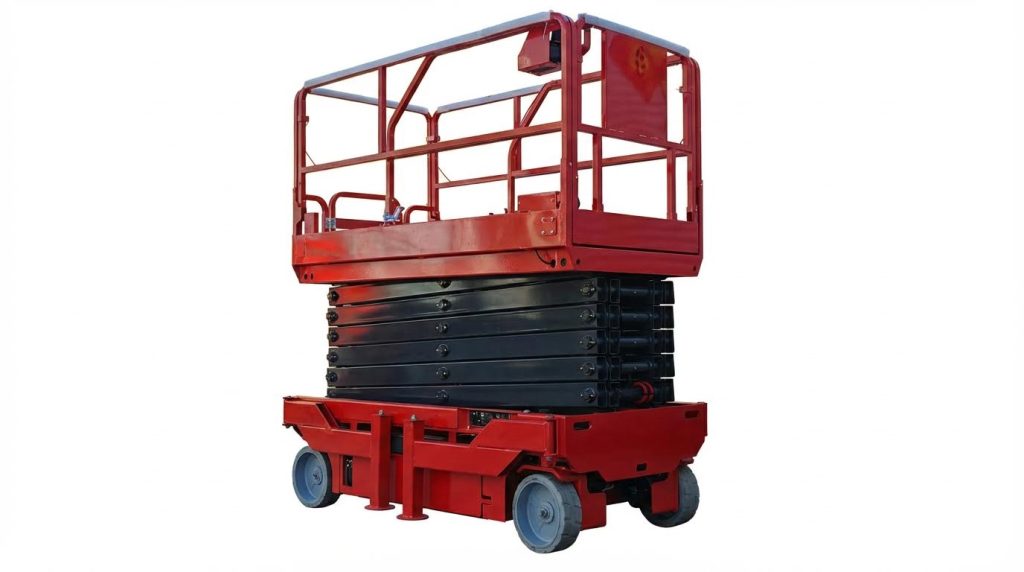
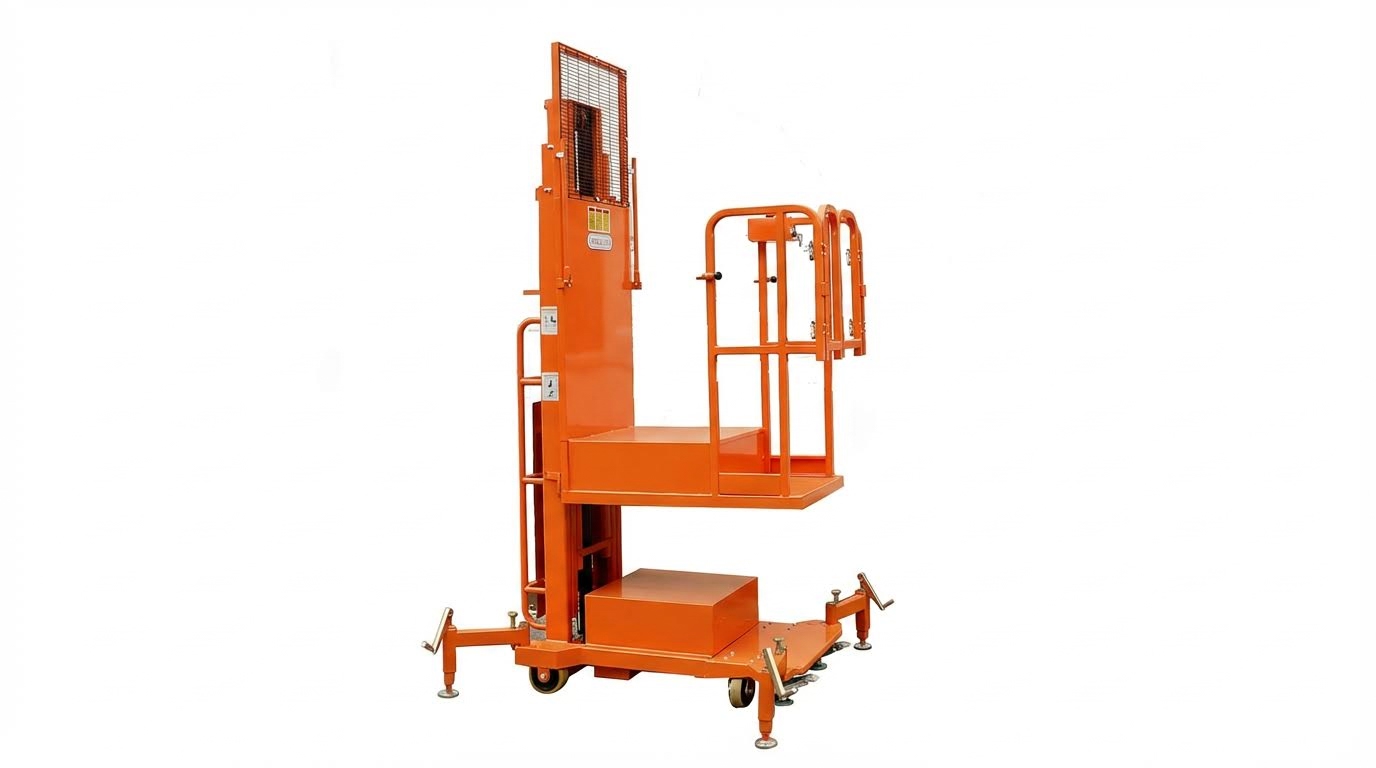
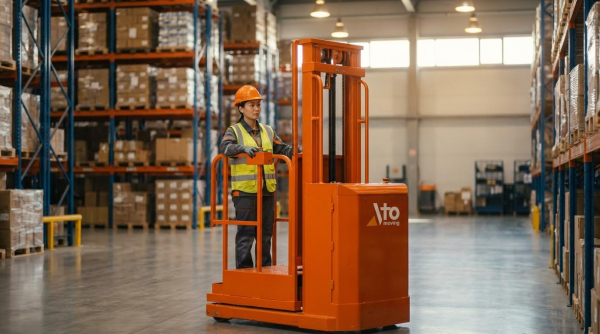
В складских помещениях подъемники типа «вишня» представляли собой мобильные подъемные рабочие платформы, которые поднимали оператора для захвата отдельных предметов на высоте. Погрузчики-комплектовщики, часто называемые вилочными погрузчиками для комплектации заказов , поднимали как оператора, так и небольшую грузовую платформу для захвата коробок. Типичные конфигурации включали вертикальные подъемники мачтового типа, шарнирно-сочлененные или телескопические стрелы и направляющие рельсовые системы в узких проходах. Основные конструктивные элементы включали шасси, мачту или стрелу, платформу оператора с ограждениями и грузовую платформу или вилы.
В силовых установках использовались электродвигатели с аккумуляторными батареями, соединенные с гидравлическими или электрогидравлическими подъемными системами. На платформе, а иногда и на уровне земли, располагались пульты управления с джойстиками, переключателями направления, педалями аварийной остановки и кнопками аварийного останова. Системы безопасности включали блокировки, датчики наклона и перегрузки, концевые выключатели и системы аварийного опускания. Конструкторы предусмотрели точки крепления для защиты от падения, поручни и противоскользящее напольное покрытие в соответствии с нормами безопасности при работе на высоте.
Типичные сценарии использования складских помещений и режимы работы.
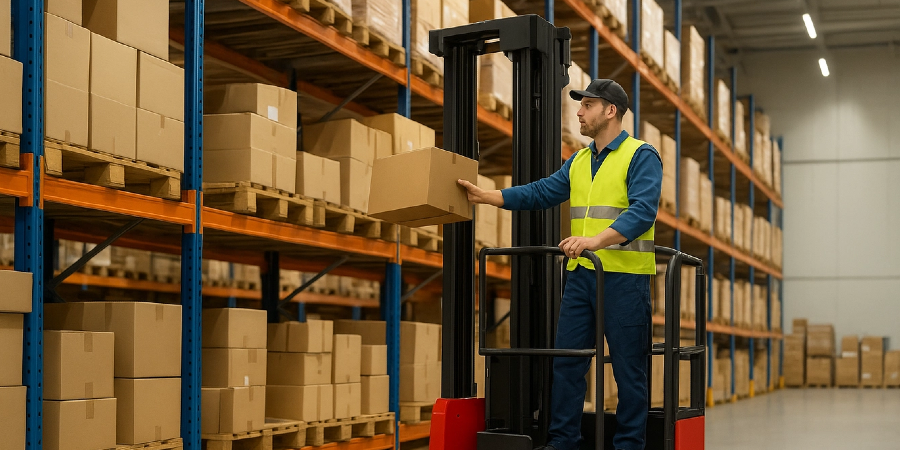
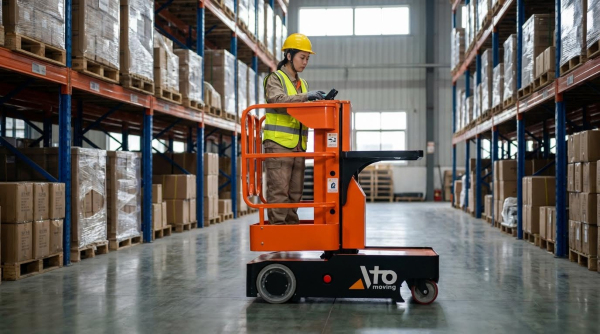
На складах в основном использовались подъемники типа «вишневый подъемник» и штабелеры для комплектации заказов поштучно со стеллажей, расположенных на высоте от 3 до 12 метров, что позволяло осуществлять ручную комплектацию. Типичные области применения включали обработку заказов в электронной коммерции , комплектацию запасных частей, пополнение запасов в розничной торговле и инвентаризацию на высоте. Операторы выполняли частые короткие циклы подъема, перемещаясь между зонами комплектации, останавливаясь, поднимаясь, комплектуя и опускаясь многократно в течение смены. Такой рабочий цикл предполагал прерывистые, но повторяющиеся подъемы и перемещения, а не непрерывную работу на полной высоте.
Электрические штабелеры на высотных складах обычно работали в многосменном режиме, что требовало систем подзарядки или замены батарей. Операторы перемещались по узким проходам с ограниченным пространством, поэтому точное управление на низкой скорости и хорошая видимость были критически важны. По сравнению с паллетными погрузчиками, эти машины обрабатывали меньшие объемы грузов, но имели гораздо более высокую частоту комплектации заказов в час. Режимы работы влияли на выбор компонентов, от номинальных нагрузок гидравлического насоса до емкости батареи и системы терморегулирования.
Сравнение подъемников для сбора вишни, погрузчиков для сбора запасов и укладчиков.
И подъемники типа «вишня», и штабелеры — оба типа подъемных устройств позволяют операторам работать на высоте, но отличаются от штабелеров типа «слойный комплектовщик» способом работы с продукцией. Штабелеры типа «слойный комплектовщик» остаются на уровне пола и используют зажимные рычаги или вакуумные головки для извлечения целых слоев из паллетированных грузов. Такая конфигурация позволяет быстро комплектовать паллеты с различными артикулами слой за слоем без подъема человека. В отличие от них, подъемники типа «вишня» и штабелеры перемещают оператора к продукту, что подходит для комплектации заказов на уровне отдельных товаров или коробок.
С точки зрения производительности, штабелеры с послойным размещением обеспечивали более высокую скорость комплектации в час для однородной паллетированной продукции, особенно в пищевой промышленности и производстве напитков или товаров повседневного спроса. Штабелеры с возможностью комплектации поштучно и на складе предлагали большую гибкость для смешанных профилей хранения, нестандартных товаров или товаров с низким оборотом, где обработка целых слоев была неэффективной. Профили рисков также различались: штабелеры с возможностью комплектации поштучно и на складе были сосредоточены на опасностях работы на высоте и защите от падения, в то время как штабелеры с послойным размещением ориентировались на усилие зажима, целостность вакуума и стабильность продукции. Современные склады все чаще комбинируют все три технологии, используя штабелеры с послойным размещением для обработки больших объемов продукции, а штабелеры с возможностью комплектации поштучно или на складе — для выполнения заказов с высокой степенью детализации и обработки нестандартных ситуаций.
Критерии проектирования, выбора и производительности
Грузоподъемность, высота подъема и зона устойчивости.
Выбор подъемных платформ и штабелеукладчиков всегда начинался с определения номинальной грузоподъемности и высоты подъема. Производители определяли номинальную грузоподъемность, например, 1000 кг, при заданном центре тяжести, обычно 600 мм, и максимальную высоту платформы или вил. Инженеры оценивали диапазон устойчивости, который описывал допустимое сочетание нагрузки, вылета стрелы и высоты подъема до того, как центр тяжести приблизится к линии опрокидывания. Динамические воздействия, такие как торможение, повороты рулевого управления и артикуляция мачты, уменьшали эффективный запас устойчивости по сравнению со статическими расчетами.
Планировка складских помещений ограничивала требуемую высоту подъема, ширину проходов и радиус поворота. Для высотных стеллажей высотой более 12 м проектировщики обычно выбирали направляющие для комплектации заказов в очень узких проходах с оптимизированным управлением отклонением мачты. Анализ рабочего цикла учитывал плотность комплектации, среднюю высоту подъема за цикл и пиковую производительность, чтобы предотвратить завышение или занижение характеристик оборудования. Соответствие стандартам для подъемных рабочих платформ и промышленных погрузчиков гарантировало, что методы испытаний на устойчивость и грузоподъемность соответствуют реальным условиям эксплуатации.
Силовая установка, гидравлика и энергоэффективность
Современные подъемники и погрузчики для складских работ преимущественно используют электрические силовые установки. Инженеры выбирали между свинцово-кислотными батареями и литий-ионными системами, исходя из продолжительности смены, возможности подзарядки и стоимости жизненного цикла. Гидравлические контуры обеспечивали подъем мачты, подъем платформы и управление, а конструкторы оптимизировали рабочий объем насоса, характеристики клапанов и размеры трубопроводов для минимизации потерь на дросселирование. Правильное согласование кривых скорости и крутящего момента электродвигателя с требованиями гидравлического насоса повышало общую эффективность системы.
Стратегии управления энергопотреблением включали рекуперативное опускание и, где это было возможно, рекуперативное торможение ведущих колес. Алгоритмы управления ограничивали одновременную пиковую нагрузку, например, быстрый привод с подъемом на полной скорости, чтобы избежать скачков тока и просадок напряжения. Программы технического обслуживания проверяли чистоту гидравлической жидкости, целостность шлангов и состояние уплотнений цилиндров, поскольку внутренние утечки напрямую снижали эффективность подъема и увеличивали тепловыделение. Инженеры также оценивали акустическое излучение и вибрацию от силовой установки в соответствии с требованиями охраны труда.
Управление, эргономика и человеко-машинный интерфейс
Архитектура управления для подъемников типа «вишня» и «штанга» сочетает в себе наземное управление с управлением на платформе или в кабине оператора. Конструкторы использовали пропорциональные джойстики или многофункциональные рулевые рычаги для обеспечения точного управления подъемом, перемещением и рулевым управлением, особенно на высоте. Предохранительные выключатели и педали включения гарантировали остановку движения при отпускании оператором панели управления. Расположение элементов человеко-машинного интерфейса соответствовало допустимым зонам досягаемости и пределам усилия для снижения утомляемости и предотвращения травм от повторяющихся движений.
Эргономичный дизайн учитывал особенности платформ для стояния, ограждений и точек крепления страховочных ремней в соответствии с рекомендациями по защите от падения. Видимость вил, краев платформ и стеллажей на полной высоте повлияла на конструкцию мачты и ограждений, а также на размещение камер или лазерных позиционеров. Четкая обратная связь с помощью индикаторов состояния, звуковых сигналов и дисплеев помогала операторам быстро интерпретировать перегрузки, наклоны или неисправности. Учебные материалы и стандартные операционные процедуры отражали фактическую логику управления и компоновку интерфейса, чтобы избежать путаницы в режимах работы.
Интеграция с системами управления складом (WMS), автоматизированными транспортными средствами (AGV) и цифровыми двойниками.
Интеграция с системами управления складом (WMS) все чаще определяла критерии выбора оборудования для комплектации заказов. Операторы вилочных погрузчиков и комплектовщики могли получать задания, информацию о местах комплектации и данные о загрузке через беспроводные терминалы или портативные устройства. Системы позиционирования, такие как считыватели штрихкодов, RFID-метки или системы навигации по проходам, синхронизировали физические перемещения с цифровыми данными об инвентаризации. Эта взаимосвязь сократила количество ошибок при комплектации и улучшила отслеживаемость для регулируемых отраслей, таких как фармацевтика и пищевая промышленность.
Взаимодействие с автоматизированными транспортными средствами (AGV) и конвейерными системами требовало определения точек перегрузки, ограничений скорости и блокировок для предотвращения столкновений. Регистрация данных с контроллеров погрузчиков позволила создать цифровые двойники, отражающие использование, энергопотребление и нагрузку на компоненты с течением времени. Инженеры использовали эти модели для моделирования изменений компоновки, оценки необходимого размера парка техники и планирования периодов технического обслуживания. Готовые к интеграции машины с открытыми протоколами связи и возможностью диагностики способствовали переходу к более автоматизированным и основанным на данных складским операциям.
Безопасная эксплуатация, осмотр и техническое обслуживание
Соответствие нормативным требованиям и сертификация операторов
Подъемные платформы и погрузчики, используемые на складах, подпадают под действие правил охраны труда на высоте и правил использования подъемного оборудования. В Соединенном Королевстве операторы и работодатели соблюдали Закон об охране труда и технике безопасности 1974 года, LOLER 1998 года и Правила работы на высоте 2005 года. Аналогичные правила применяются во всем мире и требуют проведения оценки рисков, документированного технического обслуживания и периодических тщательных проверок с определенной периодичностью, как правило, каждые шесть месяцев, для подъемного оборудования. Компетентные, обученные операторы имели подтверждение обучения, например, удостоверение IPAF Powered Access Licence (PAL), действительное в течение фиксированного периода, например, пяти лет. Обучение охватывало категории подъемных платформ, конструктивные элементы, принципы устойчивости, предэксплуатационные проверки и распознавание опасностей, включая поражение электрическим током, раздавливание и падения. Работодатели документировали разрешения, специфичные для каждой должности, обеспечивали медицинскую пригодность операторов и устанавливали возрастные ограничения, обычно не менее 16 лет. Письменные процедуры и записи об обучении демонстрировали соответствие требованиям во время проверок и расследований инцидентов.
Предварительные проверки перед использованием, стандартные операционные процедуры и оценка рисков.
Безопасная эксплуатация начиналась со структурированных предэксплуатационных проверок перед каждой сменой. Операторы просматривали предыдущие записи в журнале, затем проводили визуальный осмотр на наличие утечек, структурных повреждений, незакрепленных компонентов и состояния шин или колес. Они проверяли рулевое управление, функции подъема и опускания, аварийную остановку, органы управления аварийной сигнализацией, освещение, звуковые сигналы и сигнализацию, а также проверяли заряд батареи, уровень гидравлической жидкости и показания давления. Официальные процедуры безопасной эксплуатации (СОП) описывали пошаговые задачи, требовали использования средств индивидуальной защиты и условий блокировки, а также поддерживали как вводное, так и повторное обучение. Компетентные лица адаптировали шаблоны СОП с учетом особенностей конкретного объекта, электрических опасностей, зазоров между стеллажами и правилами организации движения. Оценка опасностей на основе задач выявляла риски поражения электрическим током от воздушных линий электропередачи, столкновения со стеллажами, защемления в местах защемления и падения на платформе. Меры контроля включали в себя ремни безопасности, прикрепленные к утвержденным точкам крепления, контролируемую скорость движения, зоны отчуждения и четкие протоколы связи с наземным персоналом.
Профилактическое техническое обслуживание, блокировка и маркировка (LOTO) и виды отказов.
Режимы профилактического технического обслуживания соответствовали графикам производителя и внутренним целевым показателям надежности. Ежедневные задачи включали очистку, базовую смазку и функциональные испытания, а ежемесячные проверки квалифицированными специалистами охватывали источники питания, приводные системы, цепи, гидравлику или пневматику, а также все компоненты подъемного механизма в соответствии со спецификацией. Разборка каждые шесть месяцев или ежегодно проводилась для устранения износа, коррозии и усталости в конструктивных элементах, секциях мачты и штифтах стрелы, при этом неисправные детали заменялись до выхода из строя. Процедуры блокировки/маркировки (LOTO) изолировали электрическую и гидравлическую энергию во время технического обслуживания, используя физические блокировки, бирки и проверочные испытания для предотвращения непредвиденных движений. Типичные причины отказов включали утечки гидравлической жидкости, вызывающие медленный или неравномерный подъем, деградацию батареи, снижающую рабочие циклы, неисправности датчиков или переключателей, отключающие блокировки безопасности, и проблемы с проводкой управления, приводящие к нестабильной работе. Систематическое техническое обслуживание сокращало незапланированные простои, защищало операторов от механических или электрических опасностей и помогало поддерживать готовность к проверкам регулирующих органов.
Диагностика на основе данных и прогнозирующее техническое обслуживание
Современные подъемники типа «вишневый подъемник» , штабелеры и аналогичные системы, такие как послойные штабелеры , все чаще оснащаются бортовой диагностикой и телеметрией. Контроллеры регистрируют коды неисправностей, часы работы, циклы подъема и события перегрузки, которые ремонтные бригады загружают или передают по беспроводной связи на платформы управления парком техники. Инженеры анализируют тенденции изменения напряжения батареи, гидравлического давления, тока двигателя и температуры для выявления ранних признаков износа или смещения. Затем модели прогнозирующего технического обслуживания оценивают оставшийся срок службы ключевых компонентов, что позволяет проводить плановую замену в периоды низкого спроса. Интеграция с системами управления складом связывает состояние оборудования с распределением задач, избегая отправки неисправных устройств в критически важные зоны комплектации заказов. Диагностические данные также передаются группам проектирования и безопасности, улучшая будущие технические характеристики, логику управления и выбор компонентов. Такой подход, основанный на данных, снижает затраты на протяжении всего жизненного цикла, повышает доступность и способствует постоянному улучшению показателей безопасности на складе.
Краткий обзор и перспективы развития складской комплектации заказов.
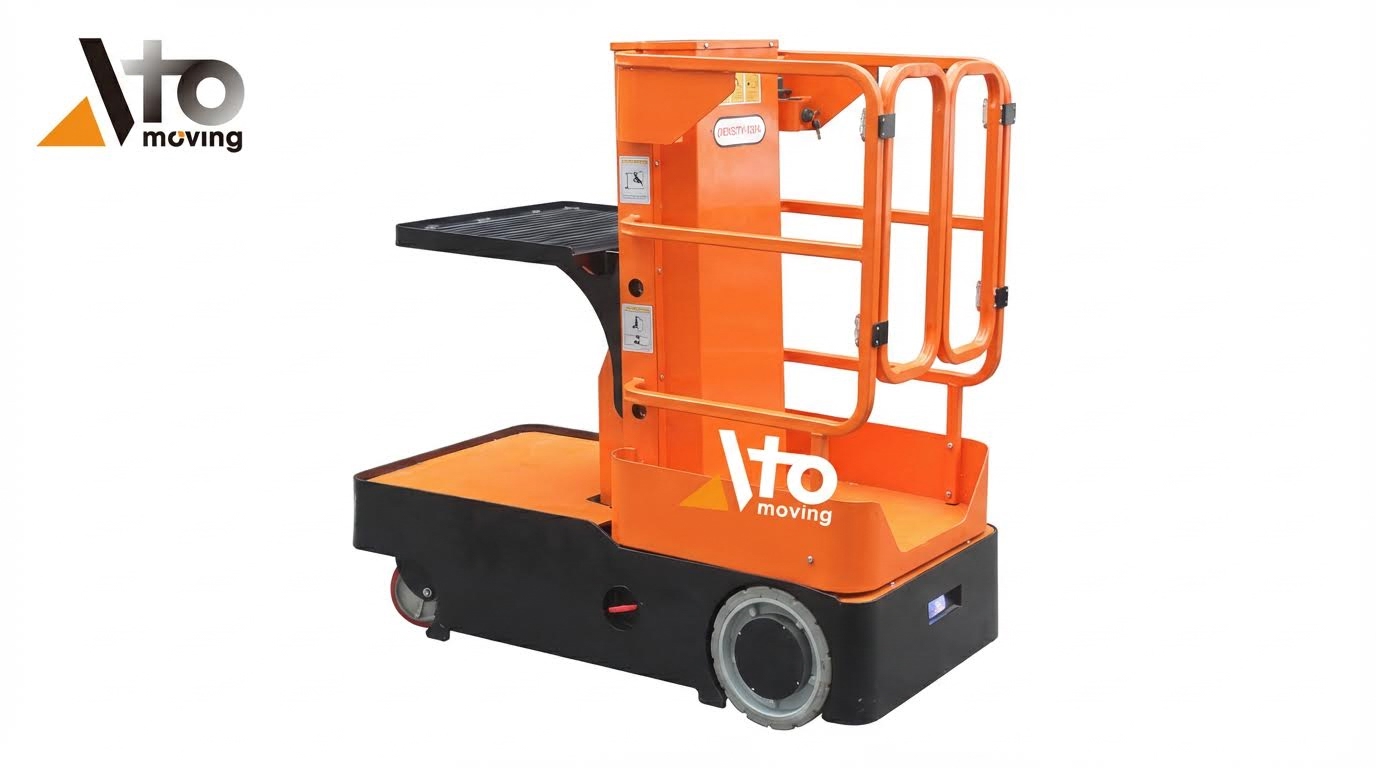
Подъемные платформы, штабелеры и сопутствующее оборудование составляли основу безопасной и эффективной вертикальной комплектации заказов на складах. Их эффективность зависела от правильного выбора груза, высоты и режима работы, в сочетании с дисциплинированной подготовкой операторов и соблюдением таких правил, как LOLER (Правила работы на высоте) и общие обязанности по охране труда или технике безопасности. Структурированные стандартные операционные процедуры, проверки перед использованием и программы блокировки/маркировки снижали количество инцидентов, связанных с падениями, поражением электрическим током, столкновениями и механическими неисправностями. Подъемные платформы и автоматизированные подсистемы распространили эти принципы на обработку на уровне паллет и слоев, повысив производительность при одновременном снижении нагрузки на оператора и уменьшении повреждений продукции.
Тенденции развития складской комплектации указывают на повышение уровня интеграции и автономности. Оборудование все чаще подключается к системам управления складом и цифровым двойникам, что позволяет распределять задачи в режиме реального времени, отслеживать использование и оптимизировать компоновку на основе моделирования. Передовые датчики, машинное обучение и мониторинг состояния оборудования поддерживают прогнозируемое техническое обслуживание, сокращая незапланированные простои и продлевая срок службы активов. Энергоэффективные силовые установки и более интеллектуальные стратегии зарядки позволяют снизить давление на устойчивость и эксплуатационные расходы, особенно в условиях высокопроизводительных многосменных операций.
Практическая реализация требовала поэтапного внедрения, четкого управления изменениями и непрерывного повышения квалификации операторов. Предприятиям требовалось надежное управление данными для использования диагностических и телематических данных без перегрузки ремонтных бригад. Сбалансированный подход сочетал проверенные конструкции полуэлектрических и складских комплектовщиков заказов , строгие стандартные операционные процедуры (СОП) и выборочную автоматизацию там, где риск, объем и изменчивость оправдывали инвестиции. По мере расширения автоматизации проектирование человеко-машинного интерфейса и управление компетенциями оставались критически важными, обеспечивая операторам, техникам и руководителям возможность безопасно управлять все более сложными, управляемыми программным обеспечением машинами для комплектации заказов.