Производительность аккумуляторных батарей ножничных подъемников определяла время безотказной работы, безопасность и общую стоимость владения в промышленных парках. В этом руководстве рассматривались срок службы батарей, время работы и режимы эксплуатации в реальных условиях. Сравнивались свинцово-кислотные батареи с жидким электролитом, герметичные свинцово-кислотные батареи и литий-ионные батареи, с акцентом на требования к техническому обслуживанию, срок службы и компромиссы в производительности. Также подробно описывались стратегии зарядки, процедуры технического обслуживания и правила техники безопасности, используемые инженерными группами и командами управления парком для максимизации срока службы батарей и доступности оборудования.
Срок службы батареи, время работы и рабочий цикл
Срок службы батарей определял доступность, стоимость и безопасность парка ножничных подъемников в промышленных условиях. Инженеры оценивали срок службы в годах, время работы в часах за смену и интенсивность режима работы, чтобы правильно подобрать батареи и определить режимы технического обслуживания.
Типичный срок службы промышленных автопарков
Аккумуляторы ножничных подъемников обычно эксплуатировались в промышленных парках в контролируемых условиях в течение 3–5 лет. В легких парках при надлежащей зарядке и техническом обслуживании срок службы часто приближался к 5 годам, особенно при дисциплинированном обращении с операторами. Интенсивная ежедневная эксплуатация с частыми глубокими разрядами и неправильным поливом или очисткой обычно сокращали срок службы до 2–3 лет, а серьезная запущенность приводила к отказам через 1–2 года. Литий-ионные батареи исторически обеспечивали более длительный срок службы и большее количество циклов зарядки/разрядки, чем свинцово-кислотные батареи с жидким электролитом, но требовали больших первоначальных капиталовложений и совместимых зарядных устройств.
Инженеры характеризовали срок службы, используя количество циклов и глубину разряда (DoD). Свинцово-кислотные батареи выдерживали больше циклов при 50% DoD, чем при 80%, поэтому стратегия эксплуатации сильно влияла на срок службы. Перезарядка, хроническая недозарядка и длительное хранение в частично разряженном состоянии ускоряли сульфатацию и потерю емкости. Поэтому руководители автопарков отслеживали возраст, количество циклов и показатели производительности, такие как сокращение времени работы и просадки напряжения, чтобы планировать профилактическую замену.
Ожидаемое время работы от одной зарядки в зависимости от приложения
При полной зарядке типичные ножничные подъемники с аккумуляторным питанием обеспечивали 4–8 часов эффективной работы в зависимости от профиля применения. Непрерывное использование привода и подъемника под номинальной нагрузкой часто давало 4–6 часов работы, тогда как периодическое использование с перерывами в работе увеличивало время работы до 8–10 часов. Задачи по техническому обслуживанию внутри помещений с низкой частотой привода и малыми нагрузками обычно потребляли меньше энергии, чем строительные или складские работы с частым перемещением оборудования.
Время работы зависело как от емкости батареи, так и от эффективности системы. Более старые или сульфатированные свинцово-кислотные батареи демонстрировали более короткие периоды работы и большее падение напряжения под нагрузкой, даже когда индикатор уровня заряда казался приемлемым. Инженеры учитывали наихудшие рабочие циклы при расчете размеров батарей, резервируя емкость, чтобы избежать падения уровня заряда ниже примерно 20%, что ускоряло деградацию. Тестирование времени работы в реальных условиях эксплуатации при репрезентативных нагрузках давало более надежные данные, чем использование только номинальной емкости.
Влияние нагрузки, рельефа местности и режима работы
Увеличение нагрузки на платформу приводило к увеличению потребления тока, что сокращало время работы и ускоряло износ батареи. Длительная работа вблизи номинальной мощности повышала внутреннюю температуру и усиливала коррозию пластин в свинцово-кислотных элементах. Неровная или наклонная местность требовала большей тяговой мощности, особенно при частых троганиях с места, остановках и корректировках рулевого управления. Поэтому работа в помещениях с гладким полом требовала гораздо меньшей электрической нагрузки, чем на открытых строительных площадках с неровной поверхностью.
Рабочий цикл объединил использование подъемника, режимы движения и время простоя в единый показатель интенсивности. Частые короткие перемещения с многократными изменениями высоты приводили к пиковому профилю тока и большему нагреву, чем длительные интервалы простоя между циклами. Инженеры минимизировали ненужные циклы работы подъемника и пройденное расстояние при планировании работ, чтобы сгладить нагрузку. Регистрация данных о токе, напряжении и часах использования позволила операторам автопарка классифицировать подъемники как легкие, средние или тяжелые и подбирать для них соответствующие типы и емкости аккумуляторов.
Воздействие окружающей среды: тепло, холод и условия хранения.
Температура окружающей среды оказывала сильное влияние на производительность и срок службы аккумуляторов ножничных подъемников . При умеренных температурах около 27 °C свинцово-кислотные аккумуляторы обеспечивали почти номинальную емкость и приемлемый срок службы. При низких температурах емкость резко падала; например, полностью заряженный аккумулятор при 27 °C, работающий на 100% емкости, обычно обеспечивал около 65% при 0 °C и около 40% при −18 °C. Таким образом, низкие температуры сокращали время работы даже при номинально высоком уровне заряда.
Высокие температуры оказывали противоположный эффект: кратковременная емкость казалась достаточной, но повышенная температура ускоряла коррозию решетки, потерю воды и деградацию сепаратора, сокращая общий срок службы. Длительное хранение в условиях экстремальной жары или низких температур повреждало элементы и увеличивало частоту отказов. Лучшей практикой было хранение батарей в полностью заряженном состоянии в прохладном, сухом, хорошо проветриваемом помещении с периодической подзарядкой. Инженеры предусмотрели средства контроля температуры, такие как обогреватели в холодных климатах или вентиляция и затенение в жарких регионах, для стабилизации производительности и защиты инвестиций в парк оборудования.
Химический состав батарей и компромиссы в производительности
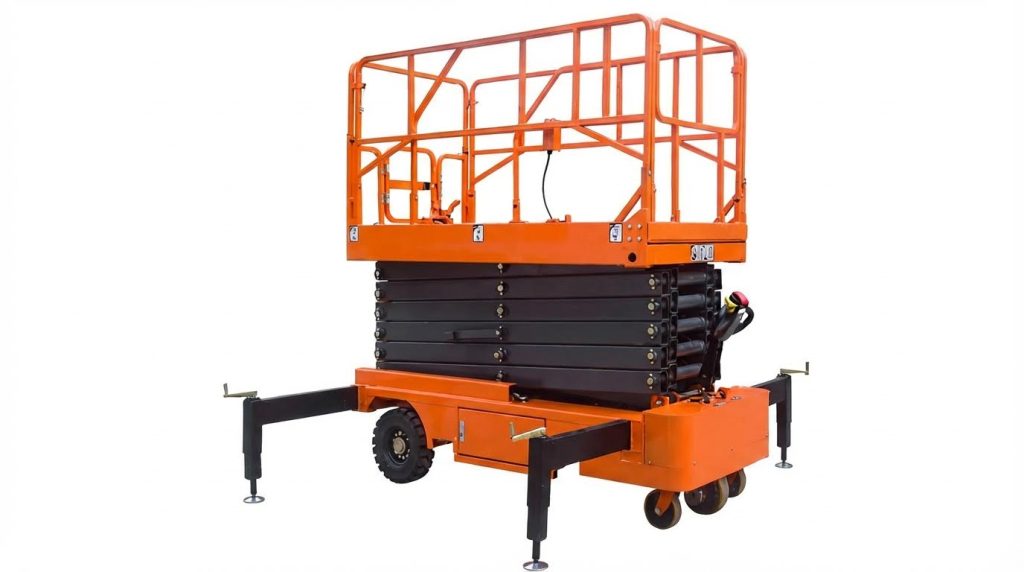
В ножничных подъемниках исторически использовались свинцово-кислотные батареи, но герметичные и литий-ионные аккумуляторы изменили экономику жизненного цикла. Каждый тип батареи имел свои компромиссы в отношении стоимости, затрат на техническое обслуживание, безопасности и стабильности работы. Инженерным группам необходимо было сопоставить эти характеристики с режимом работы, условиями окружающей среды и зарядной инфраструктурой. Структурированное сравнение помогло избежать хронических простоев, преждевременных отказов батарей и перерасхода средств на батареи с избыточными характеристиками.
Свинцово-кислотные аккумуляторы с жидким электролитом: техническое обслуживание и причины отказов
Свинцово-кислотные аккумуляторы с жидким электролитом оставались базовым выбором для многих арендных и строительных автопарков. Они предлагали низкую первоначальную стоимость, высокую устойчивость к механическим повреждениям и простую утилизацию, но требовали регулярного обслуживания. Операторам приходилось проверять уровень электролита, доливать дистиллированную воду и содержать верхнюю часть и клеммы в чистоте, чтобы предотвратить саморазряд и образование катушек. Пренебрежение поливом приводило к обнажению пластин, что вызывало сульфатацию, потерю емкости и локальные перегревы во время зарядки. Хронический недозаряд и частые глубокие разряды ускоряли сульфатацию и расслоение, сокращая срок службы примерно до 1–2 лет в условиях жесткой эксплуатации. Перезаряд или неправильное напряжение зарядного устройства вызывали чрезмерное газообразование, потерю воды и коррозию пластин, иногда сопровождавшиеся вздутием корпуса или протечкой вентиляционной крышки. Эти виды отказов напрямую сокращали время работы за смену и увеличивали количество незапланированных сервисных работ.
AGM и гелевые аккумуляторы: герметичные свинцово-кислотные варианты
В аккумуляторах с абсорбирующим стекловолоконным сепаратором (AGM) и гелевых аккумуляторах используется один и тот же химический состав свинцово-кислотных батарей, но электролит иммобилизован. В AGM используются стекловолоконные сепараторы, а в гелевых — электролит, загущенный диоксидом кремния, что обеспечивает герметичную, защищенную от протечек конструкцию. Эти батареи исключают необходимость регулярного долива воды и снижают воздействие кислоты, что повышает безопасность в тесных аккумуляторных отсеках и при использовании внутри помещений. Они лучше переносят вибрацию, чем батареи с жидким электролитом, и демонстрируют более низкий саморазряд, что полезно для лифтов, хранящихся длительное время. Однако они требуют строго контролируемого напряжения и тока зарядки; перенапряжение может привести к высыханию, накоплению газа и необратимой потере емкости. AGM обычно обеспечивают более высокую удельную мощность и лучшие характеристики при низких температурах, чем гелевые батареи, что делает их более подходящими для частых циклов зарядки и более высоких токов. Гелевые батареи предпочтительнее для применений с более медленным разрядом и где преобладает глубокий цикл зарядки при умеренных токах. Оба варианта стоят дороже, чем батареи с жидким электролитом, но часто увеличивают срок службы и сокращают трудозатраты на техническое обслуживание, что улучшает общую стоимость владения при правильной зарядке.
Литий-ионные аккумуляторы: стоимость, срок службы и быстрая зарядка.
Литий-ионные аккумуляторные батареи для ножничных подъемников , как правило, на основе фосфата лития-железа (LiFePO₄) или аналогичных химических соединений, значительно изменили рабочие характеристики. Они обеспечивали более высокую плотность энергии, стабильное напряжение разряда и полезную емкость даже при глубоком разряде без существенного ухудшения характеристик. Типичный срок службы часто превышал срок службы свинцово-кислотных батарей в два-четыре раза при использовании системы управления батареями (BMS). Возможность быстрой зарядки позволяла частично подзаряжать батареи во время плановых перерывов без тех же проблем, связанных с сульфатацией, которые наблюдаются у свинцово-кислотных батарей с жидким электролитом, при условии правильного подбора зарядных устройств и BMS. Эти батареи эффективно работали в более широком диапазоне температур, хотя экстремально низкие температуры все еще снижали доступную емкость и скорость зарядки. Основными недостатками были высокая первоначальная стоимость, необходимость использования совместимых интеллектуальных зарядных устройств и более строгие требования к интеграции в целях безопасности, включая балансировку элементов, защиту от перегрузки по току и терморегулирование. Для парков техники с высокой интенсивностью использования сокращение времени простоя, снижение затрат на техническое обслуживание и увеличение срока службы часто компенсировали первоначальные инвестиции в течение всего периода эксплуатации оборудования.
Выбор химических составов для профилей эксплуатации автопарка
Выбор химического состава аккумуляторов должен основываться на режиме работы, коэффициенте использования и зарядной инфраструктуре, а не только на цене за единицу. Свинцово-кислотные аккумуляторы с жидким электролитом подходили для автопарков с низкой и средней интенсивностью использования, имеющих доступ к квалифицированному обслуживающему персоналу и предсказуемые окна для ночной зарядки. AGM-аккумуляторы или гелевые аккумуляторы лучше работали в условиях, где разливы кислоты были недопустимы, вентиляция была ограничена или операторы не могли надежно доливать воду, например, в помещениях для технического обслуживания или медицинских учреждениях. Литий-ионные аккумуляторы лучше всего подходили для интенсивной работы в многосменном режиме, где время работы, быстрая перезарядка и предсказуемая производительность при различных температурах оправдывали более высокие капитальные затраты. Руководителям автопарков также необходимо было учитывать условия окружающей среды, поскольку холодильные камеры или жаркие открытые площадки по-разному нагружают батареи и могут отдавать предпочтение химическим составам с лучшей термостойкостью. Наконец, совместимость с зарядными устройствами, нормативные требования к вентиляции и обращению, а также программы утилизации или вывода из эксплуатации дополняли структуру принятия решения, гарантируя, что выбранный химический состав соответствует долгосрочным операционным целям и целям безопасности.
Передовые методы зарядки и технического обслуживания
Инженеры и руководители автопарков полагались на структурированные режимы зарядки и технического обслуживания для стабилизации доступности ножничных подъемников и снижения затрат на протяжении всего их жизненного цикла. Правильные профили зарядки, гигиена разъемов и управление электролитом напрямую влияли на полезное время работы и частоту отказов. В следующих подразделах обобщены проверенные на практике методы, соответствующие рекомендациям производителя и правилам безопасности, для максимального увеличения срока службы батарей и сокращения незапланированных простоев.
Правильные профили зарядки и интеллектуальные зарядные устройства
Аккумуляторы ножничных подъемников достигали максимального срока службы при соблюдении операторами заданных производителем профилей напряжения, тока и времени зарядки. Типичная промышленная практика предполагала ночную зарядку с автоматическим переходом к абсорбционному и поддерживающему режимам. Интеллектуальные зарядные устройства с автоматическим отключением и температурной компенсацией ограничивали перезарядку, сульфатацию и коррозию пластин. Инженеры выбирали зарядные устройства, соответствующие напряжению системы, например, 24 В или 25.2 В, и запрещали использование самодельных внешних зарядных устройств или бустерных блоков. Зарядка производилась в хорошо проветриваемых, сухих помещениях, при выключенном питании машины и вдали от легковоспламеняющихся материалов. Правила эксплуатации парка техники требовали полной зарядки после каждой смены, избегая повторных частичных подзарядок, которые сокращали срок службы.
Плата за предоставленную возможность: когда это помогает или вредит.
Зарядка в свободное время имела разные последствия в зависимости от химического состава и режима работы. Для свинцово-кислотных аккумуляторов с жидким электролитом в подъемном оборудовании многократная короткая зарядка во время перерывов исторически сокращала срок службы из-за неполной основной фазы зарядки и повышенной средней температуры пластин. Поэтому производители рекомендовали длительные непрерывные периоды зарядки, как правило, в течение ночи, и не советовали часто подключать аккумуляторы к зарядке всего на 15–30 минут. Однако контролируемая зарядка в свободное время могла предотвратить глубокий разряд ниже примерно 20% уровня заряда в интенсивно используемых парках техники, что также повреждало аккумуляторы. Инженеры уравновешивали эти эффекты, отслеживая глубину разряда, режимы работы и данные журналов зарядных устройств, а затем определяя четкие пороговые значения для вывода устройства из эксплуатации и его полной зарядки.
Полив, очистка и целостность соединений.
Для поддержания производительности и безопасности свинцово-кислотных аккумуляторов с жидким электролитом требовалось тщательное управление уровнем электролита. Техники проверяли уровень электролита не реже одного раза в неделю при интенсивной эксплуатации, следя за тем, чтобы пластины оставались покрытыми, но избегая переполнения, которое могло привести к переливу во время газообразования. Рекомендуется добавлять дистиллированную воду после зарядки, за исключением случаев, когда пластины были открытыми; в этом случае перед зарядкой добавлялось минимальное количество воды для предотвращения повреждений. Регулярная очистка удаляла остатки кислоты и коррозию с корпусов и клемм, улучшая теплоотвод и контактное сопротивление. Ежемесячные проверки проверяли целостность изоляции кабелей, момент затяжки клемм и отсутствие трещин, протечек или вздутия. Для AGM, гелевых и литиевых аккумуляторов инженеры исключили необходимость доливания воды, но сохранили тот же график проверок кабелей, корпусов и крепежных элементов.
Меры безопасности, вентиляции и соблюдения нормативных требований
Процедуры обслуживания аккумуляторных батарей включали требования электробезопасности, химической безопасности и пожарной безопасности. В зонах зарядки обеспечивалась надлежащая вентиляция для удаления водорода из залитых жидкостью батарей и минимизации влаги, которая могла вызвать образование кольцевых разрядов или короткое замыкание. Операторы использовали соответствующие средства индивидуальной защиты, включая защитные очки и кислотостойкие перчатки, при работе с вентиляционными крышками или электролитом. Многие производители требовали, чтобы отсеки батарей оставались открытыми во время зарядки для ограничения накопления тепла и газов. Стандарты автопарка запрещали курение, открытый огонь и несертифицированное электрооборудование вблизи зарядных станций. Соблюдение региональных электротехнических норм и правил охраны труда регулировало проводку, защиту от перегрузки по току и маркировку. Техники использовали только одобренные производителем батарей и подъемников зарядные устройства и компоненты, гарантируя, что модификации не аннулируют сертификаты и не создают термических или электрических опасностей.
Краткое описание: Оптимизация срока службы и времени безотказной работы аккумуляторных батарей лифта.
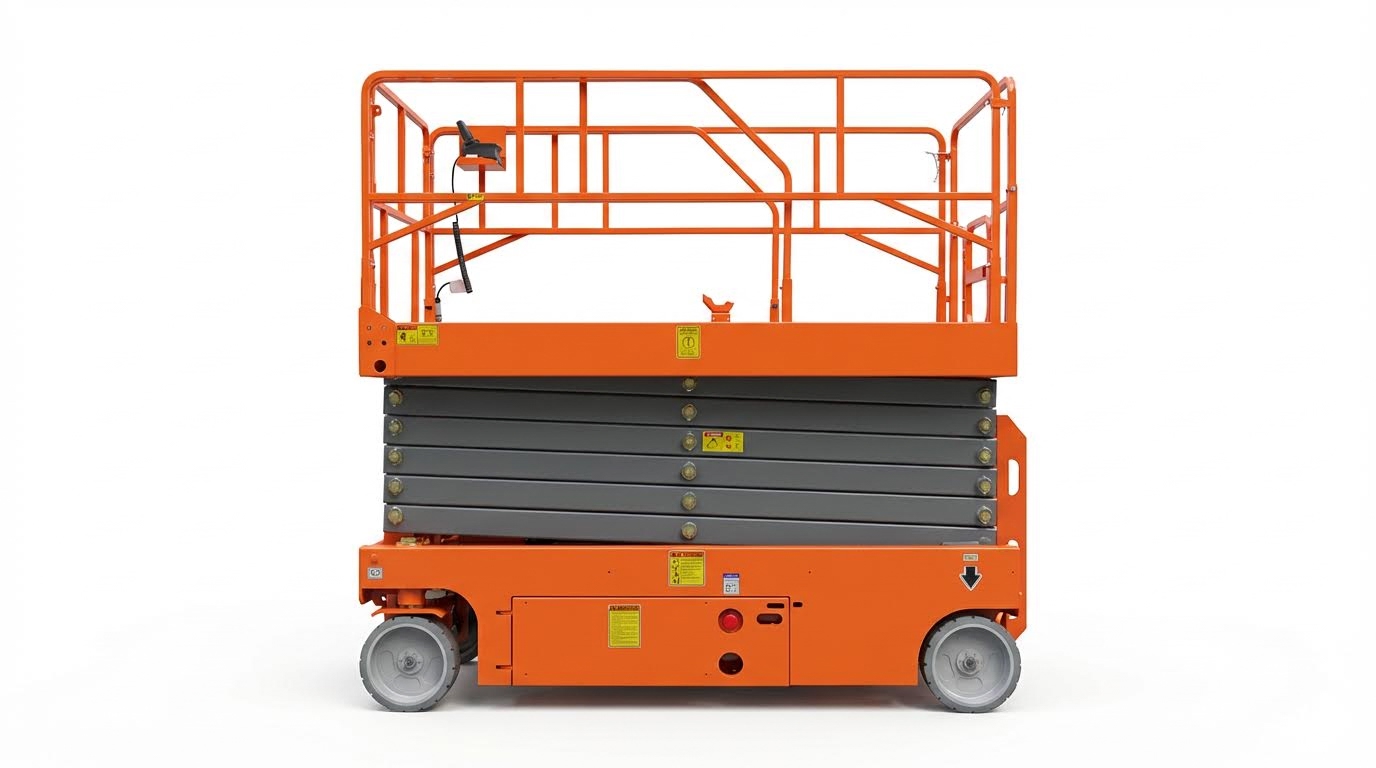
Срок службы аккумуляторов ножничных подъемников зависел от химического состава, режима зарядки, режима работы и условий окружающей среды. В типичных промышленных парках хорошо обслуживаемые свинцово-кислотные батареи обеспечивали 3–5 лет работы, а интенсивное ежедневное использование и плохая зарядка сокращали этот срок до 1–3 лет. Полная зарядка обеспечивала примерно 4–8 часов непрерывной работы, а периодическая работа с меньшей нагрузкой увеличивала полезное время смены. Жара, холод, глубокий разряд и хронический недо- или перезаряд ускоряли потерю емкости и повышали риск простоев.
Инженеры и руководители автопарков сравнивали жидкостные свинцово-кислотные, AGM, гелевые и литий-ионные аккумуляторные батареи по таким параметрам, как срок службы, затраты на техническое обслуживание, безопасность и общая стоимость владения. Жидкостные свинцово-кислотные батареи предлагали низкую первоначальную стоимость, но требовали строгого режима доливки воды и очистки. Герметичные AGM и гелевые варианты снижали затраты на техническое обслуживание и воздействие кислоты, но имели более высокую стоимость приобретения. Литий-ионные системы обеспечивали более длительный срок службы, более быструю зарядку и более высокую полезную энергию за цикл, но за счет более высоких первоначальных инвестиций и необходимости в совместимых зарядных устройствах и системах управления батареями.
На практике оптимизация времени безотказной работы требовала подбора химического состава батареи в соответствии с режимом работы, а затем обеспечения правильных режимов зарядки с помощью интеллектуальных зарядных устройств, прозрачных зон зарядки и процедур с учетом температуры. Ежедневные проверки уровня электролита (где это применимо), коррозии, ослабленных соединений и повреждений корпуса, в сочетании с ежемесячными проверками проводки, помогали предотвратить внезапные отказы. Операторам требовалось обучение, чтобы избегать глубокого разряда, распознавать раннюю потерю производительности и следовать инструкциям производителя по вентиляции, средствам индивидуальной защиты и выбору зарядного устройства.
С точки зрения технологической эволюции, автопарки постепенно переходили от жидкостных свинцово-кислотных аккумуляторов к герметичным свинцово-кислотным и литий-ионным решениям, что было обусловлено требованиями безопасности, ограничениями в рабочей силе и анализом стоимости жизненного цикла. Однако хорошо управляемые жидкостные свинцово-кислотные системы оставались жизнеспособными там, где капитальные бюджеты были ограничены, а дисциплина технического обслуживания была высокой. В будущих системах, вероятно, будут интегрированы более интеллектуальные бортовые диагностические системы, подключенные зарядные устройства и стратегии управления, специфичные для химического состава батарей, что сделает состояние батарей постоянно контролируемым активом, а не проблемой периодического технического обслуживания.