Ручные тележки для бочек и контейнеров играли центральную роль в безопасном перемещении емкостей объемом от 30 до 55 галлонов на промышленных предприятиях. В данном руководстве рассматривались ручные, пружинные и механические конструкции, их совместимость со стальными, пластиковыми и фибровыми бочками, а также требуемая грузоподъемность для типичных потоков материалов. Затем анализировались конструктивные особенности, проектирование колес и осей, системы удержания бочек и эргономические факторы, определяющие безопасную эксплуатацию. Наконец, рассматривались вопросы выбора, нормативной безопасности и технического обслуживания, после чего излагались будущие тенденции в разработке инженерных решений для перемещения бочек.
Типы и области применения тележек для переноски ключевых барабанов
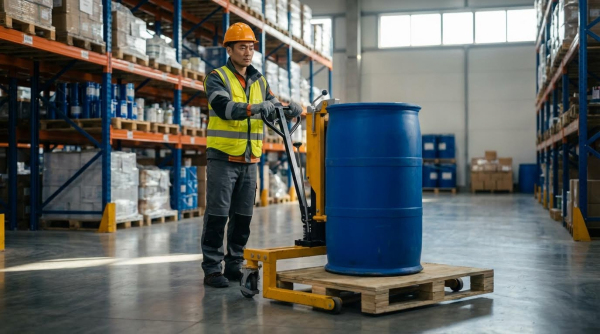
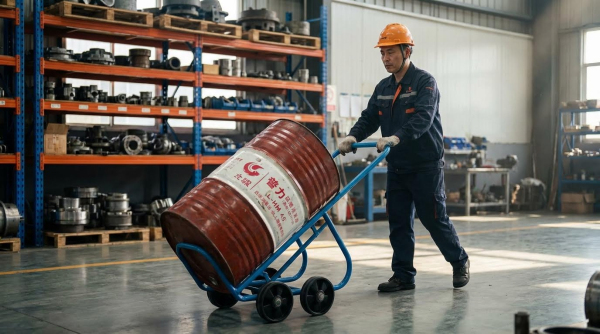
Ручные тележки для бочек и контейнеров обеспечивали безопасную внутреннюю логистику на химических, пищевых и производственных предприятиях. Инженеры оценивали конструкции, исходя из массы бочек, частоты перемещений и топографии пола. Они также учитывали воздействие опасных веществ на оператора и необходимость наклона, переливания или простой транспортировки. В следующих подразделах были описаны основные семейства конструкций и их практическое применение.
Ручные, пружинные и механические конструкции
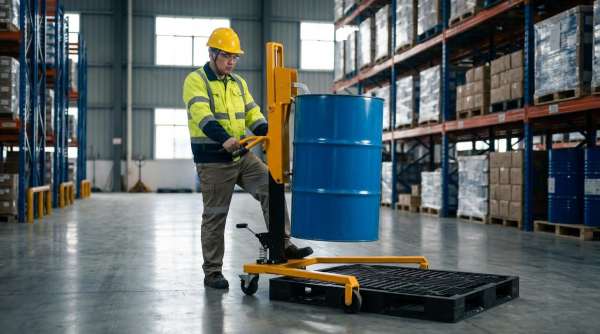
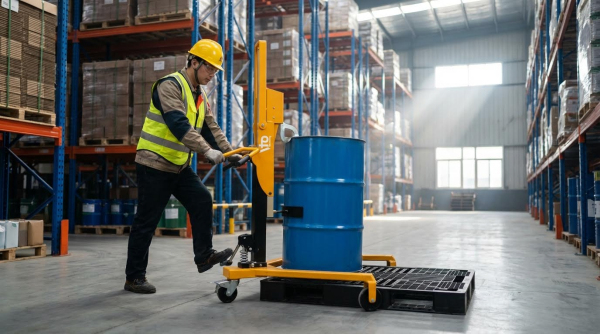
Ручные тележки для бочек использовали простую рычажную раму и колеса для наклона и перемещения бочек. Операторы прилагали все усилия для подъема и перемещения, что ограничивало безопасное использование умеренными рабочими циклами и ровными полами. В моделях с пружинным механизмом использовалась механическая пружинная связь, которая уменьшала усилие, необходимое для наклона полной 55-галлонной бочки . Эта функция стала критически важной при работе с бочками весом до 1000 кг или когда операторы часто наклоняли бочки для погрузки или переливания.
Ручные тележки для бочек с электроприводом использовали электропривод, как правило, 24-вольтовый двигатель постоянного тока с дифференциальным приводом и регулируемой скоростью до 1.1 м/с. Эти устройства перемещали бочки весом до 800 фунтов с минимальным усилием толкания и точным управлением в узких проходах. Они подходили для длинных внутренних маршрутов, пандусов или помещений, где действовали строгие эргономические ограничения на усилие толкания и тяги. Инженеры стремились найти баланс между более высокими капитальными затратами и снижением риска травм, большей производительностью и лучшим контролем на неровных полах.
Совместимость со стальными, пластиковыми и фибровыми барабанами
Геометрия ручных тележек и крепежные элементы определяли их совместимость со стальными, пластиковыми или фибровыми бочками. Стальные бочки допускали использование жестких крюков и узких зажимных устройств для колокольчиков, поскольку их закаленные обода противостояли локальным контактным напряжениям. Для пластиковых бочек требовались более широкие контактные поверхности, регулируемые опоры или специальные профили крюков, чтобы избежать деформации или растрескивания обода под нагрузкой. Фибровые бочки требовали особенно бережного крепления, часто с использованием ременных систем или мягких опор.
Поэтому производители предлагали отдельные варианты только для стальных и пластиковых барабанов, с различными крюковыми планками и интерфейсами для звукового сигнала. Крюки для звукового сигнала с фиксатором подходили для барабанов с закрытой головкой и предотвращали осевое проскальзывание при ускорении или торможении. Инженеры явно указывали на совместимость в документации по закупкам, чтобы избежать модификаций на местах, которые могли бы поставить под угрозу безопасность. В смешанных парках с барабанами из стали и пластика обычно использовались универсальные системы крепления со сменными крюками.
Типичные размеры и вместимость барабанов
Большинство промышленных ручных тележек были рассчитаны на бочки объемом 208 л (55 галлонов), которые доминировали в сфере распределения химикатов и смазочных материалов. Также существовали конструкции, рассчитанные на бочки объемом 114 л (30 галлонов), часто с регулируемыми опорами или дополнительными точками опоры для обеспечения устойчивости. Типичная грузоподъемность составляла от 360 кг до 450 кг для ручных тележек и до 450 кг для тележек с электроприводом. Некоторые модели с пружинным механизмом и усиленные ручные тележки безопасно перевозили до 1000 фунтов (≈454 кг) при условии соблюдения операторами ограничений по углу наклона.
Инженеры выбирали вместимость с запасом не менее 20 % от максимальной массы заполненной бочки, включая содержимое и корпус бочки. Они также учитывали динамические нагрузки, возникающие при трогании с места, остановке и преодолении незначительных неровностей пола. Завышение допустимой нагрузки на грузовик для предполагаемого использования снижало усталостное повреждение сварных швов и осей и продлевало срок службы. Занижение допустимой нагрузки, напротив, увеличивало структурный риск и аннулировало стандартные гарантии производителя.
Типичные схемы расположения оборудования на заводе и материальные потоки.
Выбор ручной тележки для бочек во многом зависел от планировки завода и путей движения материалов. Для коротких прямых перемещений между приемным доком и расположенными рядом стеллажами часто оправдывались использование надежных ручных или пружинных тележек. Для длинных маршрутов между складами сыпучих материалов, производственными линиями и зонами упаковки лучше всего подходили тележки с электроприводом, особенно там, где операторы непрерывно перемещали бочки в течение смены. Узкие проходы и плотная стеллажная система требовали компактных рам, малого радиуса поворота и точного управления.
В помещениях с бетонными полами предпочтение отдавалось колесам из цельной резины или полиуретана из-за низкого сопротивления качению и долговечности. Для перемещения грузов на открытом воздухе через деформационные швы или неровный асфальт требовались колеса большего диаметра или пневматические колеса, а также тщательный контроль скорости. Перед окончательным утверждением технических характеристик оборудования инженеры составляли карты типичных маршрутов движения барабанов, включая дверные пороги, уклоны и места скопления людей. Такой подход, основанный на маршрутах, уменьшал узкие места при перемещении грузов и минимизировал ручное перемещение или небезопасные обходные пути со стороны операторов.
Ключевые конструктивные особенности и факторы производительности
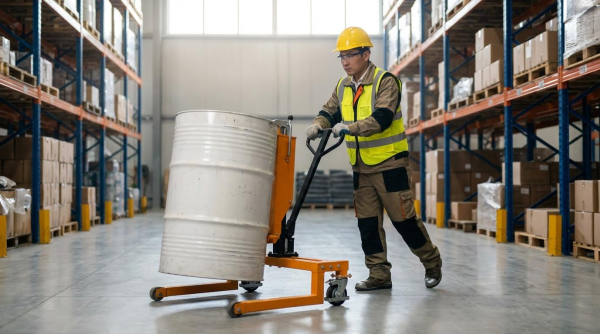
Ручные тележки для бочек и барабанов основывались на определенных конструктивных особенностях, определяющих безопасность, долговечность и производительность. Инженеры оценивали геометрию рамы, качество сварных швов и структурные пределы, чтобы предотвратить отказы из-за перегрузки при динамичной погрузке и разгрузке. Выбор колес и осей взаимодействовал с состоянием пола, влияя на сопротивление качению, вибрацию и управляемость на бетоне, пандусах или неровных поверхностях. Системы фиксации, такие как крюки, захваты и зажимы, определяли, насколько надежно тележка удерживала стальные, пластиковые или фибровые бочки во время начала движения, остановок и поворотов. Эргономика и устойчивость напрямую влияли на усилия оператора, риск травм и соблюдение правил техники безопасности в условиях частой погрузки и разгрузки бочек.
Геометрия рамы, качество сварных швов и структурные ограничения.
Геометрия рамы определяла, как нагрузка передавалась от бочки к колесам и земле. В самоходных тележках для бочек использовалась четырехколесная компоновка с низким центром тяжести для балансировки бочек объемом от 30 до 55 галлонов весом до 360 кг. В тележках с ручным управлением и с пружинным механизмом обычно использовались два основных колеса и небольшие задние поворотные опоры, при этом для перемещения бочки над осью использовался наклонный механизм. Инженеры подбирали размеры трубчатых или швеллерных профилей из стали толщиной 14 калибра или больше и предусматривали сплошные сварные швы в местах высоких нагрузок, чтобы избежать образования трещин. Конструктивные пределы зависели как от статической несущей способности, так и от динамических факторов, таких как наклон, проезд бордюров и экстренное торможение, поэтому коэффициенты запаса прочности выше 2.0 были распространены для промышленного применения.
Материалы колёс, конструкция осей и состояние днища.
Материал колес напрямую влиял на сцепление с поверхностью, уровень шума и износ пола. Цельнорезиновые колеса диаметром около 250 мм обеспечивали амортизацию и бесшумное движение по бетонным поверхностям внутри помещений, в то время как полиуретановые протекторы выдерживали большие нагрузки с низким сопротивлением качению и минимальным износом. Для тележек с электроприводом инженеры заключали стальные оси диаметром 25 мм в корпуса с герметичными подшипниками для защиты от пыли и влаги и продления срока службы. В тележках с ручным управлением и с пружинным механизмом использовались колеса аналогичного диаметра, обычно 10 на 2.5 дюйма, с конструкцией из литой резины или полиуретана на стали. Подбор колес и осей в соответствии с условиями пола имел решающее значение; гладкий бетон поддерживал твердый полиуретан, тогда как для шероховатых или поврежденных полов лучше подходили более мягкие эластомерные колеса или даже пневматические шины на специализированных тележках.
Крепление барабанов: крюки, колокольчики и зажимы.
Системы крепления обеспечивали надежную фиксацию бочек во время транспортировки, даже при резких остановках или на неровных поверхностях. В тележках для бочек с пружинным механизмом использовались съемные крюки, которые фиксировали дверной молоток бочки, а иногда и встроенные ключи для гаек пробки для регулировки на месте. В ручных тележках с электроприводом использовались запирающиеся крюки для дверного молотка, которые подходили для стальных, пластиковых и фибровых бочек, предотвращая вертикальное скольжение при наклоне тележки. Инженеры рассчитывали размеры крюков и зажимов как для радиальных, так и для осевых нагрузок, учитывая наихудший сценарий удара при пересечении порогов или небольших ступенек. Регулируемые опоры или многопозиционные крюки повышали совместимость с бочками объемом 30 и 55 галлонов, уменьшая потребность в нескольких специализированных тележках. Правильно спроектированная система крепления минимизировала риски разлива, что было крайне важно при работе с опасными химическими веществами в соответствии с требованиями OSHA и экологическими нормами.
Эргономика, устойчивость и усилия оператора
Эргономичная конструкция снижала утомляемость оператора и риск травм опорно-двигательного аппарата при многократном перемещении бочек. Двойные резиновые рукоятки или рукоятки с полным петлевым захватом обеспечивали нейтральное положение запястий и лучший рычаг при наклоне. Пружинные механизмы уменьшали начальное усилие, необходимое для опрокидывания 55-галлонной бочки весом до 450 кг на колеса, поддерживая усилия толкания и тяги в пределах рекомендуемых эргономических значений. Устройства с приводом от 24 В постоянного тока и регулируемой скоростью до примерно 1.1 м/с исключали большую часть ручного толкания, оставляя операторам только управление рулем и торможение. Устойчивость зависела от ширины колесной базы, угла наклона бочки и положения центра тяжести; обычно во время движения поддерживался наклон примерно на 15-20 градусов для баланса между управлением рулем и безопасностью груза. Конструкторы также учли расположение тормозов и геометрию рукояток, чтобы операторы могли поддерживать три точки опоры, контролируя скорость на пандусах или неровных полах.
Выбор, безопасность и методы технического обслуживания.
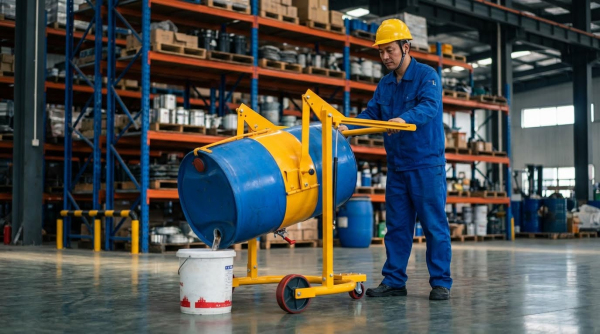
Соответствие вместимости, типа барабана и режима работы.
Инженеры выбирали ручные тележки для бочек, учитывая номинальную грузоподъемность, конструкцию бочек и предполагаемый режим работы. Типичные промышленные модели работали с 30- и 55-галлонными бочками вместимостью от 800 до 1000 килограммов. Электрические тележки для бочек с приводом от 24 В постоянного тока обеспечивали высокую частоту использования на предприятиях с многосменным режимом работы, в то время как модели с ручным пружинным механизмом подходили для периодической работы. Стальные рамы из профилей толщиной 14 калибра с цельными сварными швами обеспечивали достаточную жесткость для многократного перемещения грузов весом до 800 фунтов.
При выборе крюков и держателей для колокольчиков дизайнеры учитывали материал барабана. В моделях со стальными барабанами использовались более узкие профили зацепления, в то время как для тележек с пластиковыми и фибровыми барабанами требовались более широкие, контурные крюки, чтобы избежать локального повреждения стенок. Данные о продукции от Beacon и Vestil показали наличие отдельных артикулов для стальных и пластиковых барабанов, что отражает различия в геометрии и силе захвата. Инженеры также оценивали тип колес в зависимости от условий пола и частоты цикла, выбирая колеса из литой резины или полиуретана для баланса сопротивления качению и износа.
Анализ рабочего цикла включал в себя пройденное расстояние, частоту подъема и средний коэффициент нагрузки. В условиях высоких нагрузок предпочтение отдавалось дифференциалам с приводом и регулируемой скоростью до 1.1 метра в секунду. Для задач меньшей нагрузки в зонах упаковки или технического обслуживания оправдывалось использование более легких ручных тележек с собственной массой от 25 до 75 килограммов. Правильный подбор приводов снижал нагрузку на оператора, продлевал срок службы компонентов и минимизировал перегрузки, которые могли превысить пределы прочности конструкции.
Вопросы, касающиеся OSHA, опасных материалов и средств индивидуальной защиты.
Конструкция и эксплуатация тележек для бочек должны были соответствовать требованиям OSHA к обращению с материалами и, при необходимости, правилам обращения с опасными материалами. Данные OSHA об инцидентах показали, что ручной подъем является причиной примерно 36% производственных травм, поэтому предприятия использовали тележки для бочек, чтобы снизить риск перенапряжения спины и травм от сдавливания. Когда бочки содержали опасные химические вещества или топливо, критически важными становились надежные системы крепления с запирающими крюками или зажимами для предотвращения опрокидывания и разливов. Операторы, помимо общих правил обращения с материалами, следовали процедурам контроля разливов и реагирования на чрезвычайные ситуации, специфичным для данного предприятия.
Нормативно-правовые рамки, такие как OSHA 29 CFR 1910 и стандарты HAZCOM, требовали четкой маркировки, информирования об опасностях и обучения персонала. В случае легковоспламеняющихся или реактивных веществ предприятия оценивали источники возгорания вокруг автоцистерн с электроприводом, включая аккумуляторные системы и электрические компоненты. В зонах повышенной опасности предприятия либо ограничивали использование электроприводных устройств, либо указывали оборудование, соответствующее соответствующим стандартам электротехнической классификации. При планировании маршрута также учитывались вентиляция и разделение несовместимых материалов во время перемещения автоцистерн.
Выбор средств индивидуальной защиты (СИЗ) зависел от содержимого бочки и условий работы. Для неопасных веществ обычно использовались защитная обувь со стальными носками, рабочие перчатки и светоотражающая одежда. При работе с коррозионными или токсичными химикатами операторы использовали химически стойкие перчатки, защитные очки или лицевые щитки, а иногда и фартуки или комбинезоны. Программы безопасности подчеркивали важность правильных углов наклона, обычно около 15–20 градусов во время движения, чтобы сохранять контроль без перегрузки оператора. Обучение и периодические курсы повышения квалификации обеспечивали последовательное применение этих правил персоналом.
Осмотр, смазка и контроль коррозии.
В эффективных программах технического обслуживания ручные тележки с барабанами рассматривались как важные подъемные устройства, а не просто как тележки. Ежедневные предэксплуатационные проверки включали осмотр колес и шин на наличие трещин, плоских участков и посторонних предметов. Для пневматических колес операторы проверяли давление накачки на соответствие спецификациям производителя, поскольку недостаточное давление увеличивало сопротивление качению и риск поломки. Рамы и ручки осматривались на наличие вмятин, изгибов, трещин сварных швов и видимой коррозии, особенно вокруг несущих соединений и креплений осей.
Смазка осей, подшипников и шарнирных соединений зависела от интенсивности эксплуатации. В жилых помещениях или при легких нагрузках обычно требовалась ежемесячная смазка, в то время как в промышленных условиях обслуживание проводилось еженедельно. Техники использовали соответствующие смазки для герметичных подшипников и избегали загрязнения тормозных поверхностей. Изношенные шины с отсутствующими фрагментами протектора, выпуклостями или обнаженным усилением немедленно заменялись, чтобы предотвратить внезапные поломки под нагрузкой.
Меры по борьбе с коррозией продлевали срок службы тележек и сохраняли несущую способность конструкции. Ремонтные бригады периодически очищали рамы от химикатов, влаги и абразивных частиц. Ржавчину обрабатывали проволочной щеткой, преобразователем ржавчины и подкрашивающими покрытиями, совместимыми с оригинальным порошковым покрытием. Глубокая точечная коррозия или повреждение участков вокруг сварных швов становились поводом для инженерной экспертизы и возможной замены компонентов. Меры по хранению способствовали борьбе с коррозией: тележки хранили в сухих, закрытых местах, вдали от стоячей воды и агрессивных сред.
Прогнозируемое техническое обслуживание и цифровое отслеживание
Современные предприятия все чаще интегрируют барабанные ручные тележки в более широкие системы управления активами и прогнозирующего технического обслуживания. Операторы регистрируют результаты проверок и отчеты о неисправностях в цифровых контрольных списках или компьютеризированных системах управления техническим обслуживанием. Показатели использования, такие как количество загрузок, пройденное расстояние и часы работы механизированных устройств, определяют интервалы технического обслуживания в зависимости от состояния. Аномальные показатели, включая необычные шумы, повышенное усилие при толкании или тяге, или медленную реакцию механизированного устройства, инициируют целевые проверки.
На некоторых предприятиях для высокотехнологичных тележек для перевозки бочек с электроприводом применялись простые сенсорные технологии. Мониторы заряда батареи, счетчики оборотов колес или датчики вибрации предоставляли данные для анализа тенденций. Ремонтные бригады использовали эту информацию для планирования замены подшипников, шин или регулировки тормозов до наступления поломки. Проведение профессиональных проверок два раза в год дополняло внутренние проверки, особенно сварных конструкций и компонентов, имеющих критически важное значение для безопасности.
Цифровое отслеживание также улучшило соблюдение нормативных требований и повысило подотчетность операторов. Записи об обучении, журналы предэксплуатационных проверок и история ремонтов были привязаны к конкретным идентификаторам грузовиков. Такая отслеживаемость поддерживала проведение аудитов и расследований инцидентов. Со временем агрегированные данные выявили закономерности износа колес, повреждений рамы или очагов коррозии, что позволило инженерам усовершенствовать выбор оборудования, схемы хранения и методы обслуживания пола для более безопасной и надежной работы с бочками.
Обзор и будущие тенденции в области обработки бочек
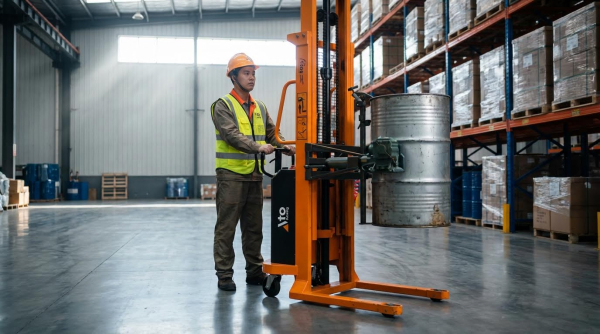
Ручные тележки для бочек и контейнеров эволюционировали в специализированные инструменты, которые уменьшили объем ручного подъема и улучшили удержание грузов. Конструкции включали ручные, пружинные и механические устройства с грузоподъемностью от 360 до 450 кг и совместимостью с 30- и 55-галлонными стальными, пластиковыми и фибровыми бочками. Инженерные решения, касающиеся геометрии рамы, качества сварки, материалов колес и систем крепления бочек, определяли структурные ограничения, маневренность и безопасность на реальных производственных площадках. Эффективное использование также зависело от соответствия грузоподъемности рабочему циклу, соблюдения правил OSHA и правил обращения с опасными материалами, а также от обеспечения дисциплинированных процедур осмотра и технического обслуживания.
В будущем в решениях для обработки бочек, вероятно, будет больше погрузчиков с электроприводом и полуавтоматическим приводом, особенно на предприятиях с высокой пропускной способностью или стареющим персоналом. Электрические дифференциальные приводы, бортовой мониторинг батарей и регулирование скорости позволят добиться более строгих эргономических требований и снизить уровень травматизма. Конструкторы, вероятно, расширят возможности для работы в агрессивных средах и чистых помещениях, включая рамы из нержавеющей стали или с покрытием, а также колеса из не осыпающихся материалов. Цифровое отслеживание использования, случаев перегрузки и истории технического обслуживания с помощью штрих-кодов или недорогих IoT-датчиков позволит осуществлять прогнозируемое техническое обслуживание вместо чисто календарного обслуживания.
На практике предприятиям следует стандартизировать ограниченный набор типов тележек для бочек, соответствующих материалам бочек, состоянию пола и частоте погрузочно-разгрузочных работ, а затем разработать процедуры, контрольные списки и программы обучения на основе этих базовых показателей. Инженерные группы должны определить допустимые уклоны, радиусы поворота и максимальную массу бочек на маршруте, а также убедиться, что выбранные тележки соответствуют этим ограничениям с учетом коэффициентов безопасности, соответствующих внутренним стандартам и применимым нормативным актам. В течение следующего десятилетия отрасль, вероятно, будет двигаться в сторону интегрированных ячеек для обработки бочек, где тележки взаимодействуют с паллетизаторами, станциями сбора пролитой жидкости и автоматизированными системами хранения, при этом по-прежнему опираясь на надежные механические основы: прочные рамы, надежные колеса, надежную фиксацию бочек и систематическое техническое обслуживание.