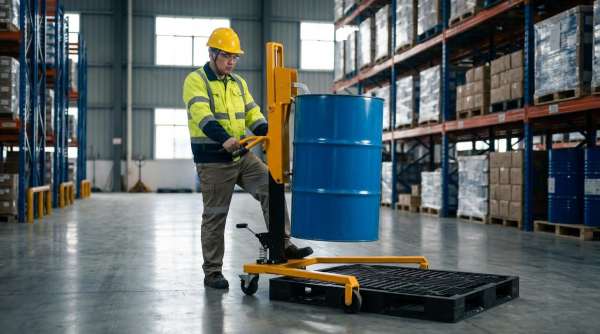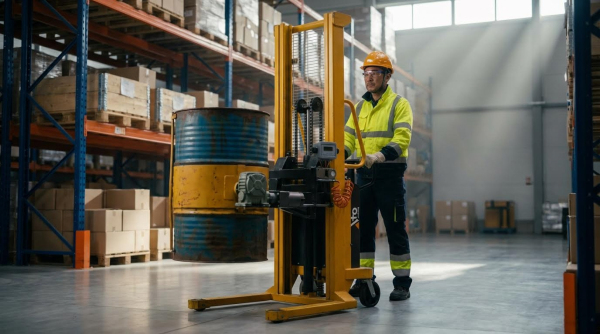
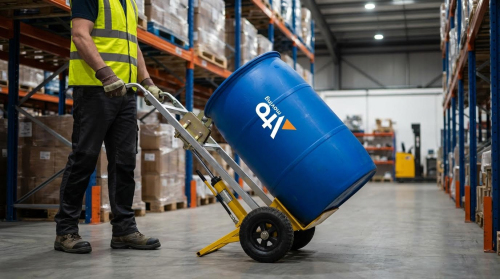
Промышленным предприятиям, перед которыми стоит задача перемещения 4 бочек одновременно, необходимы решения, обеспечивающие баланс между скоростью, безопасностью и стоимостью. В этой статье сравниваются паллетизаторы для бочек, вилочные погрузчики с навесным оборудованием для бочек и тележки для бочек, чтобы показать, где каждый метод лучше всего подходит для реальных производственных процессов.
Вы увидите, как компромиссы между производительностью, трудозатратами и занимаемой площадью определяют выбор между ручными, полуавтоматическими и полностью автоматизированными системами. В средних разделах подробно рассматриваются технические характеристики паллетизаторов для бочек, включая варианты упаковки, схемы расположения паллет, гидравлику и системы управления, а затем — зажимы для бочек вилочных погрузчиков и тележки для транспортировки грузов, обеспечивающие гибкую подачу и комплектацию грузов на конвейере.
В заключительной части объясняется, как выбрать безопасные и эффективные системы перемещения бочек, соответствующие существующим потокам материалов, нормативным требованиям и бюджету. В итоге, инженерные, операционные и охранные бригады смогут согласовать четкую стратегию перемещения нескольких бочек за один раз, уделяя особое внимание надежной обработке четырех бочек на загруженных предприятиях.
Сравнение паллетизаторов для бочек, вилочных погрузчиков и тележек.
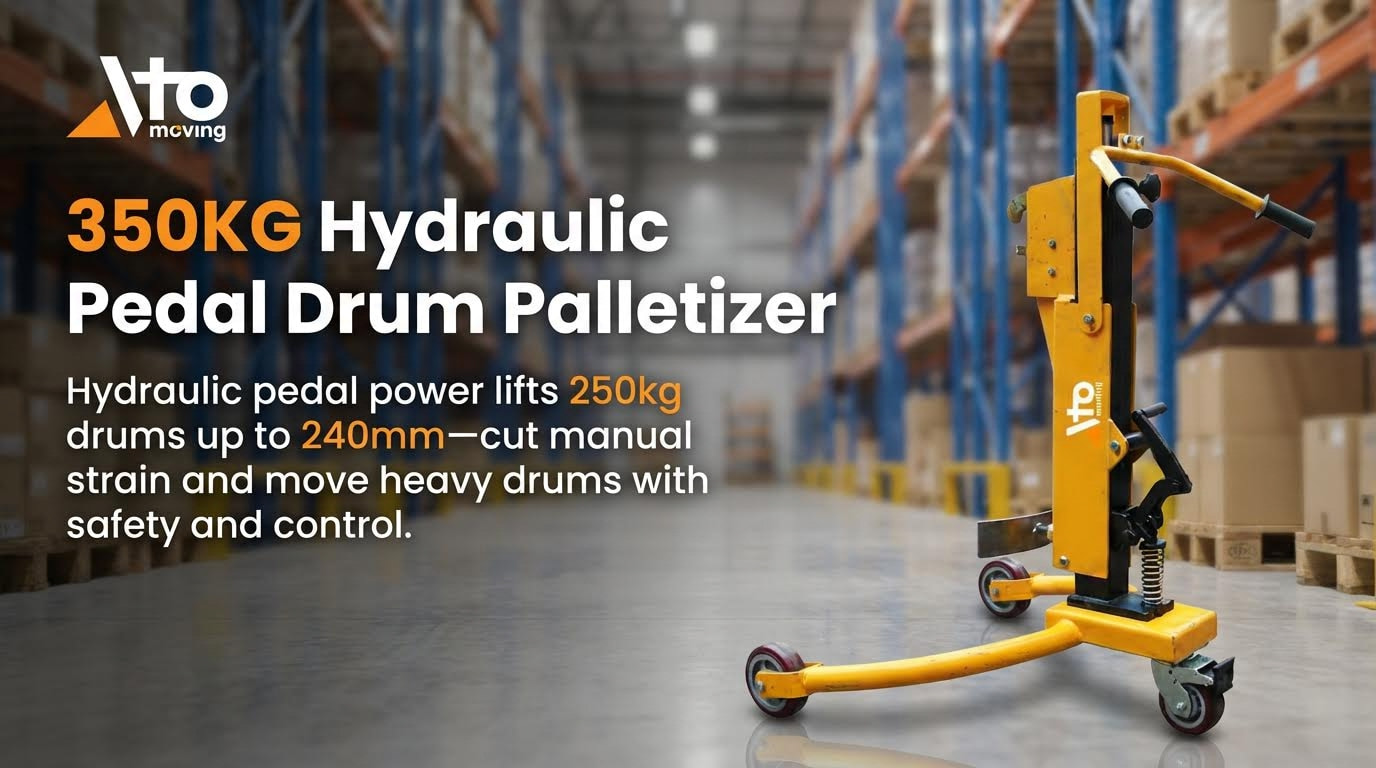
Инженеры, задающиеся вопросом о том, как перемещать 4 бочки одновременно, должны четко понимать компромиссы. Паллетизаторы для бочек, вилочные погрузчики с креплением для бочек и тележки для бочек подходят для разных объемов, компоновок и требований безопасности. В этом разделе проводится сравнение этих устройств по таким параметрам, как производительность, трудозатраты, безопасность, стоимость жизненного цикла и интеграция, чтобы предприятия могли выбрать оптимальное сочетание, а не использовать один единственный инструмент.
Компромиссы между производительностью, трудозатратами и площадью производственных помещений
При планировании перемещения четырех бочек одновременно решающим фактором является производительность. Автоматизированные паллетизаторы для бочек обеспечивают высокую почасовую производительность и поддерживают непрерывные линии, но требуют фиксированной компоновки и конвейеров. Вилочные погрузчики с навесным оборудованием для двух или четырех бочек обеспечивают гибкую маршрутизацию и хорошую производительность при пакетной обработке, но требуют квалифицированных водителей и свободных проходов. Тележки лучше всего подходят для коротких перемещений и небольших объемов, где капитальные затраты ограничены.
| Способ доставки | Типичный размер партии | Лучший вариант использования | Влияние площади помещения |
|---|---|---|---|
| Паллетизатор бочек | 4+ бочки за цикл на поддонах | Высокообъемная укладка и распаковка паллет | Высокая, стационарная конструкция плюс конвейеры |
| Вилочный погрузчик + навесное оборудование | 2–4 барабана за поездку | Средний и высокий объем перевозок с изменяемым маршрутом. | Умеренно узкие проходы, общие с другими посетителями. |
| Барабанные тележки | 1 барабан на тележку | Короткие перемещения внутри помещений и ограниченное пространство. | Низкий, очень гибкий |
Паллетизаторы сокращают прямые трудозатраты на каждую бочку, но увеличивают потребность в технической поддержке. Вилочные погрузчики обеспечивают баланс между трудозатратами и гибкостью и часто обеспечивают наиболее быструю реакцию на изменения в графике. Тележки требуют больше ручного труда, но хорошо подходят для мест, куда не могут въехать транспортные средства с электроприводом.
Безопасность, эргономика и соответствие нормативным требованиям
Правила техники безопасности и эргономика оказывают существенное влияние на перемещение 4 бочек одновременно. Паллетизаторы для бочек позволяют операторам находиться вне зоны погрузки и сокращают ручной подъем, что хорошо согласуется с правилами охраны труда. Защитные ограждения, блокировки и аварийные остановки являются обязательными и должны соответствовать местным стандартам безопасности оборудования. Навесное оборудование для вилочных погрузчиков должно надежно фиксировать бочки на ровных и неровных поверхностях, чтобы предотвратить их падение и проливание.
Тележки и поддоны уменьшают подъем грузов, но по-прежнему требуют усилий человека при толкании. На предприятиях следует соблюдать эргономические пределы усилий при толкании и тяге, а также избегать наклонных поверхностей или поврежденных полов. При работе с опасными веществами любой метод должен обеспечивать контроль разливов, стабильную транспортировку и свободные пути доступа для реагирования на чрезвычайные ситуации. Письменные процедуры, обучение операторов и контрольные списки для проверки помогают подтвердить соответствие требованиям во время аудитов.
Вопросы стоимости жизненного цикла и технического обслуживания.
Стоимость жизненного цикла выходит за рамки первого вопроса о том, как перемещать 4 бочки одновременно. Паллетизаторы для бочек требуют больших капитальных затрат, но обеспечивают низкую стоимость одной бочки при больших объемах работы. Они включают в себя приводы, гидравлику и системы управления, которые требуют планового профилактического обслуживания и запасных частей. В решениях для вилочных погрузчиков затраты распределяются между самим погрузчиком, навесным оборудованием, топливом или электроэнергией и шинами.
Тележки отличаются низкой стоимостью приобретения и простотой в обслуживании. Типичные задачи включают осмотр колес, проверку подшипников и ремонт рамы. Простое сравнение поможет при планировании бюджета:
- Паллетизаторы: высокие капитальные затраты, среднее энергопотребление, структурированная программа технического обслуживания.
- Вилочные погрузчики + навесное оборудование: средние капитальные затраты, высокая энергоемкость, часто изнашиваемые детали.
- Тележки: низкие капитальные затраты, очень низкое энергопотребление, простое обслуживание.
Предприятиям следует моделировать общие затраты на перемещение одного барабана в течение нескольких лет, включая риск простоя и инциденты, связанные с безопасностью.
Интеграция с существующим потоком материалов.
Интеграция с существующей планировкой часто определяет оптимальный способ перемещения 4 бочек одновременно. Паллетизаторы для бочек хорошо подходят для фиксированных узлов, таких как зоны наполнения, созревания или отгрузки. Они лучше всего работают с поддонами, подаваемыми конвейером, и бочками стабильных размеров. Вилочные погрузчики соединяют эти фиксированные узлы и перекрывают зазоры между зданиями, уровнями и погрузочными доками.
Тележки обеспечивают перемещение грузов на последний метр в местах, недоступных для погрузчиков, таких как чистые помещения, узкие антресоли или зоны технического обслуживания. При составлении схем потоков инженеры должны документировать следующее:
- Начальная и конечная точки для перемещения четырех барабанов.
- Доступная ширина проходов и радиус поворота.
- Движение осуществляется совместно пешеходами и другими транспортными средствами.
Смешанные системы распространены. Паллетизатор формирует четырехбарабанные паллеты, погрузчики перемещают их между зонами, а тележки обеспечивают окончательное позиционирование на рабочих местах. Оптимальная конфигурация позволяет высокоскоростному оборудованию двигаться по повторяющимся траекториям и использовать гибкие инструменты только там, где это необходимо.
Инженерные решения для паллетизаторов бочек
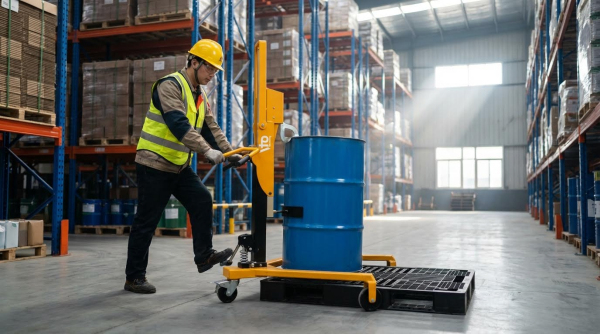
Разработка паллетизатора для бочек начинается с четкой цели: как перемещать 4 бочки одновременно с обеспечением повторяемости, безопасности и скорости. Предприятия должны сопоставлять конфигурацию, грузоподъемность и схему поддонов с реальными потоками бочек, а не с каталожными данными. Правильная конструкция сокращает объем ручной работы, стабилизирует нагрузку из четырех бочек и интегрируется в существующие конвейеры и маршруты погрузчиков. В этом разделе объясняется, как инженеры проектируют и интегрируют паллетизаторы, которые обеспечивают перемещение четырех бочек без узких мест.
Ручные, полуавтоматические и автоматизированные настройки
Предприятия, которые задаются вопросом, как перемещать 4 бочки одновременно, обычно сравнивают ручные, полуавтоматические и автоматизированные паллетизаторы. Ручные паллетизаторы работают за счет усилия оператора (толкания или накачивания) и подходят для зон с низкой производительностью или зон технического обслуживания. Они обрабатывают четыре бочки, но требуют от оператора навыков выравнивания и времени цикла.
Полуавтоматические системы включают в себя механизированные подъемники, зажимы или толкатели, при этом оператор остается в курсе процесса позиционирования и подтверждения. Эти системы подходят для линий средней скорости, где типичные паллетизаторы обрабатывают десятки бочек в час. Полностью автоматизированные паллетизаторы используют конвейеры, программируемые логические контроллеры и автоматические захваты для формирования полных четырехслойных паллет с минимальными трудозатратами.
Выбор оборудования часто осуществляется по простому набору правил: ручной режим для небольшого количества бочек в день, полуавтоматический — для среднего количества с меняющимися артикулами, и автоматизированный — для линий розлива или отгрузки больших объемов. Инженеры также проверяют время переналадки, потребности в очистке и графики смен, прежде чем настраивать конфигурацию.
Технические характеристики загрузки, типа барабана и схемы размещения паллет
Для безопасной транспортировки четырех бочек одновременно инженеры сначала определяют максимальную допустимую нагрузку. Типичная 200-литровая бочка в заполненном состоянии может весить более 300 килограммов. Таким образом, четыре бочки могут весить более 1,200 килограммов плюс масса поддона. Рама паллетизатора, вилы и точки захвата должны выдерживать такую нагрузку с соответствующим запасом прочности.
Тип барабана определяет конструкцию интерфейса. Стальные барабаны позволяют использовать обод или колокольчик. Пластиковые барабаны часто требуют использования ленточных или корпусных зажимов во избежание деформации. Для фибровых барабанов требуется еще меньшее контактное давление. Инженеры также на ранних этапах корректируют схемы расположения паллет, поскольку они контролируют стабильность и логику цикла.
| шаблон | Кейсы | Стабильность |
|---|---|---|
| квадрат 2 × 2 | Стандартные 200-литровые бочки на поддоне шириной 1,200 мм. | Высокий |
| Пошаговое расположение 2 + 2 | Различные диаметры бочек или требования к видимости этикетки. | Средний |
| Смещенный узор | Ограниченное пространство или специальные поддоны | От низкого до среднего |
Квадратная компоновка 2 × 2 обычно обеспечивает наилучший центр тяжести и упрощает программирование. Инженеры также указывают допустимые диапазоны диаметров барабанов и допуски по высоте, чтобы паллетизатор мог поддерживать постоянные зазоры.
Проектирование гидравлических, механических и систем управления
При одновременной работе с четырьмя полными барабанами гидравлические системы часто обеспечивают основной подъем. Они создают высокое усилие в компактных габаритах и выдерживают частые рабочие циклы. Инженеры подбирают размеры цилиндров и насосов таким образом, чтобы система поднимала максимальную нагрузку из четырех барабанов с запасом, сохраняя при этом типичную эффективность гидравлики в диапазоне 85–90%.
Механические конструкции воспринимают статические и динамические нагрузки от подъема, ускорения и торможения. Конструкторы проверяют прогиб рамы, изгиб вил и усталость сварных швов при многократных циклах работы четырех барабанов. Подшипники, ролики и направляющие должны быть точно выровнены, чтобы избежать боковых нагрузок на барабаны и поддоны.
Системы управления координируют движение и обеспечивают безопасность. В простых паллетизаторах может использоваться релейная логика. В более совершенных устройствах применяются программируемые контроллеры с регулировкой скорости, контролем положения и блокировками для дверей и световых завес. Когда задача состоит в перемещении четырех барабанов одновременно, системы управления должны предотвращать асимметричный подъем или частичный захват, что может привести к внезапному смещению центра тяжести.
Инженеры также определяют поведение системы при аварийной остановке. Система должна быстро останавливать движение, но при этом избегать падения или рывков барабанного блока. Для этого часто требуется управляемая последовательность работы гидравлических клапанов или логика торможения двигателем.
Автоматизация, датчики и интеграция цифровых двойников
Автоматизированные паллетизаторы, перемещающие четыре бочки за цикл, зависят от надежных датчиков. Типичные датчики определяют наличие бочки, ее положение, местоположение паллеты и состояние зажима. Фотоэлектрические или лазерные датчики подтверждают, что каждая бочка находится в правильном отсеке, прежде чем толкатель или зажим вступят в действие. Тензодатчики или реле давления могут подтвердить, что система удерживает ожидаемую массу.
Системы машинного зрения помогают, когда графика на бочках, этикетки или пробки должны быть расположены в заданном направлении на поддоне. Они также поддерживают контроль качества, например, обнаружение отсутствия крышки. Энкодеры отслеживают вертикальное и горизонтальное положение, поэтому паллетизатор повторяет движения четырех бочек с точностью до миллиметра.
Модели цифровых двойников позволяют инженерам протестировать перемещение четырех барабанов одновременно перед установкой стальных конструкций. Они имитируют скорость конвейера, движение роботов или портальных систем, а также логику накопления. Команды могут проверять время цикла, длину очередей и риски столкновений в программном обеспечении. Это сокращает время ввода в эксплуатацию и количество изменений в проекте.
После запуска системы, связь данных с датчиков с цифровым двойником позволяет оптимизировать производительность. Инженеры могут сравнивать запланированное и фактическое время цикла, выявлять микроостановки и виртуально тестировать новые схемы размещения паллет. Такой подход обеспечивает эффективность обработки грузов на четырех барабанах даже при изменении ассортимента продукции и маршрутов.
Навесное оборудование для вилочных погрузчиков, включая барабаны и тележки для поездов.
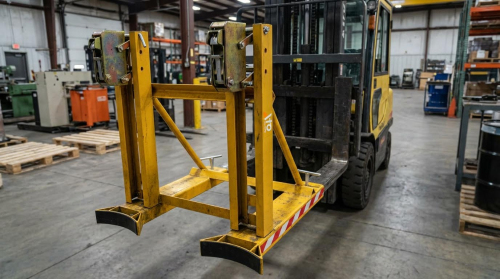
Инженеры, изучающие способы перемещения 4 бочек одновременно, часто сравнивают зажимы для бочек, используемые в вилочных погрузчиках, и тележки для перевозки грузов. Оба инструмента повышают производительность, но подходят для разных маршрутов, условий пола и правил техники безопасности. В этом разделе объясняется, как выбрать и спроектировать эти системы, чтобы они оставались стабильными, эффективными и простыми в обслуживании.
Зажимы для бочек вилочных погрузчиков: проектирование и выбор.
Зажимы для бочек, устанавливаемые на вилочные погрузчики, позволяют одному погрузчику перемещать две или более бочек за один рейс. Для перемещения 4 бочек одновременно планировщики обычно комбинируют зажим для двух бочек с бочками на поддонах или используют двухпозиционные зажимы на погрузчиках большей грузоподъемности. Конструкция зажима должна соответствовать типу бочки, жесткости стенок и геометрии обруча, чтобы избежать проскальзывания или повреждений от сдавливания.
Ключевые факторы выбора включают в себя:
- Номинальная вместимость с запасом прочности для четырех заполненных бочек.
- Способ захвата, например, зацепление за клюв, обруч или ободок.
- Размер кармана для вилки и расстояние между центрами в сравнении с вилами для грузовиков.
- Необходимость в гидравлических контурах или чисто механическом приводе.
Инженеры также проверяют видимость, поскольку операторы должны видеть кончики зажимов и кромки барабанов при выравнивании. Стандарты, такие как региональные правила для навесного оборудования вилочных погрузчиков, определяют такие факторы проектирования, как коэффициент запаса прочности, методы фиксации и испытания на прочность.
Тележки для барабанных конвейеров для подачи материала и комплектации наборов.
Тележки для барабанных составов хорошо подходят для фиксированных и повторяющихся маршрутов, например, для подачи материалов по линии или комплектации партий. Тягач или вилочный погрузчик тянет несколько тележек, каждая из которых удерживает один или несколько барабанов. При правильной геометрии сцепного устройства состав может перемещать 4 или более барабанов одновременно, сохраняя при этом узкие поворотные траектории.
Конструкторы подбирают размеры рам и колес с учетом наихудшего сценария массы бочки и длины маршрута. Типы колес также выбираются с учетом гладкости поверхности пола и риска попадания мусора. На предприятиях с частой сменой оборудования модульные тележки со съемными опорами позволяют бригадам переключаться между 200-литровыми и 55-галлонными бочками без замены оборудования.
Системы с использованием поездов сокращают движение погрузчиков вблизи операторов, поскольку один рейс тягача может заменить несколько рейсов с одной бочкой. Такая компоновка способствует оптимизации потока материалов, с запланированными рейсами, которые подают материалы в рабочие зоны через заданные интервалы.
Устойчивость, состояние грунта и планирование маршрута.
При планировании перемещения четырех бочек одновременно первостепенное значение имеет устойчивость. Инженеры рассматривают груз как единую массу и проверяют высоту центра тяжести, расстояние между осями и колею. Они избегают высоких штабелей на узких тележках, поскольку риск бокового опрокидывания быстро возрастает с высотой.
Условия грунта определяют многие конструктивные решения. Гладкие, герметизированные полы позволяют использовать небольшие жесткие колеса и обеспечивают меньший зазор. Шероховатые или потрескавшиеся полы требуют более крупных колес, надежных подшипников и более прочных рам. На склонах проектировщики ограничивают длину поезда, снижают скорость и предусматривают наличие надежных стояночных тормозов.
При планировании маршрута следует учитывать радиусы поворотов, ширину проходов и зоны поперечного движения. Полезными элементами управления могут быть:
- Односторонние проходы для буксировочных и барабанных поездов.
- Ограничения скорости в зонах с высокой пешеходной активностью
- Обозначенные места остановок в зонах высадки пассажиров вдоль линии.
Эти средства контроля снижают риск столкновений и поддерживают динамические усилия в пределах допустимых для зажимов и тележек значений.
Энергопотребление, износ и прогнозируемое техническое обслуживание
Перемещение 4 бочек одновременно меняет энергопотребление погрузчика и характер его износа. Более высокая средняя полезная нагрузка увеличивает потребность в тяге, нагрузку на тормоза и усилие на рулевом управлении. Время работы электропогрузчиков на одном заряде сокращается, если операторы перевозят тяжелые многобарабанные грузы за каждый рейс.
Ремонтные бригады отслеживают три основных точки износа: шарниры и опорные пластины зажимов, колеса и подшипники тележек, а также соединительные элементы в поездах. Простые шаги, такие как правильное давление в шинах, регулярная смазка и осмотр опорных пластин, продлевают срок службы. На предприятиях, работающих в длинные смены, часто добавляют проверки состояния к ежедневным предэксплуатационным осмотрам.
Прогнозируемое техническое обслуживание хорошо работает на интенсивно используемых парках техники. Бригады регистрируют количество циклов зажима, сигналы тревоги о перегрузке, а также тенденции изменения температуры или вибрации колес. Затем они планируют замену опорных пластин, подшипников и проверку момента затяжки болтов до того, как отказы остановят производство. Такой подход обеспечивает надежную работу при перемещении нескольких бочек и поддерживает стабильное время такта на линиях розлива и упаковки.
Краткое содержание: Выбор безопасных и эффективных систем для работы с бочками.
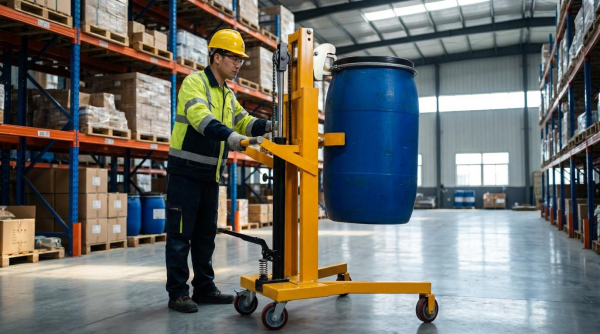
Предприятия, которые ищут способы перемещения 4 бочек одновременно, обычно сталкиваются с сочетанием требований безопасности, производительности и ограничений по компоновке. Наилучшее решение зависит от типа бочек, длины маршрута, качества пола и взаимодействия с процессами розлива, хранения и отгрузки. В этой статье сравнивались паллетизаторы для бочек, вилочные погрузчики с креплением для бочек и тележки для бочек, чтобы помочь в принятии обоснованных решений.
С технической точки зрения, паллетизаторы для бочек обеспечивали самую высокую стабильную производительность и наименьшие трудозатраты. Они хорошо работали, когда линии укладывали по четыре бочки на паллету по повторяющимся схемам и требовали жесткого контроля риска повреждений. Зажимы для бочек, устанавливаемые вилочными погрузчиками, и тележки для транспортировки позволяли гибко планировать маршруты и быстро перенастраивать оборудование, но требовали строгой подготовки водителей и планирования маршрутов для обеспечения стабильной работы с четырьмя бочками. Тележки и подставки подходили для коротких перевозок и работы в стесненных условиях, но не для дальних перевозок четырех полных бочек.
В будущем на предприятиях, вероятно, будут сочетаться автоматизированные паллетизаторы, интеллектуальные погрузчики и подключенные датчики. Цифровые двойники и простая телематика будут отслеживать высоту штабелей, маршруты и ситуации, близкие к аварии. На практике инженерам следует начинать с оценки рисков, проверки нагрузки на пол и целевого времени такта. Затем они смогут подобрать оборудование, которое перемещает четыре бочки одновременно, не превышая эргономических, конструктивных или нормативных ограничений. Сбалансированный план развития оставляет открытыми возможности для последующих модернизаций автоматизации, одновременно обеспечивая безопасную и воспроизводимую обработку грузов уже сегодня.
Часто задаваемые вопросы
Как переместить 4 бочки одновременно с помощью погрузочно-разгрузочного оборудования?
Для безопасной и эффективной транспортировки нескольких бочек требуется соответствующее погрузочно-разгрузочное оборудование. На складах обычно используется устройство для захвата и перемещения бочек, прикрепленное к вилочному погрузчику. Эти устройства предназначены для одновременного захвата и транспортировки до четырех бочек. Перед перемещением убедитесь, что бочки надежно закреплены. Руководство по погрузочно-разгрузочному оборудованию.
- Используйте вилочный погрузчик с навесным оборудованием для перемещения бочек.
- Перед транспортировкой убедитесь, что бочки надежно закреплены.
- Для предотвращения несчастных случаев соблюдайте правила техники безопасности.
Какие меры предосторожности следует соблюдать при перемещении бочек?
При перемещении бочек всегда уделяйте первостепенное внимание безопасности. Перед использованием осмотрите оборудование на наличие повреждений. Убедитесь, что грузоподъемность вилочного погрузчика и навесного оборудования соответствует весу бочек. Операторы должны быть обучены и сертифицированы для работы с оборудованием. Избегайте резких движений и убедитесь, что путь свободен от препятствий. Руководство OSHA по технике безопасности.
- Перед использованием осмотрите оборудование.
- Убедитесь, что грузоподъемность соответствует весу бочки.
- Обеспечьте обучение и сертификацию операторов.