Состояние аккумуляторов штабелеукладчиков напрямую влияло на время безотказной работы, безопасность и стоимость жизненного цикла в промышленных операциях. В данной статье рассматривались способы распознавания ранних признаков неисправности, применения структурированных диагностических тестов и правильной интерпретации результатов. Также сравнивались варианты ремонта, восстановления или полной замены с учетом веса аккумуляторов и ограничений безопасности. Наконец, были обобщены передовые методы технического обслуживания и мониторинга для обеспечения надежности и соответствия требованиям парка электрических погрузочно-разгрузочных машин.
В последующих разделах, начиная с наблюдаемых проблем во время работы и аномалий электропитания, через использование мультиметра, ареометра и стандартизированных методов измерения мощности, рассматривались стратегические решения о целесообразности ремонта или замены оборудования. На протяжении всего процесса основное внимание уделялось технически обоснованным, готовым к применению в полевых условиях методам, которые ремонтные бригады могли бы интегрировать в плановые проверки и программы прогнозирующего технического обслуживания.
Основные признаки неисправности батареи.
Операторы обычно замечали деградацию батареи в первую очередь в процессе ежедневной работы и зарядки. Четкие симптомы неисправности позволяли ремонтным бригадам вмешиваться до того, как отказы создавали опасные условия или незапланированные простои. В следующих подразделах описаны наиболее важные индикаторы в процессе эксплуатации, указывающие на приближение батареи штабелера к функциональному или экономически целесообразному концу срока службы.
Сокращенное время работы и частая зарядка в середине смены.
Исправная тяговая батарея обеспечивала предсказуемое время работы, часто близкое к полной смене при номинальном режиме работы. Сокращение времени использования примерно на 30% или более указывало на значительную потерю емкости и оправдывало детальное тестирование. Операторы, которым требовались промежуточные подзарядки каждые четыре часа вместо восьми, сталкивались с классическими признаками сульфатации или износа пластин. Такое поведение обычно наблюдалось после многократных глубоких разрядов ниже примерно 20% уровня заряда или хронического недозаряда. Тесты емкости в стандартизированных условиях, таких как процедуры разряда EN 60254-1, подтверждали, соответствует ли батарея требуемому значению ампер-часов. Как только измеренная емкость значительно падала ниже спецификации, дальнейшее использование увеличивало тепловыделение и ускоряло старение.
Проблемы с включением, периодические отключения электроэнергии.
Трудности при запуске, когда штабелер не включался стабильно, часто указывали на низкое напряжение батареи или высокое внутреннее сопротивление. Периодические перебои в подаче питания во время движения или подъема указывали на нестабильное напряжение под нагрузкой, иногда вызванное вышедшими из строя элементами или поврежденными соединениями. Техники проверяли клеммы на наличие ослабленных или корродированных контактов, изношенных кабелей или повреждений разъемов, поскольку эти неисправности вызывали падение напряжения, имитирующее отказ батареи. Измерение напряжения блока и отдельных элементов во время работы тягового или подъемного двигателя помогало отличить проблемы с проводкой от истинного износа элементов. Постоянные электронные коды неисправностей, связанные с пониженным напряжением, несмотря на правильную работу зарядного устройства и чистые соединения, обычно подтверждали неисправность батареи.
Перегрев, неприятные запахи и видимая коррозия
Чрезмерная температура батареи во время зарядки или интенсивной эксплуатации сигнализировала об увеличении внутреннего сопротивления и неэффективном преобразовании энергии. Перегрев часто сопровождался образованием газа, слышимым бульканьем или шипением, особенно в свинцово-кислотных системах в условиях перезаряда. Техники воспринимали запах серы как предупреждение об утечке электролита или сильном перегреве, который мог повредить соседние компоненты и изоляцию. Белые или зеленоватые отложения вокруг клемм, разъемов и лотков указывали на утечку кислоты и коррозию, которая увеличивала контактное сопротивление и снижала доступный ток. Если коррозия прогрессировала, несмотря на очистку и правильный момент затяжки клемм, обычно требовался ремонт или замена из-за трещин в корпусе, нарушений герметичности или хронического переполнения электролитом.
Влияние окружающей среды и режима работы на срок службы батареи
Температура окружающей среды и режим работы сильно влияли на скорость деградации батарей штабелеров . Непрерывная работа в жарких складских помещениях с температурой выше примерно 30°C ускоряла потерю воды, коррозию пластин и сульфатацию, что сокращало время работы в течение нескольких месяцев эксплуатации. Холодная среда снижала мгновенную емкость и увеличивала внутреннее сопротивление, поэтому батареи казались слабыми даже при полной зарядке. Высокие рабочие циклы с частыми подъемами, большими расстояниями перемещения и минимальными периодами отдыха создавали нагрузку на элементы из-за многократных пиков высокого тока и частичной зарядки. Предприятия, сочетающие высокие температуры с агрессивными рабочими циклами, нуждались в более жестких интервалах проверки, более консервативных ограничениях глубины разряда и стратегиях зарядки, соответствующих фактическому режиму использования.
Практические диагностические тесты для аккумуляторов штабелеров Walkie Stacker
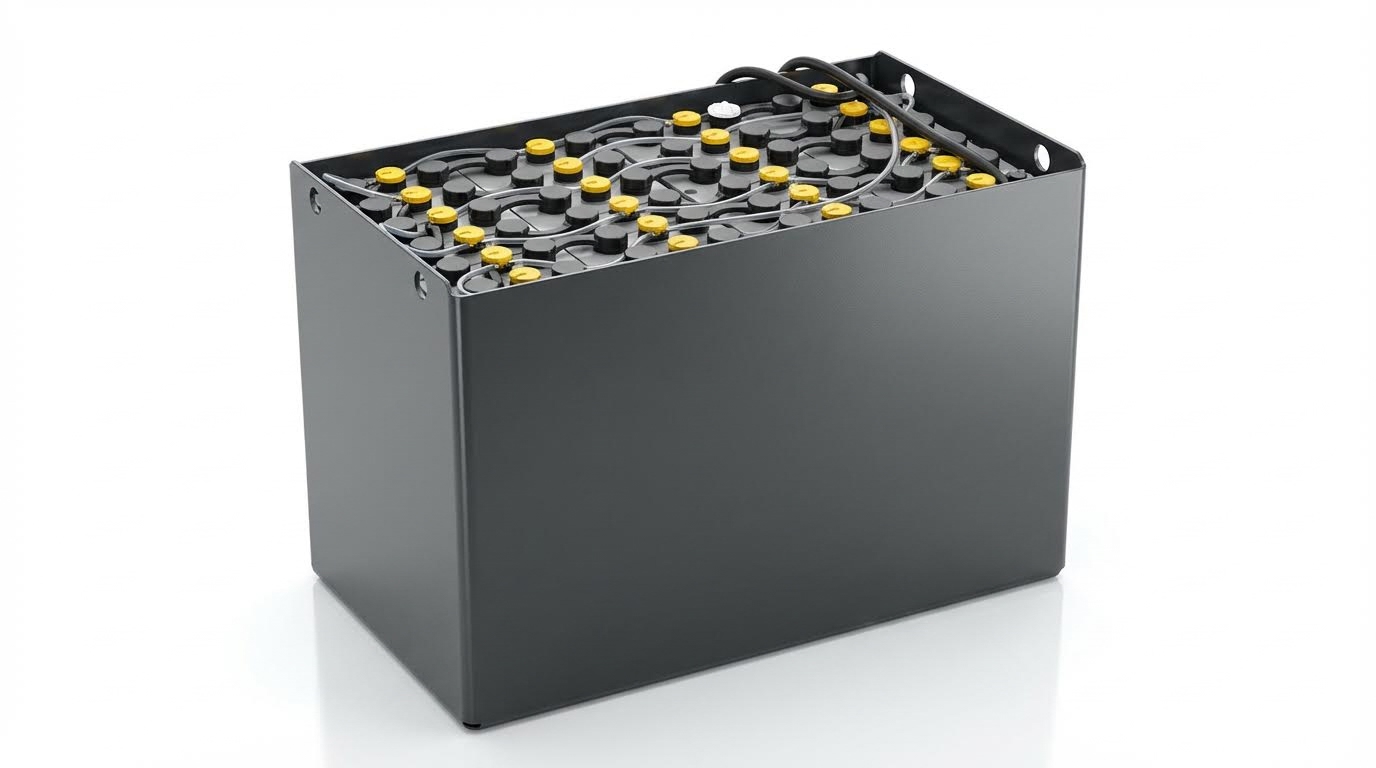
Систематические диагностические тесты позволили ремонтным бригадам отделить проблемы с батареями от неисправностей зарядных устройств или грузовиков. Структурированный подход сократил незапланированные простои и предотвратил небезопасную эксплуатацию. Техники обычно начинали с базовых визуальных и электрических проверок, затем переходили к стандартизированным тестам на емкость и сопротивление. Каждый шаг основывался на предыдущем, чтобы подтвердить, пригоден ли аккумулятор к эксплуатации, подлежит ли восстановлению или исчерпал свой ресурс.
Подготовка батареи: зарядка, осмотр и отключение.
Перед тестированием техники всегда полностью заряжали аккумулятор, чтобы стабилизировать напряжение и уровень заряда. Они проверяли, что зарядное устройство завершило нормальный цикл и показало полный заряд, обычно с помощью зеленого индикатора состояния. После зарядки они осматривали корпус, крышки и лоток на наличие трещин, протечек, вздутий или остатков кислоты. Они очищали клеммы и межэлементные разъемы, удаляли коррозию и затягивали ослабленные детали, чтобы минимизировать контактное сопротивление. Аккумулятор был электрически изолирован от штабелера путем отсоединения разъема постоянного тока и отключения любых вспомогательных нагрузок. Эта изоляция предотвращала влияние электроники погрузчика на измерения и исключала случайное перемещение погрузчика во время испытаний.
Проверка напряжения, нагрузки и элементов питания с помощью мультиметра.
Сначала техники с помощью калиброванного цифрового мультиметра измеряли напряжение разомкнутой цепи батареи и сравнивали его с номинальным напряжением системы. Затем они проводили проверку напряжения под нагрузкой при определенном токе потребления, например, примерно в 0.2 раза превышающем емкость батареи C20, чтобы наблюдать за динамическим поведением. Исправная тяговая батарея поддерживала напряжение в пределах ожидаемых значений; резкое падение указывало на высокое внутреннее сопротивление или потерю емкости. Напряжение отдельных ячеек или моноблоков измерялось во время работы тягового двигателя или гидравлического насоса. Ячейки, напряжение которых под нагрузкой было на 1–2 вольта ниже, чем у других, помечались как неисправные или сильно ослабленные. Постоянный дисбаланс между блоками указывал на старение или внутреннее повреждение и определял дальнейшие решения о регенерации или замене.
Использование ареометра и проверка уровня электролитов.
Для свинцово-кислотных аккумуляторов с жидким электролитом специалисты проверяли уровень электролита после зарядки и доливали только деионизированную или дистиллированную воду. Пластины должны были оставаться полностью погруженными, но не переполняться, чтобы избежать перелива во время газообразования. Для измерения удельной плотности в каждой ячейке использовался термокомпенсированный ареометр, который указывал на состояние заряда и равномерность распределения электролита. Показание ячейки, как минимум на 50 пунктов (0.050) ниже среднего значения по всему аккумуляторному блоку, обычно указывало на неисправность или сульфатацию ячейки. Большие различия между ячейками указывали на расслоение, сульфатацию или повреждение от перезаряда. В сочетании с показаниями напряжения данные ареометра помогали отличить обратимые проблемы от необратимого повреждения пластин. Любые признаки изменения цвета, осадка или помутнения электролита документировались для дальнейшего анализа.
Емкость, внутреннее сопротивление и стандартизированные испытания.
Когда базовые проверки указывали на значительное снижение емкости, специалисты проводили контролируемые испытания емкости в соответствии со стандартами, такими как EN или DIN EN 60254-1. Они полностью заряжали батарею, а затем разряжали ее при заданном токе и температуре до достижения определенного напряжения окончания разряда. Измеренные ампер-часы сравнивались с номинальной емкостью C20; потери более 30% обычно оправдывали замену или интенсивную регенерацию. Внутреннее сопротивление оценивалось с помощью специализированных тестеров или путем анализа падения напряжения при известной нагрузке. Увеличение сопротивления коррелировало с сульфатацией, коррозией решетки или высыханием пластин. Стандартизированные программы испытаний также оценивали сохранение заряда, производительность при высоких токах и циклическую стойкость. Эти результаты подтверждали соответствие документации требованиям и помогали принимать решения о том, следует ли продолжать эксплуатацию, проводить регенерацию или безопасно выводить из эксплуатации тяговую батарею.
Когда следует ремонтировать, восстанавливать или заменять батарею?
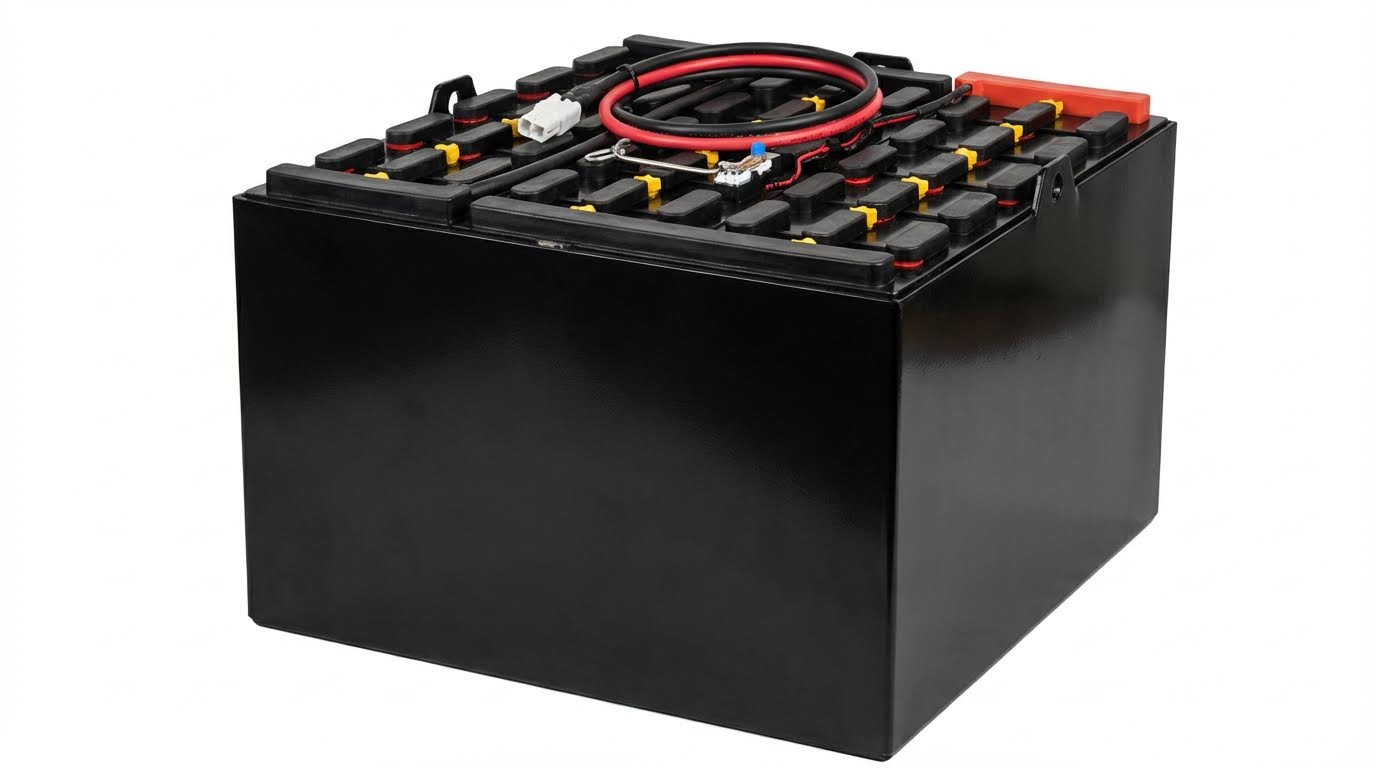
Аккумуляторы штабелеукладчиков со временем деградировали из-за циклов работы, температуры и качества обслуживания. Для принятия решения о ремонте, регенерации или полной замене требовались объективные диагностические данные, а не только субъективное восприятие оператора. Четкие пороговые значения потери времени работы, дисбаланса элементов и показателей безопасности помогли определить точку экономической безубыточности. Структурированный процесс принятия решений минимизировал время простоя, предотвращал преждевременный списание и снижал электрические риски во время промышленной эксплуатации.
Разграничение обратимых проблем и проблем, связанных с окончанием жизни.
Сначала специалисты проверяли, что батарея полностью заряжена и все соединения чистые и надежно затянуты. К обратимым проблемам обычно относились умеренная сульфатация, загрязненные или неплотно закрепленные клеммы, незначительно пониженный уровень электролита или небольшой дисбаланс между элементами. Эти состояния часто проявлялись как потеря времени работы на 20–30%, небольшие отклонения напряжения под нагрузкой или незначительное повышение температуры во время зарядки. Признаками окончания срока службы были многократные глубокие разряды, потери емкости более чем на 30%, показания напряжения на элементах под нагрузкой на 1–2 В ниже, чем у других, или отклонения удельной плотности более чем на 50 пунктов. Физические повреждения, сильная коррозия, вздутие корпуса или постоянный перегрев во время обычной зарядки, как правило, оправдывали замену, а не ремонт.
Регенерация, десульфатация и восстановление на клеточном уровне
Регенерация была направлена на устранение сульфатации и восстановление активного материала в тех местах, где структура пластин оставалась неповрежденной. Техники применяли контролируемые десульфатационные зарядные устройства или импульсные токи для разрушения затвердевших кристаллов сульфата свинца и снижения внутреннего сопротивления. В подходящих условиях такие процессы восстанавливали приблизительно 70–95% первоначальной емкости, особенно когда деградация была вызвана частичной зарядкой или длительными периодами простоя. Ремонт на уровне отдельных ячеек, такой как замена отдельных дефектных ячеек или выравнивание уровня электролита, был возможен только тогда, когда оставшиеся ячейки демонстрировали сопоставимое напряжение, удельную плотность и внутреннее сопротивление. Строгое соблюдение стандартов тяговых батарей и зазоров изоляции было крайне важно для предотвращения теплового разгона или неравномерного распределения тока после ремонта.
Полная замена комплекта, ограничения по весу и безопасности.
Полная замена аккумуляторного блока становилась предпочтительным вариантом, когда выходили из строя несколько элементов, емкость падала ниже примерно 70% от номинальной или возраст батареи превышал один-два года интенсивной эксплуатации. Замена только одного блока в старой многобатарейной системе часто приводила к дисбалансу, поскольку новый блок заряжался и разряжался иначе, чем его более старые соседи. Промышленные погрузчики имели установленные минимальные и максимальные параметры массы батареи для поддержания пределов центра тяжести и номинальной грузоподъемности. Любая альтернативная конфигурация, например, последовательно соединенные батареи глубокого разряда, должна была соответствовать номинальному напряжению, емкости и весовым характеристикам, определенным производителем погрузчика. Технические специалисты также проверяли соответствие тока короткого замыкания, сечения кабелей и номинальных параметров разъемов применимым электротехническим нормам и правилам техники безопасности.
Планы технического обслуживания и прогнозный мониторинг на основе искусственного интеллекта
Структурированные процедуры технического обслуживания продлили срок службы батарей и снизили количество незапланированных отказов. Еженедельные проверки обычно включали визуальный осмотр, очистку клемм, проверку уровня электролита и быстрое сканирование напряжения в состоянии покоя. Ежемесячные или ежеквартальные проверки включали испытания под нагрузкой, измерения с помощью ареометра и анализ температурных трендов для выявления ранней сульфатации или дисбаланса элементов. Система прогнозирующего мониторинга на основе искусственного интеллекта использовала зарегистрированные данные, такие как продолжительность заряда, глубина разряда, кривые напряжения и температурные профили, для прогнозирования оставшегося срока службы. Эти модели выявляли аномальное поведение, такое как ускоренная потеря времени работы или повышение внутреннего сопротивления, до того, как операторы замечали проблемы с производительностью. Интеграция такой аналитики с планированием технического обслуживания позволила осуществлять регенерацию или замену «точно в срок», повышая доступность парка батарей и общую стоимость владения.
Краткое изложение и лучшие практики обеспечения безопасного и надежного электроснабжения.
Аккумуляторы промышленных штабелеров работали надежно, когда пользователи сочетали наблюдение за симптомами с структурированным диагностическим тестированием. Сокращение времени работы, перебои в подаче электроэнергии, перегрев и коррозия служили ранними предупреждающими индикаторами, которые направляли дальнейшее исследование с помощью мультиметров, ареометров и стандартизированных тестов емкости. Систематические проверки напряжения отдельных элементов, состояния электролита и внутреннего сопротивления позволяли ремонтным бригадам отличать обратимую деградацию, такую как сульфатация, от необратимых отказов, приводящих к исчерпанию срока службы.
С точки зрения отрасли, управление батареями напрямую влияло на доступность парка техники, стоимость энергии и соблюдение требований безопасности. Предприятия, внедрившие плановые проверки, оценку емкости в соответствии со стандартом EN 60254-1 и четкие пороговые значения для замены, как правило, сокращали незапланированные простои и продлевали срок службы тяговых батарей. Будущие тенденции указывают на расширение использования регистрации данных, интеллектуальных зарядных устройств и прогнозной аналитики на основе ИИ, которая сопоставляет температуру, глубину разряда и историю заряда с вероятностью отказа, что позволяет проводить вмешательства на основе состояния оборудования вместо технического обслуживания с фиксированными интервалами.
Практическая реализация требовала соблюдения дисциплинированных процедур: всегда полностью заряжать аккумулятор перед тестированием, избегать глубоких разрядов ниже примерно 20% уровня заряда, поддерживать уровень электролита в пределах указанных значений с помощью дистиллированной воды и содержать клеммы в чистоте и надежно затянутыми. Техники должны были пройти обучение интерпретации напряжения под нагрузкой, разброса удельной плотности между ячейками и кодов аварийных сигналов, а также распознавать сложные электрические или механические проблемы, требующие профессионального обслуживания. Сбалансированный подход сочетал регенерацию или десульфатацию там, где это было технически оправдано, со своевременной заменой всего аккумуляторного блока, когда потеря емкости, дисбаланс ячеек или риски для безопасности превышали допустимые пределы. Эта стратегия обеспечивала безопасное и надежное электроснабжение при одновременном контроле затрат на протяжении всего жизненного цикла в сложных промышленных условиях.