Безопасная и эффективная эксплуатация штабелеукладчиков с перекладиной зависит от понимания их основных функций, пределов эксплуатации и систем управления. В этой статье объясняются ключевые технические характеристики, центры тяжести груза и принципы управления движением пешеходов, а затем пошагово описываются процедуры погрузки, штабелирования, разгрузки и перемещения в пределах номинального радиуса поворота и диапазона скоростей. Также подробно описываются структурированные процедуры осмотра, технического обслуживания и устранения неисправностей, соответствующие типичным 8-часовым рабочим циклам и интервалам обслуживания от 200 до 600 часов. Наконец, в статье обобщаются передовые методы и требования к обучению, чтобы операторы могли безопасно и эффективно работать с палетированными грузами на высоте, используя такое оборудование, как штабелеукладчики с перекладиной Atomoving.
Основные функции и принципы работы
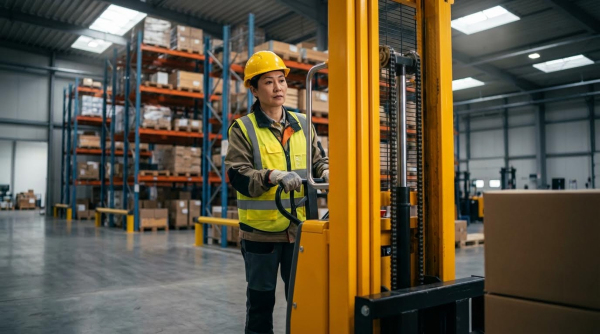
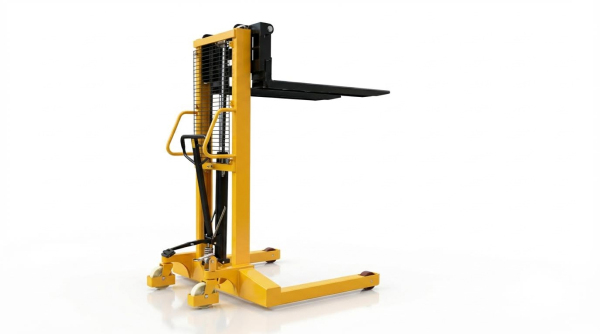
Штабелеры-погрузчики с ручным управлением представляли собой компактные, механические подъемные погрузчики для палетизированных грузов в узких проходах. Они сочетали в себе вертикальный подъем, транспортировку на короткие расстояния и точное штабелирование на средней высоте. Их конструкция занимала промежуточное положение между ручными палетными тележками и полноразмерными вилочными погрузчиками. Понимание технических характеристик, принципов устойчивости и логики управления движением пешеходов оставалось крайне важным для безопасного и эффективного использования.
Основные технические характеристики и предельные нагрузки
Типичный электрический штабелер с горизонтальным расположением вил имел максимальную номинальную грузоподъемность 4400 фунтов при заданном центре тяжести груза. Максимальная высота подъема достигала примерно 118 дюймов, что подходило для стеллажных систем низкого и среднего размера. Длина вил обычно составляла 42 дюйма, а центр тяжести — 22 дюйма, что означает, что номинальная грузоподъемность применялась, когда центр тяжести груза находился на расстоянии 22 дюймов от пятки вил. Каждая вила часто имела внешнюю ширину около 6.5 дюймов, что позволяло работать со стандартными поддонами, сохраняя при этом достаточный модуль упругости и жесткость сечения.
Максимальная скорость движения без нагрузки достигала примерно 4.0 км/ч и снижалась до приблизительно 3.5 км/ч при полной нагрузке для сохранения устойчивости и тормозного пути. Минимальный радиус поворота около 41 дюйма позволял работать в узких проходах, но операторам по-прежнему необходимо было соблюдать боковые зазоры и пешеходное движение. Хотя номинальная грузоподъемность составляла 4400 фунтов, рекомендуемые рабочие нагрузки могли быть ниже, например, около 1543 фунтов, для поддержания консервативного запаса безопасности, особенно на больших высотах подъема или в менее идеальных грунтовых условиях. Перегрузка или частичная загрузка были строго запрещены, поскольку это увеличивало риск перенапряжения конструкции, прогиба мачты и опрокидывания.
Производители требовали, чтобы грузы не выступали за переднюю часть вил, что предотвращало чрезмерный момент движения вперед и перегрузку кончиков вил. Номинальная грузоподъемность предполагала ровный, прочный пол, правильное состояние шин и полностью исправные тормоза и гидравлика. Операторы должны были проверять данные на паспортной табличке относительно грузоподъемности в зависимости от высоты подъема и центра тяжести груза, а затем сравнивать их с весом и геометрией поддона перед каждым подъемом. Соблюдение этих количественных ограничений соответствовало применимым стандартам безопасности и снижало усталость сварных швов и гидравлических компонентов в течение всего срока службы.
Устойчивость, центр тяжести и положение вил.
Устойчивость штабелера-погрузчика зависела от соотношения между суммарным центром тяжести погрузчика и груза и опорным многоугольником, образованным ведущим колесом и колесами груза. Заданное значение центра тяжести груза в 22 дюйма определяло горизонтальное расстояние от пятки вил до номинального центра тяжести равномерно распределенного паллетного груза. Когда груз выходил за пределы этого расстояния, эффективный центр тяжести увеличивался, что снижало остаточную грузоподъемность и приближало суммарный центр тяжести к передней границе устойчивости. Этот эффект становился более критичным с увеличением высоты подъема, поскольку поднятая масса создавала больший опрокидывающий момент вокруг линии передней оси.
Правильное расположение вил свело эти риски к минимуму. Операторы должны были полностью задвинуть вилы под поддон так, чтобы доски настила поддона полностью опирались на лезвия вил. Груз не мог выступать за кончики вил, поскольку это смещало центр тяжести вперед и концентрировало изгибающее напряжение в пятке вил. Высота вил во время движения оставалась низкой, как правило, чуть выше уровня пола, что снижало центр тяжести и улучшало боковую устойчивость при поворотах.
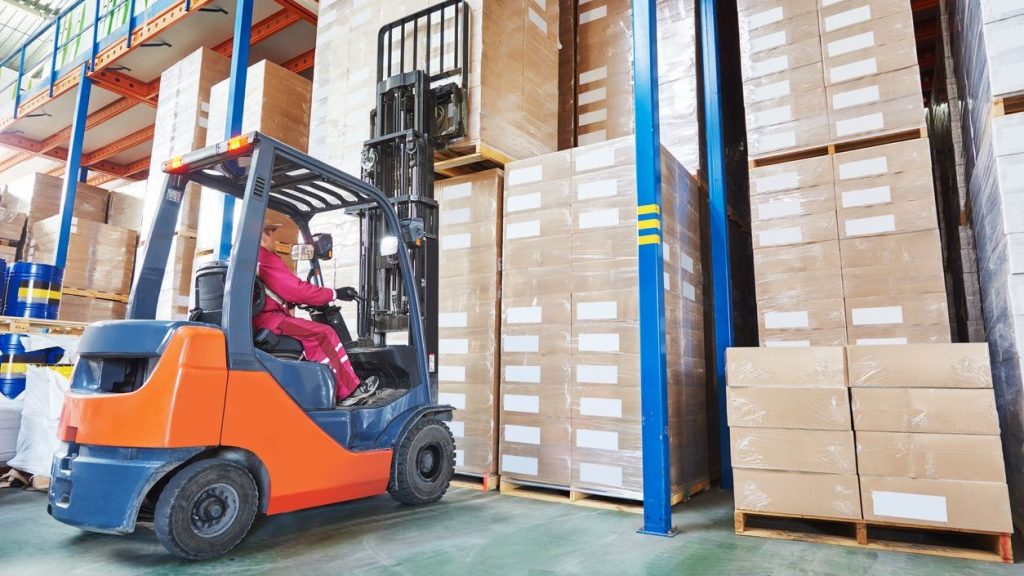
Во время погрузки и штабелирования оператор располагал погрузчик перпендикулярно поддону или стеллажу, поднимал вилы чуть ниже нижней части поддона, а затем продвигал их до тех пор, пока поддон не оказывался полностью зафиксированным. При штабелировании на высоте подъем производился при неподвижном погрузчике, после чего погрузчик осторожно продвигался вперед, чтобы установить поддон на полку. Опускание происходило медленно, чтобы перенести вес на стеллаж, после чего вилы убирались. Поддержание вертикального положения мачты, избегание резких поворотов руля и соблюдение номинальной высоты груза имели решающее значение для обеспечения запаса устойчивости.
Контроль пешеходов, зоны управления рулевым колесом и торможение.
В штабелёрах с ручным управлением, управляемых пешеходами, в качестве основного элемента управления обычно использовался рычаг рулевого управления. Оператор шёл впереди или рядом с погрузчиком, используя рычаг для управления направлением движения, скоростью, подъёмом и опусканием. Логика управления, как правило, связывала разрешение на движение с углом наклона рычага, с определёнными рабочими зонами, обеспечивающими баланс между маневренностью и безопасностью. На низких скоростях такая конфигурация позволяла точно позиционировать погрузчик в узких проходах между стеллажами и на погрузочных площадках.
Зоны А и В рулевого механизма определяли угловые диапазоны, в которых тормоз отпускался и привод привода включался. Еженедельные проверки требовали перемещения рулевого механизма между этими зонами и подтверждения наличия слышимого щелчка в тормозном механизме. Правильный зазор тормоза, обычно около 0.2–0.8 мм (0.00787–0.0315 дюйма), обеспечивал полное срабатывание тормоза при перемещении рулевого механизма в вертикальное или полностью опущенное парковочное положение, и при этом его плавное отпускание во время движения. Избыточный зазор снижал тормозной момент, а недостаточный зазор вызывал сопротивление, перегрев и преждевременный износ.
Функции торможения включали рабочее торможение с помощью контроллера тяги и механическое или электромагнитное стояночное торможение. При отпускании рулевого рычага в нейтральное или вертикальное положение тормоз автоматически включался для безопасной остановки. Операторы научились регулировать скорость с помощью управления движением и избегать резких реверсов, которые могли дестабилизировать нагруженную мачту. Регулярный осмотр шарнира рулевого рычага, тяг, микропереключателей и компонентов тормозной системы обеспечивал четкое определение зон управления, слышимость щелчков и предсказуемую остановку погрузчика при всех допустимых условиях эксплуатации.
Пошаговая инструкция по эксплуатации
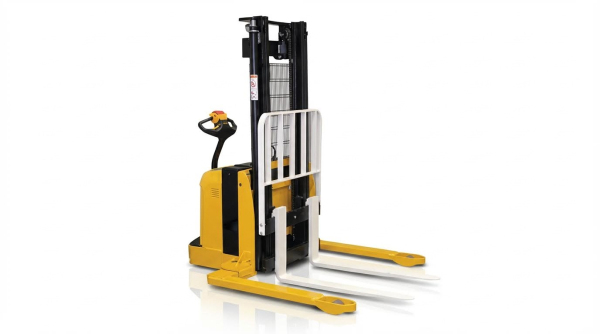
Внедрение структурированных операционных процедур позволило снизить количество несчастных случаев и повысить эффективность использования оборудования в промышленных условиях. Операторы штабелеукладчиков следовали определенным этапам, начиная с предэксплуатационных проверок и заканчивая перемещением и укладкой грузов. Каждый этап требовал правильного контроля скорости, позиционирования вил и дисциплинированного обращения с грузом. В следующих подразделах описаны практические, проверенные на практике процедуры, соответствующие типичным рекомендациям производителя и стандартам безопасности.
Предварительные проверки безопасности и зонирования перед началом работ
Перед включением штабелера операторы сначала провели осмотр вокруг него. Они проверили вилы, мачту, подъемные цепи, колеса и гидравлические компоненты на наличие трещин, утечек или деформаций. Они убедились в исправности сигнальных устройств, звукового сигнала, аварийной остановки и предохранительных выключателей. Оператор проверил уровень заряда батареи и подтвердил отсутствие видимых повреждений на кабелях, вилках и разъемах.
Затем потребовалось провести систематическое обследование рабочей зоны. Операторы убедились, что поверхность пола ровная, чистая и свободна от масла, сыпучих материалов и препятствий. Они подтвердили, что проходы, зоны поворота и передние части стеллажей обеспечивают достаточный зазор для минимального радиуса поворота в 41 дюйм. Необходимо было обеспечить зазор над препятствиями сверху, спринклерами и осветительными приборами, чтобы они находились на запланированной высоте подъема с запасом.
В рамках предэксплуатационной проверки проводилось регулирование дорожного движения. Пешеходные и другие транспортные пути должны были быть четко обозначены. Операторы подтвердили, что места штабелирования выдерживают заданные нагрузки и что поддоны имеют прочную конструкцию. В случае обнаружения каких-либо дефектов или небезопасных условий, штабелер оставался вне эксплуатации до тех пор, пока ремонтный персонал не устранит проблему.
Загрузка поддонов в штабелер с поперечным креплением
Операторы подъезжали к грузу по прямой линии на низкой скорости. Они выравнивали 42-дюймовые вилы с отверстиями поддонов и следили за тем, чтобы опорные ножки не задевали основание поддона. Перед началом работы они устанавливали высоту вил чуть ниже нижней части поддона, чтобы избежать волочения или ударов. Груз не должен был выступать за переднюю часть каждой вилы для обеспечения устойчивости.
После выравнивания штабелера оператор продвигался вперед до тех пор, пока вилы полностью не поддерживали груз на высоте 22 дюймов (56 см) относительно центра тяжести. Перегрузка или частичная загрузка штабелера строго запрещалась, даже если номинальная максимальная грузоподъемность составляла 4400 фунтов (2040 кг). При выполнении обычных погрузочно-разгрузочных работ рекомендуемая нагрузка на вилочный погрузчик ограничивалась примерно 1543 фунтами (700 кг) для сохранения устойчивости и срока службы компонентов. Затем оператор поднимал поддон ровно настолько, чтобы он не касался пола, минимизируя подъем центра тяжести.
После подъема груза оператор медленно двигался задним ходом, удерживая вилы низко, а мачту вертикально. Для уменьшения динамических смещений груза избегались резкие ускорения, резкое торможение и внезапные повороты руля. По возможности оператор держал груз направленным в сторону основного направления движения, улучшая обзорность и управляемость. Пешеходы всегда находились вне зоны движения груза и потенциальных зон защемления вокруг опорных стоек.
Укладка и снятие штабелей на высоте
Для укладки оператор перемещался с опущенным грузом до положения, близкого к стеллажу. В передней части целевой полки он останавливался и проверял, что конструкция и поддон могут выдержать заданную массу. Затем оператор поднимал груз немного выше конечной высоты размещения, оставаясь неподвижным и избегая подъемных операций во время перемещения. На этом этапе критически важным оставался обзор кончиков вил и краев поддона.
Как только груз достиг нужной высоты, оператор медленно продвигал штабелер вперед, пока поддон полностью не ляжет на балки стеллажа. Затем он медленно опускал вилы, чтобы нижняя часть поддона ровно прилегала к поверхности стеллажа. По мере переноса веса с вил на стеллаж оператор следил за наклоном, смещением или посторонними шумами. Когда поддон надежно фиксировался, он осторожно возвращался назад, чтобы беспрепятственно вытащить вилы.
Разгрузка осуществлялась в обратном порядке. Оператор выравнивал груз на уровне полки, полностью вставлял вилы под поддон и поднимал его до тех пор, пока он не отрывался от балок. Затем он медленно двигался задним ходом, чтобы убрать груз с стеллажа, после чего опускал его на безопасную высоту. На протяжении всей операции укладки и разгрузки операторы поддерживали низкую скорость, плавно управляли гидравлической системой и строго соблюдали номинальную высоту подъема и грузоподъемность.
Управление ходом, радиусом поворота и скоростью.
В процедурах перемещения приоритет отдавался стабильности и предсказуемому поведению машины. Операторы устанавливали скорость движения в зависимости от состояния пола, загруженности и массы груза. Максимальная скорость штабелера без груза составляла 4.0 километра в час, а с полной загрузкой она снижалась до 3.5 километров в час. На практике операторы часто использовали более низкие скорости в узких проходах или вблизи пешеходов.
Минимальный радиус поворота в 41 дюйм требовал тщательного планирования в узких проходах и на торцах стеллажей. Операторы избегали поворота руля до упора при работе с поднятыми грузами, поскольку крутые повороты увеличивали боковые нагрузки на мачту и вилы. Во время движения вилы опускались как можно ниже, чтобы уменьшить опрокидывающие моменты. Резких изменений направления или экстренного торможения при работе с поднятыми грузами избегали, если не существовало риска столкновения.
Регулировка скорости осуществлялась путем постепенного изменения положения рулевого колеса и учета тормозного пути. Операторы проверяли рабочий тормоз и любые функции рекуперативного или электромагнитного торможения во время предэксплуатационных проверок. В процессе работы они предугадывали остановки задолго до перекрестков и дверных проемов. При ограниченной видимости операторы снижали скорость, использовали звуковой сигнал и, при необходимости, привлекали квалифицированного оператора для управления движением.
На пандусах или неровных поверхностях операторы следовали правилам площадки, которые часто запрещали движение по эстакаде. Они продолжали подъем груза там, где были уклоны, и избегали движения вбок по склонам. Сочетая соблюдение установленных скоростей, пределов радиуса поворота и умеренной высоты вил, операторы обеспечивали безопасное и эффективное перемещение грузов по всей территории объекта.
Осмотр, техническое обслуживание и устранение неисправностей.
Структурированный осмотр и техническое обслуживание штабелеукладчиков позволили снизить количество отказов и продлить срок службы. Исторически сложилось так, что режим технического обслуживания предусматривал 8-часовой рабочий день и приблизительно 200 часов работы в месяц. В этом разделе подробно описаны задачи по осмотру, техническому обслуживанию подсистем и систематическом поиске и устранении неисправностей, основанные на временных рамках. Это способствовало безопасной эксплуатации, соблюдению нормативных требований и предсказуемому контролю затрат на протяжении всего жизненного цикла.
Задачи по ежедневному, еженедельному и ежемесячному осмотру
Ежедневные проверки были сосредоточены на обеспечении базовой безопасности и контроле уровня жидкостей. Операторы полностью опускали вилы, затем проверяли уровень гидравлического масла на соответствие заданному уклону для установленной высоты мачты. Они сверяли состояние заряда батареи с инструкциями по техническому обслуживанию батареи и осматривали мачту, вилы, цепи, шланги, колеса и шасси на наличие видимых утечек, трещин или ослабленных компонентов. Ежедневные проверки также включали проверку работоспособности органов управления, тормозов, звукового сигнала, реакции рулевого управления и аварийных устройств.
Еженедельные проверки проводились примерно через 50 часов работы. Техники проверяли работу тормозов, переключая рулевое управление между зонами А и В и подтверждая наличие слышимого щелчка. Они измеряли зазор тормозов и поддерживали его в пределах от 0.00787 до 0.0315 дюйма. Еженедельные задачи включали очистку поверхностей рулевого механизма, удаление масла и пыли, а также осмотр колес и роликов на наличие плоских участков или повреждений. Проверялся уровень электролита в аккумуляторах и доливалась очищенная вода, а аккумуляторы очищались снаружи после герметизации крышек.
Ежемесячные проверки проводились с учетом 200 часов работы. Эти проверки повторялись ежедневно и еженедельно, а также включали структурную и функциональную проверку. Персонал осматривал шасси на наличие трещин, проверял гибкость рулевого управления и подтверждал исправность звукового сигнала и всех блокировок безопасности. Зазор тормозов проверялся в метрических единицах и составлял 0.2–0.8 миллиметра. Инспекторы осматривали тяги, вилы, ролики мачты, подъемные цепи, цилиндры и масляные шланги на предмет деформаций, трещин, утечек или необходимости смазки. Электропроводка, предохранители и разъемы также визуально проверялись на наличие повреждений или ослабления.
Техническое обслуживание гидравлических систем, аккумуляторов и тормозной системы.
Техническое обслуживание гидравлической системы основывалось на правильном количестве и марке масла. Необходимый объем гидравлического масла зависел от максимальной высоты подъема: 5 литров для 2.5 метров, 5.5 литров для 3.0 метров, 5.7 литров для 3.3 метров и 6 литров для 3.5 метров. Персонал по техническому обслуживанию осматривал цилиндры, шланги и фитинги на предмет утечек и заменял изношенные уплотнения, чтобы предотвратить внутренний обходной поток, который мог вызывать медленный или неравномерный подъем. Они также контролировали смазку мачты и цепи для снижения трения и поддержания плавного вертикального движения.
Обслуживание батареи включало в себя управление зарядом и контроль электролита. Операторы ежедневно проверяли уровень заряда и избегали глубокого разряда, чтобы ограничить потерю емкости. Еженедельно они проверяли уровень электролита и пополняли его очищенной водой при низком уровне. После полной зарядки они подтверждали удельную плотность электролита около 10.67 фунтов на галлон, что указывало на правильное состояние заряда. Внешние поверхности батареи промывались водопроводной водой только после герметизации крышек, чтобы предотвратить загрязнение элементов и коррозию клемм.
Техническое обслуживание тормозной системы обеспечивало постоянный тормозной путь и безопасность парковки. Еженедельные и ежемесячные проверки гарантировали, что зазоры тормозов остаются в пределах заданных диапазонов. Техники проверяли рабочие тормоза на достаточный ход и удерживающее усилие, а также подтверждали правильность работы аварийного тормоза и предохранительных выключателей. Ежеквартально они очищали тормозные колодки, проверяли износ накладок и проверяли свободное движение возвратных пружин и рычагов. Любое загрязнение маслом или смазкой требовало немедленной очистки и выяснения первопричины утечки.
Проверка и регулировка электрической системы
Электротехнические проверки охватывали распределение электроэнергии, цепи управления и компоненты привода. Ежемесячные и ежеквартальные проверки включали проверку целостности вилок, работоспособности выключателей с ключом и работы контакторов и микропереключателей. Техники осматривали жгуты проводов на предмет повреждений изоляции, мест истирания и ослабленных клемм. Они измеряли состояние поверхности контакторов и удаляли легкие точечные повреждения с помощью мелкозернистой наждачной бумаги, заменяя компоненты, которые демонстрировали чрезмерный износ или неисправность.
Состояние двигателя существенно влияло на его производительность и надежность. Специалисты по техническому обслуживанию оценивали износ щеток и качество поверхности коллектора тяговых и насосных двигателей. Чрезмерное искрение или неравномерность полос на коллекторе указывали на необходимость замены щеток или их механической обработки. Они подтвердили, что предохранители соответствуют заявленным номиналам и не имеют повреждений от перегрева или деформации. Индикаторы разряда батареи, органы управления подъемом и перемещением, а также блокировки безопасности были проверены под нагрузкой для обеспечения правильной работы и отказоустойчивости.
Регулировки проводились в соответствии с допусками производителя и документированными процедурами. После любого электроремонта специалисты проводили функциональные испытания подъема, опускания, перемещения и торможения на низкой скорости в контролируемой зоне. Они проверяли, что предохранительные устройства, включая аварийные выключатели и выключатели обратного тока, отключали питание в соответствии с проектом. Все обнаруженные неисправности, замененные детали и изменения параметров регистрировались для проведения анализа тенденций и дальнейшего поиска и устранения неисправностей.
Типичные неисправности, их первопричины и способы устранения.
Часто встречалась неисправность подъемника. Вилы не могли подняться из-за перегрузки относительно номинальной грузоподъемности, низкого давления перепускного клапана, внутренней утечки в цилиндре, недостаточного количества гидравлического масла или недостаточного напряжения батареи. Неправильное положение рукоятки управления, поврежденный двигатель масляного насоса, неисправный насос или неисправный переключатель кнопки подъемника также приводили к невозможности подъема. К корректирующим действиям относились снижение нагрузки, регулировка давления сброса, замена уплотнений цилиндра, долив гидравлического масла, зарядка или замена батарей, а также ремонт или замена неисправных электрических и гидравлических компонентов.
Снижение производительности часто проявлялось в виде медленного или неравномерного подъема и посторонних шумов. Низкий уровень гидравлической жидкости, наличие воздуха в масле, износ элементов насоса или частичное засорение фильтров приводили к замедлению работы. Неравномерный подъем указывал на обход цилиндра, дисбаланс натяжения цепи или заедание роликов мачты. Техники прокачивали гидравлическую систему, заменяли загрязненное масло, регулировали цепи и заменяли поврежденные ролики. Любой посторонний механический шум служил поводом для немедленного осмотра подшипников, шестерен и конструктивных элементов на предмет износа или трещин.
К неисправностям, связанным с управлением, относились неработоспособность механизма, неожиданные остановки или прерывистая работа. Эти симптомы обычно были вызваны ослабленной проводкой, поврежденными микропереключателями, изношенными контакторами или неисправными контроллерами. Систематический поиск и устранение неисправностей начинались с визуального осмотра, затем переходили к проверке целостности цепи и измерению напряжения по электрическим схемам. При обнаружении неисправностей или утечек операторы выводили погрузчик из эксплуатации и составляли подробный рабочий заказ с указанием симптомов, результатов испытаний и необходимых ремонтных работ. Такой дисциплинированный подход снижал частоту возникновения неисправностей и обеспечивал долгосрочную надежность.
Краткий обзор передового опыта и потребностей в обучении
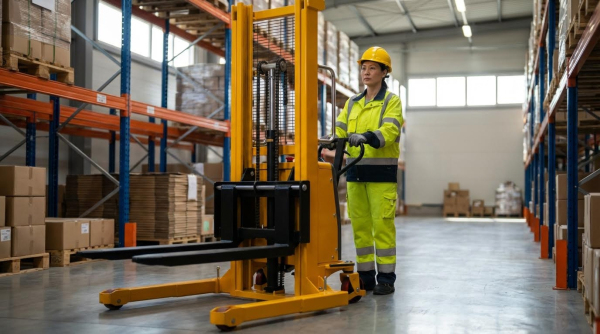
Безопасная и эффективная работа штабелера с козловым погрузчиком зависела от строгого соблюдения предельных нагрузок, правильного положения вил и дисциплинированной техники вождения. Операторы должны были соблюдать номинальную грузоподъемность, рекомендуемые рабочие нагрузки и расстояния между центрами грузов, чтобы избежать перегрузки конструкции и потери устойчивости. Постоянное использование предэксплуатационных проверок, контролируемая последовательность подъема и опускания, а также соблюдение радиуса поворота и скоростных ограничений снижали риск столкновений и опрокидывания в узких проходах. Систематический осмотр и техническое обслуживание, согласованные с графиком работы, продлевали срок службы компонентов и минимизировали незапланированные простои.
В отраслевой практике все чаще безопасность оборудования связывалась с формальным обучением операторов и документально подтвержденной компетентностью. Структурированные курсы для штабелеукладчиков охватывали вопросы контроля за пешеходами, зоны управления, особенности торможения и методы штабелирования на высоте. Учебные заведения дифференцировали продолжительность курсов для новичков, опытных специалистов и тех, кто проходил повторное обучение, что позволяло адаптировать обучение и лучше сохранять навыки. Организации интегрировали это обучение с письменными процедурами, визуальными диаграммами загрузки и стандартизированными контрольными списками для создания повторяемой культуры безопасности.
Практическая реализация требовала соответствия технических характеристик противовесных штабелеров условиям эксплуатации, включая ширину проходов, высоту стеллажей, типы поддонов и режимы работы. Планирование технического обслуживания осуществлялось с использованием интервалов, основанных на часах работы, для гидравлических, электрических и механических систем, с четким распределением обязанностей между операторами и техниками. Цифровые журналы технического обслуживания и рабочие процессы отчетности о неисправностях улучшили отслеживаемость и соответствие нормативным требованиям. Дальнейшие разработки указывали на усовершенствованную диагностику, блокировки и, возможно, мониторинг на основе телематики, но основные принципы оставались неизменными: обученные операторы, правильная загрузка и дисциплинированные процедуры проверки составляли основу безопасного использования штабелеров.