Комплектация заказов поштучно занимала центральное место в операциях крупномасштабных складов, объединяя обработку целых паллет и комплектацию поштучно. Она определяла эффективность пополнения запасов в магазинах, обслуживания оптовых каналов и поддержки развивающихся потоков электронной коммерции. В данной статье рассматривались основные инженерные принципы, от планировки, размещения товаров и средств контроля безопасности до архитектуры автоматизации, интеграции робототехники и стратегий технического обслуживания. В заключение приводятся стратегические рекомендации по согласованию конструкции системы комплектации заказов поштучно, выбора технологий и ключевых показателей эффективности с долгосрочной операционной устойчивостью и масштабируемостью.
Основные принципы эффективного комплектования заказов
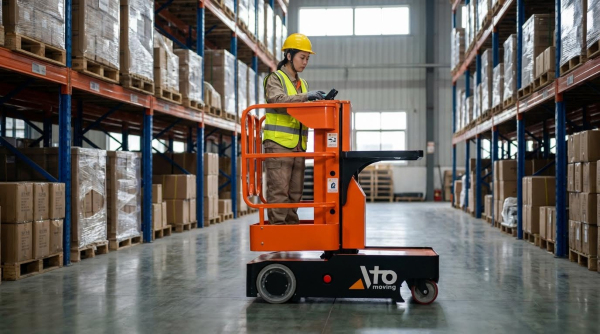
Основные принципы эффективного комплектования заказов были сосредоточены на сопоставлении профилей заказов, носителей информации и методов комплектации. Инженеры согласовали проектирование процесса с ограничениями по производительности, точности и трудозатратам, а затем внедрили эти принципы в логику системы управления складом (WMS) и решения по компоновке.
Определение различий между комплектацией заказов поштучно и комплектацией паллет.
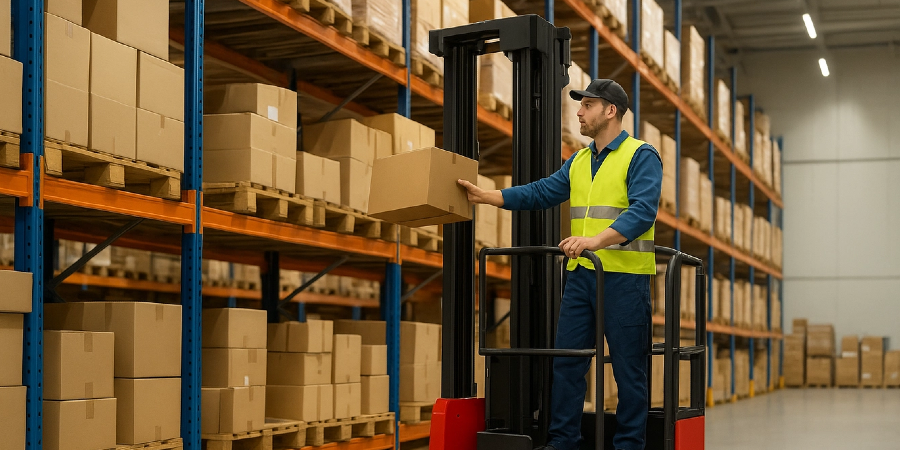
Комплектация заказов поштучно обрабатывала целые коробки или ящики, обычно содержащие один артикул, а не отдельные единицы товара. Она занимала промежуточное положение между комплектацией поштучно и комплектацией на поддонах с точки зрения обработки единиц товара, трудозатрат и требований к оборудованию. Комплектация поштучно была ориентирована на электронную коммерцию или операции с запасными частями, где операторы комплектовали отдельные товары в контейнеры или коробки. Комплектация на поддонах перемещала целые партии товаров, обычно один артикул на поддоне, с помощью ручных погрузчиков или паллетных челноков. Инженеры выбирали комплектацию заказов поштучно, когда заказы требовали количества товаров в коробках, некоторой индивидуализации, но недостаточного объема на линии, чтобы оправдать использование целых поддонов.
Типичные методы и сценарии использования выбора кейсов
Комплектация отдельных заказов осуществлялась по одному заказу за раз и подходила для небольших объемов или сильно варьирующихся профилей SKU. Пакетная комплектация группировала несколько заказов, так что комплектовщик собирал общие SKU по одному маршруту, а затем сортировал заказы на последующих этапах. Зонная комплектация назначала операторов в определенные зоны склада, сокращая расстояние перемещения на больших складах и обеспечивая специализацию. Волновая комплектация объединяла концепции пакетной и зональной комплектации, выпуская группы заказов по временным волнам, согласованным с крайними сроками доставки или производственными интервалами. Инженеры сопоставили эти методы с моделями спроса, скоростью оборота SKU и размером склада, чтобы минимизировать время перемещения и цикл обработки заказа.
Показатели производительности, точности и трудозатрат при комплектации заказов.
Показатели производительности включали количество собранных коробок в час, количество позиций заказа в час и количество выполненных заказов за смену. Точность отслеживалась по позициям заказа, по количеству коробок и по проценту возвратов из-за ошибок при комплектации. Показатели эффективности труда включали количество комплектаций в час, соотношение прямых и косвенных трудозатрат и процент сверхурочных. Инженеры также отслеживали внутреннее время цикла заказа от момента выпуска до подтверждения отгрузки для проверки уровня обслуживания. Передовые операционные системы использовали WMS и системы управления персоналом для автоматизации сбора показателей эффективности, применения разработанных стандартов трудозатрат и выявления узких мест по зонам, сменам и методам. Эти показатели определяли изменения в планировке, правила размещения товаров и решения об инвестициях в автоматизацию.
Интеграция комплектации заказов с системами управления складом (WMS) и ERP.
Интеграция между WMS и ERP-системой обеспечила автоматическую передачу данных о заказах, состоянии запасов и требованиях к отгрузке в процессы комплектации заказов. WMS координировала стратегии комплектации, такие как пакетная, волновая или зональная комплектация, и генерировала оптимизированные списки комплектации или инструкции для радиочастотной, голосовой или световой индикации. Инженеры настраивали правила размещения, логику маршрутов комплектации и триггеры пополнения запасов внутри WMS на основе исторического спроса и сезонности. Обновления данных о запасах в режиме реального времени с помощью сканеров и датчиков обеспечивали отслеживаемость и сокращали дефицит товаров на местах комплектации. Тесная связь с ERP-системой позволила синхронизировать подтверждение заказов, выставление счетов и планирование транспортировки, а двусторонние интерфейсы поддерживали отчетность о производительности и постоянное совершенствование операций комплектации заказов.
Планировка склада, проектирование систем хранения и меры безопасности.
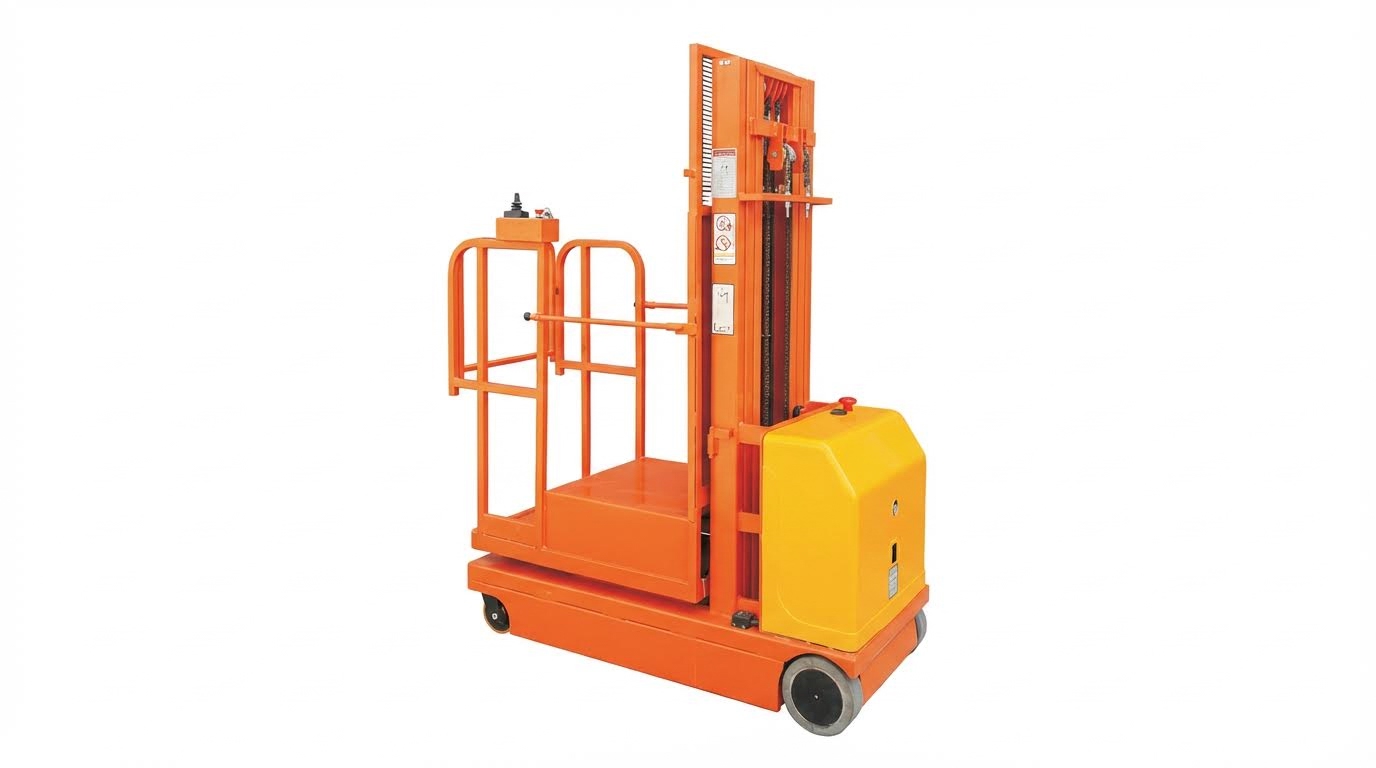
Планировка склада для комплектации заказов требовала четкого разделения зон приема, хранения, комплектации, пополнения запасов и упаковки. Инженеры спроектировали потоки таким образом, чтобы минимизировать перекрестное движение и холостые пробеги, сохраняя при этом свободные проходы для пешеходов и оборудования. Конструкция склада обеспечивала баланс между использованием пространства и частотой доступа, с компактными системами вблизи зон интенсивной комплектации. Меры безопасности были интегрированы во всю планировку, включая указатели, освещение и защитные барьеры, чтобы поддерживать высокую пропускную способность без увеличения числа инцидентов.
Проектирование стеллажей для размещения деталей, траекторий отбора и потока коробок.
Инженеры определили правила размещения товаров на основе фактических профилей заказов, кривых спроса и данных о сезонности. Товары с высокой оборачиваемостью перемещались ближе к основным зонам комплектации и к зонам консолидации или упаковки, что сокращало расстояние перемещения и время цикла обработки заказа. Программное обеспечение для управления складом упорядочивало места размещения товаров для поддержки волновой, пакетной или зональной комплектации, а затем генерировало оптимизированные маршруты комплектации, позволяющие избежать возврата назад. Стеллажи с самотечной подачей товаров использовали полосы самотеком для разделения процессов пополнения запасов и комплектации, увеличивая доступность товаров на полках и уменьшая заторы среди комплектовщиков.
Шаг направляющих стеллажей, тип роликов и тормозные элементы зависели от массы коробки, жесткости и коэффициентов трения упаковки. Конструкторы ограничивали глубину направляющих, чтобы обеспечить принцип «первым пришел — первым вышел» и избежать повреждений при ударе в зоне комплектации. Тяжелые товары с высоким спросом размещались на нижних уровнях, чтобы уменьшить высоту подъема и нагрузку на опорно-двигательный аппарат. Инженеры проверяли траектории комплектации с помощью моделирования или исторических данных о перемещениях, а затем итеративно корректировали правила размещения товаров в зависимости от изменения структуры спроса.
Выбор системы хранения данных и проектирование стабильности стека.
Выбор системы хранения зависел от ассортимента товаров, типа загрузки и требуемой частоты доступа. Паллетные стеллажи лучше всего подходили для хранения товаров одного артикула, в то время как системы для коробок или ящиков поддерживали комплектацию заказов из коробок с различными артикулами. Компактные системы, такие как въездные или мобильные стеллажи, увеличивали плотность, но снижали избирательность, поэтому планировщики использовали их для товаров с более низким оборотом. Для мешков с сыпучими материалами или нестандартных грузов проектировщики иногда использовали блочное штабелирование со строгими ограничениями по высоте штабеля и соотношению площади основания.
При проектировании систем обеспечения устойчивости штабелей учитывались сжимаемость мешков или ящиков, трение между слоями и деформация с течением времени. Инженеры избегали высоких, узких штабелей с плохим сцеплением, особенно для больших мешков или грузов в термоусадочной пленке, которые могли смещаться. Они устанавливали максимальную высоту штабелей, минимальное перекрытие и обязательное использование поддонов, прокладок или ограждений, когда запас устойчивости был низким. Для грузов повышенного риска они использовали механические ограничители, такие как задние упоры стеллажей, защитная сетка или ограждения, чтобы предотвратить обрушение в рабочие зоны.
Эргономика, средства индивидуальной защиты и безопасные методы работы с грузами вручную.
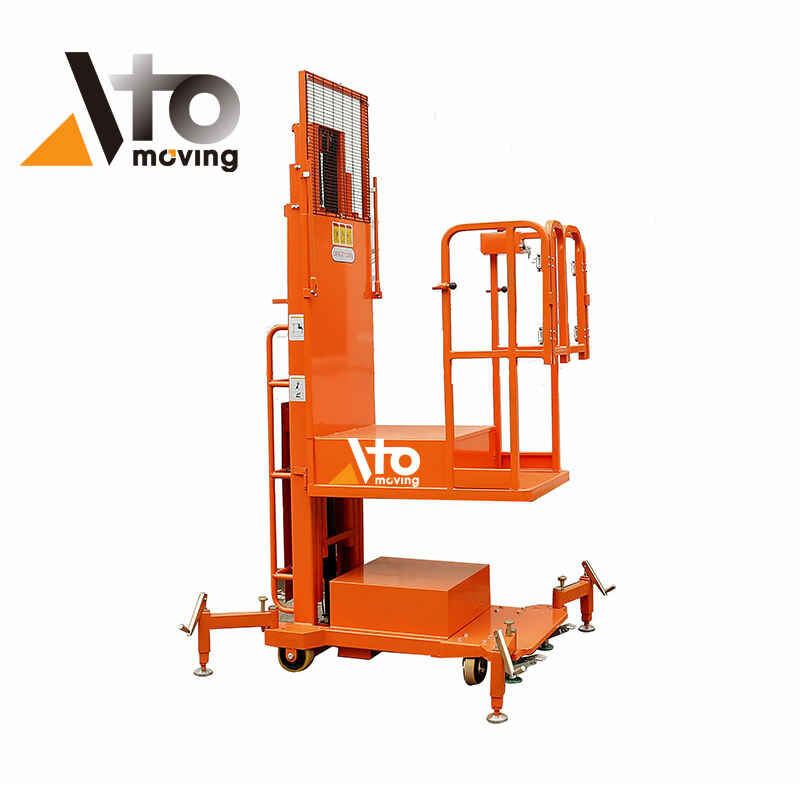
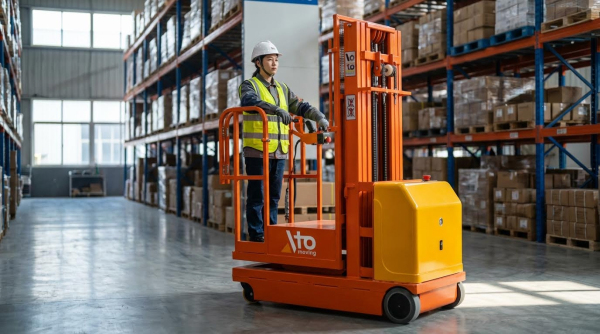
Эргономичный дизайн был разработан таким образом, чтобы большинство комплектов грузов располагались на уровне середины бедра или плеча, что уменьшало необходимость наклоняться и поднимать руки над головой. Регулируемые рабочие места, полки, соответствующие высоте, и эргономичные тележки снижали усилия при толкании и тяге, а также уменьшали неудобные позы. Инженеры проанализировали задачи с высокой повторяемостью или силой и внедрили ротацию рабочих мест, противоусталостные напольные покрытия и механические вспомогательные средства, такие как полуэлектрические комплектовщики заказов или вакуумные системы. Программы обучения закрепляли безопасные методы подъема грузов, подчеркивая близость груза к телу и скоординированный командный подъем более тяжелых коробок.
Средства индивидуальной защиты дополняли, но не заменяли эргономические инженерные решения. Типичные СИЗ для комплектации заказов включали защитную обувь с защитой пальцев ног, перчатки, устойчивые к порезам, в местах с острыми краями упаковки, и средства защиты глаз в зонах риска падения предметов. Руководители контролировали соблюдение правил и заменяли изношенное оборудование до того, как производительность снижалась. Оперативные группы связывали отчеты об инцидентах и данные о потенциально опасных ситуациях с конкретными задачами или зонами, а затем соответствующим образом обновляли процедуры обработки и планировку рабочих мест.
Оценка рисков, информационная вывеска и соблюдение нормативных требований.
Перед изменением планировки или внедрением новых схем хранения, особенно для мешков с сыпучими материалами или высоких штабелей, проводилась формальная оценка рисков. Инженеры выявляли такие опасности, как неустойчивые сваи, зоны падения, места защемления и перегруженные перекрестки, а затем применяли методы устранения, замены или инженерные меры контроля. В зонах с риском обрушения или засыпания требовались физические барьеры, ограниченный доступ и четко обозначенные зоны отчуждения. Анализ инцидентов, включая обрушения неправильно уложенных штабелей мешков, позволил определить консервативные проектные ограничения и требования к надзору.
Стандарты маркировки обеспечивали быстрое распознавание опасностей в местах с высокой проходимостью. На предприятиях использовались единые пиктограммы, цветовые коды и напольная разметка для обозначения пешеходных маршрутов, проходов для оборудования, аварийных выходов и зон, куда вход воспрещен. Адекватное освещение гарантировало видимость этикеток, предельных нагрузок на стеллажи и предупреждений на типичном рабочем расстоянии. Соблюдение правил охраны труда и применимых стандартов хранения требовало документированных проверок, этикеток с указанием допустимой нагрузки и периодических проверок стеллажей, штабелей и систем безопасности.
Автоматизация, робототехника и техническое обслуживание для комплектации заказов.
Автоматизация комплектации заказов повысила производительность, сократила ручное перемещение и стабилизировала качество на складах с большим объемом работы. Инженеры объединили системы «товар к человеку», автоматизированные системы хранения и поиска (ASRS) и робототехнику, чтобы соответствовать профилям артикулов, схемам заказов и ограничениям по занимаемой площади. Надежное техническое обслуживание и мониторинг на основе данных обеспечили бесперебойную работу и защитили капиталовложения. В этом разделе анализируются архитектурные решения, интеграция робототехники, предиктивное техническое обслуживание и экономика жизненного цикла систем комплектации заказов.
Архитектуры "товар к покупателю", автоматизированные системы поиска и хранения (ASRS) и конвейерные системы
Архитектура «товар к человеку» изменила традиционную парадигму «от комплектовщика к товару», доставляя контейнеры, коробки или ящики непосредственно к операторам. Автоматизированные системы хранения и поиска (АСРС) извлекали ящики из хранилищ высокой плотности и доставляли их на станции комплектации примерно за две минуты благодаря тщательно продуманной конструкции. Инженеры выбирали между кранами для единичной загрузки, челночными системами и кубическими хранилищами в зависимости от требуемой пропускной способности, количества артикулов и высоты здания. Конвейеры, сортировщики и вертикальные подъемники связывали АСРС с этапами перегрузки, комплектации, консолидации и отгрузки, формируя непрерывные пути потока материалов.
Конструкторы сбалансировали плотность хранения и скорость доступа, регулируя количество проходов, скорость крана, уровни челноков и емкость буфера. Автоматизированные системы хранения и комплектации заказов (ASRS) обычно обеспечивали повышение производительности примерно в пять раз по сравнению с ручным размещением товаров на полках с комплектацией вручную. Модульная архитектура позволяла постепенно расширять проходы, челноки или модули хранения по мере роста объемов заказов или изменения ассортимента товаров с B2B на B2C. Интеграция с системами управления складом гарантировала, что каждая задача по извлечению товара соответствовала стратегиям волновой, пакетной или зональной комплектации и распределению запасов в режиме реального времени.
Интеграция коботов, автоматизированных транспортных средств и робототехники для обработки кейсов.
Коллаборативные роботы (коботы), автоматизированные транспортные средства (AGV) и автономные мобильные роботы (AMR) поддерживали комплектацию заказов, отделяя транспортировку и подъем от перемещения людей. Коботы на станциях комплектации помогали с повторяющимися подъемами, переориентацией коробок и паллетированием, используя датчики силы и зрения для безопасной работы вблизи людей. AGV и AMR транспортировали коробки или контейнеры между точками разгрузки автоматизированных систем хранения и поиска (ASRS), модулями комплектации и линиями отгрузки, сокращая неэффективные перемещения. Роботизированные устройства для обработки коробок, такие как шарнирные манипуляторы с захватами, автоматизировали депаллетирование, репаллетирование и послойную комплектацию там, где вес коробок и упаковка были одинаковыми.
Для интеграции в проектирование потребовались стандартизированные интерфейсы загрузки, такие как одинаковые габариты коробок, стабильные схемы укладки и четко определенные точки передачи. Системы управления синхронизировали движения роботов со скоростью конвейера и очередями задач WMS, чтобы избежать заторов и простоев. Функции безопасности, включая контроль скорости и расстояния, лазерные сканеры и четко обозначенные зоны взаимодействия, снизили риск столкновений. Проверочные испытания подтвердили точность захвата, время цикла и безопасное расстояние остановки перед масштабированием развертывания роботов на дополнительные зоны захвата.
Программы мониторинга и прогнозирующего технического обслуживания на основе искусственного интеллекта
Система мониторинга на основе искусственного интеллекта использовала данные датчиков с двигателей, приводов, конвейеров, челночных устройств и роботов для прогнозирования отказов до того, как они остановят комплектацию заказов. Инженеры собирали данные о вибрации, температуре, потреблении тока, количестве циклов и кодах ошибок, а затем применяли аналитику для выявления аномальных закономерностей. Панели мониторинга отслеживали ключевые показатели, такие как производительность, время цикла, частота ошибок и микроостановки, выделяя оборудование, отклоняющееся от базового уровня. Прогностические модели рекомендовали целевые проверки, смазку или замену компонентов во время плановых профилактических работ.
Бригады технического обслуживания сочетали периодические профилактические работы с вмешательствами, основанными на состоянии оборудования и запускаемыми оповещениями ИИ. Системы учета рабочих заданий, связанные с платформами мониторинга, документировали проверки, ремонты и использование запчастей, замыкая цикл непрерывного совершенствования модели. Обновления микропрограммного и программного обеспечения проводились в соответствии с контролируемыми процедурами управления изменениями, чтобы избежать незапланированных простоев или потери конфигурации. Программы обучения обеспечивали возможность техническим специалистам интерпретировать диагностические данные, соблюдать процедуры блокировки и маркировки и безопасно обслуживать высокоскоростное автоматизированное оборудование.
Оптимизация затрат на протяжении всего жизненного цикла, энергопотребления и времени безотказной работы.
Анализ затрат на протяжении всего жизненного цикла автоматизированной системы комплектации заказов учитывал капитальные затраты, затраты на техническое обслуживание, запасные части, лицензирование программного обеспечения и энергопотребление в течение всего срока службы системы. Инженеры сравнивали различные сценарии, такие как ручная комплектация с помощью погрузчика , полуавтоматические конвейеры и полностью автоматизированная система хранения и поиска с использованием робототехники, применяя расчеты чистой приведенной стоимости и срока окупаемости. Энергоэффективные приводы, рекуперативное торможение подъемников и интеллектуальные режимы ожидания позволили снизить потребление электроэнергии без ущерба для производительности. Высокоплотное хранение также снизило энергопотребление здания за счет уменьшения площади, занимаемой каждой единицей хранимого товара.
Оптимизация времени безотказной работы зависела как от отказоустойчивой конструкции, так и от процедур быстрого восстановления. Резервные пути, обходные линии и параллельные станции комплектации ограничивали влияние локальных сбоев. Четко определенные протоколы эскалации, удаленная диагностика и доступ к критически важным запасным частям сокращали среднее время ремонта. Циклы непрерывного совершенствования использовали ключевые показатели эффективности, такие как общая эффективность оборудования, время выполнения внутреннего заказа и время реагирования на техническое обслуживание, для совершенствования операционных стратегий. По мере изменения структуры спроса инженеры периодически перенастраивали позиции товаров, корректировали логику управления и интервалы технического обслуживания, чтобы поддерживать баланс между производительностью, стоимостью и энергопотреблением.
Резюме и стратегические выводы для отбора дел.
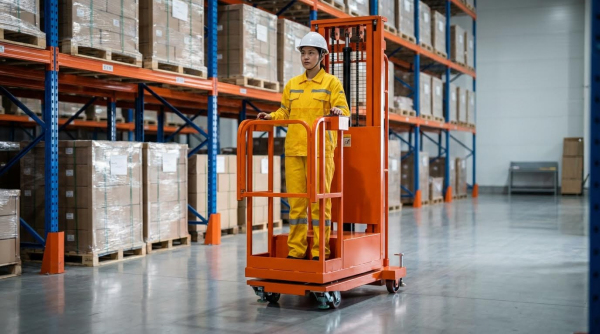
В складском управлении комплектация заказов поштучно основывалась на продуманных сочетаниях проектирования процессов, планировки и автоматизации, обеспечивающих высокую производительность при низком уровне ошибок. В отлаженных системах интегрированы понятные методы комплектации, оптимизированное размещение товаров и надежные средства контроля безопасности с управлением на основе WMS и ERP-систем. Автоматизированное хранение и поиск, системы «товар к человеку» и технологии автоматизированной комплектации повысили производительность в два-пять раз по сравнению с чисто ручными моделями, одновременно улучшив отслеживаемость и эргономику.
С точки зрения отрасли, тенденция сместилась в сторону модульной, масштабируемой автоматизации, способной гибко переключаться между профилями B2B и B2C, справляться с увеличением количества товарных позиций и поддерживать более короткие циклы обработки заказов. Робототехника, автоматизированные системы хранения и поиска (ASRS), решения для перемещения коробок и ящиков, а также передовая логика управления складом (WMS) позволили операторам перестраивать стратегии между пакетным, волновым, зональным и кросс-докинговым режимами в зависимости от изменения структуры спроса. В то же время регулирующие органы и клиенты ожидали более высоких стандартов безопасности, полной отслеживаемости продукции и стабильного уровня обслуживания, что подтолкнуло предприятия к формализации оценок рисков, политики использования средств индивидуальной защиты (СИЗ) и ключевых показателей эффективности (KPI).
Для практической реализации инженерным группам необходимо было рассматривать комплектацию заказов как системную проблему: согласовать носители информации, пути комплектации и устойчивость штабелирования с выбранными методами комплектации, а затем поверх этого добавить правила WMS, вспомогательные технологии и программы технического обслуживания. Инвестиции в предиктивное техническое обслуживание, мониторинг состояния и структурированные стратегии запасных частей обеспечивали бесперебойную работу и снижали затраты на протяжении всего жизненного цикла. Сбалансированная дорожная карта сочетала поэтапные улучшения, такие как улучшенная организация размещения товаров или эргономика, с поэтапной автоматизацией, которая сохраняла гибкость, избегала единых точек отказа и поддерживала безопасные и гуманные условия труда по мере увеличения производительности и уровня автоматизации. Такие инструменты, как полуэлектрические комплектовщики заказов , складские комплектовщики заказов и машины для комплектации заказов, стали необходимыми для модернизации этих рабочих процессов.