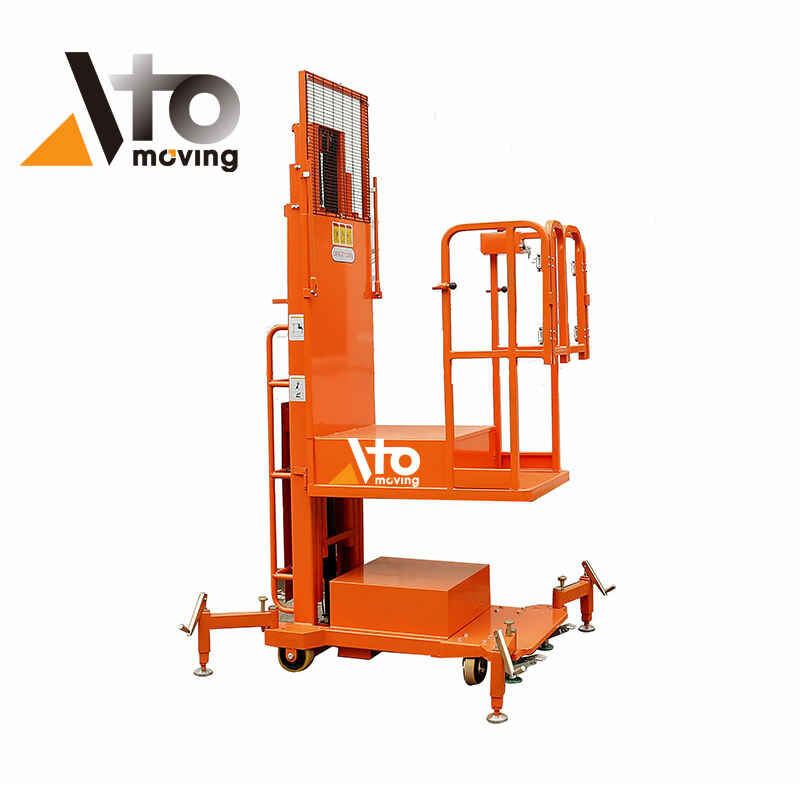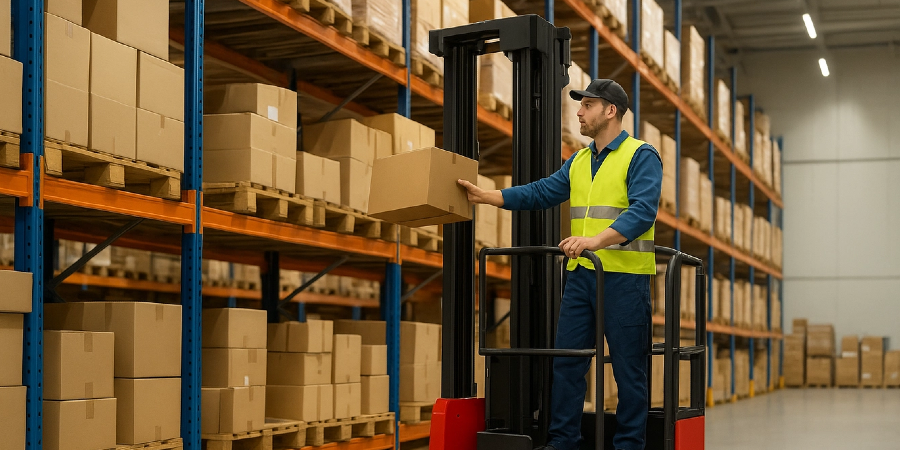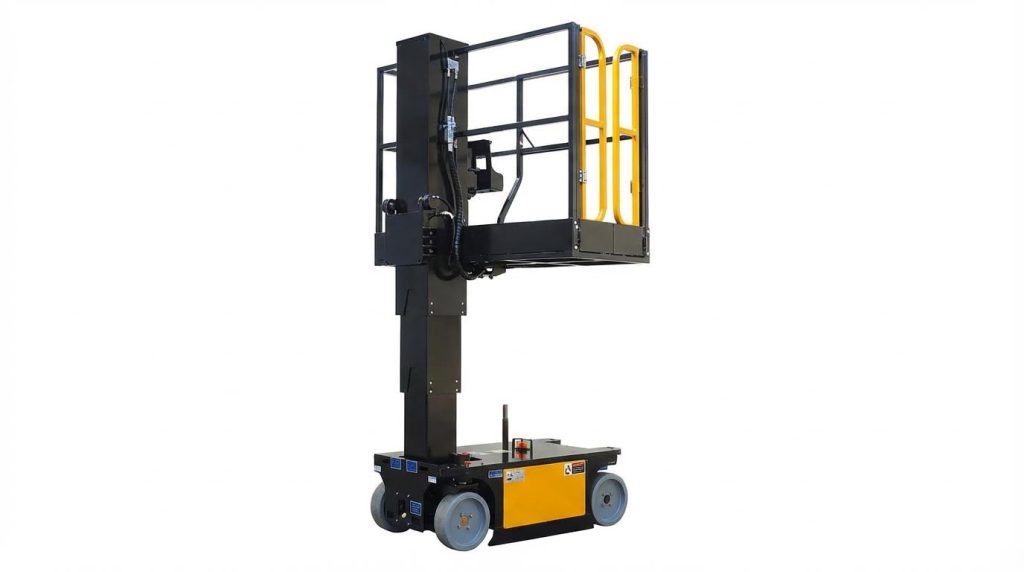
В данной статье рассматриваются стратегии повышения эффективности комплектации заказов на складе и снижения количества ошибок, охватывающие проектирование планировки, цифровое управление и автоматизацию. Подробно описывается, как проектировать зоны склада, размещение товаров и маршруты комплектации, а затем интегрировать системы управления складом (WMS), голосовое управление и аналитику для обеспечения точности в реальном времени. Также рассматриваются технологии автоматизации, такие как автономные мобильные роботы (AMR), автоматизированные системы хранения и поиска (ASRS), вертикальные подъемные модули и системы светового индикации, включая их жизненный цикл и последствия для модернизации. В заключение статьи приводится обобщение ключевых факторов, которые инженеры-логистики могут использовать для создания высокоэффективных операций комплектации заказов с низким уровнем ошибок.
Планировка инженерных складов для быстрой и точной комплектации заказов.
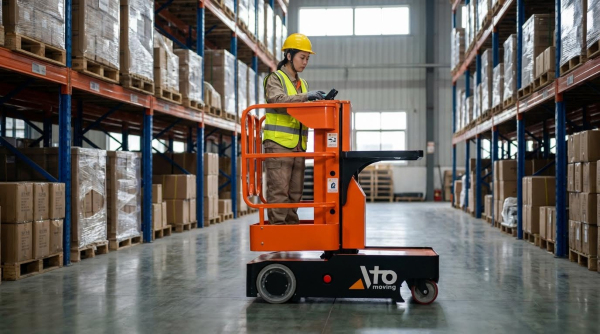
Проектирование физической планировки склада напрямую влияло на скорость комплектации заказов, частоту ошибок и затраты на рабочую силу. Высокоэффективные склады использовали четко определенные зоны, оптимизированное размещение товаров, короткие пути перемещения и эргономичные рабочие места для обеспечения повторяемых операций с низкой вариативностью. В следующих подразделах были описаны решения по планировке, которые сократили перемещения, не создающие добавленной стоимости, и обеспечили стабильную основу для цифровых и автоматизированных решений.
Зонирование, разделение возвратных потоков и проектирование потоков
Грамотно спроектированная планировка разделила зоны приема, хранения, комплектации, консолидации и отгрузки на отдельные, логически связанные зоны. Зоны комплектации были размещены вдали от зон обработки возвратов продукции, чтобы избежать смешивания проверенных и непроверенных товаров, что исторически приводило к неточностям в инвентаризации и ошибкам при комплектации. Четкий поток от приемки товаров через хранение до упаковки минимизировал перекрестное движение пешеходов, погрузчиков и автоматизированного оборудования, снижая заторы и риски для безопасности. Современные планировки также предусматривают зоны подготовки или буферные зоны для кросс-докинга или товаров с высокой скоростью оборота, что позволяет осуществлять прямую передачу в зону отгрузки без ненужных циклов размещения.
Перед определением границ зон инженеры составили карты типичных потоков заказов и объемов в пиковые периоды. Они разместили зоны комплектации с высокой пропускной способностью вблизи зон упаковки и отгрузки, чтобы сократить расстояние до места назначения. Зоны возврата включали карантинные пункты, инспекционные стенды и выделенные полосы для размещения товаров на складе под управлением системы управления складом (WMS), что обеспечивало отслеживаемость. Обозначенные указателями односторонние маршруты движения для гидравлических тележек , вилочных погрузчиков и мобильных мобильных роботов (AMR) дополнительно уменьшили конфликты с комплектовщиками и стабилизировали время в пути.
Правила размещения товаров на полках, ABC-анализ и логика пополнения запасов.
Эффективное размещение товаров на полках осуществлялось с использованием данных о спросе, размеров SKU и ограничений по обработке, что позволяло размещать товары в местах, доступных комплектовщикам с минимальными усилиями. ABC-анализ классифицировал SKU по частоте заказов или попаданию в производственные линии, размещая товары категории А в наиболее доступных местах, как правило, рядом с зонами комплектации и на эргономичной высоте от 0.7 до 1.6 м. Инженеры объединяли данные об обороте с правилами совместимости, разделяя похожие SKU и опасные материалы, чтобы уменьшить визуальную путаницу и риски, связанные с соблюдением нормативных требований. Системы размещения товаров, управляемые WMS, постоянно пересчитывали местоположения по мере изменения структуры спроса, поддерживая сезонное перераспределение товаров и внедрение новых продуктов.
Логика пополнения запасов дополняла размещение товаров на полках, защищая зоны комплектации от нехватки товара. Системы определяли минимальные и максимальные уровни, запуская автоматические задачи, когда запасы падали ниже безопасных пороговых значений, чтобы комплектовщики не прибывали на пустые места. Маршруты пополнения группировали задачи по проходам, чтобы минимизировать дополнительные перемещения и избежать помех активному комплектованию. В условиях высокой плотности или автоматизированного хранения инженеры настраивали места разрыва коробок или поддонов таким образом, чтобы хранение больших объемов эффективно подавало товары в зоны комплектации, балансируя использование объема и трудозатраты на пополнение запасов.
Оптимизация маршрута и сокращение пройденного расстояния.
Время в пути обычно составляло наибольшую долю ручного труда по комплектации заказов, поэтому проектирование маршрутов оказывало непропорционально большое влияние на производительность. Инженеры выбирали стратегии комплектации — такие как комплектация отдельных заказов, пакетная комплектация или зональная комплектация — на основе профилей заказов и количества позиций в каждом заказе. В рамках каждой стратегии программное обеспечение WMS или WES упорядочивало места хранения, чтобы избежать возврата назад, отдавая предпочтение извилистым или U-образным маршрутам, которые проходили через каждый проход один раз. На предприятиях с коробочным потоком или модулями комплектации концентрирулись товары с высокой скоростью движения вдоль кратчайших маршрутов к упаковке, что еще больше сокращало расстояние, которое необходимо пройти пешком.
В передовых системах использовалась алгоритмическая оптимизация маршрутов с учетом направления движения по проходам, характера заторов и типа оборудования. Например, для гидравлических тележек и автономных мобильных роботов требовались более широкие радиусы поворота и другие оптимальные пути, чем для комплектовщиков на тележках. Инженеры проверяли предложенные маршруты с помощью хронометражных исследований и тепловых карт исторических данных о перемещениях. Когда анализ выявлял чрезмерное количество перемещений, они перераспределяли товарные позиции, переориентировали проходы или вводили промежуточные точки консолидации, чтобы сократить среднюю длину маршрута без ущерба для точности.
Эргономика, освещение, вывески и проектирование систем безопасности.
Эргономичная компоновка обеспечивает безопасность операторов, одновременно повышая точность и скорость работы. Часто используемые предметы располагаются в основных зонах досягаемости, что позволяет избежать повторяющихся наклонов, растяжений или использования лестниц, снижая усталость и связанные с этим ошибки при комплектации заказов. Рабочие места в зонах упаковки или комплектации группируют инструменты, расходные материалы и сканеры в пределах легкой досягаемости, исключая ненужные микро-движения. Регулируемая высота рабочих столов и противоусталостное напольное покрытие дополнительно снижают нагрузку на опорно-двигательный аппарат в течение длительных смен.
Поддерживается управление освещением и визуальным контролем.
Цифровые системы: WMS, голосовая связь и точность в реальном времени.
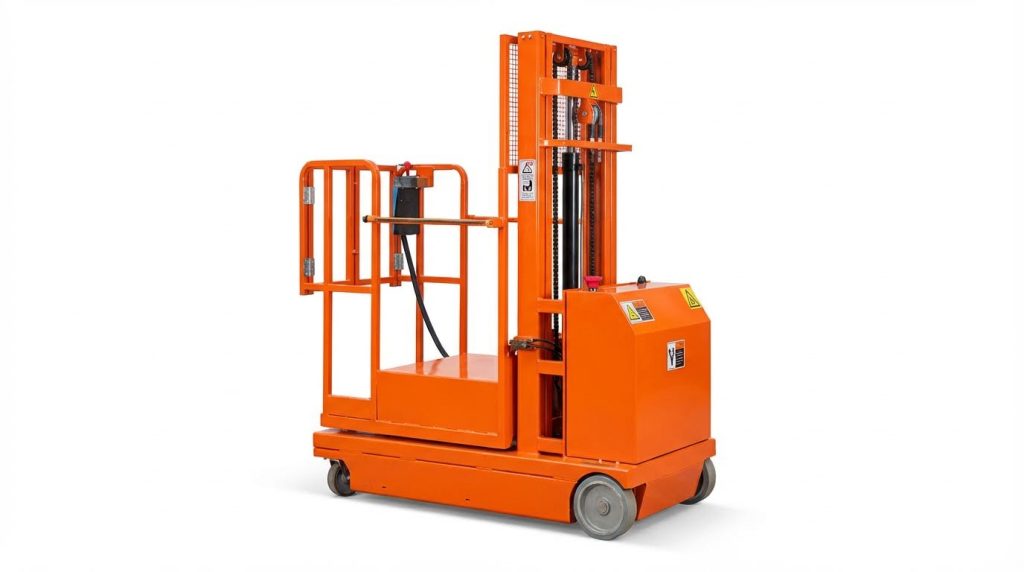
Цифровые системы легли в основу современных высокоэффективных операций по комплектации заказов. Они связали физические потоки с информационными потоками, обеспечив отслеживаемость, защиту от ошибок и непрерывную оптимизацию. Грамотно внедренные системы WMS, WES и ERP сократили количество перемещений, предотвратили дефицит товаров и стандартизировали передовые методы работы в разных сменах и на разных площадках. Голосовые, радиочастотные и сканирующие технологии в сочетании с надежной аналитикой и управлением запасами позволили складам достичь точности более 99.9% при сохранении высокой производительности.
Интеграция WMS, WES и ERP для обеспечения отслеживаемости.
Система управления складом (WMS) координировала хранение, размещение товаров на полках, стратегии комплектации и пополнения запасов в режиме реального времени. Система управления складом (WES) или уровень управления складом синхронизировала автоматизацию, такую как конвейеры, автономные мобильные роботы (AMR), автоматизированные системы поиска и хранения (AS/RS) и виртуальные складские модули (VLM), упорядочивая работу для предотвращения узких мест. Интеграция с ERP-системой обеспечивала двусторонний поток заказов, информации о состоянии запасов и основных данных, исключая ручной повторный ввод и несоответствия во времени. Эта система обеспечивала полную отслеживаемость от получения товаров до отгрузки, при этом каждое перемещение SKU фиксировалось по времени и местоположению. Видимость запасов в режиме реального времени сокращала количество потерянных товаров, дубликатов и неправильно размещенных товаров, особенно в сочетании с автоматизированным управлением запасами. Высокоплотные и автоматизированные системы, координируемые WES и WMS, предоставляли комплектовщику правильную ячейку или контейнер , обеспечивая контролируемый доступ к запасам. Такая интеграция поддерживала кросс-докинг, волновую или пакетную комплектацию и динамическое перераспределение товаров на основе моделей спроса. Это также позволило создать единый источник достоверной информации для отчетности о соответствии требованиям, обработки запросов в службу поддержки клиентов и анализа первопричин после инцидентов.
Защита от ошибок на основе голоса, радиочастот и сканирования
В системах голосового управления комплектацией заказов использовались носимые компьютеры и гарнитуры для передачи инструкций и получения устных подтверждений. Этот бесконтактный режим, не требующий постоянного внимания, позволил сократить переключение между бумажными списками, экранами и полками, что исторически приводило к ошибкам комплектации и перепутыванию количества. Внедрение голосовых систем типа Honeywell на крупных предприятиях показало снижение количества ошибок на 50–90% по сравнению с бумажными списками и на 8–25% по сравнению с радиочастотным сканированием, при точности выше 99.99%. Радиочастотные терминалы и сканеры штрих-кодов или RFID по-прежнему играли важную роль там, где требовалось визуальное подтверждение и сбор данных. Проверка на основе сканирования гарантировала соответствие выбранного артикула и количества заданной задаче, с автоматическими оповещениями о расхождениях в точке комплектации. Системы светового управления на станциях комплектации или размещения дополнительно предотвращали ошибки, указывая правильное место хранения и количество с высокой визуальной четкостью. Сочетание голосового управления, сканирования и светового управления позволило предприятиям адаптировать технологии к зонам с контролируемой температурой, опасным зонам или зонам комплектации с высокой скоростью. Эти системы также сократили время обучения новых сотрудников, которые достигли целевой производительности в течение нескольких часов или дней, а не недель. Предотвращение ошибок на этапе производства позволило избежать последующих затрат на повторную комплектацию, повторную доставку и обработку возвратов.
Определение ключевых показателей эффективности (KPI), аналитика и непрерывное совершенствование.
Цифровые системы комплектации заказов генерировали большие объемы оперативных данных с временными метками. Определение правильных ключевых показателей эффективности (KPI) было крайне важным; типичные индикаторы включали точность комплектации, количество позиций, собранных за час работы, время выполнения внутреннего заказа и процент своевременной отгрузки. Модули расширенной аналитики и панели мониторинга цепочки поставок обрабатывали эти данные для выявления узких мест, дисбаланса рабочей нагрузки и неэффективных перемещений. Функции системы управления персоналом сравнивали фактические показатели с расчетными стандартами, чтобы выявить недоиспользованные мощности или нереалистичные целевые показатели. Отображение показателей в режиме реального времени позволяло руководителям динамически перераспределять ресурсы, например, перенаправлять работников в перегруженные зоны или на срочные заказы. Анализ исторических тенденций поддерживал решения об изменении планировки, правилах размещения товаров и инвестициях в автоматизацию. Функции геймификации, такие как рейтинги или признание лучших сотрудников, повышали вовлеченность, опираясь на объективные данные, а не на субъективные впечатления. Циклы непрерывного совершенствования использовали анализ закономерностей ошибок для совершенствования обучения, стандартов маркировки и логики маршрутов комплектации. Прогнозная аналитика также поддерживала прогнозирование спроса, сезонное перераспределение товаров и планы упреждающего комплектования персонала.
Точность учета запасов, циклический подсчет и контроль складских запасов.
Точный учет запасов лежал в основе каждой стратегии цифровой комплектации заказов. Система управления складом (WMS) в режиме реального времени обновляла данные о количестве товаров при каждом поступлении, перемещении, комплектации и корректировке, снижая зависимость от периодических полных физических переписей. Программы циклической инвентаризации, основанные на ABC-классификации, позволяли проводить более частые проверки дорогостоящих или быстро реализуемых товаров. Автоматизированные системы, включая AS/RS, VLM и роботов-переносчиков товаров, обеспечивали контролируемое размещение товаров в ячейках, что минимизировало незарегистрированные касания и ошибки позиционирования. Проверка веса на конвейерах при приемке товаров осуществлялась путем сравнения заявленного и фактического веса для раннего выявления расхождений.
Автоматизация, робототехника и решения для доставки товаров клиентам.
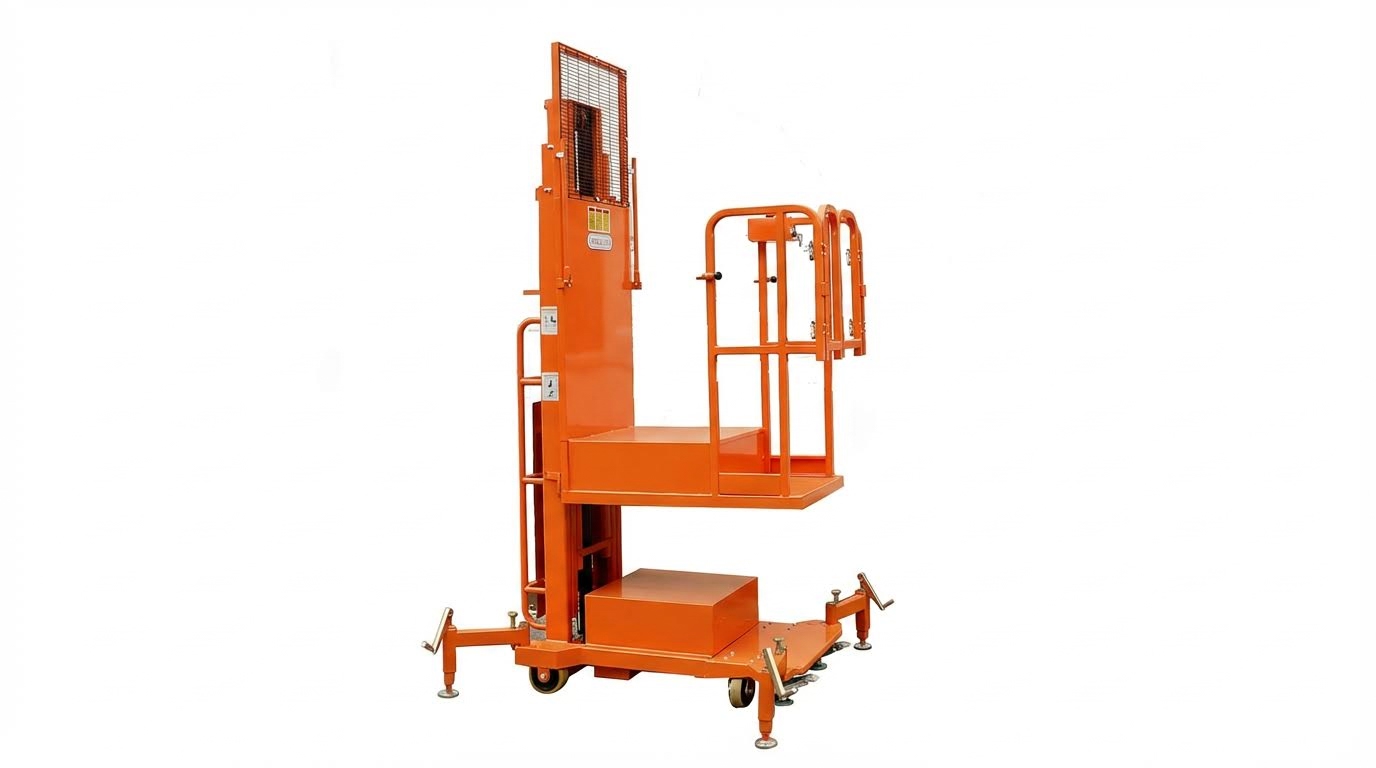
Автоматизация комплектации заказов на складе была направлена на увеличение производительности, стабилизацию качества и снижение зависимости от ручного труда. Инженеры объединили автоматизацию транспортировки, роботизированную обработку и передовое программное обеспечение для сокращения времени выполнения заказов и уменьшения расстояний, которые необходимо преодолевать пешком. Наиболее эффективные решения интегрировали механические системы с системами управления складом (WMS) для организации хранения, комплектации и пополнения запасов. Структурированное сравнение технологий помогло подобрать уровень инвестиций в соответствии с профилями товарных позиций, моделями заказов и ограничениями здания.
Конвейеры, автономные мобильные роботы (AMR), автоматизированные системы поиска и хранения (ASRS) и модули вертикального подъема.
Конвейеры создали стационарные, высоконадежные транспортные связи между приемкой, хранением, комплектацией и упаковкой. Они сократили ручную обработку и перемещения, но потребовали тщательного контроля за накоплением товаров и защитных ограждений. Автономные мобильные роботы (АМР), включая устройства «от полки к человеку» и «от поддона к человеку», обеспечили гибкую транспортировку и могли достигать 350 комплектаций в час с точностью выше 99.9%. АМР поддерживали обработку нескольких заказов, устраняли узкие места, создаваемые погрузчиками в входящих потоках, и адаптировались к сезонным пикам за счет масштабирования парка. Автоматизированные системы хранения и поиска (АСРС) и вертикальные подъемные модули (ВЛМ) использовали вертикальное пространство до 12 м, увеличивая плотность хранения почти в пять раз, сохраняя при этом точность доступа около 99.9%. В тематических исследованиях сообщалось о сокращении времени комплектации примерно на 75% на каждую задачу и значительном сокращении списаний запасов благодаря контролируемому доступу и интегрированной проверке штрих-кодов.
Pick-To-Light, Put-To-Light и управляемые рабочие процессы
Системы Pick-to-light использовали индикаторные лампы и цифровые дисплеи в местах хранения, чтобы сигнализировать операторам, какие артикулы и количество товаров следует отбирать. Эти системы снижали когнитивную нагрузку, минимизировали движения глаз между бумажными списками и полками и поддерживали скорость комплектации более 1,000 позиций в день в зонах с высокой плотностью товаров. Решения Put-to-light изменяли логику консолидации, направляя операторов на распределение отобранных товаров по нескольким заказам клиентов с помощью индикаторов местоположения. Такой подход поддерживал комплектацию партий и нескольких заказов, снижал количество ошибок сортировки и поддерживал статус заказа в режиме реального времени благодаря интеграции с WMS. Управляемые рабочие процессы объединяли световые индикаторы, сканирование штрих-кодов или RFID и программную проверку для обеспечения контроля последовательности, количества и местоположения. Поставщики сообщали о точности комплектации на уровне 99.9% и выше, а также о значительном сокращении возвратов, переделок и потерь, когда предприятия заменили бумажные накладные на процессы, управляемые световыми индикаторами и проверенные сканированием.
Коботы-ячейки, доставка товаров на дом и гибридные системы.
Ячейки коллаборативных роботов (коботов) поддерживали операторов на эргономичных рабочих местах, выполняя повторяющиеся движения по перемещению, подъему или размещению предметов. Коботы хорошо зарекомендовали себя при сборке комплектов, обработке товаров с высокой частотой и в условиях, требующих специальной одежды, где по-прежнему важна ловкость человека. Системы доставки товаров к человеку , управляемые автономными мобильными роботами (AMR), челночными роботами или виртуальными складскими машинами (VLM), доставляли контейнеры, полки или поддоны непосредственно к станциям комплектации, практически исключая необходимость ходьбы. Измеренная производительность решений «полка-к-человеку» превысила 350 комплектаций в час с точностью около 99.99%, особенно в сочетании с световым наведением и сканированием. Гибридные системы сочетали ручные стеллажи, конвейеры, автономные мобильные роботы (AMR) и стационарные стеллажи для поддонов, чтобы согласовать уровни автоматизации с частотой обработки товаров и профилями заказов. Централизованное программное обеспечение, такое как WMS или WES, координировало работу роботов, световых систем и задач человека, обеспечивая динамическое размещение товаров, чередование задач и отказоустойчивость при сбоях оборудования. Такая организация процесса позволила операторам сосредоточиться на принятии решений, повышающих ценность, в то время как автоматизация занималась транспортировкой, представлением и проверкой.
Затраты на протяжении всего жизненного цикла, масштабируемость и ограничения, связанные с модернизацией.
Для оценки автоматизации требовался полный анализ затрат на протяжении всего жизненного цикла, включая капитальные затраты, лицензии на программное обеспечение, техническое обслуживание, энергопотребление и периодические обновления. Предприятия сравнивали экономию на рабочей силе, снижение количества ошибок и восстановление занимаемой площади с периодами амортизации и ожидаемой волатильностью спроса. Модульные системы, такие как автономные мобильные роботы (AMR), виртуальные складские модули (VLM) и станции с управлением освещением, масштабировались проще, чем стационарные конвейерные сети, поскольку операторы могли добавлять роботов, модули или отсеки постепенно. Проекты модернизации существующих зданий сталкивались с ограничениями, связанными с высотой потолков, нагрузкой на пол, противопожарными нормами и шириной проходов, что ограничивало высоту автоматизированных систем хранения и поиска (ASRS) или траектории движения роботов. Инженеры часто начинали с пилотных зон, таких как высокоскоростной кластер SKU, чтобы проверить пропускную способность и интеграцию перед более широким внедрением. Гибкие архитектуры, открытые интерфейсы к системам управления складом (WMS) и ERP, а также настраиваемое программное обеспечение для рабочих процессов и аналитики снижали риск устаревания и поддерживали будущие стратегические изменения, включая аутсорсинг 3PL или рост электронной коммерции.
Краткое содержание: Ключевые рычаги для высокоэффективной комплектации заказов
Для создания высокоэффективной системы комплектации заказов требовалось одновременное внимание к планировке, процессам, персоналу и технологиям. Склады, которые перезонировали хранение, разделили возвраты, оптимизировали размещение товаров на полках с помощью ABC-анализа и сократили пути комплектации, неизменно уменьшали время перемещения и риск ошибок. Эргономично спроектированные рабочие места, адекватное освещение и четкие указатели еще больше снизили количество ошибок, вызванных усталостью, и повысили производительность.
Цифровизация стала основой точности. Интегрированные системы WMS/WES–ERP обеспечили сквозную отслеживаемость, скоординировали стратегии комплектации и позволили осуществлять контроль запасов в режиме реального времени. Голосовые, радиочастотные и сканирующие рабочие процессы исторически снижали количество ошибок на двузначные проценты, а системы KPI и аналитика превращали необработанные данные в целенаправленные действия по непрерывному совершенствованию.
Автоматизация и робототехника усилили эти преимущества там, где объемы и характеристики оправдывали инвестиции. Конвейеры, автономные мобильные роботы (AMR), автоматизированные системы хранения и поиска (ASRS) и вертикальные подъемные модули позволили увеличить скорость комплектации заказов до более чем 300 позиций в час с точностью, близкой к 99.9% или превышающей ее. Системы «товар к человеку», машины для комплектации заказов и световые индикаторы снижали когнитивную нагрузку и необходимость многочасовой ходьбы, но требовали тщательного учета затрат на протяжении всего жизненного цикла, масштабируемости и ограничений при модернизации существующих производственных площадок.
На практике наиболее устойчивые предприятия следовали поэтапной стратегии. Сначала они стабилизировали процессы и точность учета запасов, затем внедряли технологии управления и, наконец, механизацию или роботизацию в зонах наибольшего воздействия. Сбалансированный подход рассматривал автоматизацию как множитель силы для хорошо спроектированных процессов, а не как их замену. По мере ужесточения ожиданий электронной коммерции и сокращения трудовых ресурсов, предприятия, сочетавшие в себе продуманную планировку, надежное цифровое управление и выборочное внедрение автоматизации, достигали более высокого уровня обслуживания и устойчивых удельных затрат.