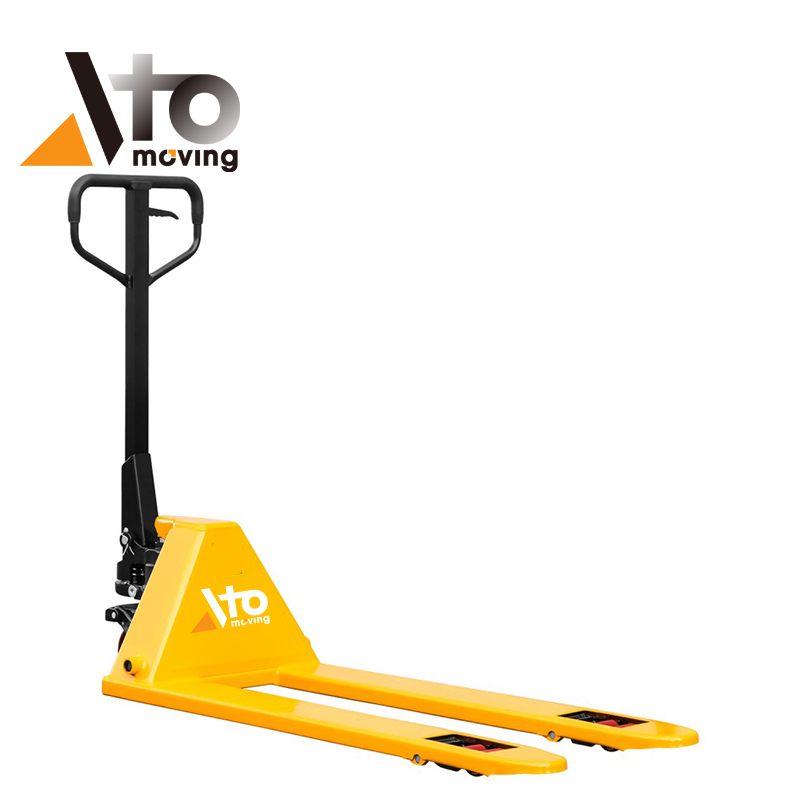
Электрические гидравлические тележки для поддонов являются важной частью механизированных промышленных погрузчиков в складских и логистических условиях. В данной статье рассматривается, как организации по стандартизации и регулирующие органы определяют их роль в более широком семействе вилочных погрузчиков. В ней подробно рассматриваются формальные классификации ITA и OSHA, основные конструктивные характеристики класса III, а также принципы безопасности и проектирования на протяжении всего жизненного цикла, регулирующие их использование. Наконец, в статье интерпретируется статус электрических гидравлических тележек класса III с точки зрения практических аспектов для спецификаций, соответствия требованиям и стратегии развития парка техники в современных операциях по обработке материалов.
Классификация вилочных погрузчиков и их применение в системах гидравлических тележек.
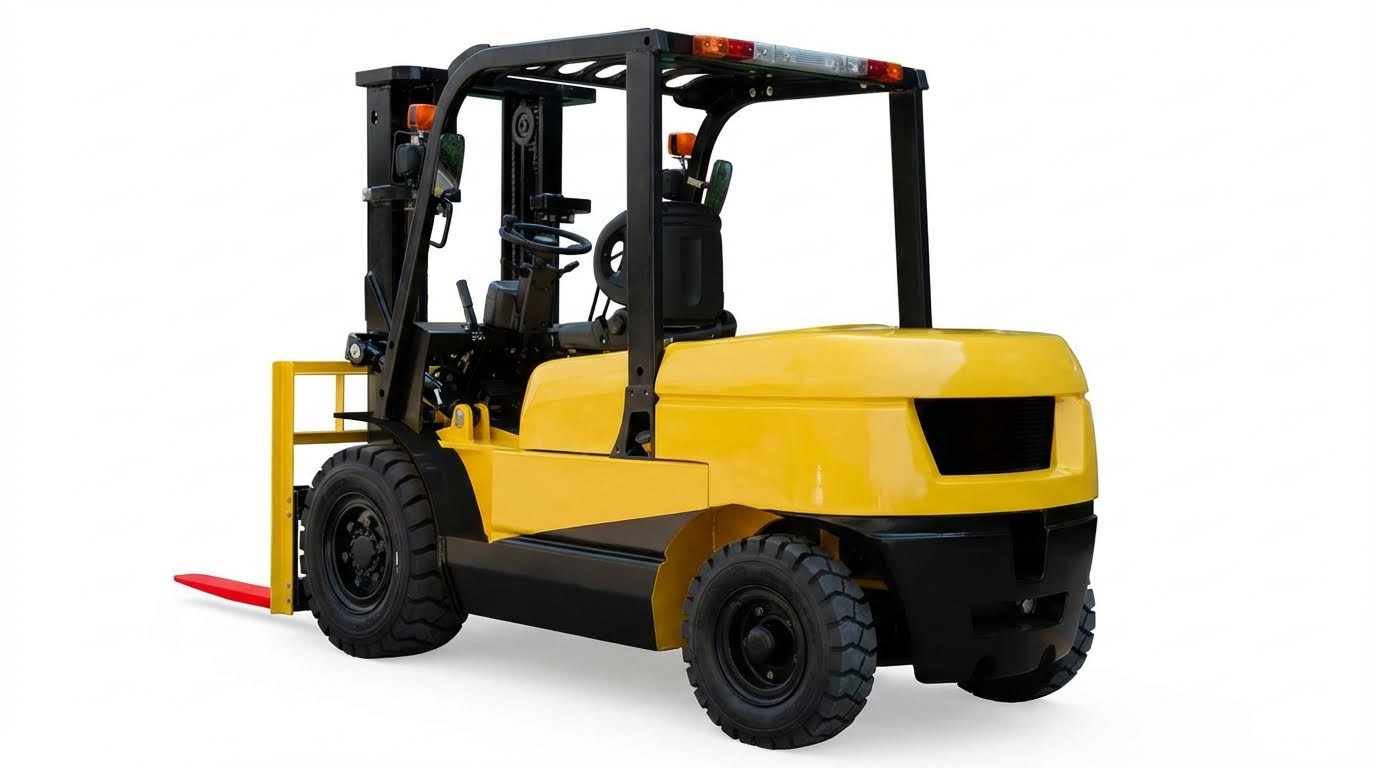
Классификационные системы вилочных погрузчиков, разработанные ITA, ISO и OSHA, определили четкие границы между типами погрузчиков. Эти системы группировали промышленные погрузчики по источнику питания, положению оператора, условиям эксплуатации и функциональной роли. Электрические тележки для поддонов вписывались в эту структуру как промышленные погрузчики с электроприводом, а не просто усовершенствованные ручные тележки. Понимание их места в классификации помогало инженерам, менеджерам по безопасности и специалистам по планированию автопарка применять правильные технические и нормативные требования.
Обзор курсов ITA и OSHA по управлению вилочными погрузчиками
Североамериканская ассоциация промышленных погрузчиков (North American Industrial Truck Association) разделила вилочные погрузчики на семь классов в зависимости от мощности, условий эксплуатации и геометрии. Класс III включал ручные электропогрузчики и ручные/сидячие тележки, в том числе гидравлические тележки , штабелеры и тягачи. Эти устройства использовали бортовые батареи, не имели кабин для оператора и, как правило, работали на гладких полах внутри помещений. OSHA придерживалась этой схемы в соответствии с 29 CFR 1910.178 и рассматривала устройства класса III как промышленные погрузчики с электроприводом. Правила OSHA требовали обучения, оценки и периодического повышения квалификации операторов для всех классов погрузчиков с электроприводом, включая класс III. Ручные гидравлические тележки не входили в эту категорию погрузчиков с электроприводом и, следовательно, не подпадали под требования сертификации операторов OSHA.
Почему электрические гидравлические тележки относятся к погрузчикам III класса?
Электрические тележки для поддонов соответствовали всем критериям, определяющим класс III. В них использовались электрические тяговые и подъемные двигатели, работающие от свинцово-кислотных или литий-ионных батарей. Операторы шли позади или стояли на небольшой платформе, а не сидели в закрытой кабине. Тележки выполняли горизонтальную транспортировку грузов на поддонах на небольшие расстояния, как правило, весом менее 3 тонн и высотой подъема менее 250 миллиметров. Их компактное шасси не имело большого противовеса, что отличало их от более мощных противовесных штабелеров . Эти характеристики соответствовали определению ITA и OSHA «ручные или ручные тележки с электродвигателем», что и обосновало их класс III.
Отличие от ручных гидравлических тележек и подъемников для поддонов
Ручные гидравлические тележки использовали ручную силу для перемещения и гидравлический подъем, поэтому стандарты не классифицировали их как промышленные погрузчики с электроприводом. Они не имели электрического привода, цепей управления и тяговых батарей, что исключало их из класса III. Складские тележки, платформы и погрузчики без подъемных механизмов обеспечивали только поддержку на ходу и не имели электропривода для подъема или встроенных вил. Электрические гидравлические тележки, напротив, сочетали в себе электропривод, электропривод для подъема и геометрию вил, разработанную для стандартных поддонов. Это сочетание оправдывало их статус вилочных погрузчиков и относило их к правилам PIT (Personal Industries Transport – погрузчики с электроприводом). Для проектирования и планирования безопасности это различие влияло на обязательства по обучению, режимы инспекций и предположения относительно размеров парка техники на складах и логистических объектах.
Конструктивные характеристики электрических тележек для поддонов III класса
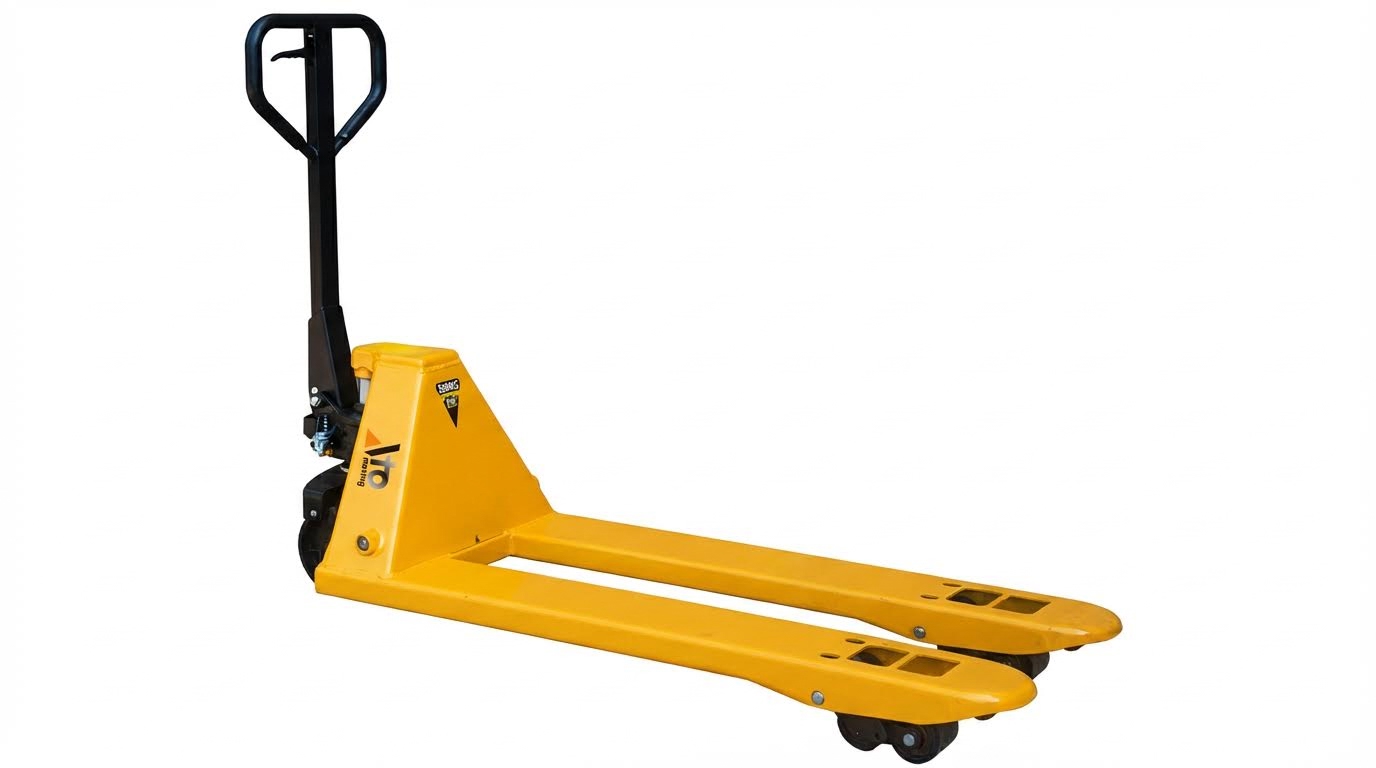
Электрические тележки для поддонов III класса имели особую архитектуру по сравнению с обычными противовесными тележками. В их конструкции приоритет отдавался коротким горизонтальным перемещениям, малой высоте подъема и компактным размерам, а не большой высоте мачты или проходимости по пересеченной местности. Понимание этих конструктивных особенностей помогало инженерам и операторам подбирать оборудование в соответствии с производительностью, геометрией проходов и нормативными требованиями.
Ограничения по источнику питания, мощности и рабочему циклу.
В гидравлических тележках III класса использовалась бортовая электропитание, исторически — свинцово-кислотные батареи, а все чаще — литий-ионные. Типичная номинальная грузоподъемность оставалась ниже 3 тонн, при этом многие складские модели имели грузоподъемность около 1.5–2.5 тонн из-за отсутствия противовеса. Максимальная высота подъема обычно не превышала 250 миллиметров, чего было достаточно лишь для преодоления неровностей пола и погрузочных площадок, а не для штабелирования на стеллажах. Режимы работы зависели от химического состава батарей, мощности зарядного устройства и графика смен; свинцово-кислотные системы требовали плановой зарядки и выравнивания, в то время как литий-ионные поддерживали частичную и случайную зарядку с меньшей деградацией. Инженеры рассчитывали емкость батарей, исходя из энергопотребления на паллето-километр, температуры окружающей среды и периодов пиковой нагрузки, чтобы избежать просадок напряжения и потери производительности в конце смены.
Положение оператора, органы управления и факторы устойчивости.
Электрические гидравлические тележки этого класса использовали конфигурации с сиденьем для оператора, а не с сидячей кабиной. Оператор управлял движением и подъемом с помощью рычага с интегрированными переключателями дроссельной заслонки, направления движения, подъема и опускания, а также звукового сигнала и аварийного реверса или кнопки управления снизу. Устойчивость обеспечивалась низким центром тяжести, малым расстоянием между центрами тяжести груза и трех- или четырехточечной компоновкой колес, а не противовесом и мачтой. Конструкторы обеспечивали продольную и поперечную устойчивость, ограничивая высоту подъема, ограничивая скорость под нагрузкой и регулируя параметры ускорения и торможения в контроллере двигателя. Запас устойчивости также зависел от длины вил, колесной базы и соотношения между суммарным центром тяжести тележки и груза и опорным многоугольником, определяемым колесами.
Функции горизонтальной транспортировки и вертикального подъема
Гидравлические тележки III класса в основном использовались для горизонтальной транспортировки грузов на короткие расстояния между доками, погрузочно-разгрузочными полосами и складскими зонами. Их гидравлические системы поднимали грузы ровно настолько, чтобы освободить поддоны от пола, а не для взаимодействия с многоуровневыми стеллажами, как это делали ричтраки или противовесные вилочные погрузчики. Такая функциональная направленность упростила конструкцию мачты, уменьшила общую высоту и позволила работать под низкими дверными проемами и конвейерами. Поскольку вертикальный подъем был минимальным, при проектировании предпочтение отдавалось компактному шасси и маневренности, а не высокопрочным секциям мачты и механизмам наклона. С точки зрения технологического процесса, эти тележки заполнили пробел между ручными гидравлическими тележками и вилочными погрузчиками большей грузоподъемности, обеспечивая подачу и выгрузку поддонов без замены вертикального погрузочно-разгрузочного оборудования.
Подходит для использования в помещениях, в чистых помещениях и в узких проходах.
Электрические гидравлические тележки идеально подходили для помещений с гладкими твердыми полами, таких как распределительные центры, производственные предприятия, фармацевтические склады и предприятия пищевой промышленности. Их электрический привод не выделял выхлопных газов и отличался низким уровнем шума, что соответствовало требованиям чистых помещений, помещений с регулируемой температурой или помещений с критически важными гигиеническими условиями. Компактное шасси и малый радиус поворота позволяли перемещаться по узким проходам, внутри прицепов и в условиях плотной погрузки/разгрузки, где более крупные погрузчики не могли безопасно развернуться. Такие конструктивные решения, как низкопрофильные вилы, кнопки регулировки скорости и точное пропорциональное управление, повышали точность позиционирования на погрузочных площадках и конвейерах. Эти характеристики делали тележки класса III эффективными там, где оптимизация пространства, ограничения по качеству воздуха и пороговые значения уровня шума для работников ограничивали использование погрузчиков с двигателями внутреннего сгорания.
Безопасность, соответствие нормативным требованиям и проектирование на протяжении всего жизненного цикла
Вопросы безопасности, соответствия нормативным требованиям и проектирования на протяжении всего жизненного цикла определяли порядок использования электрических тележек для поддонов класса III на предприятиях. Инженеры и менеджеры по безопасности учитывали нормативные требования, технические ограничения и данные о техническом обслуживании при принятии решений, касающихся парка техники. В этом разделе основное внимание уделялось квалификации операторов, инженерным средствам контроля и стратегиям управления активами, обеспечивающим безопасную и высоконадежную работу.
Правила OSHA по обучению, сертификации и инспекциям
В соответствии с разделом 29 CFR 1910.178, OSHA рассматривала электрические тележки для поддонов как промышленные погрузчики с электроприводом. Согласно этому положению, операторы должны были быть не моложе 18 лет и пройти формальное обучение, практическую подготовку и оценку на рабочем месте. Работодатели должны были сертифицировать каждого оператора и документировать дату оценки, имя инструктора и тип оборудования. Переаттестация проводилась не реже одного раза в три года или раньше после инцидента, инцидента, близкого к инциденту, или небезопасного поведения. Ежедневные проверки перед использованием были обязательными и обычно включали в себя проверку вил, звукового сигнала, тормозов, рулевого управления, органов управления, гидравлических утечек и видимых структурных повреждений. Предприятия часто использовали стандартизированные контрольные списки для подтверждения соответствия требованиям и для непосредственной передачи информации о дефектах в рабочие процессы технического обслуживания.
Режимы технического обслуживания аккумуляторов, гидравлики и колес
Программы проектирования жизненного цикла определяли интервалы технического обслуживания батарей, гидравлических систем и ходовой части в зависимости от режима работы и условий окружающей среды. Для свинцово-кислотных и литий-ионных батарей требовались правильные профили зарядки, предотвращение глубокого разряда и еженедельные или ежемесячные проверки напряжения, температуры, а для жидкостных элементов — состояния электролита. Гидравлические системы нуждались в шестимесячных проверках на наличие утечек в цилиндрах, повреждений шлангов, состояния уплотнений и загрязнения жидкости. Колеса и оси требовали частых проверок на наличие плоских участков, износа подшипников и въевшегося мусора, увеличивающего сопротивление качению. Ежемесячная смазка подшипников колес и точек поворота снижала энергопотребление и продлевала срок службы компонентов. Документированные планы профилактического технического обслуживания сокращали незапланированные простои и соответствовали требованиям OSHA к безопасному состоянию оборудования.
Меры контроля рисков для балансировки нагрузки и предотвращения опрокидывания
Электрические вилочные погрузчики класса III не имели противовесов, поэтому устойчивость зависела от правильного размещения груза и осторожного обращения. Операторы должны были соблюдать номинальную грузоподъемность, обычно менее 3 тонн, и удерживать центр тяжести груза в пределах указанного производителем расстояния. Грузы должны были равномерно распределяться между обеими вилами, а поврежденные поддоны или смещенные грузы должны были быть отмечены для переупаковки. Технические меры контроля включали низкую максимальную высоту подъема, обычно менее 250 миллиметров, и ограничения скорости, снижающие динамическую неустойчивость. Процедуры требовали полного опускания вил при движении и снижения скорости на пандусах, в зонах с высокой плотностью движения и вблизи мест стыковки с более крупными вилочными погрузчиками. На предприятиях эти правила часто сочетались с обозначением полос движения, схемами одностороннего движения и требованиями к хорошей видимости для дальнейшего снижения риска столкновений и опрокидывания.
Вопросы стоимости, времени безотказной работы и оптимизации автопарка.
Парк электрических штабелеров вносил значительный вклад в операционные расходы склада за счет потребления энергии, аккумуляторов, шин и незапланированных ремонтов. Инженерные группы, занимающиеся жизненным циклом техники, отслеживали среднее время между отказами и циклами замены аккумуляторов для оптимизации затрат на техническое обслуживание. Стратегии зарядки по мере необходимости и правильно подобранные зарядные устройства снижали нагрузку на аккумуляторы и продлевали срок их службы. Данные проверок и телематики, где это было возможно, выявляли наиболее опасные режимы отказов и агрессивные методы вождения, которые приводили к росту затрат. Оптимизация парка, основанная на фактическом спросе на горизонтальные перевозки и графиках смен, минимизировала простой оборудования и капитальные затраты. Структурированная программа класса III обеспечивала баланс между стоимостью приобретения, показателями безопасности и временем безотказной работы, гарантируя, что штабелеры оставались надежным связующим звеном между погрузочными доками, зонами подготовки грузов и складскими помещениями.
Краткое содержание: Практические последствия статуса III класса
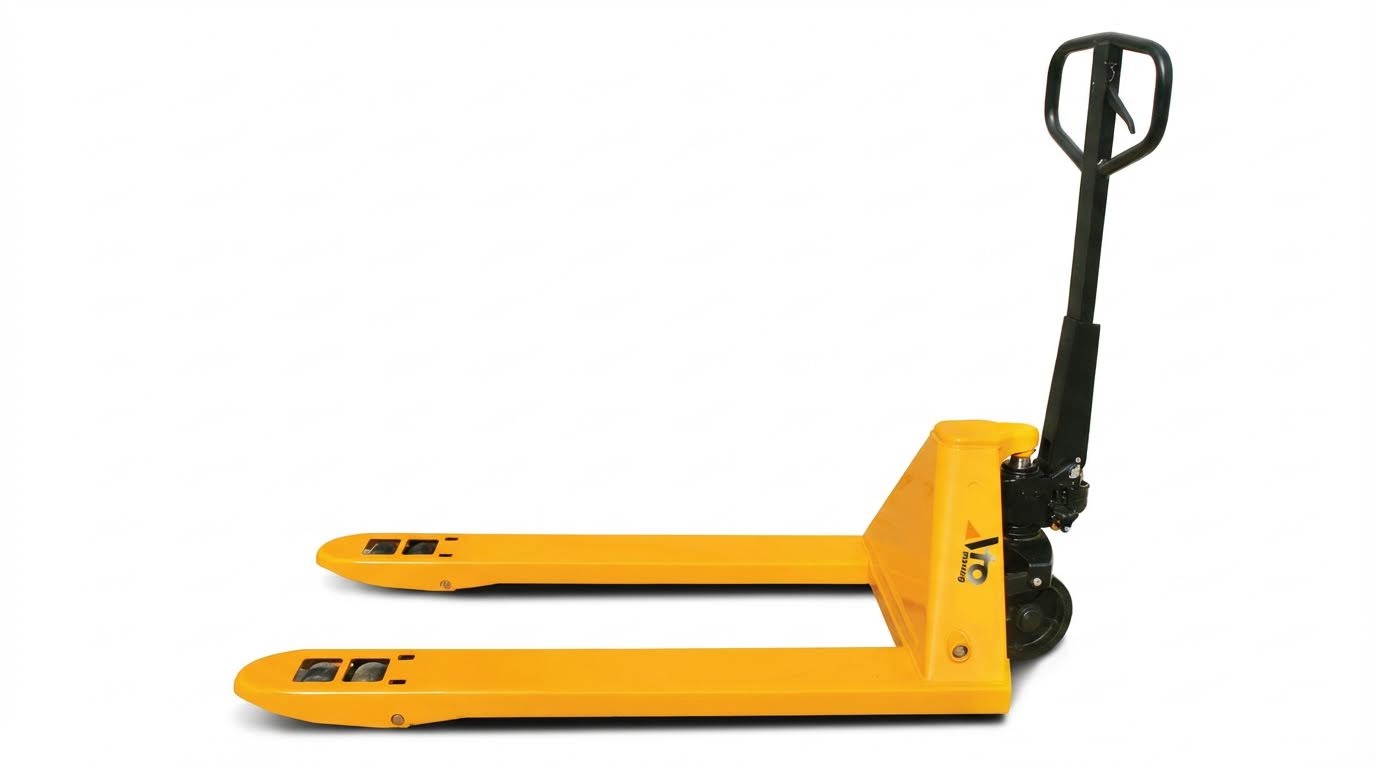
Класс III определяет электрические тележки для поддонов как промышленные погрузчики с электроприводом, имеющие определенные конструктивные и эксплуатационные характеристики. Они работают как низкоподъемные машины с горизонтальной транспортировкой, типичная грузоподъемность которых составляет менее 3 тонн, а высота подъема — менее 250 миллиметров. Компактное шасси, возможность управления с рук или стояния за рулем, а также питание от батареи делают их идеальными для плотных складских помещений. Стандарты ITA, ISO/TC110 и OSHA определяют их как вилочные погрузчики в нормативном смысле, что обязывает к обучению, проверке и техническому обслуживанию.
Эта классификация имела серьезные последствия для безопасности и соблюдения нормативных требований. OSHA рассматривала электрические тележки для поддонов как другие вилочные погрузчики в соответствии с 29 CFR 1910.178, поэтому операторы должны были проходить формальное и практическое обучение, оценку квалификации и переаттестацию каждые три года. Ежедневные проверки перед использованием, структурированное техническое обслуживание батарей, гидравлики и колес, а также документированные меры контроля рисков для обеспечения устойчивости груза не были необязательными; они являлись базовыми требованиями. Организации, внедрившие эти процессы, добились снижения количества инцидентов и увеличения срока службы оборудования.
С точки зрения проектирования и эксплуатации, статус погрузчиков класса III уточнил роль электрических паллетных тележек в автопарке. Они использовались для перемещения паллет на короткие расстояния, погрузочно-разгрузочных работ и подготовки грузов, в то время как погрузчики более высокого класса выполняли вертикальное хранение и погрузочно-разгрузочные работы на открытом воздухе. Такое разделение позволило оптимизировать размеры оборудования, снизить энергопотребление и минимизировать шум и выбросы в чувствительных средах, таких как предприятия пищевой и фармацевтической промышленности. Будущие тенденции указывают на более широкое использование литий-ионных батарей, более интеллектуальных зарядных устройств и телематического мониторинга для увеличения времени безотказной работы и обеспечения технического обслуживания по состоянию. В то же время, более жесткий регуляторный контроль за компетентностью операторов и безопасностью батарей, вероятно, сохранится, что потребует инженерных средств контроля, четких процедур и периодического переобучения для поддержания производительности и соответствия требованиям автопарков погрузчиков класса III.