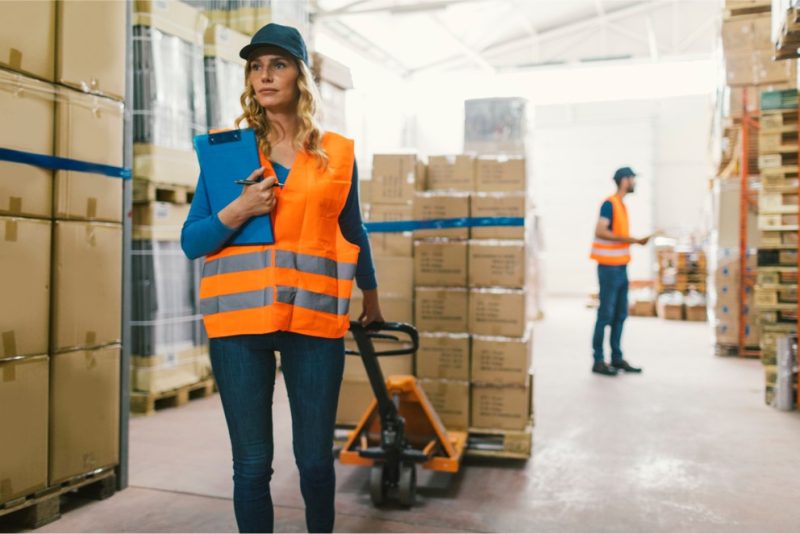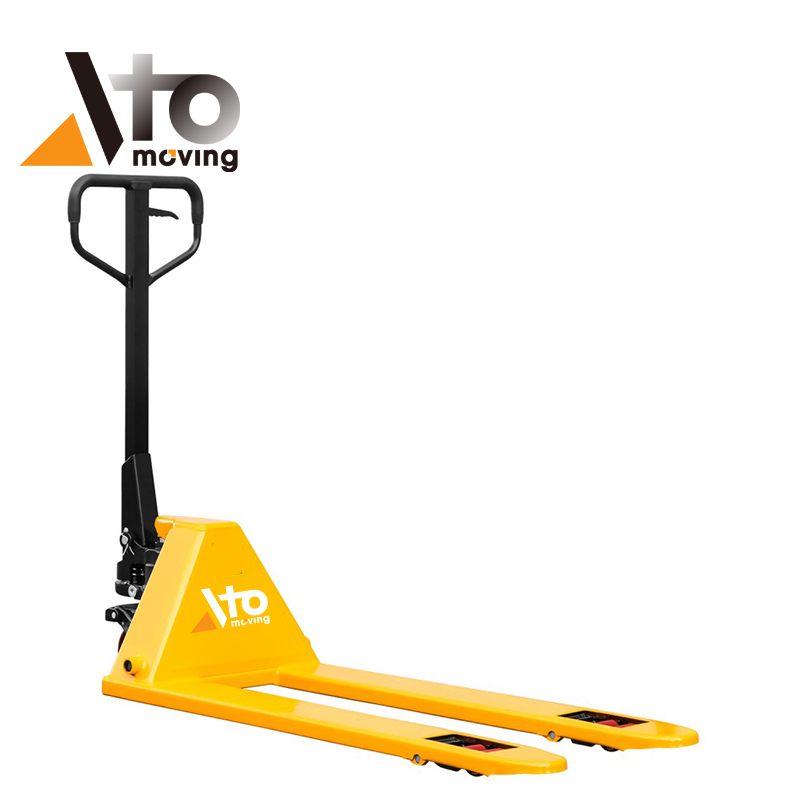
Электрические гидравлические тележки заполнили пробел между ручными тележками и вилочными погрузчиками, обеспечивая быстрое и легкое перемещение тяжелых грузов на поддонах. В этой статье объясняются их основные функции и принципы работы, от ключевых компонентов и режимов управления до грузоподъемности и устойчивости по сравнению с другим оборудованием.
Далее в статье подробно описываются безопасные процедуры эксплуатации и методы, соответствующие требованиям OSHA, включая проверки перед использованием, работу на полу, использование пандусов и сертификацию операторов. Раздел, посвященный техническому обслуживанию, охватывает процедуры осмотра, уход за батареями, обслуживание гидравлической системы и новые инструменты, такие как телематика и цифровые двойники. Наконец, в статье обобщаются передовые методы и приводятся рекомендации по выбору оборудования, соответствующего типу, вместимости и характеристикам конкретных складских и промышленных применений.
Основные функции и принципы работы
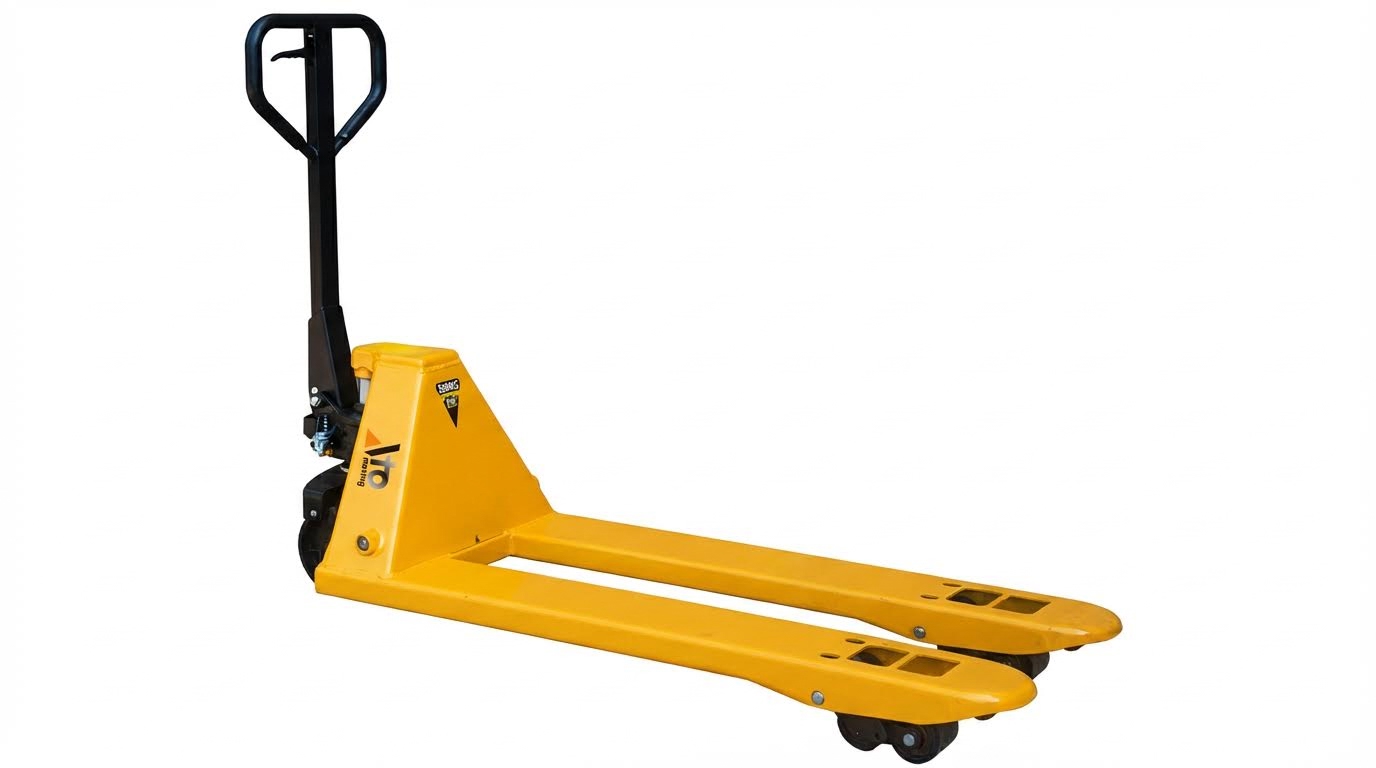
Электрические гидравлические тележки для поддонов использовали тяговое усилие и гидравлические подъемные системы для эффективного перемещения грузов на поддонах в ограниченных складских помещениях. Их основная функция заключалась в перемещении грузов на короткие и средние расстояния с минимизацией усилий оператора и нагрузки на опорно-двигательный аппарат. Они заполнили пробел в возможностях между чисто ручными тележками для поддонов и противовесными вилочными погрузчиками, обеспечивая более высокую производительность при меньших капитальных затратах и требованиях к обучению при правильном использовании.
Основные компоненты электрических штабелеров
Электрические тележки для поддонов объединяли три основные подсистемы: шасси и вилочный узел, тяговый и рулевой механизм, а также гидравлический подъемный контур. Шасси имело конические вилы, соответствующие стандартным поддонам, обычно длиной около 1150 мм и с низкопрофильными наконечниками для удобного доступа. Электродвигатель в ведущем колесе обеспечивал тягу, управляемую дроссельной заслонкой, расположенной на рулевой колонке. Компактный гидравлический силовой агрегат, приводимый в движение электродвигателем и насосом, поднимал и опускал вилы с помощью подъемного цилиндра. Аккумуляторная батарея, часто свинцово-кислотная или литий-ионная, обеспечивала хранение энергии и располагалась в защищенном отсеке для удобства обслуживания. Устройства безопасности включали аварийную кнопку реверса, звуковой сигнал, доступ с помощью ключа или PIN-кода, а на многих моделях — бортовую диагностику кодов неисправностей и подсказки по профилактическому техническому обслуживанию.
Режимы управления: рация, управление с помощью оператора и платформенный тип.
Режим управления определял, как оператор взаимодействует с машиной, и существенно влиял на производительность и профиль риска. При использовании гидравлических тележек с ручным управлением оператор должен был идти впереди или рядом с погрузчиком, держась за рулевое колесо и используя большой палец или поворотный рычаг для управления скоростью и направлением. Версии с сиденьем для оператора дополнительно оснащались фиксированной или складной платформой и поручнями, позволяя оператору стоять на погрузчике во время длительных поездок, продолжая при этом управлять им с помощью рулевого колеса. Гибридные версии с платформой или «ручной платформой и сиденьем для оператора» позволяли использовать как режим ходьбы, так и режим езды, повышая гибкость при работе на смешанных расстояниях. В каждой конфигурации блок управления объединял функции подъема, опускания, звукового сигнала и аварийного реверса, а стандарты требовали от оператора поддержания хорошей видимости и устойчивого положения относительно груза и направления движения.
Грузоподъемность, устойчивость и центр тяжести
Производители указывают максимальную грузоподъемность электрических тележек для поддонов, обычно от 1500 до 4000 кг, определяемую при заданном расстоянии между центрами тяжести груза. Номинальная грузоподъемность предполагала стандартный поддон с равномерной нагрузкой и горизонтальным центром тяжести, часто на расстоянии 600 мм от пятки вил для распространенных моделей. Устойчивость зависела от того, чтобы суммарный центр тяжести тележки и груза оставался в пределах треугольника устойчивости, образованного ведущим колесом и опорными роликами. Перегрузка, высокая штабелировка на поддоне или смещение центра тяжести приводили к смещению центра тяжести и снижению боковой и продольной устойчивости. Операторам необходимо было удерживать вилы на минимальной высоте, обеспечивающей отрыв от пола, избегать резкого ускорения или торможения и двигаться вилами вверх по склону, чтобы поддерживать сцепление с поверхностью и предотвратить неконтролируемое откатывание.
Сравнение ручных, электрических домкратов и небольших вилочных погрузчиков.
Ручные гидравлические тележки полагались исключительно на ручную силу для перемещения грузов и ручной насос для подъема, что ограничивало практические грузоподъемность и дальность перемещения, но снижало затраты на приобретение и техническое обслуживание. Электрические гидравлические тележки добавили в конструкцию привод и гидравлический подъем, что позволило часто перемещать грузы весом в несколько тысяч килограммов с меньшей утомляемостью оператора и более высокой частотой циклов. Они оставались компактными, имея меньшую общую высоту, чем небольшие вилочные погрузчики, что делало их подходящими для прицепов, узких проходов и мезонинов с низким потолком. Небольшие электрические вилочные погрузчики или штабелеры предлагали большую высоту подъема, часто до 6 м, и лучшие возможности штабелирования грузов, но требовали более тщательной подготовки оператора и более строгих мер по обеспечению устойчивости. Во многих складах ручные тележки использовались для легких, нечастых перемещений, электрические гидравлические тележки — для горизонтальной транспортировки тяжелых поддонов, а вилочные погрузчики или ричтраки — для вертикального хранения и работы на высоких стеллажах.
Правила безопасной эксплуатации и соответствие требованиям OSHA
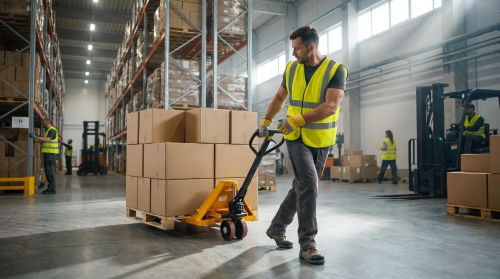
Безопасная эксплуатация электрических погрузчиков основывалась на структурированных процедурах, соответствующих требованиям OSHA к электрическим промышленным погрузчикам. На предприятиях учитывались особенности конструкции оборудования, поведение оператора и организация движения для контроля рисков. Письменные процедуры и контрольные списки помогли стандартизировать и обеспечить единообразие рабочих процессов во всех сменах и на разных участках.
Предварительная проверка перед использованием, подготовка рабочего места и средства индивидуальной защиты.
Перед каждой сменой операторы проводили визуальный и функциональный осмотр. Они проверяли вилы на наличие изгибов, трещин или сколов краски, колеса и ролики на наличие плоских участков или повреждений, а также гидравлическую систему на наличие утечек. Они убеждались в исправности рулевого управления, дроссельной заслонки, органов управления подъемом/опусканием, звукового сигнала, аварийного выключателя заднего хода и тормоза. Они подтверждали, что зарядное устройство отключено, кабели не повреждены, а индикаторы показывают достаточный заряд.
Подготовка рабочего пространства позволила минимизировать риски столкновений и спотыканий. Операторы очистили пути перемещения от мусора, неплотно упакованных материалов и препятствий, а также убедились, что пол сухой и не скользкий. Они оценили ширину прохода, пространство для поворота и высоту потолка для запланированного маршрута, включая пандусы и дверные проемы. Они выбрали поддоны в хорошем состоянии, без сломанных досок, и подобрали вес и габариты груза в соответствии с номинальной грузоподъемностью и длиной вил.
OSHA требовала наличия обученного, уполномоченного персонала и соответствующих средств индивидуальной защиты (СИЗ). Типичные СИЗ включали защитную обувь с защитой пальцев ног, светоотражающие жилеты в зонах с интенсивным движением и перчатки при работе с тяжелыми грузами. На предприятиях также добавлялись средства защиты глаз или слуха в тех случаях, когда оценка рисков выявляла опасность ударов или шума. Руководители обеспечивали блокировку или маркировку оборудования, когда проверки выявляли небезопасные условия.
Пошаговая последовательность действий на полу
Операторы подъезжали к поддону строго по прямой линии и выравнивали вилы с отверстиями поддона. Они полностью опускали вилы перед въездом, затем двигались или толкали прямо, пока вилы полностью не оказывались под поддоном, а груз не располагался по центру над вилами. Они поднимали груз только на расстояние, достаточное для обеспечения дорожного просвета, оставаясь в пределах допустимой грузоподъемности и устойчивости погрузчика. Затем оператор располагался немного сбоку и позади рулевого механизма, чтобы сохранить обзор и избежать защемления.
Скорость передвижения оставалась низкой, особенно при работе с тяжелыми или высокими грузами. Операторы, по возможности, толкали, а не тянули, чтобы уменьшить нагрузку и улучшить управляемость, но шли впереди и сбоку при использовании механизированного движения, как это рекомендуется во многих инструкциях по эксплуатации электрических погрузчиков . Они обеспечивали устойчивость груза, избегали резких изменений дроссельной заслонки и полностью останавливались перед изменением направления движения. Повороты руля были плавными, чтобы предотвратить боковое смещение груза.
В пункте назначения операторы устанавливали поддон ровно на месте хранения. Они медленно опускали вилы, чтобы поддон ровно расположился на полу или опоре стеллажа, следя за тем, чтобы он не качался и не был неустойчивым. После того, как груз был полностью зафиксирован, они полностью опускали вилы и выезжали на погрузчике прямо назад. Затем они возвращали вилы в опущенное положение для движения без груза и парковались на специально отведенном месте по завершении работы.
Пандусы, перегруженные проходы и пешеходное движение
Для обеспечения управляемости и устойчивости на пандусах и склонах требовалось особое расположение. Операторы перемещались с грузом в соответствии с рекомендациями или следовали правилам производителя и условиям на площадке для движения вниз по склону, особенно при работе с высокими или двухъярусными грузами. Они поддерживали низкую скорость, избегали поворотов на склонах и никогда не превышали допустимый уклон для гидравлической тележки . На вершинах и у подножиях пандусов они уступали дорогу, высматривая пешеходов и другое оборудование.
В узких проходах операторы еще больше снижали скорость и увеличивали дистанцию до впереди идущего транспортного средства. Они использовали звуковой сигнал на перекрестках и в слепых поворотах, а также поддерживали четкую видимость вокруг груза, корректируя направление движения или ориентацию груза. Они избегали обгона другой техники в узких проходах и соблюдали одностороннее движение там, где оно было предусмотрено. Стандарты поддержания порядка ограничивали размещение грузов на проезжей части.
Безопасность пешеходов зависела от соблюдения дистанции и коммуникации. На объектах были обозначены пешеходные дорожки, переходы и запретные зоны вокруг погрузочных площадок. Операторы всегда были готовы остановиться, никогда не допускали пассажиров на гидравлические тележки и избегали отвлекающих факторов, таких как мобильные устройства. Они соблюдали скоростные ограничения на объекте и полностью останавливались перед пешеходами на переходах, устанавливая по возможности зрительный контакт, прежде чем продолжить движение.
Обучение, сертификация и документация операторов
OSHA классифицировала электрические тележки для поддонов как промышленные погрузчики с электроприводом, поэтому работодатели должны были обучать и сертифицировать операторов. Обучение охватывало особенности конкретных моделей погрузчиков, органы управления, таблицы грузоподъемности и устройства безопасности, а также условия на рабочем месте, такие как пандусы, погрузочные доки и схемы движения транспорта. Практические занятия подтверждали, что операторы могут проводить осмотры, перемещать грузы и безопасно передвигаться по территории.
Техническое обслуживание, надежность и затраты на протяжении всего жизненного цикла
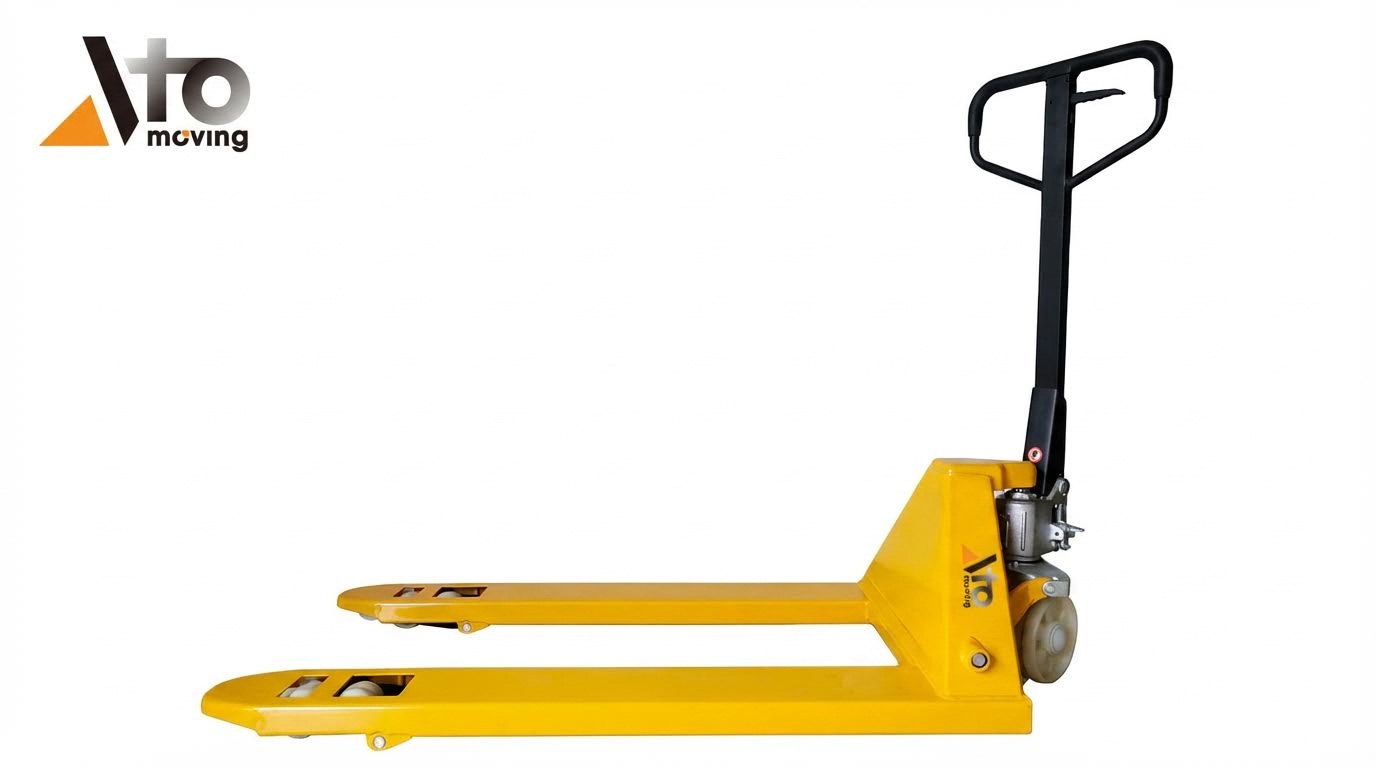
Эффективное техническое обслуживание электрических тележек для поддонов напрямую влияло на время безотказной работы, безопасность и общую стоимость владения. Структурированные процедуры осмотра, правильное управление батареями и базовый уход за гидравлической системой снижали количество незапланированных отказов и продлевали срок службы компонентов. Современные автопарки все чаще используют телематику и цифровые инструменты для перехода от реактивного к превентивному техническому обслуживанию, повышая надежность и оптимизируя интервалы между сервисными работами.
Ежедневные, еженедельные и ежегодные плановые проверки
Перед началом каждой смены проводилась ежедневная проверка, в ходе которой особое внимание уделялось элементам, имеющим решающее значение для безопасности. Операторы визуально осматривали вилы на предмет изгибов, трещин или сколов краски, что указывало на перегрузки или удары. Они проверяли колеса и ролики на наличие плоских участков, сломанных кромок и свободного вращения, а также прислушивались к посторонним шумам во время движения вперед и назад. Органы управления, аварийная остановка и любые «кнопочные» переключатели реверса должны были надежно функционировать перед началом работы.
Еженедельные проверки включали более тщательную проверку механической и гидравлической целостности. Техники проверяли уровень гидравлического масла по заводским меткам и осматривали шланги, цилиндры и фитинги на наличие внешних следов масла, указывающих на утечки. Они проверяли работу подъемного и опускающего механизмов под небольшой нагрузкой, чтобы убедиться в плавном и контролируемом движении без вибраций или смещения. Проверки также касались работы тормозов, электрических разъемов и видимых повреждений изоляции кабелей.
Ежегодные проверки обычно проводились в соответствии со стандартами, такими как FEM 4.004, для промышленных погрузчиков. Квалифицированный инспектор оценивал конструктивные элементы, сварные швы, мачты или подъемные механизмы, а также устройства защиты от перегрузки, если таковые были установлены. Электрические системы, включая разъемы аккумуляторов и зарядные устройства, проходили проверку изоляции и работоспособности. Документированные ежегодные проверки обеспечивали соблюдение законодательства и требований страховых компаний, а также помогали планировать замену компонентов до того, как они выйдут из строя.
Уход за батареей, зарядка и энергоэффективность
Состояние батарей сильно влияло на производительность и стоимость жизненного цикла электрических тележек для поддонов . Операторы ежедневно осматривали батареи на предмет повреждений корпуса, ослабленных клемм и признаков вздутия или протечки. Регулярная очистка клемм и разъемов удаляла пыль и коррозию, которые в противном случае увеличивали бы сопротивление и тепловыделение. Техники заменяли изношенные батареи при появлении потери емкости или частых срабатываний сигнализации о пониженном напряжении.
Правильная техника зарядки зависела от химического состава аккумулятора, но всегда была направлена на предотвращение глубокого разряда. В случае свинцово-кислотных систем операторы заряжали аккумулятор полностью и избегали повторных коротких «случайных» зарядок, если производитель этого не разрешал. Литиевые системы лучше переносили частичную зарядку, но все же выигрывали от предотвращения полного разряда. Хранение грузовиков в прохладных, сухих местах снижало тепловую нагрузку на батареи и электронику и повышало энергоэффективность.
Энергоэффективная работа также зависела от поведения оператора. Плавное ускорение, низкие скорости движения и минимизация ненужных поездок снижали пиковые нагрузки и потребление энергии. Менеджеры автопарка могли подбирать грузоподъемность грузовиков и мощность двигателей в соответствии с типичными нагрузками, а не экстремальными случаями, что повышало общую эффективность. Периодический анализ настроек зарядного устройства и качества электроэнергии в сети помогал поддерживать оптимальные профили зарядки и срок службы батарей.
Обслуживание гидравлических систем и простой ремонт.
Гидравлическая система обеспечивала подъемное усилие и требовала чистого масла и герметичных контуров. В ходе плановых проверок проверялось наличие масла на полу, влажных штоков цилиндров и загрязненных пылезащитных уплотнений, указывающих на утечку или износ. Низкий уровень масла приводил к медленному подъему, неполному ходу или шумной работе. Техники доливали гидравлическое масло указанного класса до нижнего края заливного отверстия и проверяли правильность установки уплотнений.
Попадание воздуха в гидравлический контур приводило к вялому подъему или плохому контролю при опускании. Операторы часто могли прокачать систему без специальных инструментов, подняв грузовик без груза, переведя рычаг управления в положение опускания и несколько раз нажав на рукоятку. Если опускание оставалось нестабильным, они регулировали клапан опускания в соответствии с руководством по эксплуатации, используя соответствующие гаечные ключи и отвертки. После прокачки они проверяли плавное и контролируемое опускание под испытательной нагрузкой.
Замена колес и роликов представляла собой еще один распространенный простой ремонт. Специалисты по техническому обслуживанию безопасно укладывали грузовик на бок, снимали шплинты или стопорные кольца и заменяли изношенные ролики новыми, смазанными. Правильная установка шайб и прокладок обеспечивала выравнивание и распределение нагрузки. Своевременная замена изношенных колес предотвращала повреждение пола, вибрацию и увеличение нагрузки на приводной двигатель.
Прогнозируемое техническое обслуживание, телематика и цифровые двойники
Современные телематические системы на гидравлических тележках собирали данные о часах использования, пройденных расстояниях, ударах и режимах зарядки. Менеджеры автопарка использовали эти данные для планирования технического обслуживания на основе фактических рабочих циклов, а не фиксированных календарных интервалов. Датчики ударов выявляли зоны высокого риска или операторов, что позволяло проводить целенаправленное обучение и улучшать компоновку. Анализ батарей выявлял погрузчики с аномальными кривыми разряда или перегревом, что позволяло принимать упреждающие меры.
Подходы к прогнозируемому техническому обслуживанию объединяли данные датчиков с аналитическими моделями. Алгоритмы выявляли ранние отклонения в потреблении тока, времени подъема или вибрации, которые коррелировали с износом подшипников, деградацией гидравлической системы и т.д.
Краткое изложение передового опыта и руководящих принципов отбора.
Безопасная и эффективная эксплуатация гидравлических тележек для поддонов основывалась на дисциплинированных процедурах, правильном выборе оборудования и структурированном техническом обслуживании. С технической точки зрения, передовая практика начиналась с подбора номинальной грузоподъемности, длины вил и конфигурации в соответствии с самой тяжелой и крупной тележкой и геометрией прохода, при этом необходимо было поддерживать запас прочности не менее 10–20% от допустимой нагрузки. Операторы должны были проводить формальные проверки вил, колес, гидравлики, органов управления и предохранительных устройств перед использованием, а затем следовать согласованной последовательности действий: полное опускание вил для включения, полное вставление вил, контролируемый подъем до минимальной безопасной высоты, низкая скорость движения и плавное замедление. Предприятия, работающие на склонах или в местах с интенсивным движением, получали выгоду от четких правил для пандусов, ограничений скорости и пешеходного движения, соответствующих требованиям OSHA к гидравлическим тележкам и специфической для данного объекта подготовке персонала.
С точки зрения выбора, погрузчики с ручным управлением подходили для коротких маршрутов с низкой интенсивностью работы, погрузчики с сиденьем оператора или платформенные погрузчики — для более высокопроизводительных или дальних перевозок, а небольшие вилочные погрузчики — для штабелирования на высоте. Анализ затрат на протяжении всего жизненного цикла должен был включать замену батарей, плановые проверки, обслуживание гидравлики и время простоя, а не только цену покупки. Организации, внедрившие структурированные ежедневные и еженедельные проверки, ежегодные проверки в соответствии со стандартом FEM и документированные корректирующие действия, как правило, достигали более высокой доступности и более длительного срока службы. В перспективе телематика, мониторинг состояния и цифровые двойники позволили планировать техническое обслуживание на основе данных, оптимизировать схемы зарядки и лучше подбирать размеры парка техники. Внедрение этих технологий при сохранении обучения операторов и дисциплины в основе обеспечивало сбалансированный путь к более безопасной и экономичной обработке паллет на протяжении всего жизненного цикла оборудования.