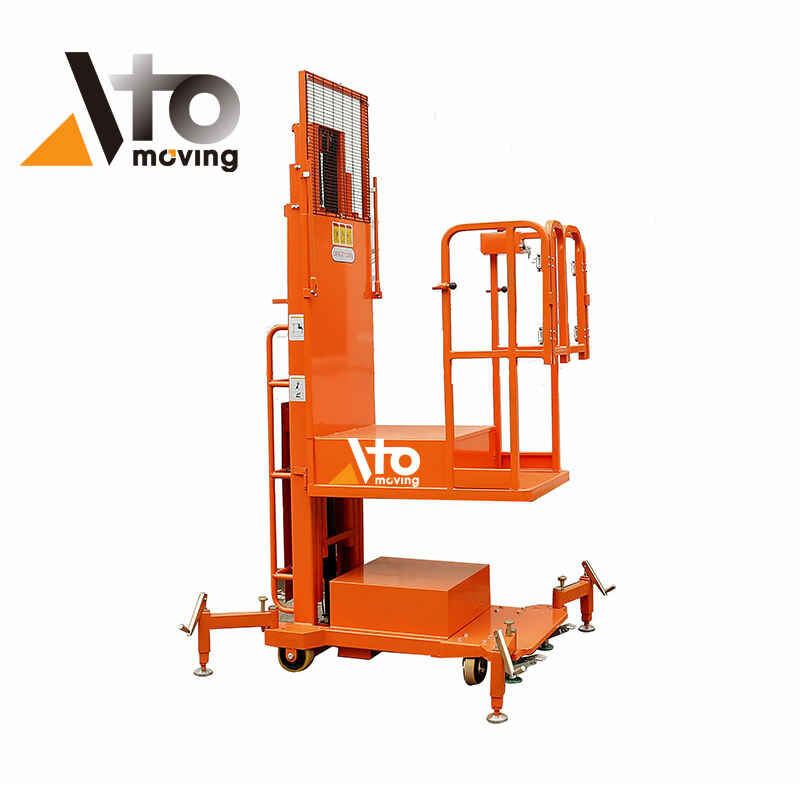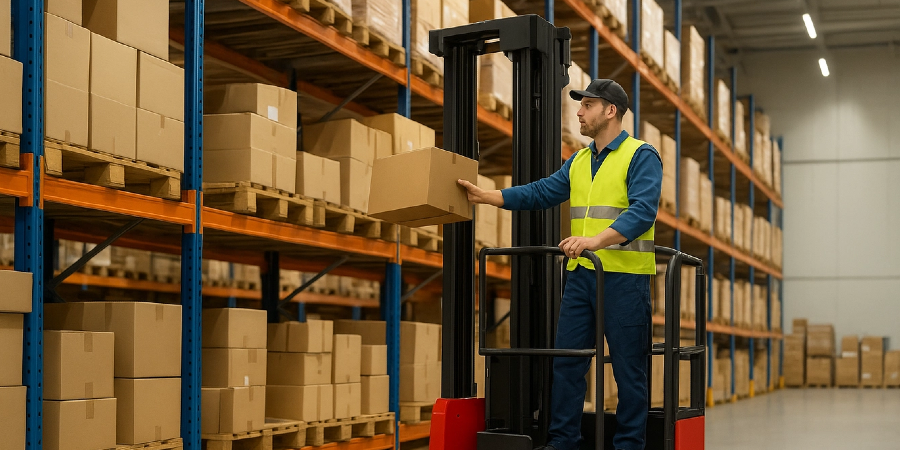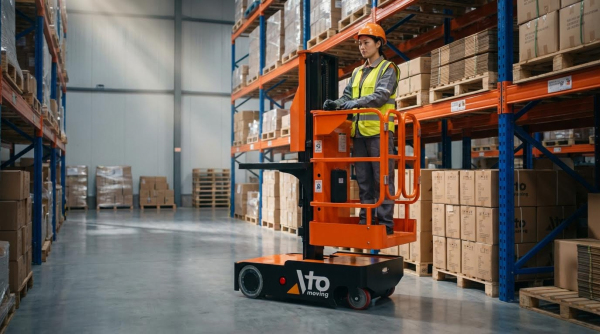
تُحدد استراتيجيات انتقاء المنتجات في المستودعات مدى كفاءة المرافق في تلبية الطلبات، والتحكم في تكاليف العمالة، والحفاظ على مستويات الخدمة. تناولت هذه المقالة الأساليب الأساسية مثل الانتقاء المنفصل، والانتقاء الدفعي، والانتقاء الموجي، والانتقاء حسب المنطقة، ثم ربطتها بانتقاء الصناديق والطبقات في العمليات ذات الحجم الكبير. كما حللت كيف أثرت آلات انتقاء الطلبات ، والأتمتة، وأدوات مثل الروبوتات التعاونية، والروبوتات المتنقلة المستقلة، والمحاكاة على تصميم النظام، والتكلفة، والاستدامة. وأخيرًا، قدمت إرشادات عملية للاختيار حتى يتمكن المهندسون والمديرون من مواءمة بنى الانتقاء مع الحجم، والتخطيط، والتكنولوجيا، ومتطلبات قابلية التوسع المستقبلية.
طرق اختيار اللب: منفصلة، دفعة، موجة، منطقة
حددت استراتيجيات الانتقاء الأساسية الحد الأقصى لإنتاجية أنظمة تلبية الطلبات. وقد حسّنت كل من أساليب الانتقاء المنفصلة، والدفعات، والموجات، والمناطق، توازناً مختلفاً بين وقت النقل، وسلامة الطلب، والمرونة، وتعقيد التحكم. وكان على فرق الهندسة فهم آلياتها وقيودها قبل إضافة طبقات الأتمتة أو البرامج المتقدمة. وغالباً ما جمعت الطريقة المثلى بين عدة من هذه المنطق في تصميم هجين يتوافق مع حجم المبيعات، وملف تعريف وحدة التخزين، ومستويات الخدمة.
انتقاء الطلبات المنفصلة وقيودها
تعتمد عملية انتقاء الطلبات المنفصلة على معالجة كل طلب على حدة من البداية إلى النهاية. يقوم عامل الانتقاء بمسح كامل مسار الطلب، وجمع جميع بنوده، ثم تسليمه للتعبئة أو الشحن. يحافظ هذا على سلامة الطلب ويبسط عملية التحكم، إذ لا حاجة إلى تجميع لاحق. يناسب هذا النظام المستودعات الصغيرة، وأحجام الطلبات المنخفضة، أو الطلبات المتغيرة بشكل كبير والتي تحتوي على العديد من وحدات التخزين الفريدة لكل طلب.
مع ذلك، تتناسب مسافة التنقل طرديًا تقريبًا مع عدد الطلبات، مما يقلل من إنتاجية العمالة مع ازدياد حجم العمل. لم تستغل هذه الطريقة فرص دمج المسارات أو تجميع وحدات التخزين المشتركة، لذا طغى وقت المشي على وقت إضافة القيمة. في العمليات ذات الحجم الكبير، تسبب الانتقاء المنفصل في ازدحام الممرات ورفع تكلفة كل سطر. كما حدّ من فوائد توجيه نظام إدارة المستودعات المتقدم، لأن كل مسار ظل مقتصرًا على طلب واحد.
منطق انتقاء الدفعات، والفوائد، والمفاضلات
تعتمد عملية التجميع الدفعي على تجميع عدة طلبات في مهمة تجميع واحدة بناءً على وحدات التخزين المشتركة، أو التقارب، أو معايير أخرى. يقوم عامل التجميع بجولة واحدة في المستودع لتجميع الدفعة، وجمع الكميات لجميع الطلبات المشمولة، ثم تُعاد عملية التجميع لتقسيم الدفعة إلى طلبات منفصلة. قلّل هذا الأسلوب بشكل ملحوظ مسافة المشي لكل طلب، وحسّن الإنتاجية في بيئات العمل ذات الأحجام المتوسطة إلى العالية. وقد أثبت فعاليته بشكل خاص عندما تشترك عدة طلبات في مجموعة ثابتة من وحدات التخزين سريعة التداول.
كان التحدي الرئيسي هو الحاجة إلى فرز دقيق ومُحكم في المراحل اللاحقة. أدى التجميع إلى زيادة عمليات المناولة، واستلزم آليات مادية أو نظامية لتجنب سوء تخصيص الأصناف. ازداد تعقيد إدارة المخزون لأن حركة المخزون كانت تخدم عدة طلبات في آن واحد. كان على فرق الهندسة تحديد حجم مناطق التجميع، ووضع معايير التعبئة في الحاويات، وتطبيق ضوابط بصرية أو مسح ضوئي واضحة. بدون عمليات منضبطة، قد تؤدي معدلات الخطأ وإعادة العمل إلى تبديد وفورات وقت النقل.
قواعد اختيار الموجة، والتوقيت، والاعتماد على نظام إدارة المستودعات
يُنظّم نظام التجميع الموجي إصدار الطلبات في "موجات" محددة زمنيًا، مُجمّعة وفقًا لخصائص مشتركة مثل تاريخ الاستحقاق، وشركة الشحن، ومجموعة المنتجات، أو منطقة التجميع. ضمن الموجة الواحدة، يُمكن تطبيق مبادئ التجميع المنفصل، أو التجميع الدفعي، أو التجميع حسب المنطقة، ولكن جميع الطلبات في الموجة تتدفق عبر النظام كوحدة متكاملة. وقد مكّن هذا من تزامن عمليات التجميع والتعبئة والشحن بما يتوافق مع مواعيد الإرسال أو مواعيد انتهاء الإنتاج. كما حسّن من استخدام أرصفة التحميل، ودقة مواعيد الشحن، وتوزيع العمالة بالتساوي بين الورديات.
بحلول عام 2024، اعتمد نظام انتقاء الطلبات على شكل موجات بشكل كبير على إمكانيات نظام إدارة المستودعات (WMS) المتطورة. كان على النظام تقسيم الطلبات إلى موجات، وحساب المسارات، وإدارة القدرات، وتتبع التنفيذ في الوقت الفعلي باستخدام الماسحات الضوئية أو الأجهزة المحمولة. بمجرد إطلاق موجة، ظل تعديل تكوينها صعبًا، مما قلل من مرونة التعامل مع الطلبات ذات الأولوية المتأخرة. ازداد وقت الإعداد والتخطيط، واحتاجت فرق الهندسة إلى قواعد واضحة لحجم الموجة وتكرارها وتوقيت إطلاقها. عند ضبطه بشكل صحيح، حقق نظام انتقاء الطلبات على شكل موجات إنتاجية عالية وتوفيرًا في التكاليف، لكن تعقيده جعله غير مناسب لملفات تعريف الطلبات شديدة التقلب دون دعم قوي من النظام.
هيكل اختيار المنطقة، والتوازي، والاختناقات
قسم نظام التجميع حسب المناطق المستودع إلى مناطق محددة، خصصت لكل منها عمال أو موارد معينة. مرت الطلبات عبر المناطق المعنية بالتتابع أو بالتوازي، حيث أضافت كل منطقة منتجاتها قبل تجميعها. قلل هذا النظام من مسافة المشي لكل عامل، وسمح للعمال بالتخصص في مزيج وحدات التخزين وأنظمة التخزين الخاصة بمنطقتهم. كما مكّن من المعالجة المتوازية، حيث يمكن لعدة مناطق العمل على نفس مجموعة الطلبات في وقت واحد.
أدى نظام التجميع حسب المناطق إلى تحسين الإنتاجية والتحكم في المخزون داخل كل منطقة، لا سيما عند دعمه بأجهزة تجميع الطلبات في المستودعات ومسح الرموز الشريطية. ومع ذلك، اعتمد أداء النظام على توازن أحمال العمل بين المناطق. فقد أصبحت المنطقة ذات الحجم الكبير أو بطيئة المعالجة بمثابة عنق زجاجة، مما أدى إلى تأخير إتمام الطلبات وتراجع مستوى الخدمة. وكان التنسيق بين المناطق ودقة التجميع من أهم نقاط التصميم. وكان على المهندسين مراعاة حدود المناطق، وقواعد تخصيص وحدات التخزين، ومستويات التوظيف، والاستخدام المحتمل للسيور الناقلة، أو الروبوتات المتنقلة ذاتية القيادة، أو عربات النقل لنقل الحاويات بين المناطق بكفاءة. بالإضافة إلى ذلك، لعبت أدوات مثل رافعة المنصة المقصية والرافعة اليدوية دورًا حيويًا في تعزيز الكفاءة التشغيلية.
انتقاء الصناديق والطبقات في العمليات ذات الحجم الكبير
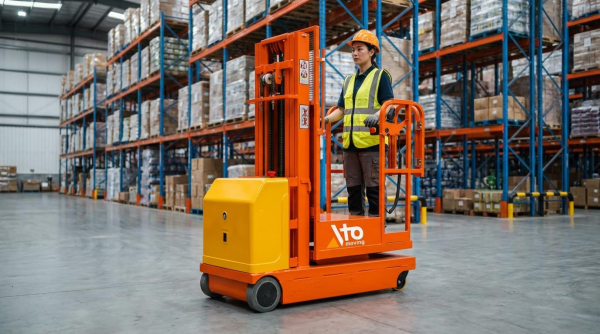
دعمت أنظمة انتقاء الصناديق والطبقات التوزيع عالي الإنتاجية في مستودعات البيع بالتجزئة والتجارة الإلكترونية والسلع الاستهلاكية سريعة التداول. صمم المهندسون هذه العمليات لتحقيق التوازن بين وقت النقل وجهد المناولة واستقرار المنصات مع الحفاظ على دقة الطلبات. يعتمد المزيج الأمثل من الحلول اليدوية والميكانيكية والآلية على سرعة دوران وحدات التخزين، وأنماط الطلبات، ومتطلبات مستوى الخدمة. في بيئات الإنتاج ذات الأحجام الكبيرة، غالبًا ما تُحدث تغييرات طفيفة في التخطيط أو أساليب العمل تحولًا ملحوظًا في الإنتاجية، والطلب على العمالة، وأداء السلامة.
اختيار الصناديق للتوزيع بالجملة والتجزئة
كان نظام انتقاء الصناديق يتعامل مع الكراتين الكاملة بدلاً من القطع الفردية، مما ناسب طلبات الجملة وتجديد المخزون للمتاجر. وقد ركزت العمليات على وضع وحدات التخزين سريعة الحركة بالقرب من أرصفة الشحن أو على مستويات الرفوف السفلية لتقليل التنقل والمناولة الرأسية. واستخدم المهندسون رفوف تدفق الصناديق، وواجهات انتقاء الصناديق على رفوف البالتات، وأحيانًا ناقلات الصناديق الآلية للحفاظ على مواقع الانتقاء مُجددة باستمرار. وقد ساهمت تقنيات مثل ماسحات الباركود، والانتقاء الضوئي، والانتقاء الموجه عبر نظام إدارة المستودعات في زيادة الدقة وتقليل وقت البحث. وفي بيئات العمل اليدوية، راقب المديرون مؤشرات رئيسية مثل عدد عمليات الانتقاء لكل ساعة عمل، ودقة الانتقاء، ومسافة التنقل لكل سطر طلب. أما بالنسبة لتوزيع التجزئة بكميات كبيرة، فقد جمعت الاستراتيجيات الهجينة غالبًا بين انتقاء المناطق ومنطق الدفعات أو الموجات لمزامنة انتقاء الصناديق مع أوقات مغادرة الشاحنات.
انتقاء الطبقات لزيادة كفاءة بناء المنصات
تتيح تقنية انتقاء الطبقات إزالة طبقة واحدة أو عدة طبقات من الصناديق من منصة التحميل في عملية واحدة، مما يقلل من دورات المناولة للمنتجات ذات الأحجام الكبيرة. وقد استخدمها المهندسون في الحالات التي تتطلب فيها الطلبات طبقات كاملة أو شبه كاملة بشكل متكرر، مثل المشروبات والمعلبات وعروض الترويج. تسمح آلات انتقاء الطبقات الميكانيكية أو التي تعمل بنظام الشفط للمشغلين أو الروبوتات برفع طبقات متجانسة مع الحفاظ على محاذاة الصناديق. يقلل هذا الأسلوب من عدد مرات انتقاء كل صندوق ويحسن سرعة بناء منصة التحميل مقارنةً بمناولة الصناديق المفردة. ومع ذلك، يتطلب هذا الأسلوب أبعادًا ثابتة للصناديق وأنماط تكديس وقوة ضغط لتجنب التشوه أو تلف المنتج. غالبًا ما يخصص مصممو الأنظمة معدات انتقاء الطبقات للمنتجات من الفئة (أ) ذات الطلب المستقر لتبرير رأس المال وجهد الإعداد.
قيود بيئة العمل والسلامة ومناولة الأحمال
أدى انتقاء الصناديق والطبقات بكميات كبيرة إلى تعريض العمال لعمليات رفع ولف ودفع متكررة، مما زاد من مخاطر إصابات الجهاز العضلي الهيكلي. وللحد من ذلك، وضع المهندسون منصات الانتقاء الرئيسية على ارتفاع يتراوح بين 0.7 متر و1.5 متر تقريبًا لتقليل الانحناء والوصول إلى أعلى. كما ساهمت محطات العمل القابلة للتعديل، ورفوف التدفق التي تعمل بالجاذبية، والعربات المريحة في تقصير مسافات الوصول والحد من الحمل اليدوي. واستخدمت المنشآت أجهزة مساعدة ميكانيكية، وطاولات رفع، وسيور ناقلة لنقل وزن الحمولة بعيدًا عن المشغل. وركزت برامج السلامة على تقنيات الرفع الصحيحة، وممرات حركة واضحة، وفصل المشاة عن المعدات الآلية مثل شاحنات نقل البضائع اليدوية أو المركبات الآلية. كما راعى المصممون قيود الحمولة، بما في ذلك الحد الأقصى لارتفاع المنصات، والتحكم في مركز الثقل، وحدود حمولة الأرضية، لمنع الانقلاب، أو تلف الرفوف، أو الإجهاد الهيكلي الزائد.
خيارات التكنولوجيا والأتمتة وتصميم الأنظمة
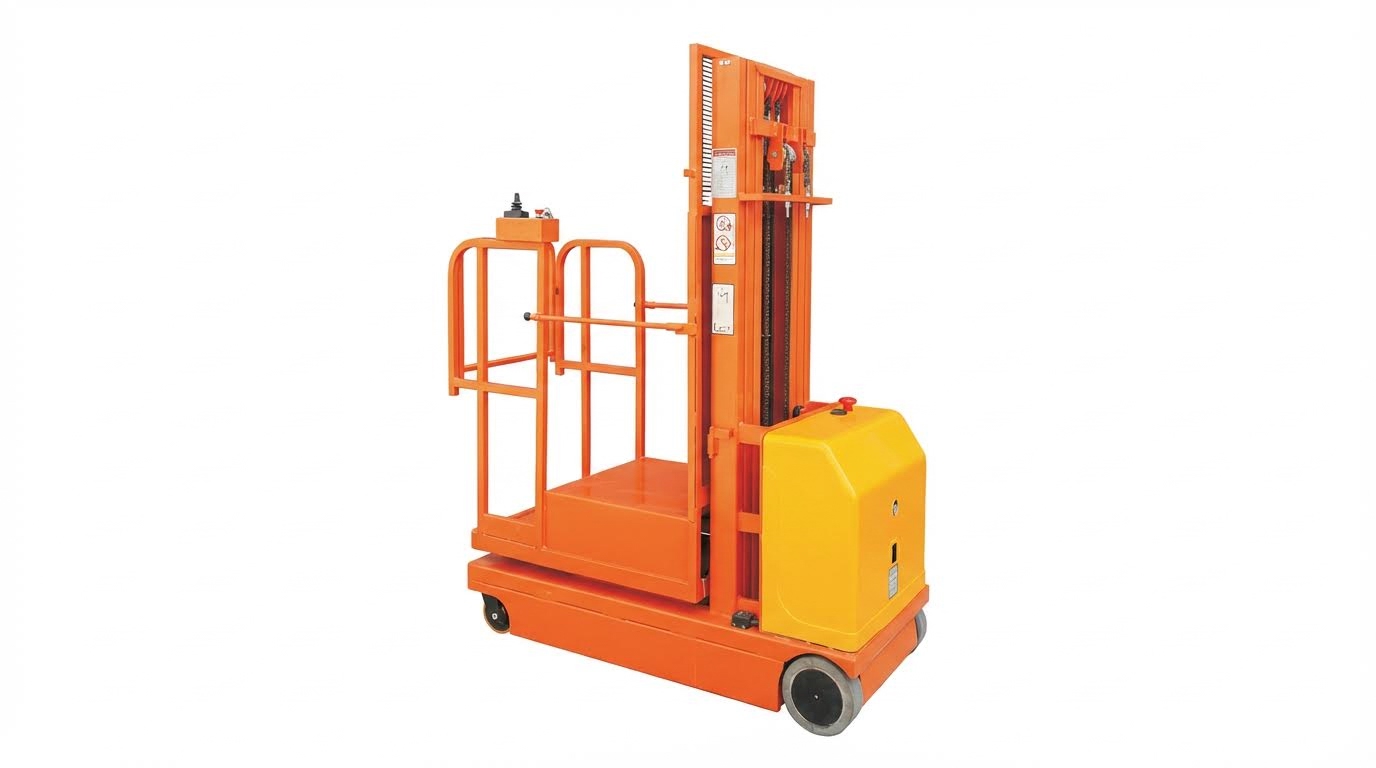
حددت الخيارات التقنية الحد الأقصى لأداء عمليات انتقاء المنتجات في المستودعات بحلول عام 2024. فقد ساهمت الأنظمة المُطبقة بكفاءة في تقليل مسافة التنقل والأخطاء واستهلاك الطاقة، بينما أدى ضعف التكامل إلى استمرار الهدر. وكان على المهندسين تقييم البرمجيات والأتمتة والبنية التحتية كنظام اجتماعي تقني متكامل، وليس كاستثمارات منفصلة.
نظام إدارة المستودعات، وتحسين مسار الانتقاء، ورؤية البيانات
يُنسق نظام إدارة المستودعات (WMS) عمليات انتقاء المنتجات المنفصلة، والدفعات، والموجات، والمناطق، وذلك من خلال تخصيص المهام، وتسلسل العمل، والحفاظ على دقة المخزون. تحسب منصات WMS الحديثة مسارات انتقاء مُحسّنة تُقلل مسافة المشي مع مراعاة اتجاهات الممرات، وقواعد الازدحام، وقيود المعدات. تُجمّع هذه المنصات الطلبات في موجات أو دفعات باستخدام معايير مثل تاريخ الاستحقاق، وتوافق وحدات التخزين، وحجم المنتج، وموقع المنطقة، مما يُقلل من التنقل ولكنه يزيد من تعقيد التخطيط. يتم توفير رؤية البيانات في الوقت الفعلي من خلال ماسحات الباركود، والمحطات الطرفية المتنقلة، وأحيانًا تقنية RFID، لتزويد نظام WMS بتأكيدات لكل خطوة من خطوات الانتقاء، والنقل، والتجميع. يستخدم المهندسون هذه البيانات لمراقبة مؤشرات الأداء الرئيسية مثل معدل الانتقاء، ومعدل الخطأ، ووقت التوقف، ولاكتشاف الاختناقات في المناطق أو مناطق التجميع. يسمح التكامل القوي مع أنظمة إدارة النقل وإدارة العمالة بمزامنة مواعيد الشحن النهائية، وتوزيع الموظفين، وجداول شركات النقل، وهو أمر ضروري لضمان دقة مواعيد الموجات والتحكم في التكاليف.
الروبوتات التعاونية، والروبوتات المتنقلة المستقلة، وأنظمة انتقاء الصناديق شبه الآلية
أحدثت الروبوتات التعاونية والروبوتات المتنقلة ذاتية القيادة ثورة في عمليات انتقاء الصناديق والمناطق، إذ خففت عبء التنقل والمناولة عن العمال. في عمليات انتقاء الصناديق شبه الآلية، تنقل الروبوتات الصناديق أو المنصات بين مواقع الانتقاء والتجميع، بينما يقوم العمال بعملية الانتقاء الفعلية وفحص الجودة. وقد قلل هذا من مسافة المشي والإرهاق والتعرض لإصابات المناولة اليدوية مقارنةً بالرافعات الشوكية التقليدية . ويقوم برنامج تحسين المسارات بتخصيص المهام للروبوتات المتنقلة ذاتية القيادة ، وموازنة الأحمال بين المناطق، والتنسيق مع عمليات التوزيع على دفعات لتجنب الازدحام. غالباً ما تتبع الروبوتات التعاونية في مجال الخدمات اللوجستية الداخلية مسارات ثابتة أو يتم تحديثها ديناميكياً باستخدام تقنية SLAM أو ما شابهها من تقنيات الملاحة، مما حسّن السلامة مقارنةً بالمركبات التي يقودها العمال يدوياً والتي كانت تتسبب تاريخياً في آلاف الإصابات سنوياً. وعند ربطها بمنصات التنسيق، تدعم الروبوتات أيضاً عملية رصّ المنصات الموجهة، حيث تُظهر للعمال مكان وضع كل صندوق لتحقيق أقصى قدر من الاستقرار، واستغلال المساحة، وكفاءة التفريغ اللاحقة.
التوائم الرقمية، والمحاكاة، واختبار السيناريوهات
أتاحت التوائم الرقمية ومحاكاة الأحداث المنفصلة للمهندسين اختبار استراتيجيات الانتقاء قبل حدوث أي تغييرات مادية. مثّلت النماذج هندسة الرفوف، وسرعات النقل، وأوقات الانتقاء، وقواعد الموجات، وأنماط الأعطال، مما مكّن من مقارنة التكوينات المنفصلة، والدفعية، والموجية، والمناطقية في ظل أنماط طلب متطابقة. بحلول عام 2024، استخدم المختصون هذه الأدوات لتحسين أحجام الموجات، وفترات الإصدار، وحدود المناطق، ولتحديد المفاضلات بين وقت النقل، وحمل التجميع، وذروة العمالة. شمل اختبار السيناريوهات ارتفاعات الطلب الموسمية، وتحولات مزيج وحدات التخزين، وانقطاعات المعدات، ونقص الموظفين، مما ساعد في تحديد نطاقات تشغيل قوية وخطط طوارئ. تحسّنت النماذج المُعايرة، المُغذّاة ببيانات نظام إدارة المستودعات، بمرور الوقت ودعمت قرارات الاستثمار في الروبوتات المتنقلة المستقلة، والمناطق الإضافية، أو تغييرات التخطيط. قلّل هذا من مخاطر المبالغة في حجم الأنظمة أو التقليل منه، وساعد في تبرير الأتمتة من خلال تقديرات إنتاجية وعائد استثمار قابلة للدفاع.
عوامل الطاقة، وتكلفة دورة الحياة، والاستدامة
أصبحت اعتبارات الطاقة وتكاليف دورة الحياة أساسية في اختيار التكنولوجيا مع تزايد أسعار الكهرباء وتشديد معايير الاستدامة. قيّم المهندسون أساطيل الروبوتات المتنقلة المستقلة، والناقلات، وأنظمة التخزين بناءً على استهلاك الطاقة بالكيلوواط/ساعة لكل حالة معالجة، وليس فقط على ذروة الإنتاجية. ساهمت استراتيجيات الشحن الذكية للمعدات المتنقلة في تحويل الأحمال بعيدًا عن أوقات ذروة التعرفة وإطالة عمر البطارية، بينما قللت المحركات المتجددة على الناقلات والرافعات من صافي الاستهلاك. أخذت تقييمات دورة الحياة في الاعتبار متانة المعدات، وفترات الصيانة، ومسارات التحديث، مع الموازنة بين الإنفاق الرأسمالي وتوفير العمالة وكثافة الطاقة على مدى عشر سنوات أو أكثر. كما ساهم تحسين التخطيط ومسار الالتقاط في الاستدامة من خلال تقليل مسافة التنقل، مما أدى مباشرةً إلى خفض كل من استهلاك الطاقة وتعرض المشغلين. خصصت التصاميم الجاهزة للمستقبل مساحة وطاقة وبنية تحتية للبيانات للأتمتة التدريجية، مما تجنب التقادم المبكر ودعم الانتقال التدريجي من العمليات اليدوية إلى العمليات المدعومة بالروبوتات.
ملخص وإرشادات عملية للاختيار
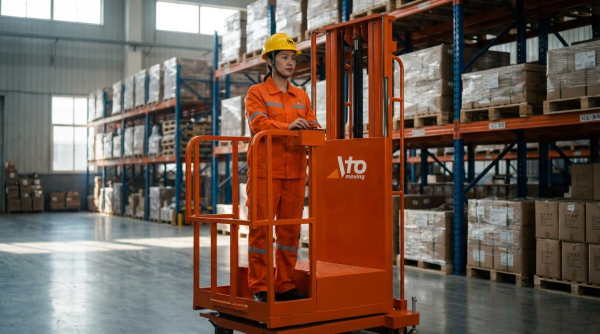
تطورت استراتيجيات انتقاء المنتجات في المستودعات لتصبح مجموعة أدوات قابلة للتخصيص بدلاً من كونها أسلوبًا واحدًا يُعتبر الأفضل. وقد قدمت كل من أساليب الانتقاء المنفصلة، والدفعية، والموجية، والمناطقية، والصناديق، والآلية، نطاقات أداء وتكاليف وأنماط مخاطر متميزة. وتقوم فرق الهندسة الآن باختيار الاستراتيجيات ودمجها بناءً على بيانات الطلب الكمية، وقيود التخطيط، وسوق العمل، ونضج التكنولوجيا، بدلاً من الاعتماد على معايير عامة.
من الناحية الفنية، حافظت عملية انتقاء الطلبات المنفصلة على سلامة الطلب وتطلبت الحد الأدنى من التنسيق، مما ناسب أحجام الطلبات المنخفضة أو ذات أنماط الطلبات المتغيرة للغاية. أما عمليات الانتقاء الدفعية والقائمة على المناطق فقد قللت من مسافة النقل ووقت الدورة في المنشآت الكبيرة، ولكن على حساب خطوات تجميع إضافية ومنطق تحكم أكثر تعقيدًا. وأضافت عملية الانتقاء الموجي تجميعًا زمنيًا، مما ساهم في مواءمة العمالة ومواعيد إغلاق شركات النقل ودورات التجديد، ولكنها اعتمدت بشكل كبير على أنظمة إدارة مستودعات قوية وتدفقات طلبات مستقرة. وزادت عمليات انتقاء الصناديق والطبقات من الإنتاجية في بيئات العمل ذات الأحجام الكبيرة، خاصة عند دمجها مع وسائل مساعدة مريحة وآلات انتقاء الطلبات شبه الكهربائية.
للتنفيذ، كان على المهندسين رسم خرائط سرعة دوران وحدات التخزين، وحجمها، وتوزيعات خطوط الطلب قبل اعتماد أي طريقة. ساعدت نماذج المحاكاة أو النماذج الرقمية التوأمية في اختبار قواعد تقسيم المناطق، والتجميع، والموجات البديلة في ظل سيناريوهات الذروة، بما في ذلك أعطال المعدات ونقص العمالة. تم تطبيق الحلول العملية على مراحل: البدء بإجراءات عمل قياسية واضحة، ثم إضافة التحقق من صحة الرموز الشريطية أو الترددات اللاسلكية، ثم إضافة تحسينات التوجيه، والروبوتات التعاونية، أو الروبوتات المتنقلة المستقلة فقط بعد استقرار العمليات الأساسية. كان لا بد من الحفاظ على قيود السلامة وبيئة العمل، مثل حدود الحمولة، ونطاق الوصول، ومسافات المشي، كحدود تصميم صارمة.
من منظور صناعي، يشير المسار إلى أنظمة هجينة: انتقاء منفصل للحالات الاستثنائية، وانتقاء دفعي أو حسب المنطقة لمعظم المنتجات، ومنطق موجي لتنسيق الشحن، وزيادة استخدام الأتمتة على مستوى الصناديق والمنصات. وستأتي المكاسب المستقبلية بشكل أقل من التقنيات الفردية وأكثر من التنسيق: أنظمة إدارة المستودعات، وإدارة العمالة، ومنصات التنسيق التي تنسق بين البشر والروبوتات وأنظمة التخزين في الوقت الفعلي. وستبقى المنشآت التي تتعامل مع استراتيجية الانتقاء كنظام هندسي قابل للتعديل، وتقيس مؤشرات الأداء الرئيسية باستمرار مثل معدل الانتقاء، ومعدل الخطأ، وتكلفة كل بند طلب، وتُحسّن قواعدها، قادرة على المنافسة مع استمرار تغير الأحجام ومزيج المنتجات ومستويات الخدمة. على سبيل المثال، يمكن لدمج أدوات مثل منصة المقص أو رافعة المنصات اليدوية تحسين عمليات مناولة المواد.