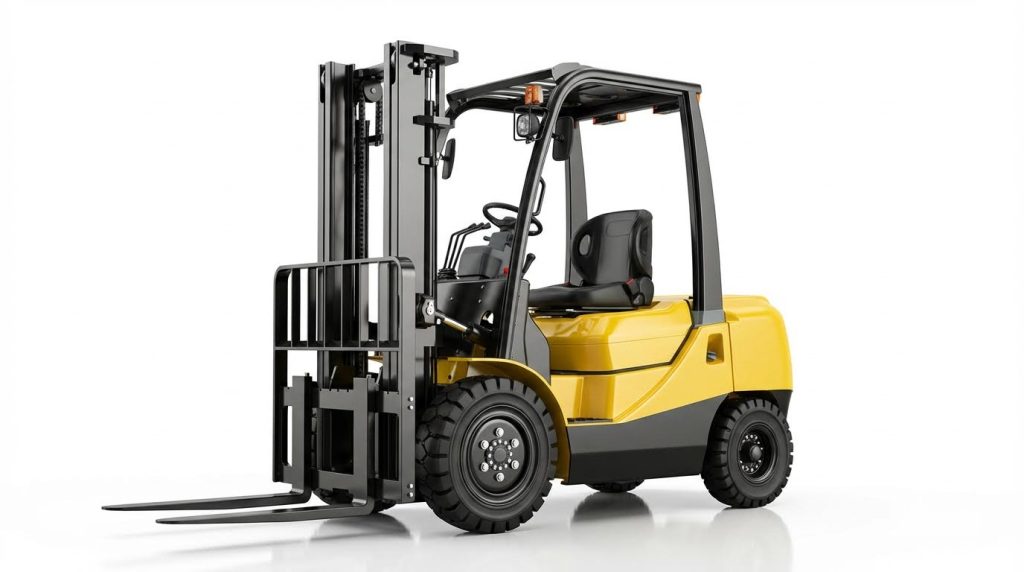
Die Leistungsfähigkeit von Elektrogabelstaplern hängt von der engen Integration von Antriebselektronik, Energiesystemen und Sicherheitssteuerungen im gesamten Fahrzeug ab. Dieser Artikel untersucht, wie Kernantriebstechnologien und Geschwindigkeitsregelungsstrategien Traktion, Kurvenverhalten und regeneratives Bremsverhalten unter realen Lagerbetriebsbedingungen beeinflussen. Anschließend werden höhere Fahrgeschwindigkeiten mit Stabilitätsmaßnahmen, Fahrerassistenzsystemen und der Einhaltung der Vorschriften von OSHA und ISO 3691-1 in Verbindung gebracht. Abschließend werden Lithium-Ionen- und Bleiakkumulatoren, Wartungsaufwand, IoT-gestützte Verfügbarkeit sowie Lebenszykluskosten und Nachhaltigkeitsaspekte verglichen, um eine fundierte Spezifikation von Hochleistungs-Elektrogabelstaplern zu ermöglichen.
Kernantriebstechnologien und Drehzahlregelung
Kernantriebstechnologien definierten die Leistungsfähigkeit von Elektrogabelstaplern. Geschwindigkeitsregelungsstrategien bestimmten, wie sicher und effizient diese Leistung in einen realen Lagerdurchsatz umgesetzt werden konnte. Moderne Flotten setzten auf eng integrierte Motor-, Wechselrichter- und Sensorsysteme anstelle einfacher Schützlogik. Das Verständnis dieser Elemente half Ingenieuren, Stapler zu spezifizieren, die Geschwindigkeit, Stabilität und Zuverlässigkeit optimal ausbalancierten.
Wechselstrom- vs. Gleichstrom-Traktionsmotoren in modernen Fahrzeugflotten
Moderne, hochbelastbare Elektrogabelstapler nutzten überwiegend Drehstrom-Fahrmotoren mit IGBT-basierten Wechselrichtern und PWM-Steuerung. Diese Systeme arbeiteten effizient über einen weiten Drehzahlbereich und harmonierten gut mit Lithium-Ionen-Batterien, die unter Last eine stabile Spannung lieferten. Ältere Flotten verwendeten weiterhin Gleichstrom-Fahrmotoren mit MOSFET-Choppern, die zwar ein hohes Drehmoment bei niedrigen Drehzahlen boten, aber die Wartung von Bürsten und Kommutator erforderten. Wechselstromantriebe reduzierten den mechanischen Verschleiß, unterstützten die regenerative Bremsung effektiver und vereinfachten die gekapselten Bauweisen für Kühlhäuser oder staubige Umgebungen.
Wechselstrom-Traktionssysteme ermöglichten feinere Geschwindigkeitskennfelder, einschließlich Kriechgängen und sanften Beschleunigungsrampen, da die Steuerungen das Drehmoment bei niedrigen Geschwindigkeiten präzise modulierten. Gleichstromsysteme konnten dieses Verhalten teilweise nachahmen, jedoch üblicherweise mit gröberer Auflösung und höherer Wärmeentwicklung. Mit der Umstellung der Flotten auf Wechselstrom erlebten die Fahrer eine konstantere Fahrgeschwindigkeit während einer Schicht, selbst bei sinkendem Batterieladestand. Diese Konstanz ermöglichte höhere Palettenumschlagsraten pro Stunde, ohne das Unfallrisiko zu erhöhen.
Doppelmotorantriebe, Kurvensteuerung und Traktion
Die Zweimotor-Antriebsarchitektur nutzte an jedem Antriebsrad einen unabhängigen Wechselstrommotor, der von einem aufeinander abgestimmten Wechselrichterpaar gesteuert wurde. Diese Konfiguration ermöglichte es der Steuerung, das Drehmoment in Kurven zwischen den Rädern zu variieren, was die Kurvenkontrolle verbesserte und das Untersteuern auf glatten oder nassen Böden reduzierte. Durch die Modulation der Drehzahlen der inneren und äußeren Räder begrenzten die Zweimotor-Systeme den seitlichen Schlupf und verringerten die Gefahr des seitlichen Schleuderns bei höheren Lasten. Die Fahrer empfanden dies als ein berechenbareres Lenkverhalten bei höheren Fahrgeschwindigkeiten.
Die Kurvengeschwindigkeitsregelungsalgorithmen verknüpften Lenkwinkelsensoren mit dem Traktionsregler. Sobald der Lenkwinkel einen Schwellenwert überschritt, reduzierte der Regler automatisch die maximale Fahrgeschwindigkeit, um die Querbeschleunigung innerhalb sicherer Grenzen zu halten. Diese Strategie verringerte die Kippgefahr durch Fliehkräfte und entsprach den in Industriestandards und den Richtlinien von Royal Forklift festgelegten Sicherheitsvorkehrungen. Bei Gabelstaplern, die sowohl im Innen- als auch im Außenbereich eingesetzt werden, reagierte die Traktionsregelung zudem auf unterschiedliche Raddrehzahlen, um die Haftung auf nassen Rampen und Laderampen zu optimieren.
Geschlossene Regelung, Sensoren und PID-Regleroptimierung
Die Drehzahlregelung im geschlossenen Regelkreis nutzte Radencoder oder Drehzahlmesser, um die tatsächliche Raddrehzahl in Echtzeit zu messen. Der Regler verglich die gemessene Drehzahl mit dem Sollwert und passte das Motordrehmoment mithilfe von PID-Algorithmen an. Korrekt eingestellte PID-Regler ermöglichten es dem Lkw, die vorgegebene Geschwindigkeit trotz Steigung, Laständerungen oder Reifenschlupf zu halten. Eine fehlerhafte Einstellung führte zu Schwingungen, träger Reaktion oder Überschwingen, was hohe Lasten destabilisieren konnte.
Moderne Systeme integrierten zusätzliche Sensoren wie Lenkwinkel-, Lastdruck- und teilweise Beschleunigungsmesser. Diese Eingangsgrößen ermöglichten eine dynamische Anpassung der Geschwindigkeitsbegrenzungen, beispielsweise eine Geschwindigkeitsreduzierung bei höherer Last, um den Bremsweg zu verlängern. Beschleunigungs- und Verzögerungsrampen im Regelkreis sorgten für sanfte Übergänge und reduzierten Mastschwingungen sowie Gabelspitzenoszillationen. Jährliche Sensorkalibrierung und gelegentliche Nachjustierungen nach größeren Komponentenwechseln gewährleisteten die Regelgenauigkeit und die Einhaltung gesetzlicher Vorschriften.
Regeneratives Bremsen und Thermomanagement
Die regenerative Bremsung wandelte die kinetische Energie des Fahrzeugs in elektrische Energie um und speiste diese in die Traktionsbatterie ein. Dadurch wurde der Einsatz der mechanischen Bremsen reduziert, der Verschleiß von Bremsbelägen und -trommeln verringert und das Fahrverhalten des Lkw beim Verzögern stabilisiert. Lithium-Ionen-Batterien nahmen die Rekuperationsströme besser auf als Bleiakkumulatoren, was die Energierückgewinnung verbesserte und eine konstante Geschwindigkeitsregelung bis zum Ende der Schicht gewährleistete. Gezielte Rekuperationsprofile minimierten zudem abrupte Verzögerungen, die zu einer Verschiebung oder Beschädigung der palettierten Ladung führen konnten.
Das Wärmemanagement spielte eine entscheidende Rolle für die Zuverlässigkeit des Antriebssystems unter hoher Belastung. IGBT-Wechselrichter und Fahrmotoren erzeugten sowohl im Motorbetrieb als auch bei der Rekuperation Wärme, insbesondere bei hohen Strömen. Hersteller setzten Kühlkörper, Zwangsluftkühlung oder flüssigkeitsgekühlte Platten ein, um die Temperaturen an den Sperrschichten und Wicklungen innerhalb der Auslegungsgrenzen zu halten. Ein optimiertes Wärmemanagement reduzierte Leistungsreduzierungen, verlängerte die Lebensdauer der Komponenten und ermöglichte es Flotten, Höchstgeschwindigkeiten von 13–16 km/h ohne Überhitzung im kontinuierlichen Mehrschichtbetrieb zu erreichen.
Sicherheit, Stabilität und Konformität bei höheren Geschwindigkeiten
Hohe Fahrgeschwindigkeiten steigerten zwar den Durchsatz im Betrieb von Elektrogabelstaplern, erhöhten aber gleichzeitig das Risiko erheblich. Die technischen Kontrollmaßnahmen konzentrierten sich daher auf dynamisches Geschwindigkeitsmanagement, verbesserte Stabilitätsfunktionen und die Überprüfung der Einhaltung gesetzlicher Vorschriften, anstatt sich allein auf das Fahrverhalten zu verlassen. Moderne Stapler integrieren Sensoren, Software und Telematik, um in Echtzeit sichere Fahrbereiche zu gewährleisten, selbst bei gemischten Lasten, wechselnden Steigungen und hohem Fußgängerverkehr. In den folgenden Abschnitten wird beschrieben, wie lastbasierte Regelung, Bewegungsmanagement, Wahrnehmungssysteme und die Einhaltung von Normen zusammenwirken, um die Sicherheit und Konformität von Hochgeschwindigkeitsflotten zu gewährleisten.
Lastgewichtsbasierte Geschwindigkeitsbegrenzung und LWS-Design
Die lastabhängige Geschwindigkeitsbegrenzung (LWS) nutzte hydraulische Drucksensoren oder Wägezellen, um die tatsächliche Nutzlast an den Gabeln zu ermitteln. Die Steuerung wandte daraufhin eine Geschwindigkeitskennlinie an, die die maximale Fahrgeschwindigkeit und Beschleunigung mit zunehmender Last reduzierte und dabei Bremsweg und Seitenstabilität innerhalb der Auslegungsgrenzen hielt. Ingenieure kalibrierten die Grenzwerte typischerweise anhand der Nennkapazität, der Masthöhe und des Reifentyps, beispielsweise durch Begrenzung der Geschwindigkeit auf 5–7 km/h nahe der Nennkapazität. Die Integration des geschlossenen Regelkreises mit Brems- und Mastschwingungsdämpfung reduzierte Produktschäden und Kippgefahr beim Transport schwerer Paletten oder Paletten mit hohem Schwerpunkt zusätzlich.
Kurvenfahrt, Rückrollverhalten und Geschwindigkeitsmanagement am Hang
Die Kurvenkontrolle nutzte Lenkwinkelsensoren und Zweimotorantriebe, um die Geschwindigkeit zu begrenzen, sobald die Querbeschleunigung Stabilitätsgrenzen erreichte. Die Steuerung bremste automatisch ab, sobald der Lenkwinkel vordefinierte Werte überschritt, und verhinderte so ein Umkippen durch Zentrifugalkräfte in engen Kurven. Die Rückrollkontrolle überwachte die Radgeschwindigkeit und die Steigungsrichtung und steuerte das Drehmoment, um ein unkontrolliertes Rückwärtsfahren auf Rampen zu verhindern. Die Geschwindigkeitsbegrenzung an Steigungen reduzierte die maximale Fahrgeschwindigkeit bergauf und bergab basierend auf der Steigungsschätzung, um die Traktion, vorhersehbare Bremswege und die Einhaltung der standortspezifischen Rampenrichtlinien zu gewährleisten.
Bildverarbeitung, Radar und Telematik für einen sichereren Betrieb
Kamerasysteme, Rückfahrradar und Ultraschallsensoren erweiterten das Sichtfeld des Fahrers, insbesondere in hohen Regalen und an unübersichtlichen Kreuzungen. Heckradargeräte erkannten Hindernisse in einem definierten Bereich und lösten abgestufte Alarme oder eine automatische Bremsung aus, sobald bestimmte Abstandsschwellenwerte überschritten wurden. Telematikplattformen definierten Geschwindigkeitszonen um Gänge, Laderampen und Fußgängerüberwege, um niedrigere Geschwindigkeitsbegrenzungen durchzusetzen und Geschwindigkeitsüberschreitungen sowie Beinaheunfälle zu protokollieren. Flottenmanager nutzten Heatmaps, Ereignisprotokolle und Batterieanalysen, um Geschwindigkeitskarten zu optimieren, Schulungen anzupassen und zu überprüfen, ob die Sicherheitsmaßnahmen die Anzahl der Unfälle und Zwischenfälle im Laufe der Zeit reduzierten.
Erfüllung der Geschwindigkeitsanforderungen gemäß OSHA und ISO 3691-1
Die OSHA-Vorschriften legten Wert auf sicheren Betrieb, tägliche Inspektionen und angemessene Schulungen, anstatt eine einheitliche Geschwindigkeitsbegrenzung vorzuschreiben. ISO 3691-1 hingegen definierte Konstruktions- und Leistungsanforderungen für Flurförderzeuge, einschließlich Bremsleistung, Stabilitätsprüfung und Anforderungen an Geschwindigkeitsregelungsfunktionen. Automatische Geschwindigkeitsregelung, Spurhalteassistent und Kurvensteuerung halfen Flottenbetreibern nachzuweisen, dass die tatsächlichen Betriebsgeschwindigkeiten unter Nennbedingungen mit den Bremswegen und Stabilitätskriterien vereinbar blieben. Dokumentierte Telematikdaten, Wartungsberichte und Auffrischungsschulungen für die Fahrer unterstützten die Auditvorbereitung und reduzierten das Haftungsrisiko nach Vorfällen.
Energiesysteme, Verfügbarkeit und Lebenszykluskosten
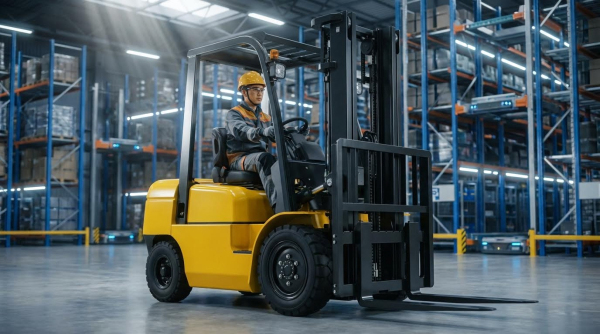
Die Energiearchitektur bestimmte die Betriebsgeschwindigkeit von Elektrogabelstaplern, ihre Einsatzdauer und die Gesamtkosten über ihren gesamten Lebenszyklus. Lithium-Ionen-Systeme ermöglichten höhere Dauergeschwindigkeiten und längere Betriebszyklen, während Blei-Säure-Batterien die Leistung bei sinkender Spannung einschränkten. Ladestrategie, Wartungsaufwand und digitales Flottenmanagement bestimmten die tatsächliche Verfügbarkeit stärker als die Nennkapazität der Batterie. Die Lebenszykluskostenanalyse musste Energie, Wartung, Förderprogramme und Restwert berücksichtigen und durfte sich nicht allein auf den Anschaffungspreis konzentrieren.
Lithium-Ionen vs. Blei-Säure: Geschwindigkeit und Einschaltdauer
Lithium-Ionen-Akkus lieferten eine gleichmäßigere Spannungskurve, sodass Gabelstapler ihre Zielgeschwindigkeit und Hubleistung bis spät in die Schicht hinein beibehielten. Blei-Säure-Akkus hingegen zeigten bei hoher Stromaufnahme einen Spannungsabfall, was konservative Fahrkennlinien und eine geringere Beschleunigung bei sinkendem Ladezustand erforderlich machte. Typische Lithium-Ionen-Akkus erreichten 2,000–3,000 Ladezyklen, während Blei-Säure-Akkus je nach Entladetiefe und Wartungsqualität etwa 500–1,500 Zyklen erreichten. Im Dauerbetrieb ermöglichten Lithium-Ionen-Akkus das Laden zwischen den Ladevorgängen und kürzere Pausen, was den Palettendurchsatz erhöhte und die Anzahl der benötigten Stapler reduzierte.
Energiekostenvergleiche ergaben einen Vorteil für Elektrofahrzeuge gegenüber Verbrennungsmotoren, wobei Lithium-Ionen-Akkus auch innerhalb von Elektroflotten die Effizienz verbesserten. Ein 2.5-Tonnen-Elektrogabelstapler mit 60 % Last verbrauchte rund 7.8 kW, was bei Anwendung der US-Industrietarife von 2025 etwa 0.78 US-Dollar pro Betriebsstunde entsprach. Blei-Säure-Systeme mit höherem Innenwiderstand arbeiteten etwas weniger effizient und verloren beim Laden und Entladen mehr Energie in Form von Wärme. Lithium-Ionen-Akkus nutzten zudem die Bremsenergie besser und ermöglichten so aggressive Rekuperationsstrategien ohne Überhitzung oder vorzeitigen Verschleiß. Diese Kombination aus stabiler Geschwindigkeit, hoher Rekuperationsaufnahme und längerer Lebensdauer reduzierte sowohl Ausfallzeiten als auch die Batteriekosten pro bewegter Palette über die gesamte Lebensdauer.
Ladestrategien, intelligente Ladegeräte und V2G
Die Ladestrategie hatte einen entscheidenden Einfluss auf die Betriebszeit und die Lebensdauer der Akkus. Lithium-Ionen-Akkus ermöglichten vollständige Ladungen in 1–2 Stunden und häufiges Nachladen während der Pausen, was einen nahezu 24/7-Betrieb mit einem einzigen Akku ermöglichte. Bleiakkus benötigten 8–10 Stunden für eine vollständige Ladung zuzüglich Abkühlphasen, weshalb im Mehrschichtbetrieb häufig Akkuwechsel und separate Laderäume erforderlich waren. Intelligente Ladegeräte optimierten die Ladeprofile, begrenzten die Spitzenstromaufnahme und protokollierten den Ladeverlauf für Garantie- und Diagnosezwecke. Sie implementierten bei Bedarf gestaffelte Konstantstrom- und Konstantspannungsphasen, Temperaturkompensation und Ausgleichsfunktionen für Bleiakkus.
Moderne Flotten nutzten vernetzte Ladegeräte, die in Energiemanagementsysteme für Lagerhallen integriert waren. Diese Systeme staffelten den Ladevorgang, um Lastspitzen zu vermeiden, und verlagerten das Laden nach Möglichkeit in die Nebenzeiten. Dank neuer Vehicle-to-Grid-Funktionen (V2G) konnten Gabelstapler im Leerlauf einige Kilowatt zur Lastspitzenkappung einspeisen und so über ein Jahr hinweg zusätzliche Gutschriften für den Energieversorger generieren. Die Schnellladeinfrastruktur mit 350 V ermöglichte Teilladungen und erhöhte die Kapazität innerhalb von etwa 10 Minuten um rund 50 %. Dies war ideal für Betriebe mit hohem Durchsatz, wie beispielsweise Gießereien oder Cross-Docking-Zentren. Die richtige Auswahl und Anordnung der Ladegeräte verbesserte zudem die Sicherheit, indem die Verkabelung entlang der Fahrwege minimiert und die Einhaltung der Elektro- und Brandschutzvorschriften sichergestellt wurde.
Wartung, prädiktive Analysen und IoT-Flotten
Die Wartungsrichtlinien unterschieden sich deutlich zwischen elektrischen Antriebssystemen und Verbrennungsmotoren. Elektrische Antriebe hatten wesentlich weniger bewegliche Teile, was planmäßige Wartungsarbeiten und ungeplante Ausfallzeiten reduzierte. Bleiakkumulatoren erforderten regelmäßige Elektrolytkontrollen, Wassernachfüllung und Polreinigung, während Lithium-Ionen-Akkus bis auf periodische Inspektionen weitgehend wartungsfrei arbeiteten. Gemäß den OSHA-Vorschriften umfassten die täglichen Kontrollen weiterhin Komponenten wie Kabel, Steckverbinder und sichtbare Schäden an den Batteriegehäusen. Die Einhaltung der Richtlinien des Industrial Battery Council für Bleiakkumulatoren – vollständige Ladung vor dem Wassernachfüllen, ausschließlich destilliertes Wasser und regelmäßiger Spannungsausgleich – verlängerte die Lebensdauer und verringerte das Ausfallrisiko.
IoT-fähige Gabelstapler und Ladegeräte haben die Wartung von reaktiv auf vorausschauend umgestellt. Integrierte Sensoren überwachen Batterietemperatur, Spannungsverteilung zwischen den Zellen, Ladefähigkeit und Vibrationsmuster von Antriebs- und Hubkomponenten. Telematikplattformen aggregieren diese Daten, kennzeichnen Anomalien und prognostizieren Austauschzeiträume für Komponenten. Dies trägt dazu bei, schwerwiegende Ausfälle und ungeplante Stillstände zu vermeiden. Flottenbetreiber, die prädiktive Analysen implementiert haben, berichten von Wartungskostensenkungen von 25–30 % und einer höheren effektiven Verfügbarkeit. Digitale Wartungsprotokolle vereinfachen zudem behördliche Prüfungen und Gewährleistungsansprüche durch die Bereitstellung nachvollziehbarer Historien von Kontrollen, Alarmen und Eingriffen.
Gesamtbetriebskosten, Anreize und Nachhaltigkeitsabwägungen
Die Gesamtbetriebskosten (TCO) von Elektrogabelstaplern hängen von den Anschaffungskosten, dem Energieverbrauch, der Wartung und dem Restwert ab. Elektrogeräte hatten in der Regel höhere Anschaffungskosten als Modelle mit Verbrennungsmotor, insbesondere mit Lithium-Ionen-Akkus.
Zusammenfassung: Spezifikation von Hochleistungs-Elektrogabelstaplern
Die Spezifizierung von Hochleistungs-Elektrogabelstaplern erforderte eine ganzheitliche Betrachtung von Traktion, Sicherheit, Energieverbrauch und Wirtschaftlichkeit über den gesamten Lebenszyklus. Moderne Wechselstrom-Traktion mit geschlossener Geschwindigkeitsregelung, Kurvensteuerung und regenerativer Bremsung ermöglichte präzises Handling, einen höheren Palettendurchsatz und geringeren Komponentenverschleiß als herkömmliche Gleichstromsysteme. Zweimotorige Antriebe, lastgewichtsabhängige Geschwindigkeitsbegrenzung und optimierte Beschleunigungsrampen trugen zur Stabilität bei Fahrgeschwindigkeiten bis zu 16 km/h bei und reduzierten gleichzeitig Hubmastschwingungen und Produktschäden. Diese Eigenschaften ermöglichten es den Flotten, die OSHA-Richtlinien und die Anforderungen der ISO 3691-1 hinsichtlich kontrollierter Geschwindigkeiten und vorhersehbarer Bremswege zu erfüllen.
Die Energiearchitektur hatte einen entscheidenden Einfluss auf Verfügbarkeit und Kosten. Lithium-Ionen-Akkus ermöglichten in Kombination mit intelligentem und opportunistischem Laden Ladezeiten von 1–2 Stunden und eine stabile Leistung über 2,000–3,000 Ladezyklen und übertrafen damit Bleiakkumulatoren im anspruchsvollen Mehrschichtbetrieb. Vorausschauende Wartung, IoT-Sensoren und Telematik-Dashboards reduzierten ungeplante Ausfallzeiten um bis zu 30 % und ermöglichten zonenbasierte Geschwindigkeitsbegrenzungen, Fahrerprofile sowie datengestützte Anpassungen von Rampenraten und Rekuperationsstufen. Analysen der Gesamtbetriebskosten zeigten durchweg, dass Elektro-Lkw über 10,000 Betriebsstunden hinweg LPG- und Diesel-Lkw unterboten, während die Vermeidung lokaler Emissionen, die geringere Geräuschentwicklung und das V2G-Potenzial die Nachhaltigkeitsargumente stärkten.
In der Praxis wogen Planer die Höchstgeschwindigkeit gegen die Ganggeometrie, die Regalhöhe und die Bodenbeschaffenheit ab und wählten die Stapler mit geeigneter Kurvensteuerung, Steigungsbegrenzung und Sichthilfen wie Kameras und Rückfahrradar aus. Sie berücksichtigten auch regulatorische Entwicklungen, Förderprogramme und zukünftige Technologien wie Siliziumkarbid-Wechselrichter und Batterien der nächsten Generation, um Fehlinvestitionen zu vermeiden. Eine ausgewogene Spezifikation betrachtete Gabelstapler als vernetzte Anlagen und nicht als Einzelmaschinen, indem sie Geschwindigkeitsregelung, Sicherheitsfunktionen, Energiestrategie und digitale Wartung in ein einheitliches Leistungskonzept integrierte.