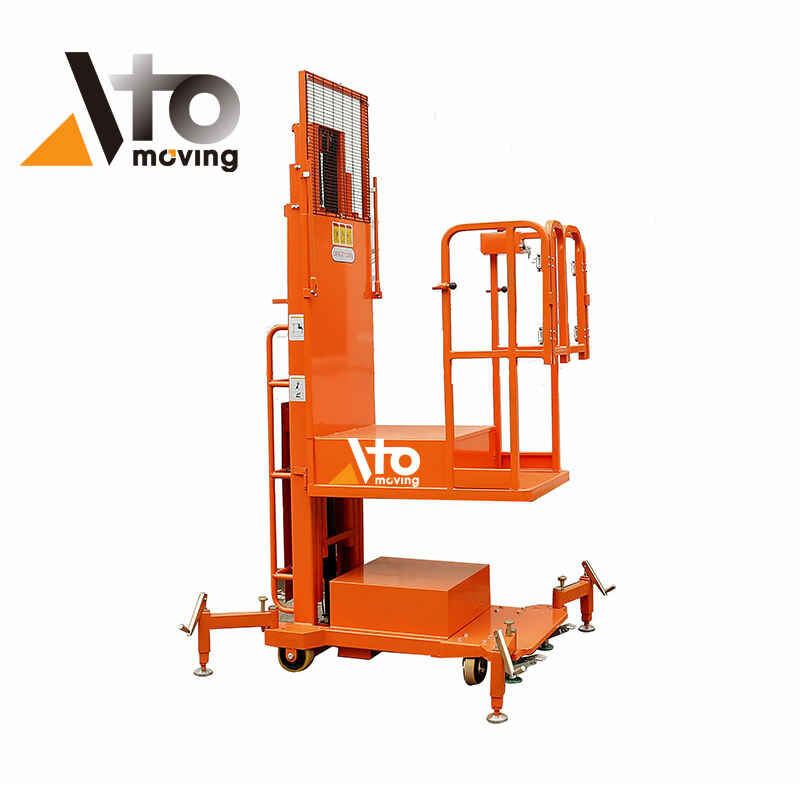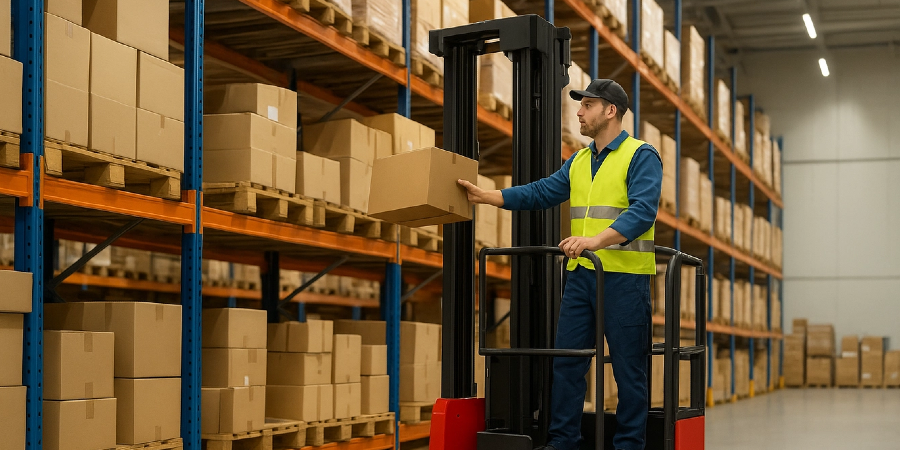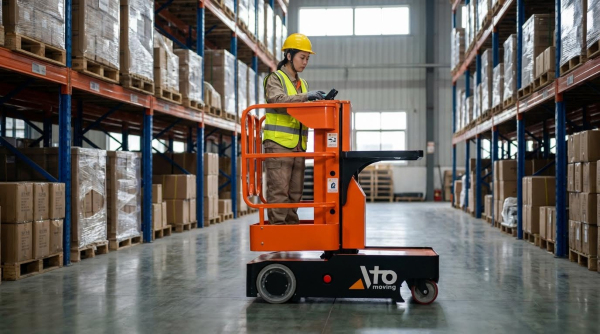
Kommissioniergeräte wie Hubarbeitsbühnen und Kommissioniergeräte haben die Arbeitsweise in Lagern, insbesondere das Kommissionieren von Artikeln in der Höhe, grundlegend verändert. Der vollständige Artikel untersucht ihre Kernfunktionen, ihre mechanische Konstruktion und ihre Leistungskriterien in modernen Materialflusssystemen . Er behandelt außerdem die Einhaltung gesetzlicher Vorschriften, sichere Betriebsabläufe und strukturierte Wartungsprogramme, die Ausfallzeiten und Zwischenfälle reduzieren. Abschließend wird analysiert, wie Datenanalyse, Automatisierung und die Integration digitaler Tools die Zukunft der Kommissionierung in Lagern beeinflussen werden.
Kernfunktionen von Hubarbeitsbühnen und Kommissionierbühnen
Definitionen, Konfigurationen und Schlüsselkomponenten
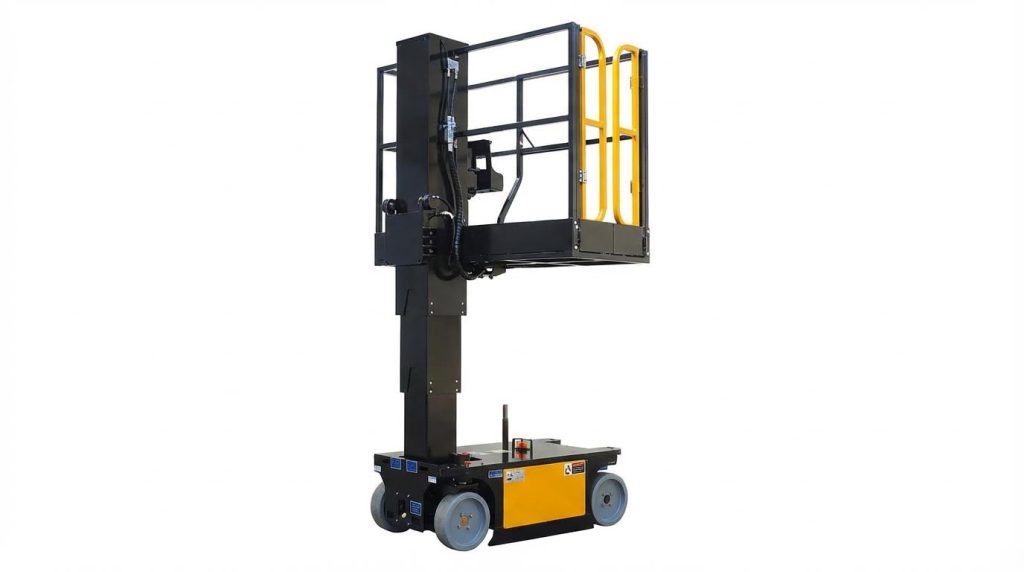
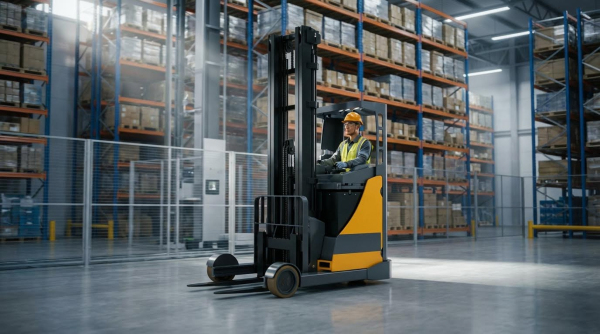
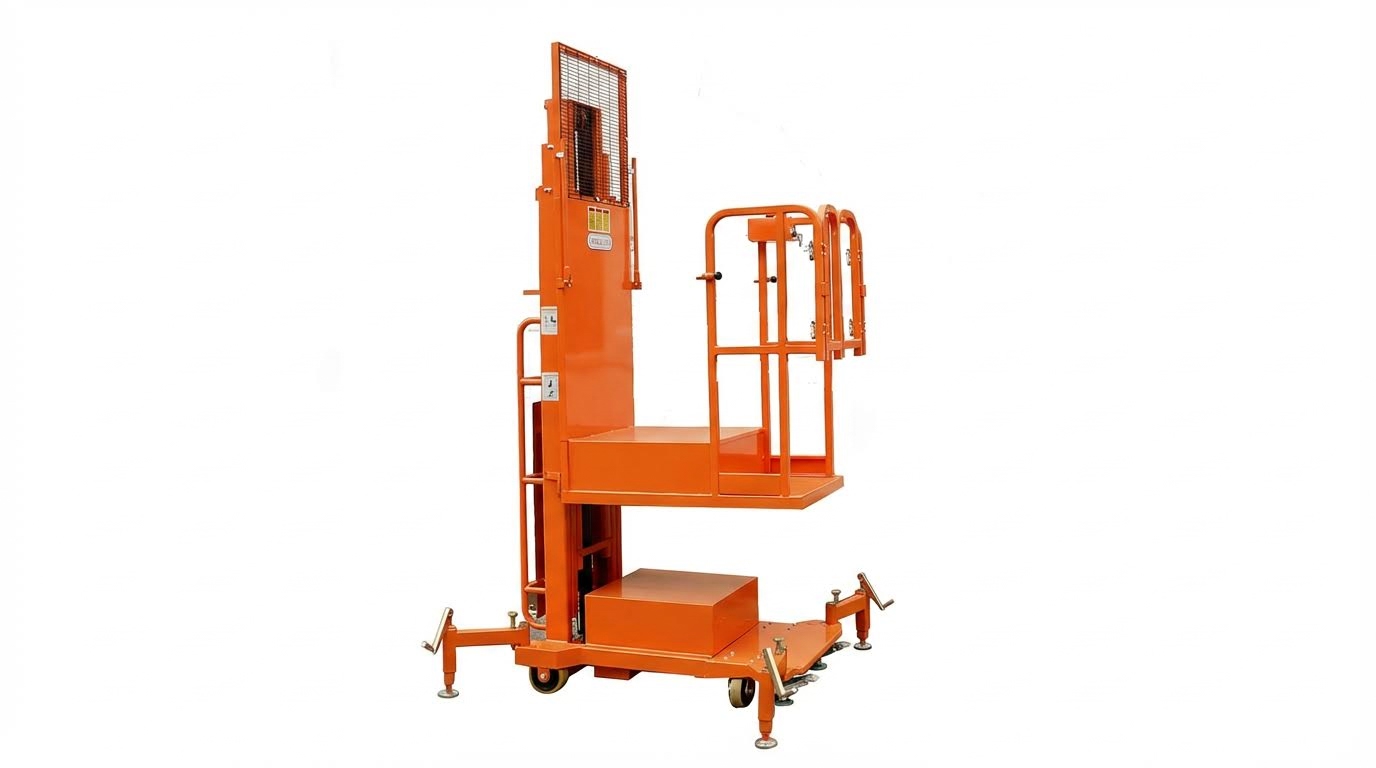
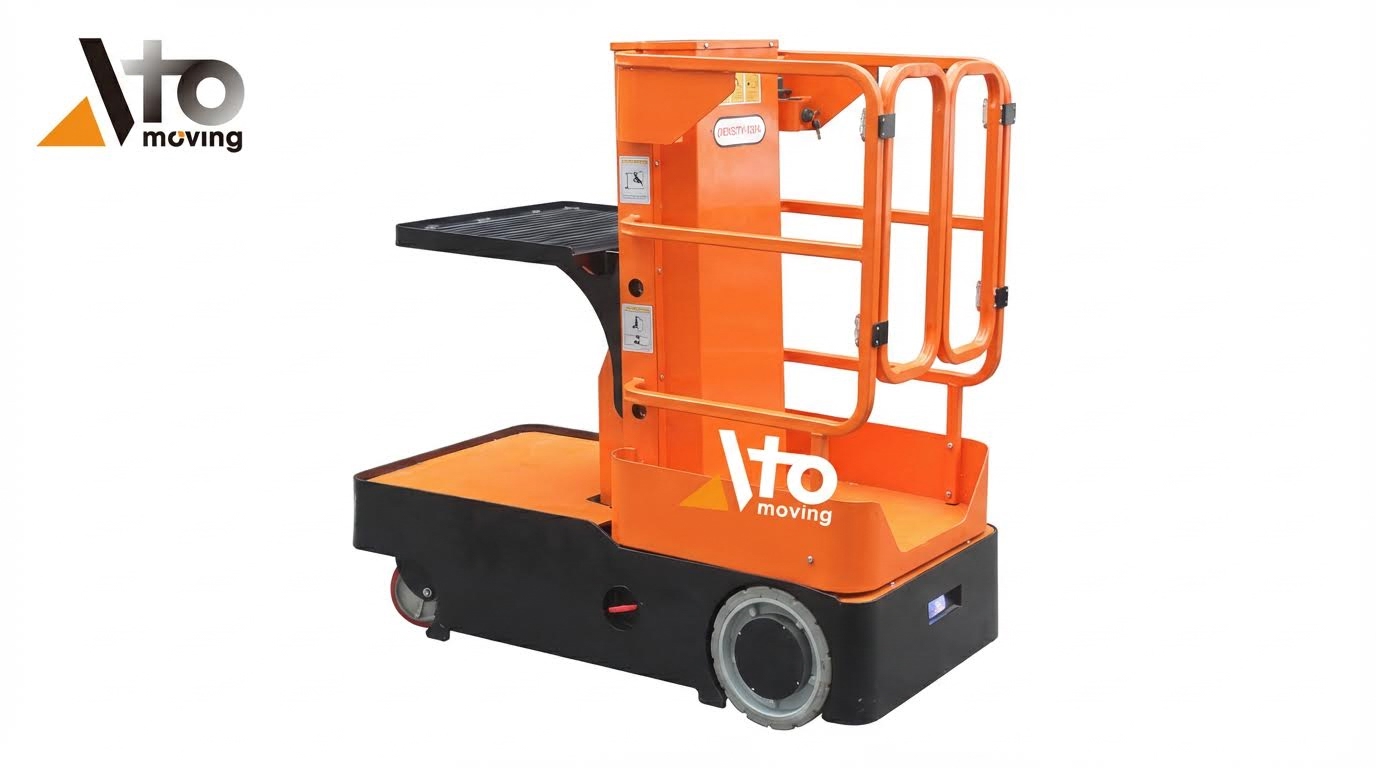
Kommissioniergeräte in Lagerhallen waren mobile Hubarbeitsbühnen, die den Bediener in die Höhe hoben, um einzelne Artikel zu entnehmen. Kommissioniergeräte, oft auch Auftragsstapler genannt , hoben sowohl den Bediener als auch eine kleine Ladeplattform für die Kommissionierung auf Kartonebene an. Typische Bauformen waren Masthubwagen, Gelenk- oder Teleskopausleger und Schienensysteme in Schmalganglagern. Die wichtigsten Bauteile bestanden aus Fahrgestell, Mast oder Ausleger, Bedienerplattform mit Geländern und Ladeplattform oder Gabeln.
Die Antriebssysteme nutzten Elektromotoren mit Akkus, die auf hydraulische oder elektrohydraulische Hebesysteme abgestimmt waren. Die Bedieneinheiten befanden sich auf der Plattform und teilweise auch am Boden und waren mit Joysticks, Richtungsschaltern, Totmannschaltern und Not-Aus-Tastern ausgestattet. Zu den Sicherheitssystemen gehörten Verriegelungen, Neigungs- und Überlastsensoren, Endschalter und Notabsenksysteme. Die Konstrukteure integrierten Anschlagpunkte für den Absturzschutz, Handläufe und rutschfeste Bodenbeläge, um die Vorschriften für Arbeiten in der Höhe zu erfüllen.
Typische Anwendungsfälle und Auslastungszyklen im Lager
In Lagerhallen wurden Kommissioniergeräte und Hubarbeitsbühnen hauptsächlich für die Kommissionierung von Kartons und Einzelartikeln aus Regalen oberhalb der manuellen Reichweite, oft zwischen 3 m und 12 m, eingesetzt. Typische Anwendungsbereiche waren die Auftragsabwicklung im E-Commerce , die Kommissionierung von Ersatzteilen, die Warenauffüllung im Einzelhandel und die Inventur in der Höhe. Die Bediener führten während einer Schicht häufige, kurze Hubzyklen durch, indem sie zwischen den Kommissionierflächen wechselten, anhielten, anhoben, entnahmen und wieder abstiegen. Dieser Arbeitszyklus erforderte eher intermittierende, aber wiederholte Hebe- und Bewegungsbelastungen als kontinuierliches Arbeiten in voller Höhe.
Elektrische Kommissioniergeräte in Hochregallagern arbeiteten üblicherweise im Mehrschichtbetrieb, was ein Zwischenladen oder Batteriewechselsysteme erforderte. Die Bediener bewegten sich in engen Gängen mit geringen Abständen, weshalb präzise Steuerung bei niedriger Geschwindigkeit und gute Sichtverhältnisse entscheidend waren. Im Vergleich zu Palettenförderern bewältigten diese Maschinen geringere Stücklasten, aber deutlich höhere Kommissionierfrequenzen pro Stunde. Die Betriebszyklen beeinflussten die Dimensionierung der Komponenten, von der Nennleistung der Hydraulikpumpe bis hin zur Batteriekapazität und dem Wärmemanagement.
Vergleich von Hubarbeitsbühnen, Kommissionierbühnen und Schichtkommissionierern
Kommissioniergeräte wie Hubarbeitsbühnen und Standardkommissionierer hoben den Bediener an, unterschieden sich aber von Lagenkommissionierern in der Art der Produkthandhabung. Lagenkommissionierer blieben auf Bodenhöhe und entnahmen mithilfe von Klemmarmen oder Saugköpfen ganze Lagen von palettierten Ladungen. Diese Konfiguration ermöglichte die schnelle, lagenweise Kommissionierung zum Zusammenstellen von Paletten mit gemischten Artikeln, ohne dass eine Person angehoben werden musste. Im Gegensatz dazu brachten Hubarbeitsbühnen und Standardkommissionierer den Bediener zum Produkt, was für die Kommissionierung auf Artikel- oder Kartonebene geeignet war.
Aus Durchsatzsicht erzielten Lagenkommissionierer höhere Kommissionierleistungen pro Stunde für homogene palettierte Produkte, insbesondere im Lebensmittel- und Getränkesektor sowie bei Konsumgütern des täglichen Bedarfs. Kommissionierer mit Hochregallager und Standardkommissionierer boten mehr Flexibilität für gemischte Lagerprofile, unregelmäßige Artikel oder Artikel mit geringem Umschlag, bei denen die Handhabung ganzer Lagen ineffizient war. Auch die Risikoprofile unterschieden sich: Kommissionierer mit Hochregallager und Standardkommissionierer konzentrierten sich auf Gefahren bei Arbeiten in der Höhe und Absturzsicherung, während Lagenkommissionierer den Fokus auf Klemmkräfte, Vakuumdichtheit und Produktstabilität legten. Moderne Lager kombinieren zunehmend alle drei Technologien: Lagenkommissionierer werden für die Handhabung großer Lagen eingesetzt, Kommissionierer mit Hochregallager oder Standardkommissionierer hingegen für die detaillierte Kommissionierung und die Bearbeitung von Ausnahmefällen.
Design-, Auswahl- und Leistungskriterien
Tragfähigkeit, Hubhöhe und Stabilitätsbereich
Die Auswahl von Hubarbeitsbühnen und Kommissioniergeräten begann stets mit der Nennlast und Hubhöhe. Die Hersteller definierten eine Nennkapazität, beispielsweise 1.000 kg, bei einem festgelegten Lastschwerpunkt von typischerweise 600 mm und einer maximalen Plattform- bzw. Gabelhöhe. Ingenieure ermittelten den Stabilitätsbereich, der die zulässige Kombination aus Last, Reichweite und Hubhöhe beschrieb, bevor der Schwerpunkt die Kipplinie erreichte. Dynamische Effekte wie Bremsen, Lenkeinschläge und Hubmastbewegungen reduzierten die effektive Stabilitätsreserve im Vergleich zu statischen Berechnungen.
Die Lagerlayouts schränkten die erforderlichen Hubhöhen, Gangbreiten und Wenderadien ein. Für Hochregallager mit einer Höhe von über 12 m spezifizierten Planer üblicherweise fahrerlose Kommissioniergeräte für sehr schmale Gänge mit optimierter Mastdurchbiegungsregelung. Die Auslastungsanalyse berücksichtigte die Kommissionierdichte, die durchschnittliche Hubzahl pro Zyklus und den Spitzendurchsatz, um eine Über- oder Unterdimensionierung der Maschinen zu vermeiden. Die Einhaltung der Normen für Hubarbeitsbühnen und Flurförderzeuge gewährleistete, dass die Prüfmethoden für Stabilität und Tragfähigkeit den realen Betriebsbedingungen entsprachen.
Antriebsstrang, Hydraulik und Energieeffizienz
Moderne Kommissionier- und Hubarbeitsbühnen in Lagerhallen nutzten überwiegend elektrische Antriebe. Ingenieure wählten zwischen Blei-Säure-Batterien und Lithium-Ionen-Systemen basierend auf Schichtlänge, Zwischenladefähigkeit und Lebenszykluskosten. Hydraulikkreisläufe trieben das Hubwerk, die Plattformhöhenverstellung und die Lenkung an. Die Konstrukteure optimierten Pumpenfördermenge, Ventilkennlinien und Leitungsdimensionierung, um Drosselverluste zu minimieren. Die optimale Abstimmung der Drehzahl-Drehmoment-Kennlinien des Elektromotors auf die Anforderungen der Hydraulikpumpe verbesserte die Gesamteffizienz des Systems.
Zu den Energiemanagementstrategien gehörten regeneratives Absenken und, wo möglich, regeneratives Bremsen an den Antriebsrädern. Steuerungsalgorithmen begrenzten gleichzeitig auftretende Spitzenlastfunktionen wie schnelles Fahren bei gleichzeitiger Hubgeschwindigkeit, um Stromspitzen und Spannungseinbrüche zu vermeiden. Wartungsprogramme überprüften die Reinheit des Hydrauliköls, die Unversehrtheit der Schläuche und den Zustand der Zylinderdichtungen, da interne Leckagen die Hubleistung direkt verringerten und die Wärmeentwicklung erhöhten. Ingenieure bewerteten zudem die Schallemissionen und Vibrationen des Antriebsstrangs, um die Anforderungen des Arbeitsschutzes zu erfüllen.
Bedienelemente, Ergonomie und Mensch-Maschine-Schnittstelle
Die Steuerungsarchitektur für Hubarbeitsbühnen und Kommissioniergeräte kombinierte Bodensteuerungen mit Bedienelementen in der Plattform oder der Fahrerkabine. Proportionale Joysticks oder Multifunktions-Steuerhebel ermöglichten eine präzise Steuerung von Hub, Fahrgeschwindigkeit und Lenkung, insbesondere in der Höhe. Totmannschalter und Freigabepedale stellten sicher, dass die Bewegung stoppte, sobald der Bediener die Steuerung losließ. Die Anordnung der Mensch-Maschine-Schnittstellen berücksichtigte Reichweitenbereiche und Kraftgrenzen, um Ermüdung und RSI-Beschwerden zu reduzieren.
Das ergonomische Design berücksichtigte Stehplattformen, Geländer und Anschlagpunkte für Auffanggurte gemäß den Richtlinien für Absturzsicherung. Die Sichtbarkeit von Gabeln, Plattformkanten und Regalen in voller Höhe beeinflusste die Konstruktion von Mast und Schutzvorrichtungen sowie die Positionierung von Kameras oder Laserpositionsanzeigern. Klare Rückmeldungen durch Statusleuchten, akustische Alarme und Anzeigeeinheiten halfen den Bedienern, Überlast-, Neigungs- oder Störungszustände schnell zu erkennen. Schulungsunterlagen und Standardarbeitsanweisungen spiegelten die tatsächliche Steuerungslogik und das Layout der Benutzeroberfläche wider, um Verwechslungen zu vermeiden.
Integration mit WMS, AGVs und digitalen Zwillingen
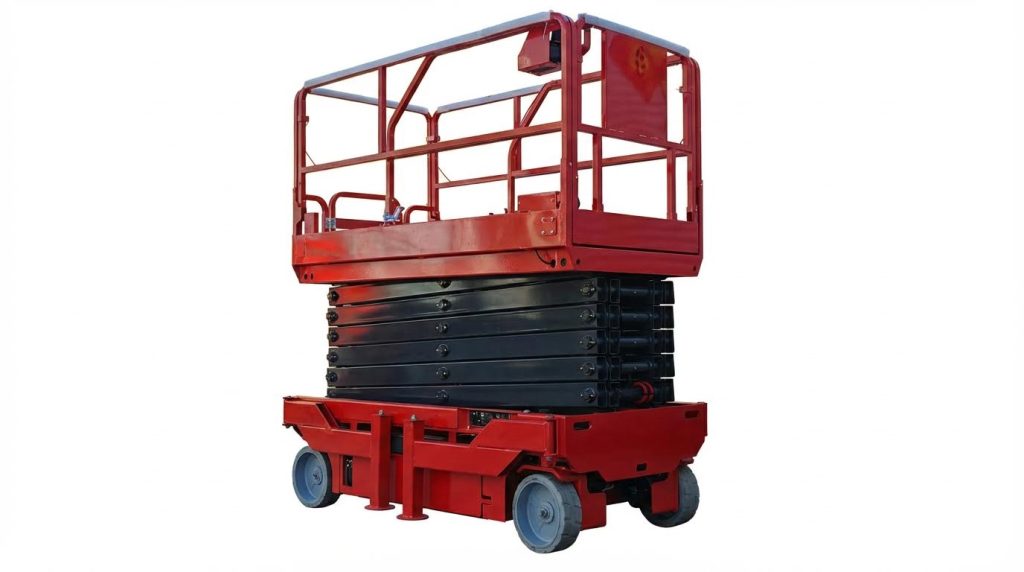
Die Integration in Lagerverwaltungssysteme (WMS) bestimmte zunehmend die Auswahlkriterien für Kommissioniergeräte. Kommissioniergeräte wie Hubarbeitsbühnen und Lagerkommissionierer konnten Aufgaben, Kommissionierplätze und Ladedaten über drahtlose Terminals oder mobile Endgeräte empfangen. Positionierungshilfen wie Barcode-Lesegeräte, RFID oder Regalführungssysteme synchronisierten die physischen Bewegungen mit den digitalen Bestandsdaten. Diese Verknüpfung reduzierte Kommissionierfehler und verbesserte die Rückverfolgbarkeit in regulierten Branchen wie der Pharma- und Lebensmittelindustrie.
Schnittstellen zu fahrerlosen Transportsystemen (FTS) und Förderanlagen erforderten definierte Übergabepunkte, Geschwindigkeitsbegrenzungen und Verriegelungen zur Kollisionsvermeidung. Die Datenerfassung durch die Staplersteuerungen ermöglichte die Erstellung digitaler Zwillinge, die Auslastung, Energieverbrauch und Bauteilbelastung im Zeitverlauf abbildeten. Ingenieure nutzten diese Modelle, um Layoutänderungen zu simulieren, die Flottengröße zu evaluieren und Wartungsfenster zu planen. Integrationsfähige Maschinen mit offenen Kommunikationsprotokollen und Diagnosekonnektivität unterstützten den Übergang zu stärker automatisierten und datengesteuerten Lagerprozessen.
Sicherer Betrieb, Inspektion und Wartung
Einhaltung gesetzlicher Bestimmungen und Betreiberzertifizierung
In Lagerhallen eingesetzte Hubarbeitsbühnen und Kommissioniergeräte unterlagen den Vorschriften für Arbeiten in der Höhe und Hebezeuge. Im Vereinigten Königreich mussten Betreiber und Arbeitgeber den Health and Safety at Work Act 1974, die LOLER 1998 und die Work at Height Regulations 2005 einhalten. Weltweit galten ähnliche Rahmenbedingungen, die Risikobewertungen, dokumentierte Wartung und regelmäßige gründliche Prüfungen in festgelegten Abständen, typischerweise alle sechs Monate für Personenhebezeuge, vorschrieben. Kompetente und geschulte Bediener konnten einen Schulungsnachweis, wie z. B. eine IPAF Powered Access Licence (PAL)-Karte, vorweisen, die für einen festgelegten Zeitraum, beispielsweise fünf Jahre, gültig war. Die Schulung umfasste die verschiedenen Hubarbeitsbühnen-Kategorien, Bauteile, Stabilitätsprinzipien, Vorabprüfungen und die Gefahrenerkennung, einschließlich Stromschlag, Quetschungen und Stürze. Arbeitgeber dokumentierten die rollenspezifischen Berechtigungen, stellten die gesundheitliche Eignung der Bediener sicher und setzten Altersgrenzen, in der Regel mindestens 16 Jahre, durch. Schriftliche Verfahren und Schulungsnachweise belegten die Einhaltung der Vorschriften bei Audits und Unfalluntersuchungen.
Vorabprüfungen, Standardarbeitsanweisungen und Gefahrenanalysen
Der sichere Betrieb begann mit strukturierten Vorabprüfungen vor jeder Schicht. Die Bediener überprüften die vorherigen Logbucheinträge und führten anschließend Sichtprüfungen auf Leckagen, strukturelle Schäden, lose Bauteile sowie den Zustand von Reifen und Rädern durch. Sie testeten Lenkung, Hub- und Senkfunktionen, Not-Aus, Totmannschalter, Beleuchtung, Hupe und Alarme und verifizierten Batterieladung, Hydraulikflüssigkeitsstand und Druckanzeigen. Formale Sicherheitsbetriebsverfahren (SOPs) beschrieben die einzelnen Arbeitsschritte, die erforderliche persönliche Schutzausrüstung und die Sperrbedingungen und dienten sowohl der Einarbeitung als auch der Auffrischung der Schulungen. Fachkundige Personen passten die SOP-Vorlagen an die standortspezifischen Gegebenheiten, elektrische Gefahren, Regalabstände und Verkehrsregeln an. Aufgabenbezogene Gefahrenanalysen identifizierten Stromschlaggefahren durch Freileitungen, Kollisionen mit Regalen, Quetschgefahren an Engstellen und Absturzgefahren auf der Plattform. Zu den Kontrollmaßnahmen gehörten an zugelassenen Anschlagpunkten befestigte Gurte, kontrollierte Fahrgeschwindigkeit, Sperrzonen und klare Kommunikationsprotokolle mit dem Bodenpersonal.
Vorbeugende Instandhaltung, LOTO und Ausfallarten
Die vorbeugende Instandhaltung erfolgte gemäß Herstellervorgaben und internen Zuverlässigkeitszielen. Zu den täglichen Aufgaben gehörten Reinigung, Schmierung und Funktionsprüfungen. Monatliche Inspektionen durch qualifizierte Techniker umfassten Stromversorgung, Antriebssysteme, Ketten, Hydraulik bzw. Pneumatik sowie alle Hebekomponenten gemäß Spezifikation. Halbjährliche oder jährliche Demontagen dienten der Behebung von Verschleiß, Korrosion und Materialermüdung an Strukturbauteilen, Mastsegmenten und Auslegerbolzen. Dabei wurden leistungsschwache Teile vor dem Ausfall ausgetauscht. Lockout/Tagout-Verfahren (LOTO) isolierten die elektrische und hydraulische Energieversorgung während der Wartung mithilfe von physischen Verriegelungen, Etiketten und Prüfverfahren, um unerwartete Bewegungen zu verhindern. Typische Ausfallursachen waren Hydrauliklecks, die zu langsamem oder ungleichmäßigem Heben führten, Batterieverschlechterung, die die Betriebsdauer verringerte, Sensor- oder Schalterfehler, die Sicherheitsverriegelungen deaktivierten, und Probleme mit der Steuerverkabelung, die zu unregelmäßigem Betrieb führten. Systematische Instandhaltung reduzierte ungeplante Ausfallzeiten, schützte die Bediener vor mechanischen und elektrischen Gefahren und trug zur Aufrechterhaltung der Bereitschaft für behördliche Inspektionen bei.
Datengestützte Diagnostik und vorausschauende Wartung
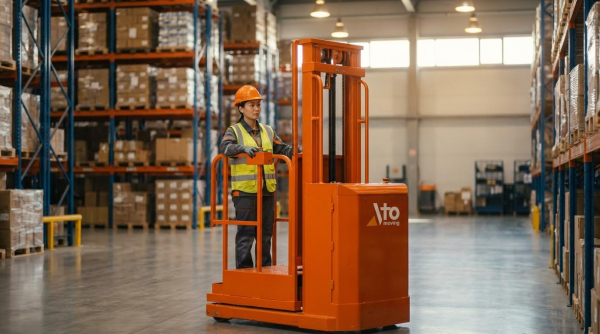
Moderne Kommissioniergeräte wie Hubarbeitsbühnen , Lagerkommissionierer und ähnliche Systeme, beispielsweise Etagenkommissionierer, verfügen zunehmend über integrierte Diagnose- und Telemetriefunktionen. Die Steuerungen erfassen Fehlercodes, Betriebsstunden, Hubzyklen und Überlastereignisse. Wartungsteams laden diese Daten herunter oder übertragen sie drahtlos an Flottenmanagementplattformen. Ingenieure analysieren Trends bei Batteriespannung, Hydraulikdrücken, Motorströmen und Temperatur, um frühzeitig Anzeichen von Verschleiß oder Fehlausrichtung zu erkennen. Vorausschauende Wartungsmodelle schätzen die verbleibende Nutzungsdauer wichtiger Komponenten und ermöglichen so geplante Austausche in Zeiten geringer Nachfrage. Die Integration in Lagerverwaltungssysteme verknüpft den Gerätestatus mit der Aufgabenverteilung und verhindert so, dass Geräte mit potenziellen Fehlern in kritische Kommissionierzonen eingesetzt werden. Die Diagnosedaten werden auch an Konstruktions- und Sicherheitsteams zurückgemeldet und verbessern zukünftige Spezifikationen, Steuerungslogik und Komponentenauswahl. Dieser datenbasierte Ansatz reduziert die Lebenszykluskosten, erhöht die Verfügbarkeit und unterstützt die kontinuierliche Verbesserung der Lagersicherheit.
Zusammenfassung und zukünftige Entwicklungen für die Kommissionierung im Lager
Kommissioniergeräte wie Hubarbeitsbühnen und Lagerkommissionierer bildeten das Rückgrat für sicheres und effizientes vertikales Kommissionieren in Lagern. Ihre Effektivität hing von der korrekten Auswahl hinsichtlich Last, Höhe und Arbeitszyklus ab, kombiniert mit einer disziplinierten Bedienerschulung und der Einhaltung von Vorschriften wie LOLER (Local Operating and Labor Standards Regulation), den Vorschriften für Arbeiten in der Höhe und den allgemeinen Arbeitsschutzbestimmungen (WHS/OSHA). Strukturierte Standardarbeitsanweisungen (SOPs), Vorabprüfungen und Sperr-/Kennzeichnungsprogramme reduzierten Unfälle durch Stürze, Stromschläge, Kollisionen und mechanische Defekte. Lagenkommissionierer und automatisierte Subsysteme erweiterten diese Prinzipien auf die Paletten- und Lagenebene und verbesserten so den Durchsatz bei gleichzeitiger Reduzierung der manuellen Belastung und Produktschäden.
Zukünftige Trends in der Kommissionierung deuten auf eine stärkere Integration und Autonomie hin. Die Ausrüstung wird zunehmend mit Lagerverwaltungssystemen und digitalen Zwillingen vernetzt, was die Aufgabenverteilung in Echtzeit, die Auslastungsverfolgung und die simulationsbasierte Layoutoptimierung ermöglicht. Fortschrittliche Sensoren, maschinelles Lernen und Zustandsüberwachung unterstützen die vorausschauende Wartung, reduzieren ungeplante Ausfallzeiten und verlängern die Lebensdauer der Anlagen. Energieeffiziente Antriebe und intelligentere Ladestrategien tragen den Anforderungen an Nachhaltigkeit und Betriebskosten Rechnung, insbesondere im Mehrschichtbetrieb mit hohem Durchsatz.
Die praktische Umsetzung erforderte eine schrittweise Einführung, ein transparentes Änderungsmanagement und die kontinuierliche Weiterbildung der Bediener. Die Standorte benötigten eine robuste Datenverwaltung, um Diagnose- und Telematikdaten nutzen zu können, ohne die Wartungsteams zu überlasten. Ein ausgewogener Ansatz kombinierte bewährte halbelektrische Kommissionier- und Lagerkommissioniergeräte , strenge Standardarbeitsanweisungen (SOPs) und gezielte Automatisierung dort, wo Risiko, Volumen und Variabilität eine Investition rechtfertigten. Mit zunehmender Automatisierung blieben die Gestaltung der Mensch-Maschine-Schnittstelle und das Kompetenzmanagement entscheidend, um sicherzustellen, dass Bediener, Techniker und Vorgesetzte die immer komplexeren, softwaregesteuerten Kommissioniermaschinen sicher bedienen konnten.