Kommissionierung in der Logistik: Methoden, KPIs und Ausrüstung für verschiedene Auftragsprofile
Die Kommissionierung in der Logistik bestimmt Ihre Kosten pro Auftrag, Ihren Servicegrad und Ihre Skalierbarkeit bei Spitzenvolumina. Dieser Leitfaden erläutert die wichtigsten Kommissioniermethoden, wie unterschiedliche Auftragsprofile Ihre Strategie beeinflussen und welche KPIs die Systemleistung belegen. Sie erfahren außerdem, wie Sie halbelektrische Kommissionierer und Kommissioniermaschinen optimal auf Artikelnummern und Nachfragemuster abstimmen – von manuellen Wagen bis hin zu Ware-zum-Mann-Systemen. Nutzen Sie diesen Leitfaden als praktische Vorlage, um Ihre Kommissionierung in der Logistik zu optimieren oder zu vergleichen.
Grundlagen der Kommissionierungsstrategie
Auftragsprofile und Nachfragemuster
Die Kommissionierung in der Logistik beginnt mit dem Verständnis, wie sich Ihre Aufträge im Laufe der Zeit entwickeln. Auftragsprofil und Nachfragemuster bestimmen nahezu jede Designentscheidung: Layout, Arbeitsmodell, Ausrüstung und Automatisierungsgrad.
Wichtige Auftragsprofilabmessungen, die vor der Auswahl einer Kommissioniermethode im Lager definiert werden müssen :
- Zeilen pro Bestellung: Einzeilige vs. mehrzeilige Bestellungen.
- Einheiten pro Zeile: Einzelstücke, Innenverpackungen, volle Kartons oder Paletten.
- Mischung der Bestellgrößen: Kleinpaket, Karton, Palette oder gemischt.
- SKU-Umschlagshäufigkeit: A/B/C-Artikel, Saisonalität und Sonderangebote.
- Reihenfolge der Prioritäten: Standard, Express, Lieferung am selben Tag, termingerechte Lieferung.
- Kundentyp: B2B-Großbestellungen vs. B2C-E-Commerce.
Typische Nachfragemuster, die Sie erfassen müssen, bevor Sie sich auf eine Kommissionierungsstrategie festlegen:
- Stabile Nachfrage: Vorhersehbares Tagesprofil, geringe Volatilität.
- Saisonale Spitzen: starke wöchentliche/jährliche Spitzenwerte, die die Kapazität belasten.
- Kampagnengetrieben: Marketingspitzen gibt es im Zusammenhang mit Produkteinführungen oder Werbeaktionen.
- Long-Tail-SKUs: Viele langsame Anbieter mit sporadischen Bestellungen.
- Kompressionsabschaltung: hoher Anteil an Bestellungen kurz vor Versandschluss.
Warum Nachfragemuster bei der Designauswahl wichtig sind
Ein stabiles, vorhersehbares Auftragsvolumen begünstigt einen höheren Automatisierungsgrad und optimierte Batch- oder Wellenstrategien. Stark schwankende oder aktionsbedingte Nachfrage erfordert hingegen oft flexiblere manuelle oder hybride Systeme, die plötzliche Nachfragespitzen abfangen können, ohne die Servicequalität zu beeinträchtigen.
Kernkommissionierungsmethoden und Arbeitsabläufe
Die wichtigsten Methoden zur Kommissionierung in der Logistik unterscheiden sich hauptsächlich im Hinblick auf das Verhältnis von Transportzeit, Sortieraufwand und Koordinationskomplexität. Die Wahl des richtigen Methodenmixes hängt vom Auftragsprofil und der Gebäudegeometrie ab.
- Einzelkommissionierung (Auftrag für Auftrag): Ein Kommissionierer bearbeitet jeweils eine Bestellung; einfach, aber mit viel Weglauf verbunden.
- Batch-Kommissionierung: Ein Kommissionierer sammelt Artikel für mehrere Bestellungen in einer einzigen Fahrt, um die Fahrzeit zu verkürzen. Das funktioniert gut bei vielen kleinen Bestellungen und gemeinsamen Artikelnummern. durch Konsolidierung der Auswahl.
- Zonenkommissionierung: Das Lager ist in Zonen unterteilt, und jeder Kommissionierer bleibt in einem bestimmten Bereich, um Wege und Staus zu reduzieren. für große Standorte mit hohem Besucheraufkommen.
- Wellenpicken: Die Aufträge werden in zeit- oder dienstleisterbasierte „Wellen“ gruppiert, um Arbeitskräfte, Laderampenpläne und Annahmeschlusszeiten der Dienstleister aufeinander abzustimmen. und die Produktivität steigern.
- Kommissionierung in großen Mengen: Große Mengen einer einzelnen Artikelnummer werden einmal kommissioniert und später in einzelne Bestellungen sortiert; dies kann die Kommissionierrate bei schnell drehenden Artikeln um 100–200 % steigern. wenn mehrere Bestellungen denselben Artikel enthalten.
| Methodik | Am besten geeignet für das Bestellprofil | Die wichtigsten Vorteile | Wichtigste Kompromisse |
|---|---|---|---|
| Diskrete Kommissionierung | Geringe Stückzahlen, vielfältige Artikelnummern, einfache Einrichtung | Einfache Verwaltung und Schulung; klare Zuständigkeiten. | Längste Reisezeit pro Leitung; geringerer Durchsatz |
| Chargen-Kommissionierung | Viele kleine Bestellungen teilen sich Artikelnummern | Weniger Laufwege pro Linie; höhere Kommissionierproduktivität durch Zusammenlegung von Bestellungen | Benötigt einen Sortierschritt und eine gute Warenkorb-/Slot-Logik. |
| Zonenkommissionierung | Große Gebäude, hohe Warteschlangen | Kürzere Fußwege; einfachere lokale Optimierung | Mehr Koordination; Aufträge betreffen mehrere Personen |
| Wellenpicken | Hohes Versandaufkommen bei gleichzeitig engen Versandfristen | Abstimmung der Kommissionierung mit den Docks und Spediteuren um den Durchfluss zu stabilisieren | Weniger flexibel für Eilbestellungen in Echtzeit |
| Massenkommissionierung | Sehr schnelllebige Unternehmen, viele sich überschneidende Aufträge | Sehr hohe Kommissionierraten; eine Tour deckt viele Bestellungen ab mit zentralisierter Sortierung | Erfordert eine robuste nachgelagerte Sortierkapazität |
Manuelle, geführte und automatisierte Kommissionieroptionen
Die manuelle Kommissionierung erfolgt mit Papier oder Handgeräten; sie erfordert geringes Kapital, ist aber arbeitsintensiv. Typische Kommissionierleistungen liegen bei 100–200 Artikeln pro Stunde und Fehlerraten von 1–3 % in vielen Betrieben . Technologiegestützte Verfahren wie Pick-to-Light können die Kommissionierleistung um bis zu 50 % steigern, indem sie die Suchzeit in Bereichen mit hohem Warenaufkommen verkürzen . Sprachgesteuerte Kommissionierung kann die Produktivität um 10–20 % verbessern, da Hände und Augen frei bleiben . Vollautomatische Kommissionierroboter erreichen 400–800+ Artikel pro Stunde mit Fehlerraten von oft unter 0.5 % bei geeigneten Artikelprofilen.
Rolle von WMS, WES und Echtzeitdaten
Digitale Steuerungssysteme bilden das Rückgrat der modernen Kommissionierung in der Logistik. Sie legen fest, was, wann, in welcher Reihenfolge und von wem kommissioniert wird.
- Lagerverwaltungssystem (WMS):
- Gewährleistet die Genauigkeit des Lagerbestands und die Kontrolle über die Lagerorte.
- Freigaben funktionieren als Einzel-, Stapel-, Wellen- oder Massenkommissionierungen.
- Schnittstellen zu Barcode-, RFID-, Sprach- und Lichtsystemen um die Bediener zu leiten.
- Warehouse Execution System (WES):
- Koordiniert Arbeitsabläufe in Echtzeit über verschiedene Zonen, Geräte und Arbeitskräfte hinweg.
- Weist Aufgaben dynamisch zu, um Warteschlangen auszugleichen und Überlastungen zu reduzieren.
- Verwaltet häufig Wellenfreigabe-, Stapelverarbeitungs- und Prioritätsregeln.
- Echtzeit-Datenschicht:
- Barcode- und RFID-Scans überprüfen jeden Kommissioniervorgang und aktualisieren den Lagerbestand. für eine genaue Bestandsaufnahme.
- Telemetriedaten zu Arbeitskräften und Ausrüstung liefern Live-Dashboards für die stündlich abgearbeiteten Linien und die pünktliche Einsatzbereitschaft. während der Schicht.
Wenn WMS und WES Echtzeitdaten korrekt nutzen, können sie die Kommissionierstrategie flexibel anpassen. Beispielsweise können sie bei steigendem Volumen von Einzel- auf Sammelkommissionierung umschalten oder Mikrowellen so auslösen, dass die Trägerabschaltgrenzen eingehalten werden, ohne eine Zone zu überlasten.
Wie Echtzeitsteuerung KPIs schützt
Die Echtzeit-Transparenz des Auftragsstatus und der Kommissionierleistung trägt zur Sicherung der Genauigkeit und der Service-KPIs bei. Best-in-Class-Betriebe erreichten eine Kommissioniergenauigkeit von 99.9 % oder höher und pünktliche Lieferungen von 99.8 % oder mehr durch die präzise Steuerung dieser Kennzahlen . Systeme, die Ausnahmen frühzeitig erkennen, ermöglichen schnelle Nachkommissionierungen, Lagerplatzänderungen oder Personalumverteilungen, bevor Fristen verpasst werden.
Technischer Vergleich von Kernauslesemethoden
Dieser Abschnitt vergleicht die wichtigsten Methoden der Kommissionierung in der Logistik und deren Auswirkungen auf Transportzeit, Arbeitsaufwand und Genauigkeit. Nutzen Sie ihn als schnelle technische Übersicht, um die Methoden an Ihre Auftragsprofile und Ihre Automatisierungsstrategie anzupassen.
Einzel-, Batch-, Zonen- und Wellenpicking
Diese vier Methoden bilden das Rückgrat der meisten Kommissionierungsprozesse in der Logistik . Die richtige Wahl hängt von der Auftragsgröße, der Anzahl der Artikelnummern und der Nachfragevariabilität ab.
| Methodik | So funktioniert’s | Am besten geeignet, | Die wichtigsten Vorteile | Hauptrisiken / Grenzen |
|---|---|---|---|---|
| Diskret (einfacher Ordnung) | Der Kommissionierer erledigt jeweils einen Auftrag nach dem anderen und geht dabei alle erforderlichen Lagerplätze ab. | Geringes Bestellvolumen, viele Artikelnummern, hohe Bestellvariabilität. | Einfach zu bedienen und zu schulen; einfache Auftragsverfolgung; geringe IT-Abhängigkeit. | Längste Reisezeit pro Linie; arbeitsintensiv; schwer skalierbar während Spitzenzeiten. |
| Chargen-Kommissionierung | Der Kommissionierer sammelt Artikel für mehrere Bestellungen in einem Arbeitsgang mithilfe von Behältern oder Wagenfächern. Die Bestellidentität bleibt während der Kommissionierung und Verpackung erhalten. Die gleichzeitige Kommissionierung mehrerer Bestellungen verkürzt die Fahrzeit.. | Viele kleine Bestellungen, wiederkehrende Artikelnummern in mehreren Bestellungen, feste Lagerorte der Artikel. | Geringere Fahrstrecke pro Linie; höhere Linienanzahl pro Stunde; gut geeignet für mobile Wagen und Scanner. | Komplexere Planung; Risiko von Fehlern im Auftragsmix bei unzureichender Identifizierung. |
| Zonenkommissionierung | Das Lager ist in Zonen unterteilt; jeder Kommissionierer arbeitet in einer Zone und bearbeitet nur seine jeweiligen Positionen. Bestellungen werden von Zone zu Zone verschoben oder zusammengeführt. Dadurch werden Reiseaufwand und Staus an großen Standorten minimiert.. | Große Anlagen, hohes Durchsatzvolumen, klare ABC-Zoneneinteilung, gemischte Auftragsgrößen. | Kürzere Fußwege; leichterer Zugang zu lokalem Fachwissen; unterstützt die Spezialisierung nach Produkttyp. | Eine enge Abstimmung zwischen den Zonen ist erforderlich; Ungleichgewichte führen zu Engpässen. |
| Wellenpicken | Die Bestellungen werden nach Annahmeschluss des Versanddienstleisters, Route oder Produktfamilie in zeitbasierte „Wellen“ gruppiert. Die Kommissionierer bearbeiten jede Welle als Kampagne. Innerhalb einer Welle werden mehrere Aufträge parallel bearbeitet.. | Betriebe mit festen Versandfenstern, Routenbeschränkungen oder hohem Konsolidierungsbedarf. | Gute Koordination von Hafenbetrieb und Arbeitskräften; einfachere Abstimmung mit den Spediteuren; vorhersehbare kurzfristige Arbeitsbelastung. | Weniger flexibel bei Echtzeitprioritäten; verspätete Bestellungen können eine Welle verpassen; erfordert WMS/WES-Unterstützung. |
Wie man zwischen den vier Kernmethoden wählt
Verwenden Sie die diskrete Kommissionierung, wenn:
- Das Auftragsvolumen ist niedrig oder stark schwankend.
- Sie benötigen maximale Prozessvereinfachung und einen schnellen Einstieg.
- Der Systemsupport ist begrenzt.
Verwenden Sie die Stapelverarbeitung, wenn:
- Viele Bestellungen enthalten dieselben schnelllebigen Artikelnummern.
- Die Anfahrtsstrecke bestimmt maßgeblich Ihre Arbeitskosten.
- Ihr Team kann komplexere Warenkorb-Layouts und Scanvorgänge bewältigen.
Zonenauswahl verwenden, wenn:
- Das Gebäude ist groß und die Wege sind lang.
- Produkte können nach Größe, Temperatur oder Handhabungsklasse gruppiert werden.
- Sie möchten die Arbeitskräfte nach Region und Qualifikation stabilisieren.
Verwenden Sie Wave Picking, wenn:
- Die Kapazitätsgrenzen der Reedereien und der Docks sind kritische Einschränkungen.
- Kommissionierung, Verpackung und Verladung müssen synchronisiert werden.
- Sie betreiben bereits ein leistungsfähiges WMS/WES zum Erstellen und Veröffentlichen von Wellen.
Logik der Massenkommissionierung versus Stapelkommissionierung
Sowohl die Kommissionierung in großen Mengen als auch in Chargen reduzieren die Wege, behandeln die Auftragsidentität jedoch unterschiedlich. Dieser Unterschied beeinflusst Layout, IT-Logik und erforderliche Sortierkapazität.
| Aspekt | Massenkommissionierung | Chargen-Kommissionierung |
|---|---|---|
| Kernprinzip | Kommissionieren Sie die Gesamtmenge für viele Aufträge ohne Auftragszuordnung während der Kommissionierung. Die Sortierung nach Bestellungen erfolgt später.. | Kommissionieren Sie mehrere Bestellungen in einem Durchgang und achten Sie dabei darauf, dass jede Bestellung identifizierbar bleibt (durch Behälter, Fach oder Etikett). Die Auftragsidentität bleibt durchgehend erhalten.. |
| Typischer Ablauf | Lagerung → Kommissionierung auf Palette/Behälter → Transport zum Sortierbereich → Sortierung auf Auftragsebene → Verpackung/Versand. | Lagerung → Kommissionierung in Sammelwagen oder Behälter mit mehreren Fächern → direkte Verpackung → Versand. |
| Am besten geeignet, | Artikel mit sehr hohem Absatzvolumen, bei denen ein einziger Einkauf Dutzende von Bestellungen abwickeln kann; Aktionsartikel; Bestseller im E-Commerce. | Mittlere bis hohe Bestellmengen mit sich überschneidenden Artikelnummern; Bestellungen mit gemischten Artikelnummern; begrenzte Sortierinfrastruktur. |
| Auswirkungen auf die Arbeitswelt | Ein Kommissionierer kann viele Packer versorgen; die Kommissionierraten können sich bei schnellem Umschlag deutlich erhöhen. Eine einzige Fahrt kann Dutzende von Bestellungen erfüllen.. | Weniger Reiseaufwand im Vergleich zu diskreten Aufgaben; ausgewogenere Kommissionierungs- und Verpackungsarbeit; geringere Abhängigkeit von dedizierten Sortierteams. |
| Sortieranforderung | Hohe Anforderungen: Benötigt eine organisierte Sortieranlage mit Trennwand, Förderband oder manuellem Sortierbereich, um große Mengen in Bestellungen aufzuteilen. | Niedrig bis mittel: Einige Artikel werden zwar zusammengelegt, kommen aber oft schon nach Bestellung getrennt an. |
| Kontrollieren Sie die Komplexität | Das WMS muss die Gesamtmengen pro Sammelwelle berechnen und anschließend die sekundäre Sortierlogik steuern. | Das WMS muss Aufträge Chargen zuordnen und Container-IDs verwalten, ein zweiter Sortierschritt ist jedoch nicht erforderlich. |
| Hauptrisiken | Sortierengpässe; Platzmangel in den Bereichen für Massenware und Ablagewände; Fehlsortierungen bei mangelhafter Scandisziplin. | Falsche Zuordnung von Warenkorb oder Tragetasche; begrenzter Nutzen, wenn die SKU-Überschneidung zwischen den Bestellungen gering ist. |
- Arbeiten jederzeit weiterbearbeiten können. Jede Präsentation und jeder KI-Avatar, den Sie von Grund auf neu erstellen oder hochladen, Massenkommissionierung für ein kleines Team von ultraschnellen Umschlagspezialisten, bei denen ein Palettenumschlag viele Bestellungen abwickelt.
- Arbeiten jederzeit weiterbearbeiten können. Jede Präsentation und jeder KI-Avatar, den Sie von Grund auf neu erstellen oder hochladen, Batch-Kommissionierung wenn es bei vielen SKUs zu mäßigen Überschneidungen kommt und keine Hochgeschwindigkeitssortierung möglich ist.
- Viele Lager kombinieren beides: Massenlagerung für A-Artikel, Chargen- oder Einzel-/Zonenlagerung für B-/C-Artikel.
Manuelle versus automatisierte und G2P-Systeme

Manuelle, halbautomatische und Ware-zum-Mann-Systeme (G2P) repräsentieren ein Spektrum an Kapitalkosten im Verhältnis zum Arbeitsaufwand und der Genauigkeit bei der Kommissionierung in der Logistik.
| Ansatz | Typische Technologien | Indikative Leistung / Wirkung | Stärken | Einschränkungen |
|---|---|---|---|---|
| Manuelle Kommissionierung | Papierlisten, Handscanner (RF oder Barcode-Scanner). | Durchschnittlich 100–200 Kommissionierungen pro Stunde bei einer Fehlerquote von 1–3 %. Die manuelle Kommissionierung ist arbeitsintensiv und fehleranfällig.. | Niedrigste Investitionskosten; sehr flexibel; Artikelnummern lassen sich leicht neu zuordnen oder Prozesse ändern. | Hohe Arbeitskosten; begrenzter Durchsatz; die Leistung variiert stark je nach Bediener. |
| Halbautomatische Führung | Pick-to-light / Pick-by-Light, sprachgesteuerte Kommissionierung, Barcode-/RFID-Scanning. | Pick-to-Light kann die Kommissionierungsrate um bis zu 50 % erhöhen. Visuelle Führung reduziert Suchzeit und FehlerSprachsteuerung kann die Produktivität um 10–20 % steigern. Freihändige Bedienung verbessert die Genauigkeit. | Höhere Genauigkeit; bessere Linienleistung pro Stunde; erhält die menschliche Flexibilität; phasenweise skalierbar. | Nach wie vor reiseintensiv; abhängig von einer soliden WMS-Integration und Schulung. |
| Automatisierte / G2P-Systeme | AS/RS, Shuttles, Förderbänder, autonome Roboter, automatisierte Behälterkommissionierung. | G2P kann die Kommissionierzeit um bis zu 60 % verkürzen. Die Automatisierung bringt die Artikel direkt zu den Kommissionierern.. Automatisierte Roboter erreichen 400–800+ Kommissionierungen pro Stunde mit einer Fehlerquote von <0.5%. Roboter erreichen hohe Geschwindigkeiten bei sehr niedrigen Fehlerraten.. | Höchster Durchsatz und höchste Genauigkeit; geringere Abhängigkeit von Arbeitskräften; gute Nutzung des vertikalen Raums. | Hohe Vorlaufkosten; am besten geeignet für stabile, hohe und vorhersehbare Mengen. Automatisierung eignet sich für vorhersehbare Profile mit hohem Volumen.. |
Bei der Entscheidung zwischen manueller und automatisierter Kommissionierung in der Logistik sollte die Lösung auf das Bedarfsprofil und die Risikotoleranz abgestimmt sein.
- Favor manuell oder leicht automatisiert Systeme, wenn die Nachfrage schwankt, sich Artikelformen und Verpackungen häufig ändern oder die Budgets knapp sind. Die manuelle Kommissionierung eignet sich weiterhin für schwankende oder saisonale Nachfrage und vielfältige Artikelnummern..
- Favor G2P und hohe Automatisierung Wenn Sie über stabile, hohe Auftragsvolumina, eine begrenzte Artikelvielfalt und das Kapital verfügen, um langfristig Arbeitskosten einzusparen. Automatisierte Systeme eignen sich gut für vorhersehbare hohe Produktionsmengen und stabile Produktlinien..
- Geht davon hybride Ansätze (Sprache, Licht, intelligentes WMS), um die Lücke zu schließen und die Genauigkeit und die Anzahl der Linien/Stunde zu verbessern, ohne die Komplexität einer vollständigen Automatisierung zu berücksichtigen. Hybridlösungen kombinieren die Vorteile der Automatisierung mit der menschlichen Anpassungsfähigkeit.
Abstimmung von KPIs, Ausrüstung und Technologie auf Auftragsprofile
Leistungskennzahlen für Durchsatz, Genauigkeit und Arbeitsaufwand
Für die Kommissionierung in der Logistik sollten Sie zunächst Ihre KPIs an Ihr Auftragsprofil anpassen: Einheiten vs. Positionen vs. Aufträge. Der E-Commerce mit vielen Artikeln erfordert andere Kennzahlen als der B2B-Bereich mit Palettenbestellungen. Nutzen Sie die folgenden Benchmarks, um Ihren aktuellen Stand zu ermitteln und Verbesserungspotenzial zu identifizieren.
| KPI | Was es misst | Best-in-Class Benchmark | Wenn es am wichtigsten ist |
|---|---|---|---|
| Genauigkeit der Kommissionierung | Prozentsatz der Bestellungen, die vor dem Versand korrekt kommissioniert wurden | > = 99.9% Benchmarkdaten | Direktvertrieb an Endverbraucher, Pharmazeutika, Artikel mit hohen Rücksendekosten |
| Kommissionierte und versendete Artikel pro Stunde | Abgearbeitete Zeilen pro Personenstunde | >= 92.8 Zeilen/Stunde (beste Leistung in ihrer Klasse) Benchmarkdaten | Hochwertige Kleinserienfertigung (E-Commerce, Ersatzteile) |
| Bestellungen pro Stunde kommissioniert und versendet | Abgeschlossene Bestellungen pro Person und Stunde | ≥ 35 Bestellungen/Stunde (Bestleistung) Benchmarkdaten | Viele kleine Bestellungen, ähnliche Zeilenanzahl |
| Pünktlich versandbereit | Prozentsatz der Bestellungen, die zum geplanten Zeitpunkt fertig sind | >= 99.8 % (bestens in seiner Klasse) Benchmarkdaten | Betriebliche Abschaltungen durch Netzbetreiber, enge Service-Level-Agreements (SLAs) |
| Zykluszeit für interne Aufträge | Zeitspanne vom Bestelleingang bis zum Versand | < 2 Stunden (erstklassig) Benchmarkdaten | Umgebungen mit Versprechen auf Lieferung am selben Tag und am nächsten Tag |
| Überstunden im Verhältnis zur Gesamtstundenzahl | Überstundenanteil im Verhältnis zur Gesamtarbeitszeit | < 2 % (beste Leistung in ihrer Klasse) Benchmarkdaten | Arbeitsintensive manuelle oder hybride Arbeitsvorgänge |
Diese KPIs in Designentscheidungen umsetzen:
- Bei einer Genauigkeit unter 99.5 % sollten Scan-Verifizierung, Pick-to-Light- oder Sprachsysteme vor kostenintensiven Automatisierungslösungen priorisiert werden.
- Wenn die Anzahl der Positionen pro Stunde gering ist, die Genauigkeit aber gut, wechseln Sie von Einzelkommissionierung zu Chargen-/Zonenkommissionierung und fügen Sie mobile Kommissionierwagen hinzu.
- Bei hohem Überstundenaufkommen sollte man eher eine Automatisierung für Transport und Beförderung (Förderbänder, AGVs) in Betracht ziehen als zunächst eine vollständige G2P-Lösung.
- Bei schwankender Nachfrage sollten die KPIs wöchentlich verfolgt und die Prozesse flexibel gehalten werden; vermeiden Sie es, sich zu früh auf eine starre Automatisierung festzulegen.
Wie KPIs mit Auftragsprofilen zusammenhängen
Kommissionierung im E-Commerce: Fokus auf Positionen/Stunde, Genauigkeit und interne Durchlaufzeit. Karton-/Palettenkommissionierung im B2B-Bereich: Fokus auf Bestellungen/Stunde und termingerechte Versandbereitschaft. Projekt- oder Auftragsfertigung: Fokus auf Auftragsdurchlaufzeit und termingerechte Verfügbarkeit statt auf reinen Durchsatz.
Geräteauswahl nach Bestellung und Artikelprofil
Die Ausrüstung muss auf die Anzahl der Positionen pro Kommissionierauftrag, die Anzahl der versendeten Aufträge und die Artikelumschlagshäufigkeit abgestimmt sein. Die folgende Tabelle verknüpft typische Auftrags-/Artikelprofile mit praktischen Ausrüstungsoptionen für die Kommissionierung in der Logistik.
| Bestell-/SKU-Profil | Typische Pflückmethode | Optimale Ausrüstung & Technologie | Begründung |
|---|---|---|---|
| Viele kleine Bestellungen, geringe Stückzahl pro Bestellung, schnell drehende Artikelnummern | Chargen- oder Wellenpickerei Methodenbeschreibung | Mobile Kommissionierwagen, Barcode-Scanner, Pick-to-Light-Systeme, einfache Förderbänder | Die Stapelverarbeitung reduziert Wege; Beleuchtung und Scannen senken die Fehlerraten und beschleunigen die Kommissionierung. |
| Hohe Artikelanzahl, langsamer/mittlerer Umschlag, variable Bestellungen | Einzel- oder Chargenkommissionierung | Handscanner, sprachgesteuerte Kommissionierung, Funkterminals | Niedrige Investitionskosten, flexibel bei wechselnden Artikelnummern, 10–20 % Produktivitätssteigerung durch Sprachführung. Leistungsdaten |
| Hohe Stückzahlen pro Bestellung, dichte Lagerung | Zonen- oder Wellenpicking | Zonenbasierte Regalsysteme, Förderbänder zwischen den Zonen, Kommissioniersysteme in Heißzonen | Die Zoneneinteilung reduziert Wege und Staus in großen Gebäuden. Zonenauswahldefinition |
| Sehr schnelllebige Artikel, viele Bestellungen enthalten die gleichen Artikel. | Massen- oder Chargenkommissionierung | Durchlaufregale, PalettenheberSortierbereich mit Trennwänden und Scannern | Durch die Kommissionierung großer Mengen können die Kommissionierraten bei häufig benötigten Produkten um 100–200 % gesteigert werden. Erklärung zwischen Bulk- und Batch-Vergleich |
| Hohes Volumen, begrenzte Artikelvielfalt, wiederholbare Bestellungen | Zone, Batch oder G2P | Pick-to-Light-Systeme, Förderbänder, automatisierte Lager- und Kommissioniersysteme, Shuttle-basierte G2P-Systeme | Durch die Verwendung von Beleuchtung und G2P wird die Suchzeit verkürzt und die Kommissionierzeit um bis zu 60 % reduziert. G2P-Vorteile |
| Empfindliche, hochwertige oder regulierte Produkte | Einzeln oder streng kontrollierter Chargen | Barcode-/RFID-Scanning, Pick-to-Light an Standorten, kontrollierte Packstationen | Scannen und Lichtbestätigung minimieren Fehlentnahmen und gewährleisten eine hohe Rückverfolgbarkeit. RFID- und Barcode-Notizen |
| Großhandel oder Fertigung auf Paletten-/Kartonebene | Kommissionierung von Paletten (lose oder einzelne Paletten) | Gabelstapler, Palettenregale, Funkscanner, einfache Sprach- oder Funkführung | Der Fokus sollte auf Sicherheit, Transportweg und Durchlaufzeit vom Wareneingang bis zur Einlagerung liegen, nicht auf der Kommissioniergeschwindigkeit. |
Zur Wahl zwischen manueller und technologiegestützter Kommissionierung:
- Manuelle Wagen und Papier sollten nur bei sehr geringem Durchsatz oder in Umgebungen mit stark schwankendem Durchsatz verwendet werden.
- Fügen Sie Barcode- oder RFID-Scanning hinzu, sobald die Fehlerkosten oder das Compliance-Risiko steigen.
- Die Pick-to-Light-Methode wird in den schnellsten Zonen angewendet, in denen die Laufzeit bereits optimiert ist.
- Die Sprachauswahl sollte eingeführt werden, wenn freihändiges Arbeiten und ein Produktivitätszuwachs von 10–20 % den Einsatz von Headsets und Software rechtfertigen. Daten zur Sprachproduktivität
Leistungsüberblick: Manuelle vs. halbautomatische Messung
Manuelle Kommissionierung erreichte typischerweise 100–200 Entnahmen pro Stunde mit Fehlerraten von 1–3 %. Automatisierte Behälterkommissionierroboter erreichten in geeigneten Anwendungen 400–800+ Entnahmen pro Stunde mit einer Fehlerrate von unter 0.5 %. Manuelle Kommissionierraten Roboterraten
Automatisierung, fahrerlose Transportsysteme und hybride Kommissionierkonzepte
Vollautomatisierung ist nicht immer die beste Lösung für die Kommissionierung in der Logistik. Die richtige Lösung kombiniert oft menschliche Flexibilität mit gezielter Automatisierung für Transport, Lagerung oder Führung. Nutzen Sie die untenstehende Entscheidungstabelle als Schnellfilter.
| Operative Situation | Empfohlener Automatisierungsgrad | Typische Technologien | Warum es passt |
|---|---|---|---|
| Niedriges/schwankendes Volumen, viele neue Artikel, unsicheres Wachstum | Manuelle / Lichttechnik | Mobile Wagen, Handscanner, einfaches WMS | Hält die Investitionskosten niedrig und die Prozesse flexibel für Veränderungen. Manuelle Kommissionierung eignet sich für schwankende Nachfrage und unterschiedliche Artikelformen. Entscheidungsrahmen |
| Wachsendes Volumen, wiederholbare Prozesse, aber immer noch wechselnde Artikelnummern | Hybrid (Menschen + Anleitung) | Sprachgesteuerte Kommissionierung, Pick-to-Light, Barcode-/RFID-Systeme, mobile Kommissionierwände | Hybride Ansätze verbessern Genauigkeit und Effizienz, ohne die Komplexität einer vollständigen Automatisierung zu erfordern. hybrides Konzept |
| Hohes, vorhersehbares Volumen (über 5,000 Bestellungen/Monat), stabiler Artikelmix | Hoher Automatisierungsgrad / G2P | Automatische Lager- und Kommissioniersysteme, Shuttlesysteme, robotergestützte Behälterentnahme, Förderbänder | Die Automatisierung eignet sich gut für hohe, vorhersehbare Produktionsmengen und stabile Produktlinien und kann die Kommissionierzeit um bis zu 60 % reduzieren. G2P-Daten Automatisierungskriterien |
| Arbeitskräftemangel, lange Wege, Mehrzonen-Grundrisse | Transportautomatisierung | Fahrerlose Transportsysteme (AGVs) und autonome mobile Systeme (AMRs) für den Transport von Behältern oder Paletten, Förderbänder zwischen Zonen | Autonome Transportsysteme navigieren selbstständig und entlasten die Kommissionierer von unnötigen Lauf- und Schiebearbeiten. AGV-Beschreibung |
| Schwankende Nachfrage (starke Saisonalität), aber hohes jährliches Volumen | Skalierbare Hybrid- und modulare Automatisierung | Sprach- und Lichtsysteme, mobile Roboter, die saisonal hinzugefügt werden können | Ermöglicht die flexible Anpassung der Kapazität an Bedarfsspitzen, ohne für den durchschnittlichen Bedarf zu viel zu investieren. Hybridlösungen gewährleisten die nötige Flexibilität. Vorteile von Hybridlösungen |
Bei der Entwicklung von AGV- und Hybridkonzepten sollte man schrittweise vorgehen:
- Manuelle Prozesse stabilisieren und konsistente KPIs (Genauigkeit, Zeilen/Stunde, Überstunden) erreichen.
- Durch die Einführung einer Scanverifizierung und einer einfachen Batch-/Zonenlogik lassen sich grundlegende Verschwendungen beseitigen.
- Leitsysteme (Sprachsteuerung, Lichtsignale) sollten zunächst in den am stärksten frequentierten Bereichen eingeführt werden.
- Automatisieren Sie den Transport mit fahrerlosen Transportsystemen oder Förderbändern, wenn die Laufzeit den größten Anteil der Arbeitskosten ausmacht.
- Erst dann sollte für die am stärksten eingeschränkten Bereiche eine vollständige G2P- oder robotergestützte Behälterentnahme in Betracht gezogen werden.
Wo AGVs den größten Mehrwert schaffen
Fahrerlose Transportsysteme (FTS) und ähnliche Fahrzeuge erwiesen sich als besonders effektiv, wenn Kommissionierer einen Großteil ihrer Schicht mit Gehen oder dem Schieben von Wagen verbrachten, anstatt Waren physisch zu kommissionieren. Indem FTS die Transporte zwischen Lager, Kommissioniermodulen und Verpackung übernahmen, konnten menschliche Fehler reduziert und Arbeitskräfte für wertschöpfende Tätigkeiten freigesetzt werden. Abschließende Gedanken zur Gestaltung von Kommissioniersystemen
Effektives Kommissionierdesign basiert auf Fakten, nicht auf Technologie. Definieren Sie Auftragsprofile, Artikelumschlagshäufigkeit und Nachfragespitzen detailliert. Wählen Sie anschließend Methoden und Layouts, die Wege und Bearbeitungsschritte minimieren und gleichzeitig die Abläufe so einfach gestalten, dass sie sich problemlos täglich umsetzen lassen.
Nutzen Sie KPIs als technische Grenzwerte, nicht als reine Dashboard-Dekoration. Genauigkeit, Durchsatz pro Stunde und termingerechte Verfügbarkeit müssen jede Designentscheidung leiten – von der Batch- oder Zonenlogik bis hin zur Platzierung Ihrer umsatzstärksten Artikel. Weichen diese Kennzahlen ab, passen Sie Lagerplatzierung, Wellen und Personaleinsatz an, bevor Sie zusätzliche Hardware einsetzen.
Die digitale Steuerung vernetzt das gesamte System. Ein leistungsfähiges WMS/WES mit Echtzeitdaten ermöglicht den flexiblen Wechsel zwischen Einzel-, Chargen-, Massen- und Wellenfertigung je nach Auftragsvolumen. Scan-Prüfungen und eine eindeutige Aufgabenzuweisung gewährleisten zudem die Genauigkeit.
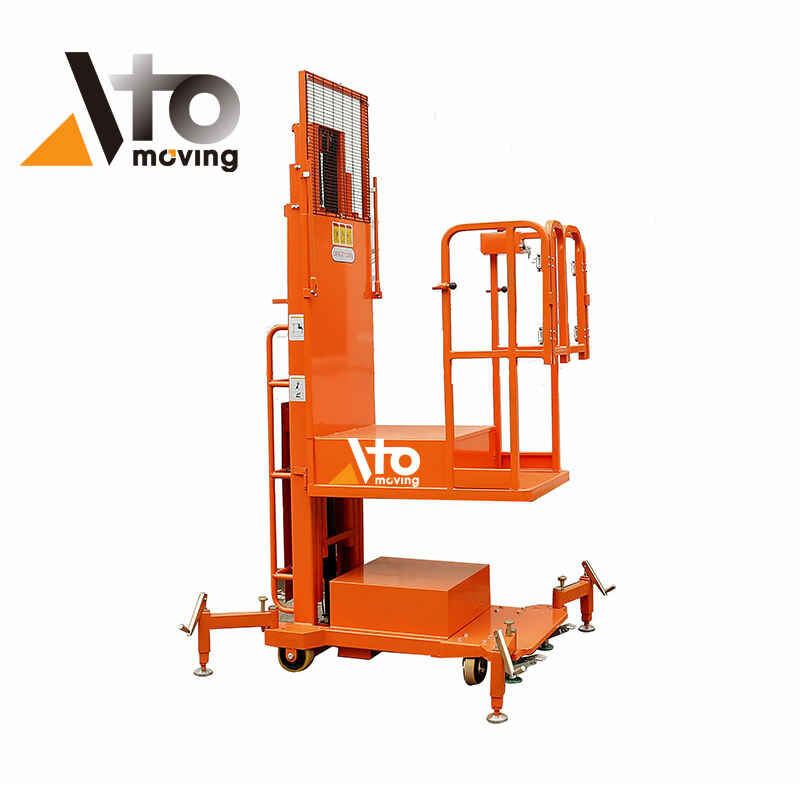
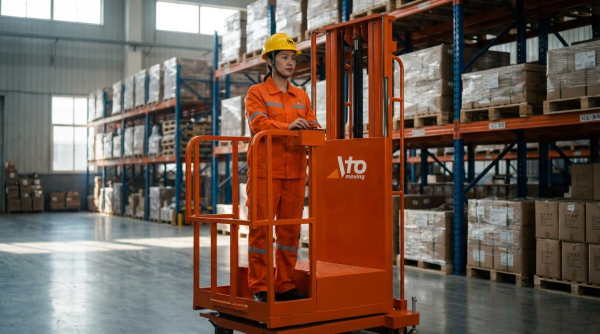
Bei der Ausrüstung empfiehlt sich eine schrittweise Skalierung. Beginnen Sie mit stabilen manuellen Prozessen und ergänzen Sie diese anschließend um Scannen, Führungssysteme und Transportautomatisierung. Der Einsatz von G2P-Systemen und Robotik sollte erst erfolgen, wenn Volumen und Produktprofile die Investition rechtfertigen. Halbelektrische Kommissionierer und selbstfahrende Plattformen von Atomoving lassen sich in diesen Fahrplan integrieren, um Höhe, Dichte und Durchsatz zu steigern.
Letztendlich ist das beste Kommissioniersystem nicht das am stärksten automatisierte. Es ist dasjenige, das auch bei Spitzenlast Jahr für Jahr sicher, präzise und zuverlässig funktioniert.
Häufig gestellte Fragen
Was versteht man unter Kommissionierung in der Logistik?
Die Kommissionierung ist der Prozess, bei dem Artikel aus ihren Lagerplätzen entnommen werden, um Kundenbestellungen zu erfüllen. Sie ist ein entscheidender Schritt im Lagerbetrieb und gewährleistet, dass die richtigen Produkte effizient und präzise zusammengestellt werden. Ziel ist es, die Kundennachfrage innerhalb der vorgegebenen Zeiträume zu decken und gleichzeitig die betriebliche Effizienz zu optimieren. Kommissionierungsleitfaden.
Was bedeutet Kommissionierung im Lager?
Kommissionierung bezeichnet den Arbeitsschritt, bei dem Kundenbestellungen durch Entnahme der Waren aus den Lagerregalen zusammengestellt werden. Dieser Prozess wird oft mit der „Kommissionierung“ gleichgesetzt und spielt eine Schlüsselrolle bei der Vorbereitung der Artikel für den Versand. Eine präzise Kommissionierung gewährleistet Kundenzufriedenheit und reibungslose Lagerabläufe. Glossar zur Auftragsabwicklung.