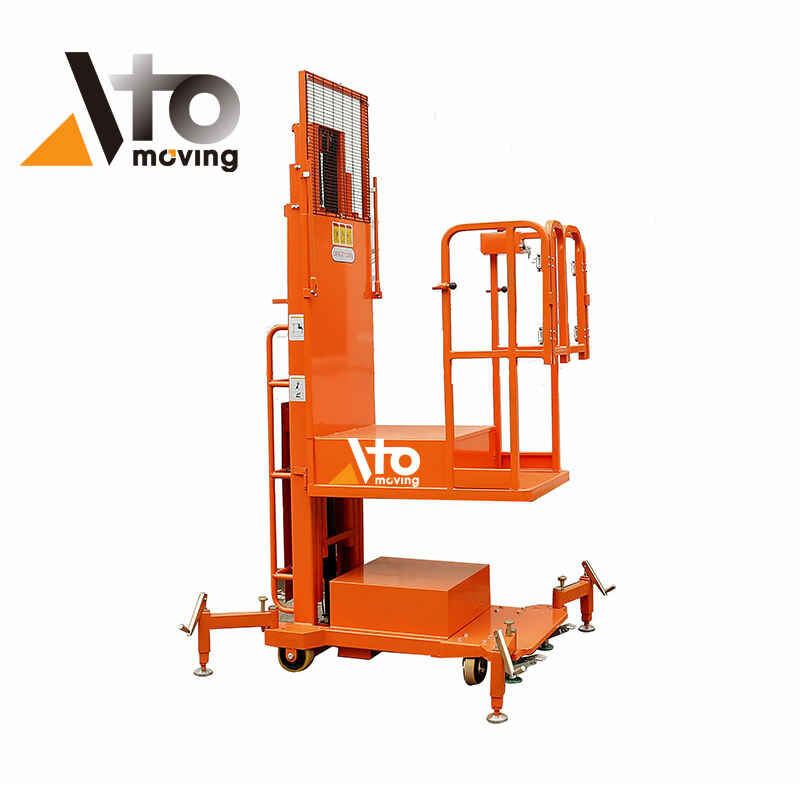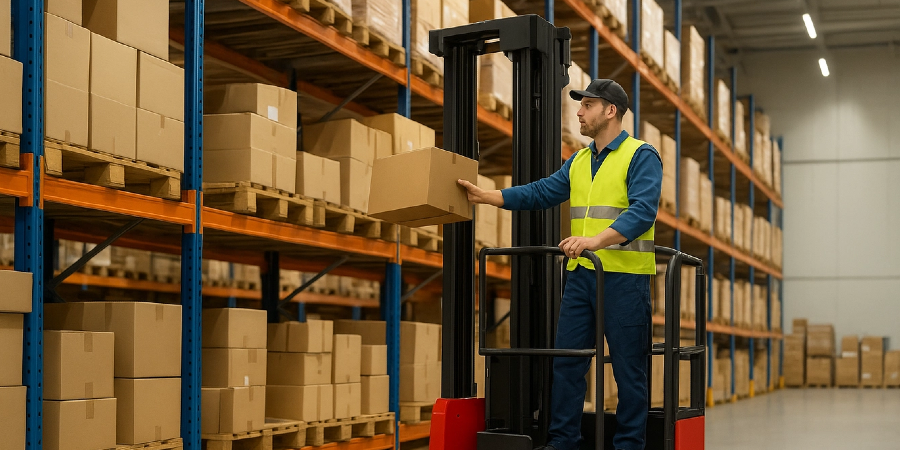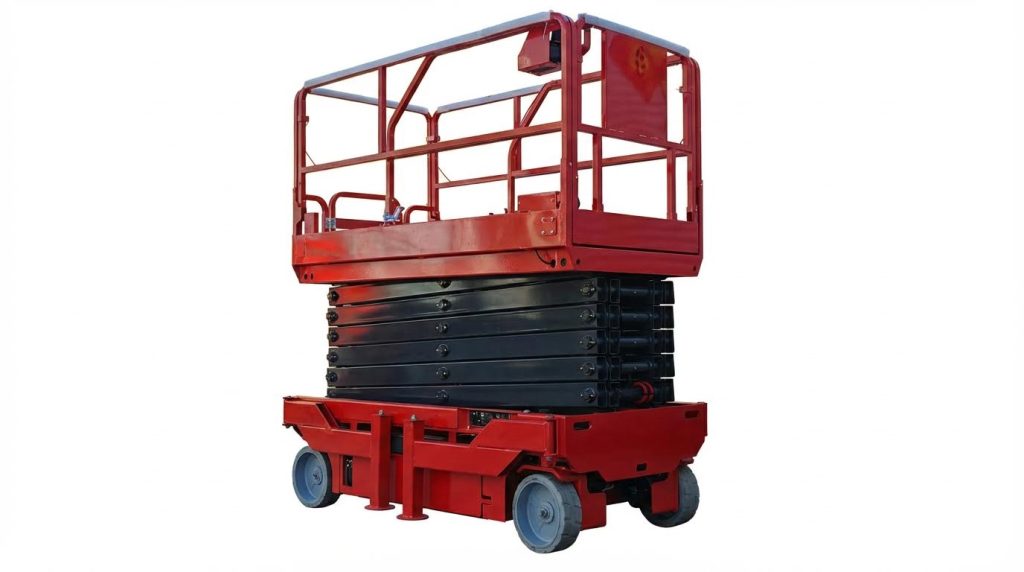
Hubarbeitsbühnen in Lagerhallen bargen erhöhte Risiken durch Stürze, Quetschungen und Stromschläge, die von Ingenieuren und Vorgesetzten systematisch kontrolliert werden mussten. Dieser Leitfaden behandelte die wichtigsten Sicherheitsprinzipien, von der Einhaltung gesetzlicher Vorschriften und der persönlichen Schutzausrüstung (PSA) über die Einhaltung der zulässigen Abstände zu Stromleitungen und die Bemessung der Tragfähigkeit bis hin zur Kippsicherung. Anschließend wurden die Vorabprüfung und die Funktionstests detailliert beschrieben, einschließlich struktureller, hydraulischer und elektrischer Prüfungen sowie die formale Meldung von Mängeln mithilfe von Checklisten. Abschließend wurden Fahr-, Positionierungs- und Arbeitspraktiken sowie Aspekte des Lebenszyklus wie Wartung, Lagerung und langfristige Zuverlässigkeitsplanung für Hubarbeitsbühnen behandelt.
Grundlegende Sicherheitsprinzipien für die Nutzung von Hubarbeitsbühnen
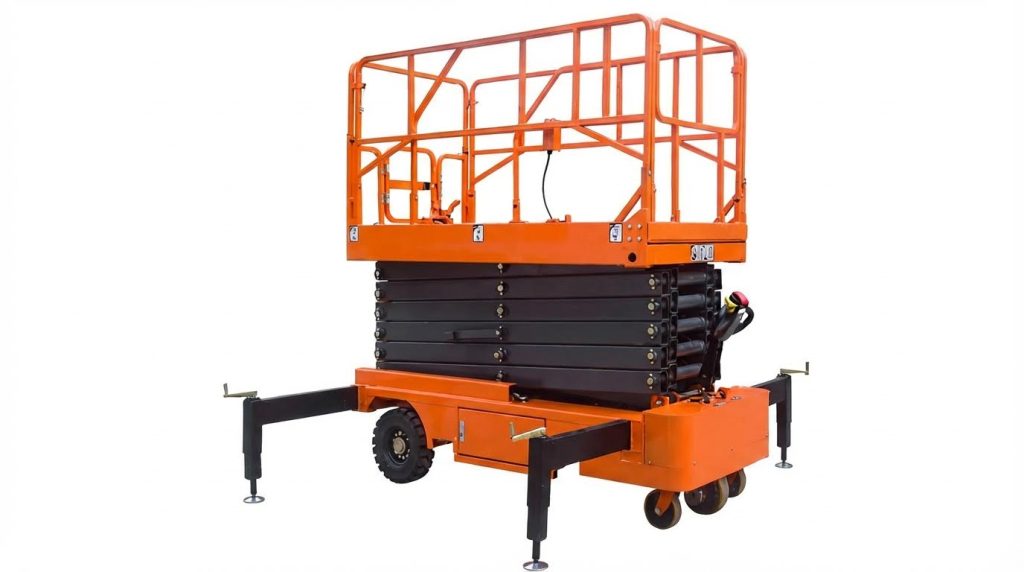
Die wichtigsten Sicherheitsprinzipien für Kommissioniergeräte in Lagerhallen basierten auf einem systemischen Ansatz. Technische Schutzmaßnahmen, die Kompetenz der Bediener und disziplinierte Arbeitsabläufe trugen gemeinsam zur Risikominderung bei. Die Bediener befolgten die Herstelleranweisungen, die Betriebsregeln und die gesetzlichen Bestimmungen als einheitliches System. Ziel war es, jederzeit ein vorhersehbares Maschinenverhalten und einen kontrollierten Arbeitsbereich zu gewährleisten.
Regulierungsstandards und Bedienerkompetenz
Die gesetzlichen Bestimmungen für Hubarbeitsbühnen erforderten in der Vergangenheit eine formale Schulung, eine Prüfung und eine dokumentierte Betriebserlaubnis. Die Schulung umfasste Gefahrenerkennung, tägliche Inspektionen, sicheres Fahren, Notfallmaßnahmen und modellspezifische Bedienelemente. Kompetente Bediener konnten Lastdiagramme interpretieren, Stabilitätsgrenzen verstehen und die Sperr- und Kennzeichnungsverfahren bei Wartungsarbeiten anwenden. Arbeitgeber mussten die Kompetenz regelmäßig überprüfen und nach Vorfällen, Beinaheunfällen oder wesentlichen Geräteänderungen Nachschulungen durchführen. Schriftliche Sicherheitsanweisungen und Prüfungen festigten das Wissen und wiesen die Einhaltung der gesetzlichen Bestimmungen nach.
Persönliche Schutzausrüstung, Absturzsicherung und Maßnahmen gegen Einklemmen
Die Bediener von Hubarbeitsbühnen trugen die jeweils erforderliche persönliche Schutzausrüstung (PSA), in der Regel Helme, Sicherheitsschuhe, Handschuhe und Warnkleidung. Zum Schutz vor Absturz verwendeten sie einen Ganzkörpergurt mit einem Falldämpfer oder ein Rückhaltesystem, das an zugelassenen Punkten am Korb oder Ausleger befestigt war. Die Arbeiter standen fest auf dem Plattformboden ; sie kletterten nicht auf Geländer, benutzten keine Bretter und stellten keine Kisten ab, um ihre Reichweite zu vergrößern. Zu den Maßnahmen gegen Einklemmen gehörten das Einhalten von Abstand zu Trägern, Regalen und anderen Konstruktionen sowie das Vermeiden von Positionen, in denen der Korb den Oberkörper oder Kopf einklemmen konnte. Die Vorgesetzten unterwiesen die Arbeiter in Bezug auf mögliche Einklemmszenarien und stellten sicher, dass die Notfall-Abseilverfahren verstanden und geübt wurden.
Freiraum für Stromleitungen und Risiken durch Hindernisse auf Freileitungen
Für einen sicheren Betrieb war ein strikter Abstand zu elektrischen Leitern und Hindernissen in der Höhe erforderlich. Branchenrichtlinien schrieben in der Regel einen Mindestabstand von 3 m zu stromführenden Leitungen vor, bei höheren Spannungen waren größere Abstände vorgeschrieben. Die Bediener behandelten alle Freileitungen als stromführend, selbst wenn sie heruntergerissen oder scheinbar isoliert waren, und hielten leitfähige Werkzeuge und Materialien außerhalb der Sperrzone. Vor Arbeitsbeginn wurden Begehungen durchgeführt, um niedrige Träger, Sprinklerrohre, Beleuchtungsanlagen und Gestelle zu identifizieren, die die Plattform treffen oder einklemmen konnten . Während des Hebens bewegten sich die Bediener langsam, setzten bei schlechter Sicht Einweiser ein und vermieden es, in der Nähe von Stahlkonstruktionen hochgezogen zu fahren, um das Kollisions- und Einklemmrisiko zu minimieren.
Tragfähigkeit, Stabilität und Kippsicherung
Die Stabilität der Hubarbeitsbühne hing von der Einhaltung der Nennlast, des Schwerpunkts und der Auflagebedingungen ab. Die Bediener berechneten die Gesamtlast der Plattform , einschließlich Personal, Werkzeug und Material, und stellten sicher, dass diese unter der vom Hersteller angegebenen Tragfähigkeit blieb. Sie verteilten das Gewicht gleichmäßig auf der Plattform und vermieden plötzliche Bewegungen, die zu dynamischer Überlastung führen konnten. Der Untergrund musste fest, eben und tragfähig für die Radlasten sein. Die Bediener brachten, sofern vorhanden, Stützen oder Stabilisatoren an und überprüften deren Bodenkontakt vor dem Anheben. Die Reduzierung der Geschwindigkeit an Kanten, Rampen und Hindernissen sowie das Verbot unbefugter Änderungen oder der Deaktivierung von Sicherheitsvorrichtungen verringerten das Risiko des Umkippens und struktureller Schäden erheblich.
Vorabprüfung und Funktionsprüfung
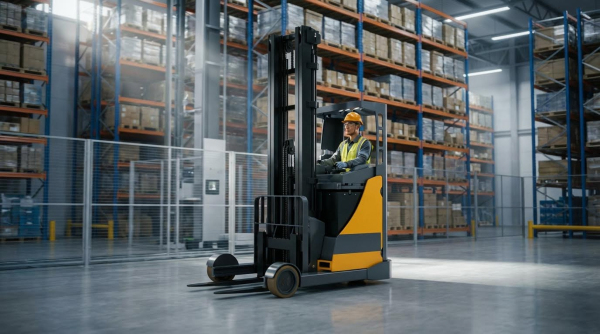
Die Vorabprüfung und Funktionstests bildeten die erste Sicherheitsbarriere gegen Ausfälle von Hubarbeitsbühnen. Ingenieure und Vorgesetzte nutzten strukturierte Kontrollgänge, die Überprüfung der Bodenbeschaffenheit und Kontrolltests, um Mängel vor dem Beladen mit Personal zu erkennen. Konsequente Dokumentation und Eskalationsprozesse unterstützten die Einhaltung gesetzlicher Vorschriften und reduzierten ungeplante Ausfallzeiten. Dieser Abschnitt konzentrierte sich darauf, was ein kompetenter Bediener zu Beginn jeder Schicht überprüfen musste.
Strukturelle, hydraulische und elektrische Begehungen
Der Bediener begann mit einer 360°-Rundumsicht, um Fahrgestell, Mast, Ausleger, Arbeitskorb und Schweißnähte auf strukturelle Schäden zu überprüfen. Risse, Korrosion, verbogene Schutzgeländer oder deformierte Verankerungspunkte erforderten die Außerbetriebnahme des Geräts bis zur Begutachtung durch eine sachkundige Person. Die Hydraulikprüfung umfasste die Inspektion von Zylindern, Schläuchen, Anschlüssen und Verteilerblöcken auf Leckagen, Abrieb, Blasenbildung oder Knicke sowie die Bestätigung, dass alle Verbindungen fest saßen. Der Bediener überprüfte außerdem, ob der Hydraulikölstand innerhalb des vom Hersteller vorgegebenen Bereichs lag und keine Ölverunreinigungen auftraten. Die elektrische Prüfung umfasste Kabel, Steckverbinder, Endschalter und Not-Aus-Einrichtungen auf Beschädigungen, freiliegende Leiter oder lose Befestigungen. Alle Leuchten, Alarme und Verriegelungen mussten einwandfrei funktionieren, da diese Systeme sicheres Manövrieren und die Anzeige von Störungen ermöglichten. Fehlende Etiketten, unleserliche Lastdiagramme oder nicht gekennzeichnete Bedienelemente mussten vor dem Betrieb korrigiert werden, um die Einhaltung der Vorschriften und die Bedienbarkeit für den Bediener zu gewährleisten.
Überprüfung der Bodenstabilität, der Reifen und der Stützen
Vor dem Anheben prüfte der Bediener die Bodenbeschaffenheit hinsichtlich Tragfähigkeit, Ebenheit und Rutschgefahr. Betonplatten, Lagerhallenböden und Laderampen mussten das Gesamtgewicht der Maschine zuzüglich der Nennlast ohne übermäßige Setzungen tragen können. Der Bediener untersuchte die Reifen auf Schnitte, eingebettete Fremdkörper, niedrigen Reifendruck oder Standplatten und kontrollierte die Felgen auf Risse oder lose Befestigungselemente. Auch Vollgummireifen mussten auf Ausbrüche und Ablösungen geprüft werden, da diese die Plattform während der Fahrt destabilisieren könnten. Wo Stützen oder Stabilisatoren angebracht waren, fuhr der Bediener diese gemäß Herstellervorgaben vollständig aus und vergewisserte sich, dass alle Kontrollleuchten und mechanischen Verriegelungen eingerastet waren. Die Stützen mussten auf festem, ebenem Untergrund stehen; bei Unsicherheit über die Tragfähigkeit des Untergrunds wurden Spreizplatten verwendet. Weist der Boden Anzeichen von Hohlräumen, Gräben oder Abdeckungen über Gruben auf, verlegte der Bediener den Standort oder ließ vor der Nutzung ein Gutachten von einem Statiker erstellen.
Funktionsprüfung der Steuerung: Boden- und Bahnsteigstationen
Nachdem die Sichtprüfung keine offensichtlichen Mängel festgestellt hatte, wurden Funktionstests durchgeführt. Der Bediener überprüfte zunächst über die Bodensteuerung die Einschaltsequenz, die Rückstellung des Not-Aus-Schalters sowie die grundlegenden Hub- und Senkbewegungen. Er stellte sicher, dass die Notabsenksysteme einwandfrei funktionierten, da diese Funktionen bei Stromausfall kritisch sind. Von der Plattform aus testete der Bediener Fahren, Lenken, Heben, Senken und Schwenken (falls zutreffend) im niedrigen Geschwindigkeitsbereich und bestätigte dabei die proportionale Regelung und das Fehlen von Rucklern. Die Endschalter für Fahrweg, Hubhöhe und Neigung mussten die Bewegung an den vorgegebenen Positionen ohne Übersteuerung stoppen. Akustische Alarme, Blinklichter und Verriegelungen wie Neigungs- oder Überlastschutz mussten bei simulierter Belastung korrekt auslösen. Der Bediener dokumentierte jegliche ungewöhnliche Geräusche, Vibrationen oder Verzögerungen in der hydraulischen oder elektrischen Reaktion und nahm die Maschine außer Betrieb, wenn die Sicherheitseinrichtungen nicht wie vorgesehen funktionierten.
Checklisten, Dokumentation und Eskalation von Fehlern
Strukturierte Checklisten unterstützten regelmäßige Inspektionen und reduzierten die Abhängigkeit vom Gedächtnis. Die Bediener füllten täglich vor der Inbetriebnahme ein standardisiertes Formular aus, das Punkte zu Struktur, Hydraulik, Elektrik, Steuerung und Bodenbeschaffenheit abdeckte. Jeder Eintrag wurde von den Vorgesetzten unterzeichnet und datiert. Diese Aufzeichnungen dienten als Nachweis für die Einhaltung der Arbeitsschutzbestimmungen und Herstellerempfehlungen. Sobald ein Bediener einen Defekt feststellte, kennzeichnete er die Maschine als außer Betrieb, dokumentierte den Vorfall im Protokoll und benachrichtigte die Instandhaltung oder einen qualifizierten Techniker. Bei Defekten an elektrischen, hydraulischen oder mechanischen Energiequellen wurden die Sperr- und Kennzeichnungsverfahren angewendet, um ein unbeabsichtigtes Anlaufen während der Reparatur zu verhindern. Das Instandhaltungspersonal diagnostizierte anschließend den Fehler, führte Korrekturmaßnahmen durch und bestätigte die Wiederinbetriebnahme der Maschine durch seine Unterschrift. Die Erfassung wiederkehrender Defekte ermöglichte es den Ingenieurteams, systembedingte Probleme zu identifizieren, Wartungsintervalle anzupassen oder Betriebsabläufe zu aktualisieren, um Zuverlässigkeit und Sicherheit zu verbessern.
Fahren, Positionieren und Arbeitspraktiken
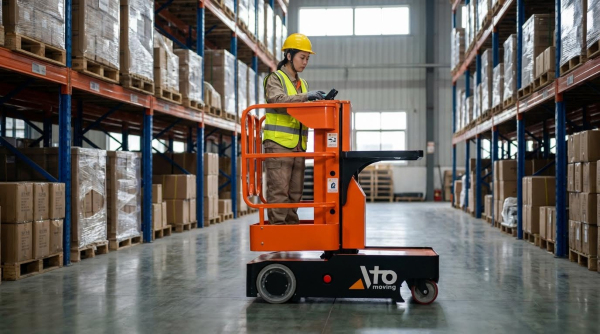
Die Bedienung von Kommissioniergeräten im Lager erforderte strenge Geschwindigkeitskontrolle, gleichmäßige Lenkbewegungen und ständige Aufmerksamkeit für die Umgebung. Die Bediener befolgten die Herstelleranweisungen für Anfahren, Fahren und Hubvorgänge, um mechanische Belastungen und menschliche Fehler zu minimieren. Eine effektive Positionierung minimierte die Reichweite, vermied Gefahren durch Überkopfarbeiten und gewährleistete einen sicheren Abstand zu Regalen, Gebäuden und Fußgängern. Integrierte Arbeitsabläufe kombinierten Kommunikation, Notfallvorsorge und disziplinierten Umgang mit den Geräten, um einen produktiven und vorschriftsmäßigen Betrieb sicherzustellen.
Startvorgang, Modusauswahl und Geschwindigkeitsregelung
Die Bediener begannen den Startvorgang mit einer 360°-Rundumsicht, um sicherzustellen, dass die Umgebung frei und der Untergrund stabil war. Sie folgten der vom Hersteller vorgegebenen Reihenfolge: Einschalten, Kontrollleuchten prüfen, Steuerungstest durchführen und Not-Aus bestätigen. Die Betriebsartenauswahl umfasste die Wahl zwischen Fahr- und Hebemodus sowie, falls vorhanden, Innen-, Außen- oder Kriechgangmodus für präzises Positionieren. Die Bediener reduzierten die Geschwindigkeit, insbesondere in der Nähe von Personen, Gebäuden oder in engen Gängen, und vermieden abruptes Beschleunigen, Bremsen oder Lenken. Sie passten die Fahrgeschwindigkeit an die Bodenbeschaffenheit, die Lasthöhe und die Sichtverhältnisse an und wählten im angehobenen Zustand die niedrigstmögliche Geschwindigkeit. Die Maschine blieb nur dann unbeaufsichtigt, wenn sie vollständig abgesenkt, ausgeschaltet und in einem dafür vorgesehenen, stabilen Abstellbereich mit abgezogenem Schlüssel abgestellt war.
Lenk-, Manövrier- und Sichtmanagement
Die Lenkeigenschaften der Hubarbeitsbühne hängen vom Radstand, der Hinterachsgeometrie und der Knicklenkung ab. Daher übten die Bediener zunächst auf freiem Gelände, bevor sie in den fließenden Verkehr fuhren. Sie fuhren langsam und kontrolliert in der Nähe von Regalen, Säulen und Fußgängern, um Kollisionen oder Quetschungen zu vermeiden. Die Fahrt erfolgte mit der Plattform in der niedrigsten sicheren Höhe, die Sicht und Durchfahrtshöhe gewährleistete. Bei eingeschränkter Sicht nutzten die Bediener einen Einweiser, Spiegel und, falls vorhanden, Kameras und Alarme, um tote Winkel im Blick zu behalten. Sie vermieden enge Kurven an Hängen oder in der Nähe von Laderampen und hielten ausreichend Sicherheitsabstände zu anderen mobilen Geräten ein. Alle Manöver erfolgten unter Berücksichtigung markierter Fußgängerwege, Einbahnstraßen und definierter Gefahrenzonen um die Maschine herum.
Plattformpositionierung, Reichweitengrenzen und Werkzeughandhabung
Die Bediener positionierten die Plattform direkt unterhalb oder neben dem Arbeitsbereich, um die horizontale Reichweite und die Überstreckung des Körpers zu minimieren. Sie blieben fest auf dem Korbboden und stellten sich nicht auf Kisten, Bretter oder andere improvisierte Stützen, um zusätzliche Höhe zu gewinnen. Die Bewegung des Auslegers oder Mastes erfolgte langsam, wobei vor jeder Bewegung die Sichtbarkeit von darüberliegenden Trägern, Sprinklerleitungen und Stromkabeln überprüft wurde. Die Bediener beachteten die vom Hersteller angegebenen Reichweiten- und Traglastgrenzen und berücksichtigten dabei die Anzahl der Arbeiter, Werkzeuge und Materialien. Die Maschine wurde niemals zum Drücken oder Abstützen gegen Strukturen verwendet. Werkzeuge und Kleinteile wurden mit Werkzeugsicherungen, Behältern oder Tabletts gesichert, um ein Herunterfallen zu verhindern. Im Korb wurde stets für Ordnung gesorgt; lose Werkzeuge, Verpackungen oder Abfälle wurden entfernt, um Stolperfallen und Beeinträchtigungen der Bedienelemente zu vermeiden.
Kommunikation mit Beobachtern und Notfallmaßnahmen
Vor Arbeitsbeginn einigten sich Maschinenführer und Einweiser auf standardisierte Handzeichen und Funksprüche, darunter Stopp-, Hebe-, Senk- und Notfallbefehle. Der Einweiser hielt sich außerhalb der Gefahrenzone der Maschine auf und überwachte Gefahren über Kopf und am Boden, einschließlich anderer Fahrzeuge und Fußgänger. Klare Kommunikationsprotokolle ermöglichten ein kontrolliertes Vorgehen in beengten Bereichen und bei Arbeiten in unmittelbarer Nähe von Regalen oder anderen Konstruktionen. Zu den Notfallmaßnahmen gehörten das manuelle Absenken bei Stromausfall, das Verhalten bei Stromschlaggefahr und die Evakuierungswege aus dem Arbeitsbereich. Die Maschinenführer wussten, wie sie einen verletzten Arbeiter mithilfe der Bodensteuerung sicher abseilen und über die standortspezifischen Systeme Alarm auslösen konnten. Regelmäßige Übungen und Tests festigten diese Verfahren und stellten sicher, dass Maschinenführer und Bodenpersonal in Notfällen schnell und einheitlich reagierten.
Zusammenfassung der Best Practices und Lebenszyklusüberlegungen
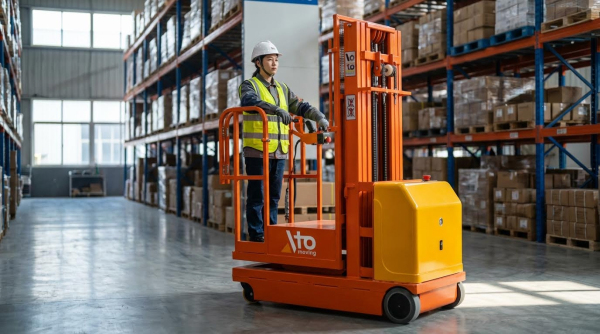
Der sichere Betrieb von Kommissioniergeräten im Lager hing von einem geschlossenen System aus Schulung, Inspektion und disziplinierten Arbeitsabläufen ab. Kompetente Bediener erhielten formale Schulungen zu Vorschriften, Herstellervorgaben, täglichen Kontrollen und Notfallmaßnahmen und wiesen ihre Fähigkeiten anschließend in Prüfungen oder Tests nach. Tägliche Vorabinspektionen, einschließlich Struktur-, Hydraulik- und Elektroprüfungen sowie vollständiger Funktionstests der Steuerung, deckten Mängel auf, bevor es zu Zwischenfällen kam. Die Bediener dokumentierten ihre Ergebnisse, kennzeichneten unsichere Geräte und initiierten Wartungsabläufe gemäß einem festgelegten Sperr- und Kennzeichnungsverfahren (LOTO).
Während der gesamten Nutzungsdauer integrierten die Unternehmen die Wartungspläne der Originalhersteller in ihre internen Programme zur vorbeugenden Instandhaltung. Dies umfasste regelmäßige professionelle Inspektionen der Hydraulik-, Mechanik- und Elektrosysteme sowie die Batteriepflege, das Flüssigkeitsmanagement und den systematischen Austausch von Verschleißteilen. Sauberkeit, Korrosionsschutz und die sachgemäße Lagerung auf festem Untergrund verlängerten die Lebensdauer der Komponenten und sicherten die Sicherheitsmargen. Die Lebenszykluskostenplanung berücksichtigte Ausfallrisiken, die Verfügbarkeit von Ersatzteilen und die Obsoleszenz und unterstützte so rechtzeitige Entscheidungen über Überholung oder Austausch.
Aus Branchensicht verlagerte sich das Sicherheitsmanagement für Hubarbeitsbühnen kontinuierlich von reaktiven Reparaturen hin zu vorausschauenden und zustandsorientierten Ansätzen. Checklisten, digitale Protokolle und Telematikdaten unterstützten die Trendanalyse wiederkehrender Mängel wie Hydrauliklecks, abgefahrene Reifen oder defekte Endschalter. Zukünftige Systeme sollten mehr Verriegelungen, Einklemmschutz und automatisierte Diagnosefunktionen integrieren, um die Abhängigkeit vom Urteilsvermögen des Bedieners zu verringern, gleichzeitig aber weiterhin hohe Fachkompetenz zu erfordern. Die Implementierung dieser Technologien erforderte ein sorgfältiges Änderungsmanagement, aktualisierte Verfahren und Auffrischungsschulungen.
Ein ausgewogener Ansatz berücksichtigte die Hubarbeitsbühne sowohl als kritische Anlage als auch als potenzielle Gefahrenquelle. Technische Schutzmaßnahmen, administrative Verfahren und persönliche Schutzausrüstung (PSA) trugen gemeinsam zur Minimierung von Druckluft-, Strom-, Absturz- und Quetschgefahren bei. Organisationen, die Inspektionen standardisierten, Last- und Reichweitengrenzen einhielten und klare Kommunikationsprotokolle mit den Einweisern pflegten, erzielten niedrigere Unfallraten und eine längere Lebensdauer der Geräte. Die Ausrichtung der täglichen Praxis an den Herstellervorgaben und geltenden Normen bildete einen soliden Rahmen für einen sicheren und wirtschaftlichen Betrieb über den gesamten Lebenszyklus des Geräts.