Die Strategie des Wellenkommissionierens im Lager strukturiert die Auftragsfreigabe in gezielte „Wellen“, die Kommissionierung, Verpackung und Versand an die tatsächlichen betrieblichen Gegebenheiten anpassen. Dieser Artikel untersucht, wie Wellen und Batch-Regeln definiert werden, vergleicht das Wellenkommissionieren mit Batch-, Zonen- und Clusterverfahren und entscheidet, wann Wellen zu einem bestimmten Betriebsprofil passen. Anschließend wird erläutert, wie Wellenparameter hinsichtlich Ladekapazität, Packstationsdurchsatz, Lagerarten und gemischten Warenflüssen (einschließlich manueller Handhabung, Förderbänder, automatisierter Lagersysteme und Kommissioniersysteme ) optimiert werden können . Abschließend werden der erforderliche Technologie-Stack, das KPI-Framework und die Methoden zur kontinuierlichen Verbesserung detailliert beschrieben. Der Artikel schließt mit einem praktischen Implementierungsplan für den Übergang von der Ad-hoc-Kommissionierung zu einer robusten, wellenbasierten Auftragsabwicklung.
Grundprinzipien des Wellenpicking-Designs
Das Wave-Combining-Design etablierte eine strukturierte, zeitlich gestaffelte Methode zur Auftragsfreigabe im Lager. Aufträge wurden in ausführbare Einheiten gruppiert, die reale Beschränkungen wie Personal-, Geräte- und Speditionskapazitäten berücksichtigten. Ein robustes Design verknüpfte vorgelagerte Auftragsprofile mit nachgelagerten Verpackungs- und Versandkapazitäten. Die Ingenieure behandelten die Wellen als steuerbare Flusseinheiten und nicht als ad-hoc-Kommissionierlisten.
Regeln zur Definition von Wellen, Chargen und Auftragsgruppierung
Eine Welle war die geplante Freigabe einer Reihe von Aufträgen im Kommissioniersystem. Innerhalb einer Welle wurden Auftragspositionen in Chargen zusammengefasst, sodass Kommissionierer Artikel für mehrere Aufträge in einer Tour zusammenstellen konnten. Die Gruppierungsregeln basierten auf Kriterien wie Artikelnummernähnlichkeit, gemeinsamen Lagerzonen, Lieferterminen und Temperatur- oder Gefahrenklassen. Die Ingenieure konfigurierten die Regeln des Lagerverwaltungssystems so, dass Aufträge mit inkompatibler Verpackung oder abweichenden Compliance-Anforderungen nie in dieselbe Charge gelangten. Effektive Systeme begrenzten zudem die Chargengröße durch die Kapazität der Packstationen und den Durchsatz der Sortieranlage, um Engpässe im nachgelagerten Bereich zu vermeiden. Dadurch entstand ein vorhersehbarer Zusammenhang zwischen freigegebenen Aufträgen, Kommissionierwegen und Konsolidierungsaufwand.
Wellenauswahl vs. Batch-, Zonen- und Clusterverfahren
Die Wellenkommissionierung unterschied sich von der reinen Stapelkommissionierung durch die Hinzunahme einer Zeitdimension und expliziter Fristen. Die Stapelkommissionierung gruppierte zwar Aufträge, war aber nicht mit den Fahrplänen der Spediteure oder der Ladekapazität abgestimmt. Bei der Zonenkommissionierung wurden Mitarbeiter festen Bereichen zugeordnet, was Ingenieure häufig mit Wellen kombinierten, sodass jede Zone ihren Teil einer Welle parallel abarbeitete. Die Clusterkommissionierung nutzte Mehrkammerwagen oder -behälter, wodurch ein Kommissionierer mehrere Aufträge gleichzeitig während einer Welle zusammenstellen konnte. Im Vergleich zur kontinuierlichen, auftragsweisen Kommissionierung verbesserten wellenbasierte Strategien die Transporteffizienz, reduzierten aber die Flexibilität bei verspätet eintreffenden Eilaufträgen. Ingenieure implementierten daher häufig Hybridlösungen, bei denen Wellen für Standardvolumen und diskrete oder priorisierte Wellen für Expressaufträge eingesetzt wurden.
Wann das Wellenpicking zu Ihrem Betriebsprofil passt
Die Wellenkommissionierung eignet sich für Betriebe mit mittleren bis hohen Auftragsvolumina und relativ stabilen Nachfragemustern. Betriebe mit klaren Annahmeschlusszeiten der Spediteure, wiederholbaren Auftragsprofilen und begrenzten Laderampenkapazitäten profitieren von geplanten Wellen. In Umgebungen mit überwiegend kleinen Einzelaufträgen können Wellen genutzt werden, um große Auftragsgruppen früh am Tag freizugeben und die Packer kontinuierlich auszulasten. Bei stark schwankender, taggleicher Auftragsabwicklung mit häufigen Auftragsänderungen sind dynamischere oder wellenlose Ansätze bzw. sehr kurze Mikro-Wellen besser geeignet. Vor der Einführung von Wellen analysierten die Ingenieure die Auftragsgrößenverteilung, die Artikelvielfalt und die Zykluszeitanforderungen stündlich. Zeigte die Analyse, dass eine kontrollierte Freigabe die Auslastung der Laderampen verbesserte und die Wege der Kommissionierer reduzierte, ohne die Servicequalität zu beeinträchtigen, war die Wellenkommissionierung eine vielversprechende Option.
Auswirkungen auf Layout, Speichermodi und Datenfluss
Das Design der Kommissionierwelle hatte direkten Einfluss auf die Regalkonfiguration, die Bereitstellungsfläche und die Geräteauswahl. Bei hohen Kommissionierwellen mussten schnell drehende Artikel dicht beieinander, nahe den Hauptverkehrswegen und den Zuführungspunkten zur Sortierung platziert werden. Die Ingenieure dimensionierten die Konsolidierungs- und Bereitstellungsbereiche so, dass sie volle Kommissionierwellen aufnehmen konnten, ohne Gänge oder Laderampen zu blockieren. Lagerarten wie Karton- und Palettenfluss sowie Shuttle- und ASRS-Systeme wurden so positioniert, dass sie die Hauptwege der Kommissionierwelle unterstützten und Querverkehr minimierten. Förderbänder, Sortieranlagen und manuelle Wagenwege mussten die momentane Leistung einer Kommissionierwelle und nicht das durchschnittliche Stundenvolumen bewältigen. Dies erforderte eine sorgfältige Abstimmung der Kapazitäten für Kommissionierung, Sortierung, Verpackung und Versand, damit jede Kommissionierwelle reibungslos von der Freigabe bis zur Verladung ablief und keine chronischen Engpässe entstanden.
Anpassung von Wellenparametern an reale Randbedingungen

Die Festlegung der Wellenparameter erforderte eine enge Verknüpfung zwischen Auftragsfreigabeentscheidungen und den physikalischen Systemgrenzen. Betriebe, die Wellen lediglich als Planungsartefakt betrachteten, führten typischerweise zu Spitzenzeiten, Leerlaufzeiten und verpassten Lieferterminen. Effektive Designs synchronisierten hingegen Wellengröße, -zeitpunkt und -inhalt mit den Kapazitäten von Verpackung, Sortierung, Docking und Automatisierung. Dieser Abschnitt beschreibt, wie reale Beschränkungen in quantitative Regeln für die Wellenbildung und -freigabe übersetzt werden können.
Wellen richtig dimensionieren, um die nachgelagerte Kapazität anzupassen
Die optimale Wellengröße begann mit einem klaren Kapazitätsmodell für jede nachgelagerte Stufe. Ingenieure berechneten den nachhaltigen Durchsatz für Packstationen, Sortieranlagen und Bereitstellungsbereiche in Linien pro Stunde und Aufträgen pro Stunde. Die Wellengröße entsprach dann der kleinsten effektiven Kapazität in dieser Kette, unter Berücksichtigung von Sicherheitsfaktoren für Schwankungen und Nacharbeit. Betriebe, die dies ignorierten, produzierten häufig überdimensionierte Wellen, was zu Überlastung von Pack- und Sortieranlagen, längeren Auftragszykluszeiten und höheren Fehlerraten führte.
In der Praxis wurden Chargenbegrenzungen pro Artikelnummer (SKU), pro Welle oder pro Packstation verwendet. Beispielsweise konnte eine Regel die Anzahl von Aufträgen mit mehreren Linien und langer Packzeit in einer einzelnen Welle begrenzen. Die Synchronisierung des Wellenfreigaberhythmus mit der Zykluszeit der Packstationen sorgte für einen stabilen Bestand an unfertigen Erzeugnissen und verhinderte Schwankungen. Kontrollierte Experimente mit variierender Wellengröße und Produktmischung bei gleichzeitiger Überwachung der Verpackungsauslastung und des Auftragsrückstands ermöglichten es den Teams, optimale Chargenparameter zu ermitteln.
Ausrichtung der Wellen auf die Abschaltgeschwindigkeiten der Fluggastbrücken und die Dockkapazität
Die Wellenplanung musste die Abholzeiten der Spediteure, die Verfügbarkeit von Anhängern und die Ladekapazität der Laderampen berücksichtigen. Ingenieure erfassten die Annahmeschlusszeiten, die durchschnittliche Ladezeit und die Rampenzuweisung jedes Spediteurs und berechneten daraus den spätestmöglichen Startzeitpunkt für jede Versandwelle. Dieser Zeitplan stellte sicher, dass Kommissionierung, Sortierung, Verpackung und Bereitstellung abgeschlossen waren, bevor die Verladung beginnen musste. Ungünstig abgestimmte Wellen hatten zuvor Engpässe an den Laderampen verursacht und zu verpassten Sendungen geführt.
Die Logistikzentren reduzierten diese Probleme, indem sie die Auftragswellen über den Tag verteilten, anstatt große Auftragsspitzen am Schichtende zu realisieren. Die Wellen wurden so geplant, dass jedes Dock einen vorhersehbaren und gleichmäßigen Warenfluss abwickelte. Die Planungsregeln gruppierten die Aufträge nach Spediteur, Servicelevel und Zielregion, um die Anzahl der Lkw-Be- und -Entladungen sowie das Umschlagen zu minimieren. Die Überwachung der Pünktlichkeitsrate pro Welle half dabei zu überprüfen, ob die Zeitlogik und die Annahmen zur Dockkapazität auch unter realen Nachfragebedingungen Bestand hatten.
Schlitzung und Pick-Path-Optimierung für hochdichte Wellen
Hochdichte Kommissionierwellen basierten auf intelligenter Lagerplatzierung und optimierten Kommissionierwegen. Ingenieure nutzten Daten zur Kommissionierhäufigkeit und Artikelaffinität, um häufig zusammengehörige Artikel nahe beieinander zu platzieren. Dies reduzierte die Laufwege und erhöhte die Wahrscheinlichkeit, dass ein Kommissionierer mehrere Auftragspositionen in einem Durchgang erfassen konnte. Regeln zur Wellenbildung, die Artikelüberschneidungen berücksichtigten, verstärkten diesen Vorteil zusätzlich.
Lagerverwaltungssysteme unterstützten die Optimierung der Kommissionierwege durch die Sequenzierung von Lagerplätzen, um Rückwege und Querverkehr zu minimieren. Bei hohem Warenaufkommen verhinderten klare Gangführungen und Zonengrenzen Staus und Sicherheitsrisiken. Regelmäßige Umplatzierungen auf Basis aktualisierter Nachfrageprofile sorgten dafür, dass das Layout den sich ändernden Warenbewegungen entsprach. Der Vergleich der Positionen pro Stunde und der zurückgelegten Wege vor und nach der Umplatzierung quantifizierte die Vorteile dieser technischen Änderungen.
Ausgleich von manuellen, Förderband-, ASRS- und aeroben Materialflüssen
Die Wellenparameter mussten auch die Mischung aus manuellen, förderbandbasierten, ASRS- und halbelektrischen Kommissionierprozessen widerspiegeln . Jedes Teilsystem wies unterschiedliche Reaktionszeiten, Pufferkapazitäten und Ausfallarten auf. Die Ingenieure modellierten diese als parallele oder sequentielle Ressourcen und legten Wellenregeln fest, um zu verhindern, dass eine einzelne Technologie zu einem dauerhaften Engpass wurde. Beispielsweise konnten ASRS- und Kommissionierzonen häufig wechselnde Artikel bedienen, während manuelle Zonen unregelmäßige oder sperrige Artikel bearbeiteten.
Durch die Abstimmung der Wellenfreigabe mit den Zykluszeiten der automatisierten Lager- und Kommissioniermaschinen konnten stabile Warteschlangenlängen an den Ein- und Auslagerungspunkten gewährleistet werden. Die Förderbandkapazität und der Durchsatz der Sortieranlage definierten die maximal zulässigen Wellen für bestimmte Produktfamilien. Durch die Schulung des Personals in verschiedenen Bereichen konnte bei Erreichen der Automatisierungsgrenze eine temporäre Umverteilung zwischen manueller Kommissionierung, Verpackung und Bereitstellung ermöglicht werden. Die kontinuierliche Überwachung der Auslastung der einzelnen Teilsysteme in Kombination mit kleinen Anpassungen der Wellengröße und des Welleninhalts sorgte für einen ausgeglichenen und stabilen Gesamtfluss.
Technologie, Steuerung und kontinuierliche Verbesserung
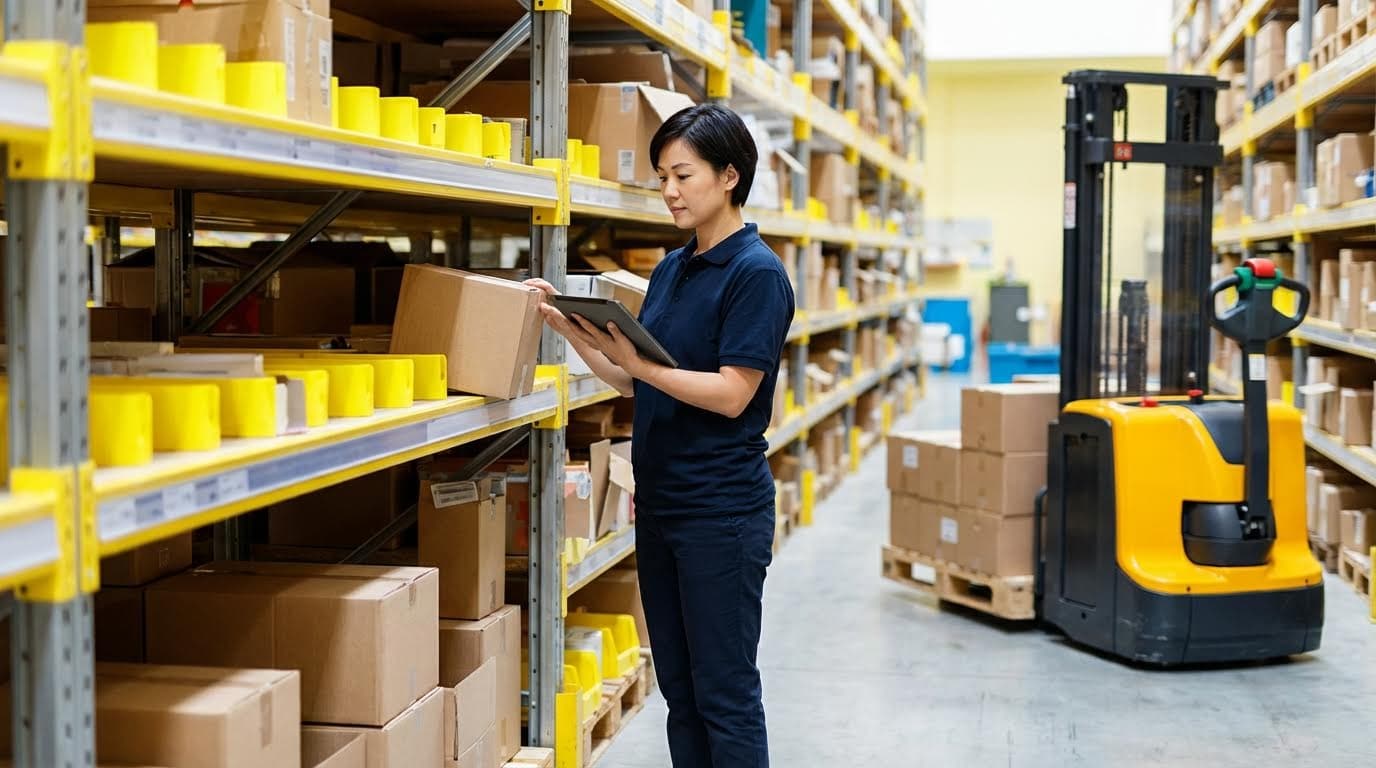
Technologie bestimmte die Stabilität und Leistungsfähigkeit der Wellenkommissionierung. Moderne Steuerungsarchitekturen verknüpften WMS-Logik, Automatisierung und Analytik zu einem einzigen Ablauf, von der Auftragsfreigabe bis zur Auftragsabwicklung. Die Entwicklungsteams mussten die Wellenplanung als geschlossenes Regelungsproblem und nicht als einmalige Konfigurationsaufgabe betrachten. Dieser Abschnitt konzentrierte sich darauf, wie Regeln kodiert, Subsysteme orchestriert und kontinuierliche Verbesserung institutionalisiert werden können.
Konfigurieren von WMS-Regeln, Stapelverarbeitungslogik und Ausnahmen
Das WMS definierte, wie Aufträge in Wellen eingeteilt wurden, und beeinflusste somit direkt Transportwege, Engpässe und Packlast. Die Ingenieure konfigurierten die Batch-Logik, um Aufträge nach Artikelverwandtschaft, Kommissionierdichte, Temperaturklasse, Gefahrenklasse und Verpackungsanforderungen zu gruppieren. Sie implementierten außerdem Obergrenzen pro Artikel, Kommissionierer und Packstation, um zu verhindern, dass zu große Wellen die nachgelagerten Kapazitäten überlasten. Prioritätsregeln ermöglichten es, Eilaufträge oder Aufträge mit kurzem Durchlauf am Standard-Batching vorbeizuleiten und als Mikro-Wellen oder Einzelkommissionierungen zu starten. Ausnahmebehandlungs-Workflows im WMS leiteten Fehlmengen, Ersatzartikel und verspätet eintreffende Aufträge an separate Wellen oder manuelle Spuren weiter, um Unterbrechungen laufender Wellen zu vermeiden.
Wirksame Regelsätze spiegelten reale Beschränkungen wider, nicht idealisierte Annahmen. Teams erfassten die Annahmeschlusszeiten der Spediteure, die Verfügbarkeit von Laderampen, den Durchsatz der Sortieranlagen und die Zykluszeiten der Packstationen und kodierten diese anschließend als Freigabefenster für Wellen und maximale Wellengrößen. Sie nutzten WMS-Simulations- oder Testumgebungen, um neue Regelkombinationen vor der Implementierung zu validieren und dabei Warteschlangenbildung und verpasste Annahmeschlusszeiten zu überprüfen. Governance-Prozesse regelten, wer Parameter wie Wellenfrequenz, Losgrößenbeschränkungen und Zonenregeln ändern durfte, um unkontrollierte Abweichungen im Systemverhalten zu vermeiden.
Integration von Sortieranlagen, Packstationen, automatisierten automatischen Lager- und Bereitstellungssystemen (ASRS) und Cobots
Die Leistung des Wellenkommissionierens hing von der engen Integration der Technologien für Kommissionierung, Sortierung, Verpackung und Lagerung ab. Die Ingenieure synchronisierten die Wellenfreigabemengen mit den Sortierraten, der Kapazität des Förderbandes und der Personalstärke der Packstationen, um einen stabilen Bestand an unfertigen Erzeugnissen zu gewährleisten. Die Layouts platzierten Induktionspunkte, Ablagewände und Packstationen entlang der Sortierauslieferung, um manuelle Eingriffe zu minimieren. Die Puffergrößen zwischen Kommissionierung und Verpackung spiegelten die gemessenen Schwankungen der Kommissionierraten und die Spitzenwerte beim Abschalten der Transportbehälter wider.
Die Integration von ASRS veränderte die Struktur der Kommissionierwellen, indem sie die Kommissionierwege von den Lagerplätzen entkoppelte. Das System sequenzierte die Bereitstellung von Behältern oder Fächern entsprechend den Prioritäten der Wellen und den Zonenzuordnungen, während das WMS sicherstellte, dass die ASRS-Ausgabe die nachgelagerten Sortiergrenzen nicht überschritt. Cobots oder Ware-zum-Mann-Arbeitsplätze unterstützten hochdichte Wellen, indem sie wiederkehrende Transport- und Bereitstellungsaufgaben übernahmen und so die Bediener für die Bearbeitung von Ausnahmefällen und Qualitätskontrollen freistellten. Schnittstellenstandards wie API-basierte Integration und ereignisgesteuerte Nachrichtenübermittlung ermöglichten es WMS, ASRS-Steuerungen, Sortieranlagen und Cobots, Statusdaten in Echtzeit auszutauschen.
Die Inbetriebnahmeteams validierten die gesamten Abläufe mit kontrollierten Testläufen. Sie maßen die Verweilzeiten an jeder Schnittstelle, überprüften die Leseraten von Barcodes oder RFID-Chips und optimierten die Routing-Logik. Alarme und Dashboards wiesen auf Abweichungen zwischen geplantem und tatsächlichem Warenfluss hin, beispielsweise auf eine Überlastung der Sortieranlagen oder eine Unterauslastung der ASRS-Gänge, und ermöglichten so eine schnelle Korrektur.
KPIs, digitale Zwillinge und experimentgetriebene Optimierung
Die kontinuierliche Verbesserung der Kommissionierung in Wellen basierte auf präzisen Leistungsmessungen auf Wellenebene. Zu den wichtigsten KPIs zählten Positionen und Einheiten pro Stunde, Auftragsdurchlaufzeit, Pünktlichkeitsrate pro Welle, Kommissionier- und Verpackungsgenauigkeit sowie die Auslastung von Sortier- und Verpackungsstationen. Die Ingenieure segmentierten diese Kennzahlen nach Wellentyp, Losgröße, Zone und Schicht, um strukturelle Engpässe anstelle von Einzelfällen zu identifizieren. Sie erfassten außerdem die Nachbearbeitungsraten und das Ausnahmeaufkommen als Indikatoren für mangelhafte Losregeln oder Verstöße gegen Beschränkungen.
Digitale Zwillinge des Lagers, die in Simulationstools integriert wurden, ermöglichten es den Teams, alternative Wellengrößen, Freigabezyklen, Zoneneinteilungen und Gerätekonfigurationen zu testen, ohne den laufenden Betrieb zu gefährden. Diese Modelle nutzten historische Auftragsprofile, Transportwege und Leistungsdaten der Geräte, um die Realität möglichst genau abzubilden. Die experimentbasierte Optimierung folgte einem PDCA-Zyklus (Planen – Durchführen – Überprüfen – Anpassen), in dem kontrollierte A/B-Tests Parameter wie Losgrößen, Wellenstartzeiten oder Kommissionierwege optimierten. Die Ergebnisse flossen in dauerhafte Konfigurationsänderungen des Lagerverwaltungssystems (WMS) und der Steuerungssysteme ein.
Feedbackschleifen wurden auf mehreren Ebenen geschlossen. Echtzeit-Dashboards ermöglichten Anpassungen im Tagesverlauf, beispielsweise das Vorziehen einer zusätzlichen Welle vor dem Annahmeschluss durch einen Spediteur. Wöchentliche und monatliche Überprüfungen konzentrierten sich auf die strukturelle Neugestaltung, einschließlich der Anpassung der Zeitfenster und der Personalmodelle. Im Laufe der Zeit verbesserte dieses systematische Experimentieren den Durchsatz, reduzierte die Variabilität und stabilisierte das Serviceniveau.
Sicherheits-, Schulungs- und funktionsübergreifende Personalmodelle
Technologieintensive Arbeitsumgebungen im Bereich der Wellenkommissionierung brachten neue Sicherheits- und Ergonomieaspekte mit sich. Ingenieure und Sicherheitsbeauftragte bewerteten die Interaktionen zwischen Personen, Förderbändern, Cobots und ASRS-Schnittstellen und definierten klare Fußgängerwege und Sperrzonen. Lockout-Tagout-Verfahren, die Zugänglichkeit von Not-Aus-Schaltern und visuelle Signale zum Wellenstatus reduzierten das Risiko während Wartungsarbeiten und Spitzenzeiten. Die ergonomische Gestaltung von Packstationen und Ablagewänden begrenzte die Belastung durch repetitive Bewegungen bei hohem Durchsatz.
Die Schulungsprogramme umfassten WMS-Workflows, Scanstandards, Ausnahmebehandlung und Interaktionsregeln für die Geräte. Die Mitarbeiter lernten, wie sich Wellenprioritäten, Stapelverarbeitungslogik und Stichtage auf ihre täglichen Aufgaben auswirkten, was die Einhaltung der Prozesse verbesserte. Durch funktionsübergreifende Schulungen konnten Kommissionierer bei Bedarfsspitzen beim Verpacken, Bereitstellen oder der Ausnahmebearbeitung mitwirken und so die Auslastung der verschiedenen Bereiche optimieren. Standardarbeitsanweisungen dokumentierten die Vorgehensweise bei häufigen Problemen wie überfüllten Regalgängen, fehlenden Kommissionierungen und falsch sortierten Behältern.
Funktionsübergreifende Personalmodelle betrachteten das Lager als integriertes System und nicht als Ansammlung isolierter Abteilungen. Teamleiter überwachten die wichtigsten Leistungsindikatoren (KPIs) in Echtzeit und setzten die Mitarbeiter flexibel zwischen Kommissionierung, Konsolidierung, Verpackung und Verladung ein, um die vorgegebenen Warteschlangenlängen einzuhalten. Diese Flexibilität ergänzte die Automatisierung und die WMS-Steuerung und stellte sicher, dass die Mitarbeiter Schwankungen auffingen, die mit fest installierten Anlagen nicht bewältigt werden konnten. Die Kombination aus Sicherheit, Qualifikation und Anpassungsfähigkeit ermöglichte langfristig einen reibungslosen Ablauf der Lagerprozesse, ohne Kompromisse bei der Einhaltung von Vorschriften oder dem Wohlbefinden der Mitarbeiter einzugehen.
Zusammenfassung und praktischer Umsetzungsplan
Die Wellenkommissionierung war ein strukturiertes Verfahren zur Gruppierung von Aufträgen in zeitlich abgestimmte Wellen, wodurch Kommissionierung, Verpackung und Versand synchronisiert wurden. Sie steigerte Durchsatz und Genauigkeit, indem die Ingenieure die Wellen an reale Einschränkungen wie Laderampenkapazität, Packstationsdurchsatz, Sortierkapazitäten und Versandstopps der Spediteure anpassten. Die effektivsten Systeme kombinierten intelligente Batching-Regeln im Lagerverwaltungssystem mit optimierter Lagerplatznutzung, Kommissionierwegsteuerung und dem gezielten Einsatz von Technologien wie automatisierten Lager- und Kommissioniersystemen (ASRS), Förderbändern und mobilen Automatisierungslösungen. Betriebe, die KPIs pro Welle überwachten, wie z. B. Positionen pro Stunde, Auftragszykluszeit und Pünktlichkeitsrate, erzielten eine stabile Leistung und reagierten schneller auf Nachfrageänderungen.
Aus Branchensicht positionierte sich die Wellenkommissionierung zwischen der vollständig echtzeitbasierten, auftragsbezogenen Auftragsabwicklung und der Kommissionierung großer Losgrößen. Sie eignete sich für hohe Auftragsvolumina mit relativ stabilen Profilen, insbesondere im E-Commerce und im Einzelhandel, wo Planer die Kommissionierwellen anhand der Speditionspläne vorab erstellen konnten. Zukünftige Trends deuteten auf Hybridmodelle hin, die Wellenkommissionierung, wellenlose Kommissionierung und dynamische Losbearbeitung kombinierten und von WMS- und Lagerverwaltungssystemen mithilfe von Echtzeitdaten aus automatisierten Lager- und Sortieranlagen (ASRS), Sortieranlagen und Automatisierungssystemen gesteuert wurden. Digitale Zwillinge und Simulationstools unterstützten zunehmend die Offline-Anpassung von Wellengröße, -zeitpunkt und Zonenzuordnung, bevor die Änderungen in der Produktion umgesetzt wurden.
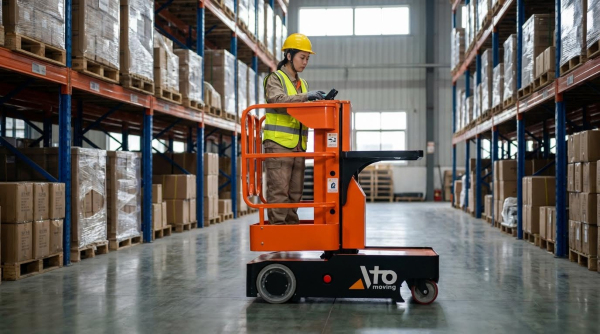
Die Implementierung erwies sich in der Praxis als am effektivsten in mehreren Schritten. Die Teams erfassten zunächst die Kapazität des gesamten Warenflusses, einschließlich Kommissionierzonen, Sortierung, Verpackung, Laderampen und Versandstopps. Anschließend testeten sie Wellenregeln in einem begrenzten Bereich, optimierten die Losgrößen, um eine Überlastung von Verpackung und Sortierung zu vermeiden, und konfigurierten die WMS-Beschränkungen für Artikelfamilien, Temperatur und Gefahrenklassen. Nach Stabilisierung der Leistung wurden Lagerplatzoptimierungen, Kommissionierwegoptimierungen und, wo sinnvoll, automatisierte Lagersysteme (ASRS) oder automatisierter Transport eingeführt. Ein ausgewogener Fahrplan gewährleistete Flexibilität für dringende Aufträge, führte datenbasierte KPI-Überprüfungen durch und institutionalisierte kontinuierliche Verbesserung, sodass sich die Wellenlogik mit den Auftragsprofilen weiterentwickelte, anstatt sich bei veränderten Mengen und Produktzusammensetzungen zu verschlechtern. Zur Effizienzsteigerung wurden häufig Hilfsmittel wie Kommissioniergeräte , Scherenhubwagen und manuelle Hubwagen in die Arbeitsabläufe integriert.