El estado de la batería de las transpaletas eléctricas influye directamente en el tiempo de actividad, la seguridad y el coste del ciclo de vida en las operaciones industriales. Este artículo analiza cómo reconocer los primeros síntomas de fallos operativos, aplicar pruebas de diagnóstico estructuradas e interpretar correctamente los resultados. Asimismo, compara las opciones de reparación, regeneración o sustitución completa, respetando las limitaciones de peso y seguridad de la batería. Por último, resume las mejores prácticas de mantenimiento y monitorización para garantizar la fiabilidad y el cumplimiento normativo de las flotas de manipulación de materiales eléctricas.
Las secciones posteriores abarcaron desde problemas observables de tiempo de funcionamiento y anomalías de potencia, pasando por multímetros, hidrómetros y pruebas de capacidad estandarizadas, hasta decisiones estratégicas sobre renovación o reacondicionamiento. En todo momento, el enfoque se mantuvo en métodos técnicamente sólidos y prácticos que los equipos de mantenimiento pudieran integrar en las inspecciones planificadas y los programas de mantenimiento predictivo.
Síntomas operativos clave de una batería defectuosa
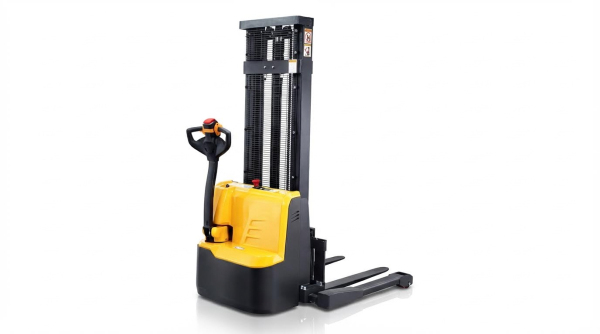
Los operarios solían notar primero la degradación de la batería en el tiempo de funcionamiento y el comportamiento de carga diarios. Los síntomas operativos claros permitían a los equipos de mantenimiento intervenir antes de que las fallas crearan condiciones inseguras o tiempos de inactividad no planificados. Las siguientes subsecciones describen los indicadores más relevantes de que la batería de una apiladora portátil se acerca al final de su vida útil, ya sea funcional o económica.
Tiempo de funcionamiento reducido y carga frecuente a mitad del turno
Una batería de tracción en buen estado permitía una autonomía predecible, a menudo cercana a un turno completo en régimen nominal. Una reducción del tiempo de uso de aproximadamente un 30 % o más indicaba una pérdida significativa de capacidad y justificaba pruebas exhaustivas. Los operadores que necesitaban cargas provisionales cada cuatro horas en lugar de ocho experimentaron los síntomas clásicos de sulfatación o desgaste de las placas. Este comportamiento solía presentarse tras descargas profundas repetidas por debajo de aproximadamente el 20 % de la carga o una subcarga crónica. Las pruebas de capacidad en condiciones estandarizadas, como los procedimientos de descarga de la norma EN 60254-1, confirmaron si la batería aún cumplía con la capacidad nominal de amperios-hora requerida. Una vez que la capacidad medida descendía considerablemente por debajo de la especificación, el uso continuado aumentaba la generación de calor y aceleraba el envejecimiento.
Problemas de encendido, pérdida de energía intermitente
Un arranque difícil, donde la transpaleta no se encendía de forma fiable, solía indicar un bajo voltaje de la batería o una alta resistencia interna. La pérdida intermitente de potencia durante el desplazamiento o la elevación indicaba un voltaje inestable bajo carga, a veces causado por celdas muertas o interconexiones dañadas. Los técnicos revisaban si había terminales sueltos o corroídos, cables deshilachados o daños en los conectores, ya que estas fallas provocaban caídas de voltaje que simulaban una falla de la batería. La medición de los voltajes del paquete y de las celdas individuales mientras el motor de tracción o elevación estaba en funcionamiento ayudaba a distinguir los problemas de cableado de la degradación real de las celdas. Los códigos de falla electrónica persistentes relacionados con el bajo voltaje, a pesar del correcto funcionamiento del cargador y las conexiones limpias, generalmente confirmaban una batería defectuosa.
Sobrecalentamiento, olores y corrosión visible
Una temperatura excesiva de la batería durante la carga o el funcionamiento intensivo indicaba un aumento de la resistencia interna y una conversión de energía ineficiente. El sobrecalentamiento solía coincidir con la formación de gases, burbujeos audibles o silbidos, especialmente en sistemas de plomo-ácido sometidos a sobrecarga. Los técnicos interpretaron los olores a azufre como una advertencia de fuga de electrolito o sobretemperatura severa, que podría dañar los componentes adyacentes y el aislamiento. Los depósitos blancos o verdosos alrededor de los bornes, conectores y bandejas indicaban fuga de ácido y corrosión, lo que aumentaba la resistencia de contacto y reducía la corriente disponible. Si la corrosión progresaba a pesar de la limpieza y el par de apriete correcto de los terminales, las grietas subyacentes en la carcasa, las fallas en los sellos o el sobrellenado crónico de electrolito generalmente requerían reparación o reemplazo.
Impacto del entorno y el ciclo de trabajo en la vida útil de la batería
La temperatura ambiente y el perfil de funcionamiento influyeron notablemente en la velocidad de degradación de las baterías de las apiladoras eléctricas . El uso continuo en almacenes con temperaturas superiores a los 30 °C aceleró la pérdida de agua, la corrosión de las placas y la sulfatación, lo que redujo la autonomía tras meses de servicio. Los entornos fríos disminuyeron la capacidad instantánea y aumentaron la resistencia interna, por lo que las baterías parecían débiles incluso estando completamente cargadas. Los ciclos de trabajo intensivos, con elevación frecuente, largas distancias de desplazamiento y periodos de descanso mínimos, sometieron a las celdas a picos de corriente elevados y cargas parciales repetidas. Las instalaciones que combinaban temperaturas extremas con ciclos de trabajo exigentes requerían intervalos de inspección más estrictos, límites de profundidad de descarga más conservadores y estrategias de carga adaptadas al patrón de uso real.
Pruebas de diagnóstico prácticas para baterías de apiladores portátiles
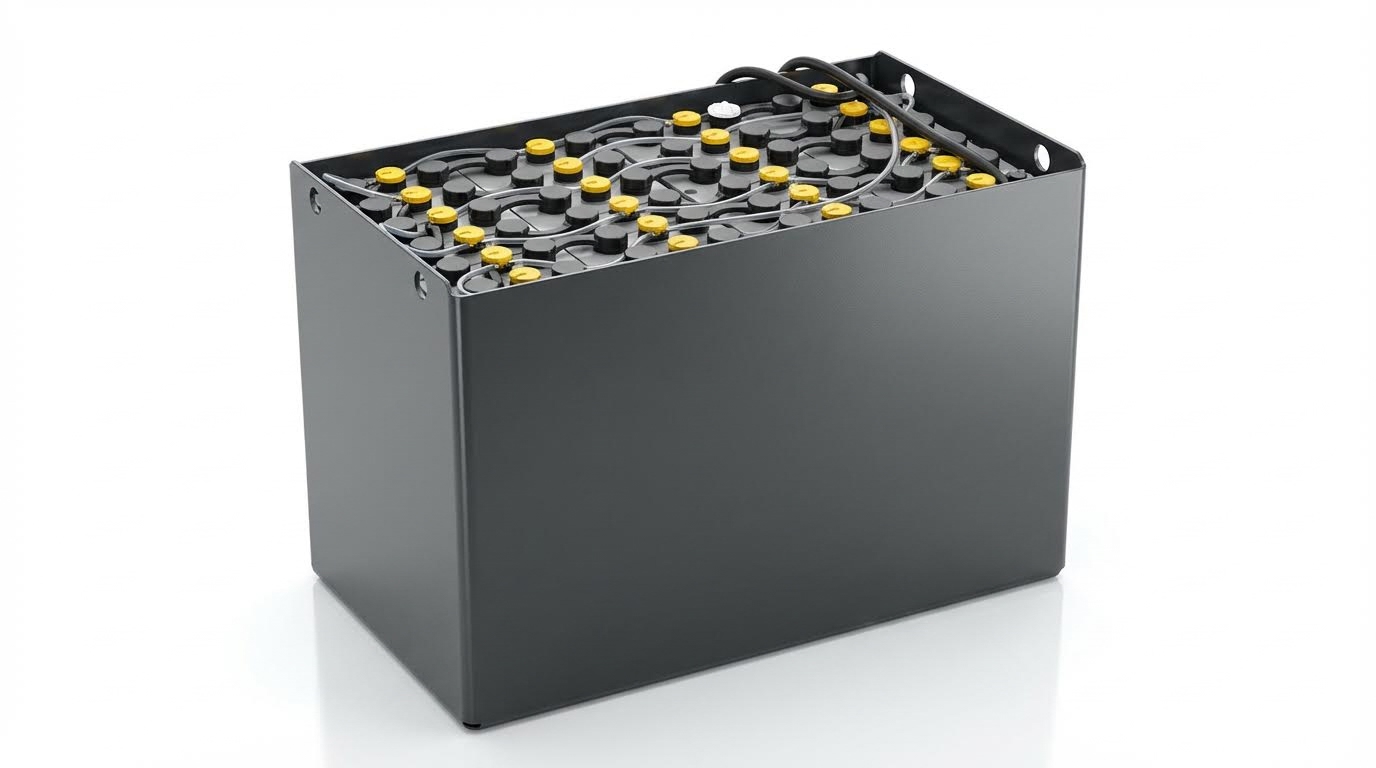
Las pruebas de diagnóstico sistemáticas permitieron a los equipos de mantenimiento distinguir los problemas de la batería de las fallas del cargador o del camión. Un enfoque estructurado redujo las paradas imprevistas y evitó operaciones inseguras. Los técnicos solían comenzar con comprobaciones visuales y eléctricas básicas, y luego pasaron a pruebas estandarizadas de capacidad y resistencia. Cada paso se basaba en el anterior para confirmar si la batería era reparable, recuperable o había llegado al final de su vida útil.
Preparación de la batería: cargar, inspeccionar y aislar
Los técnicos siempre cargaban completamente la batería antes de realizar las pruebas para estabilizar el voltaje y el estado de carga. Verificaban que el cargador completara un ciclo normal e indicara la carga completa, generalmente mediante una luz verde. Tras la carga, inspeccionaban la carcasa, las tapas y la bandeja en busca de grietas, fugas, abultamientos o residuos de ácido. Limpiaban los terminales y los conectores entre celdas, eliminaban la corrosión y ajustaban los tornillos sueltos para minimizar la resistencia de contacto. La batería se aislaba eléctricamente del apilador desconectando el conector de CC y apagando cualquier carga auxiliar. Este aislamiento impedía que la electrónica del camión influyera en las mediciones y evitaba movimientos accidentales del camión durante las pruebas.
Pruebas de voltaje, carga y celdas con un multímetro
Los técnicos utilizaron un multímetro digital calibrado para medir primero el voltaje del paquete de circuito abierto y compararlo con el voltaje nominal del sistema. A continuación, realizaron comprobaciones del voltaje de carga con un consumo de corriente definido, por ejemplo, aproximadamente 0.2 veces la capacidad del C20, para observar el comportamiento dinámico. Una batería de tracción en buen estado mantenía el voltaje dentro de los límites esperados; una caída rápida indicaba una alta resistencia interna o pérdida de capacidad. Se midieron los voltajes individuales de las celdas o monobloques mientras el motor de tracción o la bomba hidráulica estaban en funcionamiento. Las celdas que mostraban 1 o 2 voltios menos que las demás bajo carga se marcaban como muertas o muy debilitadas. Un desequilibrio persistente entre bloques sugería envejecimiento o daño interno y orientaba las decisiones sobre la regeneración o el reemplazo.
Uso de un hidrómetro y comprobación del nivel de electrolitos
En el caso de las baterías de plomo-ácido inundadas, los técnicos verificaron los niveles de electrolito después de cargarlas y rellenarlas únicamente con agua desionizada o destilada. Las placas debían permanecer completamente sumergidas, pero sin llenarse en exceso, para evitar que se desbordaran durante la gasificación. Utilizaron un hidrómetro con compensación de temperatura para medir la gravedad específica de cada celda, lo que indicaba el estado de carga y la uniformidad. Una lectura de celda al menos 50 puntos (0.050) inferior al promedio del paquete indicaba típicamente una celda defectuosa o sulfatada. Las grandes variaciones entre celdas indicaban estratificación, sulfatación o daños por sobrecarga. En combinación con las lecturas de voltaje, los datos del hidrómetro ayudaron a distinguir entre problemas reversibles y daños irreversibles en las placas. Cualquier signo de decoloración, sedimento o electrolito turbio se documentó para su posterior análisis.
Capacidad, resistencia interna y pruebas estandarizadas
Cuando las comprobaciones básicas indicaban una degradación significativa, los técnicos realizaban pruebas de capacidad controladas según normas como EN o DIN EN 60254-1. Cargaban la batería por completo y la descargaban a una corriente y temperatura específicas hasta alcanzar la tensión de fin de descarga definida. Los amperios-hora medidos se comparaban con la capacidad nominal de C20; las pérdidas superiores al 30 % solían justificar la sustitución o una regeneración intensiva. La resistencia interna se evaluaba con comprobadores especializados o analizando la caída de tensión bajo una carga conocida. El aumento de la resistencia se correlacionaba con la sulfatación, la corrosión de la rejilla o la sequedad de las placas. Los programas de pruebas estandarizados también evaluaban la retención de carga, el rendimiento a alta corriente y la durabilidad cíclica. Estos resultados respaldaban la documentación de cumplimiento y servían para tomar decisiones informadas sobre si continuar operando, regenerar o retirar la batería de tracción de forma segura.
Cuándo reparar, regenerar o reemplazar la batería
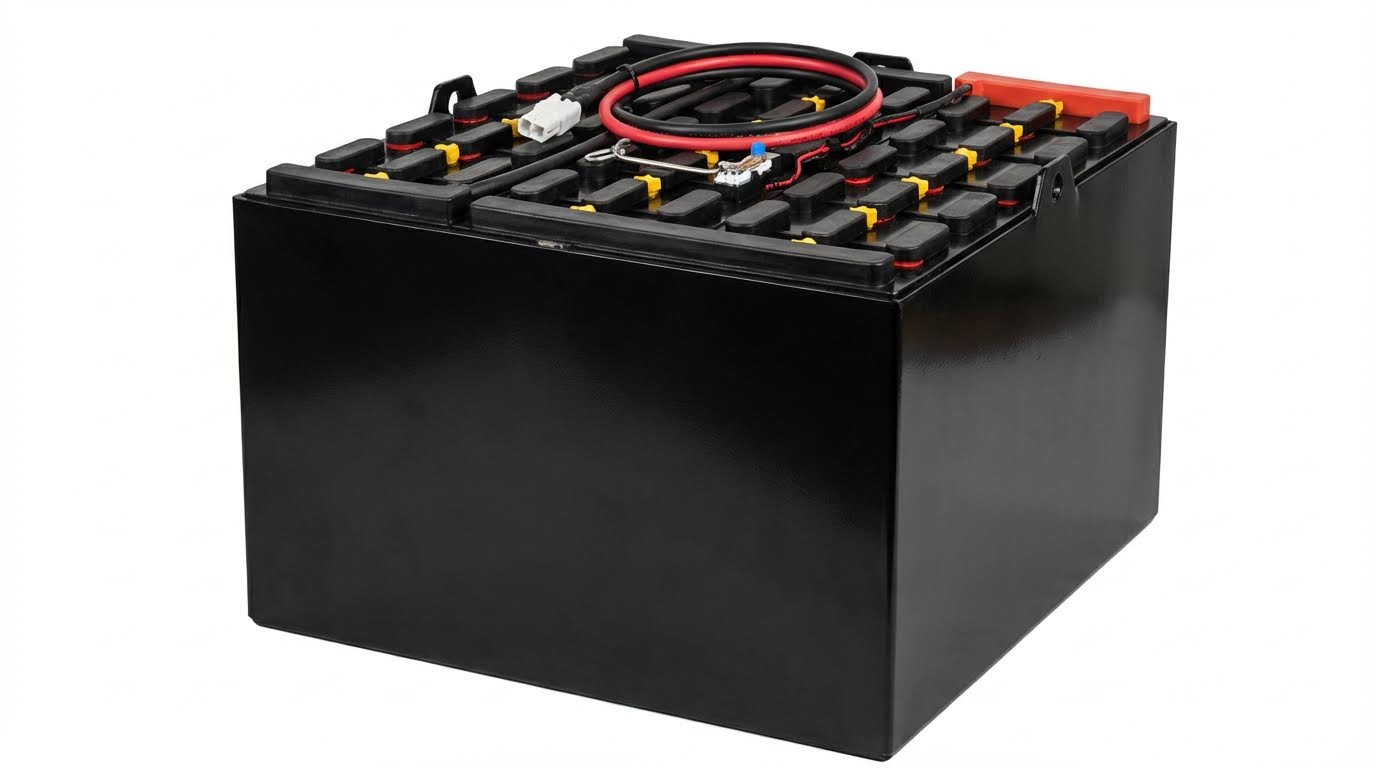
Las baterías de las apiladoras portátiles se degradaban con el tiempo debido a los ciclos de carga y descarga, la temperatura y la calidad del mantenimiento. Para decidir entre reparación, regeneración o reemplazo completo, se requerían datos de diagnóstico objetivos, no solo la percepción del operador. Umbrales claros para la pérdida de autonomía, el desequilibrio de celdas y los indicadores de seguridad ayudaron a definir el punto de equilibrio económico. Un proceso de decisión estructurado minimizó el tiempo de inactividad, evitó el descarte prematuro y redujo el riesgo eléctrico durante la operación industrial.
Distinguir entre problemas reversibles y problemas al final de la vida
Los técnicos verificaron primero que la batería estuviera completamente cargada y que todas las conexiones estuvieran limpias y apretadas. Los problemas reversibles solían incluir sulfatación moderada, terminales sucios o sueltos, niveles de electrolito ligeramente bajos o un desequilibrio leve entre celdas. Estas condiciones solían manifestarse como una pérdida de autonomía del 20-30%, pequeñas desviaciones de voltaje bajo carga o un ligero aumento de temperatura durante la carga. Los indicadores de fin de vida útil incluían descargas profundas repetidas, pérdidas de capacidad superiores al 30%, lecturas de celdas 1-2 V inferiores a las de otras bajo carga o desviaciones de gravedad específica superiores a 50 puntos. Los daños físicos, la corrosión severa, las carcasas abultadas o el sobrecalentamiento persistente durante la carga normal generalmente justificaban el reemplazo en lugar de la reparación.
Regeneración, desulfatación y reparación a nivel celular
La regeneración se centró en revertir la sulfatación y restaurar el material activo donde la estructura de la placa permanecía intacta. Los técnicos aplicaron cargadores de desulfatación controlada o corrientes pulsadas para descomponer los cristales de sulfato de plomo endurecidos y reducir la resistencia interna. En condiciones adecuadas, estos procesos restauraron aproximadamente entre el 70 % y el 95 % de la capacidad original, especialmente cuando la degradación se debía a una carga parcial o a largos periodos de inactividad. Las reparaciones a nivel de celda, como la sustitución de celdas defectuosas individuales o la igualación de los niveles de electrolito, solo fueron viables cuando las celdas restantes presentaban un voltaje, una gravedad específica y una resistencia interna comparables. El estricto cumplimiento de las normas para baterías de tracción y las distancias de aislamiento fue esencial para evitar la fuga térmica o la distribución desigual de la corriente tras la reparación.
Reemplazo de paquete completo, peso y restricciones de seguridad
El reemplazo completo del paquete se convirtió en la opción preferida cuando fallaban varias celdas, la capacidad caía por debajo de aproximadamente el 70 % de la nominal o la antigüedad de la batería excedía de uno a dos años de servicio intensivo. Reemplazar solo una unidad en un sistema multibatería antiguo solía generar un desequilibrio, ya que la nueva unidad se cargaba y descargaba de forma diferente a las antiguas. Las carretillas industriales especificaban una masa mínima y máxima de la batería para mantener los límites del centro de gravedad y la capacidad de elevación nominal. Cualquier configuración alternativa, como las baterías de ciclo profundo conectadas en serie, debía cumplir con el voltaje nominal, la capacidad y el rango de peso definidos por el fabricante de la carretilla. Los técnicos también verificaron que la corriente de cortocircuito, el dimensionamiento del cable y las especificaciones de los conectores cumplieran con las normativas eléctricas y de seguridad aplicables.
Rutinas de mantenimiento y monitoreo predictivo basado en IA
Las rutinas de mantenimiento estructuradas prolongaron la vida útil de las baterías y redujeron las fallas imprevistas. Las revisiones semanales generalmente incluían inspección visual, limpieza de terminales, verificación del nivel de electrolito y escaneos rápidos de voltaje en reposo. Las rutinas mensuales o trimestrales añadieron pruebas de carga, lecturas de hidrómetro y análisis de tendencias de temperatura para detectar sulfatación temprana o desequilibrio de celdas. El monitoreo predictivo basado en IA utilizó datos registrados, como duración de carga, profundidad de descarga, curvas de voltaje y perfiles de temperatura, para pronosticar la vida útil restante. Estos modelos detectaron comportamientos anómalos, como pérdida acelerada de tiempo de funcionamiento o aumento de la resistencia interna, antes de que los operadores notaran problemas de rendimiento. La integración de estos análisis con la planificación del mantenimiento permitió la regeneración o el reemplazo justo a tiempo, mejorando la disponibilidad de la flota y el costo total de propiedad.
Resumen y mejores prácticas para un suministro eléctrico seguro y confiable
Las baterías de los apiladores industriales funcionaron de manera confiable cuando los usuarios combinaron la observación de síntomas con pruebas de diagnóstico estructuradas. La reducción del tiempo de funcionamiento, la alimentación intermitente, el sobrecalentamiento y la corrosión sirvieron como indicadores de alerta temprana que guiaron una investigación más exhaustiva con multímetros, hidrómetros y pruebas de capacidad estandarizadas. Las verificaciones sistemáticas del voltaje de cada celda, el estado del electrolito y la resistencia interna permitieron a los equipos de mantenimiento distinguir la degradación reversible, como la sulfatación, de las fallas irreversibles al final de la vida útil.
Desde la perspectiva de la industria, la gestión de baterías influyó directamente en la disponibilidad de la flota, el coste energético y el cumplimiento de las normas de seguridad. Las plantas que adoptaron inspecciones programadas, evaluaciones de capacidad según la norma EN 60254-1 y umbrales de sustitución claros redujeron, por lo general, las paradas no planificadas y prolongaron la vida útil de las baterías de tracción. Las tendencias futuras apuntaban a un mayor uso del registro de datos, los cargadores inteligentes y el análisis predictivo basado en IA que correlacionaba la temperatura, la profundidad de descarga y el historial de carga con la probabilidad de fallo, lo que permitía intervenciones basadas en la condición en lugar del mantenimiento a intervalos fijos.
La implementación práctica requería rutinas rigurosas: cargar siempre completamente antes de realizar pruebas, evitar descargas profundas por debajo de aproximadamente el 20 % de carga, mantener el electrolito dentro de los niveles marcados con agua destilada y mantener las terminales limpias y ajustadas. Los técnicos necesitaban capacitación para interpretar el voltaje bajo carga, la distribución de gravedad específica entre celdas y los códigos de alarma, así como para reconocer cuándo problemas eléctricos o mecánicos complejos requerían un servicio profesional. Un enfoque equilibrado combinaba la regeneración o la desulfatación cuando estaba técnicamente justificado con el reemplazo oportuno del paquete completo cuando la pérdida de capacidad, el desequilibrio de celdas o los riesgos de seguridad excedían los límites aceptables. Esta estrategia garantizaba una energía segura y confiable, a la vez que controlaba el costo del ciclo de vida en operaciones industriales exigentes.