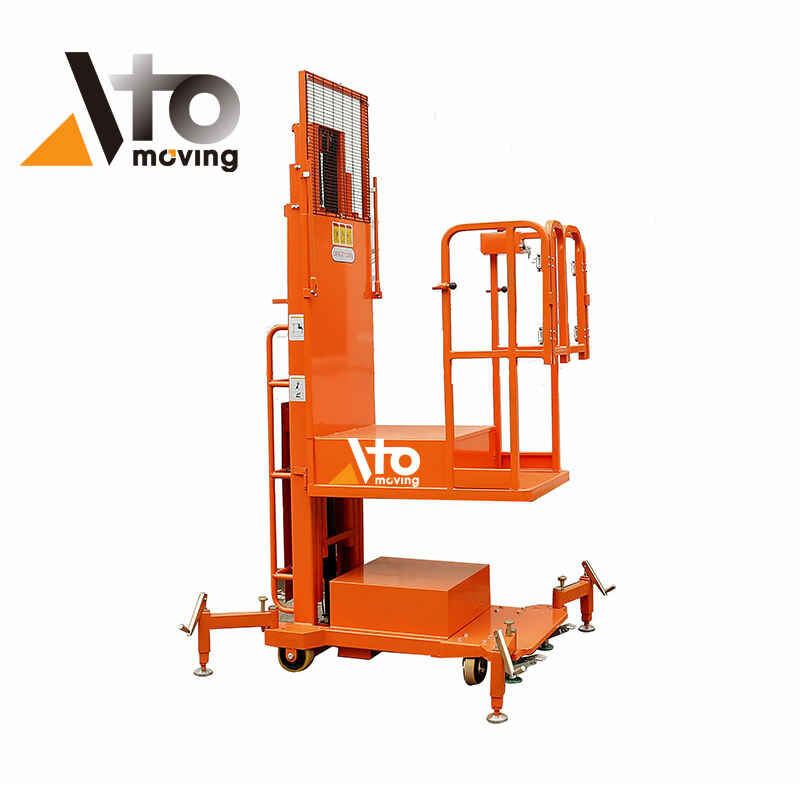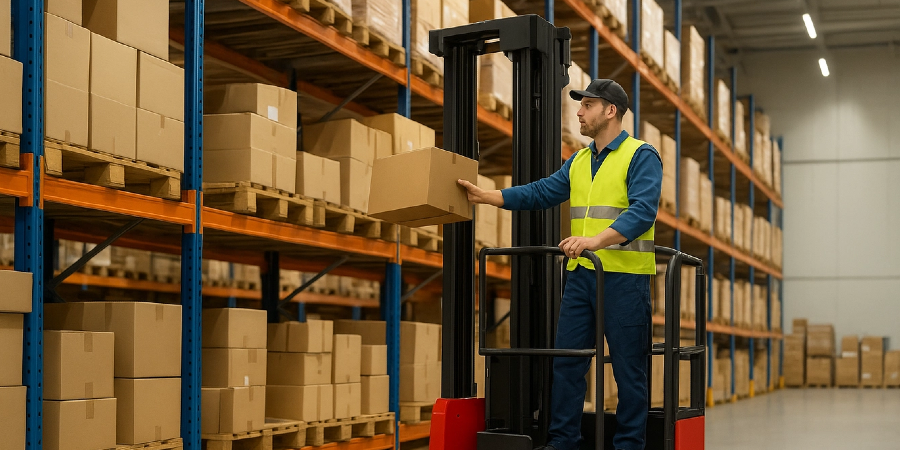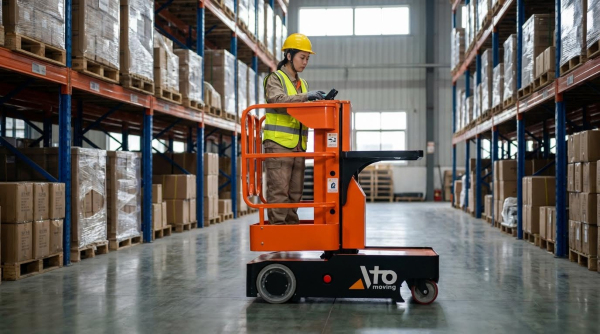
La optimización de la tasa de preparación de pedidos en almacenes requería un enfoque de ingeniería integrado que combinara el diseño de la distribución, los procesos, la mano de obra y la automatización. Este artículo examinó cómo diseñar el almacén para lograr altas tasas de preparación de pedidos, desde las reglas de ubicación y el almacenamiento compacto hasta la clara separación de las zonas de preparación, devoluciones y almacenamiento intermedio. Posteriormente, exploró el diseño de procesos y la optimización de la mano de obra, incluyendo los métodos de preparación de pedidos en almacenes , las rutas de preparación optimizadas, los marcos de KPI y los factores humanos como la capacitación, la ergonomía, la seguridad y la gamificación. Finalmente, analizó cómo la automatización centrada en WMS, los datos en tiempo real, la IA, la agrupación dinámica y el enrutamiento acelerado por GPU crearon una hoja de ruta estratégica para obtener ganancias sostenidas en la tasa de preparación de pedidos en operaciones de alto rendimiento.
Ingeniería del almacén para lograr altas tasas de selección
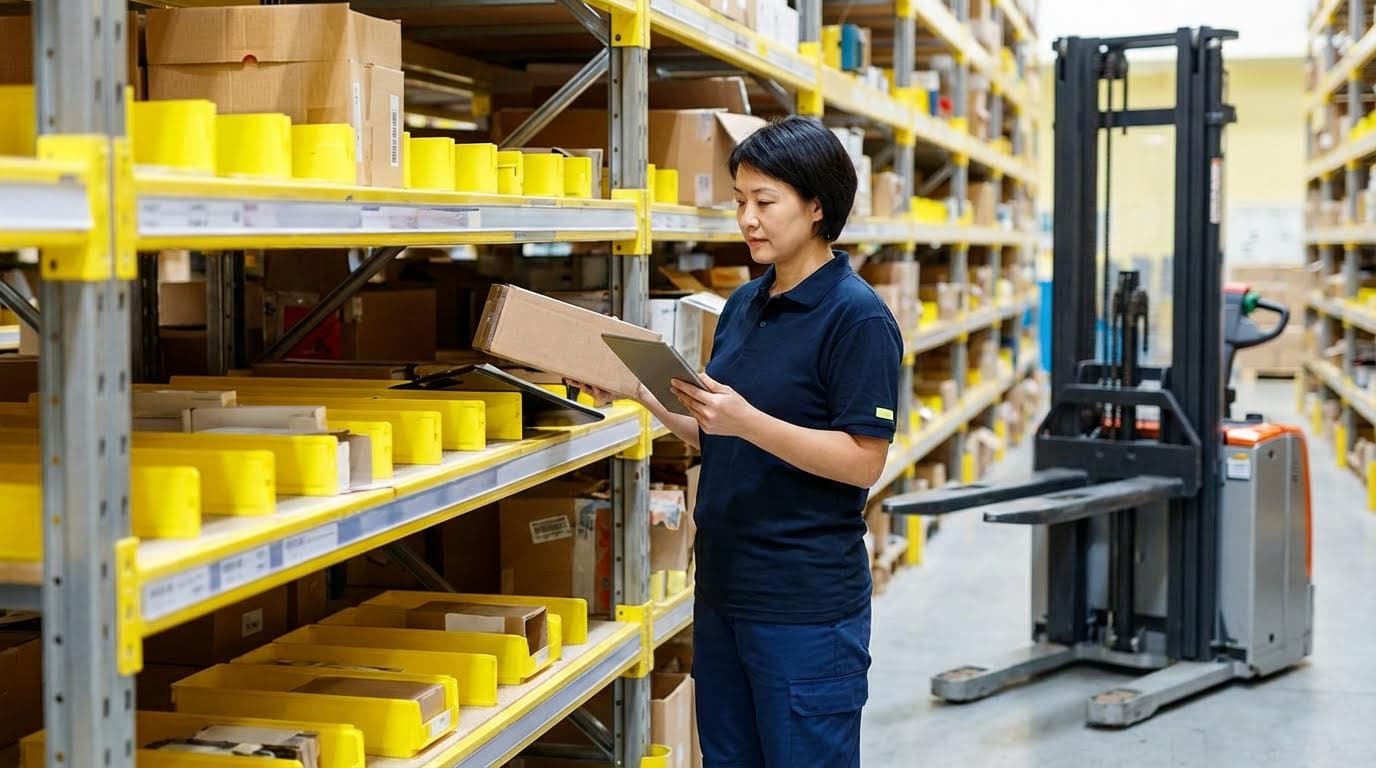
Diseñar un almacén para altas tasas de picking requería un enfoque coordinado en cuanto a distribución, política de almacenamiento y control de flujo. Las instalaciones de alto rendimiento minimizaban los viajes sin valor añadido, concentraban los productos de alta rotación y desacoplaban flujos conflictivos, como las devoluciones y el picking. Los diseños modernos combinaban la reconfiguración física con el control digital mediante software de gestión de almacenes para mantener el rendimiento bajo una demanda volátil. Las siguientes secciones detallan las principales palancas de ingeniería a nivel de distribución y almacenamiento.
Diseño de distribución para minimizar el desplazamiento del selector
El diseño de distribución para altas tasas de preparación de pedidos se centró en reducir la distancia promedio de recorrido por línea preparada. Los ingenieros ubicaron los SKU de alta demanda más cerca de las zonas de empaque y consolidación, generalmente en las zonas de preparación a nivel del suelo a lo largo de los pasillos principales. El ancho del pasillo permitía el tráfico bidireccional con transpaletas eléctricas , limitando el espacio muerto, generalmente entre 2.4 m y 3.6 m, según el espacio disponible para el equipo. Los diseñadores organizaron las zonas por familia de producto, tamaño y características de manipulación para simplificar la navegación y reducir los puntos de decisión. El software de gestión de almacenes o los módulos de optimización de rutas generaron rutas de preparación de pedidos que seguían patrones predefinidos, como rutas en serpentina o en forma de U, para evitar retrocesos. Los datos en tiempo real de los sistemas de gestión de mano de obra destacaron los puntos de congestión, lo que permitió redistribuir o modificar la ubicación de los productos para equilibrar la densidad de preparadores en las diferentes zonas.
Reglas de asignación de espacios según la demanda y los pedidos conjuntos
Las eficientes reglas de asignación de stock determinaron la ubicación de cada SKU según la frecuencia de la demanda y los patrones de coordenada. Los ingenieros clasificaron los SKU en clases de velocidad, generalmente A, B y C, utilizando el historial de pedidos por período. Posteriormente, asignaron los artículos A a posiciones ergonómicamente óptimas, entre la altura de la rodilla y el hombro. Los artículos coordenados, identificados mediante análisis de correlación del historial de pedidos, se colocaron cerca para reducir los desplazamientos entre varias líneas. El software de gestión de almacenes recalculó periódicamente las recomendaciones de asignación de stock, teniendo en cuenta la estacionalidad y los picos promocionales, y propuso reubicaciones para mantener la alineación con la demanda actual. Las operaciones avanzadas integraron análisis predictivos que pronosticaron los cambios en la demanda y ajustaron la asignación de stock antes de que se produjeran los picos. Este enfoque de asignación continua de stock redujo los desplazamientos de los recolectores, disminuyó el riesgo de errores y estabilizó las tasas de selección a pesar de los cambios en los perfiles de pedidos.
Separación de zonas de picking, devoluciones y buffer
La separación de las zonas de preparación, devolución y almacenamiento intermedio evitó interferencias en el flujo que reducían las tasas de preparación. Las áreas de devolución gestionaban la inspección, los controles de calidad y el reprocesamiento, lo que introducía variabilidad y tiempos de espera incompatibles con los pasillos de preparación de pedidos de alta velocidad. Al aislar las devoluciones, los ingenieros evitaron la realimentación incontrolada de existencias a las zonas de preparación y redujeron el riesgo de discrepancias de inventario. Las zonas de almacenamiento intermedio o de preparación cerca de los muelles desacoplaron la recepción de entrada y el envío de salida de la preparación activa, suavizando las fluctuaciones a corto plazo en la carga de trabajo. Los límites físicos claros, la señalización y las rutas dedicadas para los preparadores de pedidos semieléctricos minimizaron el tráfico cruzado entre los preparadores, los receptores y el personal de devoluciones. El software de gestión de almacenes controlaba las transiciones del estado de las existencias, asegurando que solo las unidades verificadas y confirmadas por el sistema volvieran a entrar en el inventario preparable, lo que contribuyó a una disponibilidad precisa y redujo las repeticiones de preparación.
Almacenamiento compacto para ampliar el área de selección activa
Las soluciones de almacenamiento compacto aumentaron la utilización del espacio, permitiendo que una mayor proporción del espacio ocupado funcionara como área de picking activa. Los ingenieros implementaron sistemas de alta densidad, como estanterías de flujo de cajas para cajas pequeñas y medianas, que proporcionaban reposición por gravedad desde la parte trasera y separaban la reposición de la actividad de picking frontal. Las configuraciones de flujo de palés o drive-in permitieron el picking a nivel de palés donde la homogeneidad de SKU por palé era alta. Al comprimir el almacenamiento de reserva verticalmente y en profundidad, las instalaciones liberaron superficie para caras de picking adicionales, más estaciones de picking o pasillos de desplazamiento más amplios que redujeron la congestión. El almacenamiento compacto acortó inherentemente las distancias de alcance y mejoró la ergonomía del picking, lo que permitió tasas de picking altas y sostenidas. Los equipos de diseño validaron la protección contra incendios, la salida y el cumplimiento de las estanterías con las normas pertinentes, como los códigos EN o NFPA, al aumentar la densidad, garantizando que las ganancias de rendimiento no comprometieran la seguridad ni la conformidad normativa.
Diseño de procesos, métodos y optimización laboral
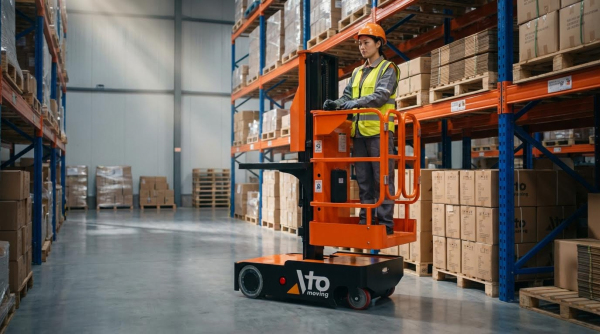
El diseño de procesos determinó la eficacia con la que una distribución diseñada se traducía en tasas de picking alcanzadas. Los almacenes que estandarizaron métodos, alinearon modelos de mano de obra e incorporaron la mejora continua lograron consistentemente menores costos unitarios y mayores niveles de servicio. Esta sección examinó la selección del método de picking, el diseño de rutas, las estructuras de KPI y los factores humanos que sustentaron las operaciones de alto rendimiento.
Selección de picking discreto, por lotes, por ondas y por zonas
Los ingenieros seleccionaron métodos de picking según el perfil del pedido, el número de SKU y los compromisos de servicio. El picking discreto (pedido por pedido) se adaptaba a entornos de bajo volumen o alta urgencia, donde la simplicidad y la trazabilidad compensaban la ineficiencia de los desplazamientos. El picking por lotes agrupaba varios pedidos con SKU superpuestos, lo que reducía la distancia de recorrido y se integraba bien con la lógica de asignación de carros o contenedores del WMS. El picking por oleadas y zonas coordinaba los tiempos de entrega y la segmentación espacial, lo que facilitaba la carga de trabajo, limitaba la congestión y permitía el picking paralelo en diferentes áreas con un empaque sincronizado.
Las instalaciones de comercio electrónico de alto volumen solían combinar métodos, por ejemplo, la preparación de pedidos por lotes dentro de las zonas y la liberación de pedidos por oleadas. El software de distribución en tiempo real y sistemas similares orquestaron las reglas de oleadas, la cartonización y la asignación de carritos para reducir el tiempo de recorrido hasta en un 50 %. Los ingenieros validaron la selección del método utilizando datos históricos de pedidos, simulando la distancia recorrida, los toques por línea y la utilización de la mano de obra con estrategias alternativas. La combinación elegida se incorporó a los estándares laborales y los modelos de dotación de personal.
Diseño de rutas de selección y eliminación de desperdicios eficiente
El diseño de las rutas de picking impactó directamente el tiempo de viaje, la congestión y la exposición a errores. Los módulos del WMS y del Sistema de Gestión de la Mano de Obra configuraron rutas óptimas mediante rutas fijas o dinámicas, generalmente aplicando pasillos de un solo sentido, patrones de serpentina o lógica de prioridad por zonas. Los ingenieros utilizaron datos de asignación de fechas y mapas de calor para minimizar los retrocesos y los puntos de decisión, especialmente en los módulos de picking con un alto número de SKU. La lógica automatizada de liberación de pedidos secuenció las paradas para reducir los puntos muertos y evitar intersecciones con mucho tráfico.
Los principios Lean abordaron los desperdicios clásicos: exceso de viajes, esperas, sobreprocesamiento, movimiento y defectos. Los datos de los sistemas de radiofrecuencia o voz identificaron cuellos de botella, como las colas crónicas en pasillos específicos o estaciones de empaque. El rediseño de procesos eliminó los aspectos que no aportaban valor, por ejemplo, eliminando el papeleo manual mediante listas de selección digitales y auditorías de escaneo, pesaje y visión. Los ciclos de mejora continua utilizaron estudios de tiempos y análisis de rutas para acortar iterativamente las rutas y reequilibrar las zonas.
Marco de KPI: Tasa de selección, precisión y tiempo de ciclo
Un sólido marco de KPI vinculó las operaciones del almacén con los objetivos de servicio y costes. Los indicadores principales incluían las líneas recogidas por hora de trabajo, el porcentaje de precisión de los pedidos, el tiempo de ciclo interno de los pedidos, la tasa de pedidos pendientes y las repeticiones de trabajo por errores de picking. Los sistemas WMS y RDS capturaban eventos de escaneo en tiempo real, lo que permitía crear paneles de control que mostraban el rendimiento por zona, turno y preparador. Las implementaciones avanzadas integraron estas métricas con el sistema ERP para alinear el rendimiento operativo con las promesas comerciales.
Los ingenieros definieron los objetivos de KPI mediante la evaluación comparativa del rendimiento actual y el modelado de escenarios de crecimiento de la demanda. Los análisis automatizados identificaron variaciones por familia de SKU, tipo de almacenamiento o método de picking, lo que permitió detectar problemas estructurales en lugar de culpar a los individuos. Los sistemas de gestión laboral convirtieron los KPI en estándares de ingeniería, considerando la distancia recorrida, las recogidas por parada y el equipo utilizado. Esto facilitó una gestión justa del rendimiento, al tiempo que identificó dónde la distribución, la asignación de espacios o la automatización, y no los trabajadores, limitaban la tasa de picking.
Formación, ergonomía, seguridad y gamificación
Las altas tasas de picking dependían de operadores capacitados, saludables y comprometidos. Una incorporación estructurada familiarizó al personal con los sistemas de almacenamiento, los equipos de manipulación, la señalización y los flujos de trabajo del WMS, incluyendo cómo los cambios en la asignación de turnos afectaban a las rutas. La capacitación de actualización abordó nuevas tecnologías como auriculares de voz, pantallas de picking por luz o escáneres de radiofrecuencia, que históricamente generaban aumentos de productividad de entre el 10 % y el 35 % en comparación con los métodos basados en papel. La comunicación clara de los fundamentos del proceso mejoró el cumplimiento normativo y redujo las soluciones alternativas.
El diseño ergonómico redujo la fatiga y el riesgo de lesiones, preservando la productividad durante turnos largos. Los ingenieros colocaron a los trabajadores de mayor movilidad a la altura de la cintura a los hombros, limitaron el peso de elevación según las normas y proporcionaron estaciones de trabajo ajustables en las áreas de empaque y preparación de kits. La buena iluminación, la señalización y el orden minimizaron los errores de selección y los accidentes, especialmente en las zonas manuales. Algunas operaciones integraron la gamificación en la seguridad y la ergonomía, utilizando paneles de control, concursos y reconocimiento para impulsar la participación y mantener un rendimiento de selección alto y seguro.
Automatización, datos y optimización avanzada
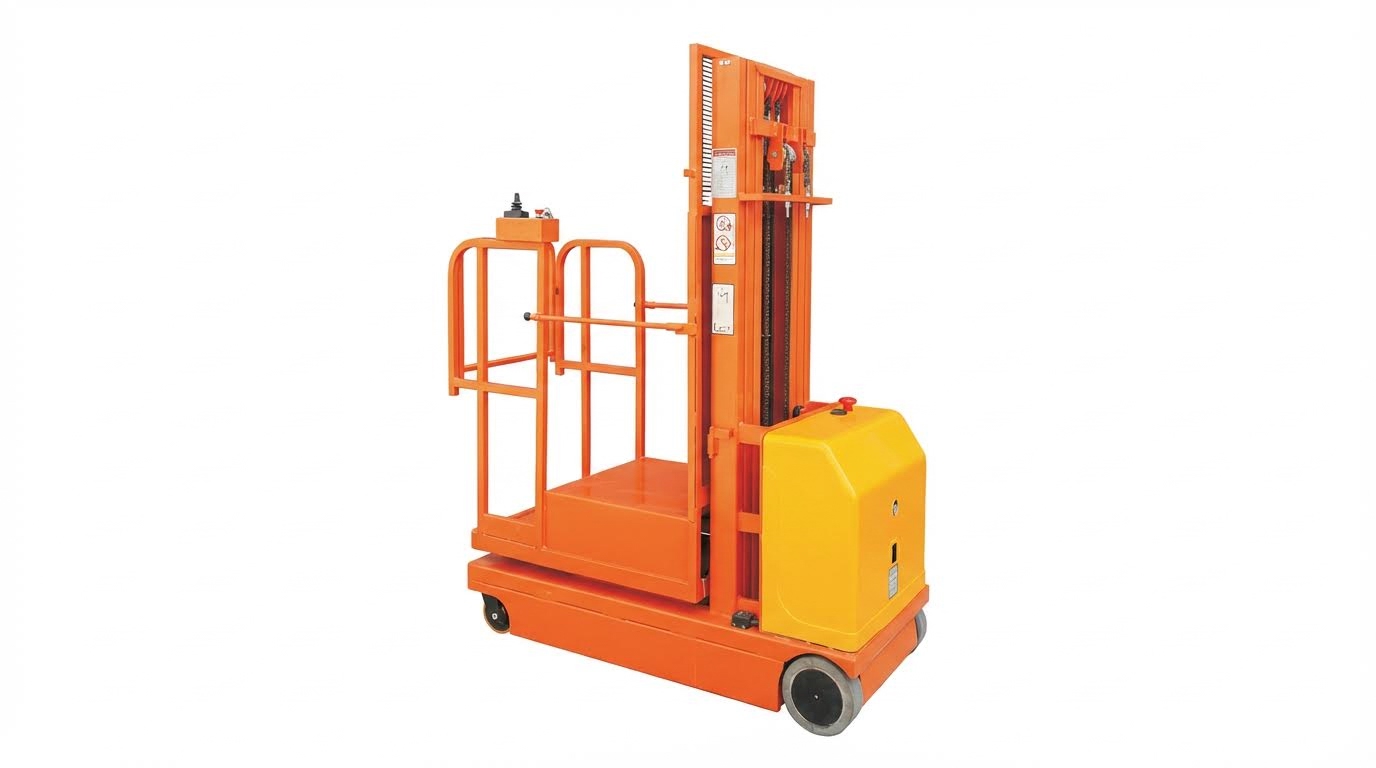
La automatización, los datos y las tecnologías avanzadas de optimización transformaron la preparación de pedidos en almacén, pasando de un trabajo manual y propenso a errores a un flujo altamente diseñado. Esta sección se centra en cómo el software, los sistemas de asistencia y los algoritmos interactuaron para aumentar las tasas de preparación de pedidos, manteniendo la precisión. Conecta sistemas de ejecución, interfaces hombre-máquina y análisis avanzados en un único marco técnico. El objetivo es mostrar cómo integrar estas capas progresivamente en lugar de implementar herramientas aisladas.
Integración de sistemas de gestión de mano de obra, WMS y RDS
Los Sistemas de Gestión de Almacenes (SGA) proporcionaron la columna vertebral digital para el control de inventario y la orquestación de pedidos. El Software de Distribución en Tiempo Real (RDS) integrado o los Sistemas de Ejecución/Control de Almacenes coordinaron la liberación de pedidos, la intercalación de tareas y las órdenes de equipo en tiempo real. Al conectar los SGA y el RDS con los Sistemas de Gestión de Mano de Obra (LMS), los ingenieros obtuvieron una visibilidad granular de la productividad, la utilización y los cuellos de botella en la preparación de pedidos. La integración bidireccional con el ERP garantizó la importación automática de pedidos, las actualizaciones de inventario y la retroalimentación de las confirmaciones de envío sin necesidad de introducir manualmente los datos.
Técnicamente, el WMS definía las reglas de asignación de espacios, las estrategias de picking y la lógica de formación de olas o lotes, mientras que el RDS secuenciaba el trabajo a los activos de automatización, como transportadores, clasificadores o AMR. Los módulos del LMS analizaban los tiempos históricos de picking, las distancias de recorrido y los periodos de inactividad para generar estándares de mano de obra diseñados. Estos sistemas incluían paneles de control que monitorizaban la tasa de picking, la precisión de los pedidos y el tiempo del ciclo interno de pedidos en tiempo real. Las pilas integradas, correctamente ajustadas, reducían el tiempo de recorrido, equilibraban las cargas de trabajo entre zonas y estabilizaban el rendimiento bajo la variabilidad de la demanda.
Pick-To-Light, voz, mercancía a persona y AMR
Los sistemas de pick-to-light y put-to-light utilizaron LED de ubicación y botones de confirmación para sustituir las listas impresas, lo que aumentó la velocidad y redujo el tiempo de búsqueda visual. El picking dirigido por voz utilizó ordenadores portátiles y auriculares para dar instrucciones y capturar confirmaciones sin usar las manos, lo que históricamente ha generado un aumento de productividad del 20 al 35 % en comparación con el escaneo por radiofrecuencia únicamente. Ambas tecnologías redujeron la carga cognitiva al presentar una siguiente acción inequívoca, lo que redujo los errores de picking en áreas de picking densas. Los ingenieros seleccionaron entre luz y voz en función de la densidad de SKU, la complejidad de la línea y la flexibilidad requerida.
Los sistemas de mercancía a persona (GTP) invirtieron el paradigma tradicional al trasladar contenedores, cajas o palés a operadores fijos mediante AS/RS, lanzaderas o muros robóticos. Este enfoque minimizó las caminatas y permitió estaciones de preparación ergonómicas y de alta velocidad que superaban habitualmente las 250-300 preparaciones de línea por hora. Los robots móviles autónomos (AMR) automatizaron aún más el transporte interno, facilitando la preparación de lotes con carros y los flujos de preparación de cajas a palés. Las flotas avanzadas de AMR podían transportar docenas de pedidos por misión, mientras que el software optimizaba sus misiones para reducir la distancia total de viaje y la congestión.
IA, análisis predictivo y gemelos digitales
La IA y el análisis predictivo utilizaron el historial de pedidos, los perfiles de demanda de SKU y la estacionalidad para anticipar la carga de trabajo y adaptar la configuración del almacén. Los algoritmos pronosticaron picos de producción, recomendaron cambios en la distribución y propusieron ajustes a las estrategias de picking, como la transición de un sistema discreto a uno por lotes durante un alto volumen. Los modelos de datos también detectaron patrones de error asociados a SKU, ubicaciones u operadores específicos, lo que orientó la capacitación específica y las correcciones de diseño. La reducción de la entrada manual de datos y el uso de tecnologías de captura automática mejoraron la calidad de los datos y la fiabilidad del modelo.
Los gemelos digitales ampliaron estas capacidades mediante la creación de réplicas virtuales de la distribución del almacén, los flujos de materiales y la lógica de control. Los ingenieros los utilizaron para simular nuevas reglas de enrutamiento, implementaciones de automatización y políticas de liberación por etapas antes de la implementación física. Mediante la ejecución de escenarios hipotéticos, los planificadores evaluaron las compensaciones entre la tasa de selección, la congestión y la utilización de la mano de obra. Combinados con la telemetría en tiempo real de WMS, RDS y LMS, los gemelos digitales facilitaron la optimización continua en lugar de proyectos de rediseño puntuales.
Agrupamiento dinámico y optimización de rutas acelerada por GPU
Las técnicas de agrupamiento dinámico agruparon pedidos y SKU según patrones de coordenación y proximidad espacial para reducir las distancias de viaje a largo plazo. Un marco de trabajo de 2025 aplicó agrupamiento no supervisado para compactar regiones de pedidos y reordenó iterativamente las ubicaciones de almacenamiento hacia los centros de agrupamiento. Con el paso de las iteraciones, la separación de los agrupamientos aumentó y la varianza disminuyó para patrones de demanda estables, lo que acortó las rutas de selección típicas. Incluso con perfiles de pedidos ruidosos, el agrupamiento generó mejoras mensurables, demostrando su robustez en operaciones reales.
La optimización de rutas para pickings agrupados se asemejaba a un problema de vendedor ambulante y seguía siendo computacionalmente intensiva a gran escala. Por lo tanto, los ingenieros utilizaron implementaciones de algoritmos acelerados por GPU, como Bellman-Ford, para evaluar segmentos de ruta en paralelo. Las estrategias de segmentación dividieron grandes grafos de enrutamiento en subproblemas que se ajustaban a los límites de memoria de la GPU, preservando rutas casi óptimas. Experimentos numéricos mostraron reducciones sustanciales en la distancia total de picking y un aumento de la capacidad de hasta aproximadamente el 80 % tras extensas iteraciones. Grandes operadores de comercio electrónico validaron enfoques similares aplicando enrutamiento basado en GPU y modelado estocástico a flotas de picking robótico en centros logísticos en vivo.
Resumen y hoja de ruta estratégica para mejorar la tasa de selección
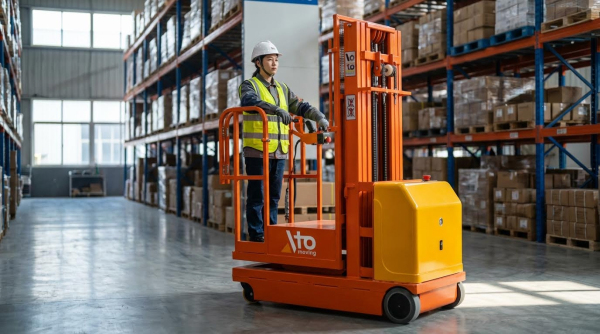
La optimización de la tasa de picking en el almacén requirió un enfoque coordinado entre el diseño de las instalaciones, los procesos, la tecnología y el análisis. Diseñar el almacén para lograr altas tasas de picking implicó minimizar los desplazamientos mediante diseños optimizados, asignación de espacios según la demanda y una clara separación de las zonas de picking, devoluciones y buffer, a la vez que se utilizaba un almacenamiento compacto para ampliar la zona de picking activa. El diseño de procesos y mano de obra definió entonces cómo fluía el trabajo: la elección de los métodos de picking adecuados, el diseño de rutas de picking, la aplicación de los principios Lean para eliminar movimientos sin valor y la gestión del rendimiento mediante KPI como líneas por hora, precisión de los pedidos y tiempo de ciclo interno de los pedidos. Las prácticas de formación, ergonomía, seguridad y compromiso sustentaron estas mejoras a nivel de operarios.
La digitalización y la automatización constituyeron el segundo pilar. Un WMS integrado, un software de distribución en tiempo real y los Sistemas de Gestión Laboral coordinaron los pedidos, la mano de obra y los equipos, mientras que los sistemas de pick-to-light, de voz, de mercancía a persona, los AMR y los AS/RS aumentaron el rendimiento y redujeron los errores. El análisis de datos, la IA y los gemelos digitales permitieron la asignación predictiva de espacios, la previsión de la demanda y el ajuste continuo de los procesos. La agrupación dinámica y el enrutamiento acelerado por GPU, como se ha demostrado en investigaciones recientes y en operaciones de comercio electrónico a gran escala, demostraron que se podían lograr rutas de picking y políticas de almacenamiento casi óptimas en tiempo real, incluso con una demanda variable.
Una hoja de ruta práctica comienza con la medición inicial y la revisión del diseño, seguidas de cambios de proceso de rápida implementación y la configuración del WMS, y luego el despliegue progresivo de tecnologías de preparación de pedidos de almacén y automatización del transporte. Las fases posteriores introducen análisis avanzados, agrupamiento y enrutamiento basado en GPU cuando el volumen y la complejidad de los pedidos justifican la inversión. Con el tiempo, las revisiones periódicas de los KPI, las reglas de ubicación y el rendimiento del enrutamiento mantienen el sistema alineado con los perfiles de SKU y los patrones de demanda cambiantes. Esta evolución equilibrada, desde la ingeniería básica hasta la optimización avanzada, permitió a los almacenes aumentar las tasas de preparación de pedidos, proteger la precisión y mantener la flexibilidad en condiciones de mercado volátiles sin automatizar en exceso demasiado pronto. Además, herramientas como la plataforma elevadora de tijera y la transpaleta eléctrica mejoran aún más la eficiencia operativa.