Las transpaletas hidráulicas de gran elevación combinan una gran capacidad de manipulación con sistemas hidráulicos compactos, manuales o eléctricos, en entornos de almacén y fabricación. Este artículo analiza las diferencias de diseño con respecto a las transpaletas de baja elevación estándar , centrándose en los circuitos hidráulicos, las estructuras y los límites de estabilidad. A continuación, aborda el montaje y la puesta en marcha de las transpaletas de la serie HLPT, incluyendo el desembalaje, el ensamblaje mecánico, la configuración de la cadena y el sistema de articulación, y las pruebas funcionales conforme a las especificaciones de la inspección FEM. Finalmente, detalla el funcionamiento seguro en suelos planos, las rutinas de inspección sistemáticas, el mantenimiento hidráulico, la gestión de las piezas de desgaste y concluye con las futuras líneas de desarrollo de la tecnología de manipulación de materiales con transpaletas de gran elevación.
Fundamentos de diseño de carretillas elevadoras hidráulicas
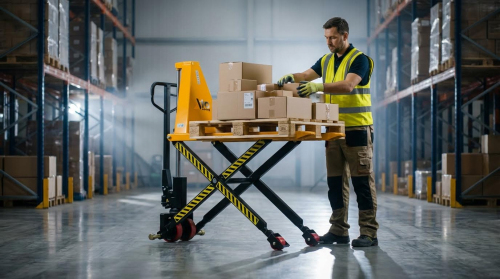
Los principios de diseño de las transpaletas de gran altura se centraron en lograr una mayor altura de elevación sin comprometer la estabilidad y la durabilidad. Los ingenieros equilibraron el rendimiento hidráulico, la rigidez estructural y la ergonomía para cargas de hasta varias toneladas. Los diseños de gran altura diferían notablemente de las transpaletas estándar de baja altura en cuanto a geometría, disposición hidráulica y requisitos de seguridad. Comprender estos principios fundamentales facilitó la correcta especificación, el uso seguro y el mantenimiento conforme a la normativa.
Transpaletas de gran elevación vs. transpaletas estándar: Diferencias clave
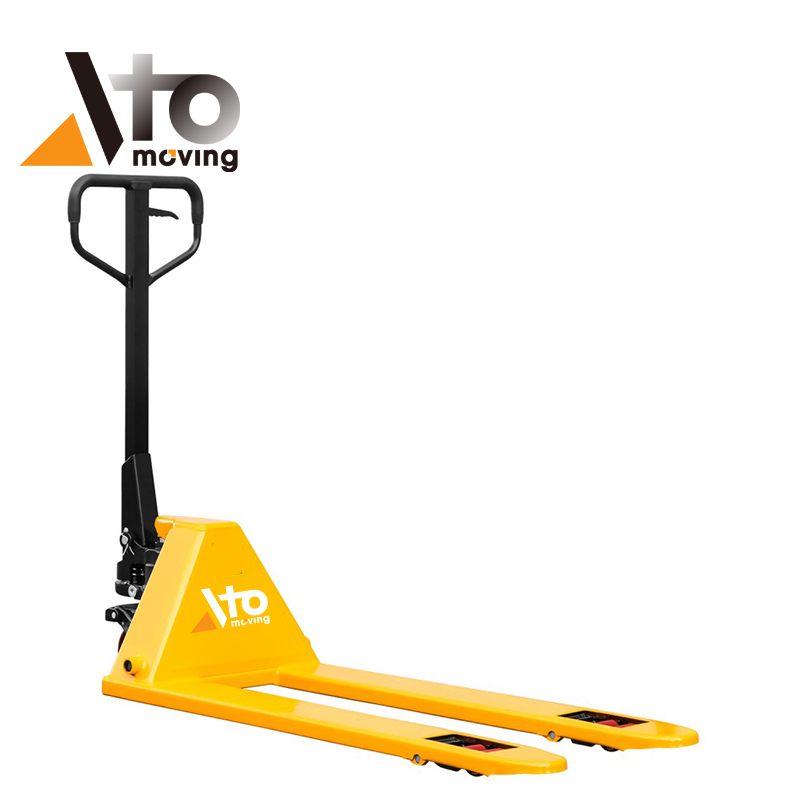
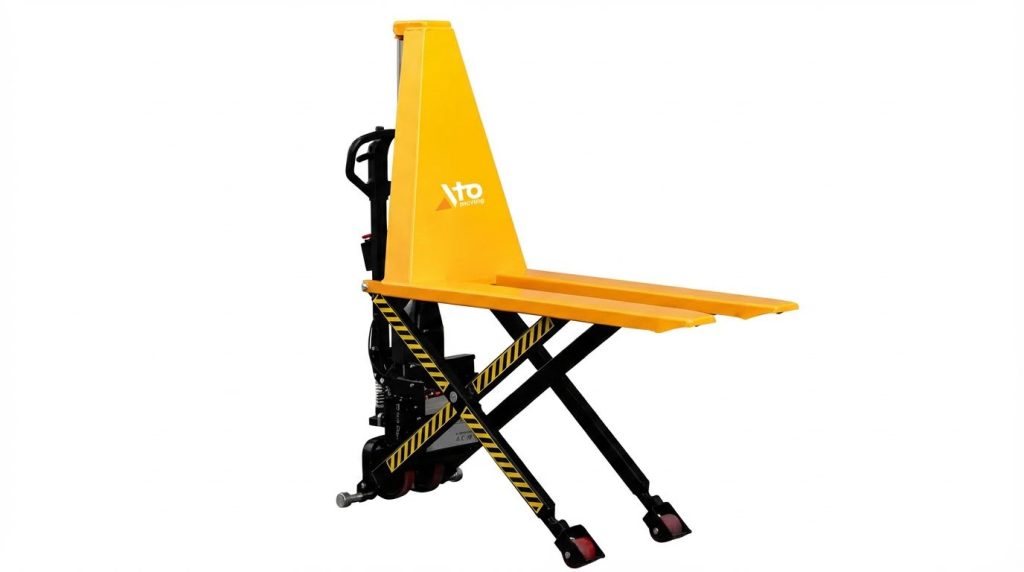
Las transpaletas de gran altura elevaban los palés a una altura de trabajo ergonómica, no solo a una altura de transporte. Las unidades típicas de gran altura elevaban hasta aproximadamente 800-1000 mm, mientras que las transpaletas estándar elevaban entre 75 y 200 mm. Esta elevación adicional requería un cilindro hidráulico de mayor recorrido y una estructura de tijera o de articulación extendida, lo que aumentaba el centro de gravedad de la transpaleta al elevarse. Como resultado, los fabricantes restringían su uso a suelos lisos, nivelados y acabados, y prohibían el transporte con cargas elevadas. Los modelos de gran altura solían tener una velocidad de desplazamiento reducida y capacidades nominales más conservadoras en comparación con las transpaletas estándar de tamaño de horquilla similar.
Conceptos básicos del circuito hidráulico principal y del conjunto de la bomba
El circuito hidráulico de las transpaletas eléctricas utilizaba la misma arquitectura básica que las transpaletas estándar, pero con mayor recorrido y requisitos de sellado más estrictos. El conjunto de la bomba solía incluir un émbolo accionado manualmente, válvulas de retención con bolas de acero, resortes, juntas tóricas y un sello antipolvo para proteger contra la contaminación. Al accionar la palanca, el émbolo impulsaba el aceite hidráulico a través de una válvula de retención de entrada hacia el cilindro principal, elevando las horquillas mediante el varillaje. Una válvula de descarga y una varilla independientes controlaban el descenso dosificando el aceite de vuelta al depósito. El dimensionamiento correcto de los resortes, asientos de válvula y elementos de sellado limitaba las fugas internas, controlaba la velocidad de descenso y protegía contra caídas repentinas en caso de fallas menores. La inspección periódica de fugas externas y el funcionamiento suave del gato eran esenciales para mantener un rendimiento de elevación seguro.
Capacidad de carga, altura de elevación y límites de estabilidad
Los diseñadores definieron la capacidad de carga y la altura de elevación juntas, porque la estabilidad y la tensión estructural aumentaban de forma no lineal con la elevación. Las carretillas elevadoras manuales típicas manejaban cargas en el rango de 1 a 1.5 toneladas, por debajo de los límites superiores de las transpaletas de baja elevación, para mantener un margen de estabilidad aceptable. El centro de carga, normalmente de 600 mm para palés estándar, regulaba el riesgo de vuelco a medida que las horquillas se elevaban. A plena altura, incluso pequeñas fuerzas horizontales o un contacto irregular con el suelo podían inducir momentos de vuelco significativos. Por lo tanto, las normas y los manuales especificaban reglas estrictas: no operar en pendientes, no subirse a la carretilla y no estacionar a largo plazo con cargas pesadas elevadas. Los ingenieros también incorporaron factores de seguridad en el diseño del bastidor, los brazos de tijera y el cilindro, normalmente utilizando análisis de elementos finitos y pruebas físicas para validar la resistencia a la deflexión y al pandeo.
Cuadro, horquillas y ruedas: puntos de diseño estructural
El chasis y las horquillas de las carretillas elevadoras requerían mayor rigidez a la flexión y la torsión que los modelos estándar, ya que soportaban cargas con mayores desplazamientos verticales. Los fabricantes utilizaban chasis de acero soldado con secciones de horquilla reforzadas y bujes y pasadores ubicados con precisión para controlar la holgura en el varillaje de elevación. Anillos elásticos, tuercas de seguridad de nailon y pernos de anclaje sujetaban firmemente los puntos de pivote y limitaban la acumulación de holgura por desgaste. Las ruedas y los rodillos experimentaban mayores cargas puntuales durante la elevación inicial y al pasar de la condición estática a la de rodadura. En los diseños de alta elevación, era fundamental contar con suelos lisos y nivelados para evitar la carga en los bordes de las ruedas de diámetro pequeño, que de otro modo podría causar deformación por brinelling, zonas planas o daños en los rodamientos. Los ingenieros seleccionaron los materiales y diámetros de las ruedas para equilibrar la baja resistencia a la rodadura, la protección del suelo y la durabilidad bajo ciclos repetidos de alta carga.
Montaje y puesta en marcha de camiones de la serie HLPT
El montaje y la puesta en marcha de los camiones HLPT-2045 y HLPT-2745 requirieron una inspección rigurosa, un ensamblaje mecánico correcto y pruebas funcionales estructuradas. Las unidades embaladas requerían un montaje parcial utilizando el despiece del fabricante, mientras que las unidades individuales llegaban prácticamente premontadas. Un flujo de trabajo sistemático redujo los fallos de arranque, mejoró el rendimiento hidráulico y contribuyó al cumplimiento de la norma FEM 4.004 y las normativas de seguridad locales.
Desembalaje, inspección y comprobaciones previas al montaje
Los técnicos primero retiraron el embalaje sin cortar las superficies pintadas ni hidráulicas. Verificaron el modelo (HLPT-2045 o HLPT-2745) y cotejaron las piezas suministradas con la lista de piezas, incluyendo el bastidor, la unidad de bomba, la manija, los pasadores, los bujes y los sujetadores. La inspección visual se centró en detectar daños durante el transporte, horquillas dobladas, soldaduras agrietadas y ruedas o rodillos deformados. También revisaron los componentes hidráulicos en busca de restos de aceite, guardapolvos dañados y tapones sueltos que indicaran fugas. Antes del montaje, confirmaron la capacidad nominal indicada en la placa de características y se aseguraron de que se ajustara a los requisitos del sitio y a las cargas previstas.
Ensamblaje mecánico: Bastidor, Pasadores, Bujes, Sujetadores
El bastidor base (HLPT-1 o HLPT-1A) constituía la principal vía de carga, por lo que las tolerancias de montaje eran cruciales. Los instaladores colocaron bujes (HLPT-4) en los orificios designados y luego alinearon los pasadores (HLPT-3) a través de los componentes acoplados para crear juntas de pivote con poca holgura. Fijaron las juntas con anillos elásticos (EHPT-111) y tuercas hexagonales de seguridad de nailon TS-1541021 (M6) para evitar que se aflojaran bajo cargas cíclicas. Los tornillos de cabeza hueca TS-1504011 (M8 × 10) sujetaron los soportes auxiliares y las protecciones; los instaladores los apretaron al par especificado con herramientas calibradas. Tras el montaje, comprobaron el paralelismo de las horquillas, la libertad de movimiento de la articulación de la dirección y la ausencia de adherencias entre metales en todo el ángulo de dirección.
Configuración de bomba, cadena y varillaje de liberación
El conjunto de la bomba incluía pernos HLPT-51, tapas de resorte HLPT-52, resortes HLPT-53, sellos antipolvo HLPT-54, bolas de acero SB-6MM y juntas tóricas HLPT-102. Los técnicos verificaron que las bolas de retención estuvieran correctamente asentadas y que las juntas tóricas no presentaran cortes ni aplanamientos. Instalaron la bomba en el bastidor con los pernos prescritos, luego conectaron la varilla de liberación y el varillaje, asegurándose de que las posiciones de la manija correspondieran a las funciones de elevación, punto muerto y descenso. La cadena de elevación HLPT-49 (05B-1 × 15) conectaba el varillaje de salida de la bomba al mecanismo de elevación; los técnicos ajustaron la tensión de la cadena para que la holgura se mantuviera mínima sin precargar el mecanismo en la posición de descenso máximo. Lubricaron la cadena con aceite ligero, como se especifica, y confirmaron una elevación suave y sincronizada de la horquilla durante el bombeo de prueba.
Pruebas funcionales previas al arranque y cumplimiento del método FEM
Antes de la puesta en servicio, los operarios realizaron pruebas funcionales sin carga sobre un suelo liso, nivelado y acabado, tal como se requiere para el uso de la serie HLPT . Bombearon la palanca hasta el final de su recorrido para confirmar una elevación uniforme, la ausencia de movimientos bruscos y la ausencia de fugas de aceite externas en los sellos o conexiones. El control de liberación debía bajar las horquillas suavemente, con un comportamiento proporcional y un retorno completo a la posición neutral sin atascarse. A continuación, realizaron una prueba controlada con una carga conocida dentro de la capacidad nominal, comprobando la estabilidad, el esfuerzo de dirección y el frenado por fricción. Para cumplir con la norma FEM 4.004, la carretilla elevadora se incorporó al programa de inspección periódica, con la documentación de las comprobaciones iniciales, las pruebas de carga y las acciones correctivas identificadas. Solo después de superar las pruebas y mantener los registros correspondientes, la unidad entró en servicio regular en el almacén.
Prácticas de operación segura y mantenimiento preventivo
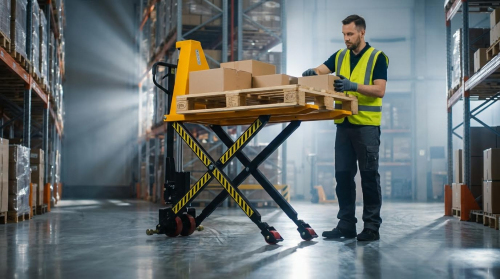
La operación segura y el mantenimiento preventivo estructurado determinaron la vida útil y la confiabilidad de las transpaletas de gran altura HLPT . Los operadores necesitaban reglas claras sobre las condiciones del piso, la carga y las maniobras para controlar el riesgo de vuelco y proteger los componentes hidráulicos. Los programas de mantenimiento se centraron en rutinas de inspección cortas y repetibles, y en el cuidado específico del sistema hidráulico para prevenir fugas, desgaste interno y paradas no planificadas. Las siguientes subsecciones describen prácticas comprobadas alineadas con los manuales típicos del fabricante y las expectativas de la norma FEM 4.004.
Normas para operar en pisos nivelados y manipulación de cargas
Las carretillas elevadoras HLPT fueron diseñadas estrictamente para pisos lisos, nivelados y con acabado. Su uso en superficies inclinadas o rugosas aumentaba el riesgo de vuelco debido al centro de gravedad elevado a gran altura. Los operadores debían acercarse a los palés lenta y directamente, insertar completamente las horquillas y mantener la carga centrada entre ellas. Debían respetar la capacidad nominal en el centro de carga especificado y evitar cargas puntuales en las puntas de las horquillas, que sobrecargaban las horquillas y la bomba. Durante el desplazamiento, los operadores mantenían la carga lo más baja posible, generalmente a 50-80 mm del suelo, y mantenían una velocidad de marcha con buena visibilidad. Viajar en la carretilla, llevar pasajeros o empujar con fuerza excesiva infringía las normas básicas de seguridad y aumentaba la probabilidad de lesiones.
Listas de verificación de inspección diaria y semanal
Las inspecciones diarias se centraban en elementos críticos para la seguridad y solo requerían unos minutos antes de la operación. Los operadores revisaban las horquillas en busca de grietas, dobleces o deformaciones permanentes, e inspeccionaban las soldaduras del chasis en busca de daños visibles. Verificaban las ruedas y los rodillos en busca de puntos planos, residuos incrustados o sujetadores sueltos, y luego confirmaban el movimiento suave de la dirección. El sistema hidráulico requería una revisión rápida para detectar rastros externos de aceite alrededor de la bomba, el cilindro y las mangueras, lo que indicaba fugas. Las inspecciones semanales ampliaban este alcance y se alineaban con las rutinas típicas de mantenimiento del almacén. Los técnicos verificaban el nivel de aceite hidráulico, verificaban el funcionamiento de la válvula de liberación y confirmaban que la manija bombeaba suavemente sin ruidos anormales. También inspeccionaban los sujetadores en los chasis, pasadores y bujes en busca de aflojamiento, y documentaban los hallazgos para los registros de inspección periódica FEM 4.004.
Cuidado del sistema hidráulico, servicio de aceite y purga
El mantenimiento hidráulico se centraba en el aceite limpio, el nivel de llenado correcto y el funcionamiento sin aire. Un nivel bajo de aceite reducía la capacidad de elevación y provocaba una elevación errática o lenta, mientras que el aceite contaminado aceleraba el desgaste de los sellos y el atascamiento de las válvulas. El personal de servicio inspeccionaba el nivel de aceite a intervalos definidos y lo rellenaba con el aceite hidráulico especificado por el fabricante, normalmente alrededor de 0.3 L para una carretilla manual . Los cambios periódicos de aceite eliminaban la suciedad y el agua, utilizando recipientes y herramientas limpios para evitar una nueva contaminación. Cuando entraba aire en el sistema, la carretilla presentaba una elevación esponjosa o un control deficiente del descenso. Los procedimientos de purga generalmente consistían en elevar la carretilla sin carga, accionar la manivela repetidamente y accionar el mecanismo de liberación para purgar el aire a través del depósito. Si el descenso seguía siendo irregular, los técnicos revisaban y ajustaban la válvula de descenso utilizando la llave y el destornillador especificados, siguiendo las directrices de par y posición del fabricante.
Piezas de desgaste, lubricación y conceptos básicos de resolución de problemas
Las piezas de desgaste de los camiones HLPT incluían ruedas, rodillos de carga, bujes, cadenas y sellos. La cadena HLPT-49, por ejemplo, requería lubricación periódica con aceite ligero para mantener una transmisión fluida del movimiento entre la bomba y el mecanismo de elevación. Los bujes y los pasadores de pivote necesitaban lubricación de película fina a los intervalos recomendados para limitar la holgura y reducir la corrosión por contacto. Cuando las ruedas o los rodillos presentaban puntos planos, grietas o una pérdida excesiva de diámetro, los técnicos los reemplazaban con herramientas adecuadas, como alicates para anillos de retención y martillos de plástico. La resolución de problemas comenzaba con comprobaciones sencillas: verificar que la carga estuviera por debajo de su capacidad, confirmar el nivel del suelo e inspeccionar si había fugas visibles u obstrucciones mecánicas. Si el camión no se elevaba, los técnicos revisaban el nivel de aceite y luego inspeccionaban los componentes de la bomba, como resortes, bolas de acero y juntas tóricas, para detectar daños o contaminación. En caso de fallas persistentes, el personal de mantenimiento consultaba la tabla de resolución de problemas del fabricante original y, cuando era necesario, derivaba los problemas hidráulicos o estructurales complejos a talleres cualificados para garantizar el cumplimiento de las normas de seguridad.
Resumen y direcciones futuras en el manejo de cargas elevadas
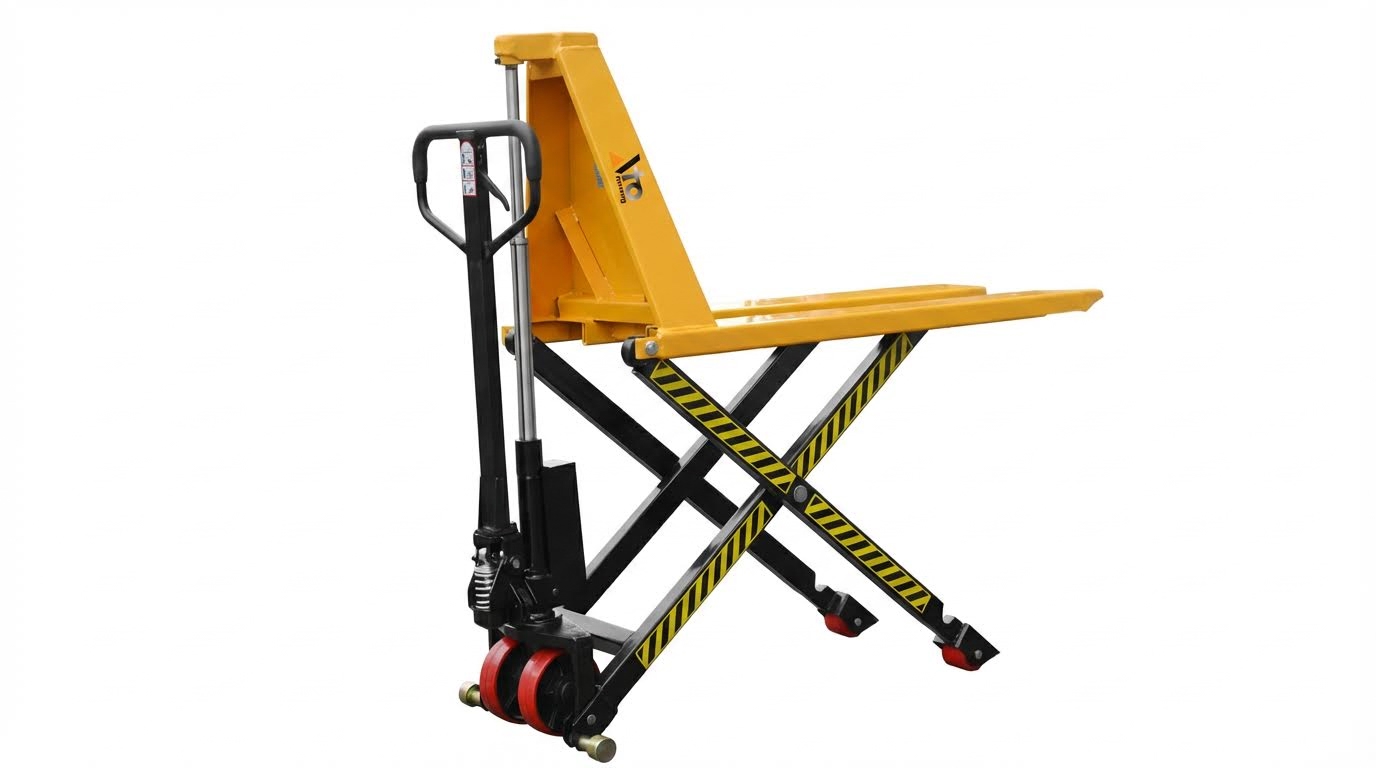
Las transpaletas hidráulicas de gran elevación ampliaron las funcionalidades de las transpaletas convencionales al combinar la elevación vertical con el transporte a corta distancia. Su uso seguro dependía de su funcionamiento sobre suelos lisos, nivelados y acabados, del estricto cumplimiento de la capacidad nominal y de prácticas rigurosas de manipulación de la carga. El correcto montaje de los bastidores, pasadores, casquillos, fijaciones y el sistema de bomba hidráulica-cadena-enganche, tal como se documenta en los modelos HLPT-2045 y HLPT-2745, garantizaba la integridad estructural y una respuesta hidráulica predecible. Las inspecciones periódicas, las comprobaciones periódicas conformes a la norma FEM 4.004 y la lubricación y el mantenimiento sistemáticos del aceite contribuían a una larga vida útil y reducían el tiempo de inactividad no planificado.
Desde una perspectiva industrial, las carretillas elevadoras de gran altura superaron la brecha entre las transpaletas de baja altura y los apiladores completos, especialmente en estaciones de trabajo, celdas de ensamblaje ligero y zonas de picking ergonómicas. Se esperaba que los diseños futuros integraran una dosificación hidráulica más precisa para un descenso más suave, un mejor sellado contra el polvo de los conjuntos de bombas y bujes y rodillos de mayor duración para reducir el coste del ciclo de vida. La integración con sistemas digitales de mantenimiento, como los registros de servicio basados en QR y la monitorización de carga asistida por sensores, probablemente facilitaría el mantenimiento predictivo y un mejor seguimiento de la utilización. Los fabricantes también tendieron a converger en cartuchos modulares para bombas y válvulas, simplificando la resolución de problemas y la sustitución en campo.
En la práctica, los operarios y los equipos de mantenimiento necesitaban procedimientos claros y específicos para cada modelo en cuanto a comprobaciones previas al arranque, purga, cambios de aceite y ajustes de válvulas, respetando los límites del fabricante en cuanto a presiones y capacidades. Los planificadores de instalaciones debían adaptar la geometría de las horquillas y la altura de elevación a los estándares de palés y la ergonomía de los puestos de trabajo, además de hacer cumplir las restricciones de funcionamiento en pendientes y suelos irregulares. De cara al futuro, la evolución de los equipos de manipulación de gran altura probablemente equilibrará mecanismos robustos y puramente hidráulicos con electrificación selectiva, como elevación motorizada con desplazamiento manual, para mejorar la ergonomía sin sacrificar la simplicidad. Un enfoque riguroso en el cumplimiento de las normas, la formación y el mantenimiento preventivo seguirá siendo la estrategia más rentable para un funcionamiento seguro y fiable de las transpaletas de gran altura.