Las plataformas elevadoras móviles facilitan las tareas industriales elevando personas, herramientas y materiales a alturas de trabajo precisas, a la vez que reducen los riesgos asociados a la manipulación manual. Su uso seguro y eficiente depende de un diseño mecánico robusto, el cumplimiento riguroso de las normas, una formación rigurosa del operador y prácticas de mantenimiento estructuradas. Este artículo analiza los principios fundamentales de ingeniería, las normas de seguridad, los marcos de inspección y formación, y las estrategias de mantenimiento del ciclo de vida de las plataformas elevadoras móviles . Asimismo, relaciona herramientas emergentes como la telemática y el mantenimiento predictivo con controles prácticos en obra, lo que ayuda a las organizaciones a gestionar estos activos de forma segura desde su puesta en marcha hasta su almacenamiento a largo plazo.
Funciones principales y diseño de ingeniería de posicionadores de trabajo
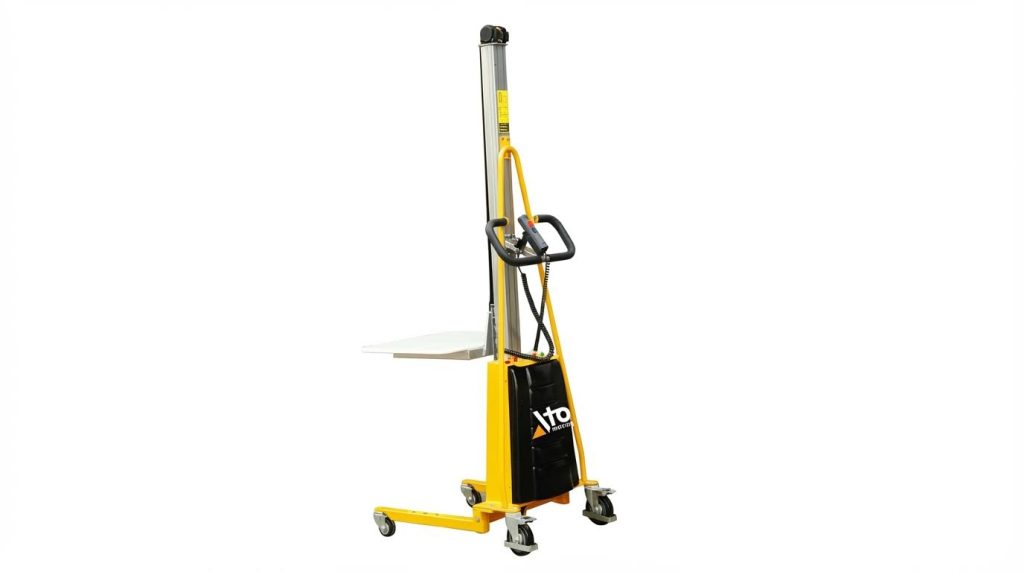
Las decisiones clave de ingeniería para posicionadores de trabajo móviles determinaron la seguridad, la productividad y el coste del ciclo de vida. Los diseñadores equilibraron el rendimiento de elevación, la estabilidad, la ergonomía y el cumplimiento normativo, a la vez que limitaban el peso y la complejidad.
Definiciones: Posicionadores de trabajo vs. PEMP y plataformas
Los posicionadores de trabajo sostenían, elevaban y orientaban cargas o trabajadores a una altura o alcance de trabajo óptimos. Las plataformas elevadoras móviles de personal (PEMP) constituían un subconjunto regulado que elevaba personal con plataformas protegidas y anclajes anticaídas. Las normas clasificaban las PEMP por tipo de accionamiento, configuración de soporte y uso previsto, mientras que los posicionadores de trabajo generales también incluían plataformas giratorias, inclinadores y posicionadores de soldadura. Los equipos de ingeniería distinguieron los dispositivos según si manipulaban principalmente personas, materiales o ambos, ya que esto modificaba los códigos aplicables y los factores de seguridad de diseño.
Subsistemas mecánicos clave y opciones de actuación
Los posicionadores de trabajo móviles típicos integraban un chasis o base, una estructura de elevación, una plataforma o soporte y un sistema de propulsión. La estructura de elevación utilizaba varillajes de tijera, mástiles telescópicos, brazos articulados o bastidores de ascenso al mástil, según los requisitos de carrera, espacio y rigidez. Las opciones de accionamiento incluían cilindros hidráulicos para alta densidad de fuerza, actuadores eléctricos de tornillo o de bolas para un posicionamiento preciso, y sistemas electrohidráulicos que combinaban un control preciso con unidades de potencia compactas. Los diseñadores seleccionaron el sistema de accionamiento en función del ciclo de trabajo, la velocidad requerida, el entorno y la facilidad de mantenimiento, y enrutaron las mangueras o cables para evitar puntos de atrapamiento y zonas de impacto.
Clasificación de carga, estabilidad y factores de diseño estructural
Los ingenieros establecieron la carga nominal basándose en las condiciones estáticas y dinámicas más desfavorables, y posteriormente aplicaron los factores de seguridad definidos por el código. Los elementos estructurales utilizaron análisis de elementos finitos para verificar la tensión, la deflexión y la resistencia a la fatiga bajo cargas verticales, cargas laterales y fuerzas de frenado o inducidas por el viento. El análisis de estabilidad consideró el recorrido del centro de gravedad, la distancia entre ejes, la geometría de los estabilizadores y la extensión admisible de la plataforma, con o sin alcance. Los documentos de diseño especificaron la capacidad nominal, el número máximo de ocupantes cuando correspondía, las herramientas permitidas y las prácticas de carga prohibidas, como cargas puntuales sobresalientes o concentradas más allá del refuerzo estructural de la plataforma.
Posicionamiento ergonómico e interfaz hombre-máquina
El diseño ergonómico se centró en mantener el trabajo dentro de las zonas de alcance preferidas y reducir las posturas incómodas, las torceduras y las tareas por encima de la cabeza. Las plataformas o accesorios ofrecían ajustes de altura, inclinación y, en ocasiones, rotación para que los operadores pudieran acceder a las piezas de trabajo sin una manipulación manual excesiva. Los controles utilizaban diseños intuitivos con respuesta táctil distintiva, dispositivos de parada de emergencia protegidos y pictogramas claros para facilitar la comprensión. Los diseñadores minimizaron la vibración, la altura de los escalones y los riesgos de tropiezo, e instalaron barandillas, puntos de anclaje y puertas de acceso para facilitar la entrada y salida seguras, así como la protección continua contra caídas durante las tareas normales y la salida de emergencia.
Normas de seguridad, cumplimiento y capacitación de operadores
El rendimiento de seguridad de los posicionadores de trabajo móviles dependía del estricto cumplimiento de las normas formales y de una capacitación estructurada. Los controles de ingeniería, los procedimientos administrativos y los sistemas de protección personal trabajaban en conjunto para controlar los riesgos de caídas, aplastamiento y vuelco. Las organizaciones integraron los códigos nacionales con las normativas locales para desarrollar programas de seguridad coherentes. Esta sección describió cómo las normas, los límites operativos, las inspecciones y los requisitos de capacitación interactuaban a lo largo de la vida útil del equipo.
Códigos aplicables: CSA, ANSI, NFPA, NR-18 y leyes locales
Las plataformas elevadoras móviles de trabajo y los posicionadores de trabajo operaban bajo normas internacionales y locales superpuestas. En Canadá, los empleadores seguían la serie CSA B354 para plataformas autopropulsadas, con brazo articulado y trepadoras de mástil, y la CSA C225 para unidades montadas en vehículos. Las plataformas con soporte de grúa seguían la CSA Z150, mientras que las plataformas elevadoras para extinción de incendios se alineaban con las normas NFPA 1901 y NFPA 1911 para el diseño y las pruebas en servicio. En Brasil, la norma NR-18 definía los requisitos para las plataformas elevadoras móviles de trabajo (PEMT), incluyendo nivelación, paradas de emergencia, alarmas sonoras, protección eléctrica y registro de eventos mediante horómetros. Las regulaciones locales de seguridad laboral, como las Regulaciones de Salud y Seguridad en el Trabajo de Nueva Escocia, hacían referencia a estas normas e imponían obligaciones de registro, inspección y capacitación. En Estados Unidos y otras jurisdicciones, las normas ANSI y equivalentes regían las inspecciones anuales, los límites de operación seguros y el etiquetado. Por lo tanto, los programas de cumplimiento asignaron cada tipo de equipo al conjunto de estándares correcto y luego incorporaron esos requisitos en los procedimientos de adquisición, puesta en marcha y operación.
Protección contra caídas, límites de viento y restricciones operativas
Las disposiciones de protección contra caídas consideraban las PEMP y los posicionadores de trabajo como sistemas de acceso de alto riesgo, incluso con barandillas. Los operadores y ocupantes usaban arneses de cuerpo entero con cuerdas de seguridad ancladas a los puntos de enganche designados, utilizando sistemas personales de detención de caídas que cumplían con los criterios de rendimiento reglamentarios. Las normas y regulaciones prohibían la elevación de personas en equipos no diseñados para personal, como palas cargadoras o retroexcavadoras, a menos que se aplicara una exención legal específica. Las restricciones operativas abordaban las condiciones ambientales, especialmente el viento. Las normas típicas limitaban la operación de la plataforma a velocidades de viento inferiores a aproximadamente 40.2 km/h, excepto para el movimiento controlado a una posición de almacenamiento. Las instalaciones expuestas a cargas de viento exteriores utilizaban anemómetros fijos o portátiles para monitorear las velocidades en tiempo real y comparar las lecturas con las previsiones locales. Otras restricciones prohibían la extensión de altura mediante dispositivos improvisados, el uso de plataformas como grúas, el trabajo sobre nieve o hielo inestable sin retirarlos, y la operación cerca de procesos corrosivos o de alta temperatura sin medidas de protección ni la sustitución de componentes tras la exposición.
Protocolos de inspección: inicial, diaria, anual y posterior al proyecto
Los regímenes de inspección seguían una estructura estratificada que abarcaba la puesta en servicio, el uso rutinario, las comprobaciones reglamentarias y la renovación al final del proyecto. Las inspecciones iniciales verificaban que los posicionadores nuevos o recién llegados cumplían con los requisitos aplicables de CSA, ANSI o NR-18 antes de su despliegue en obra, y los registros se conservaban en obra para los proyectos regulados. Las inspecciones diarias se realizaban al inicio de cada turno y combinaban inspecciones generales, previas al arranque y funcionales. Los operadores examinaban neumáticos u orugas, mangueras, líneas, niveles de fluidos, controles, dispositivos de seguridad, elementos estructurales, puntos de anclaje de arneses, calcomanías y sistemas de emergencia. Las inspecciones anuales, generalmente exigidas por ANSI o CSA, eran realizadas por mecánicos cualificados en un plazo máximo de 13 meses y abarcaban palancas de mando, paradas de emergencia, circuitos hidráulicos, frenos, fijaciones e integridad estructural. Las inspecciones posteriores al proyecto se centraban en devolver las PEMP/PTA a un estado de pleno funcionamiento, incluyendo evaluaciones estructurales y funcionales detalladas, limpieza, sustitución de calcomanías y actualización de la documentación antes de su redistribución. Cualquier unidad en la que se detectaron riesgos fue etiquetada, reparada según un programa de mantenimiento preventivo y liberada solo después de que una persona competente diera su aprobación.
Calificación del operador, documentación y controles del sitio
La operación segura dependía de competencias claramente definidas y controles robustos a nivel de sitio. Los operadores de posicionadores de trabajo móviles debían estar calificados mediante capacitación o experiencia verificable para cada tipo específico de máquina. La capacitación cubría controles de equipos, diagramas de carga, protección contra caídas, límites de viento, procedimientos de emergencia y protocolos de señalización, con registros de certificación que documentaban la identidad del aprendiz, la firma del capacitador y la fecha de finalización. Los supervisores y los oficiales de seguridad y salud en el sitio revisaban los formularios de inspección diarios, confirmaban las acciones correctivas y se aseguraban de que solo el personal capacitado operara o hiciera señales alrededor del equipo. La disposición del sitio consideraba rutas de acceso seguras, caminos de acarreo y zonas de exclusión para el personal de tierra, que mantenía la distancia de seguridad, obtenía permiso antes de acercarse a las cabinas y seguía las señales manuales estandarizadas. Los sistemas de documentación almacenaban registros de capacitación, listas de verificación de inspección, registros de mantenimiento e informes de etiquetas rojas para auditoría por parte de los reguladores o equipos internos de ESQ. Esta integración de calificación, papeleo y controles físicos del sitio creó un marco de circuito cerrado que respaldó el cumplimiento continuo y redujo la probabilidad de incidentes.
Mantenimiento, telemática y confiabilidad predictiva
Las estrategias de mantenimiento para posicionadores de trabajo móviles y PEMP influyeron directamente en la seguridad, el tiempo de actividad y el coste del ciclo de vida. Las flotas modernas combinaron rutinas preventivas estructuradas con diagnósticos basados en datos para detectar la degradación antes de que alcanzara un estado crítico. Las herramientas telemáticas y de monitorización remota ampliaron la visibilidad del rendimiento de cada componente, lo que permitió intervenciones específicas. Un programa robusto integró listas de verificación, trabajo programado, análisis predictivo y documentación rigurosa.
Programas y listas de verificación de mantenimiento preventivo
Los programas de mantenimiento preventivo se basaban en los cronogramas del fabricante y los requisitos reglamentarios. Los superintendentes de construcción o los gerentes de flota solían implementar procedimientos específicos para cada sitio, alineados con los intervalos del fabricante original (OEM) para lubricación, reemplazo de filtros e inspección estructural. Las inspecciones diarias previas al turno, realizadas por operadores cualificados, abarcaban neumáticos u orugas, mangueras, líneas hidráulicas, frenos, dirección, controles, dispositivos de seguridad y equipos de emergencia, como extintores y kits para derrames. Los hallazgos se documentaban en formularios de lista de verificación, y los defectos activaban el bloqueo con etiqueta roja hasta que una persona competente completaba y autorizaba las reparaciones.
Las normas ANSI y CSA exigían inspecciones anuales realizadas por mecánicos capacitados, con intervalos máximos de 13 meses entre inspecciones. Estas revisiones detalladas incluían palancas de mando, interruptores de parada de emergencia, barandillas, tuercas y tornillos, cilindros hidráulicos, bombas, válvulas, cojinetes de giro y sistemas de frenos. Los programas preventivos también especificaban la revisión del nivel de fluidos y la sustitución del aceite hidráulico, el aceite del motor y el refrigerante, así como la inspección y sustitución de filtros y juntas. En el caso de posicionadores de soldadura o rotación, las rutinas incluían la limpieza de escoria y salpicaduras, la inspección de cables y tuberías de aire, y la lubricación de cojinetes, engranajes y rieles guía.
Las listas de verificación estandarizaron el proceso de inspección y garantizaron la trazabilidad. Los formularios típicos registraban la fecha, la identificación de la máquina, las horas de funcionamiento, la identidad del inspector, los artículos inspeccionados, los defectos detectados, las medidas correctivas y la autorización para volver a poner en servicio. Los supervisores y los responsables de seguridad y salud en el sitio revisaron estos registros para verificar las reparaciones oportunas e identificar fallos recurrentes que pudieran indicar problemas de diseño, aplicación o capacitación.
Estrategias basadas en la condición, el uso y la predicción
La planificación del mantenimiento de los posicionadores de trabajo evolucionó más allá de los intervalos fijos de tiempo. Las estrategias basadas en el uso vinculaban las tareas de servicio a las horas de operación, los ciclos de trabajo o el número de ciclos de elevación, lo que reflejaba mejor el desgaste real que el tiempo calendario únicamente. La operación en terrenos difíciles, la articulación frecuente de la pluma o los ciclos de soldadura de alta carga aumentaban la tensión, por lo que las flotas ajustaban las frecuencias de inspección y servicio en función de estos patrones. Los enfoques basados en la condición se basaban en la observación directa de indicadores de desgaste, como fugas, ruidos anormales, aumento de temperatura o mayor holgura en los puntos de pivote.
Los hallazgos de inspección documentados constituyeron la base del mantenimiento basado en la condición. Los técnicos registraron la iniciación de grietas, la corrosión, la abrasión de las mangueras, la exudación de los sellos y el desgaste de los neumáticos, y programaron el reemplazo de componentes antes de la falla. El análisis de aceite de los sistemas hidráulicos o de la caja de cambios proporcionó información adicional sobre la contaminación, la oxidación y el contenido de partículas metálicas. El mantenimiento predictivo incorporó la monitorización en tiempo real o de alta frecuencia de parámetros como la vibración, la presión, el flujo y la corriente del motor para detectar anomalías.
En un marco predictivo, los administradores de flotas utilizaron datos históricos para modelar el comportamiento normal de cada tipo de activo. Los algoritmos identificaron desviaciones que sugerían fallas inminentes, como la extensión lenta del cilindro debido a fugas internas o la corriente elevada del motor, que indicaba degradación de los rodamientos. Las estrategias predictivas redujeron las paradas no planificadas y permitieron alinear las ventanas de mantenimiento con los cronogramas del proyecto. La integración con la planificación de repuestos minimizó la falta de existencias de componentes críticos como bombas, válvulas y controladores electrónicos.
Telemática, diagnóstico remoto y flujos de trabajo digitales
Los sistemas telemáticos de los posicionadores de trabajo móviles capturaron la ubicación de la máquina, las horas de funcionamiento, el consumo de combustible, el estado de la batería y los perfiles de utilización. Estos flujos de datos facilitaron la programación precisa del mantenimiento basado en el uso y evitaron la sobrepasación de los intervalos de servicio. El diagnóstico remoto amplió esta capacidad al transmitir códigos de fallo, lecturas de sensores y registros de eventos a los administradores de flota o proveedores de servicios. Los técnicos a menudo podían diagnosticar problemas antes de visitar la planta, lo que mejoraba las tasas de reparación a la primera y reducía el tiempo de desplazamiento.
Los flujos de trabajo digitales reemplazaron los formularios en papel con aplicaciones móviles y plataformas en la nube. Los operadores realizaban inspecciones previas al arranque en tabletas o teléfonos inteligentes, adjuntando fotos de los defectos y enviando automáticamente los informes a los supervisores y responsables de seguridad. Las órdenes de trabajo de mantenimiento se generaban directamente a partir de los hallazgos de la inspección o las alertas telemáticas, con seguimiento del estado desde el inicio hasta el cierre. Esto garantizaba que las unidades inseguras permanecieran bloqueadas hasta su liberación autorizada.
La telemática también facilitó el cumplimiento normativo y la preparación para auditorías. Los sistemas almacenaban registros de inspección, historiales de servicio y certificaciones de capacitación en repositorios centralizados accesibles para los SSHO y auditores externos. Los paneles de análisis identificaban activos infrautilizados, unidades con problemas crónicos y factores de costo, como fallas repetidas de mangueras o ralentí excesivo. Con el tiempo, esta información orientó la selección de equipos, los cambios en las especificaciones y el contenido de la capacitación de los operadores.
Renovación de fin de proyecto, almacenamiento y cuidados a largo plazo
La devolución de posicionadores de trabajo móviles de un proyecto requirió un proceso estructurado de revisión al final del proyecto. Los técnicos primero realizaron una inspección visual detallada de los bastidores, plataformas, soldaduras estructurales, neumáticos, orugas y barandillas para identificar grietas, abolladuras, fijaciones sueltas y desgaste excesivo. A continuación, realizaron pruebas de funcionamiento completas que abarcaron los sistemas hidráulico y eléctrico, los mecanismos de la pluma y la elevación, los enclavamientos de seguridad y los puntos de anclaje de los arneses. Se revisaron y corrigieron los niveles y la calidad de los fluidos de aceite hidráulico, aceite de motor y refrigerante, y se tomaron muestras en caso de periodos de servicio prolongados o condiciones adversas.
La limpieza fue crucial antes del almacenamiento o la reubicación. Los equipos eliminaron la suciedad, el lodo, las salpicaduras de hormigón, la escoria y los residuos que pudieran acumular humedad o interferir con los componentes móviles. Se inspeccionó la legibilidad de las calcomanías y etiquetas de seguridad, incluyendo las tablas de carga y los carteles de advertencia, y se reemplazaron las que estaban descoloridas o dañadas. Todos los hallazgos y las acciones correctivas se documentaron en los informes de inspección posteriores al proyecto y en los registros de servicio, lo que confirmó el cumplimiento normativo antes de que la máquina ingresara al siguiente proyecto.
Para paradas prolongadas, el equipo se estacionó en terreno nivelado, con las plumas retraídas y las plataformas bajadas a posiciones estables. Se aislaron las fuentes de alimentación, se mantuvo el mantenimiento de las baterías según las instrucciones del fabricante y se protegieron las superficies metálicas expuestas contra la corrosión. Las piezas móviles se colocaron en posiciones que minimizaban la compresión de los sellos y la precarga de los resortes. Las cubiertas protectoras redujeron la acumulación de polvo y la exposición a los rayos UV en mangueras y cables. Estas medidas preservaron la fiabilidad, redujeron los problemas de reinicio y prolongaron la vida útil general de la flota de plataformas elevadoras de tijera.
Resumen: Uso seguro y eficiente de posicionadores de trabajo móviles
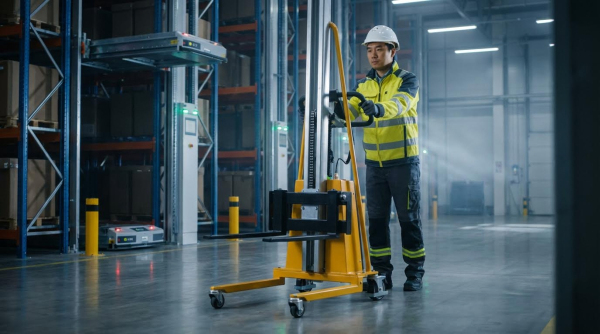
Los posicionadores de trabajo móviles y las plataformas elevadoras de trabajo, operados de forma segura, aumentaron la productividad y redujeron los incidentes musculoesqueléticos y relacionados con caídas. Su uso eficaz dependía de la integración de un diseño de ingeniería sólido, el riguroso cumplimiento de las normativas CSA, ANSI, NFPA, NR-18 y locales, y una gestión rigurosa del ciclo de vida. Los principales resultados de seguridad se basaban en la correcta aplicación de la capacidad de carga, la estabilidad estructural, la configuración ergonómica y una interfaz hombre-máquina clara que permitiera un posicionamiento preciso y sin esfuerzo.
En todas las jurisdicciones, los organismos reguladores exigieron que el diseño, la construcción, la inspección y el uso se ajustaran a las normas CSA vigentes para PEMP y trepadores de mástiles, las normas NFPA para plataformas contra incendios y las normas nacionales como la NR-18 de Brasil. La protección obligatoria contra caídas, los límites de velocidad del viento, la prohibición de plataformas improvisadas y las estrictas restricciones operativas en relación con las condiciones climáticas, los corrosivos y las fuentes de calor constituyeron la base del control de riesgos. La cualificación de los operadores, la capacitación documentada y los controles in situ por parte de supervisores y responsables de seguridad garantizaron que los procedimientos se aplicaran en la práctica.
La seguridad y la disponibilidad del ciclo de vida dependían de un mantenimiento estructurado: comprobaciones iniciales de aceptación, recorridos diarios y pruebas de funcionamiento, inspecciones anuales programadas por mecánicos cualificados y revisiones generales definidas después del proyecto antes de la redistribución. Los programas preventivos basados en las directrices del fabricante, combinados con ajustes basados en el estado y el uso, redujeron las paradas no planificadas. La telemática y el diagnóstico remoto ya facilitaban la programación basada en datos y respaldaban los nuevos modelos de mantenimiento predictivo que identificaban las fallas antes de que se produjeran.
De cara al futuro, una mayor integración de sensores, una mejor ergonomía y controles más intuitivos probablemente reducirían los errores del operador y el esfuerzo físico. Al mismo tiempo, los flujos de trabajo digitales para la formación, la inspección y la certificación reforzarían la trazabilidad y el cumplimiento normativo. Las organizaciones que implementen posicionadores de trabajo móviles de forma más eficaz los tratarían como sistemas de ingeniería dentro de un ciclo de vida gestionado, y no solo como plataformas elevadoras de tijera : adaptando el tipo de dispositivo a la tarea, aplicando límites operativos conservadores, manteniendo una documentación sólida y retroalimentando continuamente los datos de campo a las estrategias de diseño, formación y mantenimiento.