Les nacelles élévatrices et les préparateurs de commandes ont profondément transformé la gestion des opérations en hauteur et la préparation de commandes au niveau des articles dans les entrepôts. Cet article complet examine leurs fonctions principales, leur conception mécanique et leurs critères de performance au sein des systèmes modernes de manutention . Il aborde également la conformité réglementaire, les procédures d'exploitation sécuritaires et les programmes de maintenance structurés qui permettent de réduire les temps d'arrêt et les incidents. Enfin, il évalue l'influence de l'analyse des données, de l'automatisation et de l'intégration avec les outils numériques sur l'avenir de la préparation de commandes en entrepôt.
Fonctions principales des nacelles élévatrices et des ramasseurs de bétail
Définitions, configurations et composants clés
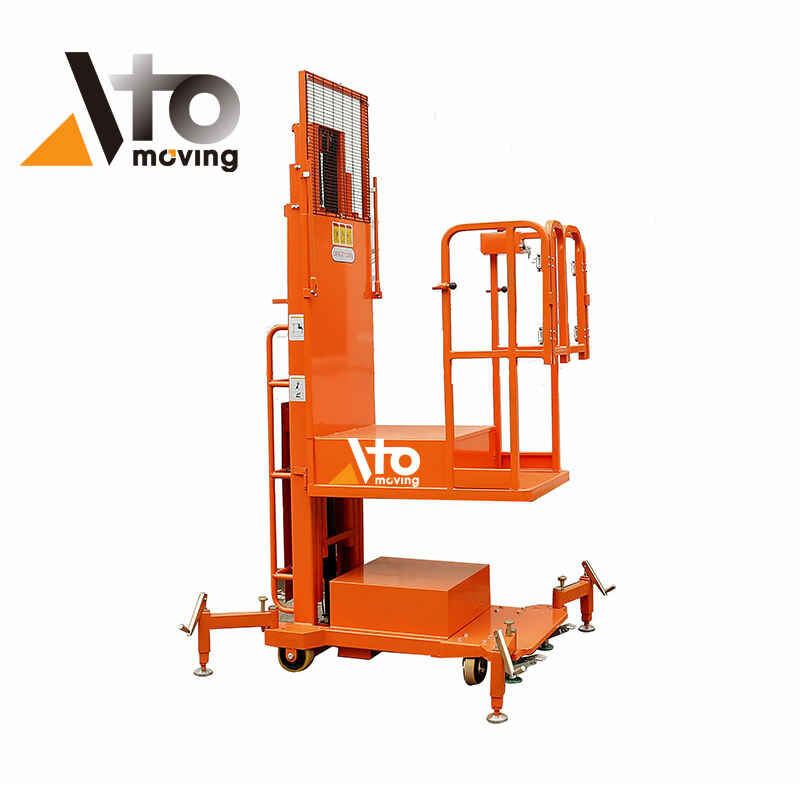
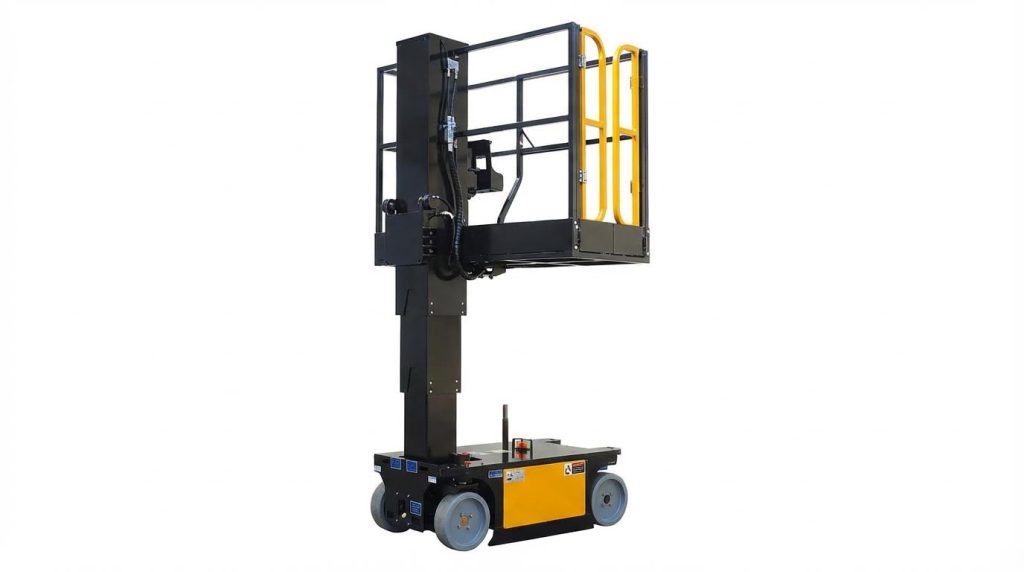
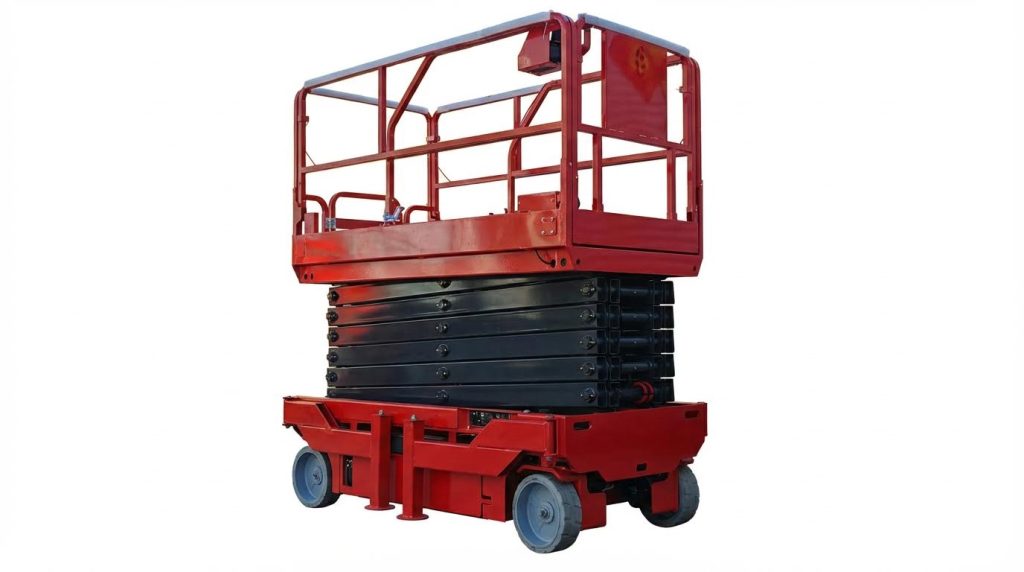
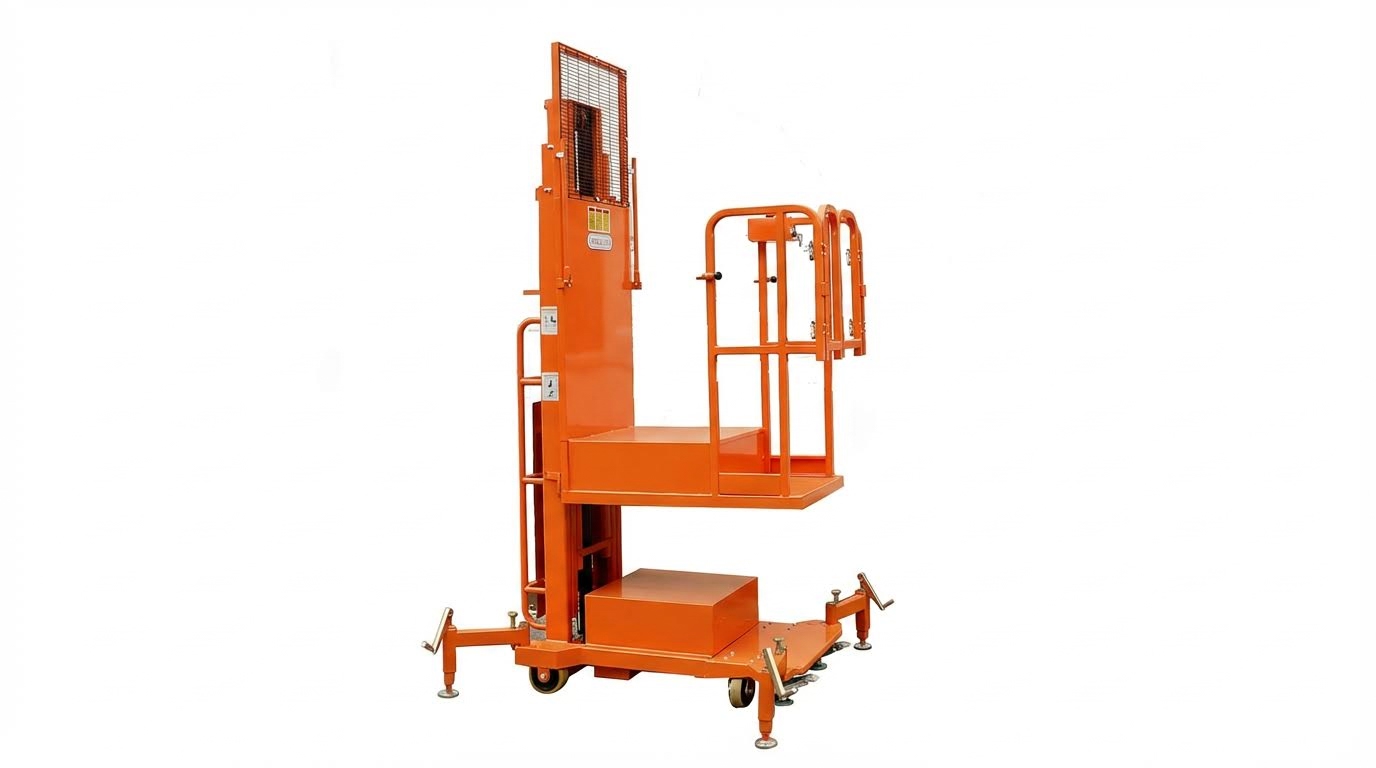
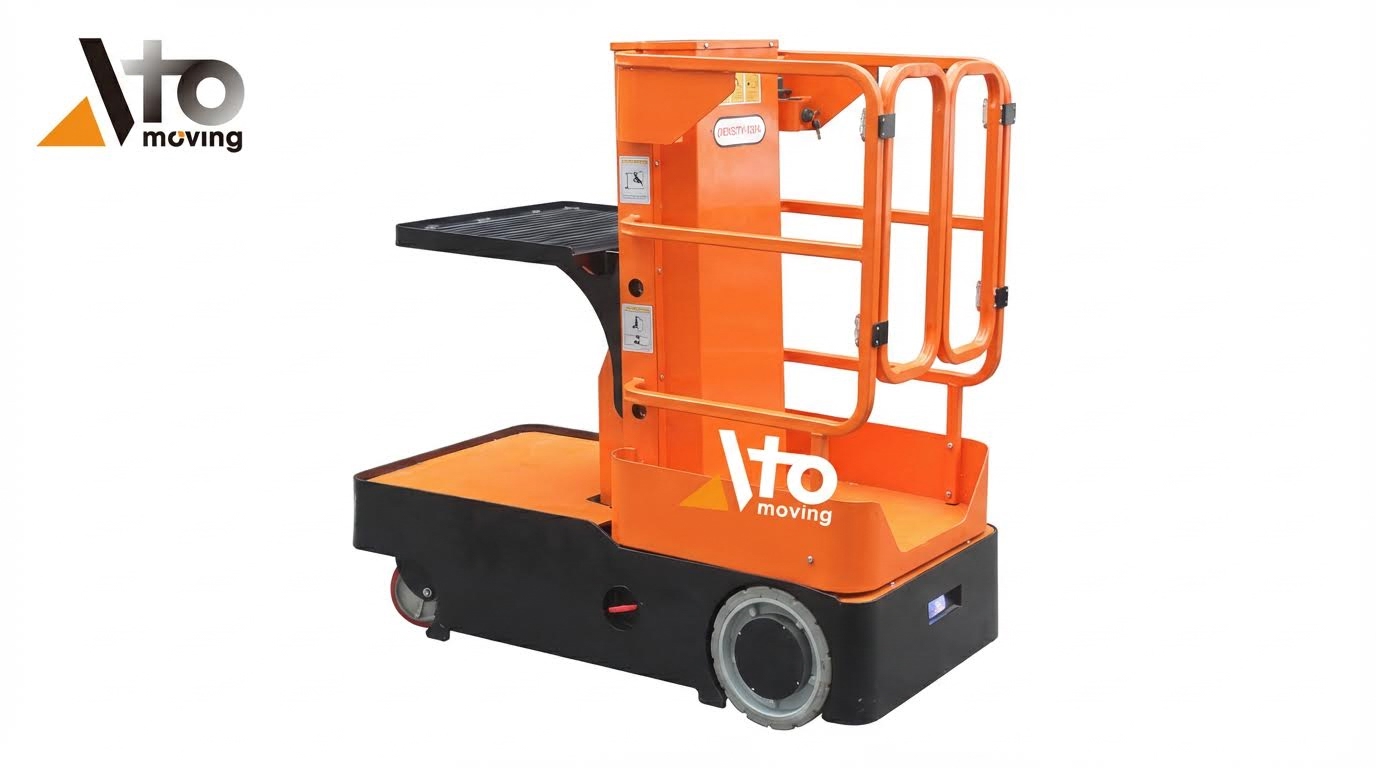
Les nacelles élévatrices utilisées en entrepôt étaient des plateformes de travail mobiles permettant à un opérateur de prélever des articles en hauteur. Les préparateurs de commandes, souvent appelés chariots élévateurs de manutention , élevaient à la fois l'opérateur et une petite plateforme de chargement pour le prélèvement au niveau des cartons. Les configurations typiques comprenaient des élévateurs verticaux à mât, des flèches articulées ou télescopiques et des systèmes de rails de guidage dans les allées très étroites (VNA). Les principaux éléments structurels étaient le châssis, le mât ou la flèche, la plateforme de l'opérateur avec garde-corps et la plateforme de chargement ou les fourches.
Les groupes motopropulseurs utilisaient des moteurs électriques alimentés par des batteries, associés à des systèmes de levage hydrauliques ou électrohydrauliques. Les postes de commande, situés sur la plateforme et parfois au sol, étaient équipés de joysticks, d'inverseurs de direction, de pédales de sécurité et de boutons d'arrêt d'urgence. Les systèmes de sécurité comprenaient des dispositifs de verrouillage, des capteurs d'inclinaison et de surcharge, des interrupteurs de fin de course et des systèmes de descente d'urgence. Conformément à la réglementation relative au travail en hauteur, les concepteurs ont intégré des points d'ancrage antichute, des garde-corps et un revêtement de sol antidérapant.
Cas d'utilisation et cycles de service typiques en entrepôt
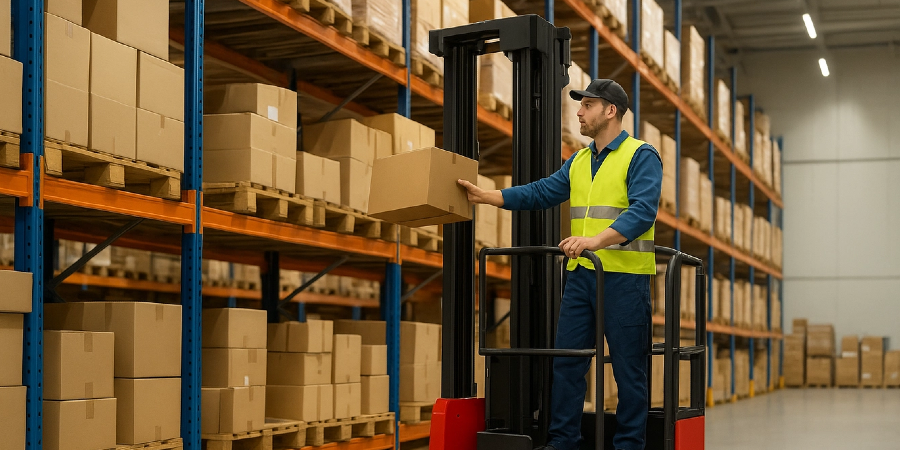
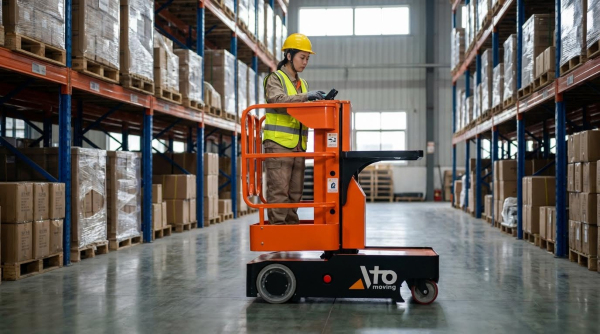
Les entrepôts utilisaient des nacelles élévatrices et des préparateurs de commandes principalement pour la préparation de commandes à l'unité et par caisse sur des rayonnages situés au-dessus de la portée manuelle, souvent entre 3 et 12 mètres. Les applications typiques incluaient le traitement des commandes e-commerce , la préparation de pièces détachées, le réapprovisionnement des magasins et les inventaires tournants en hauteur. Les opérateurs effectuaient de fréquents cycles de levage courts, se déplaçant entre les zones de prélèvement, s'arrêtant, montant, prélevant et descendant de manière répétée au cours d'un poste. Ce cycle de travail imposait des efforts de levage et de déplacement intermittents mais répétitifs plutôt qu'une activité continue en hauteur.
Dans les entrepôts à grande hauteur, les préparateurs de commandes électriques fonctionnaient généralement en plusieurs équipes, ce qui nécessitait des systèmes de recharge d'opportunité ou de changement de batterie. Les opérateurs évoluaient dans des allées étroites aux dégagements réduits ; un contrôle précis à basse vitesse et une bonne visibilité étaient donc essentiels. Comparées aux transpalettes, ces machines traitaient des charges unitaires plus faibles, mais des fréquences de prélèvement horaires bien plus élevées. Les cycles de service influençaient le dimensionnement des composants, de la puissance nominale de la pompe hydraulique à la capacité de la batterie et à la gestion thermique.
Comparaison des sélecteurs de nacelles, des sélecteurs de stock et des sélecteurs de couches
Les nacelles élévatrices et les systèmes de préparation de commandes surélevés permettent aux opérateurs de travailler en hauteur, mais diffèrent des systèmes de préparation de commandes par couches par leur mode de manipulation des produits. Ces derniers restent au niveau du sol et utilisent des bras de serrage ou des ventouses pour prélever des couches complètes de charges palettisées. Cette configuration permet un prélèvement rapide couche par couche pour la constitution de palettes multi-références sans avoir à soulever de personne. À l'inverse, les nacelles élévatrices et les systèmes de préparation de commandes surélevés déplacent l'opérateur vers le produit, ce qui convient au prélèvement à l'unité ou à la caisse.
Du point de vue du débit, les préparateurs de commandes par couche ont permis d'obtenir des cadences de prélèvement plus élevées par heure pour les produits palettisés homogènes, notamment dans les secteurs de l'agroalimentaire et des biens de consommation courante. Les préparateurs de commandes à nacelle et à colonne ont offert une plus grande flexibilité pour les profils de stockage mixtes, les articles de formes irrégulières ou les produits à faible rotation, pour lesquels la manutention par couche complète s'avérait inefficace. Les profils de risque différaient également : les préparateurs de commandes à nacelle et à colonne privilégiaient les risques liés au travail en hauteur et la protection contre les chutes, tandis que les préparateurs de commandes par couche se concentraient sur les forces de serrage, l'intégrité du vide et la stabilité des produits. Les entrepôts modernes combinent de plus en plus ces trois technologies, utilisant les préparateurs de commandes par couche pour la manutention de palettes en vrac et les préparateurs de commandes à nacelle ou à colonne pour la préparation de commandes plus précise et la gestion des exceptions.
Critères de conception, de sélection et de performance
Capacité de charge, hauteur de levage et enveloppe de stabilité
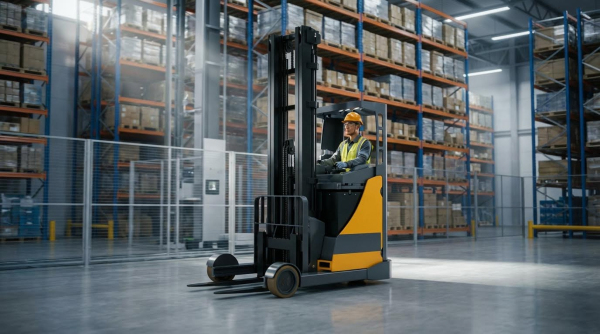
Le choix des nacelles élévatrices et des chariots élévateurs pour chariots de manutention a toujours commencé par la détermination de la charge nominale et de la hauteur de levage. Les fabricants définissaient une capacité nominale, par exemple 1 000 kg, à un centre de gravité spécifié, généralement à 600 mm, ainsi qu'une hauteur maximale de plateforme ou de fourches. Les ingénieurs évaluaient la plage de stabilité, qui décrivait la combinaison admissible de charge, de portée et d'élévation avant que le centre de gravité n'atteigne la limite de basculement. Les effets dynamiques, tels que le freinage, les manœuvres de direction et l'articulation du mât, réduisaient la marge de stabilité effective par rapport aux calculs statiques.
L'agencement des entrepôts imposait des contraintes sur les hauteurs de levage, les largeurs d'allées et les rayons de braquage. Pour les rayonnages grande hauteur de plus de 12 m, les concepteurs préconisaient généralement des préparateurs de commandes guidés à allées très étroites , avec un contrôle optimisé de la déflexion du mât. L'analyse du cycle de service prenait en compte la densité de prélèvement, le nombre moyen de levages par cycle et le débit de pointe afin d'éviter le surdimensionnement ou le sous-dimensionnement des machines. Le respect des normes relatives aux PEMP et aux chariots élévateurs garantissait que les méthodes d'essai de stabilité et de capacité correspondaient aux conditions réelles d'exploitation.
Groupe motopropulseur, hydraulique et efficacité énergétique
Les nacelles élévatrices et les chariots élévateurs modernes utilisés en entrepôt fonctionnent majoritairement à l'électricité. Les ingénieurs ont choisi entre les batteries au plomb et les systèmes lithium-ion en fonction de la durée des postes de travail, de la capacité de recharge et du coût du cycle de vie. Les circuits hydrauliques assurent la levée du mât, l'élévation de la plateforme et la direction. Les concepteurs ont optimisé le débit de la pompe, les caractéristiques des vannes et le dimensionnement des conduites afin de minimiser les pertes par étranglement. L'adéquation des courbes couple-vitesse du moteur électrique aux exigences de la pompe hydraulique a permis d'améliorer le rendement global du système.
Les stratégies de gestion de l'énergie comprenaient la descente régénérative et, lorsque cela était possible, le freinage régénératif sur les roues motrices. Les algorithmes de contrôle limitaient les fonctions à forte demande simultanée, telles que la conduite rapide et le levage à pleine vitesse, afin d'éviter les pics de courant et les chutes de tension. Les programmes de maintenance vérifiaient la propreté de l'huile hydraulique, l'intégrité des flexibles et l'état des joints des vérins, car les fuites internes réduisaient directement l'efficacité du levage et augmentaient la production de chaleur. Les ingénieurs évaluaient également les émissions acoustiques et les vibrations du groupe motopropulseur afin de respecter les normes de santé au travail.
Commandes, ergonomie et interface homme-machine
L'architecture de commande des nacelles élévatrices et des chargeuses combine les commandes au sol avec celles de la plateforme ou du poste de conduite. Les concepteurs ont mis en œuvre des joysticks proportionnels ou des barres de commande multifonctions pour un contrôle précis du levage, du déplacement et de la direction, notamment en hauteur. Des interrupteurs de sécurité et des pédales d'arrêt garantissent l'arrêt du mouvement dès que l'opérateur relâche la commande. L'ergonomie des interfaces homme-machine respecte les limites de portée et d'effort afin de réduire la fatigue et les troubles musculo-squelettiques.
La conception ergonomique des plateformes de travail, des garde-corps et des points d'ancrage des harnais a été réalisée conformément aux recommandations en matière de protection antichute. La visibilité des fourches, des bords de plateforme et des rayonnages à pleine hauteur a influencé la conception des mâts et des protections, ainsi que l'emplacement des caméras et des indicateurs de position laser. Un retour d'information clair, via des voyants lumineux, des alarmes sonores et des écrans, a permis aux opérateurs d'identifier rapidement les surcharges, les inclinaisons ou les défauts. Les supports de formation et les procédures opérationnelles standard (POS) reflétaient la logique de commande et l'interface réelles afin d'éviter toute confusion.
Intégration avec les WMS, les AGV et les jumeaux numériques
L'intégration aux systèmes de gestion d'entrepôt (WMS) a de plus en plus influencé les critères de sélection des équipements de préparation de commandes. Les nacelles élévatrices et les préparateurs de commandes peuvent recevoir leurs affectations de tâches, les emplacements de prélèvement et les données de chargement via des terminaux sans fil ou des appareils portables. Les aides au positionnement, telles que les lecteurs de codes-barres, la RFID ou les systèmes de guidage en allée, synchronisent les mouvements physiques avec les données d'inventaire numériques. Cette interconnexion réduit les erreurs de préparation et améliore la traçabilité pour les secteurs réglementés comme l'industrie pharmaceutique et agroalimentaire.
Les interfaces avec les véhicules à guidage automatique (AGV) et les systèmes de convoyage nécessitaient des points de transfert, des limitations de vitesse et des dispositifs de verrouillage clairement définis afin de prévenir les collisions. L'enregistrement des données provenant des contrôleurs des chariots a permis la création de jumeaux numériques représentant l'utilisation, la consommation d'énergie et les contraintes des composants au fil du temps. Les ingénieurs ont utilisé ces modèles pour simuler des modifications d'agencement, évaluer la taille de la flotte et planifier les interventions de maintenance. Des machines compatibles avec l'intégration, dotées de protocoles de communication ouverts et d'une connectivité de diagnostic, ont facilité la transition vers des opérations d'entrepôt plus automatisées et axées sur les données.
Fonctionnement, inspection et entretien en toute sécurité
Conformité réglementaire et certification des opérateurs
L'utilisation de nacelles élévatrices et de préparateurs de commandes dans les entrepôts était soumise à la réglementation relative au travail en hauteur et aux équipements de levage. Au Royaume-Uni, les opérateurs et les employeurs se conformaient à la loi de 1974 sur la santé et la sécurité au travail (Health and Safety at Work Act 1974), à la réglementation LOLER de 1998 et à la réglementation de 2005 sur le travail en hauteur (Work at Height Regulations 2005). Des cadres réglementaires similaires s'appliquaient à l'échelle mondiale, exigeant des évaluations des risques, une maintenance documentée et des examens approfondis périodiques à intervalles définis, généralement tous les six mois pour les équipements de levage de personnes. Les opérateurs compétents et formés possédaient une preuve de formation, telle qu'une carte de licence d'accès motorisé (PAL) de l'IPAF, valable pour des périodes fixes, par exemple cinq ans. La formation couvrait les différentes catégories de PEMP, les composants structurels, les principes de stabilité, les inspections avant utilisation et la reconnaissance des dangers, notamment l'électrocution, l'écrasement et les chutes. Les employeurs documentaient les autorisations spécifiques à chaque poste, s'assuraient de l'aptitude médicale des opérateurs et appliquaient les limites d'âge, généralement d'au moins 16 ans. Les procédures écrites et les dossiers de formation permettaient de démontrer la conformité lors des audits et des enquêtes sur les incidents.
Contrôles préalables à l'utilisation, procédures opérationnelles normalisées et évaluations des risques
La sécurité d'exploitation a débuté par des inspections préalables structurées avant chaque prise de poste. Les opérateurs ont consulté les entrées précédentes du registre, puis effectué des contrôles visuels pour détecter les fuites, les dommages structurels, les pièces desserrées et l'état des pneus et des roues. Ils ont testé la direction, les fonctions de levage et d'abaissement, l'arrêt d'urgence, les commandes de sécurité, les feux, les avertisseurs sonores et les alarmes, et vérifié la charge de la batterie, les niveaux d'huile hydraulique et les indicateurs de pression. Des procédures d'exploitation sécuritaires (PES) formelles décrivaient les tâches étape par étape, les équipements de protection individuelle requis et les conditions de consignation, et servaient de support à la formation initiale et continue. Des personnes compétentes ont personnalisé les modèles de PES pour tenir compte des configurations spécifiques du site, des risques électriques, des dégagements des rayonnages et des règles de gestion du trafic. Des évaluations des risques liées aux tâches ont permis d'identifier les risques d'électrocution dus aux lignes aériennes, aux collisions avec les rayonnages, aux écrasements aux points de pincement et aux risques de chute sur la plateforme. Les mesures de contrôle comprenaient des harnais attachés à des points d'ancrage approuvés, une vitesse de déplacement contrôlée, des zones d'exclusion et des protocoles de communication clairs avec le personnel au sol.
Maintenance préventive, consignation/déconsignation et modes de défaillance
Les programmes de maintenance préventive respectaient les calendriers du fabricant et les objectifs de fiabilité internes. Les tâches quotidiennes comprenaient le nettoyage, la lubrification de base et les tests fonctionnels, tandis que des inspections mensuelles réalisées par des techniciens qualifiés portaient sur les alimentations électriques, les systèmes d'entraînement, les chaînes, les systèmes hydrauliques ou pneumatiques et tous les composants de levage, conformément aux spécifications. Des démontages semestriels ou annuels permettaient de traiter l'usure, la corrosion et la fatigue des éléments structuraux, des sections de mât et des axes de flèche, en remplaçant les pièces défectueuses avant toute panne. Les procédures de consignation/étiquetage (LOTO) isolaient l'énergie électrique et hydraulique pendant la maintenance, à l'aide de dispositifs physiques de verrouillage et d'étiquetage, ainsi que de tests de vérification, afin d'éviter tout mouvement intempestif. Les modes de défaillance typiques incluaient les fuites hydrauliques provoquant un levage lent ou irrégulier, la dégradation des batteries réduisant leur autonomie, les défauts de capteurs ou d'interrupteurs désactivant les dispositifs de sécurité et les problèmes de câblage de commande entraînant un fonctionnement erratique. La maintenance systématique réduisait les temps d'arrêt imprévus, protégeait les opérateurs des risques mécaniques ou électriques et contribuait au maintien de la conformité aux normes réglementaires.
Diagnostic basé sur les données et maintenance prédictive
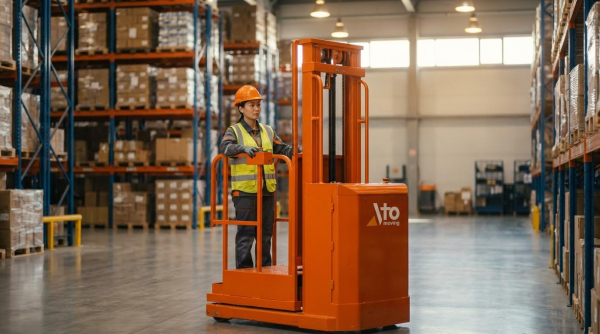
Les nacelles élévatrices , les préparateurs de commandes et les systèmes associés, tels que les préparateurs de commandes à plusieurs niveaux, intègrent de plus en plus de systèmes de diagnostic embarqués et de télémétrie. Les contrôleurs enregistrent les codes d'erreur, les heures de fonctionnement, les cycles de levage et les surcharges, données que les équipes de maintenance téléchargent ou transmettent sans fil aux plateformes de gestion de flotte. Les ingénieurs analysent les tendances de la tension des batteries, des pressions hydrauliques, des courants moteurs et de la température afin de détecter les premiers signes d'usure ou de désalignement. Des modèles de maintenance prédictive estiment ensuite la durée de vie restante des composants clés, permettant ainsi des remplacements planifiés pendant les périodes de faible activité. L'intégration avec les systèmes de gestion d'entrepôt relie l'état des équipements à l'affectation des tâches, évitant ainsi d'envoyer des unités présentant des pannes potentielles dans les zones de préparation de commandes critiques. Les données de diagnostic sont également transmises aux équipes de conception et de sécurité, ce qui permet d'améliorer les spécifications, la logique de contrôle et le choix des composants. Cette approche basée sur les données a permis de réduire les coûts du cycle de vie, d'améliorer la disponibilité et de favoriser l'amélioration continue de la sécurité en entrepôt.
Résumé et perspectives d'avenir pour la préparation de commandes en entrepôt
Les nacelles élévatrices, les préparateurs de commandes et les équipements associés constituaient l'épine dorsale d'une préparation de commandes verticale sûre et efficace en entrepôt. Leur efficacité reposait sur un choix judicieux en fonction de la charge, de la hauteur et du cycle de travail, associé à une formation rigoureuse des opérateurs et au respect des réglementations telles que la directive LOLER, la réglementation relative au travail en hauteur et les obligations générales en matière de santé et sécurité au travail (SST). Des procédures opérationnelles standardisées (POS) structurées, des inspections avant utilisation et des programmes de consignation/déconsignation ont permis de réduire les incidents liés aux chutes, aux électrocutions, aux collisions et aux pannes mécaniques. Les préparateurs de commandes par niveau et les sous-systèmes automatisés ont étendu ces principes à la manutention au niveau des palettes et des couches, améliorant ainsi le débit tout en réduisant la pénibilité du travail et les dommages aux produits.
Les tendances futures en matière de préparation de commandes en entrepôt s'orientent vers une intégration et une autonomie accrues. Les équipements sont de plus en plus connectés aux systèmes de gestion d'entrepôt et aux jumeaux numériques, permettant l'affectation des tâches en temps réel, le suivi de l'utilisation et l'optimisation de l'agencement par simulation. Des capteurs avancés, l'apprentissage automatique et la surveillance de l'état des équipements favorisent la maintenance prédictive, réduisant les temps d'arrêt imprévus et prolongeant la durée de vie des actifs. Des groupes motopropulseurs économes en énergie et des stratégies de recharge plus intelligentes répondent aux impératifs de durabilité et de maîtrise des coûts d'exploitation, notamment pour les opérations à haut débit et en plusieurs équipes.
La mise en œuvre pratique a nécessité un déploiement progressif, une gestion du changement claire et une formation continue des opérateurs. Les sites avaient besoin d'une gouvernance des données robuste pour exploiter les données de diagnostic et de télématique sans surcharger les équipes de maintenance. Une approche équilibrée a combiné des conceptions éprouvées de préparateurs de commandes semi-électriques et de préparateurs de commandes d'entrepôt , des procédures opérationnelles standard rigoureuses et une automatisation sélective là où le risque, le volume et la variabilité justifiaient l'investissement. Avec l'expansion de l'automatisation, la conception de l'interface homme-machine et la gestion des compétences sont restées essentielles, garantissant que les opérateurs, les techniciens et les superviseurs puissent gérer en toute sécurité des machines de préparation de commandes pilotées par logiciel de plus en plus complexes.