Les entrepôts à haute performance s'appuient sur des systèmes de préparation et d'emballage optimisés pour garantir un traitement des commandes rapide, précis et rentable. Cet article examine comment l'agencement, les méthodes de préparation, l'ergonomie et les principes du lean management contribuent à l'efficacité des flux d'entrepôt. Il passe ensuite en revue les technologies numériques qui sous-tendent les opérations de haute précision, notamment les WMS, les outils d'aide à la préparation, la vérification et l'analyse de données. Enfin, il analyse les stratégies d'automatisation telles que la robotique « produit vers opérateur », les AMR, les ASRS et les solutions d'emballage intégrées, et conclut sur les implications techniques pour la conception d'entrepôts adaptés aux enjeux de demain.
Conception de flux de préparation et d'emballage efficaces en entrepôt
L'optimisation des flux de préparation et d'emballage a débuté par une conception réfléchie minimisant les déplacements et les manipulations. Les entrepôts performants s'appuient sur des données d'inventaire précises, des flux de matières synchronisés et des méthodes de travail standardisées pour assurer la stabilité des opérations. Les ingénieurs ont combiné conception des processus, choix des technologies et ergonomie afin d'accroître simultanément le débit, la précision et la sécurité des opérateurs. Les sous-sections suivantes détaillent les principaux leviers de conception utilisés pour optimiser les opérations manuelles et semi-automatisées.
Réduction de la disposition, de l'encochage et de la distance de déplacement
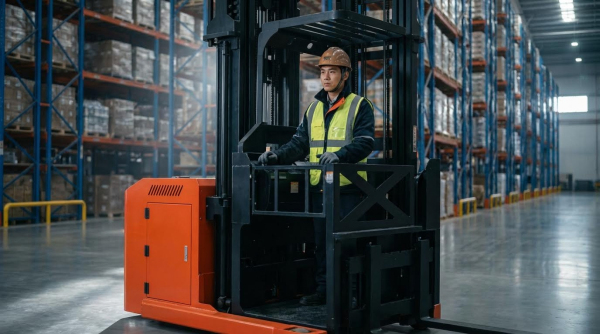
Les ingénieurs ont conçu des aménagements visant à réduire les déplacements inutiles, car le temps de trajet représentait la part prépondérante du travail de préparation de commandes. Ils ont placé les références à forte rotation près des zones d'expédition et d'emballage, en utilisant l'analyse ABC et le profilage continu des stocks pour maintenir les articles à rotation rapide dans les zones de prélèvement avancées. Les entrepôts ont regroupé les articles fréquemment prélevés et mis en place des parcours de prélèvement en serpentin ou en S pour éviter les croisements. Les rayonnages dynamiques ou à flux continu ont favorisé le réapprovisionnement par gravité et les courtes distances d'accès, tandis que les zones de consolidation et les aménagements par zones ont réduit la congestion. Les systèmes automatisés de stockage et de récupération et les solutions « produit vers l'opérateur » ont permis de réduire davantage les déplacements, parfois de 50 %, et d'économiser jusqu'à 85 % de la surface au sol.
Choix de la méthode de cueillette : à la pièce, par lot, par vague, par zone
Le choix de la méthode de préparation de commandes dépendait des profils de commandes, du nombre de références et des niveaux de service. La préparation à l'unité convenait aux commandes à faible volume ou très variables, mais générait de nombreux déplacements par ligne. La préparation par lots regroupait plusieurs commandes sur un même itinéraire, augmentant ainsi le nombre de lignes par trajet et permettant l'utilisation de solutions vocales ou de chariots pour accroître les cadences de préparation de 20 à 30 % par rapport aux méthodes utilisant uniquement la radiofréquence. La préparation par vagues distribuait les commandes par vagues échelonnées dans le temps, alignées sur les heures limites des transporteurs ou les plannings de production, ce qui lissait la charge de travail et optimisait l'utilisation des postes d'emballage. La préparation par zones divisait l'entrepôt en zones avec des préparateurs de commandes dédiés, réduisant les déplacements et tirant parti de la connaissance des lieux ; des zones de consolidation et la mise en mémoire tampon des commandes permettaient ensuite de fusionner efficacement les commandes partielles provenant de plusieurs zones.
Ergonomie, sécurité et risques liés à la manutention manuelle
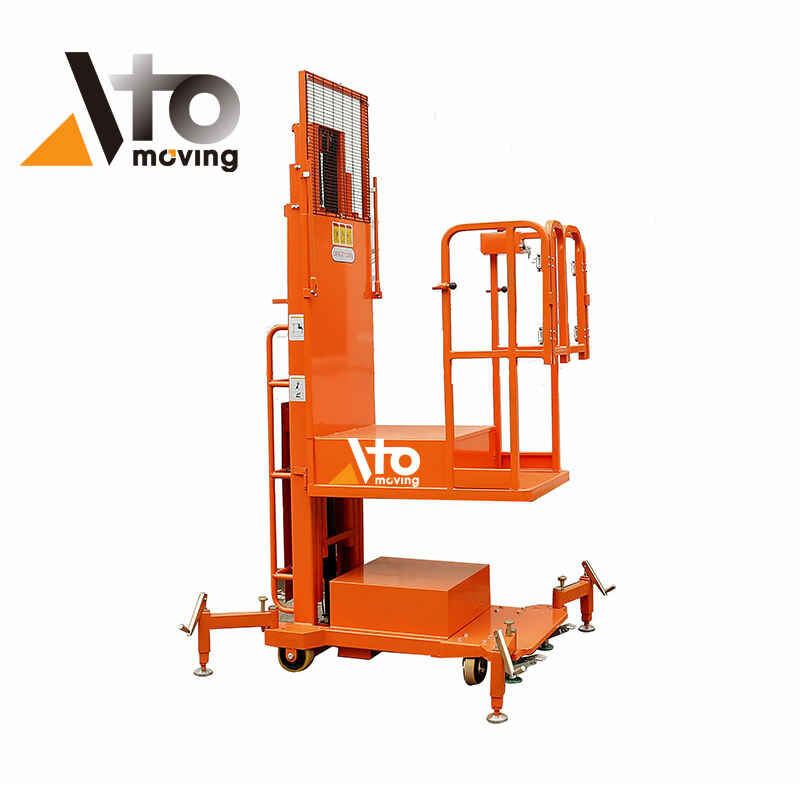
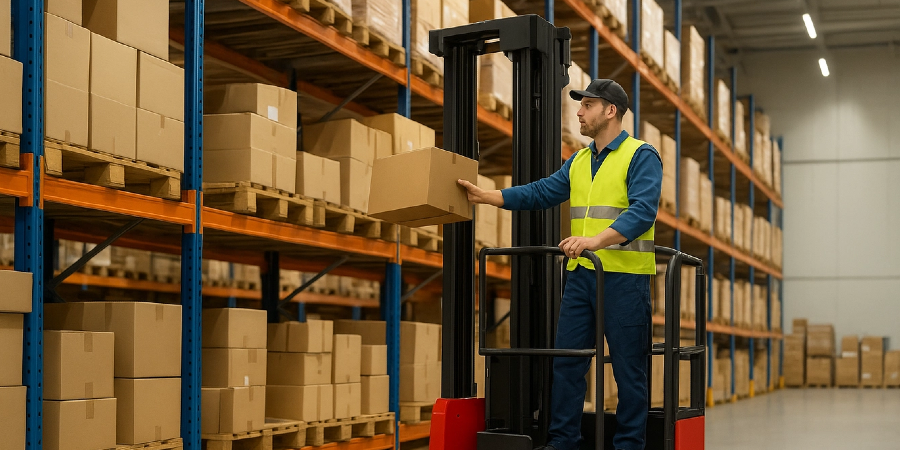
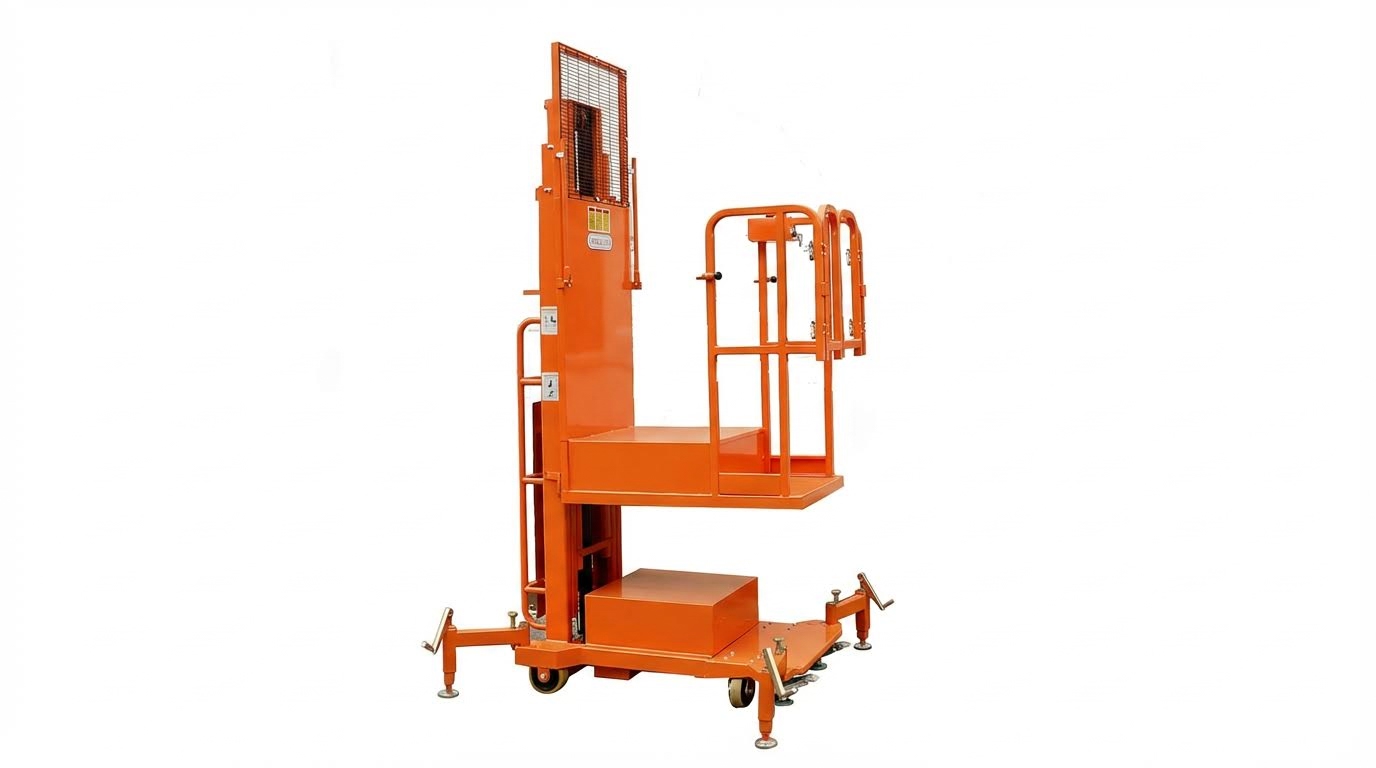
La préparation de commandes manuelle exposait les travailleurs à des troubles musculo-squelettiques, au surmenage et aux risques de chocs, notamment à des cadences de préparation élevées. Les mesures d'ingénierie ont privilégié la « zone optimale », ou zone de travail idéale située entre les genoux et les épaules, afin de réduire les flexions et les extensions. Les rayonnages dynamiques, les plateaux basculants, les tables à hauteur réglable et les aides mécaniques telles que les bras hydrauliques et les tables élévatrices ont permis de réduire les efforts liés à la manutention des charges. Les systèmes de convoyage ont déplacé le transport horizontal loin des opérateurs, tandis que les systèmes vocaux et lumineux de préparation de commandes ont réduit les mouvements inutiles et la fatigue visuelle. Les évaluations des risques ont porté sur les mouvements répétitifs, les postures contraignantes et le contact avec des substances dangereuses. Les entrepôts ont complété ces évaluations par des formations, des tapis de sol et des procédures de levage sécuritaires afin de réduire la fréquence des accidents.
Principes Lean et réduction des gaspillages dans la cueillette
L'ingénierie Lean a repensé la préparation de commandes comme un processus fluide où seul un déplacement faisant progresser une commande vers l'expédition apporte de la valeur ajoutée. Les équipes ont cartographié les flux de valeur pour identifier les gaspillages : déplacements excessifs, temps d'attente pour le réapprovisionnement, surtraitement par des contrôles redondants, mouvements inutiles et défauts entraînant des retouches. La standardisation du travail, la méthode 5S aux postes de préparation et d'emballage, et le management visuel ont permis de stabiliser les temps de cycle et de réduire le temps de recherche. Le réapprovisionnement rapide des zones de préparation avancées, souvent intégré aux autres déplacements, a évité les temps d'inactivité des préparateurs et les interruptions. Des boucles d'amélioration continue, s'appuyant sur des indicateurs clés de performance (KPI) tels que le temps de cycle des commandes, la précision de la préparation et le coût de main-d'œuvre par ligne, ont guidé les modifications itératives de l'agencement, la mise à jour des emplacements et l'optimisation des méthodes.
Technologies habilitantes pour la préparation de commandes de haute précision
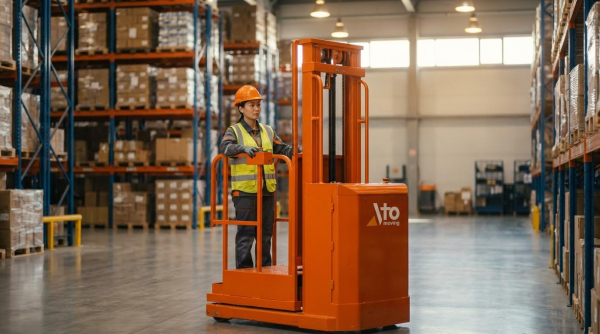
Les technologies permettant une préparation de commandes de haute précision ont combiné logiciels, matériels et conception de processus. Les ingénieurs ont utilisé ces outils pour réduire les temps de déplacement, augmenter les cadences de préparation et abaisser le taux d'erreur à moins de 0.1 %. L'attention s'est étendue du contrôle des stocks aux interfaces homme-machine, en passant par l'assurance qualité et l'analyse avancée des données. L'intégration optimale de ces éléments a transformé les entrepôts manuels en systèmes de traitement des commandes performants et pilotés par les données.
Systèmes de gestion d'entrepôt (WMS), systèmes d'exécution d'entrepôt (WES) et contrôle des stocks en temps réel
Les systèmes de gestion d'entrepôt (WMS) et les systèmes d'exécution d'entrepôt (WES) constituent la couche de contrôle des opérations de préparation de commandes modernes. Un WMS assure la mise à jour des stocks en temps réel grâce à l'utilisation de codes-barres ou de la technologie RFID, éliminant ainsi les comptages manuels et réduisant les écarts de stock. Des études ont démontré que la préparation de commandes guidée par WMS permet de réduire les déplacements inutiles jusqu'à 30 % et d'équilibrer la charge de travail entre les opérateurs. Les modules WES et WCS synchronisent ensuite la préparation de commandes avec les systèmes d'automatisation tels que les robots mobiles autonomes (AMR), les navettes et les trieuses, en séquenceant les tâches afin d'éviter les goulots d'étranglement. Intégrés à la prévision de la demande, ces systèmes garantissent le réapprovisionnement rapide des zones de prélèvement et préviennent les ruptures de stock susceptibles de retarder les commandes.
Outils d'aide au picking : voix, Pick-To-Light, numérisation mobile
Les systèmes d'aide à la préparation de commandes ont amélioré les performances humaines en simplifiant les instructions et en réduisant la charge cognitive. La préparation de commandes à commande vocale, transmise par casque audio, a permis aux opérateurs de garder les mains et les yeux libres et d'améliorer les cadences de préparation de 20 à 30 % par rapport aux terminaux RF. Les systèmes de préparation par voyants lumineux et affichages numériques, situés aux emplacements de stockage, ont guidé visuellement les opérateurs et accru la vitesse et la précision dans les zones à forte densité. Les lecteurs de codes-barres mobiles, souvent intégrés à des appareils portables ou embarqués, ont capturé en temps réel les données relatives aux articles, aux lots et à l'emplacement, réduisant ainsi les erreurs de transcription. Ensemble, ces systèmes ont permis de raccourcir le temps de formation, de standardiser le travail et de favoriser des déplacements sûrs et ergonomiques le long de trajets optimisés.
Vérification des scans, assurance qualité et gestion des retours
La vérification par scan a intégré le contrôle qualité directement dans le flux de travail de préparation et d'emballage. Des scanners RF portables ou des imageurs à caméra vérifiaient l'article, la quantité et l'emplacement par rapport aux données du système au moment du prélèvement, réduisant ainsi les efforts d'assurance qualité en aval. Les ingénieurs utilisaient également des contrôles par scan lors de l'emballage pour vérifier le contenu des cartons avant l'étiquetage et l'expédition, ce qui permettait d'atteindre une précision de prélèvement de 99.9 % et plus. Des processus d'assurance qualité structurés signalaient les anomalies, acheminaient les commandes suspectes vers les zones d'inspection ou de mise en attente et consignaient les causes des défauts pour une amélioration continue. La gestion des retours s'appuyait sur les mêmes technologies pour identifier les articles, évaluer leur état et les acheminer vers le réapprovisionnement, la remise en état ou la destruction, ce qui était essentiel car les taux de retour du commerce électronique atteignaient près d'un tiers du volume expédié.
Analyse des données, indicateurs clés de performance (KPI) et modélisation de jumeaux numériques
L'analyse des données a transformé les données opérationnelles brutes en informations exploitables pour l'ingénierie. Les entrepôts ont suivi des indicateurs clés de performance (KPI) tels que le nombre de prélèvements par heure, le délai de traitement des commandes, la précision du prélèvement, l'utilisation de l'espace et le coût de main-d'œuvre par commande. L'analyse des trajets, des temps d'arrêt et des points critiques d'erreur a permis d'orienter les modifications d'agencement, les règles d'emplacement et les modèles de dotation en personnel. Les opérations avancées ont utilisé des jumeaux numériques de l'entrepôt pour simuler de nouvelles stratégies de prélèvement, des scénarios d'automatisation et la croissance sur des horizons de cinq ans avant tout investissement. Ces simulations virtuelles ont permis de quantifier le débit, la congestion et les niveaux de service attendus, facilitant ainsi la prise de décisions éclairées et la réduction des risques liés aux investissements dans les nouvelles technologies ou les changements de processus.
Stratégies d'automatisation pour la préparation et l'emballage évolutives
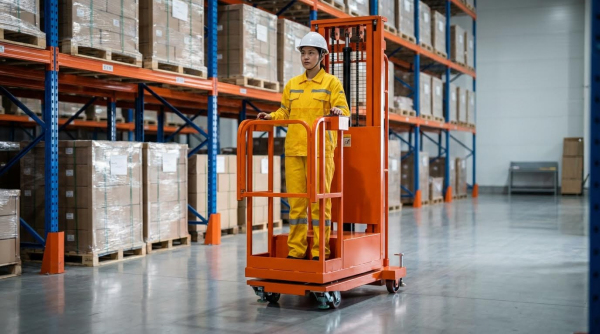
Les ingénieurs ont conçu des stratégies d'automatisation évolutives en combinant l'optimisation des flux, le contrôle avancé et la sélection d'équipements modulaires. L'objectif était d'accroître le débit, d'améliorer la précision et de réduire le délai de traitement des commandes, tout en préservant la flexibilité nécessaire pour faire face à la croissance du nombre de références et à la variabilité de la demande.
Systèmes de transport de marchandises vers les personnes, robots mobiles autonomes (AMR), systèmes de stockage et de récupération automatisés (ASRS) et systèmes de navette
Les systèmes « produits vers personne » (GTP) ont inversé le paradigme traditionnel « préparateur de commandes vers produits » et minimisé les déplacements. Les postes de travail robotisés GTP ont atteint plus de 300 prélèvements par heure en traitant jusqu'à 32 commandes simultanément, tandis que certains systèmes AMR « étagère vers personne » ont dépassé les 350 prélèvements par heure avec une précision de 99.99 %. Les systèmes de stockage et de récupération automatisés ( ASRS ) et les navettes ont permis d'économiser jusqu'à 85 % d'espace au sol et ont généralement amorti leur investissement en 18 mois environ grâce à la réduction des temps de déplacement et de recherche. Les ingénieurs ont utilisé le profilage continu des stocks et le placement des articles en fonction de leur rotation : les produits à rotation rapide ont été stockés dans des modules de prélèvement avancés ou des navettes près des zones de réception et d'expédition, tandis que les produits à rotation plus lente ont été conservés dans des ASRS ou des navettes à haute densité. Les robots mobiles autonomes (AMR) ont assuré les fonctions « étagère vers personne » ou de suivi des chariots, réduisant ainsi le temps de déplacement d'environ 50 % et augmentant la cadence de prélèvement des opérateurs de 50 à 100 % dans les déploiements optimisés.
Mise en œuvre de cobots et de cellules de prélèvement robotisées
Les cellules robotisées de prélèvement géraient les tâches répétitives ou à haut risque sur le plan ergonomique, telles que le prélèvement d'articles individuels, les transferts entre bacs et la mise en carton. Les solutions robotiques au niveau de l'article, notamment les bras équipés de systèmes de vision, permettaient un prélèvement rapide et fiable des petites pièces, les performances dépendant de la géométrie du produit et de la cohérence de l'emballage. Les robots collaboratifs (cobots) opéraient en toute sécurité à proximité des opérateurs humains à des vitesses réduites, ce qui les rendait adaptés au prélèvement assisté, au conditionnement et aux services à valeur ajoutée tels que la retouche ou le kitting. Les ingénieurs ont intégré les cellules robotisées aux systèmes de gestion d'entrepôt (WMS ou WES) afin que les zones de stockage des commandes, les stations d'induction et les voies de sortie soient synchronisées avec les cycles des robots, évitant ainsi les ruptures d'approvisionnement ou les blocages. Des études de conception ont évalué la technologie des préhenseurs, la couverture des caméras, l'éclairage et les flux de gestion des exceptions, garantissant que les robots traitaient un pourcentage élevé du catalogue de produits, tandis que des procédures claires couvraient les cas de prélèvement impossible ou de faible fiabilité.
Intégration des convoyeurs, des trieuses et des stations d'emballage
Les convoyeurs et les trieurs constituaient l'épine dorsale du système assurant la continuité du processus de prélèvement, de regroupement et d'emballage. Le transport automatisé réduisait les manutentions manuelles et les déplacements, tandis que le prélèvement par zones avec évacuation par convoyeur limitait les déplacements de chaque préparateur. Les trieurs à grande vitesse et les zones de regroupement, équipés de systèmes statiques et automatisés, stockaient et fusionnaient les prélèvements provenant de plusieurs zones avant l'emballage. Les ingénieurs ont conçu des postes d'emballage équipés d'imprimantes d'étiquettes, de lecteurs de codes-barres, de balances postales et de systèmes de dimensionnement pour faciliter la vérification des scans et le calcul précis des frais de transport. Les zones de stockage tampon des commandes, les points de contrôle qualité et les zones de mise en attente des commandes exceptionnelles ont été dimensionnés à l'aide de modèles de débit afin d'éviter les goulots d'étranglement au niveau du trieur ou de la ligne d'emballage lors des pics de production.
Évaluation du coût du cycle de vie, de la consommation d'énergie et du retour sur investissement
Les équipes d'ingénierie ont évalué les options d'automatisation en utilisant des modèles de coûts couvrant l'ensemble du cycle de vie, et non uniquement les dépenses d'investissement initiales. Les analyses ont pris en compte la main-d'œuvre de maintenance, les pièces de rechange, les licences logicielles, la consommation d'énergie et les modifications des installations sur un horizon de 10 à 15 ans. Les systèmes à haute densité, tels que le stockage par navettes ou les solutions de navettes pour palettes, ont permis d'accroître la densité de stockage jusqu'à 60 %, réduisant ainsi l'emprise au sol du bâtiment et les charges CVC associées, mais complexifiant les systèmes électriques et de contrôle. Les calculs de retour sur investissement (ROI) ont utilisé des gains mesurables, comme une multiplication par 10 du nombre de commandes par jour, une amélioration de 20 % de l'efficacité de l'espace, une augmentation de 50 à 100 % des cadences de préparation de commandes et une réduction des coûts liés aux erreurs grâce à des systèmes d'une précision de 99.99 %. La modélisation de scénarios et les études de conception numérique ont comparé des mises en œuvre progressives, garantissant ainsi que la plateforme d'automatisation choisie puisse évoluer en fonction de la croissance du nombre de références, des pics saisonniers et de l'intégration future de robots mobiles autonomes (AMR) ou de cellules robotisées supplémentaires, tout en maintenant une intensité énergétique acceptable par commande expédiée.
Résumé et implications techniques pour les entrepôts
La conception de systèmes de préparation et d'emballage haute performance exigeait une vision intégrée de l'agencement, des processus, des technologies et des ressources humaines. Les sections précédentes ont montré comment la distance parcourue, l'emplacement des produits et le choix de la méthode influençaient la productivité de base, tandis que l'ergonomie et les principes du lean management limitaient le débit durable. Des systèmes tels que les WMS, les WES et le contrôle des stocks en temps réel fournissaient les données nécessaires à des opérations précises et fiables. L'automatisation progressive, avec des AMR, le système « produit vers personne », les ASRS, les navettes et les cellules robotisées, a ensuite permis d'accroître la capacité et de stabiliser les performances.
Les données sectorielles ont montré que l'optimisation de l'agencement et le rangement des produits selon la méthode ABC réduisaient considérablement les déplacements et amélioraient les délais de traitement des commandes . Le suivi en temps réel par codes-barres ou RFID a permis d'accroître la précision des stocks et de réduire les comptages manuels. L'automatisation avancée a permis d'atteindre 300 à 350 prélèvements par heure et de réduire le temps de déplacement d'environ 50 %, tandis que les solutions de stockage haute densité, telles que les systèmes à navettes ou à cubes, ont optimisé l'espace de 20 à 60 %. Cependant, ces gains dépendaient d'une orchestration logicielle robuste, d'une conception rigoureuse des processus et d'un suivi continu de la rotation des stocks.
Du point de vue de la mise en œuvre, les ingénieurs ont dû commencer par établir le profil de la demande, analyser les références produits et définir des projections de croissance sur cinq ans. Ils ont ensuite adapté les méthodes de préparation de commandes, les supports de stockage et les niveaux d'automatisation aux objectifs quantifiés de niveau de service et de retour sur investissement, en visant généralement des délais de récupération de 18 à 36 mois. L'ergonomie, l'évaluation des risques liés à la sécurité et la conformité réglementaire ont constitué des contraintes incontournables pour la conception des postes de travail et des équipements. Les modèles de coûts du cycle de vie devaient intégrer la maintenance, les mises à jour logicielles, la consommation d'énergie et le risque d'obsolescence, et non plus seulement les dépenses d'investissement initiales.
Pour l'avenir, les entrepôts ont évolué vers une intégration accrue entre les systèmes de gestion d'entrepôt (WMS), les systèmes d'exécution d'entrepôt (WES) et les équipements de terrain, les jumeaux numériques et l'analyse avancée favorisant une optimisation continue. L'automatisation n'a pas éliminé le travail manuel, mais l'a orienté vers la gestion des exceptions, la supervision et la maintenance. Une approche d'ingénierie équilibrée a combiné l'automatisation modulaire, une gouvernance des données rigoureuse et une méthodologie agile. Cette combinaison a permis aux entrepôts de s'adapter à la volatilité de la demande, de maintenir une grande précision et d'atteindre un coût par commande compétitif, tout en préservant la sécurité des employés et la résilience du système.