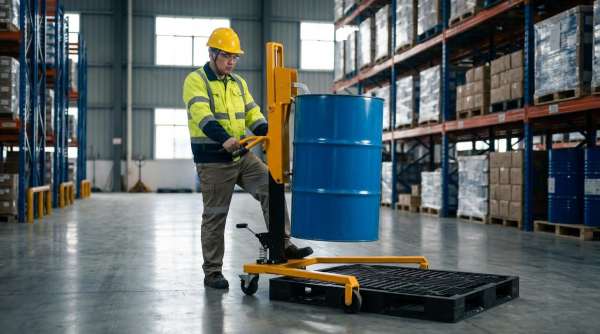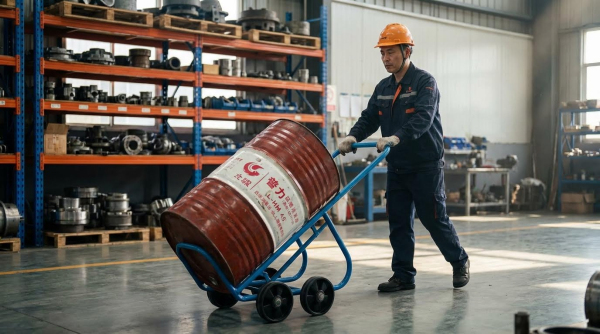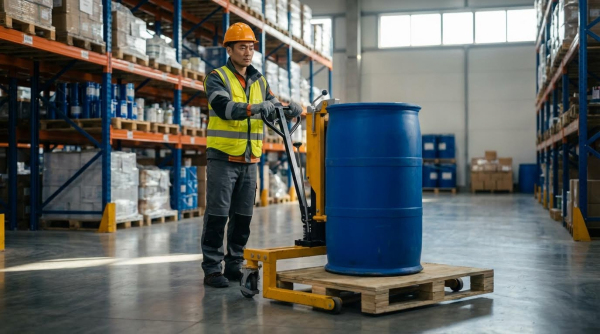
Les chariots à fûts ont joué un rôle crucial dans les installations industrielles manipulant des fûts, des bouteilles et des barils lourds. Combinant châssis, plateformes et roulettes, ils permettaient de déplacer des charges jusqu'à environ 500 kg avec un effort contrôlé et une grande stabilité. Cet article examine les principes de base des chariots à fûts, les facteurs de conception et les critères de sélection pratiques, puis établit un lien avec les pratiques d'intégration, de maintenance et de sécurité dans les entrepôts et les usines de transformation. Il fournit aux ingénieurs un cadre structuré pour spécifier, déployer et entretenir des chariots à fûts garantissant une manutention sûre et efficace des matériaux dans des environnements exigeants.
Principes de base et fonctions principales du chariot à tambour
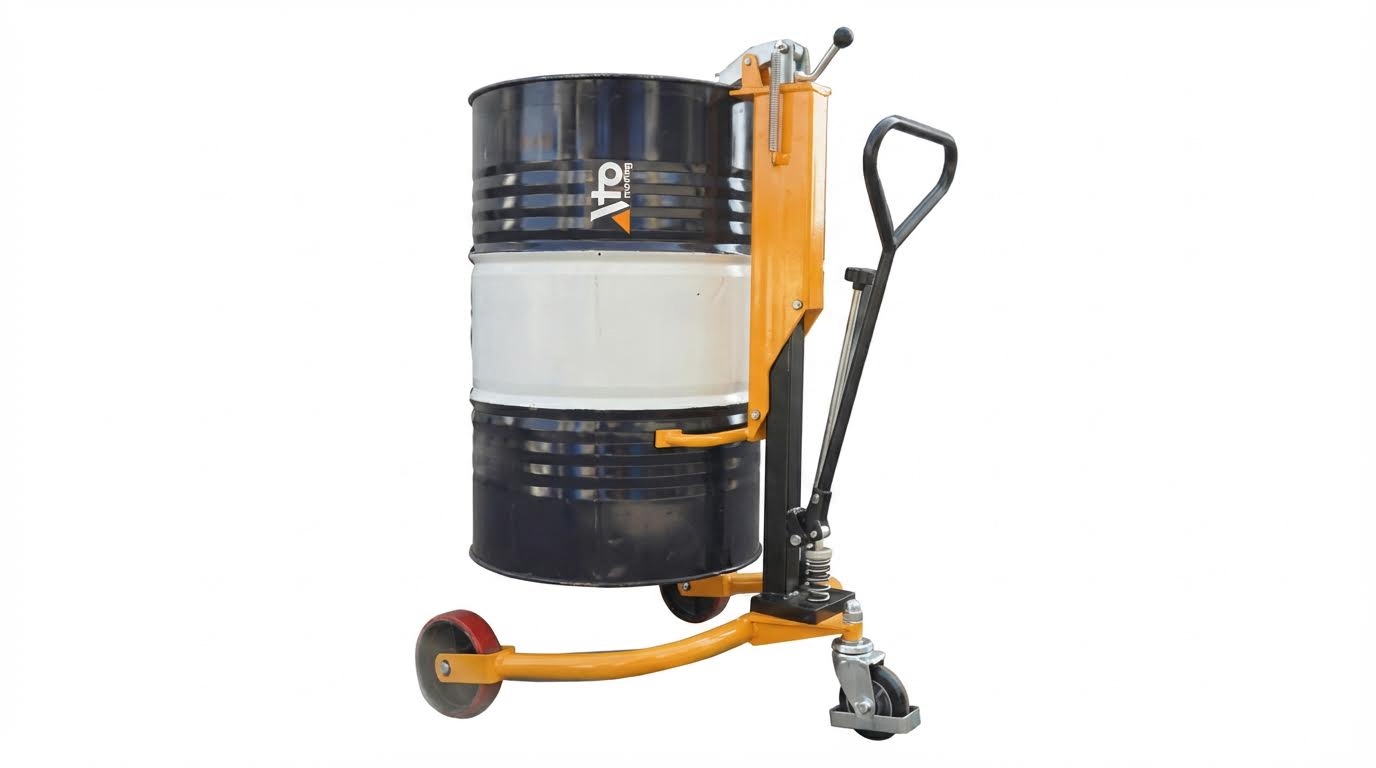
Les chariots porte-fûts servaient de plateformes compactes à roulettes permettant de supporter et de déplacer des fûts lourds avec un minimum d'effort manuel. Les installations industrielles les utilisaient pour transférer des produits chimiques, des huiles, des ingrédients alimentaires et des déchets entre les zones de stockage, de transformation et d'expédition. En plaçant le poids du fût au plus près du sol et en le répartissant sur plusieurs roulettes, les chariots réduisaient les risques de basculement et les efforts de manutention. Ils permettaient également de standardiser la manutention des différents types de fûts, améliorant ainsi le flux de travail et diminuant le taux d'accidents.
Qu'est-ce qu'un chariot à tambour dans les opérations industrielles ?
Dans les opérations industrielles, un chariot à fûts servait d'outil de transport dédié aux conteneurs cylindriques tels que les fûts en acier ou en plastique. Le châssis du chariot soutenait la base du fût, tandis que les roulettes pivotantes permettaient un déplacement contrôlé dans les allées étroites et autour des équipements. Les opérateurs poussaient ou tiraient généralement le chariot chargé plutôt que de basculer ou de faire rouler le fût lui-même, ce qui réduisait les contraintes et les chocs. Les usines utilisaient des chariots à fûts sur les lignes de remplissage, les stations de transvasement et dans les entrepôts pour déplacer les fûts entre les palettes, les rayonnages et les équipements de production de manière sûre et efficace.
Contrairement aux chariots classiques, les chariots porte-fûts centraient la charge et s'adaptaient à l'encombrement au sol des fûts de diamètre standard, améliorant ainsi la stabilité. Leur conception compacte maintenait le centre de gravité du fût près du sol, limitant les risques de renversement lors des démarrages, des arrêts et des virages. Dans le domaine des matières dangereuses, des chariots adaptés facilitaient la mise en œuvre de stratégies de prévention des déversements en assurant un mouvement plus fluide et prévisible des fûts. Intégrés à un système de manutention plus vaste, ils permettaient de relier les équipements fixes, les convoyeurs et les zones de stockage.
Types, dimensions et plages de charge typiques des tambours
Les chariots porte-fûts transportaient généralement des fûts standard de 110 et 205 litres, soit des capacités respectives de 30 et 55 gallons. Les châssis acceptaient couramment des fûts d'un diamètre d'environ 584 millimètres, correspondant aux dimensions standard des fûts chimiques en acier. Les modèles étaient compatibles avec les fûts à ouverture totale et à ouverture totale, ainsi qu'avec les modèles en plastique et en fibre, à condition que le diamètre de la base soit compatible avec l'anneau de support. La capacité de charge des modèles industriels atteignait généralement 450 à 500 kilogrammes, permettant de transporter des fûts de 205 litres remplis de liquides à haute densité.
Certaines plateformes permettaient de manipuler des fûts de différentes tailles grâce à des anneaux réglables ou des bases croisées segmentées s'adaptant à différents diamètres. Les ingénieurs ont vérifié que la masse maximale du fût, incluant le produit et tout équipement de mélange, restait inférieure à la capacité nominale du chariot, avec une marge de sécurité appropriée. Pour les installations manipulant des bouteilles de gaz ou des conteneurs spéciaux, des chariots équipés de berceaux ou de systèmes de retenue spécifiques ont été utilisés. Cette compatibilité entre la géométrie du fût, ses caractéristiques de masse et la capacité du chariot garantissait une manutention fiable et conforme à la réglementation.
Composants clés : châssis, plateforme et roulettes
Le châssis constituait l'élément structurel principal du chariot à fûts et était généralement composé de profilés d'acier soudés ou de tôles de 3 mm d'épaisseur avec des traverses renforcées. Des anneaux circulaires ou polygonaux soutenaient uniformément la base du fût, empêchant toute déformation locale et réduisant les charges ponctuelles sur les parois fines du fût. La faible hauteur totale, souvent proche de 165 mm, permettait aux opérateurs de charger les fûts sans effort de levage ou d'inclinaison important. Les surfaces, revêtues de peinture en poudre ou protégées par d'autres procédés, résistaient à la corrosion et à l'abrasion dans les environnements humides ou exposés à des produits chimiques.
La plateforme intégrait le châssis aux points de fixation des roulettes, répartissant ainsi la charge uniformément sur chaque roue. Les modèles industriels utilisaient quatre roulettes disposées symétriquement pour améliorer l'équilibre et maintenir le contact avec le sol, même sur des surfaces irrégulières. Les roulettes, d'un diamètre d'environ 76 millimètres et d'une largeur proche de 32 millimètres, offraient une faible résistance au roulement et une répartition optimale de la charge. Les roulettes pivotantes amélioraient la maniabilité, tandis que le choix des matériaux, tels que la polyoléfine, le polyuréthane ou le caoutchouc, était adapté aux spécificités des sols et aux risques de contamination.
La fixation boulonnée des roulettes a simplifié leur remplacement et leur inspection, facilitant ainsi les programmes de maintenance préventive. Les ingénieurs ont évalué la dureté des roues, le type de roulement et la conception du pivot afin de maîtriser les forces de poussée et la transmission des vibrations au tambour. En présence d'irrégularités de sol ou de seuils, des roulettes de plus grand diamètre et des supports renforcés ont permis de réduire les impacts et d'allonger la durée de vie. L'ensemble composé du châssis, de la plateforme et des roulettes a déterminé la capacité de charge du chariot, sa stabilité et son adéquation à un environnement industriel donné.
Facteurs de conception et de performance en ingénierie
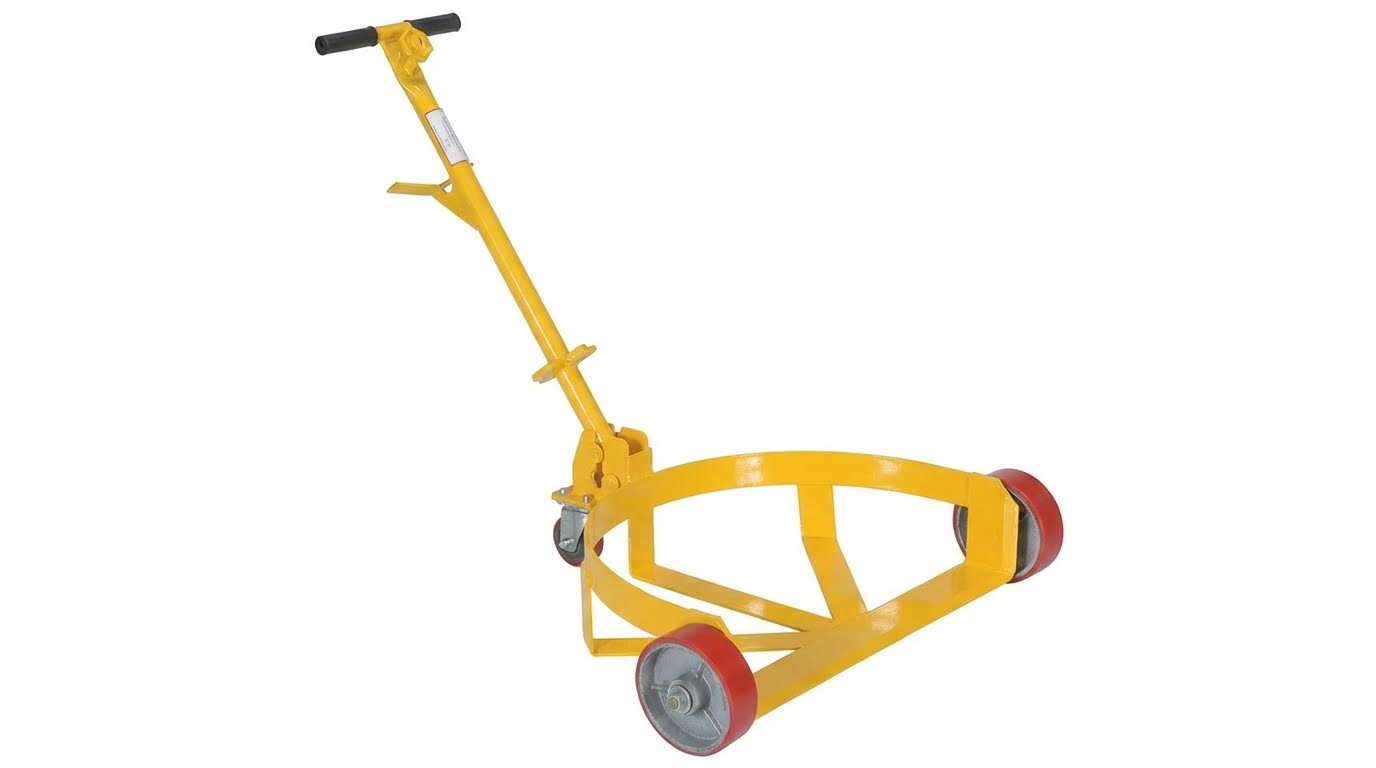
La conception technique des chariots à fûts a permis d'équilibrer la robustesse structurelle, la maniabilité et la sécurité de l'opérateur. Les utilisateurs industriels ont évalué la géométrie du châssis, la configuration des roulettes et les matériaux en fonction de cas de charge définis, des conditions du sol et de l'exposition aux produits chimiques. Les critères de performance comprenaient généralement la capacité de charge statique et dynamique, les forces de poussée-traction et les marges de stabilité lors des démarrages, des arrêts et des virages. Une conception optimisée a permis de réduire la fatigue corporelle, de minimiser les risques de basculement et d'allonger la durée de vie en utilisation continue.
Géométrie du châssis, matériaux et capacité de charge
La géométrie du châssis déterminait la transmission des charges du tambour aux roulettes. Les châssis circulaires ou à base en croix supportaient uniformément le tambour, évitant ainsi les concentrations de charge ponctuelles et les déformations locales. Pour les modèles robustes, les concepteurs ont opté pour des épaisseurs de tôle proches de 3 mm, avec des traverses soudées afin de résister à la torsion lors des virages. Des renforts et des goussets autour des supports de roulettes limitaient la déformation et garantissaient l'alignement des roulettes sous des charges de 450 à 500 kg.
L'acier est resté le matériau dominant pour les structures en raison de sa limite d'élasticité élevée, de sa bonne soudabilité et de son comportement prévisible en fatigue. Les ingénieurs choisissaient des aciers de construction ou faiblement alliés en fonction des charges admissibles et des conditions d'impact. Pour les applications industrielles courantes, l'acier au carbone revêtu de poudre offrait une protection adéquate contre la corrosion et l'abrasion. Lorsque la réduction du poids était un facteur important, les concepteurs envisageaient parfois l'aluminium, mais vérifiaient soigneusement la résistance au flambement et la conception des assemblages.
Les valeurs de capacité de charge reposaient sur des hypothèses de conception prudentes et des données d'essais. Les ingénieurs ont pris en compte les charges statiques les plus défavorables, les facteurs dynamiques liés au dépassement des seuils et les chocs occasionnels. Les coefficients de sécurité variaient généralement entre 1.5 et 3.0 par rapport à la capacité ultime, selon les normes internes et les exigences réglementaires. Les fabricants ont validé les valeurs nominales en soumettant des prototypes à des essais de charge jusqu'à au moins la capacité déclarée et en vérifiant la déformation permanente, l'intégrité des soudures et le bon fonctionnement du montage des roulettes.
Choix des roulettes, conditions du sol et stabilité
Le choix des roulettes influençait directement la résistance au roulement, la maniabilité et les vibrations transmises au tambour. Les concepteurs ont sélectionné le diamètre des roues, la largeur de la bande de roulement et le type de roulement en fonction de la planéité du sol, de l'espacement des joints et du niveau de débris. Pour les tambours lourds, des diamètres de roues proches de 75 à 125 mm réduisaient la résistance au roulement et facilitaient le passage au-dessus des joints de dilatation. Des bandes de roulement plus larges répartissaient les pressions de contact et limitaient les dommages localisés au sol, notamment sur le béton revêtu.
Le choix des matériaux des roues devait être adapté aux conditions du sol et à l'exposition aux produits chimiques. Les roues en polyoléfine ou en polyuréthane offraient une faible résistance au roulement sur le béton lisse et résistaient aux produits chimiques couramment utilisés en entrepôt. Les roues en caoutchouc offraient un meilleur amortissement sur les sols irréguliers, mais augmentaient la force de poussée et l'usure. Les roulettes pivotantes aux quatre coins optimisaient la maniabilité dans les allées étroites, tandis que les freins ou les bloqueurs directionnels (en option) amélioraient le contrôle en pente ou lors du chargement.
La stabilité dépendait de l'empattement, de la hauteur du centre de gravité du tambour et du positionnement des roulettes par rapport à l'empreinte au sol du tambour. Les modèles à profil bas maintenaient le tambour près du sol, réduisant ainsi les risques de renversement lors d'arrêts brusques ou de chocs latéraux. Les ingénieurs ont vérifié les seuils de basculement en comparant les moments de renversement dus aux forces latérales aux moments de rappel dus à l'empreinte au sol du chariot. Ils ont également pris en compte les effets dynamiques lors de virages serrés ou de passages sur des irrégularités du sol à grande vitesse.
Ergonomie, forces de poussée et sécurité de l'opérateur
La conception ergonomique visait à maintenir les efforts de poussée et de traction dans les limites des normes professionnelles reconnues. Les ingénieurs ont estimé les efforts nécessaires en fonction des coefficients de résistance au roulement des roulettes, de la masse du fût et des caractéristiques du sol. Sur des sols bien entretenus et avec des roulettes adaptées, les efforts de démarrage d'un chariot à fût de 450 kg restent dans les limites de sécurité pour la manutention manuelle par un seul opérateur. Les concepteurs ont minimisé le frottement en utilisant des roulements de précision et en assurant un alignement précis des roulettes.
La géométrie des poignées et l'interface opérateur influençaient la posture et le contrôle. Lorsque des poignées intégrées existaient, leur hauteur était positionnée entre 900 et 1 100 mm environ afin de maintenir les bras des opérateurs en position neutre. Des mouvements de poussée fluides et continus réduisaient les changements de direction brusques, sources d'efforts et de contraintes importants. Des surfaces antidérapantes et un accès dégagé autour du tambour diminuaient les risques de blessures aux pieds et de torsions inconfortables.
Des dispositifs de sécurité complétaient la conception ergonomique. Des freins ou des cales de roues permettaient de contrôler les mouvements sur les sols inclinés ou lors des opérations de chargement et de déchargement à proximité des rampes. Un étiquetage clair de la capacité de charge maximale et des restrictions liées à la pente informait les opérateurs des limites d'utilisation en toute sécurité. Des programmes de formation rappelaient les bonnes pratiques, comme le fait de pousser plutôt que de tirer lorsque cela était possible, et d'éviter les accélérations ou les décélérations brusques avec des fûts pleins.
Résistance à la corrosion et compatibilité chimique
La résistance à la corrosion est devenue essentielle dans les installations manipulant des produits chimiques, des huiles ou effectuant du stockage en extérieur. Les châssis en acier thermolaqué constituent une barrière durable contre l'humidité et les déversements accidentels, ralentissant ainsi la corrosion. Les ingénieurs ont défini l'épaisseur du revêtement et les conditions de cuisson afin d'obtenir une résistance prévisible aux chocs et à l'abrasion. Pour les environnements agressifs, ils ont évalué l'utilisation de transpalettes galvanisés ou en acier inoxydable pour une durée de vie accrue et une maintenance réduite.
Les matériaux des roulettes et des roues ont nécessité des vérifications de compatibilité rigoureuses avec les substances manipulées. Les roues en polyoléfine et en polyuréthane résistaient à une large gamme de produits chimiques industriels et de produits de nettoyage. Cependant, une exposition prolongée à des solvants puissants ou à des températures élevées pouvait dégrader certains polymères ; les concepteurs ont donc consulté des tableaux de résistance chimique lors de la sélection. Les composants métalliques, tels que les roulements et les fixations, requéraient parfois des aciers inoxydables ou un revêtement protecteur.
Les concepteurs ont également pris en compte les procédures de nettoyage et de décontamination. Des surfaces lisses et accessibles, sans crevasses profondes, ont simplifié le lavage et réduit l'accumulation de résidus. Des voies d'évacuation ont empêché la stagnation des liquides et la concentration d'agents corrosifs au niveau des soudures ou des joints. Lorsque les installations transportaient des matières dangereuses, les ingénieurs ont veillé à ce que le choix des matériaux soit conforme aux réglementations en vigueur en matière de sécurité et d'environnement, afin de garantir que les composants des chariots ne réagissent pas avec les substances transportées et ne les absorbent pas.
Pratiques de sélection, d'intégration et de maintenance
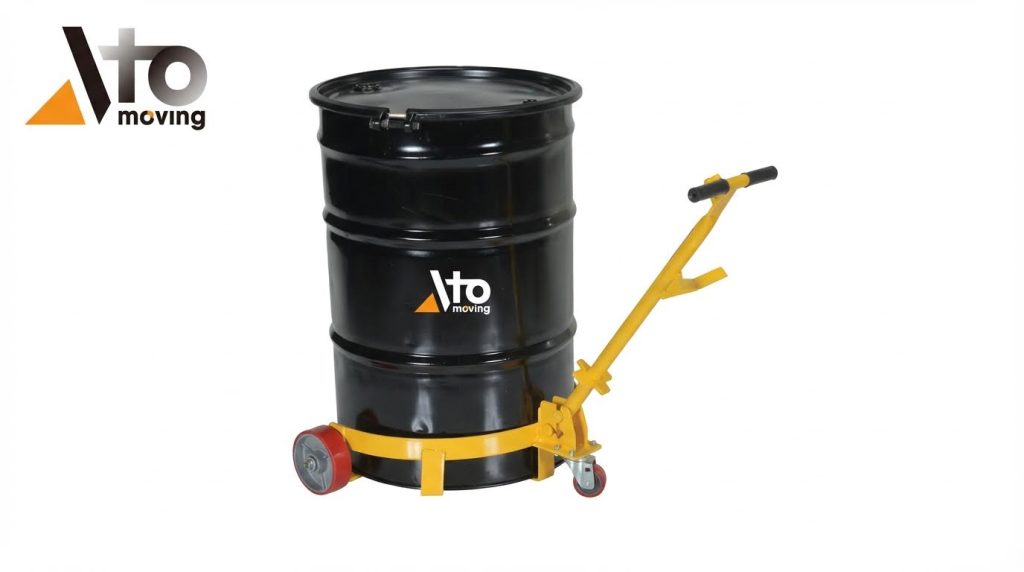
Les équipes d'ingénierie avaient besoin d'une approche structurée pour la spécification des chariots porte-fûts destinés aux installations industrielles. Une sélection, une intégration et une maintenance appropriées réduisaient les risques de blessures, préservaient la qualité des produits et garantissaient la continuité des opérations. Cette section se concentrait sur les critères d'ingénierie pour la sélection des modèles, l'interface avec les systèmes de manutention existants et les stratégies de maintenance tout au long du cycle de vie, incluant la documentation et la formation. Elle fournissait un cadre adaptable aux environnements de production chimique, agroalimentaire, pharmaceutique ou générale.
Choisir le bon chariot à tambour pour votre plante
La sélection a débuté par la définition des caractéristiques des fûts : matériau, diamètre, hauteur et masse maximale de remplissage. Les chariots industriels classiques supportent jusqu’à 450–500 kg ; les ingénieurs ont donc vérifié la masse maximale admissible des fûts, en tenant compte de la densité du liquide et des marges de débordement. La géométrie du châssis devait correspondre au diamètre du fût, par exemple environ 584 mm pour les fûts de 205 L, avec un support circonférentiel ou transversal complet afin d’éviter toute concentration de charges. Le type de roulettes dépendait de la nature du sol et du cycle d’utilisation ; les roulettes en polyuréthane ou en polyoléfine étaient adaptées au béton lisse et résistantes à l’usure, tandis que les diamètres plus importants réduisaient la résistance au roulement. Les installations manipulant des fûts de tailles différentes ou des fûts en plastique et en acier ont évalué des berceaux réglables ou des anneaux interchangeables afin de garantir la stabilité latérale sans jeu excessif.
Intégration des chariots aux convoyeurs et aux AGV
L'intégration aux convoyeurs et aux véhicules à guidage automatique (AGV) exigeait des hauteurs d'interface constantes et des centres de gravité prévisibles. Les ingénieurs comparaient la hauteur totale du chariot, souvent d'environ 165 mm, à la hauteur du haut des rouleaux du convoyeur afin de garantir un transfert sûr, sans impact ni chute. Les châssis à profil bas amélioraient la stabilité, mais devaient conserver une garde au sol suffisante pour les joints de dilatation et les irrégularités du sol. Lors du déplacement des chariots par les AGV ou les tracteurs, les points d'attelage, les barres de remorquage ou les dispositifs d'attelage devaient présenter une géométrie et une résistance définies, compatibles avec la masse et l'accélération maximales du train. Les usines ont également standardisé l'orientation des tambours et les voies de circulation afin que les chariots manuels, les convoyeurs et les AGV partagent des itinéraires dégagés, minimisant ainsi le trafic transversal et réduisant les risques de collision dans les allées étroites.
Inspection, maintenance préventive et registres
Les programmes de maintenance efficaces combinaient des contrôles quotidiens, des inspections périodiques et une documentation rigoureuse. Avant utilisation, les opérateurs vérifiaient la rotation des roulettes, s'assurant de leur libre rotation, de l'intégrité des bandes de roulement et du serrage des fixations, tout en inspectant le châssis afin de détecter toute déformation visible ou soudure fissurée. Des inspections hebdomadaires ou mensuelles plus approfondies permettaient de vérifier les roulements de pivotement des roulettes, les freins, les sangles et les dispositifs de retenue, et de confirmer que le chariot respectait toujours sa capacité de charge nominale. Les équipes de maintenance nettoyaient les châssis et les roulettes, enlevaient les débris et lubrifiaient les articulations mobiles avec des graisses compatibles pour prévenir la corrosion et le grippage. Les installations tenaient des registres de maintenance pour chaque chariot, consignant les dates d'inspection, les constatations, les réparations et les remplacements de composants, ce qui facilitait les audits, l'analyse du coût du cycle de vie et la planification des remplacements.
Conformité en matière de sécurité et formation des opérateurs
Le respect des règles de sécurité reposait sur l'utilisation des chariots conformément à la réglementation en vigueur en matière de sécurité au travail et aux normes internes de manutention. Les procédures définissaient la charge maximale admissible, les équipements de protection individuelle requis et les règles de manipulation des produits dangereux ou volatils afin de prévenir les déversements. Les formations portaient sur le chargement correct, le positionnement central des fûts dans le berceau et la vérification du bon enclenchement des systèmes de retenue (sangles ou pinces) avant tout déplacement. Les opérateurs ont appris les techniques de poussée appropriées, privilégiant la poussée à la traction, le maintien d'une visibilité optimale et le contrôle de la vitesse dans les pentes et les transitions. Des formations de recyclage et des évaluations périodiques garantissaient la conformité des pratiques aux procédures écrites, réduisant ainsi les risques de troubles musculo-squelettiques, de renversement et de non-conformité lors des inspections réglementaires.
Résumé et points pratiques à retenir pour les ingénieurs
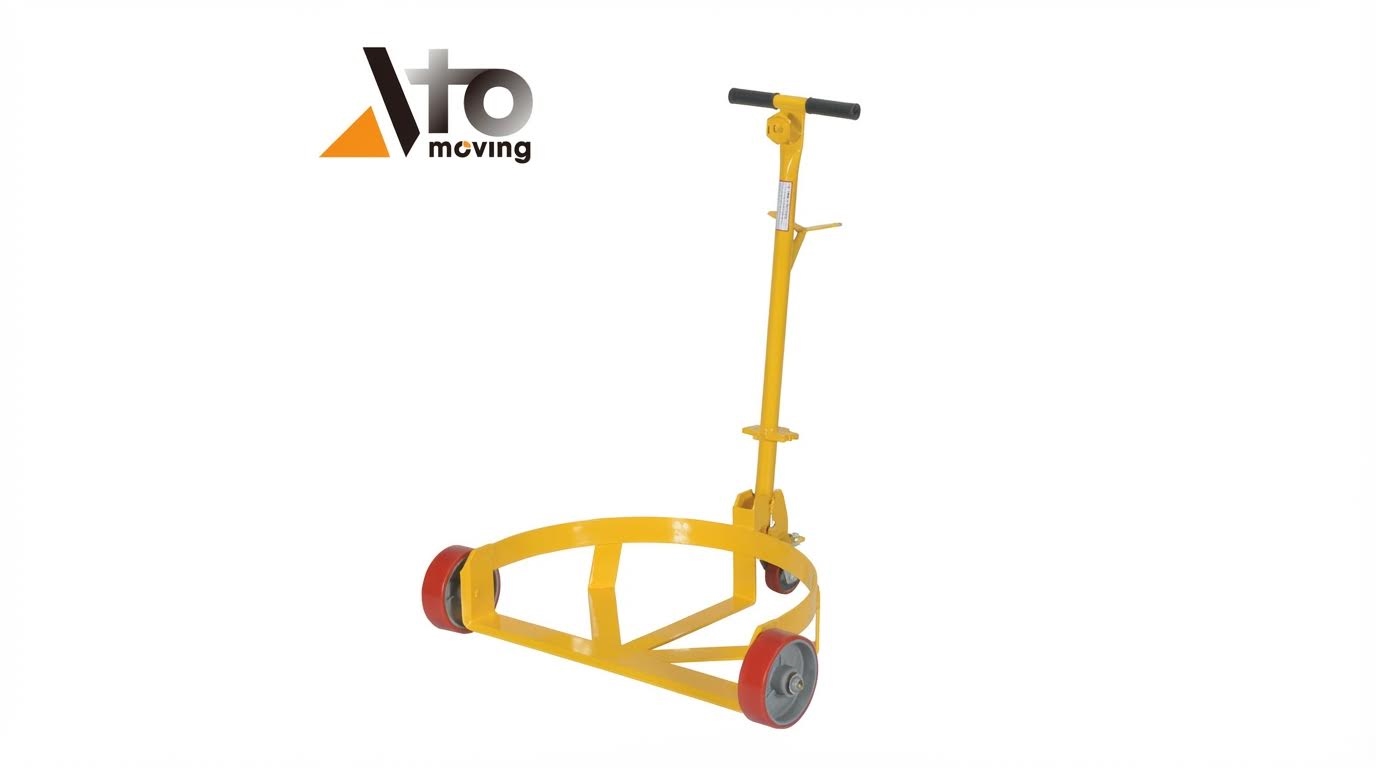
Les chariots porte-fûts ont joué un rôle crucial dans les installations industrielles en permettant le déplacement sûr et sans effort de lourds conteneurs cylindriques. Ces chariots, conçus avec soin, utilisaient des châssis en acier renforcé, des plateformes circulaires à profil bas et des roulettes pivotantes robustes pour assurer la stabilité des fûts lors des manœuvres dans des espaces restreints. Leur capacité typique atteignait 450 à 500 kg par fût, ce qui correspondait aux conteneurs courants de 110 et 205 litres utilisés dans les secteurs de la logistique, de la chimie et de la production.
Pour les équipes d'ingénierie, les principaux critères de conception et de sélection étaient la géométrie du châssis, le type de roulettes et la compatibilité avec les sols et les matériaux des fûts. La résistance à la corrosion et la compatibilité chimique étaient essentielles dans les industries chimiques, pharmaceutiques et agroalimentaires, où les revêtements et les matériaux choisis influaient sur la durée de vie et les risques de contamination. Les facteurs ergonomiques, tels que les forces de poussée requises et la conception des poignées, avaient un impact direct sur les risques musculo-squelettiques et le respect des consignes de sécurité au travail.
En pratique, les ingénieurs devaient spécifier les chariots en fonction de la taille des tambours, vérifier leur capacité de charge avec des marges de sécurité et configurer les roulettes en fonction de la rugosité, des pentes et des rayons de braquage des surfaces. L'intégration aux convoyeurs, aux véhicules à guidage automatique et aux aires de stockage nécessitait de prendre en compte la hauteur totale des chariots, leur rayon de braquage et les concepts de stationnement ou de préparation. Des programmes de maintenance préventive, comprenant des inspections documentées, la lubrification et le remplacement des pièces, permettaient d'optimiser la disponibilité, de prolonger la durée de vie des équipements et de réduire le taux d'incidents.
Pour l'avenir, les installations ont de plus en plus combiné les chariots à fûts classiques avec l'automatisation, des aides ergonomiques améliorées et un suivi de maintenance plus intelligent. Cependant, les fondamentaux sont restés inchangés : des châssis robustes, des roulettes appropriées et des programmes rigoureux d'inspection et de formation. Les ingénieurs qui ont considéré les chariots à fûts comme des dispositifs de manutention performants, et non comme de simples chariots, ont obtenu des opérations plus sûres, des coûts de cycle de vie réduits et un flux de matériaux plus fiable.