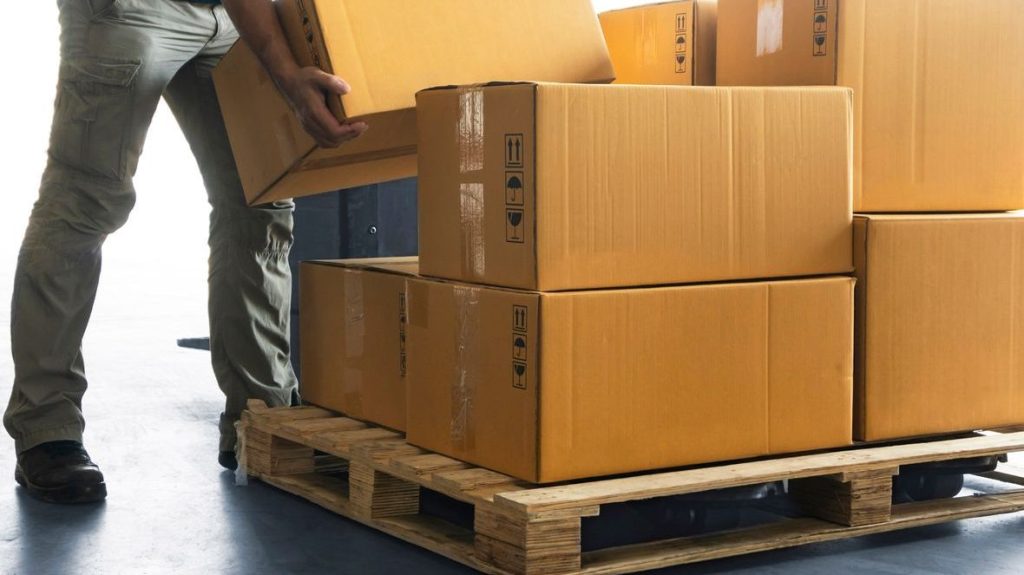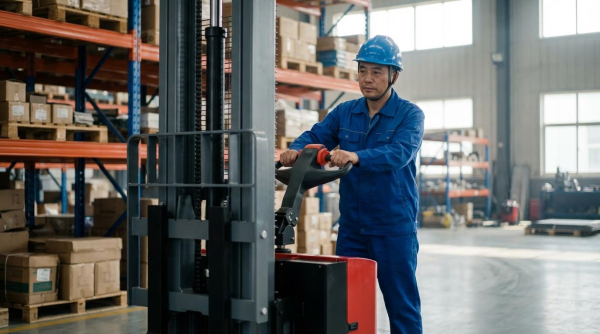
L'utilisation sûre et efficace des gerbeurs accompagnants dans les installations industrielles repose sur une formation rigoureuse, des procédures structurées et des pratiques de maintenance fiables. Cet article examine les principes de fonctionnement fondamentaux, les compétences requises par la réglementation, la tenue des registres et les fondements techniques de la stabilité et du contrôle de la charge des chariots élévateurs à conducteur accompagnant.
Le document détaillait ensuite les inspections préalables à l'utilisation, les exigences en matière d'EPI et les règles de conduite sécuritaire, notamment les limitations de pente, la gestion de la vitesse et la coordination du trafic dans les entrepôts à forte activité. Les sections suivantes traitaient des techniques de manutention des charges, de l'entretien des batteries, des vérifications hydrauliques et des freins, ainsi que des procédures d'entretien préventif et du diagnostic des pannes.
La dernière section a intégré ces thèmes dans une vision du cycle de vie, montrant comment des pratiques structurées de réduction des risques ont prolongé la durée de vie des équipements, amélioré leur disponibilité et soutenu une manutention de matériaux conforme et à haut débit à l'aide d'un gerbeur élévateur dans les opérations industrielles modernes.
Principes fondamentaux du fonctionnement d'un gerbeur à conducteur accompagnant
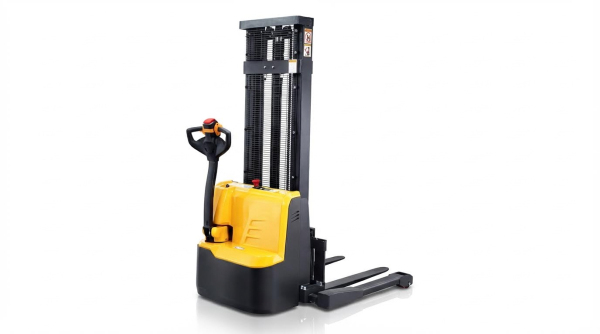
Les principes fondamentaux de l'utilisation des gerbeurs accompagnants dans les installations industrielles étaient axés sur la sécurité, la prévisibilité des performances et la conformité réglementaire. Les opérateurs appliquaient des procédures standardisées d'inspection, de déplacement et de manutention des charges afin de maîtriser les risques. Les installations intégraient ces chariots à conducteur accompagnant dans des systèmes de manutention plus vastes pour optimiser le débit et minimiser les dommages. Les sous-sections suivantes détaillaient les concepts fondamentaux qui sous-tendaient une utilisation sûre et efficace.
Les gerbeurs à conducteur accompagnant dans la manutention moderne
Les gerbeurs accompagnants, utilisés comme chariots élévateurs à conducteur accompagnant, permettaient de déplacer des charges palettisées dans des allées étroites et à proximité des lignes de production. Leur châssis compact et leur motorisation électrique autorisaient un positionnement précis sur les rayonnages grande hauteur ou les postes de travail, sans émissions polluantes. Ils étaient utilisés là où les chariots élévateurs à contrepoids classiques manquaient d'espace de manœuvre ou présentaient des risques excessifs pour les piétons. Parmi les applications typiques, on peut citer les zones de préparation de commandes, les zones de stockage tampon, les entrepôts de petites pièces et les zones d'alimentation des machines. Le choix du type de gerbeur adapté (à conducteur encadrant, à mât rétractable ou à contrepoids ) dépendait du type de palette, de la largeur des allées et de la hauteur de levage requise. Un équipement adapté à la tâche permettait de réduire les dommages aux produits, les encombrements et les temps de cycle.
Compétences, permis et dossiers des opérateurs
La compétence des opérateurs reposait sur une formation formelle couvrant les commandes de l'équipement, les principes de stabilité et les risques spécifiques au site. Les programmes de formation étaient généralement conformes aux normes telles que la CSA B335-15, la LSST et les réglementations ou directives en vigueur dans la juridiction concernée. Les cours combinaient théorie, identification des dangers et évaluations pratiques de conduite, les certificats étant généralement valides pendant environ un an avant renouvellement. Les gerbeurs à conducteur accompagnant étaient classés comme chariots élévateurs à conducteur accompagnant et ne nécessitaient souvent pas de permis national pour les travaux à haut risque, mais les employeurs devaient tout de même vérifier la compétence des opérateurs. Les entreprises conservaient les dossiers de formation, les résultats des évaluations et les listes d'autorisation afin de démontrer leur diligence raisonnable lors des audits ou des enquêtes sur les incidents. Des formations de recyclage étaient organisées après les incidents évités de justesse, les changements d'équipement ou les modifications de processus ayant modifié les profils de risque.
Stabilité, plaques de capacité et centres de charge
La sécurité d'utilisation reposait sur la compréhension de la relation entre la capacité nominale, le centre de gravité et la hauteur de levage. La plaque signalétique de chaque gerbeur accompagnant indiquait la masse maximale admissible pour des centres de gravité et des hauteurs de mât définis, en unités SI. Les opérateurs devaient lire cette plaque et la comparer au poids de la palette, à la géométrie de la charge et aux accessoires utilisés avant tout levage. Le dépassement de la capacité nominale ou l'extension du centre de gravité par des marchandises mal positionnées ou en surplomb réduisaient la marge de stabilité. La formation portait sur le concept du triangle de stabilité et sur l'influence de l'inclinaison du mât, de la pente et du freinage sur le centre de gravité combiné. Les opérateurs maintenaient les charges basses pendant le déplacement, respectaient les limites d'inclinaison du mât et évitaient les pentes latérales afin de garantir la stabilité.
Intégration des gerbeurs accompagnants à d'autres systèmes
Les installations industrielles ont intégré les transpalettes électriques à des flux de manutention plus vastes comprenant des convoyeurs, des rayonnages dynamiques et des systèmes de stockage automatisés. Des plans de circulation clairs définissaient les allées piétonnes, les points de passage et les règles d'interaction avec les chariots élévateurs autoportés ou les véhicules à guidage automatique. Les zones de stockage près des quais ou des cellules de production étaient dimensionnées pour permettre aux transpalettes électriques de manœuvrer sans bloquer les voies d'urgence ni les équipements fixes. Les données issues des dossiers de maintenance, des rapports d'incidents et des inventaires cycliques ont permis de prendre des décisions concernant la taille de la flotte, l'infrastructure de recharge et l'affectation des équipes. Lors de l'adoption de nouvelles technologies telles que les systèmes de gestion d'entrepôt ou la semi-automatisation, les procédures de circulation, d'affectation des tâches et de stationnement des transpalettes électriques ont été mises à jour. Cette approche systémique a permis de minimiser les encombrements, d'améliorer le débit et de garantir un niveau de sécurité constant sur l'ensemble du site.
Vérifications préopératoires, EPI et conduite sécuritaire
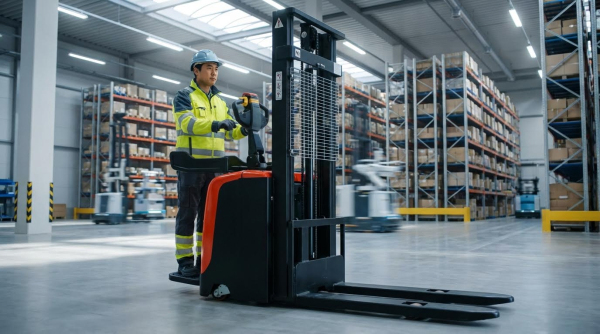
L'utilisation sécuritaire des transpalettes électriques dans les installations industrielles repose sur une préparation rigoureuse et une conduite maîtrisée. Cette section intègre la protection individuelle, les inspections systématiques et la gestion dynamique du trafic dans un cadre opérationnel unique. Elle relie les exigences réglementaires, les résultats de la formation et les règles pratiques du site afin de réduire les risques de collision, de basculement et de panne mécanique. L'accent est mis sur des procédures reproductibles que les superviseurs peuvent contrôler et que les opérateurs peuvent appliquer systématiquement d'un quart de travail à l'autre.
Équipements de protection individuelle obligatoires et zones de travail sécurisées pour les piétons
Les opérateurs et les piétons à proximité devaient porter des chaussures de sécurité à embout renforcé et semelles antidérapantes. Des gilets ou vestes haute visibilité amélioraient la visibilité dans les allées à fort trafic et les angles morts. Les installations ajoutaient des EPI spécifiques à la tâche, tels que casques, lunettes de sécurité, gants ou protections auditives, lorsque les charges en hauteur, les projections de particules ou le bruit dépassaient les seuils autorisés. Les superviseurs délimitaient des zones sécurisées pour les piétons à l'aide de marquages au sol, de barrières et de zones d'exclusion autour des zones de chargement, de recharge et des rayonnages haute densité. Une signalisation claire indiquait les zones interdites aux piétons pendant les opérations d'empilage, de maintenance des batteries et de manœuvres délicates. Ces mesures ont permis de réduire les risques de collision et d'assurer une interaction prévisible entre les transpalettes électriques et les piétons.
Liste de contrôle quotidienne d'inspection avant la prise de poste et avant utilisation
Avant chaque utilisation d'un gerbeur élévateur, les opérateurs effectuaient une inspection documentée avant la prise de poste . Ils consultaient les entrées précédentes du registre, puis procédaient à une inspection visuelle complète pour détecter les fuites, les dommages structurels, les fixations desserrées ou les fourches déformées. La vérification portait notamment sur l'état des pneus (recherche de coupures ou d'usure excessive), la libre rotation des roues et des roulettes, ainsi que la bonne fixation des protections. Les opérateurs testaient les commandes, les fonctions de déplacement et de levage, les avertisseurs sonores, l'arrêt d'urgence et le freinage dans une zone dégagée. Ils vérifiaient l'état de charge de la batterie, l'état des câbles, des connecteurs et le niveau d'électrolyte, le cas échéant. Le contrôle des fluides comprenait le niveau d'huile hydraulique et la vérification de l'étanchéité des flexibles et raccords visibles. Tout bruit anormal, vibration ou délai de réponse des commandes nécessitait un signalement immédiat et la mise hors service de l'appareil jusqu'à son inspection par un technicien qualifié.
Règles de sécurité pour le démarrage, les déplacements, les virages et le stationnement
Avant la mise en marche, les opérateurs s'assuraient que la zone était dégagée, les fourches abaissées et le timon en position de fonctionnement correcte. Ils sélectionnaient lentement le mode de déplacement et la direction appropriés, en vérifiant l'accélération progressive et le freinage prévisible. Pendant le déplacement, ils maintenaient une visibilité dégagée, les fourches basses et adaptaient leur vitesse à l'état de la chaussée et à la densité du trafic. À l'approche des intersections et des entrées, ils réduisaient leur vitesse, actionnaient l'avertisseur sonore et cédaient le passage aux piétons. Les virages serrés à grande vitesse, les freinages brusques et la marche arrière par faible visibilité étaient interdits. Pour le stationnement, ils abaissaient complètement les fourches, mettaient le timon au point mort, coupaient l'alimentation et serraient le frein de stationnement, mécanique ou électrique. Le stationnement était interdit à proximité des véhicules d'incendie, des sorties, des voies d'urgence et sur les pentes, sauf si des dispositifs de blocage des roues et de coupure du circuit étaient en place.
Exploitation des pentes, limitations de vitesse et contrôle de la circulation
Sur les sites industriels, les pentes maximales autorisées étaient définies, interdisant généralement la circulation des engins chargés sur des pentes supérieures à 7° environ. Sur les pentes autorisées, les opérateurs maintenaient la charge chargée autant que possible et évitaient de tourner. Les limitations de vitesse étaient fixées en fonction de l'état du sol, de la largeur des allées et de la densité du trafic, avec des seuils plus bas dans les zones à forte fréquentation piétonne ou les espaces confinés. Les superviseurs mettaient en place des sens uniques dans les allées étroites, marquaient les intersections sans visibilité et imposaient l'utilisation du klaxon aux passages piétons. Les distances de sécurité entre les transpalettes électriques et les autres chariots élévateurs minimisaient les collisions par l'arrière et permettaient un arrêt contrôlé. Les plans de gestion du trafic intégraient la signalisation, les rétroviseurs, le marquage au sol et les règles de procédure dans des normes de conduite sécuritaires spécifiques au site, renforcées par les programmes de formation et vérifiées par des audits.
Manutention des charges, batteries et routines d'entretien
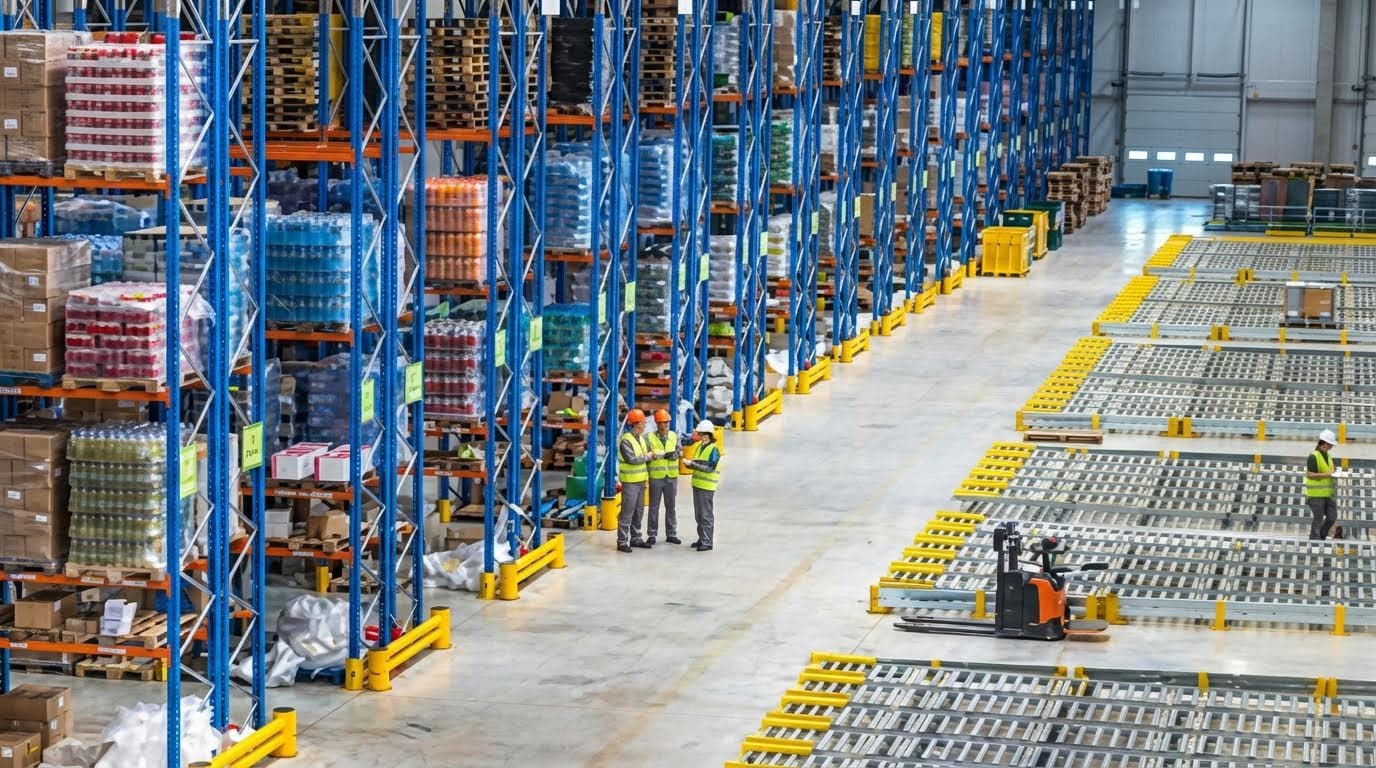
Le bon fonctionnement des transpalettes électriques dans les installations industrielles repose sur une manutention rigoureuse des charges, une gestion efficace des batteries et une maintenance structurée. Ces éléments influent directement sur la fréquence des incidents, la durée de vie des composants et la disponibilité des équipements. Une approche systématique de l'évaluation, de l'exploitation et de l'inspection permet aux installations de maîtriser les risques et le coût total de possession. Les sous-sections suivantes détaillent les méthodes pratiques et les principaux contrôles techniques pour une utilisation quotidienne.
Évaluation de la charge, positionnement des fourches et empilage
Les opérateurs ont d'abord évalué le poids de la charge par rapport à la capacité nominale indiquée sur la plaque signalétique du gerbeur, au niveau du centre de charge spécifié. Ils ont vérifié que la charge était compacte, stable et correctement emballée, les petits objets ou les articles non fixés étant maintenus dans des conteneurs pour éviter toute chute. Les fourches devaient être entièrement insérées sous la palette, espacées uniformément et réglées à la même hauteur afin d'éviter toute torsion du mât. Les opérateurs ont centré la charge latéralement sur les fourches et maintenu le chariot incliné vers l'arrière dans la limite admissible pour assurer sa stabilité.
Lors des déplacements, les opérateurs ont maintenu la hauteur des fourches entre 300 et 400 millimètres du sol sur les surfaces planes. Ils ont évité les changements de direction brusques, les freinages violents et les virages serrés avec des charges levées, réduisant ainsi le risque de basculement. Lors du gerbage, ils se sont arrêtés face au rayonnage, ont levé la charge jusqu'au niveau cible, puis ont avancé lentement avant de la reposer. Ils ont veillé à respecter les dégagements autour des montants et des structures aériennes et ont évité de pousser les rayonnages ou d'autres palettes avec les fourches.
Le déchargement s'effectuait en sens inverse : les opérateurs soulevaient légèrement la grue pour dégager le passage, la ramenaient en marche arrière, puis la redescendaient à la hauteur de transport avant le déplacement. Sur les sols irréguliers ou en pente, ils minimisaient la hauteur de levage et réduisaient la vitesse afin de préserver la stabilité. Ils ne dépassaient jamais la capacité nominale, même pour les déplacements courts, et signalaient immédiatement toute instabilité, tout levage irrégulier ou tout bruit inhabituel du mât.
Pratiques de charge, de remplacement et d'entretien des batteries
Les gerbeurs électriques à conducteur accompagnant nécessitaient des batteries compatibles avec la tension et la capacité du chargeur afin d'éviter la surchauffe et de prolonger leur durée de vie. Les opérateurs évitaient les décharges profondes et rechargeaient généralement la batterie lorsque les indicateurs de charge approchaient le seuil minimal recommandé. Avant la recharge, ils stationnaient le gerbeur dans une zone de recharge prévue à cet effet, abaissaient les fourches, coupaient l'alimentation et actionnaient les freins. Ils branchaient et débranchaient le chargeur hors tension, puis rangeaient le câble d'alimentation pour éviter tout risque de chute.
L'entretien courant des batteries comprenait l'inspection des boîtiers pour détecter d'éventuelles fissures, la vérification de l'état des bornes (absence de corrosion) et le nettoyage des surfaces de contact. Pour les batteries au plomb-acide à électrolyte liquide, les opérateurs vérifiaient le niveau d'électrolyte après la charge et effectuaient l'appoint d'eau purifiée si nécessaire. Ils contrôlaient la densité de l'électrolyte conformément aux recommandations du fabricant afin d'évaluer la qualité de la charge et l'état de la batterie. Une ventilation adéquate dans les zones de charge permettait de contrôler l'accumulation d'hydrogène et de respecter les normes de sécurité.
Les procédures de remplacement utilisaient des dispositifs mécaniques appropriés ou des systèmes de remplacement spécialement conçus pour éviter les blessures liées à la manutention manuelle. Les opérateurs portaient des lunettes de protection, des gants résistants aux produits chimiques et des chaussures de sécurité lorsqu'ils travaillaient à proximité des batteries. Ils les fixaient mécaniquement et électriquement avant de remettre le gerbeur en service. Tout signe de surchauffe, d'odeur anormale ou de chute de tension rapide entraînait la mise hors service et une inspection technique.
Procédures d'inspection des systèmes hydrauliques, de freinage et de pneumatiques
Les systèmes hydrauliques nécessitaient un contrôle visuel quotidien de l'étanchéité des flexibles, raccords, vérins et du réservoir. Les opérateurs vérifiaient le niveau d'huile dans le réservoir à l'aide de voyants ou de jauges et effectuaient l'appoint avec de l'huile hydraulique filtrée de la qualité spécifiée. Ils adaptaient le volume d'huile à la hauteur du mât requise, par exemple environ 5 litres pour 2.5 mètres et jusqu'à 6 litres pour 3.5 mètres. La présence de mousse, de décoloration ou de particules métalliques dans l'huile indiquait une contamination ou une usure interne et nécessitait l'intervention d'un technicien.
Les contrôles des freins comprenaient des tests fonctionnels des freins de service et de stationnement à basse vitesse dans une zone dégagée. Les opérateurs ont vérifié que le mouvement du volant dans les zones de freinage produisait la résistance ou le clic attendu. Le personnel de maintenance a mesuré les jeux de freinage dans les plages spécifiées, par exemple de 0.2 à 0.8 millimètre, et a nettoyé l'huile ou la poussière des composants de direction et de freinage. Toute distance de freinage excessive, tout tirage d'un côté ou toute sensation anormale à la pédale ou au volant a fait l'objet d'un signalement immédiat.
L'inspection des pneumatiques s'est concentrée sur l'usure de la bande de roulement, les coupures, les méplats et les débris incrustés susceptibles d'affecter la traction et la stabilité. Les opérateurs ont vérifié que le diamètre des pneumatiques restait dans les limites de tolérance sur chaque essieu afin d'éviter une répartition inégale de la charge. Les pneumatiques endommagés ou fortement usés ont été remplacés plutôt que réparés lorsque leur intégrité structurelle était incertaine. Des pneumatiques propres et en bon état, ainsi que des systèmes hydrauliques et de freinage performants, ont permis de garantir une tenue de route prévisible et de réduire les risques de collision.
Maintenance préventive, pannes et dépannage
Les installations ont mis en œuvre des programmes de maintenance préventive à plusieurs niveaux, basés sur les heures de fonctionnement et les recommandations du fabricant. Les contrôles quotidiens avant la prise de poste portaient sur les fuites, les dommages visibles, les commandes, les indicateurs, l'avertisseur sonore et le fonctionnement de l'arrêt d'urgence, ainsi que sur les tests de base des mécanismes de déplacement et de levage. Les tâches hebdomadaires comprenaient souvent le nettoyage des batteries, la vérification du niveau et de la densité de l'électrolyte, et le polissage des surfaces des contacteurs. Des inspections mensuelles et trimestrielles, réalisées par des techniciens qualifiés, vérifiaient la conformité du groupe motopropulseur, des mécanismes de levage, des chaînes, des systèmes électriques et des dispositifs de sécurité aux spécifications.
Les révisions semestrielles ou majeures impliquaient un démontage partiel, la mesure de l'usure des fourches, des chaînes et des composants de freinage, ainsi que le remplacement des pièces défectueuses. Les inspecteurs examinaient les carnets de bord des opérateurs, les dossiers de formation et les rapports d'incidents afin de corréler les constats techniques avec les schémas d'utilisation. Les pannes courantes, telles que l'impossibilité de lever ou de déplacer la machine, étaient attribuées à des causes comme des fusibles grillés, une tension de batterie faible, des filtres hydrauliques obstrués ou des soupapes de décharge mal réglées. Des arbres de dépannage standardisés permettaient aux techniciens d'identifier efficacement les problèmes.
Les opérateurs surveillaient les bruits inhabituels, les vibrations, les ralentissements et les irrégularités de levage et les signalaient sans entreprendre de réparations complexes. Ils entreposaient les gerbeurs élévateurs dans des zones propres et sèches afin de limiter la corrosion et les courants de fuite. La maintenance préventive systématique a permis de réduire les temps d'arrêt imprévus, de prolonger la durée de vie des composants et de garantir la conformité aux normes de sécurité et réglementaires.
Résumé : Réduction des risques et optimisation du cycle de vie
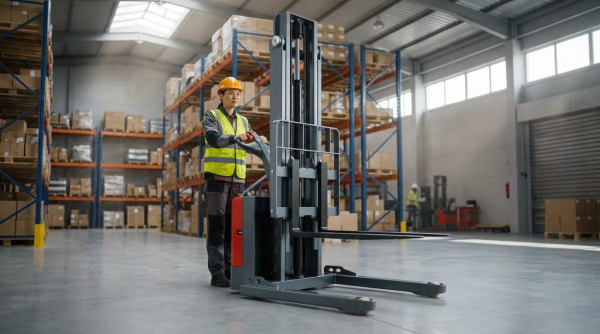
L'exploitation sûre et efficace des gerbeurs à conducteur accompagnant repose sur trois piliers : des opérateurs formés, des procédures rigoureuses et une maintenance structurée. Les installations qui intègrent ces éléments à leurs pratiques quotidiennes réduisent les taux d'incidents, les temps d'arrêt imprévus et les dommages aux produits. La réduction des risques commence par une formation formelle des opérateurs, conforme aux normes telles que la norme CSA B335-15 et aux réglementations pertinentes en matière de santé et de sécurité au travail. La documentation des compétences, les formations de recyclage et la tenue à jour des dossiers de permis et de formation garantissent que seul le personnel autorisé utilise l'équipement.
La maîtrise des risques opérationnels reposait sur des inspections systématiques avant utilisation, le port d'EPI adaptés et le respect des limitations de vitesse, des pentes et du code de la route. Des zones piétonnes clairement délimitées, l'utilisation du klaxon aux angles morts et l'interdiction des virages à grande vitesse et des freinages brusques minimisaient les risques de collision et de basculement. Le risque lié à la charge diminuait lorsque les opérateurs respectaient les plaques de capacité, les centres de charge et les limites de hauteur, maintenaient les fourches basses pendant le déplacement et stabilisaient les objets petits ou instables avant de les soulever. Une insertion correcte des fourches et une inclinaison adéquate du mât, associées à un empilage contrôlé sur les rayonnages, protégeaient à la fois les structures et les stocks.
L'optimisation du cycle de vie a nécessité un programme de maintenance préventive combinant des contrôles quotidiens à des inspections hebdomadaires, mensuelles, trimestrielles et semestrielles réalisées par des techniciens qualifiés. La surveillance systématique des niveaux d'huile hydraulique, du jeu des freins, de l'état de la batterie et de l'usure des pneus a permis de prolonger la durée de vie des composants et de préserver les performances. La détection précoce des anomalies, telles qu'un levage irrégulier, un fonctionnement lent ou un bruit anormal, a limité les dommages secondaires et réduit les coûts de réparation.
Dans les installations industrielles, les gerbeurs élévateurs sont de plus en plus intégrés à des systèmes de gestion de flotte et de sécurité plus vastes, incluant des journaux d'inspection numériques et des données d'utilisation télématiques. Ces outils permettent une planification de la maintenance basée sur les données et des formations ciblées en fonction des incidents récurrents. Les entreprises qui ont su allier les avancées technologiques à des principes fondamentaux rigoureux en matière de formation, d'inspection et de conformité aux normes ont bénéficié d'un coût total de possession inférieur et d'une flotte de gerbeurs à batterie plus sûre et plus fiable sur toute leur durée de vie.