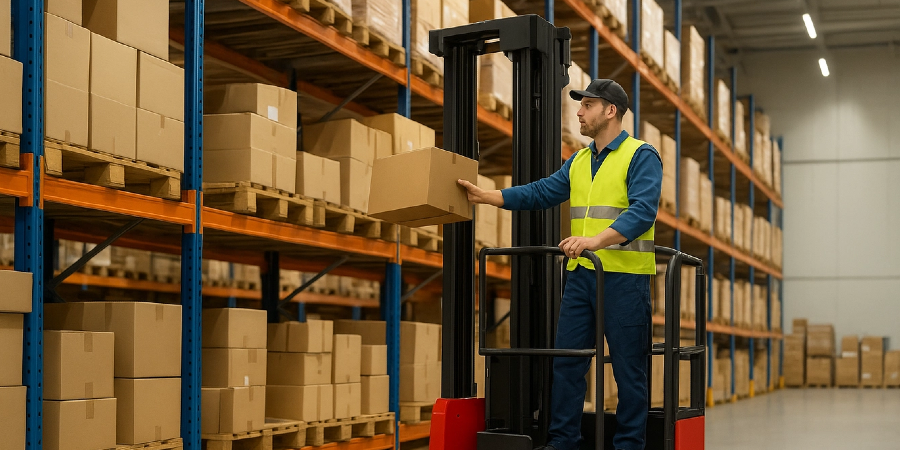
Les technologies de préparation de commandes ont évolué, passant de la simple lecture de codes-barres à des systèmes robotisés, pilotés par les données et basés sur l'approche « produit vers l'opérateur », qui réduisent les erreurs, les temps de déplacement et les coûts de main-d'œuvre. Ce guide explique comment les solutions modernes influencent la précision, le débit, la sécurité et le retour sur investissement à long terme, afin de vous aider à concevoir une opération de préparation de commandes adaptée aux enjeux futurs.
Évolution du balayage RF à la capture intelligente de données
L'évolution des technologies de préparation de commandes passe de la simple lecture de codes-barres par radiofréquence à la capture intelligente de données reliant les personnes, les produits et les systèmes en temps réel. L'objectif : une précision accrue, des préparations plus rapides et des opérations plus sûres et moins coûteuses.
Dans cette section, nous passons en revue les technologies RF, vocales, pick-to-light et RFID, puis nous montrons comment elles s'intègrent aux WMS et à l'IoT pour une préparation de commandes adaptée aux technologies futures.
Principes de base du balayage RF, de la voix et du système de préparation de commandes par voyants lumineux
La lecture RF, la reconnaissance vocale et le système de préparation de commandes par voyants lumineux constituent les couches technologiques fondamentales de la préparation de commandes qui guident les préparateurs, confirment chaque action et réduisent le temps de déplacement et de recherche.
Chaque méthode modifie la façon dont les informations circulent entre le WMS et l'opérateur, ce qui a un impact direct sur le temps de trajet, les taux d'erreur et les besoins en formation.
- Lecture de codes-barres RF : Terminaux portables avec scanners 1D/2D – Confirme l'emplacement et l'article à chaque prélèvement afin de réduire les erreurs de prélèvement.
- Sélection des prises de vue guidée par la voix : Le casque et le microphone transmettent des instructions verbales – Permet de garder les mains et les yeux libres, améliorant ainsi l'ergonomie et la sécurité dans les allées fréquentées.
- Pick-to-light : Éclairage et affichage sur les façades des racks – Indique visuellement la référence exacte et la quantité, idéal pour les petits articles à forte rotation.
- Bornes RF sur camions : Appareils montés sur transpalettes ou préparateurs de commandes – Idéal pour la préparation de commandes de caisses et de palettes sur de longues distances.
- Flux de travail hybrides : RF plus voix ou lumière – Permet d'adapter la méthode à la vitesse, à la valeur et à la sensibilité aux erreurs des références produits.
Quand utiliser la radiofréquence, la voix ou le système de sélection par lumière ?
Utilisez la radiofréquence (RF) lorsque vous avez besoin d'un routage flexible et d'informations détaillées à l'écran. Utilisez la commande vocale dans les zones réfrigérées ou faiblement éclairées où les écrans s'embuent ou présentent des reflets. Utilisez le système de préparation de commandes par voyants lumineux pour les flux de cartons denses ou les rayonnages avec des références à rotation rapide où chaque seconde et chaque erreur de préparation comptent.
💡 Note du technicien de terrain : Dans les allées étroites de 2.5 à 3.0 m, les unités vocales ou RF compactes réduisent les risques de collision avec les rayonnages. Les scanners de type pistolet, plus volumineux, sont souvent heurtés, ce qui entraîne un désalignement et des réparations coûteuses.
Précision et visibilité en temps réel grâce à la technologie RFID
La technologie RFID transforme la préparation de commandes, passant d'une confirmation point par point à une visibilité continue et en temps réel des articles, des emplacements et des actifs dans l'ensemble de l'entrepôt.
Au lieu de scanner chaque code-barres, les lecteurs détectent automatiquement les articles étiquetés, ce qui modifie la physique du temps nécessaire au comptage, à la sélection et au contrôle.
- Identification des entrées en temps réel : Des lecteurs fixes situés aux quais de réception identifient les envois étiquetés et mettent à jour instantanément l'inventaire. Élimine les scans manuels de codes-barres et réduit les erreurs de réception. Réception RFID en temps réel
- Suggestions de rangement astucieuses : Les données RFID et d'agencement permettent d'identifier les emplacements vides et de proposer des emplacements de rangement. Réduit le temps de recherche et augmente la densité de stockage dans les grilles de rayonnage au niveau millimétrique. optimisation du stockage RFID
- Confirmation de sélection : Les lecteurs RFID portables ou montés sur véhicule confirment que l'article prélevé correspond à la ligne de commande. Réduit les erreurs de sélection sans nécessiter de visibilité directe avec le code-barres. précision de prélèvement RFID
- Comptage rapide des stocks : Le personnel parcourt les allées pendant que les lecteurs repèrent des centaines d'étiquettes à la fois. Les audits qui prenaient auparavant trois jours peuvent désormais être réalisés en quelques heures, réduisant ainsi les temps d'arrêt. Comptage des stocks RFID
- Vérification du point d'expédition : Les portiques RFID situés aux quais de départ vérifient automatiquement les quantités et les références – Détecte les erreurs de chargement avant le départ du camion, évitant ainsi des retours coûteux. vérification d'expédition RFID
- Suivi des actifs: Étiquettes sur les palettes, les chariots élévateurs, les outils et les conteneurs – Améliore l'utilisation et réduit les pertes d'équipements de manutention de grande valeur. Suivi des actifs RFID
- Optimisation du trajet : La localisation en temps réel des articles et des travailleurs alimente des algorithmes qui raccourcissent les trajets à pied – Particulièrement performant dans les grandes installations de plus de 20 000 m². Optimisation des itinéraires RFID
- Sensibilité environnementale : La température, l'humidité et la géométrie des rayonnages affectent les performances de lecture – Nécessite un étalonnage et un entretien réguliers pour garantir une précision stable. besoins d'étalonnage RFID
| Fonction | Méthode traditionnelle | Avec RFID | Impact opérationnel |
|---|---|---|---|
| Réception | Lecture manuelle des codes-barres par palette/carton | Identification automatique via les lecteurs de la station d'accueil | Débit de quai plus élevé et moins d'erreurs de réception |
| Comptage de cycle | numérisation article par article ou bac par bac | Les comptages de passages ont permis de capturer des centaines d'étiquettes | Audits en quelques heures au lieu de plusieurs jours, temps d'arrêt réduit |
| Vérification de sélection | Scanner le code-barres par ligne | Le lecteur valide les articles étiquetés dans la zone | Confirmation plus rapide, moins d'erreurs de sélection |
| Vérification d'expédition | vérification manuelle du chargement | Le portail vérifie tous les éléments étiquetés à la sortie. | Empêche les erreurs d'expédition avant le départ du camion |
💡 Note à l'attention du technicien : Dans les entrepôts frigorifiques à des températures inférieures à 0 °C, la condensation et les rayonnages métalliques peuvent perturber le fonctionnement de certaines antennes RFID. Il est impératif de prévoir des zones de test et un budget pour des lecteurs supplémentaires ou un blindage, plutôt que de se fier uniquement aux portées de lecture théoriques.
Intégration des technologies RF et RFID avec les systèmes de gestion d'entrepôt (WMS) et l'Internet des objets (IoT)
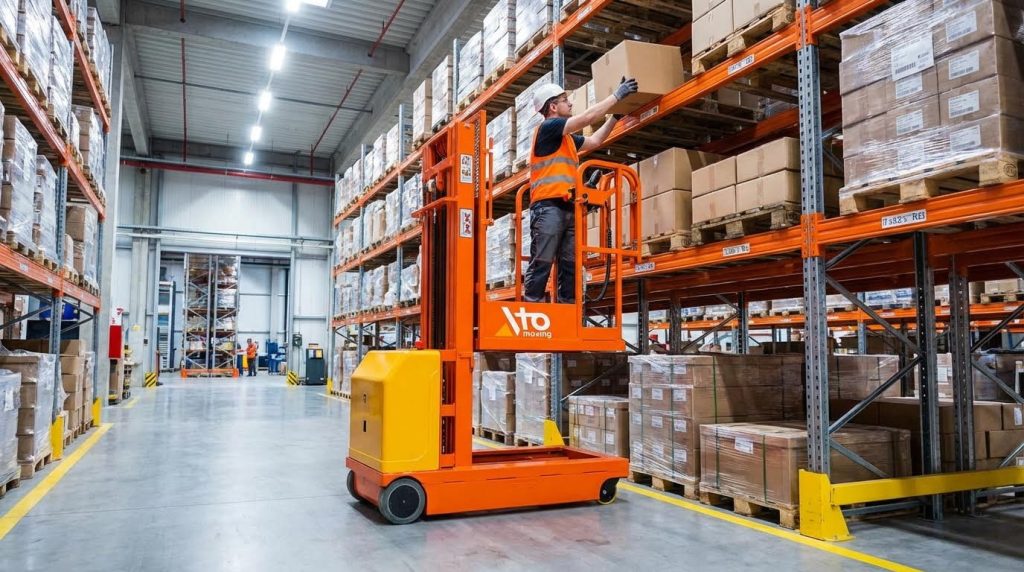
L'intégration des technologies RF et RFID avec les systèmes WMS et l'IoT transforme les appareils individuels en une pile technologique coordonnée de préparation de commandes qui prend en charge les décisions en temps réel, la traçabilité et l'automatisation.
La valeur provient moins de l'étiquette ou du scanner lui-même que de la manière dont ses données sont intégrées aux couches de planification, d'exécution et d'analyse.
- Intégration WMS : Les événements RF et RFID mettent à jour en temps réel l'inventaire, les tâches et les exceptions – Permet aux préparateurs de commandes de toujours voir les stocks et leurs emplacements actuels.
- Connectivité IoT : Lecteurs, capteurs et chariots élévateurs transmettent des données à des plateformes cloud – Permet l'optimisation dynamique des itinéraires et la gestion des congestions.
- Traçabilité de la blockchain : Les événements RFID peuvent être inscrits sur la blockchain – Améliore la lutte contre la contrefaçon et l'historique complet des produits. RFID, IoT et blockchain
- Commande des équipements automatisés : La lecture en temps réel des étiquettes peut déclencher des convoyeurs, des trieuses ou des robots mobiles autonomes (AMR). Aligner la préparation de commandes par l'homme et la robotique sur une même infrastructure de données.
- Gestion des exceptions: Les lectures manquées, les échecs d'étiquetage ou les conflits de localisation génèrent des alertes WMS – Les superviseurs interviennent avant que les erreurs n'affectent le client.
- Analyse des coûts et du retour sur investissement : Les balises, les lecteurs, les intergiciels et l'intégration engendrent des coûts initiaux supplémentaires. Les avantages se traduisent par une réduction des coûts de main-d'œuvre, une diminution des erreurs et une meilleure utilisation de l'espace. coûts de mise en œuvre de la RFID
Questions clés à poser à votre équipe d'ingénierie concernant l'intégration
Comment les événements RF et RFID seront-ils intégrés aux transactions WMS ? Quel délai est acceptable entre une lecture et la mise à jour de l’inventaire (secondes ou minutes) ? Quelles zones nécessitent réellement la RFID, et où la lecture RF est-elle suffisante ? Comment testerez-vous la précision de lecture autour des rayonnages métalliques et des portes de quai avant le déploiement complet ?
💡 Note de l'ingénieur terrain : Considérez la technologie RF et RFID comme une infrastructure, au même titre que l'électricité ou le Wi-Fi. Si vous sous-dimensionnez la couverture réseau ou la densité de lecteurs pour économiser quelques milliers d'euros, vous perdrez souvent bien plus par la suite en raison d'erreurs de sélection, de stocks fantômes et de frais d'intervention des techniciens.
Systèmes d'acheminement des marchandises vers l'opérateur et préparation de commandes robotisée
Les systèmes « marchandise-personne » et la préparation de commandes robotisée permettent de libérer les allées pour le personnel et placent l'automatisation au cœur de la technologie de préparation des commandes, ce qui améliore le débit, la précision et la sécurité tout en réduisant le temps de déplacement et l'encombrement au sol.
Dans cette section, nous associons les types de systèmes G2P, les plateformes robotiques et les méthodes de navigation à des indicateurs d'ingénierie concrets tels que le nombre de prélèvements par heure, la disponibilité et la charge de maintenance, afin que vous puissiez spécifier le niveau d'automatisation adapté à votre installation.
Types de systèmes G2P et indicateurs de performance de débit
Les systèmes Goods-to-person (G2P) amènent des bacs, des plateaux ou des palettes à un poste de prélèvement fixe, ce qui augmente considérablement les taux de prélèvement et réduit le temps de marche perdu dans la technologie de préparation de commandes.
Les différents modèles G2P (navettes, carrousels, systèmes basés sur des AMR, AS/RS à mini-charges) partagent tous un objectif : maintenir les opérateurs dans une zone ergonomique tandis que l'automatisation gère le transport horizontal et vertical.
| Méthode de cueillette | Taux de prise en charge typique (lignes/heure) | Taux de précision | Impact sur la productivité du travail | Impact opérationnel |
|---|---|---|---|---|
| Cueillette manuelle | 50-100 | ≈95–98 % signalé pour les systèmes manuels | Baseline | Distance de marche élevée, limite le débit dans les grands entrepôts. |
| Station G2P standard | 200–400 + | Jusqu’à 99.9 % avec des instructions automatisées | 2 à 3 fois plus de commandes par heure de travail | Permet de garantir des livraisons rapides et de gérer les pics de volume. |
| Cellule de prélèvement automatisée | 400–800 + | Taux d'erreur <0.5% pour les systèmes avancés | Remplace 2 à 4 préparateurs de commandes manuels par cellule | Adapté aux ensembles de références stables et à volume élevé. |
Les solutions G2P bien conçues réduisent généralement le temps de déplacement de 40 à 70 %, ce qui se traduit par des gains de productivité de 200 à 300 %, les opérateurs se concentrant sur la préparation des commandes plutôt que sur les déplacements. Des études de cas documentées ont démontré une augmentation de 2 à 3 fois du nombre de commandes traitées par heure après la mise en place d'une solution G2P.
- Stockage vertical haute densité : Les systèmes G2P et AS/RS exploitent la hauteur, réduisant souvent la surface au sol requise de 20 à 40 %. libère de l'espace pour des opérations à valeur ajoutée ou reporte l'agrandissement du bâtiment.
- Postes de préparation de commandes ergonomiques : Les sacs fourre-tout arrivent à hauteur de la taille aux épaules – Il réduit les efforts pour se pencher et s'étirer, diminuant ainsi la fatigue et le risque de blessure.
- Travail standardisé : Chaque station exécute une séquence répétable – simplifie la formation et stabilise le takt time.
Comment G2P prend en charge différents profils d'entrepôt
Pour le e-commerce avec un grand nombre de références, les systèmes G2P à navette ou AMR gèrent de nombreuses petites lignes par commande. Pour le B2B ou les pièces détachées, les mini-grues ou les modules de levage vertical prennent en charge les références plus lourdes et à rotation plus lente, avec une densité de stockage élevée. La solution optimale dépend du nombre de lignes par commande, du nombre de références et de la demande aux heures de pointe.
💡 Note de l'ingénieur terrain : Lors de la modélisation du débit G2P, il est impératif de réduire les cadences de prélèvement de catalogue de 10 à 20 % afin de tenir compte des aléas du terrain tels que les dommages aux cartons, les erreurs de placement des références et les micro-pauses des opérateurs. Cela permet d'obtenir une capacité théorique réaliste et non optimiste.
Robotique, robots mobiles autonomes, véhicules à guidage automatique et navigation SLAM
Les systèmes robotisés, les AMR et les AGV ajoutent une mobilité flexible et définie par logiciel à la technologie de préparation de commandes, utilisant des capteurs et la navigation SLAM pour déplacer les marchandises en toute sécurité sans convoyeurs ni rails fixes.
Ces plateformes amènent soit les racks/bacs aux personnes (G2P robotisé), soit effectuent une préparation de commandes entièrement robotisée à l'aide de bras et de vision, avec un logiciel de gestion de flotte optimisant chaque mètre de déplacement.
| Type de robot | Navigation / Guidage | Rôle central dans la sélection | Indicateurs clés | Meilleur pour… |
|---|---|---|---|---|
| AGV | Chemins fixes (ruban adhésif, réflecteurs) | Déplace les palettes/racks le long d'itinéraires prédéfinis | Répétabilité élevée ; flexibilité d'itinéraire limitée | Des flux simples et stables (par exemple, le transport de palettes entre les zones). |
| AMR | Capteurs embarqués + SLAM | Transport dynamique en bacs/chariots et G2P | Réduction de 30 à 40 % de la distance parcourue grâce au routage par IA dans les systèmes de gestion de flotte | Sites industriels désaffectés avec des aménagements variables et des pics saisonniers. |
| Camion autonome de préparation de commandes | SLAM à base de laser | Automatise la préparation de commandes nécessitant un opérateur ou de niveau inférieur | Précision de positionnement ≈±10 mm par rapport aux pouces pour les humains | Rayonnages grande hauteur ou à allées étroites où la précision est essentielle. |
| Cellule de prélèvement à bras robotisé | Cellule fixe ; guidage visuel | Sélection de pièces dans des bacs ou des conteneurs | 400 à 800+ sélections/heure avec un taux d'erreur inférieur à 0.5 % dans les systèmes de référence | Références produits à volume élevé et répétitives avec un emballage stable. |
- Navigation SLAM : Des robots construisent une carte en direct à partir de données laser ou de caméra – évite les réflecteurs coûteux et permet des modifications progressives de l'agencement.
- Gestion de flotte par IA : Les algorithmes attribuent les missions et équilibrent les files d'attente – réduit les déplacements à vide de 30 à 40 % et lisse les pics de charge.
- Gestion des obstacles : La détection multizone ralentit, redirige ou arrête les robots – réduit le risque de collision avec les personnes et les équipements.
Les systèmes autonomes de préparation de commandes peuvent fonctionner 20 à 22 heures par jour, bien au-delà des 6 à 7 heures réellement productives qu'un opérateur humain atteint généralement par poste, tout en maintenant une précision de positionnement au millimètre près. Des déploiements documentés ont également démontré une réduction de 70 à 90 % des incidents de manutention une fois que les systèmes autonomes ont pris en charge les déplacements répétitifs.
Aperçu des coûts et du retour sur investissement pour la préparation de commandes robotisée
Le déploiement de robots de préparation de commandes en entrepôt coûtait généralement de plusieurs centaines de milliers à plusieurs millions de dollars américains, selon le nombre de robots et le niveau d'intégration. Les opérations à fort volume atteignaient souvent le seuil de rentabilité en 18 à 36 mois, tandis que les sites de vente directe aux consommateurs l'atteignaient généralement en 2 à 4 ans grâce aux économies de main-d'œuvre et à la réduction des erreurs. Les analyses indépendantes du retour sur investissement ont souligné l'importance d'inclure les frais de maintenance et de logiciels dans le coût total de possession.
💡 Note de l'ingénieur terrain : Pour les AMR utilisant la technologie SLAM, évitez les montants de rack très réfléchissants et les grandes surfaces vitrées à proximité des axes de déplacement principaux. Ils créent des « fantômes » laser qui perturbent la localisation ; de simples protections mates ou bornes permettent souvent de stabiliser considérablement la navigation.
Ingénierie de la sécurité, de la disponibilité et de la maintenance
La sécurité, la disponibilité et la facilité d'entretien déterminent si la technologie avancée de préparation de commandes tient réellement ses promesses de retour sur investissement sur une durée de vie de 5 à 10 ans ; elles doivent donc être intégrées dès la phase de conception.
Les systèmes modernes de préparation de commandes automatisée et G2P combinent fiabilité mécanique, résilience logicielle et détection de sécurité multicouche pour assurer un fonctionnement 24h/24 et 7j/7 avec des temps d'arrêt prévisibles.
| Dimension | Opérations manuelles | Systèmes automatisés / robotisés | Leçons à retenir en ingénierie |
|---|---|---|---|
| Incidents de sécurité | Taux d'incidents plus élevés dus à la fatigue, à la distraction et à une mauvaise ergonomie | Réduction des incidents de 70 à 90 % après automatisation dans des projets documentés | La détection par zone et le contrôle de la vitesse permettent d'atténuer les erreurs humaines. |
| Durée d'exécution par jour | ≈6 à 7 heures productives par opérateur | 20 à 22 heures par jour avec des pauses de recharge planifiées pour les systèmes autonomes | Permet de gérer les quarts de nuit et les pics d'activité sans effectif supplémentaire. |
| Modèle de maintenance | Réactif ; dépend des rapports des opérateurs | Contrôles préventifs trimestriels à annuels pour les systèmes de stockage et de récupération automatisés (AS/RS) et les robots plus les mises à jour logicielles continues | Budget pour la maintenance mécanique et le cycle de vie des logiciels. |
- Zones de sécurité à plusieurs niveaux : Les capteurs à longue portée ralentissent les robots, ceux à moyenne portée réduisent leur vitesse et ceux à champ proche déclenchent un arrêt d'urgence. protège les piétons sans ralentir la circulation.
- Stratégie relative aux pièces de rechange : Stockage sur site des composants critiques (capteurs, courroies, roues, batteries) – évite les interruptions de service de plusieurs jours en attendant les livraisons.
- Indicateurs clés de performance (KPI) : Nombre de sélections par heure de travail, nombre de commandes par poste et par heure, et nombre de plateaux par heure – Fournir un système d'alerte précoce lorsque des problèmes mécaniques ou logiciels commencent à réduire la capacité.
Modèles de maintenance typiques pour G2P et les robots
Les grues et navettes AS/RS nécessitaient généralement des visites de maintenance mécanique trimestrielles ou semestrielles, axées sur les entraînements, les rails et les contrôles de sécurité. Les robots mobiles autonomes (AMR) requéraient moins d'interventions mécaniques, mais dépendaient de l'état de leurs batteries et de mises à jour logicielles fréquentes. Les ingénieurs intégraient ces tâches dans le calcul du coût total de possession afin d'éviter de sous-estimer les dépenses sur l'ensemble du cycle de vie. Les recommandations du secteur préconisaient de prendre en compte les temps d'arrêt planifiés et non planifiés lors de la modélisation du retour sur investissement.
💡 Note de l'ingénieur terrain : Sur les sites G2P à haut débit, le goulot d'étranglement se déplace souvent des robots vers les postes de prélèvement manuels. Prévoyez une capacité tampon d'au moins 10 à 15 % dans les postes et les zones de stockage afin qu'une absence d'opérateur ou un blocage de la goulotte n'immobilise pas toute une flotte de robots.
Par exemple, un transpalette manuel peut améliorer considérablement l'efficacité des opérations manuelles. De plus, l'utilisation d'un chariot à fûts peut optimiser la sécurité et la productivité de la manutention.
Concevoir et sélectionner la solution de cueillette appropriée
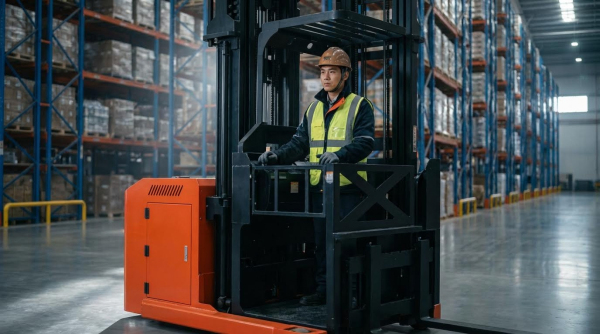
Concevoir la solution technologique de préparation de commandes adaptée implique d'adapter l'agencement, la densité de stockage et le niveau d'automatisation à votre profil SKU, à vos modèles de commandes et à la réalité de la main-d'œuvre, tout en prouvant le coût total de possession, le retour sur investissement et l'évolutivité à long terme.
L’objectif n’est pas « l’automatisation maximale », mais la meilleure adéquation technique : des trajets les plus courts, un rendement maximal par heure de travail et des systèmes sûrs et faciles à entretenir qui restent financièrement viables sur 5 à 10 ans.
Modélisation de l'agencement, de la densité de stockage et du temps de trajet
La modélisation de l'agencement, de la densité de stockage et du temps de déplacement définit la vitesse à laquelle les opérateurs ou les robots peuvent se déplacer dans l'entrepôt et le rendement réel de chaque mètre carré d'espace au sol et vertical.
Les technologies modernes de préparation de commandes combinent la conception de l'agencement avec les données des WMS et des RFID afin de réduire les déplacements à vide, d'augmenter les cadences de préparation et de prendre en charge les futures phases d'automatisation.
| Facteur de conception | Options/gammes typiques | Mesure clé | Impact opérationnel |
|---|---|---|---|
| Choisissez la longueur du chemin par commande | 50 à 400 m selon la configuration et le dosage | Temps de trajet par commande | Des trajets plus courts augmentent directement le nombre de prises par heure et réduisent la fatigue. |
| Utilisation de la hauteur de stockage | Jusqu'à 10 à 15 m avec des systèmes à grande hauteur ou G2P | Lignes/m² | Une densité plus élevée réduit l'emprise au sol et le loyer, mais nécessite un meilleur agencement et un meilleur équipement. |
| Partage de voyage manuel vs G2P | Les déplacements des travailleurs ont été réduits de 40 à 70 % dans les systèmes G2P. selon les benchmarks G2P | Sélections par heure de travail | L'élimination des déplacements est le principal levier d'amélioration de la productivité. |
| capacité de sélection | Manuel : 50 à 100 coupes/h ; G2P : 200 à plus de 400 coupes/h rapporté dans des études de cas | Prises/h par station | Définit le nombre de stations nécessaires en fonction du volume de vos commandes et des pics d'activité. |
| stratégie de consolidation des commandes | Préparation de commandes par zone, par lot ou par flux de commandes individuelles | Touches par commande | Un bon zonage et un regroupement adéquat réduisent les déplacements à pied, mais augmentent la complexité du tri. |
| Optimisation du routage | Itinéraires statiques et dynamiques utilisant des données de géolocalisation en temps réel à partir de systèmes compatibles RFID | Secondes par ligne | Le routage dynamique réduit les allers-retours, notamment dans les grands entrepôts. |
La localisation et la visibilité des stocks grâce à la technologie RFID permettent aux ingénieurs d'agencement de placer les articles à rotation rapide près des zones de préparation et d'emballage, et les articles à rotation lente en hauteur ou en profondeur, tout en assurant une localisation instantanée. La localisation en temps réel permet également une optimisation dynamique des itinéraires : les préparateurs de commandes ou les robots mobiles autonomes (AMR) suivent ainsi le chemin le plus court en fonction de l'évolution de la demande au cours de leur poste. Un système de gestion d'entrepôt (WMS) compatible RFID peut optimiser les itinéraires et confirmer la conformité des articles lors de la préparation , ce qui permet de concevoir des zones plus denses sans créer de labyrinthe.
- Insertion par vitesse : Placez les A-movers dans la zone dorée (hauteur de médiator d'environ 800 à 1 600 mm) – Optimise la vitesse ergonomique et réduit les blessures liées au fait de se pencher ou de tendre le bras.
- Déplacement vertical versus déplacement horizontal : Concentrez vos déplacements verticaux dans les remontées mécaniques, les navettes ou le G2P – La manutention verticale manuelle au-dessus de 2 000 mm ralentit les opérateurs et augmente les risques.
- Allées dédiées ou partagées : Séparer les allées de prélèvement rapide des allées de réapprovisionnement – Réduit les embouteillages et les arrêts imprévus autour des robots mobiles autonomes ou des chariots élévateurs.
- Stockage dynamique utilisant la RFID : Laissez le système suggérer des emplacements vides optimaux pour les marchandises entrantes basé sur les données de balise et de mise en page - Permet de maintenir des distances de déplacement réduites malgré les changements de profil.
- Simulation du temps de trajet : Modèles de visites guidées à différents volumes de commandes – Permet d'éviter le sous-dimensionnement des stations de prélèvement et des flottes de robots mobiles autonomes (AMR) lorsque les volumes augmentent.
Comment évaluer rapidement votre configuration actuelle
Parcourez une commande type à plusieurs lignes à l'aide d'un odomètre ou d'une application de mesure de distance. Enregistrez la distance totale (en mètres) et le temps. Divisez le nombre de lignes par le temps en minutes pour obtenir le nombre de prélèvements par minute. Simulez ensuite une réduction des déplacements de 40 à 70 % (plage G2P) afin d'estimer les gains potentiels liés à une modification de l'agencement ou à l'adoption d'une technologie de préparation de commandes « produits vers personne ».
💡 Note de l'ingénieur terrain : Lorsque vous densifiez le stockage et réduisez les allées pour gagner de la surface, vérifiez systématiquement les rayons de braquage et la largeur des allées transversales, tant pour les chariots élévateurs manuels que pour les robots mobiles autonomes (AMR). Une largeur libre inférieure à 3 000 mm environ aux intersections principales engendre des embouteillages aux heures de pointe, ce qui compromet le taux de prélèvement théorique prévu.
Coût total de possession (TCO), retour sur investissement (ROI) et évolutivité des projets d'automatisation
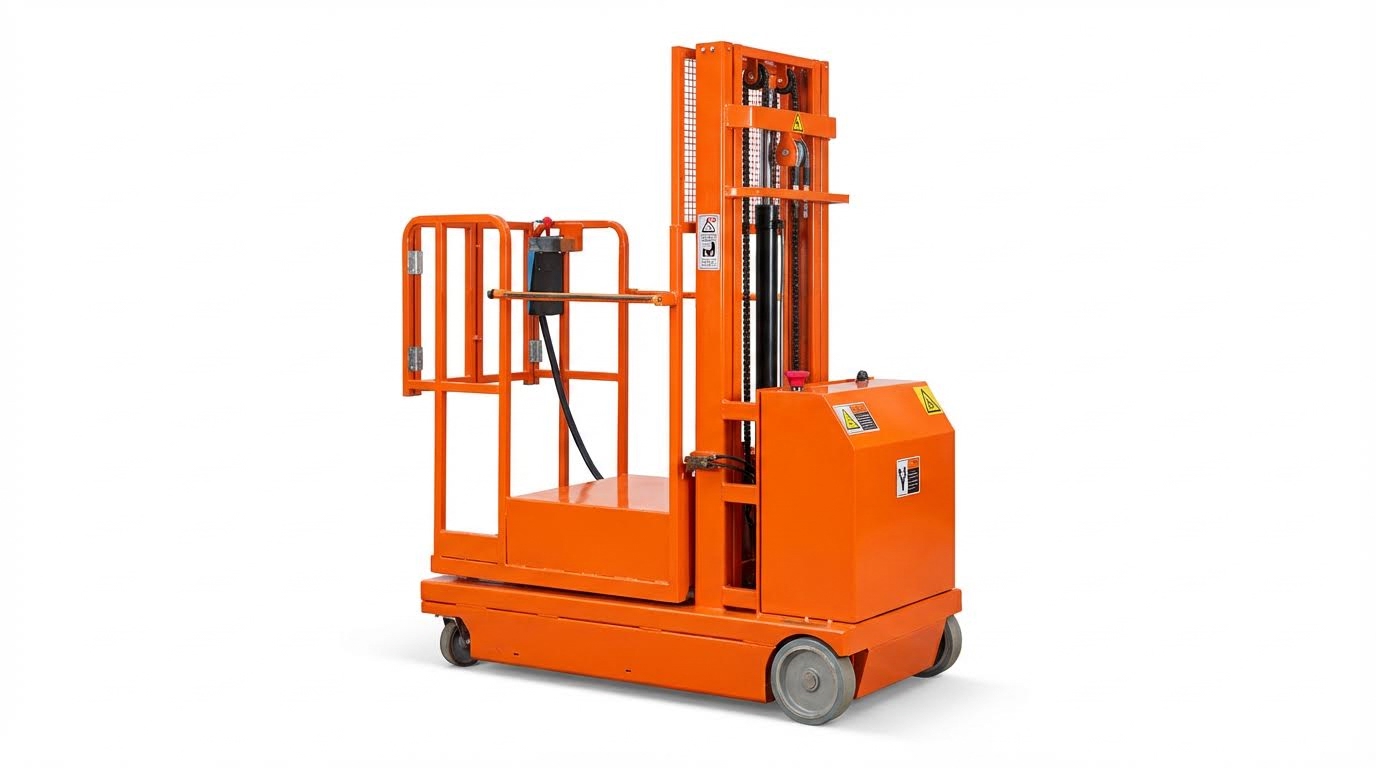
L'analyse du coût total de possession (TCO), du retour sur investissement (ROI) et de l'évolutivité garantit que la technologie de préparation de commandes choisie améliore non seulement les performances actuelles, mais permet également de rentabiliser son coût et de s'adapter à l'évolution de votre activité et de votre gamme de produits.
Une décision d'ingénierie judicieuse met en balance les coûts des équipements, des logiciels, de la maintenance et des économies de main-d'œuvre avec des améliorations réalistes du débit et de la précision, et non avec les valeurs maximales annoncées dans les brochures.
| Élément coût/bénéfice | Ce qu'il comprend | Plage typique / Référence | Meilleur pour… |
|---|---|---|---|
| CAPEX d'équipement initial | Rayonnages, convoyeurs, navettes, AMR/AGV, robots, portiques RFID, lecteurs, étiquettes | Des centaines de milliers, voire des millions d'euros, pour les systèmes robotiques selon l'échelle | Sites à fort volume d'activité où les économies de main-d'œuvre et la réduction de l'espace sont importantes. |
| Logiciels et intégration | Intégration WMS, WES et RF/RFID, interfaces avec les plateformes ERP et IoT | Souvent 10 à 25 % du budget total du projet | Opérations nécessitant une visibilité en temps réel et une logique de routage avancée. |
| Maintenance et service | Pièces détachées, interventions de techniciens, assistance logicielle, étalonnage | AS/RS : visites trimestrielles ou semestrielles ; robots : plus de logiciels, moins de mécanique d'après les données de maintenance G2P | Des systèmes qui doivent fonctionner quasiment 24h/24 et 7j/7 avec des interruptions planifiées. |
| gain de productivité du travail | Plus de récoltes par heure de travail, moins de personnel par quart de travail | La G2P et la robotique peuvent améliorer la productivité de 200 à 300 %. vs manuel | Sites où les coûts de main-d'œuvre sont élevés ou qui connaissent des pénuries de main-d'œuvre chroniques. |
| Amélioration de la précision | Moins d'erreurs de préparation, de retours et de réexpéditions | Les systèmes automatisés G2P et robotisés atteignent une précision de 99.9 % par rapport à 95–98 % manuel | Opérations assorties de pénalités élevées en cas d'erreur ou de SLA stricts. |
| Disponibilité du système | Disponibilité des équipements 24h/24 | Les systèmes automatisés bien conçus peuvent fonctionner 24h/24 et 7j/7 avec des contrôles préventifs annuels. dans certains cas | Plateformes de commerce électronique à fort volume ou centres logistiques 3PL avec des périodes de pointe. |
| Retour sur investissement | Il est temps de récupérer l'investissement grâce aux économies et à la marge supplémentaire. | Délai typique de 18 à 36 mois pour la préparation de commandes automatisée et les robots dans de nombreuses études de cas, 2 à 5 ans pour certains projets G2P en fonction de l'étendue | Sites affichant des volumes de commandes stables ou en croissance et des contrats à long terme. |
L'infrastructure RFID engendre des coûts supplémentaires (étiquettes, lecteurs, étalonnage), mais elle réduit le temps de comptage et les erreurs sur l'ensemble de la chaîne de traitement des commandes. Les comptages RFID qui prenaient auparavant trois jours peuvent désormais être effectués en quelques heures , et la vérification des expéditions aux quais de chargement évite les réclamations coûteuses.
- Inclure les coûts complets du cycle de vie : Ajouter l'énergie, la maintenance, les abonnements logiciels et l'étalonnage RFID périodique à votre TCO - Permet d'éviter les dépenses d'exploitation « imprévues » qui réduisent le retour sur investissement.
- Modéliser plusieurs scénarios de volume : Calculer le retour sur investissement au volume actuel, à +30 % et à +60 %. Garantit que le système reste fonctionnel lorsque l'activité se développe ou que la haute saison arrive.
- Vérifier la modularité : Privilégiez les robots mobiles autonomes (AMR), les modules G2P et les rayonnages extensibles par blocs de 5 à 10 m. Permet d'augmenter la capacité sans interrompre l'activité du bâtiment.
- Valider les gains de précision : Comparez votre taux d'erreur de base avec les valeurs de référence à 99.9 % pour G2P et les robots. pour évaluer précisément la réduction des rendements - Souvent, cela justifie à lui seul une grande partie du projet.
- Stratégie de maintenance sous contrainte : Confirmer le stock de pièces détachées, la disponibilité des techniciens et les périodes d'indisponibilité prévues – C’est la disponibilité réelle, et non théorique, qui génère les revenus et le respect des SLA.
Liste de contrôle simple du retour sur investissement pour un projet de préparation de commandes
1) Relevez les données actuelles de prélèvement par heure de travail, le taux d'erreur et la surface utilisée (en m²). 2) Utilisez les données de référence publiées pour les technologies cibles (par exemple, 200 à 400 prélèvements/h pour G2P, précision de 99.9 %). 3) Quantifiez les économies réalisées grâce à la réduction de la main-d'œuvre, la diminution des retours et la réduction de l'empreinte au sol. 4) Intégrez les coûts réalistes de maintenance et de logiciels. 5) Calculez le retour sur investissement en mois et vérifiez qu'il s'inscrit dans votre horizon stratégique (souvent inférieur à 36 mois).
💡 Note de l'ingénieur terrain : Les systèmes les plus évolutifs que j'ai vus ont débuté par une automatisation « légère » (scan RF et RFID aux quais et dans les allées principales), laissant l'espace physique, la puissance et la capacité réseau réservés à l'intégration ultérieure de la livraison directe ou de robots. Surdimensionner dès le départ vous enferme dans un concept unique ; concevoir des scénarios d'évolution clairs permet à votre technologie de préparation de commandes d'évoluer au rythme de votre activité, au lieu de s'y opposer.
Réflexions finales sur les systèmes de préparation de commandes adaptés à l'avenir
La technologie de préparation de commandes englobe désormais l'ensemble du processus, de la capture de données RF et RFID aux systèmes G2P (produit vers personne) et aux flottes robotisées. Les solutions retenues considèrent l'ensemble du processus comme un système intégré, et non comme un assemblage de dispositifs. Les technologies RF, vocales, lumineuses et RFID garantissent la précision des stocks et guident chaque déplacement. Les systèmes G2P et la robotique exploitent ensuite ces données fiables pour optimiser la productivité, réduire les déplacements et minimiser les risques.
Les équipes d'ingénierie doivent trouver un équilibre entre trois facteurs : l'agencement et les temps de déplacement, le niveau d'automatisation et le coût du cycle de vie. Des trajets plus courts, des zones ergonomiques optimales et un placement intelligent des équipements permettent des gains rapides, même avant l'arrivée des robots. Les systèmes G2P, les AMR et les cellules robotisées augmentent ensuite la capacité et la disponibilité, mais leur rentabilité dépend de la prise en compte des coûts logiciels, de maintenance et de pièces détachées dès le départ.
La voie la plus sûre est l'adoption progressive. Commencez par une infrastructure RF robuste, une RFID ciblée et une architecture qui réserve l'espace, l'alimentation et le réseau nécessaires à une automatisation ultérieure. Intégrez ensuite la technologie G2P et les robots là où les volumes, les coûts de main-d'œuvre et les pénalités liées aux erreurs le justifient. Cette approche permet à votre exploitation de passer des chariots et outils manuels d'Atomoving à une automatisation avancée sans interruption, tout en maîtrisant parfaitement la sécurité, la disponibilité et le retour sur investissement.
Questions fréquemment posées
Qu'est-ce que la préparation de commandes dans les opérations d'entrepôt ?
La préparation de commandes consiste à sélectionner les articles stockés dans un entrepôt afin de répondre aux commandes des clients. L'objectif est d'assembler avec précision les articles demandés tout en optimisant l'efficacité pour satisfaire la demande dans les délais impartis. Ce processus est considéré comme l'épine dorsale des opérations d'entrepôt. Guide des opérations d'entrepôt
Quelle technologie est couramment utilisée dans l'entreposage pour améliorer l'efficacité de la préparation de commandes ?
La préparation de commandes vocale est une méthode sans papier et mains libres qui utilise des instructions vocales pour guider les employés dans le prélèvement des produits à des emplacements précis de l'entrepôt. Cela améliore la précision et accélère le processus de préparation. Les systèmes de gestion d'entrepôt (WMS) sont une autre technologie couramment utilisée, qui améliore la visibilité, la précision et la productivité globale. Avantages de la préparation de commandes vocale | Conseils pour une meilleure efficacité en entrepôt
Comment les technologies de pointe peuvent-elles améliorer l'efficacité des entrepôts ?
Les technologies de pointe telles que l'automatisation, la robotique et les outils de planification de la chaîne d'approvisionnement peuvent considérablement améliorer l'efficacité des entrepôts. Ces technologies optimisent la visibilité, la précision, la rapidité et la productivité globale, permettant ainsi aux entrepôts de répondre plus efficacement aux demandes des clients. Stratégies d'optimisation de l'efficacité des entrepôts