L'automazione del prelievo degli ordini in magazzino è diventata la leva fondamentale per aumentare la produttività, la densità di stoccaggio e la precisione senza dover semplicemente aumentare il personale o lo spazio a disposizione. Questo articolo illustra le principali architetture di prelievo, come progettare layout ad alta densità e come dimensionare i sistemi in base ai picchi di domanda e al costo del ciclo di vita. Vedrete come soluzioni quali griglie "merce-a-persona", moduli di prelievo statici o dinamici e progetti basati su sistemi ASRS (Automated Sales Reduction System) possano offrire una capacità di stoccaggio di gran lunga superiore rispetto ai layout tradizionali, consentendo al contempo un prelievo rapido ed ergonomico. L'obiettivo è fornire a ingegneri e responsabili operativi una visione pratica a livello di sistema, in modo che possano specificare, confrontare e giustificare la soluzione di prelievo ordini più adatta alle proprie esigenze.
Architetture e scelte di progettazione per il prelievo degli ordini principali
Confronto dei flussi P2G, G2P, R2G e G2R
Questi quattro flussi definiscono come persone, robot e inventario interagiscono nel prelievo automatizzato degli ordini in magazzino. Il flusso Person-to-Goods (P2G) mantiene lo stoccaggio statico mentre gli operatori si spostano o lavorano con robot follow-me, offrendo bassi investimenti e un'elevata flessibilità di layout, ma con tempi di spostamento e quota di manodopera maggiori. Il flusso Goods-to-Person (G2P) utilizza navette, griglie o ASRS per portare contenitori o cartoni a postazioni ergonomiche, riducendo gli spostamenti e aumentando la densità di stoccaggio fino a 2-3 volte rispetto ai layout convenzionali, poiché i corridoi scompaiono. Gli ASRS basati su griglia con robot aumentano anche la precisione automatizzando il prelievo dei prodotti . Il flusso Robot-to-Goods (R2G) invia robot di prelievo mobili negli scaffali esistenti, il che è interessante per i siti brownfield e per le operazioni notturne o di punta, ma è limitato dalla visione, dalla presa e dalla complessità di accesso agli scaffali. Il flusso Goods-to-Robot (G2R) combina ASRS o nastri trasportatori con il prelievo robotizzato in celle fisse; Elimina la maggior parte del lavoro diretto dalla fase di prelievo ed è particolarmente efficace per il prelievo di singoli articoli e, sempre più spesso, di ogni singolo articolo, grazie al miglioramento della visione artificiale. In pratica, il prelievo automatizzato ad alte prestazioni degli ordini in magazzino spesso combina P2G o R2G per una maggiore flessibilità con G2P o G2R per i centri di prelievo densi e ad alta produttività.
Moduli di selezione statici vs dinamici nella progettazione di sistemi
I moduli di prelievo statici utilizzano scaffalature fisse, sistemi di scaffalatura a flusso e soppalchi. Hanno costi iniziali inferiori e ridotte esigenze di energia e manutenzione, ma gli operatori devono spostarsi per raggiungere i prodotti, quindi sono adatti a una domanda costante e ad assortimenti stabili. I moduli di prelievo dinamici integrano nastri trasportatori, navette, scaffalature mobili o sistemi di stoccaggio automatizzati (ASRS) per movimentare inventario o contenitori, massimizzando l'utilizzo del volume e consentendo uno stoccaggio ad altissima densità, raggiungendo talvolta una capacità di stoccaggio più che tripla rispetto ai layout tradizionali se combinati con sistemi automatizzati. I concetti "parti al prelevatore" hanno dimostrato velocità di prelievo degli ordini di circa 1000 righe all'ora per persona, da 8 a 15 volte superiori rispetto agli approcci manuali . Questo rende i moduli dinamici ideali per magazzini automatizzati con elevato numero di SKU e volumi elevati, dove la distanza di spostamento rappresenta il principale spreco. Il compromesso consiste in maggiori investimenti (capex), una manutenzione più complessa e una maggiore dipendenza dai sistemi di controllo e dall'integrazione con il WMS, pertanto la modellazione del costo totale di proprietà deve includere energia, assistenza e percorsi di aggiornamento per l'intero ciclo di vita. Le operazioni con assortimenti variabili e frequenti riposizionamenti degli articoli solitamente prediligono i moduli dinamici, in quanto questi possono essere scalati e riconfigurati con piccoli passi incrementali.
Pianificazione del layout per alta densità e alta produttività
Stoccaggio verticale, sistemi a griglia e strategie di scaffalatura
Il prelievo automatizzato ad alta densità degli ordini in magazzino si basa su un utilizzo intensivo dello spazio cubico. I moderni sistemi ASRS e a navetta immagazzinano contenitori o pallet fino a 12-24 metri di altezza, offrendo una densità di stoccaggio 2-3 volte superiore rispetto ai layout convenzionali con corridoi standard, grazie a scaffalature ad alta densità con spazio di corridoio minimo . Anche i sistemi a griglia possono sfruttare l'altezza verticale; se configurati correttamente, bilanciano l'altezza della griglia con il "tempo di scavo", in modo che la velocità di prelievo non venga sacrificata a favore dell'altezza della griglia e della configurazione dei contenitori . La strategia di scaffalatura dovrebbe segmentare gli SKU in base alla velocità e al carico unitario: i prodotti piccoli ad alta velocità vengono stoccati in griglie dense o sistemi a navetta, mentre gli SKU più lenti o ingombranti utilizzano scaffalature a doppia profondità o a navetta. Questa combinazione massimizza lo stoccaggio per metro quadro, mantenendo al contempo i prodotti a rapida rotazione vicino alle postazioni di prelievo per un'elevata produttività.
Zonizzazione, suddivisione in slot e riduzione della distanza di percorrenza
Per il prelievo automatizzato degli ordini in magazzino, il layout deve ridurre al minimo gli spostamenti di operatori umani e robot. La zonizzazione ABC posiziona gli SKU a rapida rotazione più vicino alle aree di prelievo e imballaggio, riducendo i tempi di movimentazione e la congestione. L'ottimizzazione della zona di prelievo tramite analisi ABC . Lo slotting dinamico, basato sui dati del WMS, riposiziona continuamente gli SKU in base alle variazioni della domanda, migliorando l'efficienza complessiva di percentuali a doppia cifra rispetto ai layout statici . Negli ambienti G2P e ASRS, l'eliminazione o la riduzione dei corridoi per gli operatori sposta gli spostamenti verso robot e navette, riducendo drasticamente la distanza percorsa manualmente per ogni prelievo . Il risultato è un maggior numero di linee all'ora per operatore e un migliore utilizzo di ogni ciclo del robot.
Dimensionamento di robot, porte e stazioni di prelievo
Dimensionare le "interfacce" tra stoccaggio e operatori è fondamentale per la produttività. Nei sistemi a griglia e a navetta, il numero e il posizionamento delle porte influenzano fortemente i tempi di spostamento tra i contenitori; soluzioni intelligenti, come tunnel o porte centralizzate, possono ridurre gli spostamenti e il numero di robot necessari per soddisfare i picchi di domanda . La simulazione viene in genere utilizzata per dimensionare la flotta di robot in modo che il sistema rimanga al di sotto dei limiti di congestione, raggiungendo al contempo il numero di linee orarie target con un dispiegamento ottimale dei robot . Nelle stazioni di prelievo, la progettazione ergonomica e il giusto mix di porte ad alta velocità e standard garantiscono che gli operatori possano mantenere i ritmi di prelievo previsti senza affaticarsi. Insieme, queste decisioni di layout e dimensionamento allineano la capacità meccanica con i profili di ordine reali per un funzionamento stabile e ad alta produttività.
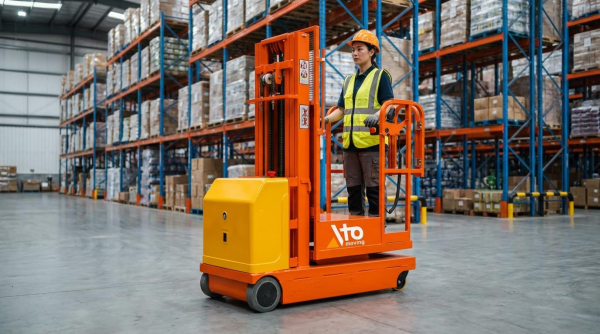
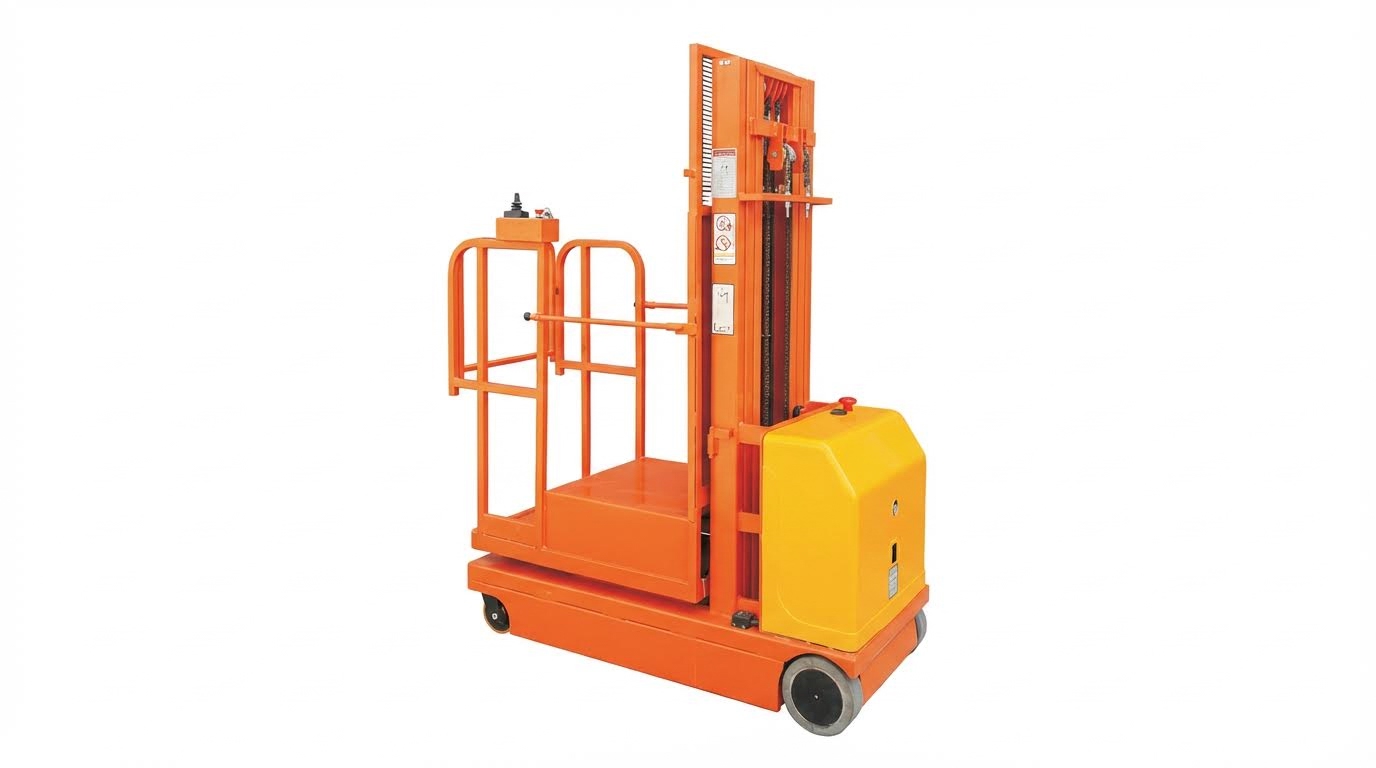
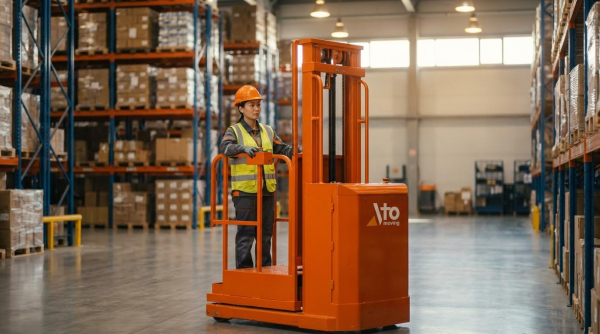
Nella selezione delle attrezzature per la movimentazione dei materiali, strumenti come il transpallet manuale , il carrello per fusti e il transpallet idraulico svolgono un ruolo fondamentale nell'ottimizzazione dei flussi di lavoro. Inoltre, soluzioni avanzate come il commissionatore semi-elettrico migliorano la produttività in ambienti ad alta densità.
Prelievo degli ordini di ingegneria per prestazioni e TCO
Modellazione del throughput, KPI e dimensionamento dei picchi
Per il prelievo automatizzato degli ordini in magazzino , dimensionate il sistema in base ai dati, non alle medie. Iniziate calcolando il numero di righe d'ordine all'ora per turno, giorno e periodo di punta, quindi convertite questo dato nel numero di prelievi necessari per postazione di lavoro o robot. I moderni sistemi "parts-to-picker" possono raggiungere circa 1,000 righe d'ordine per ora-uomo, offrendo una produttività da 8 a 15 volte superiore rispetto al prelievo manuale tradizionale per installazioni comparabili . I principali indicatori di prestazione (KPI) includono righe per ora-lavoro, costo per riga, tempo del ciclo d'ordine e utilizzo delle attrezzature. Utilizzateli per testare scenari come turni aggiuntivi rispetto a un maggior numero di robot o porte. Modellate sempre i picchi: applicate fattori di crescita e stagionalità realistici, quindi aggiungete un margine di sicurezza in modo che il sistema possa assorbire brevi picchi senza code eccessive o straordinari.
Consumo energetico, manutenzione e strategie predittive
Il costo totale di proprietà (TCO) nei sistemi automatizzati di prelievo ordini in magazzino è determinato tanto dall'energia e dalla manutenzione quanto dalle spese in conto capitale (capex). I sistemi dinamici con navette, elevatori e robot mobili offrono un'elevata produttività e un ottimo utilizzo dello spazio, ma consumano più energia e richiedono una manutenzione programmata più frequente rispetto ai moduli statici , a causa dei numerosi componenti alimentati . Implementare la manutenzione predittiva utilizzando i dati dei sensori e i registri del WMS/sistema di controllo consente di rilevare tempi di ciclo anomali, correnti dei motori o codici di errore prima che si verifichino guasti e di programmare gli interventi nelle finestre di basso carico . Combinare questa strategia con metodi di risparmio energetico come le modalità di risparmio energetico, il dimensionamento ottimizzato della flotta di robot e il preposizionamento dei contenitori nelle ore di minor carico permette di ridurre i kWh per ordine, mantenendo al contempo i livelli di servizio per l'intera durata del sistema.
Aspetti strategici da considerare per i progetti di prelievo automatizzato
Il prelievo automatizzato degli ordini in magazzino funziona al meglio quando le decisioni relative ad architettura, layout e dimensionamento si basano su dati reali di domanda e SKU. Le scelte di flusso, come P2G, G2P, R2G e G2R, devono essere in linea con i profili degli ordini, i limiti di spazio dell'edificio e la strategia di gestione del personale, non solo con le tendenze tecnologiche. L'archiviazione verticale, i sistemi a griglia e le combinazioni intelligenti di scaffalature trasformano quindi lo spazio cubico in un accesso rapido e ad alta densità all'inventario.
Gli ingegneri dovrebbero considerare la distanza percorsa come uno spreco fondamentale. Utilizzare nuclei G2P o G2R, zonizzazione ABC e slot dinamici per indirizzare il movimento sulle macchine e mantenere gli operatori in postazioni ergonomiche. Dimensionare porte, robot e stazioni di prelievo con la simulazione in modo che la capacità meccanica, il software e la manodopera siano allineati al carico di picco, non a quello medio.
In ogni decisione, il costo totale di proprietà deve essere considerato insieme alla produttività. I moduli dinamici ad alto investimento, i sistemi ASRS e i commissionatori Atomoving avanzati possono ridurre il costo per linea se i percorsi di energia, manutenzione e aggiornamento vengono pianificati fin dal primo giorno. La manutenzione predittiva e la gestione energetica mantengono elevati i tempi di attività e bassi i consumi di kWh per ordine.
I progetti migliori iniziano con i dati, la modellazione di alternative e gli investimenti a fasi. I team che seguono questo approccio guidato dall'ingegneria creano sistemi di prelievo automatizzati che rimangono stabili nei momenti di picco, si adattano alla crescita e offrono rendimenti finanziari duraturi.
Domande frequenti
Che cos'è il prelievo automatizzato degli ordini in un magazzino?
Il prelievo automatizzato degli ordini si riferisce al processo in cui la tecnologia, come la robotica o i veicoli a guida automatica (AGV), assiste nella selezione degli articoli dal magazzino per evadere gli ordini dei clienti. Questo metodo mira a ridurre l'errore umano, migliorare la velocità e aumentare l'efficienza. L'obiettivo è quello di assemblare con precisione gli articoli richiesti ottimizzando al contempo le prestazioni operative.
Quali sono gli obiettivi comuni del prelievo degli ordini in magazzino?
L'obiettivo principale del prelievo degli ordini è la loro corretta evasione. Tuttavia, i responsabili di magazzino mirano spesso a migliorare la produttività dei dipendenti, garantire la sicurezza e ottimizzare il processo di prelievo. Questi obiettivi contribuiscono a snellire le operazioni e a soddisfare le richieste dei clienti entro i tempi previsti. Per maggiori dettagli sugli obiettivi del prelievo degli ordini, è possibile consultare la sezione Metodi di prelievo degli ordini in magazzino.
Come possono i magazzini migliorare i loro processi di prelievo?
Per migliorare l'efficienza del prelievo, i magazzini possono ottimizzare la disposizione degli spazi, posizionando gli articoli più richiesti più vicino alle aree di imballaggio, riducendo così i tempi di spostamento. Anche l'organizzazione degli articoli per tipologia, dimensione o domanda velocizza il processo. Inoltre, massimizzare lo spazio verticale aumenta la capacità di stoccaggio e l'organizzazione. Scopri di più su come migliorare i tassi di prelievo sul blog di Kardex.