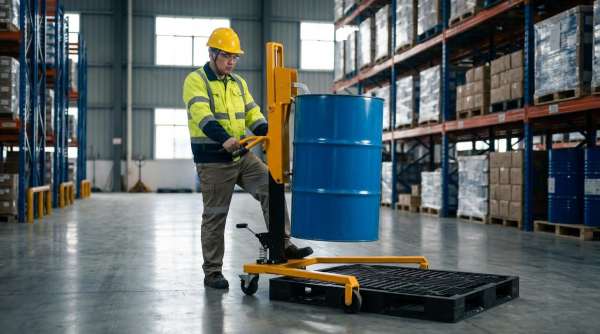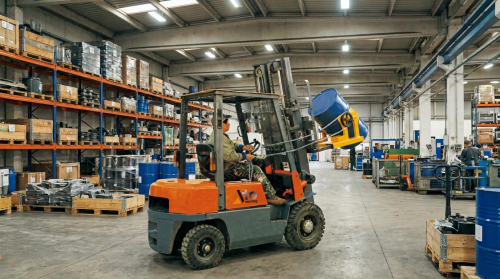
Gli impianti industriali si affidavano a fusti di petrolio da 200 litri (55 galloni) che spesso pesavano tra i 180 e i 360 kg, creando rischi significativi nella movimentazione. Questo articolo ha illustrato come valutare tali rischi, interpretare le normative e applicare i dispositivi di protezione individuale (DPI) appropriati per operazioni di movimentazione dei fusti conformi alle normative. Ha quindi confrontato soluzioni di movimentazione dei fusti manuali, meccanizzate e completamente automatizzate, da camion e carrelli a carrelli elevatori, impilatori e sistemi aerei. Infine, ha collegato queste tecnologie in sistemi integrati di movimentazione dei fusti, evidenziando le migliori pratiche, le tendenze dell'automazione e le linee guida pratiche per un flusso di materiali sicuro ed efficiente.
Valutazione del rischio, normative e sicurezza dei fusti
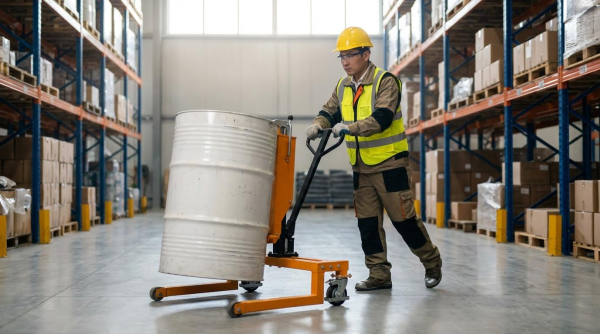
La gestione del rischio per la movimentazione dei fusti di petrolio è iniziata con la comprensione del peso, della stabilità e dei pericoli del prodotto. Gli stabilimenti che gestivano fusti da 55 galloni necessitavano di valutazioni strutturate, procedure documentate e operatori formati. Le aspettative normative di OSHA, EPA e codici antincendio definivano controlli minimi, mentre gli standard del sito spesso li superavano. Programmi efficaci collegavano la valutazione del rischio, la selezione delle attrezzature, i DPI e la progettazione dello stoccaggio in un unico sistema coerente.
Comprensione dei pesi dei tamburi e dei limiti di stabilità
Un fusto di petrolio standard da 55 galloni poteva pesare tra 180 kg e 360 kg. Questa massa rendeva il sollevamento manuale o il rotolamento incontrollato inaccettabili dal punto di vista ergonomico e di stabilità. Le valutazioni dei rischi hanno preso in considerazione non solo il peso del fusto, ma anche il baricentro, l'attrito sul pavimento e la pendenza delle rampe. I limiti di accatastamento erano critici: le linee guida sconsigliavano di impilare più di due fusti in altezza e due in larghezza, a causa della loro resistenza e delle loro dimensioni variabili. Il carico irregolare dei pallet, come ad esempio i modelli a tre fusti, riduceva la stabilità e richiedeva vincoli aggiuntivi o configurazioni alternative. Gli ingegneri hanno anche considerato i carichi dinamici durante il trasporto, tra cui frenate, svolte e irregolarità del pavimento, nel definire i limiti di velocità e nella selezione delle attrezzature.
Identificazione dei pericoli, revisione delle SDS ed etichettatura
Prima di movimentare qualsiasi fusto, gli operatori dovevano sapere esattamente cosa contenesse. Le procedure prevedevano la lettura delle etichette e la consultazione della Scheda di Dati di Sicurezza (SDS) per identificare infiammabilità, corrosività, tossicità e reattività. I fusti non etichettati o con etichette illeggibili venivano considerati pericolosi per impostazione predefinita, fino a quando non venivano identificati con certezza e rietichettati. Le ispezioni verificavano la presenza di perdite, tappi mancanti, campanelli danneggiati e involucri deformati che potevano cedere sotto i carichi di movimentazione. Per i contenuti infiammabili o reattivi, i responsabili della pianificazione specificavano attrezzature compatibili, come utensili antiscintilla o movimentatori di fusti antiscintilla , e fonti di accensione controllate nell'area di movimentazione. Un'etichettatura chiara e resistente, con pittogrammi di pericolo, numeri UN e descrizioni del contenuto, supportava la pianificazione della risposta alle emergenze e del controllo delle fuoriuscite.
Considerazioni su OSHA, EPA e codice antincendio
Gli standard OSHA regolavano le pratiche di movimentazione dei materiali, l'ergonomia e l'uso di carrelli industriali a motore in prossimità dei fusti. I requisiti includevano la formazione degli operatori, l'ispezione delle attrezzature di movimentazione e altezze di accatastamento sicure che evitassero scale e livelli instabili. Le normative EPA si applicavano quando i fusti contenevano sostanze pericolose o oli con soglie di segnalazione delle fuoriuscite, guidando il contenimento secondario, il controllo del drenaggio e la pianificazione della risposta alle fuoriuscite. Le normative antincendio e le linee guida NFPA influenzavano le disposizioni di stoccaggio per liquidi infiammabili e combustibili, comprese le distanze di separazione, la ventilazione e le quantità massime consentite per area di controllo. Le strategie di conformità integravano tutti e tre i quadri normativi, utilizzando valutazioni del rischio documentate, procedure operative standard e audit periodici per verificare che lo stoccaggio, il trasferimento e il trasporto interno dei fusti rimanessero entro i limiti normativi.
DPI richiesti per la movimentazione di fusti di petrolio e prodotti chimici
Le specifiche dei DPI dipendevano dal contenuto del fusto e dall'attività di movimentazione. La protezione di base includeva in genere calzature di sicurezza con protezione per le dita, guanti resistenti alle sostanze chimiche e protezioni per occhi o viso per proteggere dagli schizzi durante le perdite o il ribaltamento del fusto. Per le sostanze chimiche corrosive o tossiche, le strutture aggiungevano tute o grembiuli anti-chimica, guanti con polsini estesi e talvolta protezioni respiratorie in base alle raccomandazioni delle SDS e al monitoraggio dell'aria. Le visiere integravano gli occhiali di sicurezza durante l'apertura dei tappi, il collegamento delle pompe o l'utilizzo di ribaltatori e miscelatori. Le valutazioni del rischio consideravano anche i rischi di schiacciamento e pizzicamento per mani e piedi durante l'utilizzo di carrelli elevatori, carrelli elevatori con accessori e dispositivi sotto-gancio. La formazione enfatizzava la corretta indossabilità, rimozione e ispezione dei DPI, in modo che rimanessero una barriera finale affidabile dopo i controlli tecnici e amministrativi.
Movimentazione manuale e assistita dei fusti
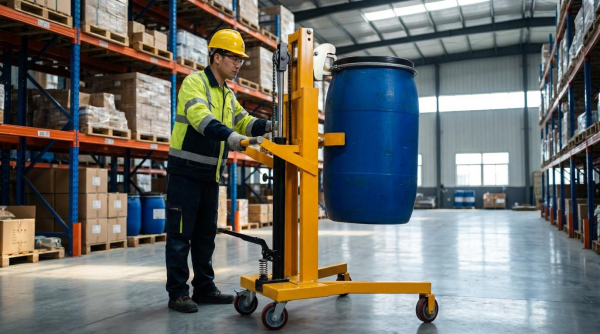
I metodi manuali e assistiti hanno colmato il divario tra la movimentazione manuale pura e i sistemi completamente motorizzati. Questi approcci hanno ridotto il carico muscoloscheletrico, pur mantenendo la flessibilità in spazi ristretti e spostamenti brevi. Si basavano su tecniche corrette, ausili di movimentazione adeguati e sul rigoroso rispetto dei limiti di stabilità per i fusti di petrolio da 200 litri. Questa sezione si è concentrata su metodi pratici sul campo, in linea con le linee guida sulla sicurezza e le aspettative normative.
Tecniche manuali approvate per il ribaltamento dei tamburi
Un fusto di petrolio da 55 galloni (circa 208 litri) pieno pesava in genere tra i 180 e i 360 kg. Pertanto, il personale doveva effettuare una valutazione formale dei rischi prima di autorizzare qualsiasi operazione di ribaltamento manuale. Quando un fusto giaceva su un fianco, il metodo preferito prevedeva l'utilizzo di una barra di sollevamento che si agganciava al meccanismo di bloccaggio e forniva una leva meccanica. L'operatore posizionava la barra, tenendo i piedi lontani da eventuali punti di schiacciamento, e raddrizzava il fusto con un movimento ad arco controllato.
In assenza di una barra di sollevamento e se la valutazione del rischio consentiva il ribaltamento manuale, l'operatore si accovacciava di fronte al tamburo. Manteneva la schiena dritta, i piedi divaricati e afferrava saldamente il campanello su entrambi i lati. Il sollevamento avveniva tramite gambe e fianchi, non tramite la colonna vertebrale, mantenendo il tamburo vicino al corpo per ridurre i momenti flettenti. I supervisori limitavano questo metodo a tamburi più leggeri, attività di breve durata e, ove possibile, a squadre di due persone.
Prima di qualsiasi ribaltamento, gli operai hanno ispezionato il fusto per verificare la presenza di perdite, campanelli deformati o tappi mancanti. Hanno verificato il contenuto e i pericoli leggendo l'etichetta e la scheda di sicurezza e hanno trattato i fusti non contrassegnati come pericolosi per impostazione predefinita. I DPI includevano calzature di sicurezza, guanti compatibili con il prodotto e protezioni per occhi e viso in caso di schizzi o fuoriuscite. L'area di lavoro è rimasta piana, asciutta e libera da ostacoli per evitare improvvise perdite di controllo.
Carrelli elevatori, carrelli, culle e sollevatori per fusti
I dispositivi meccanizzati di assistenza hanno ridotto significativamente lo sforzo manuale necessario per il sollevamento, pur rimanendo semplici da utilizzare. I carrelli per fusti erano dotati di un telaio a due o quattro ruote, simile a un carrello, che bloccava o agganciava il fusto, consentendo all'operatore di inclinarlo e spostarlo. Per fusti da 30 a 55 galloni, i carrelli per fusti tipici gestivano carichi fino a circa 450 kg, con ruote pneumatiche per pavimenti irregolari e ruote in poliuretano antitraccia per il cemento rivestito. Le varianti in acciaio inossidabile o antiscintilla erano adatte al trasporto di prodotti corrosivi o infiammabili.
I carrelli per fusti sostenevano i fusti verticali su un anello o telaio con ruote, consentendo un trasporto orizzontale a basso costo su superfici piane. Le unità per fusti da 55 galloni spesso avevano una portata fino a 450 kg e mantenevano basso il baricentro del fusto, migliorandone la stabilità. Gli operatori spingevano lateralmente, mantenevano basse le velocità ed evitavano soglie o rampe che potevano causare il ribaltamento. Per i trasferimenti frequenti, le strutture hanno standardizzato le dimensioni dei carrelli in base ai diametri dei fusti predominanti.
Le culle e i sollevatori per fusti gestivano il ribaltamento controllato tra orientamento verticale e orizzontale. Una culla permetteva all'operatore di sollevare un fusto dalla posizione verticale a quella orizzontale per lo svuotamento o la miscelazione, senza sostenerne l'intero peso. I sollevatori per fusti meccanici o sotto-gancio agganciavano il bordo o il corpo per il sollevamento verticale o orizzontale tramite paranchi o gru. La selezione considerava il materiale del fusto, la geometria del suono, la massa massima e se fosse necessario il controllo della rotazione o del versamento.
I team di ingegneria e sicurezza hanno valutato ogni dispositivo in base al peso del fusto, alle condizioni del pavimento e alla compatibilità chimica. Hanno garantito che le capacità nominali superassero la massa massima del fusto pieno con un margine di sicurezza. Meccanismi di bloccaggio, freni e dispositivi di presa sicuri hanno contribuito a prevenire il rilascio accidentale durante il movimento o l'inclinazione. La formazione ha riguardato i punti di fissaggio corretti, l'ispezione prima dell'uso e la risposta alle emergenze in caso di caduta o perdita del fusto.
Rollio, soffocamento e movimento controllato del terreno
Il rotolamento controllato sul pavimento rimaneva un metodo tradizionale, ma richiedeva limiti e misure di sicurezza rigorosi. Gli operatori facevano rotolare i fusti solo su superfici lisce e piane e mai su pallet, banchine o cassoni di camion, a causa del rischio di schiacciamento e caduta. Le mani rimanevano sulla parete laterale del fusto, lontano dal suono del campanello, per proteggere le dita di mani e piedi dal rischio di intrappolamento. Laddove fossero presenti pendenze o transizioni irregolari, le strutture richiedevano ausili meccanici anziché il rotolamento libero.
Cunei e blocchi per ruote stabilizzavano i fusti durante le soste temporanee o quando si lavorava su lievi pendenze. Cunei, blocchi a culla o supporti a V impedivano movimenti involontari quando un fusto era appoggiato su un lato per lo svuotamento o l'ispezione. Per i fusti verticali, supporti ad anello o pallet di contenimento fornivano contenimento laterale e controllo delle fuoriuscite. I pallet utilizzati per i fusti impilati venivano ispezionati per verificare la presenza di chiodi, schegge.
Attrezzature motorizzate e automazione per il movimento del tamburo
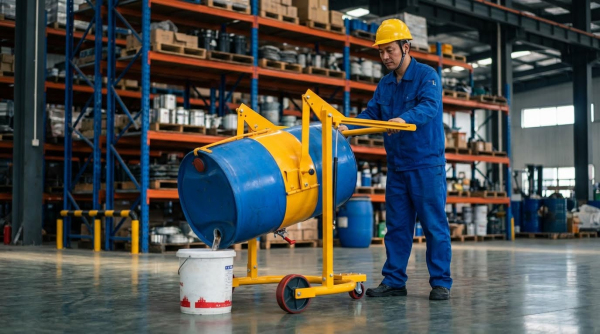
Le apparecchiature motorizzate hanno aumentato la produttività e ridotto il rischio di movimentazione manuale nelle operazioni di stoccaggio dei fusti. Gli ingegneri hanno selezionato soluzioni in base alla massa del fusto, alla portata e ai vincoli di layout. Una corretta integrazione ha richiesto attenzione alla stabilità, al contenimento e ai limiti normativi relativi all'impilamento e all'accesso. Le seguenti sottosezioni descrivono le principali famiglie di apparecchiature e i relativi ambiti di applicazione.
Carrelli elevatori, accessori e metodi di fissaggio
I carrelli elevatori movimentavano i fusti in modo efficiente, ma richiedevano accessori specifici per un funzionamento sicuro. Pinze meccaniche per fusti , dispositivi di movimentazione a morsetto e accessori per lo stoccaggio permettevano al carrello di sollevare, ruotare, impilare o svuotare fusti da 55 galloni senza contatto manuale diretto. Gli operatori evitavano di posizionare i fusti sfusi direttamente sulle forche, poiché arresti improvvisi potevano espellerli e causare la perdita di contenimento. Gli impianti utilizzavano portafusti montati sulle forche con aggancio sicuro, capacità nominali superiori al peso massimo del fusto e, ove necessario, superfici di contatto antiscintilla per i contenuti infiammabili. Le procedure prevedevano inoltre un'altezza di traslazione ridotta, una velocità limitata e l'ispezione dei pallet per individuare eventuali danni che potessero compromettere l'integrità dei fusti durante la movimentazione con il carrello elevatore.
Impilatori di fusti, scaffalature, dumper e miscelatori
Impilatori e rastrelliere per fusti dedicati gestivano il posizionamento verticale e orizzontale su scaffalature di stoccaggio, controllando l'orientamento dei fusti. Le rastrelliere per fusti posizionavano i fusti orizzontalmente sulle scaffalature per aumentare la densità di stoccaggio, pur rispettando i limiti raccomandati di due fusti in altezza e due in larghezza per l'accesso all'ispezione e la stabilità. I ribaltatori, sia motorizzati che manuali, comprese le unità montate su carrelli elevatori e quelle autonome, inclinavano i fusti in modo controllato per l'erogazione, riducendo il rischio di versamenti incontrollati o di sforzi ergonomici. I rulli e i ribaltatori per fusti miscelavano il contenuto dei fusti con i tappi chiusi, prevenendo l'esposizione e la contaminazione degli operatori durante la movimentazione di masse liquide fino a circa 1.000 chilogrammi e carichi secchi di circa 400 chilogrammi. I criteri di selezione includevano la gamma di diametri dei fusti, il controllo della velocità di rotazione, i requisiti di protezione e la compatibilità con materiali corrosivi o infiammabili.
Gru, dispositivi sottogancio e sistemi aerei
Gru a ponte e paranchi supportavano la movimentazione dei fusti in aree con accesso al pavimento limitato o in cui la movimentazione verticale era predominante. I dispositivi di movimentazione dei fusti sotto-gancio, agganciati a ganci o carrelli, consentivano il serraggio, il sollevamento e la rotazione controllata per il versamento o il posizionamento. Questi dispositivi offrivano rotazione manuale o motorizzata, controllo del versamento a 360 gradi e funzionalità opzionali anti-scintilla per atmosfere esplosive. Gli ingegneri hanno verificato che i dispositivi sotto-gancio supportavano portate nominali superiori alla massa combinata del fusto e del suo contenuto, in genere fino a 800 kg per fusti pieni da 55 litri. Le monorotaie o le gru a ponte riducevano il traffico dei carrelli elevatori nelle aree congestionate, ma richiedevano rigorosi regimi di ispezione, percorsi di sollevamento definiti e procedure di segnalazione per proteggere il personale sotto i carichi sospesi.
Tendenze nell'integrazione di Cobot, AGV e Digital Twin
I robot collaborativi (cobot) e i veicoli a guida automatica (AGV) hanno iniziato a comparire nella logistica dei fusti per ridurre le movimentazioni manuali ripetitive. I movimentatori di fusti basati su AGV trasportavano pallet o singoli fusti tra le aree di riempimento, stoccaggio e distribuzione utilizzando percorsi programmati e scanner di sicurezza integrati. I cobot, in genere combinati con pinze specializzate o dispositivi di assistenza, supportavano attività come la rimozione del tappo, l'etichettatura o l'azionamento della valvola, anziché il sollevamento di carichi completi. I gemelli digitali delle linee di movimentazione dei fusti hanno permesso agli ingegneri di simulare i flussi di traffico, i tempi di attesa e gli schemi di impilamento prima dell'implementazione, migliorando il layout e riducendo il rischio di incidenti sfiorati. I sistemi futuri probabilmente combineranno il tracciamento in tempo reale dell'identità, delle condizioni e del contenuto dei fusti con una logica di instradamento automatizzata, pur richiedendo chiare procedure di intervento umano e di emergenza.
Riepilogo e migliori pratiche per i sistemi di movimentazione dei fusti
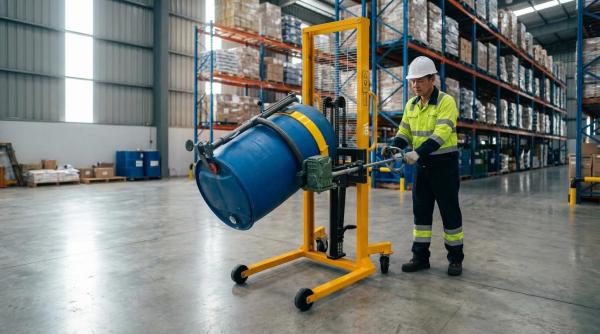
Gli impianti industriali gestivano fusti da 55 galloni, che spesso pesavano dai 180 ai 360 chilogrammi e contenevano liquidi infiammabili o corrosivi. Programmi efficaci per la movimentazione dei fusti integravano quindi la valutazione del rischio, le attrezzature progettate e la formazione degli operatori in un unico sistema. Gli impianti più sicuri standardizzavano le procedure, dalla ricezione al trasporto interno, dallo stoccaggio alla distribuzione e allo smaltimento, e le verificavano in base ai requisiti OSHA, EPA e delle norme antincendio.
I principali risultati tecnici hanno indicato che la movimentazione manuale dei fusti pieni dovrebbe rimanere l'ultima risorsa. Le strutture hanno ridotto infortuni e fuoriuscite dando priorità a carrelli elevatori, carrelli elevatori, culle e sollevatori per spostamenti brevi, e a carrelli elevatori con accessori appositamente progettati per spostamenti più lunghi e movimentazione verticale. Le migliori pratiche di stoccaggio limitavano le pile a due fusti in altezza e due in larghezza su pallet o scaffalature integri e privi di difetti, consentendo l'ispezione visiva e riducendo al minimo l'eccentricità e l'instabilità del carico. Gli operatori indossavano DPI adeguati al contenuto e alla Scheda di Dati di Sicurezza, inclusi dispositivi di protezione per mani, piedi, occhi o viso e, talvolta, per le vie respiratorie.
Dal punto di vista dell'implementazione, i siti hanno tratto vantaggio dalla standardizzazione di un piccolo set di dispositivi per la movimentazione dei fusti con casi d'uso, procedure di ispezione e regole di blocco chiaramente definiti. La formazione periodica e i corsi di aggiornamento sulle tecniche di ribaltamento, il fissaggio degli accessori e la gestione delle fuoriuscite hanno ridotto il tasso di incidenti. I progettisti hanno inoltre tenuto conto dei percorsi di flusso, delle condizioni del pavimento e delle zone di esclusione per la movimentazione aerea nella scelta di impilatori di fusti , attrezzature sottogancio o movimentatori automatizzati.
In futuro, un maggiore utilizzo di manipolatori motorizzati, AGV e sistemi assistiti da cobot continuerà a ridurre lo sforzo e l'esposizione manuale. I gemelli digitali delle aree di stoccaggio dei fusti e dei percorsi di movimentazione supporteranno l'ottimizzazione del layout, l'analisi della produttività e gli studi di sicurezza ipotetici. Tuttavia, anche con un'automazione avanzata, le strutture continueranno a necessitare di un'etichettatura affidabile, di una gestione delle schede di sicurezza (SDS), di limiti di accatastamento conservativi e di pratiche disciplinate di DPI e ispezione per mantenere una strategia di movimentazione dei fusti equilibrata e resiliente.