Il trasporto sicuro dei fusti si basa sulla corretta combinazione di imballaggi conformi, attrezzature di movimentazione progettate e sistemi di fissaggio robusti. Questo articolo ha esaminato le tipologie di fusti e le classificazioni UN/DOT, la valutazione formale del rischio e il modo in cui le norme OSHA, DOT, WAC e UE regolano la movimentazione e il contenimento in sicurezza. Ha quindi affrontato la selezione e l'utilizzo ingegneristico di carrelli elevatori , carrelli, sollevatori, rotatori, scaffalature, gabbie e bacini di contenimento per controllare i rischi meccanici e di fuoriuscita. Infine, ha analizzato la disposizione dei pallet, i sistemi di ancoraggio, i dispositivi riutilizzabili come Drumclip e il ruolo dell'ispezione, della manutenzione predittiva e dei gemelli digitali, concludendo con linee guida pratiche per l'implementazione nelle operazioni industriali.
Tipi di fusti, normative e valutazione dei rischi
Tipologia di fusti, obblighi normativi e valutazione formale dei rischi costituivano le basi per una logistica sicura dei fusti. Gli ingegneri dovevano comprendere i limiti di progettazione dei container, i codici di trasporto applicabili e le norme di comunicazione dei pericoli prima di specificare soluzioni di movimentazione o fissaggio. Questa sezione collegava le caratteristiche fisiche dei fusti al quadro normativo che ne disciplinava l'utilizzo nelle operazioni reali.
Modelli comuni di tamburi e classificazioni UN/DOT
Le attività industriali utilizzavano fusti in acciaio, plastica e fibra con capacità standardizzate, in genere 200 l (55 galloni). Le normative UN/DOT classificavano questi imballaggi in base al materiale, al tipo di coperchio e alla funzione utilizzando codici alfanumerici. Per i fusti e le taniche in plastica, il 49 CFR 178.509 definiva 1H1 e 1H2 come fusti con coperchio non rimovibile e rimovibile, e 3H1 e 3H2 come taniche con coperchio non rimovibile e rimovibile. Ogni modello richiedeva materiali idonei che resistessero all'invecchiamento, al contenuto e alle radiazioni ultraviolette, prevenendo al contempo la permeazione durante il trasporto. Il codice limitava inoltre la capacità massima a 450 l per i fusti e 60 l per le taniche, con limiti di massa netta rispettivamente di 400 kg e 120 kg. Lo spessore delle pareti e il design della chiusura dovevano essere conformi al modello di riutilizzo previsto e al livello di rischio, con chiusure con guarnizione obbligatorie per i tipi con coperchio rimovibile, a meno che non fossero intrinsecamente a tenuta stagna. Gli ingegneri hanno utilizzato queste classificazioni per adattare la selezione del tamburo alla densità del prodotto, alla classe di pericolo e alle condizioni del percorso.
Requisiti di identificazione ed etichettatura dei pericoli
Un efficace controllo del rischio per il trasporto di fusti iniziava con l'identificazione e l'etichettatura accurate dei pericoli. Le normative prevedevano che i fusti non etichettati fossero trattati come pericolosi fino a quando il contenuto non fosse stato campionato, identificato e opportunamente contrassegnato. I datori di lavoro dovevano formare il personale alla lettura e all'interpretazione delle etichette dei fusti, dei numeri UN e dei pittogrammi di pericolo per comprendere i rischi di infiammabilità, tossicità o corrosività. I piani di salute e sicurezza specifici per il sito (HASP) definivano le procedure di campionamento per i fusti sconosciuti, incluso l'uso di pompe compatibili e strumenti antiscintilla. Gli operatori ispezionavano i fusti per verificarne l'integrità strutturale, l'assenza di perdite e il riempimento eccessivo prima della movimentazione, al fine di prevenire rotture durante la movimentazione. Un'etichettatura chiara facilitava la selezione di impilatori per fusti compatibili , materiali per la gestione delle fuoriuscite e misure antincendio. In caso di emergenza, un'etichettatura corretta riduceva anche i tempi di intervento e minimizzava il rilascio di sostanze nell'ambiente.
Quadri normativi: OSHA, DOT, WAC e norme UE
Il trasporto di fusti rientrava in normative sovrapposte in materia di sicurezza e trasporto, che affrontavano diverse dimensioni di rischio. Negli Stati Uniti, le norme OSHA regolavano l'esposizione dei lavoratori, l'uso delle attrezzature e la preparazione alle emergenze durante la movimentazione dei fusti. Il Codice Amministrativo di Washington 296-843-18005 ha aggiunto requisiti specifici per i fusti che potenzialmente contenevano rifiuti pericolosi o radioattivi, tra cui l'accurata scoperta dei fusti interrati e l'uso di sistemi di rilevamento a penetrazione nel terreno. Le norme del Dipartimento dei Trasporti (DOT), tra cui la norma 49 CFR 178.509, controllavano la progettazione degli imballaggi, i test di prestazione e la marcatura ONU per i fusti durante il trasporto. Queste norme specificavano prove di tenuta stagna, caduta, impilamento e vibrazione, in particolare per i fusti di recupero utilizzati dopo fuoriuscite o guasti del contenitore. In Europa, norme come EUMOS 40509 riguardavano la stabilità del carico, mentre le norme DIN EN 12195-1 e DIN EN 12642 definivano i requisiti prestazionali per i sistemi di ancoraggio e le carrozzerie dei veicoli. Gli ingegneri dovevano mappare ogni fase del ciclo di vita dei fusti in base alle normative pertinenti e garantire che la documentazione e le attrezzature fossero conformi in tutte le giurisdizioni.
Selezione di fusti di recupero e di sovraimballaggio per il trasporto
I fusti di recupero e i fusti di sovrimballaggio supportavano la gestione delle emergenze quando i contenitori primari erano danneggiati o non conformi. I fusti di recupero erano imballaggi classificati ONU, testati secondo le procedure DOT per la tenuta stagna, l'impilamento, la caduta e le vibrazioni per contenere fusti compromessi con contenuti pericolosi. Erano contrassegnati da specifici marchi ONU e dalla dicitura "RECUPERO" o "FUSTO DI SOVRACCARICO", a indicare l'idoneità al trasporto regolamentato. I modelli tipici utilizzavano polietilene resistente ai raggi UV con robusti coperchi a vite per resistere agli agenti atmosferici e agli urti meccanici. I fusti di sovrimballaggio, al contrario, fornivano un contenimento secondario per imballaggi intatti, spesso in scenari non pericolosi o di solo stoccaggio. Tutti i fusti di recupero fungevano da sovrimballaggio, ma non tutti soddisfacevano gli standard di prestazione di recupero per il trasporto di materiali pericolosi. Quando un fusto non poteva essere spostato senza rischio di rottura, le normative richiedevano il trasferimento del contenuto in un contenitore solido, spesso un fusto di recupero certificato, utilizzando attrezzature di pompaggio compatibili. I criteri di selezione includevano quindi la classe di pericolo, i carichi meccanici previsti, la necessità di trasporto rispetto allo stoccaggio statico e i requisiti di etichettatura normativi.
Attrezzature di movimentazione per la movimentazione sicura dei fusti
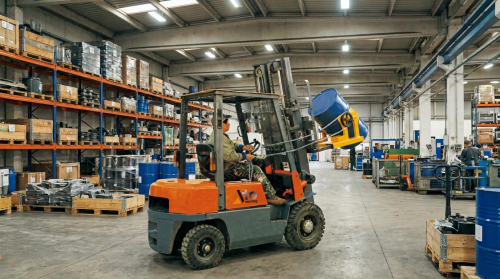
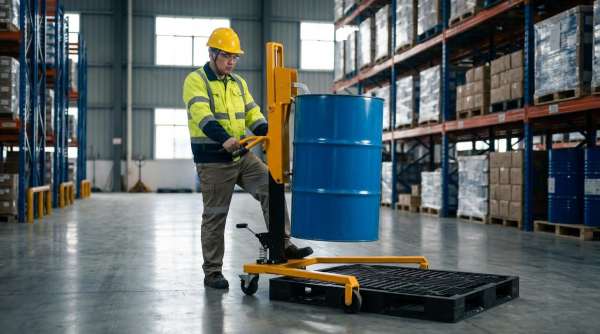
Le attrezzature per la movimentazione dei fusti hanno ridotto lo sforzo manuale e controllato i percorsi del carico durante il sollevamento, il trasporto e lo svuotamento. Gli ingegneri hanno selezionato le attrezzature in base alla massa del fusto, al materiale, alla posizione del baricentro e al movimento richiesto (sollevamento verticale, rotazione o inclinazione). La corretta integrazione di carrelli, sollevatori, accessori per carrelli elevatori e sistemi di stoccaggio ha migliorato le prestazioni di sicurezza e la conformità alle normative. Le seguenti sottosezioni descrivono le principali famiglie di attrezzature e le relative considerazioni ingegneristiche.
Accessori per carrelli elevatori, carrelli e carrelli manuali elettrici
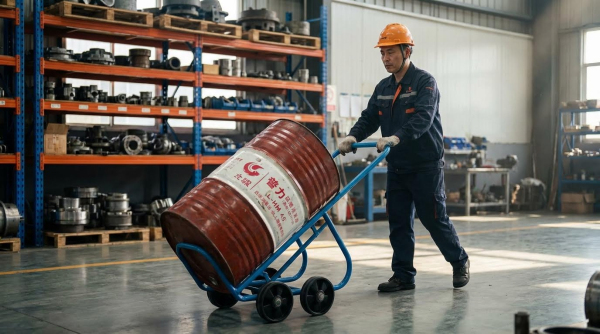
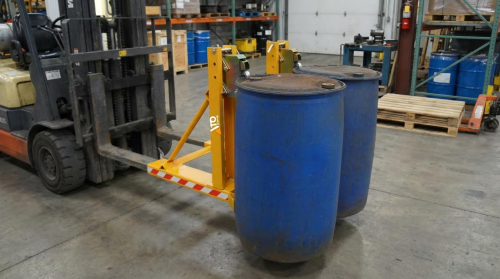
Gli accessori per fusti dei carrelli elevatori, fissati alle forche, permettevano il sollevamento sicuro di fusti singoli o multipli senza contatto manuale. Gli ingegneri specificavano gli accessori in base alla capacità nominale, al tipo di fusto (acciaio, plastica o fibra) e alla geometria di presa per prevenire lo slittamento in caso di frenata dinamica. I carrelli per fusti trasportavano i fusti su telai con ruote, riducendo le forze di spinta ed eliminando la necessità di far rotolare o ribaltare i fusti manualmente, con conseguenti rischi. I modelli a tre ruote con freni miglioravano la manovrabilità e la stabilità su superfici irregolari, soprattutto nelle baie di carico e nei piazzali esterni.
I carrelli manuali motorizzati per fusti utilizzavano l'assistenza motorizzata per bilanciare fusti da 30 galloni e 55 galloni su quattro ruote, con capacità tipiche fino a circa 360 kg. I freni a mano integrati e i telai con baricentro basso controllavano la discesa sulle rampe ed evitavano carichi fuori controllo. Gli ingegneri hanno valutato il raggio di sterzata, il materiale delle ruote e la pressione dei cuscinetti a terra quando hanno specificato questi strumenti per i corridoi di magazzino ristretti. L'ispezione di routine di saldature, ruote e meccanismi di serraggio ha mantenuto il carico nominale del produttore e ha prevenuto cedimenti da fatica progressiva.
Sollevatori, pinze, rotatori e ribaltatori per fusti
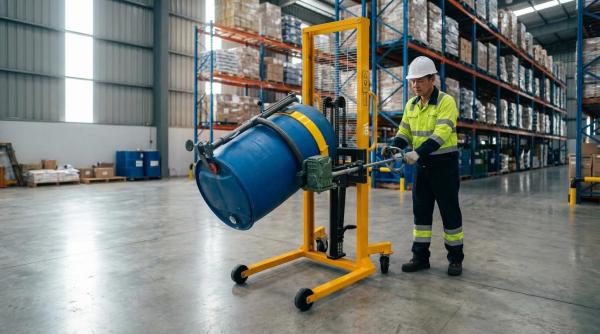
I sollevatori per fusti, fissati a gru o carrelli elevatori, permettevano il sollevamento verticale di fusti pesanti mantenendo un asse quasi verticale. I sollevatori, opportunamente progettati, distribuivano le forze di serraggio attorno al bordo o al corpo del fusto per evitare deformazioni localizzate delle pareti. Le pinze per fusti si agganciavano ai bordi dei fusti e consentivano cicli di sollevamento ripetitivi, adatti ad operazioni ad alta produttività come le linee di riempimento. Gli ingegneri selezionavano pinze con meccanismi di autocentratura e indicatori di bloccaggio positivo per ridurre il rischio di aggancio parziale.
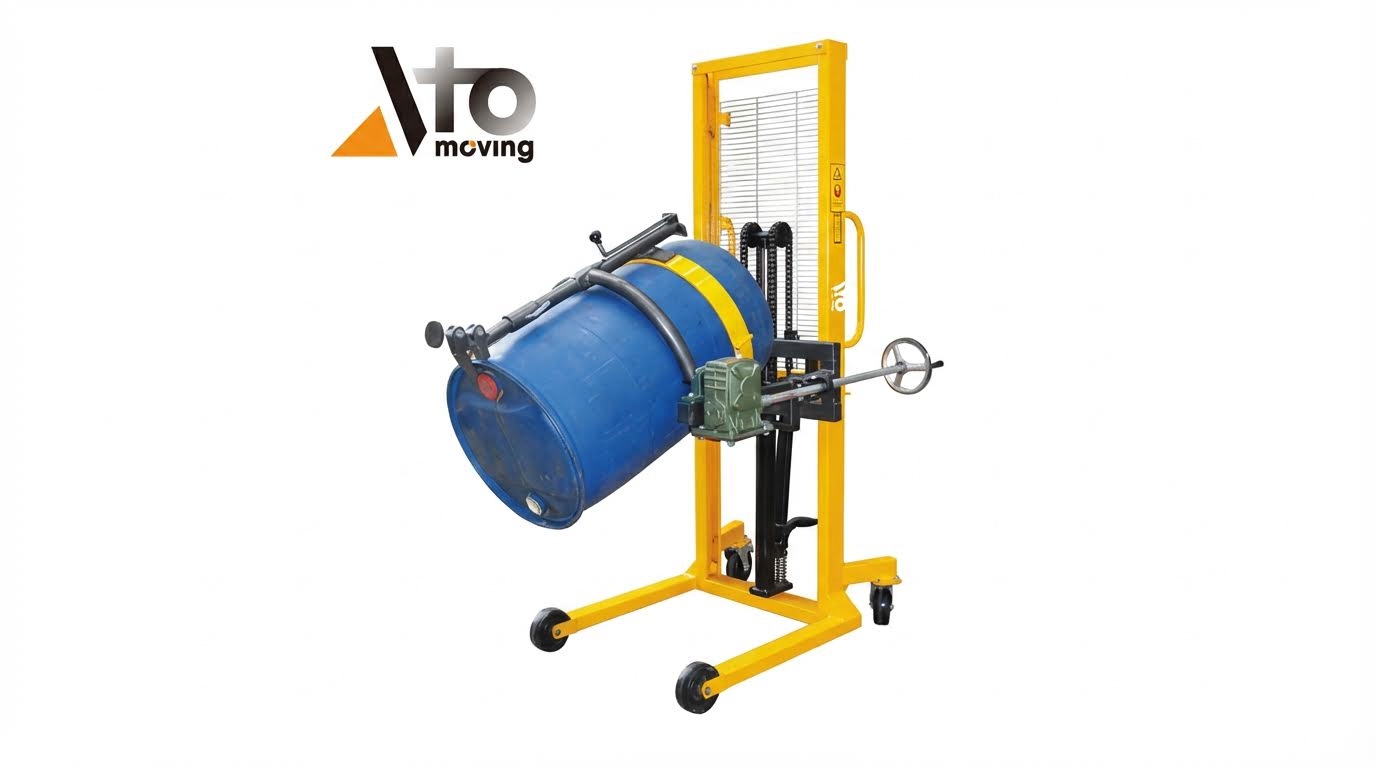
I rotatori e i ribaltatori per fusti controllavano la rotazione per lo svuotamento di contenuti viscosi o pericolosi senza necessità di inclinazione manuale. I rotatori per fusti, montati su carrelli elevatori o idraulici, permettevano agli operatori di sollevare, ruotare e depositare i fusti rimanendo in cabina, riducendo così il rischio di fuoriuscite. I ribaltatori idraulici per fusti gestivano fusti fino a circa 680 kg e incorporavano finecorsa superiori e fusibili di velocità per prevenire movimenti incontrollati. La verifica del progetto ha tenuto conto dei requisiti di coppia, del diametro del fusto e dell'attrito nei punti di appoggio per garantire una rotazione fluida e prevedibile a pieno carico.
Utensili specializzati antiscintilla e resistenti alla corrosione
Gli utensili antiscintilla per la movimentazione dei fusti utilizzavano leghe a base di rame o di alluminio-bronzo per i componenti di contatto in atmosfere infiammabili. Questi utensili riducevano al minimo il rischio di accensione dovuto a impatto meccanico o attrito durante la movimentazione di fusti contenenti solventi volatili. Gli ingegneri hanno adattato le apparecchiature antiscintilla alla classificazione delle aree pericolose dell'impianto e ne hanno garantito la compatibilità con le pratiche di messa a terra e collegamento. Gli utensili anticorrosione per la movimentazione dei fusti, spesso in acciaio inossidabile o acciaio rivestito, erano specifici per ambienti acidi, alcali o marini.
In condizioni di corrosione, i progettisti hanno considerato la geometria delle fessure, lo spessore del rivestimento e i materiali di fissaggio per evitare la corrosione galvanica. Ispezioni superficiali regolari e programmi di pulizia hanno prolungato la durata utile e preservato i valori di carico. Laddove erano richieste sia la resistenza alla formazione di scintille che alla corrosione, gli ingegneri hanno valutato i compromessi tra resistenza della lega, durezza e costo. Intervalli di ispezione documentati e criteri di sostituzione hanno garantito che gli utensili non si degradassero al punto da compromettere l'integrità strutturale o il controllo dell'accensione.
Progettazione e utilizzo di scaffalature, gabbie e vasche di stoccaggio
Scaffali e gabbie di stoccaggio trattengono fisicamente i fusti per impedirne il ribaltamento, il rotolamento o lo spostamento accidentale durante lo stoccaggio e il trasporto interno. Gli ingegneri hanno dimensionato le travi e i montanti degli scaffali in base alla massa complessiva dei fusti a pieno carico, utilizzando fattori di sicurezza appropriati per carichi sismici o d'impatto. Barre di contenimento integrate, catene o reti laterali impedivano la caduta dei fusti durante le operazioni di carico o scarico con carrelli elevatori. Le gabbie di stoccaggio sicure controllavano inoltre l'accesso alle sostanze pericolose e garantivano il rispetto delle norme sulla segregazione chimica.
Bacini di contenimento e vasche di contenimento fornivano un contenimento secondario sotto i fusti per catturare perdite o traboccamenti. I progettisti calcolavano il volume dei bacini di contenimento in modo da soddisfare i requisiti normativi, spesso pari ad almeno il 110% della capacità del fusto più grande o a una percentuale definita del volume totale stoccato. I materiali per i bacini di contenimento, come polietilene o acciaio rivestito, venivano selezionati in base alla compatibilità chimica con i liquidi stoccati. La combinazione di rack o gabbie con basi di contenimento creava sistemi
Sistemi di fissaggio del carico e metodi di pallettizzazione
Il fissaggio e la pallettizzazione dei carichi ingegnerizzati hanno determinato se i fusti raggiungevano la destinazione senza danni, perdite o violazioni normative. Sistemi efficaci combinavano la corretta disposizione dei pallet, altezze di accatastamento controllate e criteri di stabilità quantificati con metodi di ancoraggio appropriati. Dispositivi di fissaggio riutilizzabili come Drumclip hanno aumentato la ripetibilità e ridotto gli sprechi di materiale rispetto agli involucri monouso. L'ispezione digitale, la manutenzione predittiva e gli approcci emergenti di digital twin hanno ulteriormente migliorato l'affidabilità e la tracciabilità della logistica dei fusti.
Disposizione dei pallet, limiti di impilamento e criteri di stabilità
Gli ingegneri hanno disposto i fusti sui pallet per ottenere un baricentro basso e una distribuzione uniforme del carico. Le configurazioni tipiche per i fusti da 200 litri prevedevano schemi quadrati o a diamante, evitando sporgenze oltre i bordi dei pallet per prevenire carichi puntuali e vulnerabilità agli urti. I limiti di impilamento dipendevano dal tipo di fusto, dal livello di riempimento, dalla resistenza dei pallet e dai dati dei test normativi come ISTA 3E o test di impilamento equivalenti. I progettisti hanno considerato i carichi dinamici derivanti da frenata, curva e vibrazioni, non solo i carichi verticali statici, nel definire l'altezza massima della pila.
I criteri di stabilità includevano la resistenza allo scivolamento, al ribaltamento e alla deformazione dei pallet in condizioni di accelerazione di trasporto estreme. I tecnici applicavano spesso accelerazioni longitudinali di progetto di 0.8 g e accelerazioni laterali di 0.5 g per il trasporto su strada, in linea con i concetti europei di fissaggio del carico. Gli ingegneri verificavano che i momenti di ribaltamento risultanti non superassero i momenti di ripristino dovuti al peso del tamburo e alla geometria di contatto. Verificavano inoltre che la flessione dei pallet rimanesse entro limiti tali da preservare l'area di contatto del tamburo ed evitare sollecitazioni concentrate nei fusti in plastica o fibra.
L'utilizzo di tappetini antiscivolo tra pallet e fusti, o tra strati sovrapposti, ha aumentato i coefficienti di attrito e ridotto la pretensione di ancoraggio richiesta. Bacini di contenimento mobili o vasche di contenimento posizionate sotto i pallet dei fusti hanno fornito un contenimento secondario senza compromettere significativamente la stabilità, se adeguatamente dimensionate e classificate. Gli operatori hanno evitato l'impilamento a piramide o l'utilizzo di fusti di dimensioni diverse all'interno di una pila, a meno che non fosse convalidato da test o calcoli. Ispezioni regolari dei pallet per individuare crepe, assi rotte o traverse deformate hanno attenuato la perdita improvvisa di stabilità durante la movimentazione.
Cinghie, catene e sistemi di ancoraggio per carichi di fusti
Cinghie, catene e sistemi di ancoraggio convertivano le pile di fusti, soggette a attrito limitato, in carichi trattenuti meccanicamente. Le cinghie in poliestere o composite erano comuni per il fissaggio a livello di pallet perché combinavano un'elevata resistenza alla trazione con un allungamento controllato e resistenza alla corrosione. Gli ingegneri dimensionavano i sistemi di ancoraggio utilizzando standard come la DIN EN 12195-1, considerando la capacità di ancoraggio delle cinghie, l'angolo e il precarico per resistere alle accelerazioni di trasporto specificate. Evitavano di affidarsi esclusivamente alle cinghie verticali quando il vincolo orizzontale contro lo scivolamento e il ribaltamento era fondamentale.
Catene e funi metalliche erano più tipiche per carichi industriali pesanti o per il fissaggio fisso a livello del rimorchio, piuttosto che per i singoli pallet di fusti. Nelle applicazioni con fusti, le catene rischiavano di intaccarsi o danneggiarsi localmente, a meno che non fossero abbinate a protezioni per i bordi o ripartitori di carico. I tenditori a cricchetto consentivano un pretensionamento ripetibile, ma richiedevano agli operatori di evitare un tensionamento eccessivo che avrebbe potuto deformare i fusti in plastica o schiacciare quelli in fibra. Tutti i dispositivi di ancoraggio dovevano essere compatibili con il tipo di cinghia e la resistenza nominale, comprese fibbie, ganci e punti di ancoraggio.
Gli ingegneri spesso combinavano il fissaggio dei pallet con cinghie, blocchi di rinforzo e sponde a livello del rimorchio per creare percorsi di ancoraggio ridondanti. Evitavano di movimentare fusti non fissati con i carrelli elevatori perché le frenate o i pavimenti irregolari potevano destabilizzare il carico prima del fissaggio. Controlli periodici durante il trasporto, soprattutto dopo frenate di emergenza o tratti di strada dissestati, verificavano che i fissaggi rimanessero saldi e integri. I programmi di formazione ponevano l'accento sul corretto instradamento delle cinghie, sull'evitare spigoli vivi e sull'ispezione per individuare tagli, abrasioni o degrado dovuto ai raggi UV.
Drumclip e dispositivi di fissaggio per fusti riutilizzabili simili
Dispositivi di fissaggio riutilizzabili come Drumclip hanno creato un'interfaccia meccanica tra i fusti e i sistemi di ancoraggio, migliorando la stabilità e la ripetibilità del carico. I modelli Drumclip si adattavano a geometrie specifiche dei fusti, ad esempio DC18A per fusti in acciaio da 200 litri a bocca stretta, DC19B per fusti a bocca aperta e in plastica e DC23C per fusti ISO. Questi dispositivi hanno consentito l'utilizzo di cinghie di ancoraggio più larghe e aree di contatto ottimizzate, riducendo il numero di cinghie necessarie rispetto alla tradizionale reggiatura incrociata. La certificazione secondo standard come DIN EN 12642 Allegato B, ISTA 3E ed EUMOS 40509 ha dimostrato la conformità ai requisiti di stabilità dei pallet e di sicurezza del carico.
Le configurazioni tipiche prevedevano due Drumclip per pallet, posizionati su lati opposti per bloccare il gruppo di fusti e trasmettere uniformemente le forze delle cinghie. In combinazione con sistemi di cinghie e fibbie certificati, alcune soluzioni hanno raggiunto la conformità ai calcoli di fissaggio del carico previsti dalla norma DIN EN 12195-1. La riutilizzabilità, da uno a due anni a seconda dell'usura, ha ridotto gli sprechi di imballaggio rispetto al film estensibile monouso o all'imballaggio termoretraibile. I produttori hanno prodotto Drumclip utilizzando tessuti riciclati e
Riepilogo e linee guida pratiche per l'attuazione
Il trasporto sicuro dei fusti richiedeva un approccio integrato che collegasse la progettazione degli imballaggi, le attrezzature di movimentazione, i sistemi di contenimento del carico e la conformità normativa. I controlli ingegneristici affrontavano sia la logistica di routine che eventi anomali come perdite, deformazioni dei fusti o travasi di emergenza in contenitori di recupero. Standard come 49 CFR 178.509, DIN EN 12642, ISTA 3E, EUMOS 40509 e i protocolli di prova DOT per i fusti di recupero fornivano valori di riferimento quantificabili per le prestazioni di fusti di plastica, carichi pallettizzati e imballaggi di recupero. Le organizzazioni che allineavano le procedure interne a queste norme hanno ridotto i tassi di incidenti, le emissioni ambientali e le sanzioni per non conformità.
In pratica, l'implementazione è iniziata con la corretta selezione e classificazione dei fusti, inclusi i codici UN/DOT appropriati, i materiali resistenti ai raggi UV e i limiti di capacità e massa entro le specifiche. Gli impianti hanno quindi specificato le attrezzature di movimentazione , come sollevatori e rotatori per fusti, in base alla massa del fusto, al materiale e alle operazioni richieste, come lo svuotamento o la frantumazione. La pallettizzazione e la progettazione del fissaggio hanno utilizzato limiti di impilamento definiti, controlli di integrità dei pallet e soluzioni di ancoraggio ingegnerizzate, con dispositivi riutilizzabili come Drumclip che migliorano la stabilità dei pallet e riducono i materiali monouso. Per le unità danneggiate o con perdite, i fusti di recupero certificati con le corrette marcature UN e prestazioni testate hanno sostituito gli imballaggi di base durante il trasporto.
Gli sviluppi futuri in questo campo combineranno probabilmente dispositivi di fissaggio riutilizzabili, un maggiore contenuto di plastica riciclata e strumenti digitali come pallet sensorizzati e manutenzione predittiva per le flotte di movimentazione. I gemelli digitali delle catene logistiche possono modellare carichi dinamici, spettri di vibrazione e scenari di impatto, consentendo agli ingegneri di ottimizzare il tipo di tamburo, la disposizione dei sistemi di contenimento e la selezione delle attrezzature prima dell'implementazione. Una strategia equilibrata abbinerà queste innovazioni a una solida formazione degli operatori, valutazioni dei rischi specifiche per ogni sito e audit periodici in base alle normative OSHA, DOT, WAC 296-843-18005 e ai requisiti UE comparabili. Questa combinazione favorisce operazioni più sicure, minori costi del ciclo di vita e riduzioni misurabili dei rischi ambientali e reputazionali.