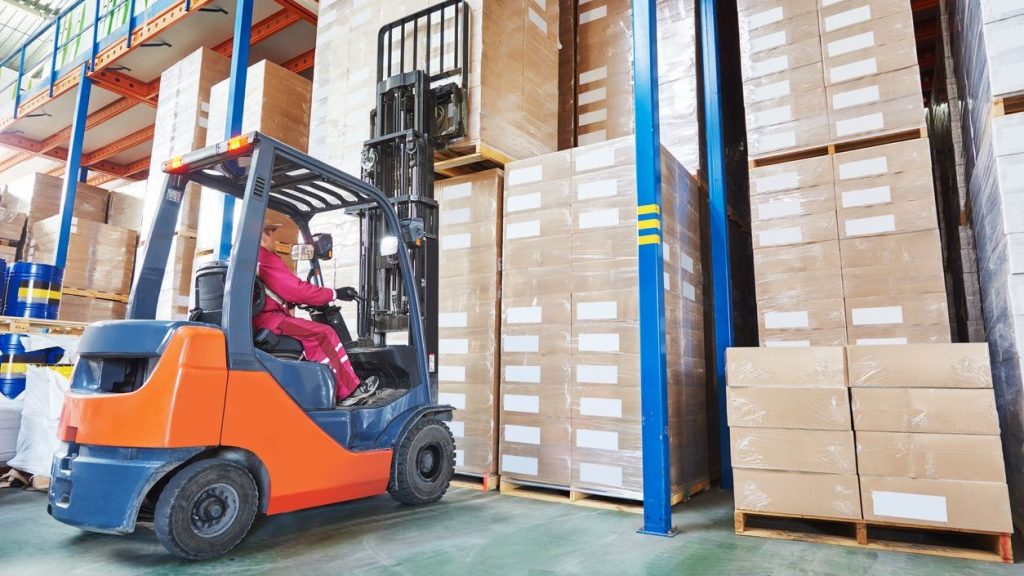
I carrelli elevatori controbilanciati svolgono un ruolo centrale nei moderni magazzini e impianti industriali, sollevando, trasportando e impilando con precisione carichi pallettizzati. Questa guida ne illustra la progettazione di base, i principi di stabilità, i campi di applicazione e le modalità con cui gli accessori adattano le macchine a compiti specifici. Esamina quindi il funzionamento in sicurezza, inclusi i controlli pre-utilizzo, le tecniche di movimentazione del carico, il lavoro su pendii e in spazi ristretti, e il ruolo della formazione degli operatori, dei DPI e dei programmi di sicurezza strutturati. Infine, affronta le pratiche di ispezione e manutenzione, dalle checklist giornaliere alla manutenzione predittiva basata sui dati, e si conclude con suggerimenti pratici per un utilizzo efficiente e sicuro dei carrelli elevatori nelle operazioni industriali.
Principi di progettazione e funzionamento di base
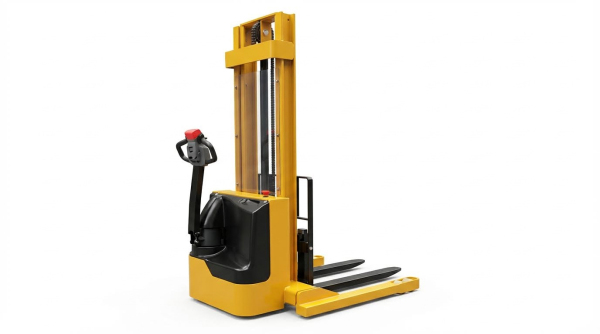
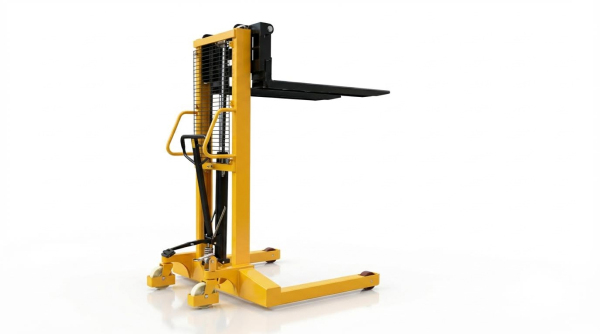
I principi fondamentali di progettazione e funzionamento hanno definito il modo in cui gli impilatori controbilanciati sollevavano, trasportavano e impilavano i carichi in ambienti industriali. Gli ingegneri si sono concentrati sulla stabilità strutturale, sulle prestazioni idrauliche e sulla disposizione ergonomica dei comandi. Gli operatori si affidavano a precisi parametri operativi, che includevano le condizioni del pavimento, le pendenze e gli spazi di ingombro, per mantenere il rischio entro limiti accettabili. Accessori e adattamenti specifici per determinate attività hanno esteso il concetto di base della macchina a una gamma più ampia di materiali e operazioni di movimentazione.
Architettura e componenti dello stacker controbilanciato
Un carrello elevatore controbilanciato utilizzava un contrappeso posteriore per compensare il carico sulle forche. Gli elementi strutturali principali includevano telaio, montante, carrello e gruppo forche. I progettisti integrarono cilindri idraulici, catene e rulli per sollevare e abbassare agevolmente il montante e il carrello. Il sistema di azionamento, elettrico o a combustione interna nei modelli più vecchi, alimentava la trazione e le pompe idrauliche. Assali sterzanti, ruote e pneumatici determinavano la manovrabilità e la pressione di contatto sul pavimento. Dispositivi di sicurezza come freni, clacson, arresti di emergenza, spie luminose e finecorsa costituivano lo strato di protezione per operatori e astanti. Pacchi batteria o gruppi elettrogeni, insieme ai controller, definivano i cicli di lavoro e la durata tipica dei turni.
Stabilità, baricentro e capacità nominale
La stabilità dipendeva dal rapporto tra il baricentro della macchina e il poligono di supporto delle ruote. I produttori specificavano la capacità nominale a un baricentro del carico definito, in genere misurato dal tallone della forca al baricentro del carico. Il superamento della capacità nominale o l'estensione del baricentro del carico spostavano in avanti il baricentro combinato e aumentavano il rischio di ribaltamento. Carichi irregolari o asimmetrici introducevano instabilità laterale e potevano causare ribaltamenti laterali durante la sterzata o la frenata. Mantenere le forche basse durante la traslazione, solitamente al di sotto di 200 millimetri, riduceva il momento di ribaltamento. Gli operatori dovevano rispettare la targhetta dati, che indicava la capacità di sollevamento in base all'altezza e al baricentro del carico, per rimanere entro la zona operativa stabile.
Area operativa: piani, pendenze e distanze
Gli elevatori controbilanciati funzionavano in sicurezza solo su superfici piane e dure come cemento o asfalto. Superfici ruvide, morbide o oleose riducevano l'attrito e la capacità portante, aumentando il rischio di scivolamento o cedimento del pavimento. Il terreno doveva supportare la massa combinata di elevatore, carico e operatore senza cedimenti o crepe eccessivi. Sui pendii, gli operatori guidavano in linea retta in salita o in discesa ed evitavano di svoltare, frenare bruscamente o sollevare le forche. La prassi del settore limitava la marcia con carichi sui pendii a basse velocità, con il carico rivolto a monte, ove possibile. Gli spazi liberi verticali e orizzontali attorno a scaffalature, porte e soppalchi determinavano altezze di sollevamento e raggi di sterzata accettabili. Le strutture utilizzavano corsie di marcia segnalate, segnaletica di limitazione dell'altezza e livelli di illuminazione per definire un ingombro operativo prevedibile.
Allegati e adattamento specifico al compito
Gli accessori consentivano a una piattaforma di base di gestire diversi tipi di carico e processi. I carrelli traslatori laterali consentivano piccole regolazioni laterali senza riposizionare il carrello, migliorando l'allineamento dei pallet e riducendo l'impatto sugli scaffali. Le forche regolabili o telescopiche si adattavano a pallet di diverse dimensioni e a slitte non standard, mantenendo, ove possibile, il corretto baricentro del carico. Rotatori e pinze gestivano fusti, bidoni o contenitori irregolari che non potevano essere appoggiati direttamente sulle forche. Per l'impilamento ad altezze elevate o per carichi ingombranti, gli ingegneri a volte aggiungevano ripiani o stabilizzatori di carico per controllare l'oscillazione e migliorare la visibilità. Ogni accessorio modificava il baricentro effettivo del carico e la distribuzione della massa, quindi i produttori ne riducevano la capacità di conseguenza sulle targhette aggiornate. La corretta selezione e documentazione degli accessori aiutava ad adattare il carrello a flussi di lavoro specifici, come celle frigorifere, corridoi stretti o movimentazione di merci fragili.
Funzionamento sicuro, formazione e conformità
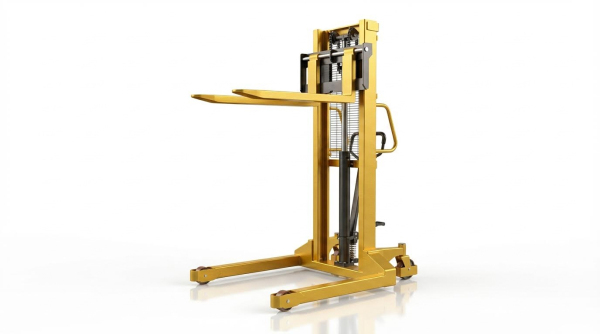
Il funzionamento sicuro degli impilatori controbilanciati si basava su procedure rigorose, operatori qualificati e rispetto delle normative vigenti. Questa sezione collegava le regole pratiche di guida con la formazione strutturata e la conformità formale. Descriveva come le organizzazioni integrassero i comportamenti quotidiani, i processi documentati e i limiti tecnici in un regime di sicurezza coerente.
Controlli pre-uso e responsabilità dell'operatore
Gli operatori dovevano eseguire un'ispezione pre-utilizzo strutturata prima di alimentare il carrello elevatore. Hanno controllato visivamente forche, montante, catene e rulli per verificare la presenza di crepe, piegature, disallineamenti o rumori anomali durante brevi cicli di prova. Gli pneumatici richiedevano l'ispezione per verificare la presenza di detriti, tagli, pezzi e il corretto gonfiaggio per i modelli pneumatici, poiché le condizioni degli stessi influivano direttamente sulla stabilità e sulla distanza di arresto. Gli operatori hanno inoltre verificato tubi flessibili e cilindri idraulici per perdite o deformazioni e hanno confermato il sollevamento, l'abbassamento e l'inclinazione fluidi e senza scossoni. I controlli elettrici includevano la pulizia dei terminali della batteria, il fissaggio dei cavi, il corretto livello dell'elettrolita e un indicatore di scarica funzionante. Infine, gli operatori hanno testato freni, sterzo, clacson, arresto di emergenza e spie luminose, documentando eventuali difetti; erano responsabili del blocco delle apparecchiature non sicure anziché del loro utilizzo.
Procedure di movimentazione, spostamento e accatastamento del carico
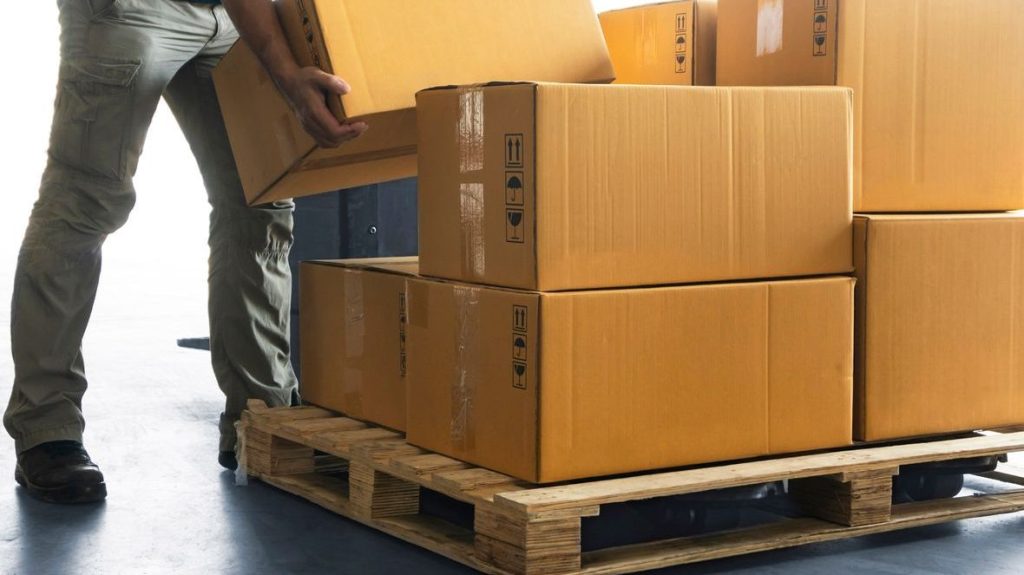
La movimentazione sicura del carico iniziava con la verifica che la massa e il baricentro del carico rimanessero entro i limiti di portata nominale. Gli operatori posizionavano il pallet in modo che il carico fosse uniformemente appoggiato su entrambe le forche, con il baricentro il più vicino possibile al carrello. Sollevavano il carico solo da fermi, sollevavano il carico quanto bastava per mantenere l'altezza da terra, in genere 150-200 mm, e poi ritraevano il montante prima di partire. Durante la marcia, tenevano le forche basse, mantenevano una velocità controllata, evitavano frenate brusche e utilizzavano input di sterzata graduali per preservare la stabilità laterale. L'impilamento richiedeva l'arresto perpendicolare alla scaffalatura, l'estensione completa del montante solo quando allineato e il sollevamento fluido fino al livello desiderato. Dopo aver posizionato il carico, l'operatore lo abbassava sul supporto, rilasciava con cautela l'innesto delle forche, ritraeva il montante e solo allora muoveva il carrello, evitando qualsiasi contatto con il corpo con il portale durante il sollevamento del carico.
Lavorare su pendii, rampe e aree ristrette
I carrelli elevatori controbilanciati erano progettati principalmente per superfici piane e dure come cemento o asfalto. Su pendenze consentite, gli operatori dovevano procedere in linea retta, sia in salita che in discesa, mai in diagonale, e mantenere il carico sul lato a monte quando possibile. Riducevano la velocità, tenevano le forche basse ed evitavano di sollevare, abbassare o girare il carico durante la salita per prevenire la perdita di stabilità. In condizioni di scarsa aderenza, come su pavimenti bagnati o polverosi, riducevano ulteriormente la velocità per evitare lo slittamento delle ruote e il rischio di ribaltamento. Il lavoro in corridoi ristretti richiedeva una pianificazione precisa del percorso, un'adeguata larghezza del corridoio e una buona visibilità o l'assistenza di un addetto alla sorveglianza quando i carichi ostruivano la visuale. Gli operatori mantenevano una distanza di sicurezza da pedoni e altri veicoli, rispettavano i limiti di velocità del sito, utilizzavano il clacson agli incroci ed evitavano rigorosamente di trasportare personale sulle forche o sul carrello.
Formazione degli operatori, DPI e programmi di sicurezza
L'efficacia della sicurezza dipendeva da una formazione formale degli operatori, in linea con le normative locali in materia di sicurezza sul lavoro e le linee guida del produttore. I programmi di formazione comprendevano la struttura dei carrelli elevatori, le tabelle di carico, i principi di stabilità, le tecniche di guida sicura, le procedure di emergenza e le valutazioni pratiche di guida. Corsi di aggiornamento e valutazioni periodiche delle competenze garantivano che gli operatori mantenessero le proprie capacità e si adattassero ai cambiamenti di layout o di processo. I dispositivi di protezione individuale includevano in genere scarpe antinfortunistiche, elmetti, giubbotti ad alta visibilità e guanti, con cinture di sicurezza laddove previste dal progetto. I programmi di sicurezza a livello di sito integravano piani di gestione del traffico, percorsi pedonali segnalati, segnaletica per limiti di velocità e altezza e liste di controllo giornaliere standardizzate. Le responsabilità della direzione includevano l'applicazione delle norme, la registrazione delle ispezioni, l'analisi dei dati relativi agli incidenti sfiorati e la garanzia che solo il personale autorizzato e idoneo dal punto di vista medico utilizzasse i carrelli elevatori controbilanciati.
Ispezione, manutenzione e gestione del ciclo di vita
L'ispezione, la manutenzione e la gestione del ciclo di vita determinano l'affidabilità e il costo totale di proprietà dei carrelli elevatori controbilanciati . Procedure strutturate riducono il tasso di incidenti, limitano i fermi macchina non pianificati e prolungano la durata di servizio. Le pratiche moderne combinano controlli giornalieri da parte dell'operatore, manutenzione programmata e monitoraggio basato sui dati in un unico sistema coerente. Questa sezione descrive in dettaglio come implementare tale sistema in ambienti industriali e di magazzino.
Lista di controllo per l'ispezione giornaliera e segnalazione dei guasti
Le ispezioni giornaliere iniziavano prima del primo movimento del carrello elevatore. Gli operatori eseguivano un controllo a 360°, ispezionando forche, montante, catene e rulli per individuare eventuali crepe, piegature, corrosione o disallineamenti. Verificavano che le forche si muovessero fluidamente e che il montante si sollevasse e si abbassasse senza rumori anomali o blocchi. I cilindri idraulici e i tubi flessibili richiedevano controlli per verificare la presenza di perdite, rigonfiamenti o raccordi danneggiati.
Pneumatici e ruote influenzavano direttamente la stabilità e lo spazio di frenata. Gli operatori rimuovevano i detriti dal battistrada, verificavano la corretta pressione di gonfiaggio degli pneumatici e controllavano gli pneumatici pieni per individuare eventuali tagli, crepe o tagli. I dadi delle ruote dovevano essere serrati, senza elementi di fissaggio mancanti o deformazioni visibili. L'operatore ispezionava quindi il pavimento sotto il camion parcheggiato per individuare eventuali macchie di olio fresco o fluido idraulico.
I sistemi elettrici e di sicurezza richiedevano test funzionali. I terminali della batteria dovevano essere puliti, serrati e privi di segni di corrosione o surriscaldamento. Gli operatori hanno controllato gli indicatori di scarica della batteria e, ove applicabile, i livelli dell'elettrolita rispetto ai limiti stabiliti dal produttore. Hanno testato freni, freno di stazionamento, clacson, spie luminose, arresto di emergenza e qualsiasi allarme di retromarcia prima di autorizzare l'uso.
Un solido processo di segnalazione dei guasti ha chiuso il cerchio. Qualsiasi condizione anomala doveva essere registrata su una checklist o in un sistema digitale con descrizioni chiare dei difetti. I supervisori decidevano quindi se il carrello elevatore rimaneva sicuro per l'uso o se necessitava di un ritiro immediato. Le attrezzature con guasti critici, come guasti ai freni, forche incrinate o perdite idrauliche, dovevano essere bloccate fino alla riparazione e alla nuova ispezione.
Integrità idraulica, elettrica e strutturale
L'integrità idraulica regolava le prestazioni di sollevamento e il controllo del carico. Il personale addetto alla manutenzione ispezionava periodicamente tubi flessibili, condotti, cilindri e raccordi per verificare la presenza di infiltrazioni, punti bagnati o abrasioni. Controllava le funzioni di sollevamento e inclinazione del montante sotto carico nominale per confermare un movimento fluido, senza vibrazioni o perdite di pressione. Il livello, la pulizia e la viscosità dell'olio idraulico dovevano essere conformi alle specifiche del produttore per evitare cavitazione e usura.
Gli impianti elettrici richiedevano verifiche sia visive che funzionali. I tecnici esaminavano l'isolamento dei cavi per verificare la presenza di tagli, sezioni schiacciate o conduttori esposti. I pacchi batteria o i sistemi di alimentazione venivano testati per verificarne la corretta tensione, il bilanciamento delle celle e il comportamento in temperatura durante la carica e la scarica. Connettori, contattori e moduli di controllo dovevano essere montati saldamente e non presentare scolorimenti che indicassero surriscaldamento.
L'integrità strutturale si è concentrata su telaio, montante, carrello e saldature. Le ispezioni hanno cercato crepe attorno ai giunti sottoposti a forti sollecitazioni, sezioni deformate e corrosione su piastre critiche. Le forche dovevano mantenere lo spessore e la rettilineità originali entro le tolleranze consentite; eventuali crepe visibili o usura significativa richiedevano la sostituzione immediata. Le griglie reggicarico, i tettucci di protezione e le strutture protettive dovevano rimanere esenti da deformazioni che avrebbero potuto compromettere la portata nominale.
Verifica dell'integrità in linea con gli standard applicabili e le normative locali. I registri di manutenzione documentavano le date delle ispezioni, i risultati e le azioni correttive per la tracciabilità. Questa documentazione ha supportato audit, indagini sugli incidenti e valutazioni della vita residua della flotta di carrelli elevatori.
Manutenzione preventiva e riduzione dei tempi di fermo
I programmi di manutenzione preventiva si basavano sulle ore di funzionamento, sull'ambiente e sul ciclo di lavoro. I produttori fornivano intervalli di riferimento per la lubrificazione, la sostituzione dei filtri, la sostituzione dell'olio idraulico e le regolazioni meccaniche. Gli stabilimenti spesso accorciavano gli intervalli in caso di condizioni difficili, come polvere abrasiva, frequenti sollevamenti a piena capacità o funzionamento prolungato su più turni. L'obiettivo era intervenire prima che l'usura degenerasse in guasti funzionali.
Le tipiche attività preventive includevano l'ingrassaggio dei canali dell'albero e dei punti di articolazione, il controllo dell'allungamento della catena e la regolazione dei freni. I tecnici hanno calibrato i collegamenti dello sterzo e verificato l'allineamento per mantenere una manovrabilità prevedibile. La sostituzione dei materiali di consumo, come pneumatici e guarnizioni dei freni, è stata effettuata in base ai limiti di usura misurati, anziché attendere il guasto a fine vita. Questo approccio ha stabilizzato le prestazioni e ridotto la frequenza delle riparazioni di emergenza.
La riduzione dei tempi di fermo macchina è dipesa dalla pianificazione e dalla gestione dei ricambi. I team di manutenzione hanno sincronizzato le finestre di servizio con i programmi di produzione, spesso durante i cambi turno o i periodi di basso carico. I ricambi critici, tra cui forcelle, tubi flessibili, guarnizioni e contattori, sono stati tenuti a magazzino in base alla cronologia dei guasti. L'analisi delle cause profonde dei guasti ricorrenti ha guidato le modifiche progettuali, gli aggiornamenti della formazione degli operatori o i controlli ambientali.
Indicatori di performance come il tempo medio tra guasti e il costo di manutenzione per ora operativa hanno supportato il miglioramento continuo. Il confronto di queste metriche tra impilatori simili ha evidenziato anomalie che richiedevano un'attenzione mirata. Nel tempo, programmi di prevenzione strutturati hanno ridotto il costo totale del ciclo di vita e migliorato la disponibilità delle principali operazioni logistiche.
Monitoraggio digitale, intelligenza artificiale e manutenzione predittiva
Il monitoraggio digitale ha trasformato la manutenzione degli elevatori da reattiva a predittiva. I moduli telematici hanno registrato ore di funzionamento, cicli di sollevamento, distanza percorsa e codici evento. I sensori hanno monitorato parametri come lo stato di carica della batteria, la temperatura e la pressione idraulica. Questi dati sono confluiti in piattaforme di gestione della flotta che visualizzavano l'utilizzo, gli eventi di sovraccarico e gli allarmi critici per la sicurezza.
L'analisi basata sull'intelligenza artificiale ha utilizzato dati storici per identificare modelli precedenti ai guasti. Gli algoritmi hanno correlato picchi di temperatura, anomalie nell'assorbimento di corrente o fluttuazioni di pressione con i successivi guasti dei componenti. Quando i modelli hanno rilevato firme simili, hanno generato avvisi di manutenzione predittiva. I tecnici hanno quindi potuto programmare ispezioni mirate o sostituzioni di componenti prima che si verificasse una perdita funzionale.
Gli strumenti digitali hanno inoltre migliorato la conformità e la documentazione. Le checklist elettroniche guidavano gli operatori nelle ispezioni giornaliere e ne registravano automaticamente il completamento con marca temporale. I guasti inseriti tramite dispositivi palmari venivano collegati agli ordini di lavoro nei sistemi di manutenzione. Questo ciclo chiuso di dati ha supportato un processo decisionale tracciabile e semplificato gli audit normativi.
L'integrazione con i sistemi di gestione del magazzino e di sicurezza ha consentito una maggiore ottimizzazione. I dati di utilizzo hanno consentito di dimensionare correttamente le flotte e di ruotare le unità per bilanciare l'usura. Il geofencing e la suddivisione in zone di velocità hanno ridotto lo stress meccanico nelle aree sensibili. Con il perfezionamento della connettività e dei modelli di intelligenza artificiale, la manutenzione predittiva ha aumentato l'affidabilità, prolungato la durata dei componenti e allineato la manutenzione alle condizioni effettive anziché a intervalli di tempo fissi.
Riepilogo: punti chiave per gli addetti allo stoccaggio nel settore
I carrelli elevatori controbilanciati hanno svolto un ruolo centrale nella moderna logistica di magazzino, combinando il sollevamento verticale con un trasporto orizzontale preciso. Le loro prestazioni dipendevano da un'architettura ben definita, dal corretto posizionamento del carico al centro di carico nominale e dal funzionamento entro un ingombro a pavimento e in altezza chiaramente definito. Accessori come traslatori laterali o forche regolabili ne ampliavano le capacità, ma richiedevano il rigoroso rispetto delle tabelle di capacità aggiornate e dei limiti del produttore.
Il funzionamento sicuro si basava su procedure disciplinate e operatori formati. Le migliori pratiche includevano controlli pre-uso, altezza di corsa ridotta per le forche, movimento rettilineo sui pendii e divieto di trasporto di personale. Le aspettative normative, comprese le norme di sicurezza sul lavoro, spingevano le aziende verso una formazione formale, l'uso di DPI, procedure scritte e programmi di sicurezza documentati. Questi programmi hanno ridotto gli incidenti dovuti a collisioni, ribaltamenti e cadute di carichi in ambienti di stoccaggio ad alta densità.
L'integrità tecnica dipendeva da ispezioni giornaliere, rigorosi controlli idraulici ed elettrici e una manutenzione preventiva programmata. Operatori e team di manutenzione monitoravano forche, montanti, catene, pneumatici, freni e circuiti idraulici per rilevare eventuali danni, perdite o rumori anomali. Le strutture che utilizzavano checklist strutturate e segnalazioni tempestive di guasti riducevano i tempi di fermo non pianificati e prolungavano la durata delle apparecchiature. Negli ultimi anni, il monitoraggio digitale e i metodi predittivi hanno iniziato a integrare la manutenzione tradizionale, utilizzando i dati dei sensori per anticipare i guasti.
Guardando al futuro, l'integrazione di telematica, diagnostica basata sull'intelligenza artificiale e gestione connessa delle flotte sarebbe probabilmente diventata la norma. Questi strumenti avrebbero supportato la manutenzione predittiva, una migliore analisi dell'utilizzo e un controllo della sicurezza più rigoroso attraverso la gestione degli accessi e la registrazione degli eventi. Tuttavia, la tecnologia non ha sostituito i principi fondamentali. Una corretta valutazione del carico, tecniche di guida prudenti e il rispetto della capacità nominale sono rimasti i principali strumenti di difesa contro gli incidenti. Le organizzazioni che hanno combinato solidi controlli ingegneristici con la competenza dell'operatore e la manutenzione basata sui dati hanno raggiunto la massima produttività e sicurezza con i carrelli elevatori controbilanciati.