Lo stato delle batterie dei transpallet elettrici incide direttamente sui tempi di attività, sulla sicurezza e sui costi del ciclo di vita nelle operazioni industriali. Questo articolo esamina come riconoscere i primi sintomi operativi, applicare test diagnostici strutturati e interpretarne correttamente i risultati. Confronta inoltre le opzioni di riparazione, rigenerazione o sostituzione completa, tenendo conto del peso della batteria e dei vincoli di sicurezza. Infine, riassume le migliori pratiche di manutenzione e monitoraggio per mantenere affidabili e conformi le flotte di movimentazione materiali elettriche.
Le sezioni successive hanno spaziato dai problemi di runtime osservabili e dalle anomalie di potenza, passando per test di capacità standardizzati con multimetro, idrometro e multimetro, fino alle decisioni strategiche su ristrutturazione o rinnovo. In tutto questo, l'attenzione è rimasta focalizzata su metodi tecnicamente validi e pronti all'uso, che i team di manutenzione potessero integrare nelle ispezioni pianificate e nei programmi di manutenzione predittiva.
Sintomi operativi chiave di una batteria difettosa
Gli operatori in genere notavano il degrado della batteria innanzitutto durante l'utilizzo quotidiano e le fasi di ricarica. Sintomi operativi chiari permettevano ai team di manutenzione di intervenire prima che i guasti creassero condizioni di pericolo o fermi macchina imprevisti. Le seguenti sottosezioni descrivono gli indicatori più rilevanti in servizio che segnalano l'avvicinarsi della fine del ciclo di vita funzionale o economico di una batteria per transpallet .
Tempi di percorrenza ridotti e ricariche frequenti a metà turno
Una batteria di trazione in buone condizioni garantiva un'autonomia prevedibile, spesso vicina a un turno completo a regime nominale. Una riduzione del tempo di utilizzo di circa il 30% o più indicava una significativa perdita di capacità e giustificava test dettagliati. Gli operatori che necessitavano di ricariche intermedie ogni quattro ore anziché otto manifestavano i classici segni di solfatazione o usura delle piastre. Questo comportamento era solitamente dovuto a ripetute scariche profonde al di sotto del 20% circa dello stato di carica o a una sottocarica cronica. I test di capacità in condizioni standardizzate, come le procedure di scarica EN 60254-1, confermavano se la batteria soddisfaceva ancora il valore di ampere-ora richiesto. Una volta che la capacità misurata scendeva ben al di sotto delle specifiche, l'uso continuato aumentava la generazione di calore e accelerava l'invecchiamento.
Problemi di accensione, perdita di potenza intermittente
Difficoltà all'avvio, con il carrello elevatore che non si accendeva in modo affidabile, indicavano spesso una bassa tensione della batteria o un'elevata resistenza interna. La perdita di potenza intermittente durante la marcia o il sollevamento indicava una tensione instabile sotto carico, talvolta causata da celle guaste o interconnessioni danneggiate. I tecnici verificavano la presenza di terminali allentati o corrosi, cavi sfilacciati o danni ai connettori, poiché questi guasti causavano cali di tensione che simulavano un guasto della batteria. La misurazione della tensione del pacco e delle singole celle con il motore di trazione o di sollevamento in funzione aiutava a distinguere i problemi di cablaggio dal vero degrado delle celle. Codici di errore elettronici persistenti relativi alla sottotensione, nonostante il corretto funzionamento del caricabatterie e connessioni pulite, di solito confermavano un guasto della batteria.
Surriscaldamento, odori e corrosione visibile
Una temperatura eccessiva della batteria durante la carica o un utilizzo intensivo segnalava un aumento della resistenza interna e una conversione energetica inefficiente. Il surriscaldamento spesso coincideva con la formazione di gas, gorgoglii udibili o sibili, soprattutto nei sistemi al piombo-acido in condizioni di sovraccarico. I tecnici interpretavano gli odori simili a zolfo come un segnale di perdita di elettrolita o di grave sovratemperatura, che potevano danneggiare i componenti adiacenti e l'isolamento. Depositi bianchi o verdastri attorno a poli, connettori e vassoi indicavano perdite di acido e corrosione che aumentavano la resistenza di contatto e riducevano la corrente disponibile. Se la corrosione progrediva nonostante la pulizia e la corretta coppia di serraggio sui terminali, crepe sottostanti, guasti alle guarnizioni o un riempimento eccessivo cronico di elettrolita richiedevano in genere la riparazione o la sostituzione.
Impatto dell'ambiente e del ciclo di lavoro sulla durata della batteria
La temperatura ambiente e il profilo operativo hanno influenzato notevolmente la velocità di degrado delle batterie dei transpallet elettrici . L'uso continuo in magazzini caldi con temperature superiori a circa 30 °C ha accelerato la perdita d'acqua, la corrosione delle piastre e la solfatazione, riducendo la durata di funzionamento nel corso dei mesi. Gli ambienti freddi hanno ridotto la capacità istantanea e aumentato la resistenza interna, per cui le batterie apparivano deboli anche a piena carica. Cicli di lavoro intensivi con sollevamenti frequenti, lunghe distanze percorse e periodi di riposo minimi hanno stressato le celle attraverso ripetuti picchi di corrente elevata e ricariche parziali. Gli impianti che combinavano temperature rigide con cicli di lavoro aggressivi necessitavano di intervalli di ispezione più ravvicinati, limiti di profondità di scarica più conservativi e strategie di ricarica adattate al modello di utilizzo effettivo.
Test diagnostici pratici per batterie di walkie-talkie
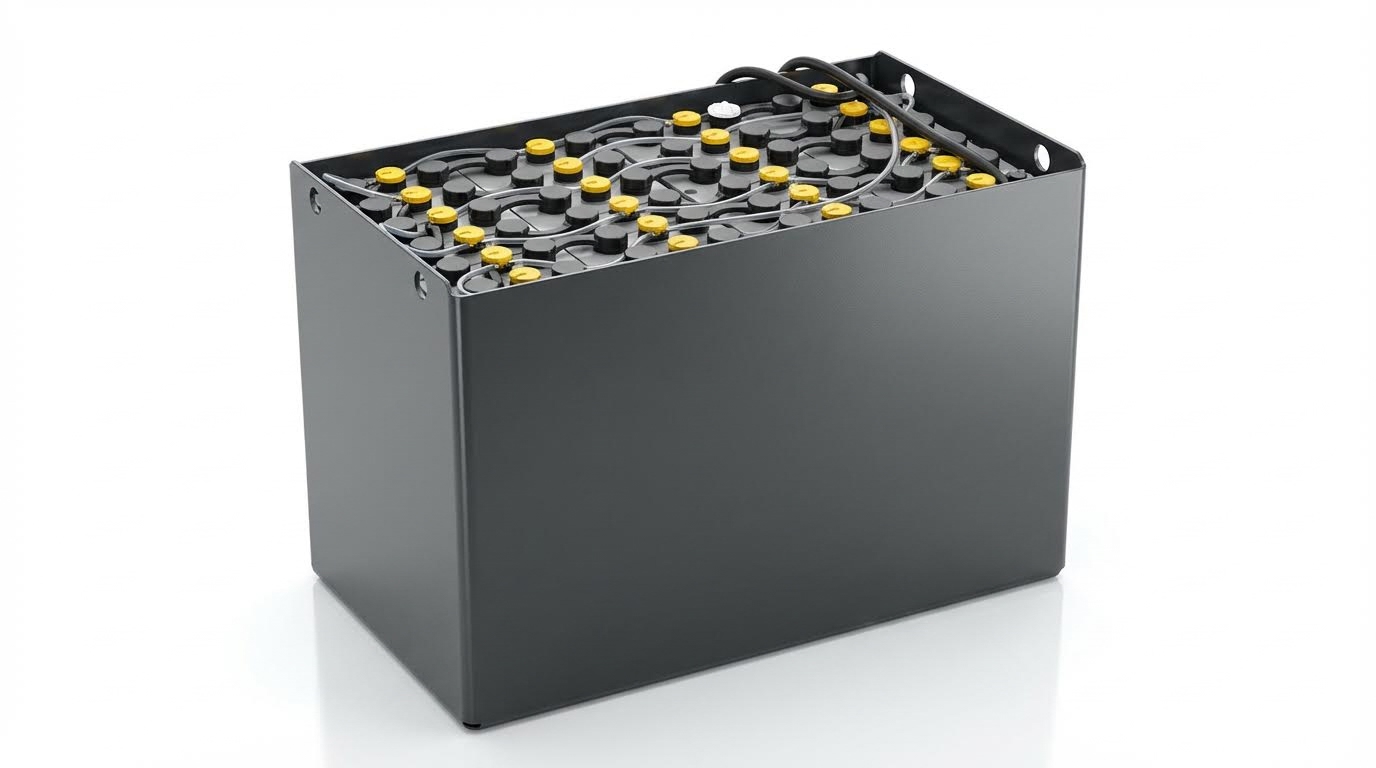
Test diagnostici sistematici hanno permesso ai team di manutenzione di distinguere i problemi della batteria dai guasti del caricabatterie o del camion. Un approccio strutturato ha ridotto i tempi di fermo non pianificati e ha impedito operazioni non sicure. I tecnici in genere iniziavano con controlli visivi ed elettrici di base, per poi passare a test standardizzati di capacità e resistenza. Ogni fase si basava sulla precedente per confermare se la batteria fosse riparabile, recuperabile o a fine vita.
Preparazione della batteria: carica, ispezione e isolamento
I tecnici caricavano sempre completamente la batteria prima di ogni test per stabilizzare la tensione e lo stato di carica. Verificavano che il caricabatterie completasse un ciclo normale e indicasse la carica completa, solitamente tramite una spia verde. Dopo la ricarica, ispezionavano l'involucro, i coperchi e il vassoio per individuare eventuali crepe, perdite, rigonfiamenti o residui acidi. Pulivano i terminali e i connettori intercella, rimuovevano la corrosione e stringevano i componenti allentati per ridurre al minimo la resistenza di contatto. La batteria veniva isolata elettricamente dal carrello elevatore scollegando il connettore CC e disattivando eventuali carichi ausiliari. Questo isolamento impediva che l'elettronica del carrello influenzasse le misurazioni ed evitava movimenti accidentali del carrello durante i test.
Test di tensione, carico e cella con un multimetro
I tecnici hanno utilizzato un multimetro digitale calibrato per misurare prima la tensione del pacco batteria a circuito aperto e confrontarla con la tensione nominale del sistema. Hanno quindi eseguito controlli della tensione di carico con un assorbimento di corrente definito, ad esempio circa 0.2 volte la capacità del C20, per osservarne il comportamento dinamico. Una batteria di trazione in buone condizioni manteneva la tensione entro i limiti previsti; un calo rapido indicava un'elevata resistenza interna o una perdita di capacità. Le tensioni delle singole celle o dei monoblocchi sono state misurate mentre il motore di trazione o la pompa idraulica erano in funzione. Le celle che mostravano 1-2 volt inferiori alle altre sotto carico sono state segnalate come morte o gravemente indebolite. Uno squilibrio persistente tra i blocchi suggeriva invecchiamento o danni interni e guidava ulteriori decisioni sulla rigenerazione o la sostituzione.
Utilizzo di un idrometro e controlli del livello dell'elettrolita
Per le batterie al piombo-acido allagate, i tecnici hanno controllato i livelli dell'elettrolita dopo la carica e il rabbocco solo con acqua deionizzata o distillata. Le piastre dovevano rimanere completamente immerse, ma non eccessivamente piene, per evitare traboccamenti durante la formazione di gas. Hanno utilizzato un idrometro con compensazione della temperatura per misurare il peso specifico di ogni cella, che indicava lo stato di carica e l'uniformità. Una lettura della cella inferiore di almeno 50 punti (0.050) rispetto alla media del pacco batteria indicava in genere una cella difettosa o solfatata. Grandi variazioni tra le celle indicavano danni da stratificazione, solfatazione o sovraccarico. Combinati con le letture di tensione, i dati dell'idrometro hanno aiutato a distinguere problemi reversibili da danni irreversibili alle piastre. Qualsiasi segno di scolorimento, sedimento o elettrolita torbido è stato documentato per ulteriori analisi.
Capacità, resistenza interna e test standardizzati
Quando i controlli di base indicavano un degrado significativo, i tecnici eseguivano test di capacità controllata secondo standard come EN o DIN EN 60254-1. Caricavano completamente la batteria, quindi la scaricavano a una corrente e una temperatura specificate fino al raggiungimento della tensione di fine scarica definita. Gli ampere-ora misurati venivano confrontati con la capacità nominale C20; perdite superiori a circa il 30% giustificavano solitamente la sostituzione o una rigenerazione intensiva. La resistenza interna veniva valutata utilizzando tester specializzati o analizzando la caduta di tensione a carico noto. L'aumento della resistenza era correlato a solfatazione, corrosione della griglia o piastre essiccate. Programmi di test standardizzati valutavano anche la ritenzione di carica, le prestazioni ad alta corrente e la durata ciclica. Questi risultati supportavano la documentazione di conformità e informavano le decisioni sull'opportunità di continuare a utilizzare, rigenerare o ritirare la batteria di trazione in sicurezza.
Quando riparare, rigenerare o sostituire la batteria
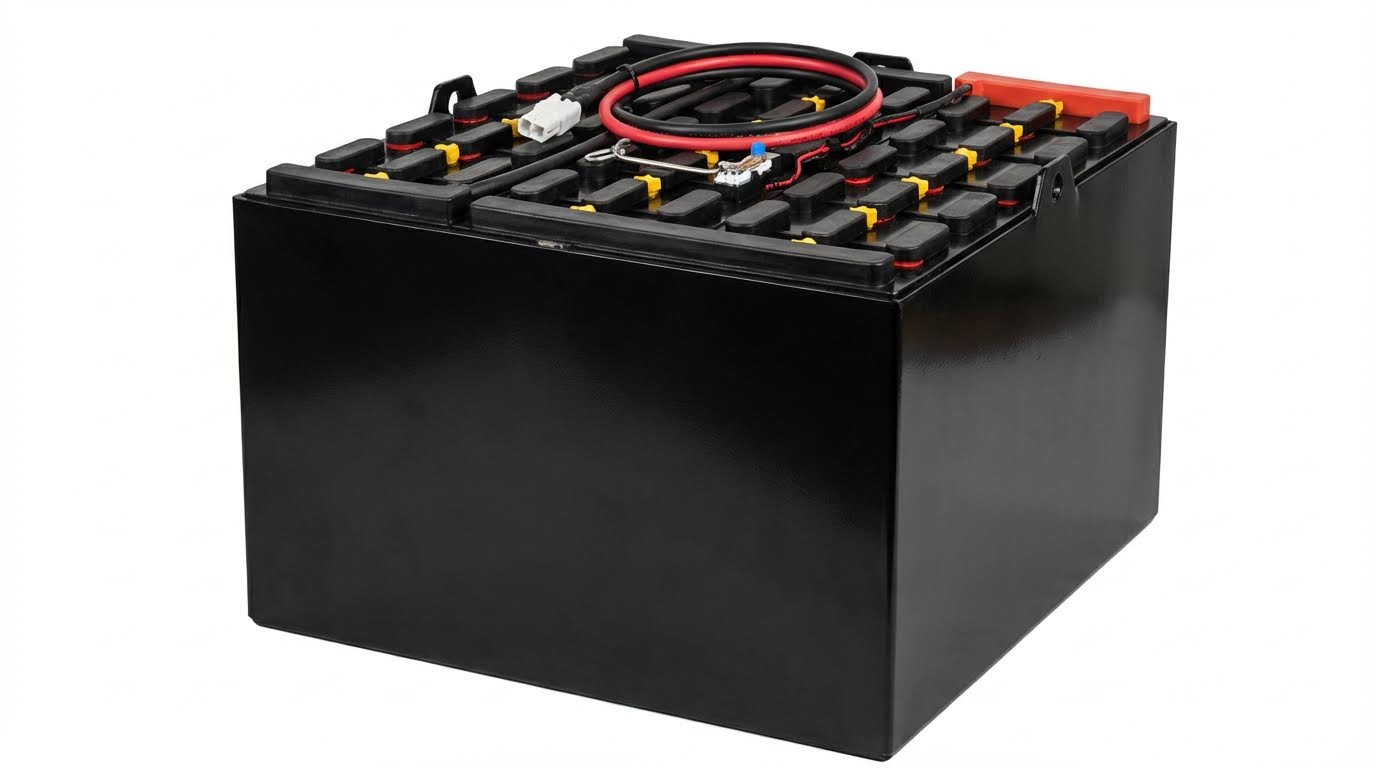
Le batterie dei transpallet si degradavano nel tempo a causa dei cicli di carica e scarica, della temperatura e della scarsa qualità della manutenzione. La scelta tra riparazione, rigenerazione o sostituzione completa richiedeva dati diagnostici oggettivi, non solo la percezione dell'operatore. Soglie chiare per la perdita di autonomia, lo squilibrio delle celle e gli indicatori di sicurezza hanno contribuito a definire il punto di pareggio economico. Un processo decisionale strutturato ha ridotto al minimo i tempi di inattività, evitato la rottamazione prematura e diminuito il rischio elettrico durante le operazioni industriali.
Distinguere i problemi reversibili da quelli di fine vita
I tecnici hanno innanzitutto verificato che la batteria fosse completamente carica e che tutti i collegamenti fossero puliti e ben serrati. I problemi reversibili includevano in genere una moderata solfatazione, terminali sporchi o allentati, livelli di elettrolita leggermente bassi o un lieve squilibrio tra le celle. Queste condizioni si manifestavano spesso con una perdita di tempo di funzionamento del 20-30%, piccole deviazioni di tensione sotto carico o un lieve aumento della temperatura durante la carica. Gli indicatori di fine vita includevano ripetute scariche profonde, perdite di capacità superiori a circa il 30%, celle con valori di 1-2 V inferiori rispetto alle altre sotto carico o deviazioni del peso specifico superiori a 50 punti. Danni fisici, grave corrosione, rigonfiamenti o surriscaldamento persistente durante la carica normale giustificavano generalmente la sostituzione piuttosto che la riparazione.
Rigenerazione, desolfatazione e riparazioni a livello cellulare
La rigenerazione si è concentrata sull'inversione della solfatazione e sul ripristino del materiale attivo laddove la struttura delle piastre era rimasta intatta. I tecnici hanno applicato caricatori a desolfatazione controllata o correnti pulsate per scomporre i cristalli di solfato di piombo induriti e ridurre la resistenza interna. In condizioni adeguate, tali processi hanno ripristinato circa il 70-95% della capacità originale, soprattutto quando il degrado derivava da cariche parziali o lunghi periodi di inattività. Le riparazioni a livello di cella, come la sostituzione di singole celle difettose o l'equalizzazione dei livelli dell'elettrolita, erano praticabili solo quando le celle rimanenti mostravano tensione, peso specifico e resistenza interna comparabili. Il rigoroso rispetto degli standard delle batterie di trazione e delle distanze di isolamento era essenziale per evitare fughe termiche o una distribuzione non uniforme della corrente dopo la riparazione.
Sostituzione completa del pacco, peso e vincoli di sicurezza
La sostituzione completa del pacco batteria è diventata l'opzione preferita quando più celle si guastavano, la capacità scendeva al di sotto di circa il 70% del valore nominale o l'età della batteria superava uno o due anni di servizio intensivo. La sostituzione di una sola unità in un vecchio sistema multi-batteria spesso creava squilibrio, poiché la nuova unità si caricava e scaricava in modo diverso rispetto alle unità vicine più vecchie. I carrelli elevatori industriali specificavano la massa minima e massima della batteria per mantenere i limiti del baricentro e la capacità di sollevamento nominale. Qualsiasi configurazione alternativa, come le batterie a ciclo profondo collegate in serie, doveva corrispondere alla tensione nominale, alla capacità e all'intervallo di peso definiti dal produttore del carrello. I tecnici hanno inoltre verificato che la corrente di cortocircuito, le dimensioni dei cavi e i valori nominali dei connettori fossero conformi alle normative elettriche e di sicurezza applicabili.
Routine di manutenzione e monitoraggio predittivo basato sull'intelligenza artificiale
Le procedure di manutenzione strutturate hanno prolungato la durata delle batterie e ridotto i guasti imprevisti. I controlli settimanali includevano in genere l'ispezione visiva, la pulizia dei terminali, la verifica del livello dell'elettrolita e rapide scansioni della tensione a riposo. Le procedure mensili o trimestrali prevedevano l'aggiunta di test di carico, letture dell'idrometro e analisi dell'andamento della temperatura per rilevare precocemente la solfatazione o lo squilibrio delle celle. Il monitoraggio predittivo basato sull'intelligenza artificiale utilizzava dati registrati come la durata della carica, la profondità di scarica, le curve di tensione e i profili di temperatura per prevedere la vita utile residua. Questi modelli segnalavano comportamenti anomali, come un'accelerazione della perdita di autonomia o un aumento della resistenza interna, prima che gli operatori notassero problemi di prestazioni. L'integrazione di tali analisi con la pianificazione della manutenzione consentiva la rigenerazione o la sostituzione just-in-time, migliorando la disponibilità della flotta e il costo totale di proprietà.
Riepilogo e migliori pratiche per un'alimentazione sicura e affidabile
Le batterie per transpallet industriali funzionavano in modo affidabile quando gli utenti combinavano l'osservazione dei sintomi con test diagnostici strutturati. Autonomia ridotta, alimentazione intermittente, surriscaldamento e corrosione fungevano da indicatori di allarme precoce che guidavano ulteriori indagini con multimetri, idrometri e test di capacità standardizzati. Controlli sistematici della tensione delle singole celle, delle condizioni dell'elettrolita e della resistenza interna consentivano ai team di manutenzione di distinguere il degrado reversibile, come la solfatazione, dai guasti irreversibili di fine vita.
Da una prospettiva industriale, la gestione delle batterie ha influenzato direttamente la disponibilità della flotta, i costi energetici e la conformità alle norme di sicurezza. Gli impianti che hanno adottato ispezioni programmate, valutazioni della capacità in stile EN 60254-1 e soglie di sostituzione chiare hanno in genere ridotto i tempi di fermo non pianificati e prolungato la durata delle batterie di trazione. Le tendenze future puntavano verso un maggiore utilizzo di data logging, caricabatterie intelligenti e analisi predittive basate sull'intelligenza artificiale che correlavano temperatura, profondità di scarica e cronologia della carica con la probabilità di guasto, consentendo interventi basati sulle condizioni anziché una manutenzione a intervalli fissi.
L'implementazione pratica richiedeva routine rigorose: caricare sempre completamente prima del test, evitare scariche profonde al di sotto del 20% circa dello stato di carica, mantenere l'elettrolita entro i livelli indicati utilizzando acqua distillata e mantenere i terminali puliti e serrati. I tecnici necessitavano di formazione per interpretare la tensione sotto carico, la distribuzione del peso specifico tra le celle e i codici di allarme, e per riconoscere quando problemi elettrici o meccanici complessi richiedevano un intervento di assistenza professionale. Un approccio bilanciato combinava la rigenerazione o la desolfatazione, laddove tecnicamente giustificato, con la tempestiva sostituzione dell'intero pacco batterie quando la perdita di capacità, lo sbilanciamento delle celle o i rischi per la sicurezza superavano i limiti accettabili. Questa strategia garantiva un'alimentazione sicura e affidabile, controllando al contempo i costi del ciclo di vita in operazioni industriali complesse.