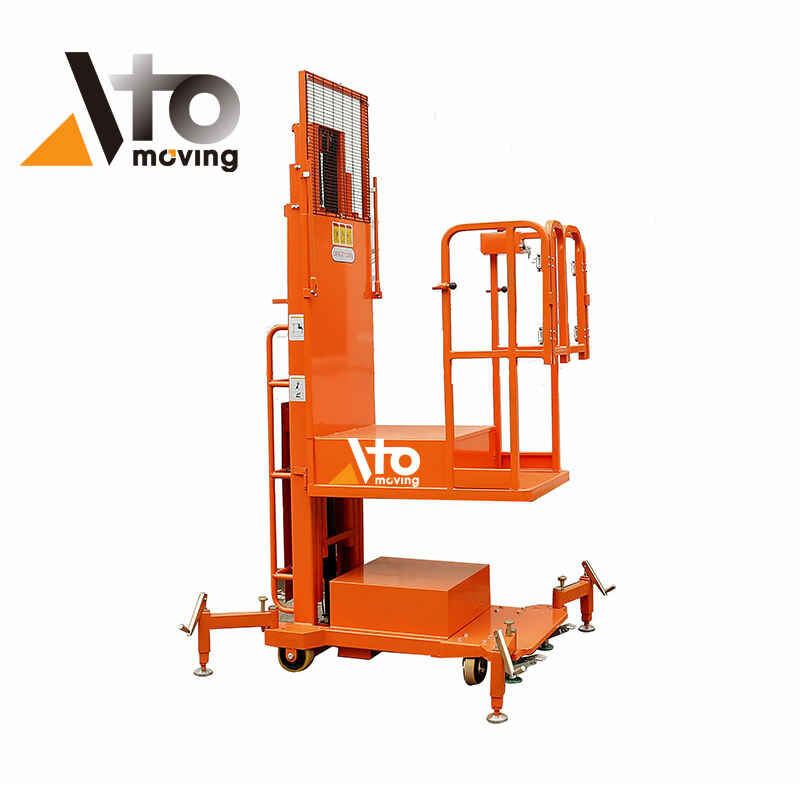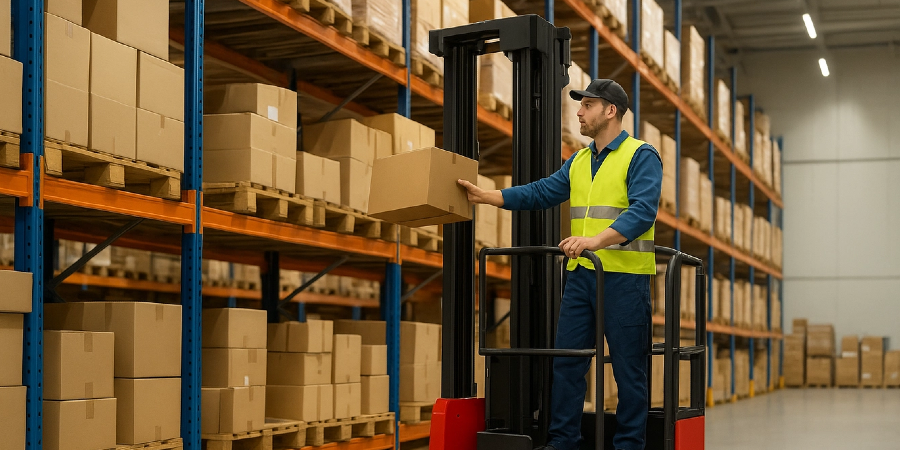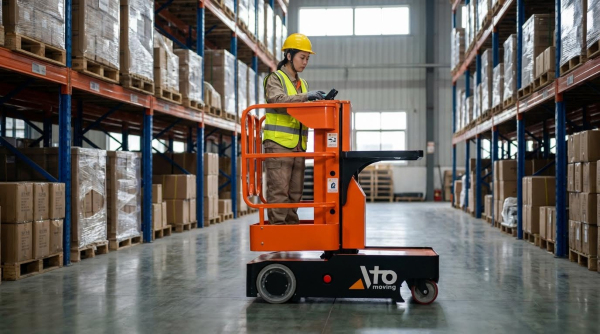
Il prelievo degli ordini è il punto d'incontro tra produttività, precisione e sicurezza in magazzino. Questa guida spiega quali strumenti vengono effettivamente utilizzati dagli operatori di magazzino per il prelievo degli ordini, dai semplici carrelli e utensili manuali ai carrelli elevatori per il prelievo degli ordini , ai sistemi pick-to-light e goods-to-person. Scoprirai come le diverse attrezzature influenzano la produttività, l'ergonomia e la conformità, e come scegliere gli strumenti più adatti al profilo SKU e alla disposizione del magazzino. Se ti stai chiedendo con quali strumenti vengono prelevati gli ordini dagli operatori di magazzino, questo articolo illustra l'intera gamma di macchine per il prelievo degli ordini , consentendoti di scegliere e giustificare la soluzione più adatta alle tue esigenze.
Metodi e attrezzature di prelievo degli ordini principali
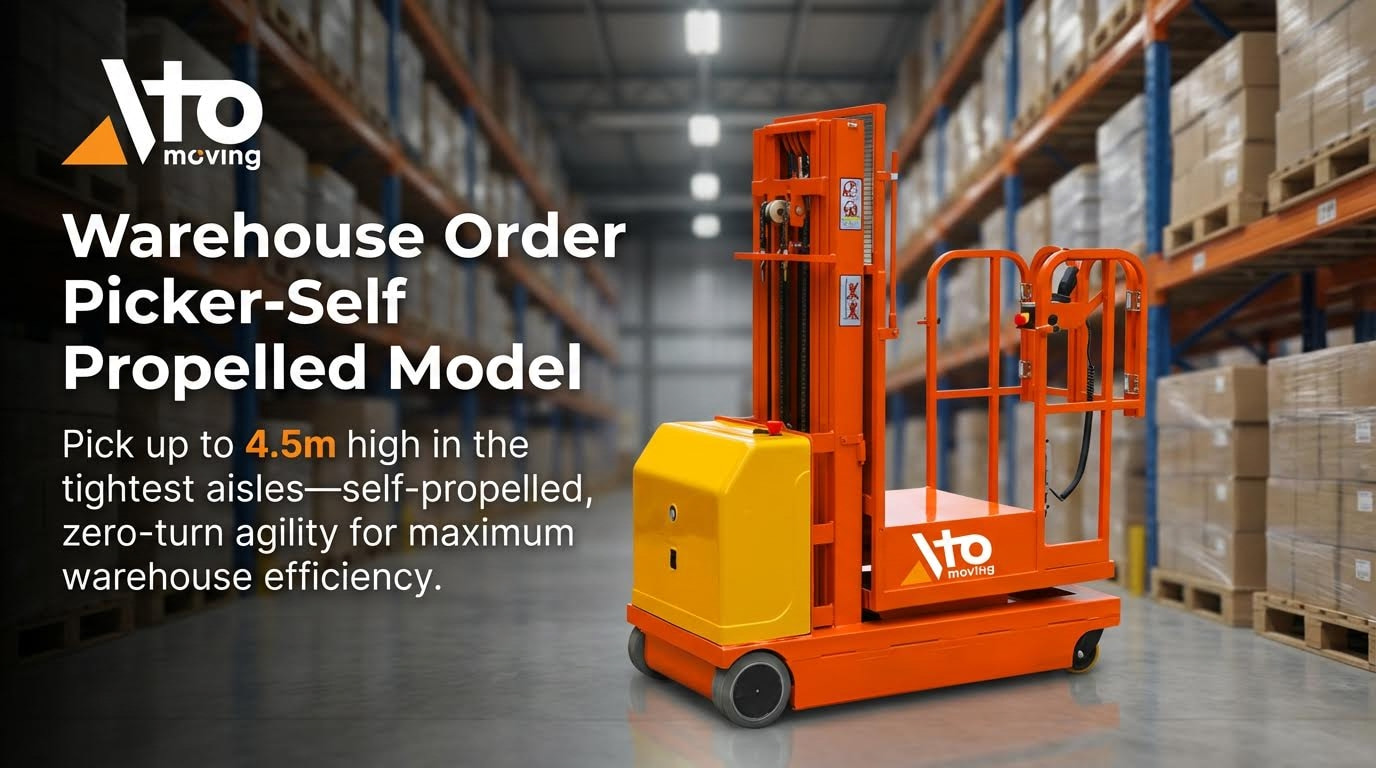
Strumenti di prelievo manuale e carrelli mobili
Quando i responsabili delle operazioni chiedono con cosa i magazzinieri prelevano gli ordini, il punto di partenza rimane comunque rappresentato dagli strumenti manuali e dai carrelli mobili. Gli strumenti di base tipici includono:
- Liste di prelievo cartacee o scanner RF per istruzioni e conferme
- Lettori di codici a barre portatili per ridurre gli errori di digitazione
- Transpallet, carrelli o camion a piattaforma per spostare carichi più pesanti
- Carrelli di prelievo mobili con ripiani, contenitori o cartoni per il prelievo di più ordini
I carrelli di prelievo ben progettati consentono a un singolo operatore di lavorare su molti ordini contemporaneamente, spesso da 8 a 16 in parallelo, riducendo le distanze percorse e aumentando il numero di articoli prelevati all'ora rispetto ai metodi che prevedono un ordine alla volta. Nei sistemi ingegnerizzati, gli operatori che utilizzano carrelli di prelievo per più ordini distinti in un unico passaggio hanno ottenuto una riduzione del personale necessario dal 10% al 25%, una precisione superiore dal 10% al 30% e una riduzione del tempo di elaborazione degli ordini dal 25% al 40% rispetto ai metodi di prelievo manuale. I risultati documentati mostrano questi valori nei sistemi strutturati con carrelli di prelievo .
Per i supervisori, le principali decisioni ingegneristiche relative agli utensili e ai carrelli manuali includono:
- Ingombro del carrello rispetto alla larghezza del corridoio per evitare congestione e ridurre i tempi di svolta
- Disposizione degli scaffali e dei contenitori per ridurre al minimo le flessioni, le sporgenze e le manipolazioni
- Tipo di ruota e qualità dei cuscinetti per mantenere le forze di spinta entro limiti ergonomici
- Integrazione con scanner o dispositivi mobili in modo che i selezionatori non debbano gestire carta e dispositivi contemporaneamente
Quando i carrelli manuali hanno più senso
I carrelli di prelievo manuali sono generalmente la soluzione ideale per strutture di piccole e medie dimensioni, attività con molti SKU ma volumi giornalieri moderati e ambienti in cui la flessibilità è più importante della completa automazione. Rappresentano inoltre una fase pilota a basso rischio prima di investire in sistemi di trasporto, pick-to-light o "goods-to-person".
Carrelli commissionatori a basso e alto livello
Per una maggiore produttività e per il prelievo di pallet o casse su scaffalature, gli operatori di magazzino utilizzano sempre più spesso carrelli elevatori a basso e alto livello per il prelievo degli ordini. I carrelli elevatori a basso livello mantengono l'operatore vicino al pavimento e sono progettati per prelevare dal primo o dal secondo livello di scaffalatura. Le unità a basso livello tipiche gestiscono carichi compresi tra circa 1,200 kg e 2,500 kg, con centri di carico tra circa 600 mm e 1,200 mm e lunghezze del carrello tra circa 2,400 mm e 3,700 mm. Le specifiche pubblicate elencano questi intervalli di capacità e geometria. Le velocità di traslazione raggiungono in genere circa 9-13 km/h, con o senza carico a seconda della configurazione, per supportare rapidi spostamenti orizzontali in corridoi più lunghi. I modelli rappresentativi operano in questa fascia di velocità.
I commissionatori ad alta quota sollevano la piattaforma dell'operatore, consentendo ai lavoratori di prelevare direttamente dai ripiani superiori anziché dover abbassare i pallet con carrelli retrattili. Le macchine ad alta quota raggiungono in genere un'altezza di circa 12 metri, massimizzando l'utilizzo verticale dello spazio e consentendo una maggiore densità di stoccaggio a parità di superficie, ma hanno un costo maggiore e richiedono controlli di sicurezza più rigorosi rispetto alle unità a bassa quota. I confronti comunemente citano altezze di circa 2.5 m per le unità a bassa quota e fino a 12 m per quelle ad alta quota.
Dal punto di vista ingegneristico e della sicurezza, diversi fattori progettuali e normativi influenzano il modo in cui questi camion vengono utilizzati:
- Limiti di velocità: quando la piattaforma di un operatore è sollevata oltre 36 pollici, gli standard limitano la velocità orizzontale massima a circa 2.5 miglia orarie (circa 1.12 m/s) per ridurre il rischio di ribaltamento e collisione. Le normative specificano questo limite di velocità per le piattaforme elevate
- Viaggiare con piattaforme elevate: in genere i camion non possono viaggiare con piattaforme alte più di 3.86 m, a meno che non scorrano su guide o utilizzino comandi guidati/a impulsi che tornano in folle quando vengono rilasciati. Le regole definiscono queste restrizioni per i viaggi elevati
- Sistemi di allarme e presenza: le luci lampeggianti devono attivarsi automaticamente quando le piattaforme superano circa 6 piedi e i camion si muovono, e le unità a basso livello spesso utilizzano sensori di presenza dell'operatore a tutto piano per eliminare i rischi di inciampo, consentendo al contempo la libera circolazione fino ad altezze di piattaforma di circa 1,000 mm. I codici di sicurezza richiedono luci di avvertimento automatiche ad altezze definite Le macchine di basso livello utilizzano sempre più il rilevamento della presenza a tutto piano
- Energia e frenata: molti moderni carrelli elevatori utilizzano motori a corrente alternata con frenata rigenerativa per ridurre l'usura dei freni e recuperare energia durante la decelerazione, prolungando la durata della batteria e riducendo la manutenzione rispetto ai sistemi di frenata puramente meccanici. I commissionatori di basso livello implementano comunemente la frenata rigenerativa
Dove si adattano meglio i selezionatori di basso livello rispetto a quelli di alto livello
I commissionatori a basso livello sono adatti per articoli a rapida rotazione nei primi livelli di scaffalatura e per operazioni di cross-docking. I commissionatori ad alto livello sono più appropriati quando la densità di stoccaggio verticale è una priorità, il numero di articoli è elevato e vi è una chiara giustificazione per il capitale aggiuntivo, la formazione e i dispositivi di sicurezza necessari per il lavoro in quota.
Approfondimento tecnico: dai camion all'automazione
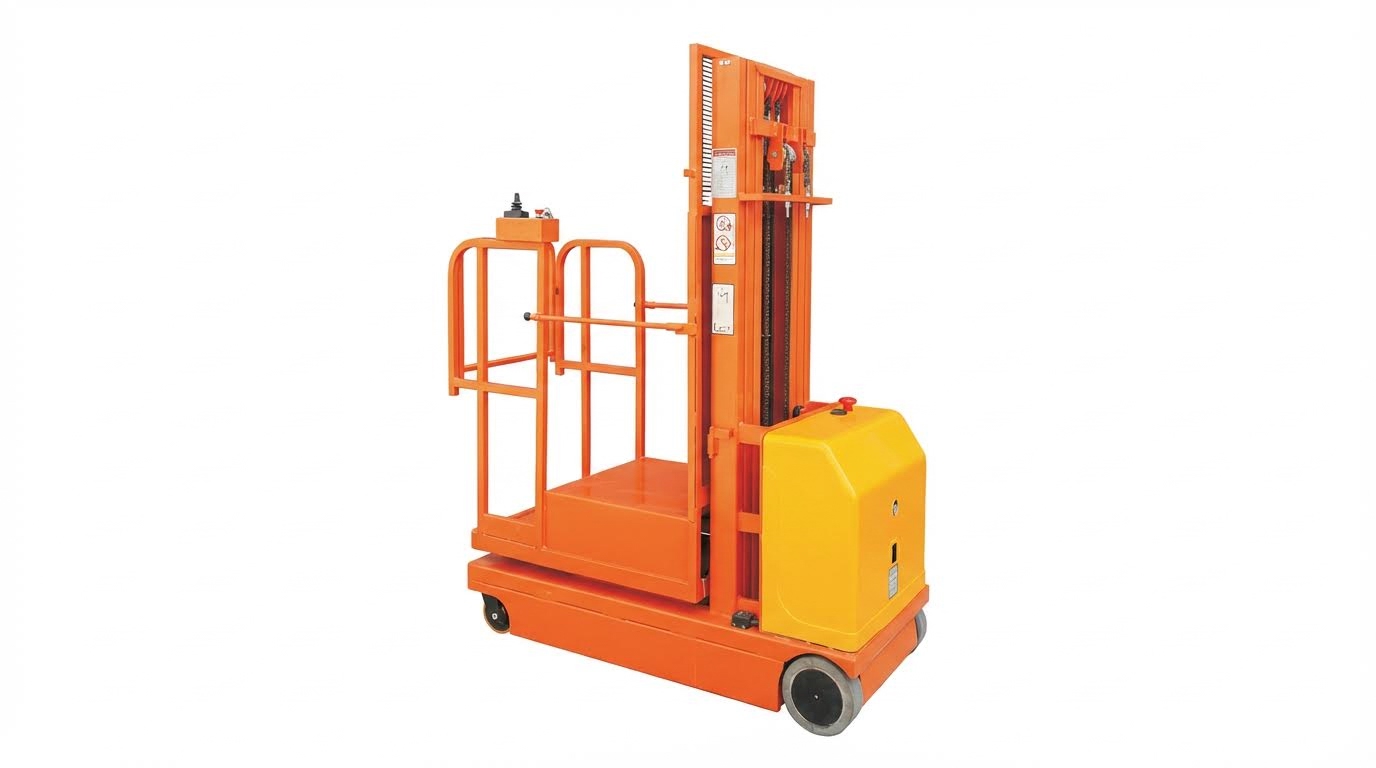
Prestazioni, batterie e tecnologia di guida
Quando gli addetti alla logistica chiedono con quali strumenti i magazzinieri prelevano gli ordini, la risposta include sempre più spesso carrelli elevatori per la preparazione degli ordini, dotati di tecnologie avanzate di trazione e batterie. Le macchine moderne utilizzano motori di trazione a corrente alternata e frenata rigenerativa per garantire un'accelerazione più rapida e una manovrabilità più fluida, restituendo energia alla batteria durante la decelerazione, riducendo l'usura dei freni e prolungando l'autonomia grazie a un funzionamento efficiente dal punto di vista energetico . Le batterie agli ioni di litio migliorano ulteriormente la disponibilità, consentendo turni più lunghi tra una ricarica e l'altra e tempi di ricarica molto più rapidi rispetto alle tradizionali batterie al piombo-acido, riducendo i tempi di inattività e la manutenzione . I carrelli elevatori per la preparazione degli ordini a basso livello si muovono in genere a una velocità compresa tra 9 e 13 km/h, con o senza carico, pertanto è fondamentale abbinare velocità, capacità della batteria e layout del corridoio per mantenere la produttività degli spostamenti senza compromettere il controllo tra le diverse configurazioni dei modelli.
| Parametro | Tipico intervallo di selezione di basso livello |
|---|---|
| Capacità di carico | 1,200-2,500 kg a seconda del modello |
| Velocità di marcia | 9–13 km/h con o senza carico per unità tipiche |
| Raggio di sterzata | ≈2,100–2,800 mm in base alla lunghezza del camion |
Per il prelievo ad altezze elevate, gli standard limitano la velocità orizzontale quando la piattaforma supera i 91 cm (36 pollici) a circa 4 km/h (2.5 mph) per controllare l'energia cinetica in quota e ridurre il rischio di ribaltamento e collisione . La frenatura rigenerativa e gli azionamenti a corrente alternata contribuiscono a soddisfare questi vincoli di sicurezza, garantendo al contempo una movimentazione reattiva, soprattutto in corridoi stretti e scaffalature dense. Per i sistemi automatizzati e semi-automatizzati, il fabbisogno energetico della flotta, il posizionamento dei caricabatterie e il potenziale utilizzo di depositi condivisi diventano fattori determinanti per i costi, con i soli depositi di automazione dedicati che, in alcune implementazioni, possono aggiungere migliaia di dollari al mese ai costi operativi, a seconda della posizione e della capacità di alimentazione . I team di ingegneri dimensionano quindi batterie, caricabatterie e tecnologia dei motori come un sistema integrato, bilanciando la produttività, i turni di lavoro e i costi energetici.
Sicurezza, ergonomia e conformità normativa
Con l'espansione delle strutture, dai carrelli ai commissionatori a basso e alto livello, la risposta alla domanda "con quali strumenti vengono prelevati gli ordini dagli operatori di magazzino?" deve includere anche i sistemi di sicurezza e l'ergonomia. Le normative specificano che le piattaforme dei commissionatori a quota elevata non devono superare determinate altezze a meno che il carrello non scorra su binari, non utilizzi una guida elettronica o non si muova solo con un sistema di controllo a inerzia che ritorna in posizione neutra una volta rilasciato, per evitare movimenti incontrollati in quota . I carrelli devono avere piattaforme di lavoro fissate saldamente, larghe almeno 20 cm, con parapetti standard su tutti i lati aperti. Laddove non sia possibile installare parapetti, i sistemi anticaduta individuali devono limitare la caduta libera a meno di 12 metri ed evitare il contatto con i livelli inferiori, con cordini disposti in modo da prevenire il rischio di inciampo . Nei corridoi ad alta densità, sono necessari binari di guida o guida elettronica per prevenire collisioni con scaffalature e materiale immagazzinato, aspetto essenziale quando gli operatori lavorano a un'altezza di 10-4 metri sui commissionatori a quota elevata, dove la densità di stoccaggio è massima.
L'ergonomia è diventata un elemento chiave dell'ingegneria per ridurre l'affaticamento e il rischio muscoloscheletrico durante i lunghi turni di prelievo. Cabine spaziose con comandi intuitivi, funzionalità di regolazione in altezza e pavimenti antifatica riducono lo sforzo e consentono agli operatori di cambiare posizione durante il movimento e il prelievo, migliorando comfort e controllo . I carrelli elevatori a basso profilo spesso includono sensori di presenza su tutta la superficie del pianale anziché pedali separati, in modo che gli operatori possano camminare liberamente sulla piattaforma senza rischi di inciampo, garantendo al contempo l'arresto del carrello se non è presente nessuno nell'intera area di sosta . Le macchine più avanzate aggiungono la riduzione automatica della velocità in curva, sistemi di stabilizzazione del carico, frenata automatica, luci di segnalazione lampeggianti che si attivano quando la piattaforma supera i 6 metri durante la marcia e connettività per il monitoraggio in tempo reale e la pianificazione della manutenzione a supporto sia della conformità che della prevenzione degli incidenti.
Pick-to-light, merce alla persona e TCO del sistema
Oltre ai carrelli elevatori, molte operazioni che si interrogano su quali strumenti utilizzino gli addetti al magazzino per prelevare gli ordini si affidano ora a sistemi pick-to-light, zone routing e goods-to-person per aumentare la produttività e ridurre gli spostamenti a piedi. Le macchine per il prelievo degli ordini, che utilizzano carrelli di prelievo all'interno di zone SKU definite, possono ridurre il fabbisogno di personale del 10-25%, aumentare la precisione del 10-30% e ridurre i tempi di elaborazione del 25-40% rispetto ai metodi puramente manuali, grazie alla sincronizzazione di inventario, manodopera e automazione . I sistemi di trasporto a zone routing spingono ulteriormente questo concetto, instradando i contenitori solo attraverso le zone in cui vengono effettivamente prelevati gli articoli, il che ha dimostrato di ridurre il personale del 10-40% e i tempi di elaborazione degli ordini del 25-100%, eliminando al contempo lunghi percorsi di prelievo e spostamenti inutili . I sistemi goods-to-person e di kitting automatizzato immagazzinano l'inventario in buffer ad alta densità e portano cartoni, contenitori o vassoi direttamente a postazioni di lavoro ergonomiche, che possono supportare fino a circa 700 prelievi all'ora per postazione e aumentare la produttività, riducendo al contempo l'ingombro e gli sprechi grazie al controllo e alla visibilità in tempo reale.
Considerazioni sul costo totale di proprietà (TCO)
I sistemi pick-to-light e l'automazione introducono costi iniziali e ricorrenti considerevoli, che devono essere valutati rispetto al risparmio di manodopera e ai miglioramenti in termini di precisione. Le installazioni pick-to-light di base possono partire da decine di migliaia di dollari, con hardware, software e licenze per il sistema completo che variano da circa 15,000 a 120,000 dollari per i componenti principali, più 1,000-4,000 dollari per stazione e ulteriori costi di integrazione, installazione e formazione che possono far lievitare il budget totale del progetto per i siti di piccole dimensioni fino a 40,000-90,000 dollari e per i siti di medie dimensioni fino a 150,000-300,000 dollari, a seconda del numero di stazioni e della complessità dell'integrazione . Le implementazioni premium multi-zona, con funzionalità di analisi avanzate e 12 o più stazioni, possono raggiungere i 280,000-520,000 dollari o più, e i grandi sistemi aziendali possono superare 1 milione di dollari se includono software avanzati, sicurezza e integrazioni personalizzate, soprattutto nelle regioni ad alto costo . Per le flotte robotizzate di movimentazione merci, il costo totale di proprietà (TCO) include anche i depositi di automazione, l'acquisto o il leasing dell'hardware, la manodopera per l'assistenza sul campo, l'elaborazione cloud e i pezzi di ricambio, che insieme possono aggiungere centinaia di migliaia di dollari all'anno a seconda delle dimensioni della flotta e del modello di servizio, attraverso un mix di spese fisse e variabili . I team di ingegneria e operativi creano quindi modelli pluriennali che confrontano i costi di capitale e di esercizio dell'automazione con i guadagni attesi in termini di velocità di prelievo, riduzione della manodopera e precisione, al fine di scegliere il punto più adatto nello spettro che va dal manuale all'automatizzato per il proprio impianto.
Strumenti di prelievo adatti alla tua attività
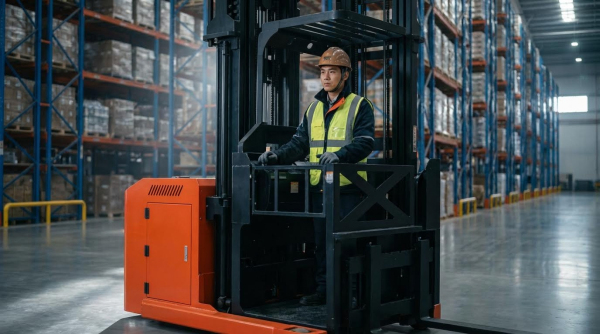
Scelta dell'attrezzatura per il profilo e il layout SKU
Quando ci si chiede con cosa i magazzinieri prelevano gli ordini, la risposta migliore è "dipende dagli SKU e dalla disposizione". Il giusto mix di carrelli manuali, carrelli elevatori a basso e alto livello e automazione deriva dall'abbinamento delle attrezzature alle dimensioni degli SKU, alla velocità e all'altezza di stoccaggio. Iniziare segmentando gli SKU in articoli a rotazione rapida, media e lenta, e in base a caratteristiche fisiche come peso, volume e vincoli di movimentazione.
- Prodotti in rapida evoluzione in aree densamente popolate: Utilizzate commissionatori a basso livello con attacchi per pallet o gabbie per scaffalature a livello del pavimento e di primo livello. Offrono velocità di traslazione elevate, di circa 9-13 km/h, che consentono spostamenti frequenti su aree più ampie. I modelli tipici trasportano 1,200–2,500 kg con raggi di sterzata di circa 2.1–2.8 m, che influenza la larghezza del corridoio e le tasche di svolta.
- Prodotti a lenta movimentazione e con elevato stoccaggio: I carrelli commissionatori ad alto livello sono più adatti laddove lo spazio verticale è ampiamente sfruttato. Possono raggiungere altezze di stoccaggio fino a circa 12 m, massimizzando la densità di stoccaggio, ma richiedono corsie più strette e ben controllate e controlli di sicurezza più rigorosi rispetto ai carrelli elevatori a basso livello. Le macchine di basso livello lavorano in genere fino a circa 2.5 m, quindi riservare i livelli superiori dei ripiani per gli SKU che giustificano il prelievo ad alto livello o lo stoccaggio di riserva.
- Prelievo in lotti e cluster: Per l'e-commerce con un elevato numero di ordini, i carrelli di prelievo e i carrelli manuali svolgono ancora un ruolo fondamentale. Nei sistemi basati su carrelli, gli operatori possono gestire fino a 16 ordini distinti in un unico passaggio attraverso una zona, raggruppati per categoria di SKU. Questo tipo di soluzione ha dimostrato una riduzione del 10-25% del personale necessario, una precisione superiore del 10-30% e tempi di elaborazione inferiori del 25-40% rispetto ai percorsi puramente manuali per singoli ordini. Questi guadagni derivano da una migliore logica di routing e consolidamento.
- Instradamento del trasportatore e delle zone: Negli edifici lunghi o complessi, un sistema di instradamento a zone invia contenitori o cartoni solo alle zone in cui sono presenti prelievi. In questo modo si eliminano spostamenti improduttivi e lunghi percorsi di prelievo. I risultati riportati includono una riduzione del personale del 10-40%, un miglioramento della precisione del 10-30% e un'elaborazione degli ordini più rapida del 25-100%.
Considerazioni sulla disposizione e sulla progettazione dei corridoi
Quando si selezionano le attrezzature per il picking, è necessario effettuare un reverse engineering a partire dai vincoli costruttivi. Il raggio di sterzata e la lunghezza del carrello definiscono le larghezze minime delle corsie e le zone di stoccaggio. Ad esempio, i commissionatori per bassi livelli di prelievo con lunghezze complessive di circa 2.4-3.7 m e raggi di sterzata prossimi a 2.1-2.8 m stabiliscono un limite minimo pratico per la larghezza libera delle corsie, soprattutto dove pedoni e carrelli condividono lo spazio. Corsie più strette spingono verso carrelli guidati per corsie molto strette, guida su rotaia o filoguida e una gestione del traffico più rigorosa. In molte giurisdizioni, misure di prevenzione delle collisioni come guide a rotaia o guida elettronica sono richieste per le corsie di stoccaggio al fine di evitare impatti con gli scaffali, in particolare con le attrezzature ad alto livello di prelievo.
Considerazioni su costi, produttività e scalabilità
Per decidere con cosa i magazzinieri prelevano gli ordini in modo economicamente vantaggioso, è necessario bilanciare spese in conto capitale, risparmi di manodopera e obiettivi di produttività. Un confronto strutturato delle opzioni aiuta a evitare investimenti insufficienti o eccessivi.
| Tipo di soluzione | Ruolo tipico | Principali fattori di costo | Impatto sulla produttività |
|---|---|---|---|
| Carrelli manuali e transpallet manuale | Prelievo flessibile a basso volume | Spese in conto capitale molto basse, elevato contenuto di manodopera | Limitato dalla distanza percorribile a piedi e dalla stanchezza |
| Basso/alto livello addetto alla selezione degli ordini di magazzino | Cassa e pezzo di volume medio-alto | Prezzo del camion, batterie, operatori, manutenzione | Maggiore velocità di traslazione e portata verticale; ideale per SKU misti |
| Instradamento del trasportatore + zona | Flusso di cartoni/contenitori ad alto volume | Hardware, controlli, integrazione del trasportatore | Elimina le lunghe camminate, stabilizza il flusso tra le zone |
| Merce alla persona / messa in magazzino | Archiviazione ad altissimo volume e densità elevata | Stoccaggio automatizzato, navette/robot, software | Elevati tassi di prelievo sostenuti con poche camminate |
I sistemi automatizzati e semiautomatizzati possono modificare radicalmente la struttura dei costi. In una configurazione "put-to-store", i contenitori di inventario si spostano dal magazzino alle zone di evasione ordini, eliminando postazioni di prelievo dedicate per ogni SKU e riducendo le distanze percorse. Tali sistemi hanno raggiunto velocità di prelievo da 1.5 a 3 volte superiori , il che aumenta direttamente la produttività per ora lavorativa. Anche i sistemi di kitting automatizzati che portano i componenti alle postazioni di lavoro "goods-to-person" aumentano la produttività e la densità di stoccaggio, riducendo al contempo gli sprechi e migliorando l'ergonomia. Offrono una maggiore produttività di kitting e una maggiore capacità a parità di spazio o in uno spazio inferiore.
Tecnologie avanzate come il pick-to-light aggiungono un'ulteriore dimensione. Hardware, software e licenze per una configurazione pick-to-light di base hanno in genere un costo che varia da circa 15,000 a 120,000 dollari per l'infrastruttura principale, con ogni stazione che aggiunge circa 1,000-4,000 dollari di hardware. Il cablaggio e l'integrazione possono aggiungere dai 4,000 ai 60,000 dollari, mentre la manodopera per l'installazione si aggira spesso tra i 6,000 e i 60,000 dollari . Per la maggior parte delle piccole strutture, il costo totale del progetto si attesta nella fascia tra i 40,000 e i 90,000 dollari, mentre le implementazioni di medie dimensioni possono raggiungere i 150,000-300,000 dollari e i sistemi aziendali possono superare il milione di dollari. La manutenzione e l'assistenza annuali di solito aggiungono dai 1,000 ai 12,000 dollari all'anno.
Per confrontare le diverse opzioni, è necessario calcolare il costo per riga d'ordine e il costo per unità spedita ipotizzando volumi di consegna realistici. Ad esempio, una soluzione di gestione delle zone o di consegna "merce a persona" che riduce il fabbisogno di personale del 10-40% e migliora la precisione del 10-30% può giustificare costi di investimento più elevati se il volume degli ordini è stabile e in crescita. Questi sistemi hanno inoltre dimostrato una riduzione del 25-100% dei tempi di elaborazione degli ordini , il che consente di rispettare scadenze più stringenti e di migliorare i livelli di servizio.
Suggerimenti per la scalabilità e la protezione futura
Quando si selezionano strumenti di prelievo ordini, è importante progettare una crescita modulare. Scegliere famiglie di apparecchiature in cui sia possibile aggiungere più carrelli, carrelli elevatori o postazioni di lavoro senza dover rielaborare l'intero layout. Per l'automazione, privilegiare architetture che consentano un'espansione incrementale, come l'aggiunta di più navette, robot o stazioni pick-to-light all'aumentare del volume. Considerare non solo i costi delle apparecchiature, ma anche le infrastrutture di supporto come la ricarica, l'IT e la manutenzione; le flotte di automazione, ad esempio, potrebbero richiedere un deposito dedicato o uno spazio di ricarica con costi di affitto e di energia mensili che aumentano con le dimensioni della flotta. Infine, assicurarsi che il WMS e il software di controllo siano in grado di orchestrare sia i flussi manuali che quelli automatizzati, in modo da poter passare dal prelievo basato su carrelli ai nastri trasportatori e al sistema "merce all'uomo" senza dover apportare modifiche di sistema che possano compromettere l'efficacia del sistema.
""
Considerazioni finali sull'ottimizzazione degli strumenti di prelievo ordini
Le prestazioni del picking dipendono da quanto bene si allineano gli strumenti con la geometria del carico, i percorsi di movimentazione e i limiti dell'operatore. Carrelli manuali, carrelli elevatori a basso livello, carrelli elevatori ad alto livello e sistemi "merce alla persona" gestiscono tutti la stessa fisica di massa, velocità e stabilità, solo a scale e livelli di costo diversi. Se si sovradimensionano i carichi, si aumentano le velocità in altezza o si ignora la geometria delle corsie, si aumentano il rischio di ribaltamento, l'affaticamento e i tassi di danneggiamento.
Le normative su piattaforme elevate, limiti di velocità, guardrail e sensori di presenza esistono perché l'energia cinetica aumenta rapidamente con la velocità e l'altezza. Batterie al litio, azionamenti a corrente alternata e frenata rigenerativa aiutano a controllare tale energia, mantenendo i carrelli elevatori produttivi anche durante i turni più lunghi. Cabine ergonomiche, sensori a pavimento e corsie guidate trasformano questa capacità in un lavoro sicuro e ripetibile.
La best practice consiste nel progettare partendo dal profilo SKU, per poi testare le scelte con modelli basati sul costo per linea e sul costo per unità. Utilizzare carrelli manuali e commissionatori di basso livello come elementi costitutivi flessibili, aggiungere unità di alto livello dove la densità verticale è vantaggiosa e introdurre il pick-to-light o il "goods-to-person" solo quando il volume e i costi di manodopera giustificano il TCO. I team che seguono questo approccio strutturato possono passare dagli strumenti manuali alle macchine di commissionamento Atomoving avanzate, mantenendo al contempo l'equilibrio tra sicurezza, produttività e costi.
Domande frequenti
Quali strumenti o attrezzature utilizzano i magazzinieri per prelevare gli ordini?
Gli addetti al magazzino utilizzano in genere strumenti e attrezzature come transpallet, carrelli elevatori e scanner portatili per prelevare gli ordini in modo efficiente. In alcuni casi, possono essere utilizzati anche sistemi automatizzati come nastri trasportatori o sistemi di picking robotizzati. Questi strumenti aiutano gli addetti a localizzare, recuperare e trasportare gli articoli dagli scaffali del magazzino all'area di imballaggio.
Quali competenze sono necessarie per essere un efficiente addetto alla selezione degli ordini in un magazzino?
Per essere un efficiente addetto alla selezione degli ordini, i lavoratori devono avere diverse competenze chiave:
- Attenzione ai dettagli per garantire una raccolta accurata.
- Buona forma fisica e resistenza nel sollevare e spostare oggetti.
- Capacità di gestione del tempo per rispettare le scadenze.
- Capacità di lavorare bene in un ambiente di squadra.
Queste competenze contribuiscono a garantire un'evasione degli ordini efficiente e senza errori. Guida alle competenze per gli addetti al prelievo.
In cosa consiste il processo di prelievo degli ordini in un magazzino?
Il processo di prelievo degli ordini prevede l'individuazione e il recupero dei prodotti dagli scaffali del magazzino in base agli ordini dei clienti. Questo processo include in genere la ricezione della lista di prelievo, lo spostamento nella posizione corretta, la selezione degli articoli e il loro trasporto alla postazione di imballaggio. L'efficienza in questo processo è fondamentale per rispettare le tempistiche di consegna . Consigli per il prelievo in magazzino.